Kurzübersicht
| Werkstoff |
Kohlenstoff und Eisen (0,05–2,0 % C nach Gewicht) |
| Wichtige Normen |
ASTM A106 Güte B · ASTM A53 Güte B · API 5L Güte B–X70 |
| Zugfestigkeit / Streckgrenze (Güte B) |
60.000 psi (415 MPa) / 35.000 psi (240 MPa) |
| Größenbereich |
NPS 1/8″ bis 48″ · SCH 5 bis SCH 160 / XXS |
| Max. Einsatztemperatur (A106 Güte B) |
750 °F (400 °C) |
| Herstellung |
Nahtlos (warmgewalzt / kaltgezogen) · Präzisions-Kohlenstoffstahlrohr, geschweißt (ERW / LSAW / SSAW) |
Kohlenstoffstahl-Rohrleitungen bilden weiterhin die Grundlage industrieller Rohrleitungssysteme in der Öl- und Gasindustrie, der Stromerzeugung, im Bauwesen und in der Wasserinfrastruktur. Ob es um die Auswahl eines Rohrs für Hochtemperatur-Dampfleitungen oder für tragende Fahrzeugrahmen geht: Ingenieure und Planer müssen Werkstoffgüte, Wanddickenreihe und Fertigungsverfahren so wählen, dass die geforderte Einsatzdauer bei möglichst niedrigen Installationskosten erreicht wird. Dieser Leitfaden behandelt alle Schritte – von der Wahl der passenden Kohlenstoffgehaltsklasse und ASTM- oder API-Güte bis zum Lesen einer Tabelle der Wanddickenreihen, zum Korrosionsschutz und zur Auswahl kompatibler Rohrleitungsformstücke – damit Sie Ihre Bestellung sicher aufgeben können.
Was sind Kohlenstoffstahlrohre und wie werden sie hergestellt?
Ein Kohlenstoffstahlrohr ist ein hohles Stahlprofil aus einer Eisen-Kohlenstoff-Legierung mit einem Kohlenstoffgehalt von 0,05 % bis 2,0 % nach Gewicht. Dieser Kohlenstoffanteil wirkt sich direkt auf die mechanischen Eigenschaften des Rohrs aus: Ein höherer Kohlenstoffgehalt erhöht Zugfestigkeit und Härte, verringert aber die Duktilität und beeinträchtigt die Schweißbarkeit. Anders als Edelstahl enthält Kohlenstoffstahl keine nennenswerte Chromzugabe. Deshalb ist der Korrosionsschutz bei jedem Projekt ein wichtiger Aspekt der Auslegung.
Ein grundlegender Unterschied, der bei der Beschaffung oft für Verwirrung sorgt: „Pipe“ und „Tube“ sind keine Synonyme. Rohre werden nach Nennweite (Nominal Pipe Size, NPS) und Wanddickenreihe (die die Wanddicke festlegt) bezeichnet. Förderrohre werden anhand ihres tatsächlichen Außendurchmessers und ihrer Wanddicke angegeben.
Ein 2-Zoll-Rohr hat einen Außendurchmesser von 2.375 Zoll, ein 2-Zoll-Förderrohr dagegen einen Außendurchmesser von 2.000 Zoll. Sie glauben, Sie hätten ein 2-Zoll-Rohr gekauft?
Überlegen Sie noch einmal.
Für die Rohrherstellung gibt es zwei Hauptverfahren: die nahtlose Fertigung, bei der ein massiver Stahlknüppel gelocht und zu einem Hohlblock gewalzt wird, bis die gewünschten Endabmessungen erreicht sind; oder die geschweißte Fertigung, bei der Flachstahl zu einem Zylinder geformt und die Naht durch elektrisches Widerstandsschweißen oder Unterpulverschweißen geschlossen wird. Die Leistungsmerkmale der mit den jeweiligen Verfahren hergestellten Werkstoffe unterscheiden sich und werden im nächsten Abschnitt erläutert.
Welche 4 Arten von Kohlenstoffstahl gibt es?
Je nach Kohlenstoffgehalt wird Kohlenstoffstahl in 4 Arten eingeteilt, die sich für verschiedene Rohrleitungsanwendungen eignen:
- Kohlenstoffarmer Stahl (Baustahl): 0,25 % C. Sehr gut schweißbar und duktil. Die meisten Kohlenstoffstahl-Rohrleitungen (A53, A106 Güte A/B) bestehen daraus. Der bewährte Allrounder für industrielle Rohrleitungen.
- Mittelkohlenstoffstahl: 0,25-0,60 % C – höhere Festigkeit und Härte auf Kosten einer geringeren Schweißbarkeit. Kommt bei speziellen mechanischen Förderrohren und einigen hochfesten Rohrleitungsformstücken zum Einsatz.
- Kohlenstoffreicher Stahl: 0,60-1,0 % C – sehr hart und verschleißfest; aufgrund seiner Schweißbarkeit für die meisten Rohrleitungen ungeeignet. Wird für Federn und Schneidwerkzeuge verwendet.
- Ultrahochkohlenstoffstahl: 1,0–2,0 % C – extrem hart und spröde. Wird nicht in Rohrleitungssystemen verwendet.
💡 Profi-Tipp
Bei 90 % der industriellen Rohrleitungsprojekte kommt kohlenstoffarmer Stahl mit einem Kohlenstoffgehalt von 0,20–0,30 % C zum Einsatz. Wenn Ihnen jemand ein Datenblatt mit mehr als 0,35 % Kohlenstoff vorlegt, prüfen Sie es genau: Für Rohre ist das ungewöhnlich und könnte auf eine Spezifikation für Förderrohre oder mechanische Bauteile hindeuten.
Nahtlose und geschweißte Kohlenstoffstahlrohre: Herstellung und Auswahl
Das Herstellungsverfahren eines Rohrs bestimmt, welchen Einsatzgrenzen seine Leistung unterliegt. Ein nahtloses Rohr beginnt als massiver Stahlknüppel, der zu einem Hohlblock gelocht wird. Dadurch wird eine mögliche Schwachstelle vermieden, die sich über die gesamte Länge erstreckt, und die Wanddicke ist über den Querschnitt gleichmäßiger. Geschweißte Stahlrohre werden aus einer Stahlplatte oder einem Stahlbandcoil gefertigt, das zu einem Zylinder geformt wird. Die Naht wird durch elektrisches Widerstandsschweißen (ERW), längs gerichtetes Unterpulverschweißen (LSAW) oder spiraliges Unterpulverschweißen (SSAW) geschlossen.
| Eigenschaft |
Nahtlos |
Geschweißt (ERW) |
| Gleichmäßigkeit der Wanddicke |
Toleranz ±12,5 % (ASME B36.10) |
Toleranz ±10 % (enger durch kontrollierte Fertigung aus Stahlbandcoil) |
| Schweißnaht |
Keine – volle Umfangsfestigkeit |
Längsnaht – zerstörungsfreie Prüfung erforderlich |
| Max. praktische Größe |
Bis zu 26″ Außendurchmesser (Grenzen des Warmwalzens) |
Bis zu 60″+ Außendurchmesser (LSAW/SSAW) |
| Relative Kosten |
1,3–1,8× so teuer wie geschweißte Rohre (gleiche Größe/Werkstoffgüte) |
1,0× als Basiswert |
| Typische Normen |
ASTM A106, ASTM A333 |
ASTM A53 Typ E, API 5L (ERW) |
| Geeignet für |
Hochdruck, hohe Temperaturen, kritische Einsätze |
Tragende Konstruktionen, allgemeine Medien, kostenkritische Anwendungen |
Die 80/20-Regel für die Auswahl von Kohlenstoffstahlrohren: Etwa 80 % der Rohrleitungen einer Charge werden üblicherweise geschweißt – sie sind günstiger, in größeren Durchmessern erhältlich und für allgemeine tragende Konstruktionen sowie Anwendungen mit moderatem Druck geeignet. Die übrigen 20 %, bei denen keine Kompromisse möglich sind und eine fehlerfreie Fertigung erforderlich ist, können nahtlos hergestellt werden müssen. Dazu zählen Hochdruck-Dampfleitungen (ASME B31.1), NACE-zertifizierte Einsätze in Sauergasumgebung (MR0175) oder alle Vorhaben, die ausdrücklich eine
nahtlose Fertigung vorschreiben. Im Zweifelsfall bietet ein geschweißtes
ERW-Rohr angeblich denselben Einsatz zu 30-40 % geringeren Kosten.
Werkstoffgüten für Kohlenstoffstahlrohre und ASTM-Normen – A106, A53 und API 5L
Obwohl jede in einer Bestellung angegebene Werkstoffgüte rechtliche Auswirkungen darauf hat, für welchen Einsatz das Rohr bestimmt ist, werden die drei wichtigsten Normen für Kohlenstoffstahl-Rohrleitungen und ihre Unterschiede im Folgenden erläutert.
| Eigenschaft |
ASTM A106 Güte B |
ASTM A53 Güte B |
API 5L Güte B (PSL1) |
| Zugfestigkeit (min.) |
60.000 psi (415 MPa) |
60.000 psi (415 MPa) |
60.200 psi (415 MPa) |
| Streckgrenze (min.) |
35.000 psi (240 MPa) |
35.000 psi (240 MPa) |
35.500 psi (245 MPa) |
| Max. Kohlenstoffgehalt (%) |
0.30 |
0.30 |
0.26 |
| Herstellung |
Nur nahtlos |
Nahtlos (Typ S) oder geschweißt (Typ E/F) |
Nahtlos oder geschweißt |
| Hochtemperaturprüfung |
Vorgeschrieben (bis zu 750 °F / 400 °C) |
Nicht vorgeschrieben |
Nicht vorgeschrieben |
| Hauptanwendung |
Dampf, Kessel, Hochtemperatureinsatz |
Tragende Konstruktionen, allgemeine Medien, Brandschutz |
Öl- und Gasfernleitungen |
„Der häufigste Spezifikationsfehler, den ich sehe, ist die Annahme, A106 und A53 seien austauschbar, weil ihre mechanischen Eigenschaften der Güte B auf dem Papier identisch aussehen. Der entscheidende Unterschied besteht darin, dass A106 eine nahtlose Fertigung vorschreibt und Hochtemperaturprüfungen umfasst – genau das ist für Dampfeinsätze über 400 F erforderlich. Der Einsatz von A53 Typ E in dieser Anwendung verstößt gegen ASME B31.1.“
— Erfahrener Rohrleitungsingenieur, Eng-Tips Forum (sinngemäß aus mehreren Diskussionen)
Ist ASTM A106 Güte B dasselbe wie A53 Güte B?
Nein, das ist tatsächlich ein häufiger Fehler. Beide haben dieselbe Zugfestigkeit bei Umgebungstemperatur (60 ksi) und dieselbe Streckgrenze (35 ksi), doch das Herstellungs- und Prüfverfahren unterscheidet sich.
ASTM-A106-Güte-B-Rohr ist nahtlos und muss einer Wärmebehandlung sowie Hochtemperaturprüfungen unterzogen werden. Daher ist es gemäß ASME B31.1 die erforderliche Wahl für Hochtemperatureinsätze.
ASTM-A53-Rohr kann nahtlos oder geschweißt sein und muss nicht bei hohen Temperaturen geprüft werden. Bei Umgebungstemperatur ist es für tragende Konstruktionen in der Regel 10-15 % günstiger.
Entscheidungshilfe für die Auswahl der Werkstoffgüte
- Dampf-/Kesseleinsatz über 400 F: ASTM A106 Güte B (nahtlos, bei hohen Temperaturen geprüft)
- Tragende Konstruktionen/allgemeine Medien bei Umgebungstemperatur: ASTM A53 Güte B (geschweißt, Typ E, für geringere Kosten)
- Öl- und Gasfernleitungen: API-5L-Rohr Güte B (X42-X70 für Fernleitungen mit hohem Druck)
- Feuerlöschanlagen: ASTM A53 Güte B Typ E (gemäß NFPA 13)
- Niedertemperatureinsatz unter -20 F: ASTM A333 Güte 6 (mit Kerbschlagprüfung)
📐 Technischer Hinweis
Viele Hersteller kennzeichnen Rohre mit mehreren Normen oder einer Kombination davon (z. B. „A53/A106/API 5L“). Das ist nur zulässig, wenn das Rohr alle drei Spezifikationen erfüllt. Dies sollte anhand von Werksprüfzeugnissen für jede einzelne Spezifikation geprüft werden. Ein Kombinationsrohr, das nie nach der A106-Hochtemperaturspezifikation geprüft wurde, darf nicht als A106-Rohr eingestuft werden, wenn es direkt bei hohen Temperaturen eingesetzt wird.
Größen, Wanddickenreihen und Gewicht von Kohlenstoffstahlrohren pro Fuß
Die Rohrgröße wird nach dem NPS-System gemäß
ASME B36.10M angegeben. Die Nummer der Wanddickenreihe legt die Wanddicke, Druckstufe und das Gewicht fest; die Festigkeits- und Druckanforderungen bestimmen die Mindestwanddicke. Im westlichen Lagerhandel ist die Wanddickenreihe Schedule 40 für Kohlenstoffstahlrohre bis zu 10in allgemein erhältlich.
| NPS |
Außendurchmesser (in) |
Wanddicke SCH 40 (in) |
Gewicht SCH 40 (lb/ft) |
Wanddicke SCH 80 (in) |
Gewicht SCH 80 (lb/ft) |
| 1/2 „ |
0.840 |
0.109 |
0.85 |
0.147 |
1.09 |
| 1 „ |
1.315 |
0.133 |
1.68 |
0.179 |
2.17 |
| 2 „ |
2.375 |
0.154 |
3.65 |
0.218 |
5.02 |
| 4 „ |
4.500 |
0.237 |
10.79 |
0.337 |
14.98 |
| 6 „ |
6.625 |
0.280 |
18.97 |
0.432 |
28.57 |
| 8 „ |
8.625 |
0.322 |
28.55 |
0.500 |
43.39 |
| 12″ |
12.750 |
0.406 |
53.60 |
0.500 |
65.42 |
| 24 „ |
24.000 |
0.687 |
171.00 |
0.968 |
238.35 |
Quelle: Engineering Tool Box, basierend auf ASTM A53 / ASME B36.10M. Eine vollständige Referenztabelle der Rohrgrößen finden Sie auf unserer Seite zur Dimensionierung. Vollständige Angaben zum Rohrgewicht pro Fuß.
📐 Technischer Hinweis
ASME B36.10M erlaubt bei nahtlosen Rohren eine Wanddickentoleranz von 12,5 %. Ein 4-Zoll-Rohr der Wanddickenreihe SCH 40 mit einer Nenndicke von 0.237 kann je nach tatsächlicher Toleranz nur 0.207 dick sein. Bei einer Berechnung auf Auslegungsebene muss die Mindestwanddicke (Nenndicke abzüglich Toleranz) zur Bestimmung des zulässigen Betriebsdrucks gemäß ASME B31.3 304.1.2 verwendet werden. Die Berücksichtigung der Toleranzhäufung bei der Dimensionierung ist die häufigste Ursache für Spezifikationsfehler – und der häufigste Ort, an dem sie sich verbergen.
Kohlenstoffstahlrohre im Vergleich zu Edelstahlrohren und schwarzen Stahlrohren
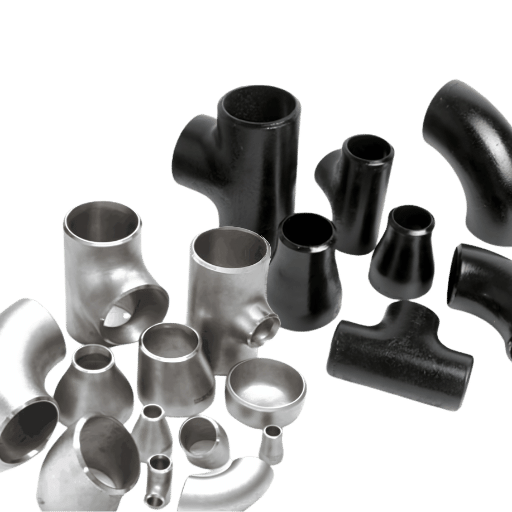
Bei der Werkstoffauswahl geht es um einen Kompromiss zwischen Korrosionsbeständigkeit, Temperaturbereich und Preis. Hier sehen Sie die drei gängigsten Rohrarten im Vergleich bei einem 2-Zoll-Rohr der Wanddickenreihe Schedule 40:
| Faktor |
Kohlenstoffstahl (A53/A106) |
Edelstahl (304/316) |
Schwarzes Stahlrohr |
| Zusammensetzung |
Fe + 0,05–0,30 % C |
Legierungsstahl: Fe + ≥10,5 % Cr + Ni/Mo |
Fe + 0,05–0,30 % C (wie Kohlenstoffstahl) |
| Korrosionsbeständigkeit |
Ohne Beschichtung schlecht |
Ausgezeichnet, vor allem dank der Chromoxidschicht Cr₂O₃, die sich durch das Chrom im Edelstahl bildet |
Schlecht – wie bei Kohlenstoffstahl, nur eine Eisenoxidschicht |
| Kostenindex (2″ SCH 40) |
1,0× (Basiswert) |
3–4× so teuer wie Kohlenstoffstahl |
1,0× (identisch mit Kohlenstoffstahl) |
| Max. Einsatztemperatur |
750 °F / 400 °C (A106) |
1500 °F / 816 °C (304) |
750 °F / 400 °C |
| Schweißbarkeit |
Ausgezeichnet (SMAW, GTAW, GMAW) |
Gut (Schutzgas erforderlich) |
Ausgezeichnet (wie bei Kohlenstoffstahl) |
Was ist der Unterschied zwischen Kohlenstoffstahlrohren und schwarzen Stahlrohren?
Einer der häufigsten Angebotsfehler: Schwarze Stahlrohre bestehen nicht aus einem anderen Werkstoff als Kohlenstoffstahlrohre. Die dunkle Farbe ist ein Erkennungsmerkmal des Zunders – einer festen, versteinerten Zunderschicht, die sich beim Warmwalzen auf der Rohroberfläche bildet. Ursprünglich war dieses Rohr unbeschichteter Kohlenstoffstahl.
Schwarze Stahlrohre sind die Standardrohre in der Erdgasversorgung, in Feuerlöschanlagen und Dampfleitungen. Dort bildet der Zunder bei Innenanwendungen in trockener Umgebung eine Zehntelmillimeter dicke, lang anhaltende Schutzbarriere, sodass keine Beschichtung erforderlich ist. In kalten, der Witterung ausgesetzten Umgebungen ist eine zusätzliche Beschichtung nötig.
Industrielle Anwendungen für Kohlenstoffstahl-Rohrleitungssysteme
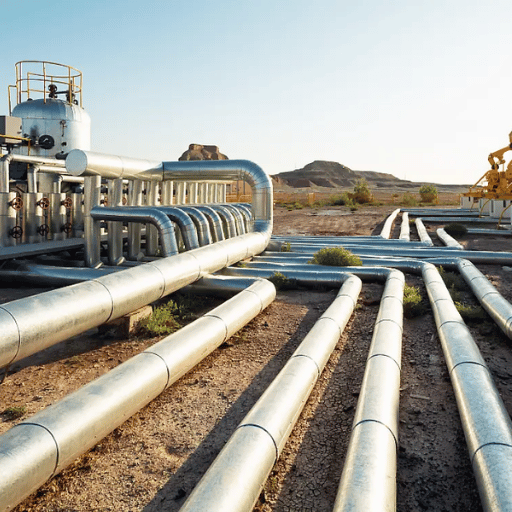
Die industriellen Anwendungen und Werkstoffgüten für Kohlenstoffstahlrohre richten sich nach den geltenden Normen. Die falsche Wahl kostet Geld und kann ein Projekt zum Stillstand bringen, wenn Verstöße gegen ASME B31.3 oder ASME B31.1 vorliegen:
| Branche |
Anwendung |
Werkstoffgüte |
Maßgebliche Norm |
| Öl und Gas |
Fernleitungen |
API 5L Güte B–X70 |
ASME B31.4 / DOT 49 CFR 192 |
| Stromerzeugung |
Dampf- und Kesselrohrleitungen |
A106 Güte B / SA-106 |
ASME B31.1 Power Piping |
| Bauwesen |
Tragende Stahlstützen, Pfähle |
A53 Güte B / A500 Güte C |
AISC 360 / lokale Bauvorschriften |
| Chemische Industrie |
Prozessrohrleitungen |
A106 Güte B (nicht korrosive Medien) |
ASME B31.3 Process Piping |
| Brandschutz |
Sprinkleranlagen |
A53 Güte B Typ E (ERW) |
NFPA 13 |
| Wasserinfrastruktur |
Hauptwasserleitungen |
AWWA C200 |
AWWA M11 |
Ein Raffineriebetreiber in Südostasien spezifizierte für eine Dampfleitung mit 450° F nicht normgerechte A53-Rohre, die 12 % günstiger waren als Rohre der Güte A106. Bei der abschließenden Prüfung beanstandete der externe Prüfer die ungeeigneten Rohre, die gemäß ASME B31.1 für den Einsatz bei dieser Temperatur geprüft werden mussten. Die Rohre mussten entfernt und die 340 Meter lange Strecke ersetzt werden – zu Kosten, die mehr als achtmal so hoch waren wie der ursprüngliche Bestellwert. Die Lehre daraus: Die Werkstoffgüte im Werksprüfzeugnis ist keine unverbindliche Empfehlung.
Korrosionsschutz und Prüfung von Kohlenstoffstahl-Rohrleitungen
Kohlenstoffstahl korrodiert. Das ist kein Mangel, sondern eine Materialeigenschaft, die im Betrieb akzeptabel sein kann. Die Frage lautet nicht: „Wird er korrodieren?“, sondern: „Wie lässt sich Korrosion in der jeweiligen Betriebsumgebung kostengünstig verhindern?“ Eine Veröffentlichung von 2023 des
NIH/PMC benannte selektive Korrosion und Erosion als die zehn bedeutendsten Schädigungsmechanismen bei Stahlrohrleitungen. In einer CO-reichen Umgebung erreichte die Lochkorrosionsrate nach 30 Tagen den Höchstwert.
| Schutzverfahren |
Wirkungsweise |
Geeignete Umgebung |
Relative Kosten |
| 3LPE-Beschichtung |
Dreischichtige Polyethylenbarriere |
Erdverlegte Rohrleitung, feuchter Boden |
Mittel bis hoch |
| FBE-Beschichtung |
Epoxidharzbeschichtung mit Schmelzkleber |
Mäßig feuchter Boden, Richtbohrungen |
Mittel |
| Feuerverzinken |
Opferanodenschicht aus Zink |
Atmosphäre, leichte industrielle Belastung |
Niedrig bis mittel |
| Kathodischer Korrosionsschutz |
Fremdstrom oder Opferanode |
Erdverlegte oder eingetauchte Rohrleitung, lange Strecken |
Mittel (laufend) |
| Innenauskleidung (Zement/Epoxidharz) |
Schutzbeschichtung im Rohrinneren |
Trinkwasser, chemische Einsätze |
Mittel bis hoch |
⚠️ Wichtig
Galvanische Korrosion an Verbindungen unterschiedlicher Metalle zählt zu den am häufigsten übersehenen Ausfallursachen in Rohrleitungssystemen aus verschiedenen Werkstoffen. Wird ein Kohlenstoffstahlrohr direkt mit Edelstahlformstücken oder -anlagen verbunden, wird der Kohlenstoffstahl zur Opferanode und die Korrosion beschleunigt sich erheblich. Branchenfachleute berichten häufig von einer 2–3× höheren Wanddickenabnahme an ungeschützten Übergängen zwischen Kohlenstoffstahl und Edelstahl als unter normalen Bedingungen. Abhilfe: An jeder Verbindung unterschiedlicher Metalle eine Isolierverbindung oder Isolierdichtung einbauen und auf der Kohlenstoffstahlseite Beschichtungen zum kathodischen Korrosionsschutz vorsehen.
- ✔ 5-Punkte-Prüfung der Korrosion von Kohlenstoffstahl:
- Wanddickenmessung mit Ultraschall (UT) an Rohrbögen und T-Stücken alle 2-5 Jahre, bestätigt durch Ultraschallprüfungen gemäß API 570
- Alle freiliegenden Verbindungen visuell auf Rostspuren oder austretende Flüssigkeit prüfen
- Messwerte der Anlage für den kathodischen Korrosionsschutz prüfen (falls installiert) – mindestens jährlich
- Nach Erdarbeiten sicherstellen, dass erdverlegte Abschnitte wieder beschichtet sind
- Alle Verbindungen unterschiedlicher Metalle dokumentieren und prüfen, ob die Isolierung noch vorhanden ist
Rohrleitungsformstücke und Verbindungsmethoden für Kohlenstoffstahlrohre
Die Sicherheit eines Rohrleitungssystems hängt maßgeblich von seinen Verbindungen ab. Rohrleitungsformstücke aus Kohlenstoffstahl müssen mit Werkstoffgüte und Wanddickenreihe des Rohrs kompatibel sein, damit die Betriebssicherheit des Systems erhalten bleibt. Die verbreitete Norm für Rohrleitungsformstücke ist
ASTM A234 WPB. Sie schreibt Formstücke aus geschmiedetem Kohlenstoffstahl mit geeigneten mechanischen Eigenschaften vor, die zu Rohren der Güte A106 B passen (Zugfestigkeit 60.000 psi / Streckgrenze 35.000 psi).
Vier Verbindungsarten decken fast alle Anwendungen von Kohlenstoffstahl-Rohrleitungen ab:
- Stumpfschweißverbindung: vollständige Durchschweißung für NPS 2 und größer. Sicherste Verbindung, erforderlich bei Hochtemperatur- oder Hochdruckeinsätzen. Formstücke: Rohrbögen, T-Stücke, Reduzierstücke, Rohrendkappen.
- Muffenschweißverbindung: Das Rohr wird in ein eingestecktes Formstück eingeführt und anschließend gefeilt Zujoshihed. Wird bei NPS 2 und kleiner verwendet, wenn der Zugang für eine vollständige Kopfschweißung eingeschränkt ist.
- Gewindeverbindung (NPT): Innen- und Außengewinde. Sofort montierbar, Schweißen ist nicht erforderlich. Geeignet für Niederdruckeinsätze bei Versorgungsleitungen (im Allgemeinen 300 psi bei kleinem Durchmesser).
- Flanschverbindung: Verschraubte Flansch-Schweißverbindungen mit Vorschweißflanschen, Blindflanschen oder Vorschweißflanschen zum Aufschieben gemäß ASME B16.5. Wichtig an Maschinenanschlüssen und überall dort, wo eine Demontage vorgesehen ist.
Schweißarbeiten vor vollständiger Wurzellagenausrichtung, Fluchtungsfehler und falsch bemessene Wurzelspalte führen zu deutlich mehr Zurückweisungen von Baustellenschweißnähten bei RT- und UT-Prüfungen. Branchenfachleute haben festgestellt, dass 10-15 Minuten zusätzliche Zeit zur Überprüfung der Ausrichtung jeder Verbindung bei großen Rohrleitungsprojekten die Nacharbeit um 30-40 % verringern.
Marktentwicklungen bei Kohlenstoffstahlrohren: Was sich 2025–2026 ändert
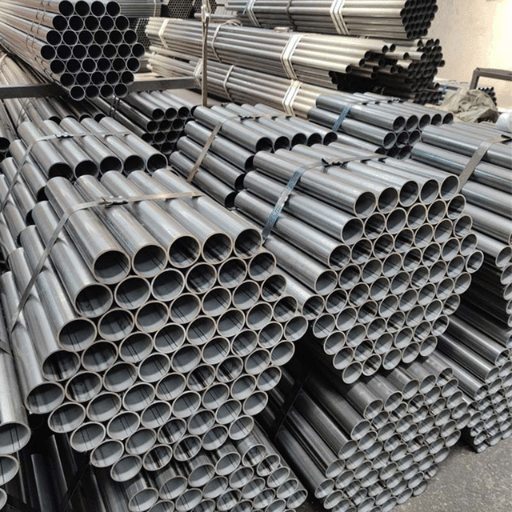
Der weltweite Marktwert für Kohlenstoffstahlrohre erreichte 2025 rund $11,39 Milliarden. Prognosen zufolge wird der Markt über die nächsten zehn Jahre je nach Betrachtungsweise jährlich um 5,5 % bis 7,9 % wachsen. Drei Entwicklungen beeinflussen derzeit die Beschaffung geschweißter Rohre:
1. Beschränkungen für den Handel mit geschweißten Rohren aus China. Im Februar 2026 erließ das US-Handelsministerium einen endgültigen positiven Bescheid zu Antidumpingmaßnahmen gegen geschweißte Rundrohre aus Kohlenstoffstahl chinesischen Ursprungs. Käufer, die geschweißte Rohre aus China in die Vereinigten Staaten importieren, sollten mögliche Zölle in ihre Analyse der FOB-Preise im Vergleich zu inländischen Anbietern oder Lieferanten aus anderen Herkunftsländern einbeziehen.
2. Überarbeitung der PHMSA-Normen. Die US-amerikanische Pipeline and Hazardous Materials Safety Administration hat ASTM A381/A381M-23 als durch Verweis einbezogene Norm für metalllichtbogengeschweißte Rohre in Hochdruck-Fernleitungen übernommen. Die einheitlichen Spezifikationen bringen die Sicherheitsvorschriften für Fernleitungen mit den neuesten ASTM-Herstellungs- und Prüfverfahren in Einklang.
3. Begrenztes Wachstum der gesamten Stahlnachfrage. Der weltweite Stahlverbrauch wird bis 2027 jährlich um 0,7 % zunehmen. Die stabile, nicht explosionsartig wachsende Beschaffungslage bei Kohlenstoffstahlrohren kommt Käufern zugute, die sich Preise für Bestände nahtloser Rohre sichern möchten, da deren Fertigungsvorlaufzeiten zwei- bis dreimal länger sind als bei vergleichbaren geschweißten Modellen.
💡 Was das für Käufer bedeutet
Wenn Ihr Projekt mit Kohlenstoffstahlrohren für 2026/7 gerade beginnt, holen Sie vor Jahresende Angebote von Käufern und Lieferanten aus verschiedenen Regionen ein – nicht nur aus China. Durch die Umstrukturierung von Millie Snatta steels in diesen Branchen scheint sich ein Antidumpingverfahren in der Vorbereitungsphase anzubahnen. Die Lieferzeiten für nahtlose Rohre aus ASEAN-Ländern sind bei Standardgrößen auf vier bis sechs Wochen gesunken. Eine diversifizierte Stahlversorgungskette senkt das Zoll- und Konzentrationsrisiko.
Häufig gestellte Fragen
Frage: Rosten Kohlenstoffstahlrohre?
Antwort anzeigen
Ja – Kohlenstoffstahl korrodiert bei Feuchtigkeit und Sauerstoff, da die Legierung kein Chrom enthält, das einen schützenden Passivfilm bilden könnte. In trockenen Innenräumen ist möglicherweise erst nach vielen Jahren leichter Oberflächenrost zu sehen. Erdverlegte Rohre in feuchtem, saurem Boden können dagegen innerhalb weniger Monate messbar an Wanddicke verlieren. Für jede Installation im Freien oder unter der Erde muss im Rahmen der ursprünglichen Spezifikation eine Beschichtung, Verzinkung oder ein kathodischer Korrosionsschutz vorgesehen werden.
Frage: Können Kohlenstoffstahlrohre für Trinkwasser verwendet werden?
Antwort anzeigen
Kohlenstoffstahlrohre sind für den Kontakt mit Trinkwasser zugelassen, wenn sie innen mit Zementmörtel oder einem zugelassenen Epoxidharz gemäß den Normen ANSI/AWWA C200/C205 beschichtet sind. Rohre aus nicht ausgekleidetem Kohlenstoffstahl eignen sich nicht für Trinkwasser, da die Eisenkorrosion den Geschmack und die Farbe des Wassers beeinträchtigt. Die früher aufgrund der Nachfrage verbreiteten verzinkten Stahlrohre könnten in der japanischen Architektur für Wohngebäude mit Kupfer- und PEX-Rohren gleichgezogen haben.
Frage: Ist Kohlenstoffstahl dasselbe wie schwarzes Rohr?
Antwort anzeigen
Ja – schwarze Kohlenstoffstahlrohre sind dasselbe wie Kohlenstoffstahlrohre, haben jedoch eine dunkle Millie-Snatta-Oberfläche, die durch Oxidation während der Herstellung entsteht. Es ist derselbe Stahl unter einem anderen Namen.
Frage: Sollten Kohlenstoffstahl-Rohrleitungen geschweißt oder mit Gewinde verbunden werden?
Antwort anzeigen
Das hängt von der Rohrgröße und der Anwendung ab. Bei Versorgungsleitungen ab NPS2 und für den Hochdruckeinsatz sind Stumpfschweiß- und Muffenschweißverbindungen der Navex-Standard. Bei Niederdruckanwendungen in Versorgungsleitungen sind Gewindeverbindungen (Gewindeende bis zur Mutter) bei NPS2 oder kleiner und unter 300 psi zulässig. Bauvorschriften wie ASME B31.1 und B31.3 legen fest, welche Verbindungsart für die jeweilige Anwendung geeignet ist.
F: Welche Höchsttemperatur gilt für Kohlenstoffstahlrohre?
Antwort anzeigen
Kohlenstoffstahlrohre nach ASTM A106 (Güte B) sind für den Dauerbetrieb bis 750 F (400 C) ausgelegt. Bei höheren Temperaturen nimmt die Tragfähigkeit des Stahls durch Kriechen ab; dann ist Chrom-Molybdän-Stahl (wie A335 P11 oder P22) die einzige praktikable Lösung.
F: Wie lange halten Kohlenstoffstahlrohre?
Antwort anzeigen
Zwischen 10 Jahren und mehr als 50 Jahren – entscheidend sind die Umgebung und der Schutz. In trockenen Innenbereichen können oberirdisch verlegte Rohre fünf Jahrzehnte oder länger problemlos betrieben werden. In aggressivem Boden vergrabene Rohre ohne Beschichtung können innerhalb von 10–15 Jahren kritische Wanddicke verlieren. Mit Beschichtung und kathodischem Korrosionsschutz können Rohre mehr als 40 Jahre halten. Die Lebensdauer hängt weniger vom Rohr selbst ab als vom Korrosionsmanagement vor und nach der Installation.
Zur Analyse
Alle Angaben in diesem Leitfaden stammen aus Normtexten von ASTM/ASME/API, begutachteten Forschungsarbeiten zur Korrosion, Sicherheitsdaten aus US-amerikanischen Dokumenten zu Pipelines und Rückmeldungen von Fachleuten aus der Rohrleitungstechnik. BalingSteel produziert Kohlenstoffstahlrohre nach den Normen ASTM A106 Gr B, ASTM A53 und API 5L in seinem Werk in der Nähe des Hafens von Tianjin, China. Angaben zu Angeboten und Lieferzeiten entsprechen unseren aktuellen Erfahrungen; sie können je nach Menge, Beschichtungsanforderungen und Bestimmungshafen abweichen. Die Ingenieure von BalingSteel überprüfen diese Angaben jährlich; die letzte Überprüfung wurde im April 2025 abgeschlossen.



