


Wie funktioniert ein Wasserstrahlschneider?
Inhalt
zeigen
Was ist ein Wasserstrahl?
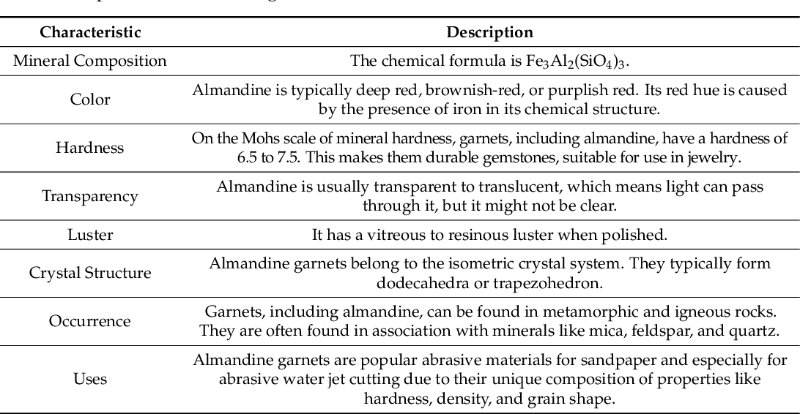
Ein Wasserstrahl ist ein hochentwickeltes Schneidwerkzeug, das Wasser unter Druck setzt, um Materialien wie Metall oder Beton zu durchtrennen. Der Wasserstrahl wird häufig auf über 60.000 PSI verdichtet und durch eine Düse gebündelt und beschleunigt. Bei härteren Materialien werden Granat und andere Abrasivmittel in den Wasserstrahl eingebracht, sodass Metalle, Gestein und Verbundwerkstoffe wirksam geschnitten werden können. Das Verfahren kommt in der Luft- und Raumfahrt, der Automobilindustrie und der Fertigung zum Einsatz, wo hohe Schnittpräzision gefragt ist. Da beim Wasserstrahlschneiden keine wärmebeeinflussten Zonen (HAZ) entstehen, verändern sich die Materialeigenschaften nicht. Außerdem ist das Verfahren umweltfreundlich: Es setzt keine giftigen Dämpfe frei und erzeugt keine Materialreste, die wiederverwendet werden könnten, wodurch sich Abfälle reduzieren.Wie werden Abrasivmittel beim Schneiden eingesetzt?
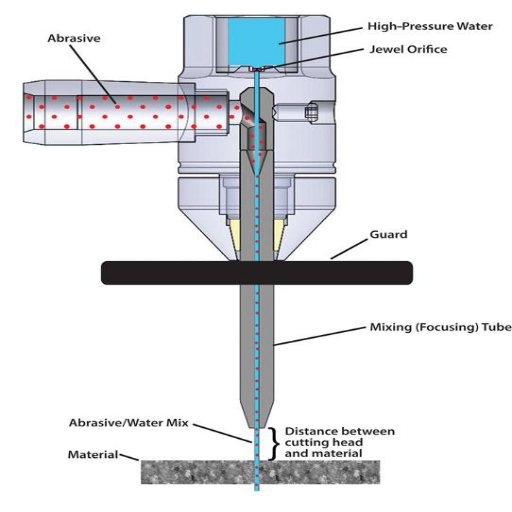
Abrasivmittel wie Granat und Aluminiumoxid sind für das Wasserstrahlschneiden unverzichtbar, besonders bei dickeren und härteren Materialien. Sie werden in einer Druckmischkammer mit Wasser vermischt und anschließend durch eine Düse gepumpt, die das Gemisch mit Überschallgeschwindigkeit ausstößt. Durch die Verbindung von Wasser und Abrasivmittel entsteht ein leistungsstarker Strahl, der selbst die härtesten Materialien mit hoher Präzision abtragen kann. Aktuelle Quellen bestätigen, dass Fortschritte in der Wasserstrahltechnik die Effizienz und Genauigkeit der Abrasivmittelzufuhr erhöht haben und diese Aussage stützen. Durch die Optimierung von Durchflussrate, Partikelgröße und weiteren Faktoren lassen sich sauberere Schnitte, weniger Abfall und eine längere Lebensdauer der Wasserstrahlkomponenten erreichen. Das Verfahren wird dadurch präziser und kostengünstiger.Welche Rolle spielt der Wasserdruck?
Der Wasserdruck ist für den reibungslosen Betrieb im Haushalt, den Schutz der Sanitärinstallationen und den Komfort bei alltäglichen Tätigkeiten unerlässlich.Welche Materialien kann ein Wasserstrahl schneiden?
Kann ein Wasserstrahl Metall schneiden?
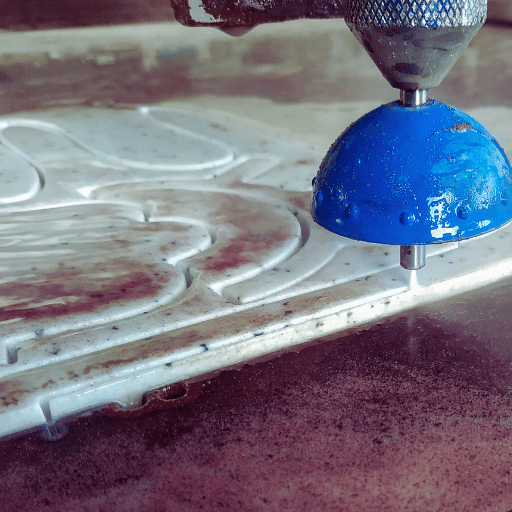
Ja, ein Wasserstrahl kann Metalle sehr präzise und effizient schneiden. Dazu gehören Stahl, Aluminium, Titan und Kupfer – ohne thermische Schäden oder Veränderungen am Material. Möglich macht dies ein unter Druck gesetzter Wasserstrahl, dem bei härteren Metallen mitunter Abrasivmittel zugesetzt werden.Eignet sich das Verfahren für härtere Materialien?
Ja, Wasserstrahlschneiden eignet sich auch für härtere Materialien. Mit eingebetteten Abrasivpartikeln lassen sich gehärteter Stahl, Keramik und Gestein schneiden. Da dabei keine Wärme entsteht, werden strukturelle Veränderungen am Material während des Schneidens verhindert.Wie schneidet das Verfahren im Vergleich zum Plasmaschneiden ab?
Plasmaschneiden ist auf leitfähige Metalle wie Stahl, Aluminium und Kupfer beschränkt. Wasserstrahlschneiden eignet sich dagegen für nahezu alle Materialien, darunter Metalle, Verbundwerkstoffe, Gestein, Glas, Kunststoffe, Gummi, Lebensmittel und sogar Papier.| Parameter | Wasserstrahl | Plasma |
|---|---|---|
|
Materialien |
Nahezu alle |
Leitfähige Metalle |
|
Dicke |
Bis zu 18 inches |
Bis zu 6 inches |
|
Genauigkeit |
Hoch (0.001″) |
Mittel (0.015″) |
|
Wärmeeinwirkung |
Keine |
Wärmebeeinflusste Zone |
|
Geschwindigkeit |
Langsamer |
Schneller |
|
Betriebskosten |
Höher ($30/hr) |
Niedriger ($15/hr) |
|
Umweltfreundlich |
Ja |
Nein |
|
Sicherheit |
Hoch |
Mittel |
|
Anwendungen |
Vielseitig |
Auf Metalle beschränkt |
Welche Vorteile bietet das Wasserstrahlschneiden?
Ermöglicht es präzise Schnitte?
Ja, die Lasertechnik ermöglicht Schnitte mit außergewöhnlicher Genauigkeit und sorgt so für saubere Kanten und fein detaillierte Teile.Ist es eine umweltfreundliche Option?
Ja, Wasserstrahlschneiden ist ein umweltfreundliches Verfahren, da es Wasser und Abrasivmittel verwendet, die ungiftig sind. Anders als herkömmliche Schneidverfahren mit Gas, Dampf oder Wärme hat es keine negativen Auswirkungen auf die Umwelt, da keine schädlichen Gase oder Dämpfe entstehen. Ein Vorteil für die ökologische Nachhaltigkeit ist, dass dank der hohen Schnittpräzision beim Wasserstrahlschneiden nur sehr wenig Abfall anfällt. Außerdem kann das verwendete Wasser oft gefiltert und wiederverwendet werden. Aufgrund all dieser Vorteile eignet sich das Verfahren für Branchen, die umweltfreundliches Wasserstrahlschneiden einsetzen.Kann es ohne Wärme schneiden?
Richtig – Wasserstrahlschneiden ist ein wasserbasiertes Schneidverfahren, bei dem weder Erhitzen noch Kühlen zum Einsatz kommt. Dabei entstehen keine wärmebeeinflussten Zonen, die das bearbeitete Material beeinträchtigen könnten. Anders als bei anderen Schneidverfahren wie Laser- oder Plasmaschneiden bleibt die Materialstruktur erhalten und wird nicht verändert.Welche Einschränkungen gibt es beim Wasserstrahlschneiden?
Gibt es beim Schneiden von Stahl Einschränkungen hinsichtlich der Dicke?
Ja, beim Schneiden von Stahl gibt es Einschränkungen hinsichtlich der Dicke. Sie hängen vom Schneidverfahren (Laser, Säge), dem Materialtyp und der Leistung der Anlage ab. Hochleistungs-Laserschneidanlagen können Kohlenstoffstahl bis zu 20mm und Edelstahl bis zu 10mm schneiden.Wie lassen sich komplexe Formen schneiden?
Wasserstrahlschneiden ist präzise und bewältigt dank der proportionalen Bewegung einer mehrachsigen CNC-Anlage auch Konturen geschickt. Allerdings hat es einige Nachteile, etwa eine geringere Geschwindigkeit, eine höhere mögliche Materialdicke, Einschränkungen bei der Genauigkeit und höhere Anschaffungskosten.Welche Kosten sind zu berücksichtigen?
Beim Vergleich von Wasserstrahl- und Laserschneidverfahren sollten folgende Kostenfaktoren bewertet werden:- Anfangsinvestition: Die komplexe Bauweise von Wasserstrahlschneidern und die erforderliche Hochdruckpumpenanlage treiben die Anschaffungs- und Betriebskosten deutlich über die Kosten herkömmlicher Laserschneider sowie moderner Faser- und CO2-Laser.
- Betriebskosten: Wegen des Bedarfs an Hochdrucksystemen, Wasser, Strom und Abrasivmitteln verursacht der Wasserstrahlschneider zusätzliche Betriebskosten, die bei übermäßigem Verbrauch steigen. Die Stromkosten von Faser- und CO2-Lasern schwanken zwar, doch ihre Betriebskosten sind insgesamt niedriger als die herkömmlicher Wasserstrahlschneider.
- Materialabfall: Mehr Materialabfall erhöht langfristig die Kosten. Wie viel Abfall bei den beiden Verfahren anfällt, hängt davon ab, wie genau und effizient sie schneiden.
- Instandhaltung: Die Kosten für Wasserstrahlschneider schwanken aufgrund fehlender Düsen, wiederkehrender Lieferungen und des Instandhaltungsaufwands. Auch Laserschneider müssen gewartet werden, da ihre Optiken regelmäßig ausgetauscht werden müssen.
- Schneidgeschwindigkeit: In Umgebungen mit hohem Produktionsvolumen lassen sich durch geringere Arbeitskosten erhebliche Vorteile erzielen. Umgekehrt erhöhen langsame Arbeitsabläufe die Personalkosten. Da Wasserstrahlschneiden langsamer ist als Laserschneiden, steigen beim Wasserstrahlschneiden die Arbeitskosten erheblich.
- Energieverbrauch: Der Stromverbrauch unterscheidet sich bei den beiden Verfahren erheblich. Das Verhältnis von Wasser- zu Stromverbrauch ist oft sehr hoch und hängt vom erforderlichen Wasserdruck ab. Moderne Laserschneidanlagen benötigen im Vergleich deutlich weniger Energie.
Wie wählen Sie die passende Wasserstrahlschneidanlage aus?
Welche Faktoren beeinflussen die Wahl eines Wasserstrahlschneiders?
- Materialart und Eigenschaften – Härte, Dicke und Zusammensetzung des zu schneidenden Materials beeinflussen unmittelbar die Wahl des Wasserstrahlschneiders. Bei manchen Materialien ist ein Abrasiv-Wasserstrahlschneidsystem erforderlich, um das gewünschte Ergebnis zu erzielen.
- Anforderungen an die Schnittdicke – Die Dicke des Materials bestimmt die Leistungsfähigkeit des Wasserstrahlsystems und den erforderlichen Druck.
- Anforderungen an Präzision und Toleranzen – Branchen wie die Luft- und Raumfahrt oder die Medizin benötigen möglicherweise anspruchsvollere Wasserstrahlschneider, die mit hoher Präzision und engeren Toleranzen arbeiten und so die geforderte Genauigkeit erreichen.
- Schneidgeschwindigkeit – Verschiedene Systeme bieten unterschiedliche Spezifikationen, um den gewünschten Produktionsbedarf zu erfüllen. Daher unterscheidet sich die Zuverlässigkeit der Schneidgeschwindigkeit je nach System.
- Betriebs- und Instandhaltungskosten – Auch Verbrauchsmaterialien wie Abrasivmittel sowie Energieverbrauch, Instandhaltung und erwartete Ausfallzeiten müssen im Hinblick auf die Betriebs- und Instandhaltungskosten berücksichtigt werden.
- Bearbeitungsfläche und Platzbedarf – Der verfügbare Arbeitsraum muss zu den Abmessungen des Wasserstrahlschneiders passen, damit die Anlage in der vorgesehenen Umgebung effizient arbeiten kann.
- Software- und Prüffunktionen – Automatisierung, CAD-Integration und Nesting-Funktionen können die Präzision und Effizienz deutlich steigern.
- Pumpendruck und Effizienz – Der Ausgangsdruck der Wasserstrahlpumpe bestimmt die Schneidleistung und -geschwindigkeit und ist daher ein wichtiger Faktor bei der Wahl einer Anlage.
- Umwelt- und Sicherheitsaspekte – Lärmpegel, Wasserverbrauch und Entsorgung von Abfällen müssen den Umwelt- und Sicherheitsvorschriften entsprechen.
- Budget und Kapitalrendite (RoI) – Die Wahl des Wasserstrahlschneiders muss auf den konkreten Bedarf abgestimmt werden. Dabei sind die Anfangsinvestition, die laufenden Betriebskosten und der erwartete RoI entscheidend.
Welche Bedeutung hat das Mehrachsenschneiden?
In modernen Fertigungsprozessen vereint das Mehrachsenschneiden Präzision, die Fähigkeit, komplexe Formen zu schneiden, Effizienz, kürzere Bearbeitungszeiten und weniger Fehler.Wie wird ein Wasserstrahlschneider instand gehalten?
Empfohlene Maßnahmen zur Instandhaltung eines Wasserstrahlschneiders konzentrieren sich auf vorbeugende Arbeiten, damit die Anlage möglichst effizient arbeitet. Bei der planmäßigen Instandhaltung prüfe ich die Hochdruckkomponenten auf Lecks, reinige die Filter, um eine optimale Wasserqualität sicherzustellen, überprüfe Pumpe und Abrasivmittelzufuhr auf Unregelmäßigkeiten und beuge Verschleiß vor, indem ich festgestellte Probleme behebe. Mit bewährten Verfahren kann ich anlagenbedingte Unterbrechungen durch Reparaturen minimieren und zugleich die Lebensdauer der Maschine verlängern.Häufig gestellte Fragen (FAQs)
F: Stimmt es, dass ein Wasserstrahl Stahl durchtrennen kann?
A: Ja, ein Wasserstrahl kann Stahl durchdringen, besonders als Abrasiv-Wasserstrahl, bei dem dem Hochdruckwasserstrahl Abrasivmittel zugesetzt werden, um die Schneidleistung zu erhöhen.F: Wie wird Stahl mit Abrasiv-Wasserstrahlen geschnitten?
A: Beim Abrasiv-Wasserstrahlschneiden entsteht ein intensiver Strahl, der Stahl und andere schwer zu bearbeitende Materialien durchdringen kann. Dazu wird Hochdruckwasser mit Abrasivmitteln versetzt.F: Welche Stahlsorten eignen sich für das Wasserstrahlschneiden?
A: Die Wasserstrahltechnik eignet sich für verschiedene Stahlsorten, darunter kohlenstoffarmer Stahl und Edelstahl, sowie für weitere Metallkomponenten.F: Worin unterscheidet sich Wasserstrahlschneiden bei Stahl deutlich vom Laserschneiden?
A: Beide Verfahren arbeiten effizient. Im Vergleich dazu entsteht beim Wasserstrahlschneiden keine Wärme, wodurch sich die Gefahr einer Verformung des Werkstücks verringert. Daher ist Wasserstrahlschneiden für bestimmte Anwendungen vorteilhafter als Laserschneiden.F: Wie werden Materialien mit einem Wasserstrahl besonders kraftvoll geschnitten?
A: Die Düse des Wasserstrahlschneiders ist wichtig, weil sie den Abrasiv-Wasserstrahl unter hohem Druck gezielt auf Stahl und andere Materialien richtet, um sie zu schneiden.F: Ist beim Schneiden von Stahl mit einem Wasserstrahl hoher Druck erforderlich?
A: Zum Schneiden von Stahl ist Hochdruckwasser erforderlich, da genügend Kraft benötigt wird, um das Material mit Wasser und Abrasivpartikeln zu durchdringen und zu schneiden.F: Lassen sich unterschiedliche Stahldicken mit individuell angepassten Wasserstrahleinstellungen schneiden?
A: Für unterschiedliche Stahldicken und -arten lassen sich die Wasserstrahleinstellungen anpassen, um die gewünschte Präzision und Schneidleistung zu erreichen.F: Welchen Vorteil hat Wasserstrahlschneiden beim Schneiden von Metall gegenüber anderen Verfahren?
A: Wasserstrahlschneiden verhindert wärmebedingte Verformungen, ermöglicht komplexe Formen und ist vielseitig einsetzbar – unter anderem zum Schneiden von Stahl.F: Wie beeinflusst der Schneidkopf die Schnittqualität beim Wasserstrahlschneiden?
A: Die Genauigkeit und Qualität des Schnitts hängen davon ab, mit welcher Geschwindigkeit und welchem Druck das Wasser-Abrasivmittel-Gemisch durch den Schneidkopf strömt. Der Schneidkopf steuert diesen Teil der Anlage.F: Bestehen beim Abrasiv-Wasserstrahlschneiden von Stahl Risiken?
A: Nein. Da weder übermäßige Wärme noch Staub entsteht, ist das Verfahren für Stahl und andere Materialien relativ sicher. Damit ist Abrasiv-Wasserstrahlschneiden eine sicherere und umweltfreundlichere Option.Quellen
1. Überblick über das Notfall-Abrasivwasserstrahlschneiden von Stahl: Merkmalsanalyse und Vorhersage des Schneideintritts.- Autoren: Y. Jiang, L. Duszczyk, A. Goorani, S. Cohn
- Zeitschrift: Experimental Techniques
- Erscheinungsdatum: 3. August 2022.
- Zitierangabe: (Jiang et al., 2022, pp. 197–209)
- Zusammenfassung der Studie: Diese Studie befasst sich mit der Modellierung und Vorhersage der Schneideigenschaften des Abrasiv-Wasserstrahls (AWJ), insbesondere in Notfällen. Das von den Autoren entwickelte Modell zur Vorhersage des Schneideintritts ist wichtig, um den AWJ-Prozess rechtzeitig anzupassen und in Notfällen Entscheidungsunterstützungssysteme einzusetzen. Die Ergebnisse zeigen die Versuchsaufbauten und Datenauswertung zur Leistung des AWJ beim Schneiden von Stahl unter Notfallbedingungen.
- Autoren: E. Kawecka et al.
- Zeitschrift: Spectrum of Mechanical Engineering and Operational Research
- Erscheinungsdatum: 30. Juli 2024
- Zitierangabe: (Kawecka et al., 2024)
- Zusammenfassung: Diese Arbeit befasst sich mit der Optimierung der Parameter für die Abrasiv-Wasserstrahlbearbeitung von hochlegiertem Stahl. Die Autoren verwenden eine multikriterielle Entscheidungstechnik (MCDM), genauer gesagt die SAW-Methode, um Steuerungsparameter wie Abrasivmittel-Durchflussrate, Druck und Vorschubgeschwindigkeit zu bewerten. Die Studie beschreibt die Bedeutung dieser Parameter für die Schnitttiefe und Oberflächenrauheit und erläutert die eingesetzten Optimierungstechniken.
- Von: A. Perec et al.
- Erschienen in: Materialien
- Geplante Veröffentlichung: 1. August 2024
- Querverweis: (Perec et al., 2024)
- Zusammenfassung: Die Arbeit untersucht das Schneiden von hochlegiertem Stahl mit der Abrasiv-Wasserinjektionsstrahl-Technologie. Die Autoren wollen den Prozess mithilfe der Response-Surface-Methodik (RSM) modellieren und berücksichtigen dabei die wichtigsten Faktoren: Abrasivmittel-Durchflussrate, Druck und Vorschubgeschwindigkeit. Die Ergebnisse zeigen, dass die Vorschubgeschwindigkeit die Oberflächenrauheit maßgeblich beeinflusst. Außerdem stellt die Studie ein mathematisches Modell auf empirischer Datenbasis vor, das zur Verbesserung der Schneidbedingungen beitragen soll.

