


- SMLS = tubo de aço sem costura (sem costura de soldadura)
- Intervalo de diâmetros exteriores: 10.³ mm – 660 mm (normalmente até NPS 24)
- Intervalo de espessuras da parede: 1,5 mm – 50 mm
- Como referência, estão disponíveis normas para os produtos acima indicados: Normas gerais ASTM A106 — Especificação normalizada para tubos de aço-carbono sem costura para serviço a alta temperatura ASTM A53 — Especificação normalizada para tubos de aço, pretos e galvanizados por imersão a quente — Série 40 ASTM API 5L — Tubos para condutas ASTM A335 — Norma para tubos de aço-liga ferrítico sem costura para serviço a alta temperatura
- Fabrico: laminagem a quente, trefilagem a frio, extrusão a quente
O que significa tubo SMLS?
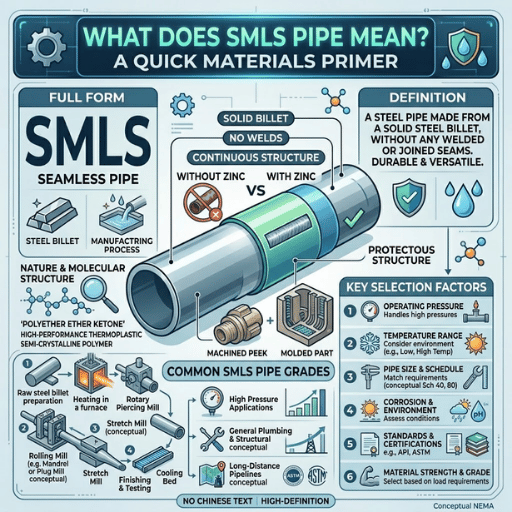 Nas especificações de tubagem, nos documentos de compra e nos desenhos P & P ID, «SMLS» é a abreviatura de tubo de aço sem costura. Ao contrário dos tubos ERW (soldados por resistência elétrica) ou LSAW (soldados por arco submerso longitudinal), fabricados a partir de chapa ou bobina de aço plana e soldados ao longo do comprimento, o tubo «SMLS» começa como um cilindro maciço (bilete). O bilete é perfurado: uma broca abre um furo no centro do bilete pré-aquecido, transformando-o numa casca longa e fina, que depois é calibrada.
Como não há soldadura em nenhuma fase, o tubo acabado apresenta uma estrutura metalúrgica granular uniforme em toda a circunferência. Não existe zona termicamente afetada (HAZ), linha de fusão nem metal de adição — apenas uma secção contínua de aço. Esta uniformidade confere aos tubos SMLS classificações de pressão mais elevadas e maior resistência à fadiga do que aos tubos soldados com a mesma classe, diâmetro e espessura da parede. Por isso, são os tubos preferidos em aplicações exigentes de alta pressão, como a refinação de petróleo, a produção de energia e a indústria química.
O que significa SMLS em tubagem?
SMLS significa «sem costura» — um tubo sem costura longitudinal ou em espiral. Esta abreviatura surge em desenhos isométricos, requisições de materiais e listas de linhas. Nas especificações de tubagem e nos diagramas P&ID, «SMLS» indica que o tubo da conduta tem de ser fabricado por perfuração de um bilete maciço, em vez de ser produzido por dobragem e soldadura de chapa ou fita.Como são fabricados os tubos SMLS
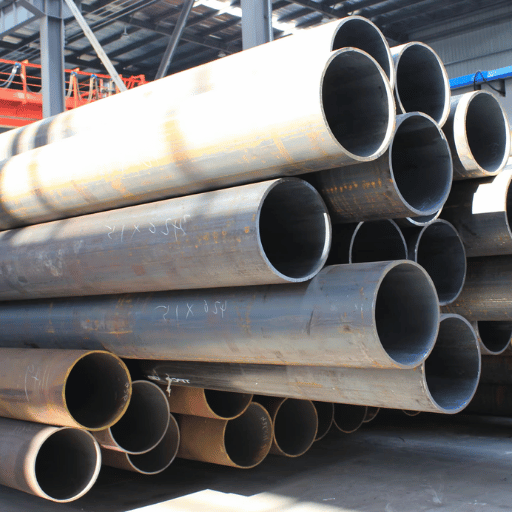 Todos os tubos sem costura começam por ser fabricados da mesma forma: um bilete redondo de aço é aquecido num forno de soleira rotativa a uma temperatura entre 1,100C e 1,200C. À saída do forno, o material está suficientemente plástico para ser perfurado por um mandril, mas mantém resistência suficiente para conservar a forma. A partir daí, o processo segue por uma de três vias distintas.
Laminagem a quente (processo Mannesmann): o bilete quente é laminado entre cilindros em forma de barril que rodam no mesmo sentido. Os cilindros agarram o bilete quente e fazem-no avançar sobre um mandril de perfuração, formando uma casca oca de parede espessa. Esta casca passa por laminadores de alongamento (laminador de passo de peregrino, laminador com mandril ou laminador contínuo com mandril retido), que a estiram e reduzem a espessura da parede de acordo com as dimensões pretendidas.
Este processo é responsável pela maior parte da produção de tubos SMLS de aço-carbono nos diâmetros NPS 2 a NPS 16.
Trefilagem a frio: após a conformação a quente, o tubo é decapado, lubrificado e trefilado através de uma fieira à temperatura ambiente. Em cada passagem, diminuem o diâmetro exterior e a espessura da parede, enquanto melhoram a qualidade da superfície e a precisão dimensional. Os tubos SMLS trefilados a frio são utilizados em tubagem hidráulica, linhas de instrumentação e aplicações mecânicas gerais que exigem tolerâncias muito apertadas.
Extrusão a quente: um bilete pré-aquecido é colocado num contentor e forçado a passar por uma fieira através de um êmbolo hidráulico. Este processo é utilizado em ligas difíceis de extrudir (inoxidáveis, de níquel e duplex) e em perfis de parede espessa cuja produção por laminagem convencional não é económica.
| Método | Mais indicado para | Precisão dimensional | Intervalo típico de diâmetros exteriores |
|---|---|---|---|
| Laminagem a quente | Tubos de aço-carbono produzidos em grandes volumes | Moderada (±1% do diâmetro exterior) | 60 mm – 660 mm |
| Trefilagem a frio | Tubagem de precisão, sistemas hidráulicos | Apertada (±0,5% do diâmetro exterior ou melhor) | 10 mm – 180 mm |
| Extrusão a quente | Aço-liga, parede espessa, pequenas séries | Moderada | 50 mm – 400 mm |
«A operação de perfuração implica uma variação da espessura da parede nos tubos sem costura. O mandril não passa exatamente pelo centro de cada bilete, pelo que os projetistas têm de considerar a tolerância inferior de -12,5% ao calcular a espessura mínima da parede exigida pela ASME B31.3.» — EdStainless, engenheiro metalúrgico, fóruns Eng-Tips
Tubo SMLS ou tubo soldado: quando escolher cada tipo
A escolha entre um tubo de aço sem costura e um tubo soldado depende de fatores como a pressão de funcionamento, as condições de corrosão, os diâmetros disponíveis e o custo. Na tabela abaixo, comparamos os dois tipos com base em oito parâmetros e valores reais, em vez de estimativas.| Característica | Tubo SMLS | Tubo soldado (ERW) |
|---|---|---|
| Costura de soldadura | Nenhuma | Costura longitudinal |
| Pressão de rebentamento (relativa) | Classificado para 100% | ~85% da do tubo SMLS (fator de eficiência da junta soldada ASME) |
| Tolerância da espessura da parede | ±12.5% | ±10% (mais uniforme) |
| Acabamento da superfície (interior) | Mais rugosa e variável (Ra 6–12 μm, valor típico) | Mais lisa e uniforme (Ra 3–6 μm, valor típico) |
| Diâmetro exterior máximo (produção normalizada) | ~24″ (610 mm) | Até 60″+ (1 524 mm) |
| Custo (relativo) | Prémio de 20–40% face ao ERW | Referência |
| Corrosão (zona termicamente afetada da soldadura) | Sem HAZ — apenas corrosão uniforme | Risco de ataque seletivo na HAZ |
| Serviço em condições ácidas (H₂S) | Obrigatório segundo a NACE MR0175 | Não recomendado |
Especificar tubos ERW soldados para aplicações com gás ácido. A zona termicamente afetada dos tubos ERW é vulnerável à fissuração sob tensão por sulfuretos em ambientes com H₂S. Por conseguinte, a norma NACE MR0175 prescreve tubos sem costura como alternativa para qualquer serviço em que a pressão parcial de H₂S seja superior a 0,05 psi (0,3 kPa).
Os tubos sem costura são mais resistentes do que os tubos soldados?
Esta afirmação não é inteiramente correta. Com dimensões e espessura da parede equivalentes, os tubos SMLS podem suportar uma pressão de funcionamento 10-20% superior à dos tubos ERW, porque a ASME atribui um fator de eficiência da junta soldada (E) de 1.0 aos tubos sem costura e de 0.85 aos ERW. No entanto, os tubos soldados apresentam maior uniformidade da espessura da parede (10% contra 12,5%) e, por isso, a espessura mínima da parede pode estar mais próxima do valor nominal. Como observou MJCronin, engenheiro de processos sénior, no Eng-Tips, o fator determinante é o tipo de falha que se pretende evitar. Para garantir a integridade sob pressão, os tubos sem costura são melhores. Para obter precisão dimensional, os tubos soldados podem ser mais resistentes. Cada tipo tem os seus próprios defeitos potenciais: os tubos sem costura podem apresentar irregularidades na superfície interior causadas pela perfuração, enquanto os tubos soldados podem ter defeitos de falta de fusão ao longo da costura.Qual é a diferença entre LSAW e SMLS?
Os tubos LSAW (soldados por arco submerso longitudinal) são fabricados por laminagem de uma chapa e soldadura da costura com tecnologia de arco submerso. São utilizados em grandes diâmetros (24″ a 60″), que ultrapassam os limites dos tubos sem costura. Os tubos SMLS são formados a partir de um bilete maciço, sem costura, e estão normalmente disponíveis até cerca de 24″. Para aplicações estruturais de grande diâmetro e de transporte a alta pressão, escolha LSAW; para aplicações a alta temperatura e altamente corrosivas, escolha SMLS.Classes e normas dos tubos SMLS
 Os tubos SMLS são especificados e ensaiados segundo normas de dois tipos (ASTM, API e ASME). Estas cinco são as mais utilizadas:
| Norma | Classe | Intervalo de temperaturas | Limite de elasticidade (mín.) | Aplicação principal |
|---|---|---|---|---|
| ASTM A106 | Gr.B | Até 750°F (400°C) | 35 000 psi (240 MPa) | Caldeiras para alta temperatura, refinarias |
| ASTM A53 | Gr.B | Até 550°F (288°C) | 35 000 psi (240 MPa) | Uso geral, vapor, água |
| API 5L | Gr.B – X65 | Varia consoante a classe | 35 000 – 65 300 psi | Condutas de petróleo e gás |
| ASTM A335 | P11, P22 | Até 1 050°F (565°C) | 30 000 psi (205 MPa) | Aço-liga, centrais elétricas |
| ASTM A333 | Gr.6 | -50°F a +650°F | 35 000 psi (240 MPa) | Serviço a baixa temperatura |
As especificações ASTM A106 e ASTM A53 Grade B têm propriedades mecânicas e composição química semelhantes. A A106 exige o ensaio hidrostático e é classificada para temperaturas de serviço superiores às da A53. Se a temperatura de funcionamento do processo exceder 550F (288C), especifique A106 — não A53.
Tabela de dimensões e séries dos tubos SMLS
 A «série» refere-se à espessura da parede para um dado diâmetro nominal do tubo (NPS). À medida que aumenta a série, aumentam também a espessura da parede e a pressão suportada. Consulte abaixo a tabela de dimensões de tubos SMLS da série 40, com as dimensões mais frequentemente encomendadas.
| NPS | Diâmetro exterior (mm) | Espessura da parede (mm) | Peso (kg/m) |
|---|---|---|---|
| 1″ | 33.40 | 3.38 | 2.50 |
| 2″ | 60.33 | 3.91 | 5.44 |
| 4″ | 114.30 | 6.02 | 16.07 |
| 6″ | 168.28 | 7.11 | 28.26 |
| 8″ | 219.08 | 8.18 | 42.55 |
| 10″ | 273.05 | 9.27 | 60.31 |
| 12″ | 323.85 | 9.53 | 73.79 |
Dimensões segundo a ASME B36.10M. O peso do aço-carbono é calculado com base numa densidade de 7. 85 GMS2.
Número de série = 1000 P/S, sendo P = pressão interna (psi) e S = tensão admissível (psi). Note-se que, para um dado diâmetro NPS, um tubo de série 80 tem o dobro da espessura da parede de um tubo de série 40.
Aplicações dos tubos SMLS por setor
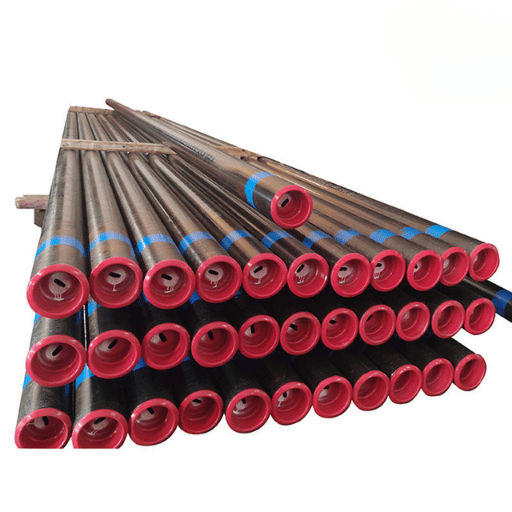 Cinco setores especificam frequentemente tubos SMLS em função da classe do tubo e dos parâmetros exigidos.
1. Petróleo e gás: as classes X42 a X65 da API 5L são utilizadas em tubos para condutas, que serão soldados para formar colunas de perfuração, linhas de fluxo e, em alguns casos, condutas submarinas de transporte. Em serviço com gás ácido, é necessário eliminar a zona termicamente afetada da soldadura (HAZ) para cumprir os critérios da NACE MR0175. Os tubos para condutas API 5L são fornecidos com documentação de rastreabilidade que regista a análise térmica, os relatórios de ensaio hidrostático e os relatórios de ensaios não destrutivos (NDE).
2. Produção de energia: inclui tubos para caldeiras e tubagem principal de vapor em centrais elétricas a carvão, a gás e nucleares. São de esperar temperaturas superiores a 540C. Os tubos A106 Gr.B podem ser utilizados em caldeiras até 400C; os tubos de aço-liga ASTM P11 e P22 suportam temperaturas até 565 C. Dado o papel crítico destes componentes no funcionamento das centrais elétricas, a elevada resistência à fluência dos tubos sem costura é um requisito indispensável.
3. Indústria química e petroquímica: a tubagem de processo transporta ácidos, substâncias cáusticas e hidrocarbonetos a alta temperatura. A utilização de tubos SMLS evita problemas decorrentes de imperfeições na costura de soldadura. Como muitos processos envolvem permutadores de calor, reatores e colunas de destilação a alta temperatura, a construção sem costura faz parte da maioria das especificações de tubagem de processo.
4. Sistemas hidráulicos: utilizam-se tubos SMLS trefilados a frio segundo a DIN 2391 ou ASTM A106 para manter tolerâncias apertadas em cilindros hidráulicos para construção civil, linhas de potência hidráulica e condutas de distribuição de 6000 psi, entre outras aplicações. As tolerâncias apertadas contribuem para um bom contacto de vedação e asseguram um diâmetro interior uniforme.
5. Construção: as aplicações incluem pilares estruturais, estacas cravadas e veios mecânicos, em que a resistência tem de ser assegurada pelo aço. Recomenda-se a utilização de tubos sem costura quando estes são sujeitos a flexão ou a forças axiais de direção variável.
Num projeto de plataforma offshore no Sudeste Asiático, eram necessários 12 km de conduta de 8″ para distribuir gás no fundo do mar a 3000 PSI. O gás continha 2,8% de HS. Embora o engenheiro tenha considerado tubos soldados para reduzir os custos, a especificação NACE MR0175 para serviço ácido não o permitiu.
Em alternativa, foram escolhidos tubos SMLS API 5L X65 normalizados, com ensaios ultrassónicos em todo o corpo do tubo. A ausência de costura eliminou os problemas de fissuração sob tensão por sulfuretos e permitiu concluir a revisão FEED sem qualquer pedido de derrogação.Como escolher o tubo SMLS certo para o seu projeto
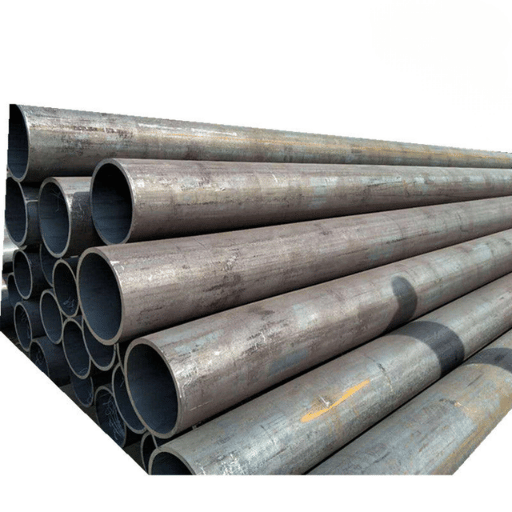 Faça corresponder as condições de funcionamento à classe, série e norma adequadas. Siga estes quatro passos.
Etapa 1 — Definir as condições de funcionamento: registar a temperatura máxima, a pressão de projeto e a composição do meio corrosivo. Há H₂S? O serviço é criogénico?
Etapa 2 — Escolher a condição adequada para a classe: a tabela de cenários abaixo ajuda a afinar a especificação.
| Aplicação | Classe recomendada | Série | Justificação |
|---|---|---|---|
| Conduta de petróleo e gás a alta pressão | API 5L X42 – X65 | Série 80+ | Pressão + resistência à corrosão |
| Caldeira/refinaria para alta temperatura | ASTM A106 Gr.B | Série 160 | Classificado para temperatura de serviço de 750°F |
| Aplicações estruturais/mecânicas gerais | ASTM A53 Gr.B | Série 40 | Económico e amplamente disponível |
| Serviço com gás ácido (H₂S) | ASTM A106 + NACE MR0175 | Conforme o projeto | A NACE exige tubos sem costura |
| Serviço criogénico abaixo de zero | ASTM A333 Gr.6 | Conforme o projeto | Ensaiado ao impacto a -50°F |
Ao projetar para condições ácidas, a especificação deve indicar o estado do tratamento térmico. Os tubos SMLS não normalizados podem exceder os limites de dureza da NACE MR0175 (ou seja, o máximo de 22 HRC) e ficar sujeitos a falhas por SSCC durante o serviço. Garantir que as medições de dureza ficam abaixo do limite da norma NACE N006 e que é fornecido o certificado do tratamento térmico.
Perguntas frequentes sobre tubos SMLS
P: O que é um material SMLS?
Ver resposta
P: Como é fabricado um tubo sem costura?
Ver resposta
P: Para que são utilizados os tubos sem costura?
Ver resposta
P: Por que razão utilizar tubos sem costura em vez de tubos soldados?
Ver resposta
P: Os tubos SMLS podem ser utilizados em serviço a alta temperatura?
Ver resposta
P: Que normas ASTM abrangem os tubos SMLS de aço-carbono?
Ver resposta
Precisa de tubos SMLS para o seu projeto?
Peça um orçamento →Tem alguma dúvida? Contacte-nos pelo WhatsApp para obter uma resposta rápida.
Sobre este guia
Este guia sobre tubos SMLS foi elaborado pela equipa técnica de baling-steel.com, importador, armazenista e fornecedor de tubos de aço para clientes dos setores do petróleo e gás, da produção de energia e da construção. As especificações e os valores das tolerâncias baseiam-se nas normas ASTM, API e ASME, na codificação regulamentar da PHMSA e em debates de engenharia no Eng-Tips.
Referências e fontes
- Atualização de 2025 das normas IBR da PHMSA pelo Departamento dos Transportes dos Estados Unidos (phmsa.dot.gov)
- 49 CFR Parte 192, Subparte C: Engenharia de tubagens — Código elétrico dos regulamentos federais (ecfr.gov)
- Especificação normalizada ASTM A106/A106M — ASTM International (astm.org)
- Fóruns de engenharia Eng-Tips: debates sobre tubos sem costura e soldados (eng-tips.com)
- Open PR, indústria em França e em inglês4) Identificar os principais intervenientes no setor dos tubos de aço sem costura e determinar o nível de concorrência. 5) Analisar as estratégias de marketing, os investimentos e os desenvolvimentos dos principais intervenientes e os perfis dos líderes de mercado que atuam no setor. 6) Identificar a quota de mercado dos principais intervenientes no setor, acompanhando as estratégias de desenvolvimento e de posicionamento das empresas. 7) Compreender o desempenho dos diferentes intervenientes no setor dos tubos de aço sem costura. 8) Analisar vários fatores que afetam o crescimento do mercado e a rentabilidade dos segmentos do setor. 9) Analisar as barreiras à entrada e o poder dos cinco líderes do setor dos tubos de aço sem costura. 10) Avaliar o potencial de crescimento em todos os segmentos e formular recomendações estratégicas. OPEN PR. Visão geral do setor. Atributos económicos do mercado de tubos de aço sem costura, 2004-2031 — Análise e previsão do setor (openpr.Com).
Artigos relacionados
- Guia essencial dos tubos sem costura
- Tubos ERW: tipos, normas e aplicações
- Fornecedor e fabricante de tubos LSAW
- Tubo de aço cementado A106 Grade B | Tubo de aço não certificado
- Tabela de séries de tubos: referência completa
- Tubos para condutas de petróleo e gás | API 5L texto sueco acabado sobre.

