


SMLS 無縫鋼管解析:無縫鋼管的製造、分級與選用方式
SMLS 鋼管是 seamless steel pipe(無縫鋼管)的縮寫,由實心鋼胚製成,因此管身全長沒有接縫。正因結構不同,這類管材多用於嚴苛工況,例如高壓、高溫或含硫環境。以下將說明 SMLS 鋼管的製造流程、鋼級與尺寸,以及如何選擇適合的規格。
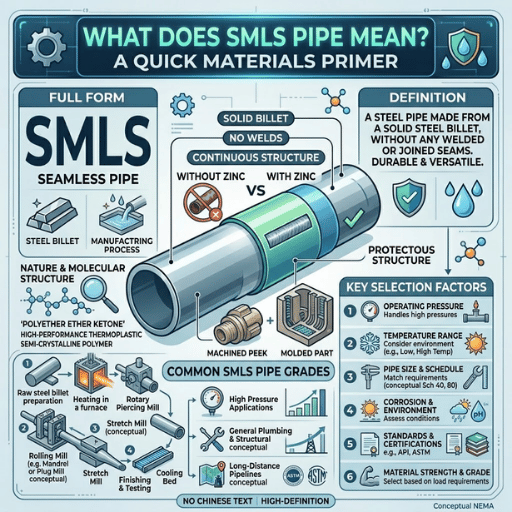 在配管規格、採購文件及 P & P ID 圖面中,「SMLS」是無縫鋼管的縮寫。ERW(電阻銲接)鋼管或 LSAW(縱向潛弧銲接)鋼管是由鋼板或鋼捲製成,並沿管身銲接;「smls」鋼管則從實心圓柱鋼胚開始製造。鋼胚經過「穿孔」加工:將芯棒穿過預熱鋼胚的中心,使其成為細長的中空管殼,再延伸至所需尺寸。
由於整個製程都不涉及銲接,成品鋼管的圓周方向具有一致的冶金晶粒結構。管材沒有熱影響區(HAZ)、熔合線或填料金屬,整體為連續完整的鋼材。這種一致性使 SMLS 鋼管的壓力等級與疲勞耐久性高於鋼級、直徑和壁厚相同的銲接鋼管,因此常用於煉油、發電及化學工業等嚴苛的高壓用途。
 所有無縫鋼管的初始製程都相同:將圓形鋼胚放入斜底式加熱爐,加熱至 1,100C 至 1,200C。鋼胚出爐時已軟化到足以由芯棒穿孔,但仍保有足夠強度以維持形狀。接著製程分為三種不同方式。
熱軋(曼內斯曼製程):將加熱後的鋼胚置於同方向運轉的桶形軋輥之間軋製。軋輥夾住熱鋼胚,並將其推過穿孔頂頭,形成厚壁中空管殼。之後管殼經延伸軋機(頂頭式軋機、芯棒式軋機或限動芯棒連續軋機)延伸,依照尺寸需求拉長管殼並減薄管壁。
NPS 2 至 NPS 16 的碳鋼 SMLS 鋼管多以此方式生產。
冷抽:熱成形後,先對鋼管酸洗、潤滑,再於室溫下使其通過模具抽製。每次抽製都會減小外徑和壁厚,並提升表面品質與尺寸精度。冷抽 SMLS 鋼管適用於液壓油管、儀表管線,以及需要嚴格公差的一般機械用途。
熱擠製:將預熱鋼胚放入容器,再由液壓活塞推壓,使其通過模具。此製程適用於難以擠製的合金(不鏽鋼、鎳合金、雙相不鏽鋼),以及以傳統軋製方式生產成本過高的厚壁型材。
成形後,多數 SMLS 鋼管會進行熱處理,通常依所需鋼級採用退火,或淬火與回火。熱處理可細化晶粒結構,並消除成形製程留下的殘留應力。
壁厚控制。壁厚公差是品質保證的關鍵。依據 ASTM A106,壁厚「負公差」為低於標稱壁厚 -12.5%。這表示即使標稱壁厚為 8.0 mm 的鋼管實測壁厚低至 7.0 mm,仍可通過檢驗。
ERW 銲接鋼管適用於結構工程、配水管線及低壓機械管線,這些用途的成本考量比設計壓力更重要。SMLS 鋼管則用於設計壓力較高的情況,或存在高溫工況、H₂S 或類似應力腐蝕風險時。
 ASTM、API 和 ASME 的標準適用於 SMLS 鋼管的規格與檢測。以下 5 項最常使用:
在美國,管線與危險物質安全管理局(PHMSA)於管線安全法規中撤銷 ASTM A53/A53 M-22。用於天然氣輸送與配氣的管線須符合 49 CFR part 192。Subpart C 涉及管線設計係數、材料檢測要求,以及無縫與銲接鋼管的允許操作壓力。
高溫煉油廠及發電廠工況通常採用 A106 Grade B 鋼管作為主力規格。不鏽鋼合金則採用 ASTM A312 或 ASTM A269 規定的不鏽鋼管。
 「管表」是指特定公稱管徑(NPS)所對應的壁厚。管表數值越大,壁厚越厚,耐壓能力也越高。下方列出最常訂購的管表 40 SMLS 鋼管尺寸。
請稍候。如需管表 10 至 XXS 的尺寸,請參閱我們的管表尺寸對照表。
需要完整表格嗎?請點此下載 PDF 格式的完整 SMLS 鋼管管表參考表(Sch 10 至 XXS)。
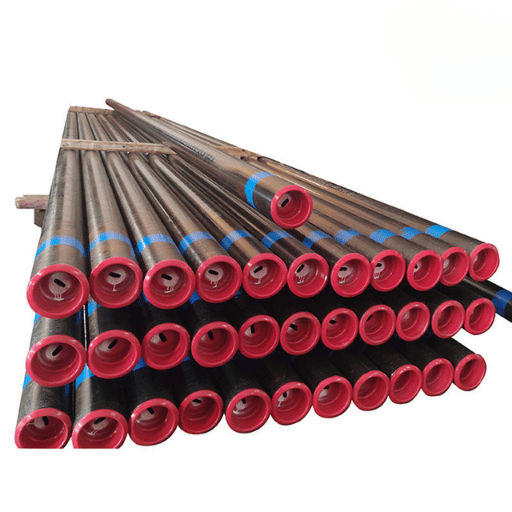 以下 5 大產業最常依鋼級和參數要求指定 SMLS 鋼管。
1. 石油與天然氣:API 5L 鋼級 X42 至 X65 是管線管鋼級,用於鑽井管柱、流體輸送管線,有時也用於海底輸送管線的銲接。在含硫氣體環境中,必須排除銲接熱影響區(HAZ),才能符合 NACE MR0175 所列標準。API 5L 管線管隨貨提供可追溯文件,記錄爐次分析、水壓試驗報告及 NDE 報告。
2. 發電:用途涵蓋電廠鍋爐管、主蒸汽配管,以及燃煤、燃氣和核能電廠。預期工況溫度會超過 540C。A106 Gr.B 可用於最高 400C 的鍋爐管工況,ASTM P11 和 P22 合金鋼管則可用於最高 565 C 的工況。由於管材對電廠運轉至關重要,無縫鋼管優異的抗潛變性是不可妥協的要求。
3. 化學與石化:製程配管在高溫下輸送各種酸、鹼液及碳氫化合物。使用 SMLS 鋼管可避免銲道缺陷擴散。許多製程涉及高溫熱交換器、反應器和蒸餾塔,因此大多數製程配管規格都要求採用無縫管。
4. 液壓系統:採用 DIN 2391 或 ASTM A106 冷抽 SMLS 油管,可讓土木與營建用液壓缸、流體動力管線及 6000 psi 輸送管線等維持嚴格公差。嚴格公差有助於維持良好的密封接觸,並確保內徑公差一致。
5. 營建:用途包括結構柱、打入式樁及機械軸,其強度須由鋼材本身提供。若承受方向不固定的彎曲或軸向力,建議採用無縫鋼管。
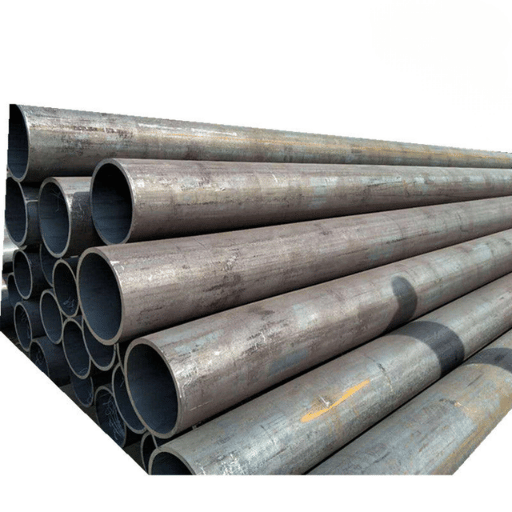 依照操作條件選擇合適的鋼級、管表和規範。只要遵循以下 4 個步驟即可。
步驟 1 – 確認操作條件:記錄最高溫度、設計壓力、cf、腐蝕介質成分。是否含有 HS?是否為低溫工況?
步驟 2 – 找出合適的鋼級條件:下方的關鍵情境表可協助您確認規格。
步驟 3 – 確認尺寸:依需求確認外徑、壁厚和所需長度。比對 ASME B36.10M 尺寸,並將 -12.5 % 的負公差納入考量。
步驟4- 確認符合規範要求:判定適用規範,例如 ASME B31.1(動力配管)、B31.3(製程配管)或 B31.8(天然氣輸送)。確認降伏應力、壁厚和檢測項目均符合要求。
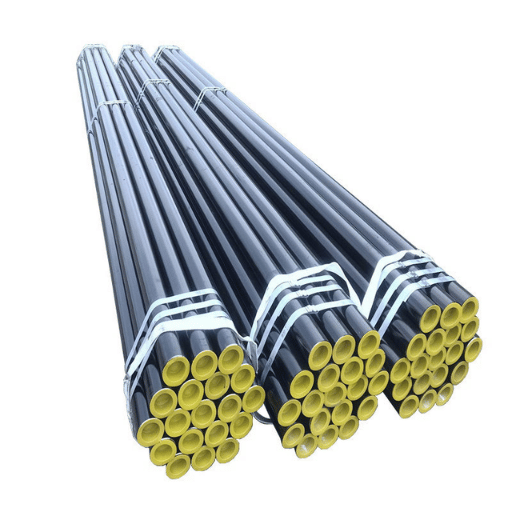
SMLS 鋼管 — 規格速覽
- SMLS = 無縫鋼管(無銲道)
- 外徑範圍:10.³ mm – 660 mm(標準尺寸最大至 NPS 24)
- 壁厚範圍: 1.5 mm – 50 mm
- 此外,以上產品也提供標準 PID 圖面:一般標準 ASTM A106—高溫工況用無縫碳鋼管標準規格 ASTM A53—黑鋼管與熱浸鍍鋅鋼管標準規格—管表 40 ASTM API 5L—管線管 ASTM A335—高溫工況用無縫鐵素體合金鋼管標準
- 製造方式:熱軋、冷抽、熱擠製
SMLS 鋼管是什麼?
內容
展示
在配管規格、採購文件及 P & P ID 圖面中,「SMLS」是無縫鋼管的縮寫。ERW(電阻銲接)鋼管或 LSAW(縱向潛弧銲接)鋼管是由鋼板或鋼捲製成,並沿管身銲接;「smls」鋼管則從實心圓柱鋼胚開始製造。鋼胚經過「穿孔」加工:將芯棒穿過預熱鋼胚的中心,使其成為細長的中空管殼,再延伸至所需尺寸。
由於整個製程都不涉及銲接,成品鋼管的圓周方向具有一致的冶金晶粒結構。管材沒有熱影響區(HAZ)、熔合線或填料金屬,整體為連續完整的鋼材。這種一致性使 SMLS 鋼管的壓力等級與疲勞耐久性高於鋼級、直徑和壁厚相同的銲接鋼管,因此常用於煉油、發電及化學工業等嚴苛的高壓用途。
配管中的 SMLS 代表什麼?
SMLS 是「SeaMleSs」(無縫)的縮寫,意指沒有縱向或螺旋銲道的鋼管。等角圖、材料請購單和管線清單中都會看到這個縮寫。在配管規格和 P&ID 中,「SMLS」表示管線鋼管必須以實心鋼胚穿孔製成,而非將鋼板或鋼帶彎曲後銲接而成。SMLS 鋼管的製造方式
所有無縫鋼管的初始製程都相同:將圓形鋼胚放入斜底式加熱爐,加熱至 1,100C 至 1,200C。鋼胚出爐時已軟化到足以由芯棒穿孔,但仍保有足夠強度以維持形狀。接著製程分為三種不同方式。
熱軋(曼內斯曼製程):將加熱後的鋼胚置於同方向運轉的桶形軋輥之間軋製。軋輥夾住熱鋼胚,並將其推過穿孔頂頭,形成厚壁中空管殼。之後管殼經延伸軋機(頂頭式軋機、芯棒式軋機或限動芯棒連續軋機)延伸,依照尺寸需求拉長管殼並減薄管壁。
NPS 2 至 NPS 16 的碳鋼 SMLS 鋼管多以此方式生產。
冷抽:熱成形後,先對鋼管酸洗、潤滑,再於室溫下使其通過模具抽製。每次抽製都會減小外徑和壁厚,並提升表面品質與尺寸精度。冷抽 SMLS 鋼管適用於液壓油管、儀表管線,以及需要嚴格公差的一般機械用途。
熱擠製:將預熱鋼胚放入容器,再由液壓活塞推壓,使其通過模具。此製程適用於難以擠製的合金(不鏽鋼、鎳合金、雙相不鏽鋼),以及以傳統軋製方式生產成本過高的厚壁型材。
| 製程 | 適用用途 | 尺寸精度 | 典型外徑範圍 |
|---|---|---|---|
| 熱軋 | 大量生產碳鋼管 | 中等(外徑公差 ±1%) | 60 mm – 660 mm |
| 冷抽 | 精密管材、液壓用途 | 嚴格(外徑公差 ±0.5% 或更佳) | 10 mm – 180 mm |
| 熱擠製 | 合金鋼、厚壁管、小批量生產 | 中等 | 50 mm – 400 mm |
「無縫鋼管的穿孔作業本身就會造成壁厚變化。芯棒無法在每支鋼胚中都完全保持中心,因此設計人員依 ASME B31.3 計算最低必要壁厚時,必須將 -12.5% 的負公差納入考量。」 — EdStainless,冶金工程師,Eng-Tips 論壇
SMLS 鋼管與銲接鋼管:各自適用的情況
選用無縫或銲接鋼管,取決於操作壓力、腐蝕狀況、可供應的直徑及成本等用途需求。下表以實際數值比較兩種鋼管的 8 項參數,而非估算值。| 特性 | SMLS 鋼管 | 銲接(ERW)鋼管 |
|---|---|---|
| 銲道 | 無 | 縱向銲道 |
| 爆破壓力(相對值) | 額定值 100% | 約為 SMLS 的 85%(ASME 銲接接頭係數) |
| 壁厚公差 | ±12.5% | ±10%(較均勻) |
| 表面粗糙度(內徑) | 較粗糙、變化較大(典型 Ra 6–12 μm) | 較平滑、一致(典型 Ra 3–6 μm) |
| 最大外徑(標準生產尺寸) | 約 24″(610 mm) | 最高可達 60″+(1,524 mm) |
| 成本(相對值) | 比 ERW 高 20–40% | 基準 |
| 腐蝕(銲接熱影響區) | 無 HAZ,僅發生均勻腐蝕 | 有局部 HAZ 腐蝕風險 |
| 含硫環境(H₂S) | 依 NACE MR0175 規定須採用 | 不建議使用 |
⚠️ 常見選用錯誤
在含硫氣體用途指定使用 ERW 銲接鋼管。ERW 鋼管的熱影響區容易在 H₂S 環境中發生硫化物應力腐蝕開裂,因此依 NACE MR0175 規定,當 H₂S 分壓高於 0.05 psi (0.3 kPa) 時,應改用無縫鋼管。
無縫鋼管比銲接鋼管更強嗎?
這種說法不完全正確。在尺寸和壁厚相同的情況下,由於 ASME 對無縫鋼管指定銲接接頭效率係數(E)為 1.0,對 ERW 鋼管指定為 0.85,SMLS 鋼管可承受比 ERW 高 10-20% 的工作壓力。不過,銲接鋼管的壁厚均勻度較佳(10% 對比 12.5%),因此其最低壁厚可能更接近標稱值。Eng-Tips 的資深製程工程師 MJCronin 指出,關鍵在於要避免哪種失效模式。若重視壓力完整性,無縫鋼管較佳;若重視尺寸精度,銲接鋼管可能更有優勢。兩者各有潛在缺陷:無縫鋼管可能因穿孔而產生內表面不規則,銲接鋼管則可能沿銲道出現未熔合缺陷。LSAW 與 SMLS 有何不同?
LSAW(縱向潛弧銲接)鋼管由鋼板捲製成形,再以潛弧銲接技術銲接接縫。其大直徑規格(24″ 至 60″)可突破無縫鋼管的尺寸限制。SMLS 鋼管由實心鋼胚製成,沒有接縫,標準尺寸最大約為 24″。大型結構及高壓輸送用途可選 LSAW;高溫及高腐蝕性用途則可選 SMLS。SMLS 鋼管的鋼級與標準
ASTM、API 和 ASME 的標準適用於 SMLS 鋼管的規格與檢測。以下 5 項最常使用:
| 標準 | 鋼級 | 溫度範圍 | 降伏強度(最低值) | 主要用途 |
|---|---|---|---|---|
| ASTM A106 | Gr.B | 最高 750°F (400°C) | 35,000 psi (240 MPa) | 高溫鍋爐、煉油廠 |
| ASTM A53 | Gr.B | 最高 550°F (288°C) | 35,000 psi (240 MPa) | 一般用途、蒸汽、水 |
| API 5L | Gr.B – X65 | 依鋼級而異 | 35,000 – 65,300 psi | 石油與天然氣管線 |
| ASTM A335 | P11, P22 | 最高 1,050°F (565°C) | 30,000 psi (205 MPa) | 合金鋼、發電廠 |
| ASTM A333 | Gr.6 | -50°F 至 +650°F | 35,000 psi (240 MPa) | 低溫工況 |
💡 專業建議
ASTM A106 與 ASTM A53 Grade B 規格的機械性質和化學成分相近;A106 規定必須進行水壓試驗,且適用的工況溫度高於 A53。若製程操作溫度超過 550F (288C),請指定 A106,而非 A53。
SMLS 鋼管尺寸與管表對照表
「管表」是指特定公稱管徑(NPS)所對應的壁厚。管表數值越大,壁厚越厚,耐壓能力也越高。下方列出最常訂購的管表 40 SMLS 鋼管尺寸。
| NPS | 外徑 (mm) | 壁厚 (mm) | 重量 (kg/m) |
|---|---|---|---|
| 1″ | 33.40 | 3.38 | 2.50 |
| 2″ | 60.33 | 3.91 | 5.44 |
| 4″ | 114.30 | 6.02 | 16.07 |
| 6″ | 168.28 | 7.11 | 28.26 |
| 8″ | 219.08 | 8.18 | 42.55 |
| 10″ | 273.05 | 9.27 | 60.31 |
| 12″ | 323.85 | 9.53 | 73.79 |
尺寸依 ASME B36.10M。碳鋼重量以 7. 85 GMS2 計算。
📐 工程說明
管表數值 = 1000 P/S,其中 P = 內部壓力(psi),S = 容許應力 (psi)。相同 NPS 直徑下,管表 80 鋼管的壁厚是管表 40 鋼管的兩倍。
SMLS 鋼管的用途:各產業應用
以下 5 大產業最常依鋼級和參數要求指定 SMLS 鋼管。
1. 石油與天然氣:API 5L 鋼級 X42 至 X65 是管線管鋼級,用於鑽井管柱、流體輸送管線,有時也用於海底輸送管線的銲接。在含硫氣體環境中,必須排除銲接熱影響區(HAZ),才能符合 NACE MR0175 所列標準。API 5L 管線管隨貨提供可追溯文件,記錄爐次分析、水壓試驗報告及 NDE 報告。
2. 發電:用途涵蓋電廠鍋爐管、主蒸汽配管,以及燃煤、燃氣和核能電廠。預期工況溫度會超過 540C。A106 Gr.B 可用於最高 400C 的鍋爐管工況,ASTM P11 和 P22 合金鋼管則可用於最高 565 C 的工況。由於管材對電廠運轉至關重要,無縫鋼管優異的抗潛變性是不可妥協的要求。
3. 化學與石化:製程配管在高溫下輸送各種酸、鹼液及碳氫化合物。使用 SMLS 鋼管可避免銲道缺陷擴散。許多製程涉及高溫熱交換器、反應器和蒸餾塔,因此大多數製程配管規格都要求採用無縫管。
4. 液壓系統:採用 DIN 2391 或 ASTM A106 冷抽 SMLS 油管,可讓土木與營建用液壓缸、流體動力管線及 6000 psi 輸送管線等維持嚴格公差。嚴格公差有助於維持良好的密封接觸,並確保內徑公差一致。
5. 營建:用途包括結構柱、打入式樁及機械軸,其強度須由鋼材本身提供。若承受方向不固定的彎曲或軸向力,建議採用無縫鋼管。
💡 實際案例
某東南亞離岸平台工程需要 12 km 的 8″ 管線,以 3000 PSI 將天然氣輸送至海底配氣系統。氣流含有 2.8% HS。工程師雖考量銲接鋼管成本較低,但 NACE MR0175 含硫環境規範不允許採用。
因此選用 API 5L X65 SMLS,並採正規化熱處理及全管體超音波檢測。無銲道製程消除了硫化物應力腐蝕開裂問題,整個專案也順利通過 FEED 審查,無須提出任何偏差申請。如何為專案選擇合適的 SMLS 鋼管
依照操作條件選擇合適的鋼級、管表和規範。只要遵循以下 4 個步驟即可。
步驟 1 – 確認操作條件:記錄最高溫度、設計壓力、cf、腐蝕介質成分。是否含有 HS?是否為低溫工況?
步驟 2 – 找出合適的鋼級條件:下方的關鍵情境表可協助您確認規格。
| 用途 | 建議鋼級 | 管表 | 原因 |
|---|---|---|---|
| 高壓石油與天然氣管線 | API 5L X42 – X65 | Sch 80+ | 耐壓與耐腐蝕性 |
| 高溫鍋爐/煉油廠 | ASTM A106 Gr.B | Sch 160 | 額定工況溫度最高 750°F |
| 一般結構/機械用途 | ASTM A53 Gr.B | Sch 40 | 成本效益高、供貨普遍 |
| 含硫氣體(H₂S)工況 | ASTM A106 + NACE MR0175 | 依設計而定 | NACE 規定必須採用無縫鋼管 |
| 零下低溫工況 | ASTM A333 Gr.6 | 依設計而定 | 衝擊試驗溫度至 -50°F |
⚠️ 應避免的規格錯誤
含硫環境設計的規格必須明確指定熱處理狀態。未經正規化熱處理的 SMLS 鋼管硬度可能超過 NACE MR0175 限值(例如最高 22 HRC),並在使用中容易發生 SSCC 失效。請確認硬度讀值低於 NACE N006 標準,並隨貨提供熱處理證明。
SMLS 鋼管常見問題
問:SMLS 材料是什麼?
查看答案
SMLS 是無縫鋼管的縮寫,指以實心鋼胚製成且未經銲接的管狀產品。將穿孔棒穿過加熱後的鋼胚,形成中空管材,再軋製至成品直徑和壁厚。由於製程中沒有銲接,無縫管具有均勻的晶粒結構,沒有銲道缺陷,因此同尺寸與同鋼級的無縫鋼管可承受比銲接鋼管更高的壓力。
問:無縫鋼管如何製造?
查看答案
先將鋼胚加熱至約 1200 0C,再以穿孔芯棒為中心,從一對旋轉軋輥間拉過,形成中空管殼。管殼接著經過一系列延伸軋機,逐步減薄壁厚並增加長度。成形後再依需求進行熱處理、矯直、切割和 NDT。
問:無縫鋼管有哪些用途?
查看答案
無縫鋼管的主要用途包括石油與天然氣鑽探及輸送、煉油廠配管、發電廠鍋爐管、化學品製程管線和液壓系統。
問:為什麼要選無縫鋼管,而非銲接鋼管?
查看答案
沒有銲道就沒有可形成腐蝕路徑或裂縫起始點的熱影響區。ASME 規範指定無縫鋼管的銲接接頭效率係數(E)為 1.0,ERW 鋼管則為 0.85;在壁厚和鋼級相同時,無縫鋼管的可承受工作壓力約高 15%。在含有 HS 的含硫用途,無縫結構是必要條件:NACE MR0175/ ISO 15156 允許採用無縫結構,因為 ERW 的銲合線更容易發生硫化物應力腐蝕開裂。
另一項主要考量是成本;相較相同規格的銲接鋼管,預期價格會高出 20-40%。
問:SMLS 鋼管可用於高溫工況嗎?
查看答案
可以,ASTM A 106 Gr.B 無縫鋼管的連續使用額定溫度可達 750F (400C)。合金鋼鋼級 ASTM A 335 P 11, 22 的適用溫度最高可達 1,050F (565C),但仍須依溫度、壓力和使用年限選擇合適的合金鋼鋼級。
問:哪些 ASTM 標準適用於 SMLS 碳鋼管?
查看答案
主要有 3 項美國標準:A106(高溫煉油廠/鍋爐用途)、A53(一般蒸汽/水/空氣管線)及 A333(低溫用途,最低可達 -50F)。離岸石油與天然氣管線適用 API 5L(Gr.B-X65)。這些標準都規定了對應用途的化學成分、機械性質、水壓試驗及 NDT 要求。
關於本指南
本 SMLS 鋼管指南由 baling-steel.com 技術團隊編寫。該公司為進口商、庫存供應商及鋼管供應商,服務對象涵蓋石油與天然氣、發電和營建產業的採購人員。規格與公差數值取自 ASTM、API 和 ASME 標準、PHMSA 法規編纂資料,以及 Eng-Tips 工程討論串。
參考資料與來源
- 美國交通部(phmsa.dot.gov)的 PHMSA 2025 年 IBR 標準更新
- 49 CFR 第 192 部分 C 子部分:管線工程—《聯邦法規電子版》(ecfr.gov)
- ASTM A106/A106M 標準規格—ASTM International(astm.org)
- Eng-Tips 工程論壇:無縫鋼管與銲接鋼管的討論(eng-tips.com)
- 法國產業公開新聞稿,英文版。4) 確認無縫鋼管產業的主要業者並界定競爭程度。5) 分析主要業者與市場領導者在產業中的行銷策略、投資與發展,以及其市場領導地位。6) 追蹤產業主要業者的公司布局與發展策略,以確認其市場占有率。7) 了解無縫鋼管產業中不同業者的績效。8) 分析影響市場成長與產業區隔獲利能力的各項因素。9) 分析無縫鋼管產業的進入障礙,以及波特五力中的領導業者。10) 評估各策略區隔的成長潛力。OPEN PR。《產業概況:無縫鋼管市場的經濟特性,2004-2031—產業分析與預測》(openpr.Com)。
相關文章
- 無縫鋼管完整指南
- ERW 鋼管:類型、標準與用途
- LSAW 鋼管供應商與製造商
- A106 B級水泥塗層鋼管|未經檢驗證明的鋼管
- 鋼管管表圖:完整參考資料
- 石油與天然氣管線用鋼管|API 5L適合的瑞典文內容。

