


- SMLS = シームレス鋼管(溶接継目なし)
- 外径範囲:10.³ mm – 660 mm(標準はNPS 24まで)
- 肉厚範囲: 1.5 mm – 50 mm
- 参考として、上記に関連する標準PIDも利用可能です。一般規格 ASTM A106—高温使用向けシームレス炭素鋼鋼管の標準仕様 ASTM A53—鋼管(黒管および溶融亜鉛めっき鋼管)の標準仕様—Schedule 40 ASTM API 5L—ラインパイプ ASTM A335—高温使用向けシームレスフェライト系合金鋼鋼管の規格
- 製造方法:熱間圧延、冷間引抜き、熱間押出し
SMLS鋼管とは?
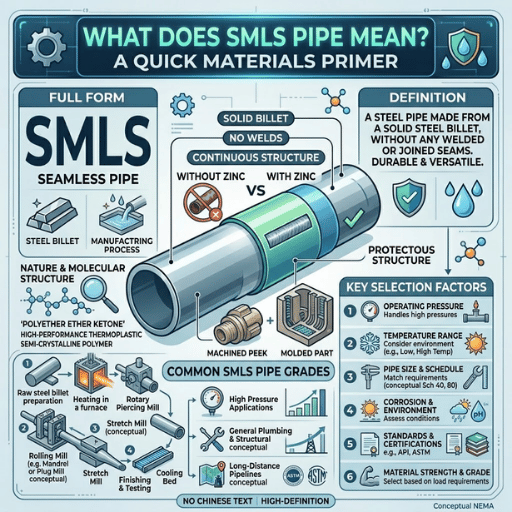 配管仕様書、購買文書、P & P ID図面では、「SMLS」はシームレス鋼管の略称です。平鋼板または鋼帯コイルから製造され、長さ方向に溶接されるERW(電気抵抗溶接)鋼管やLSAW(長手方向サブマージアーク溶接)鋼管とは異なり、「smls」鋼管は中実の鋼片から製造を開始します。この鋼片に「穿孔」加工を施し、予熱した鋼片の中心に穴を開けて長い中空材にした後、所定の寸法に仕上げます。
どの工程でも溶接を行わないため、完成した鋼管は全周にわたり均一な金属組織を備えています。熱影響部(HAZ)も溶融境界も溶加材もなく、鋼材が途切れず一体になっています。この均一性により、SMLS鋼管は同じ仕様、鋼種、直径、肉厚の溶接鋼管より高い圧力定格と優れた疲労耐久性を発揮します。そのため、石油精製、発電、化学産業における高度な高圧用途で選ばれています。
配管におけるSMLSの意味は?
SMLSは「SeaMleSs」の略で、継目のない鋼管を意味します。長手方向にも螺旋状にも溶接継目がない鋼管です。この略称はアイソメ図、材料購入仕様書、ラインリストに記載されます。配管仕様書やP&IDでは、「SMLS」は、鋼板や鋼帯を曲げて溶接するのではなく、中実の鋼片に穿孔加工を施して製造する必要があることを示します。SMLS鋼管の製造方法
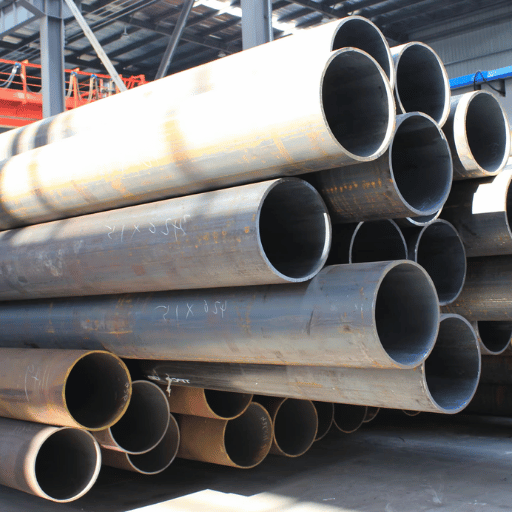 すべてのシームレス鋼管は、まず同じ方法で製造されます。丸鋼片をロータリーハース炉で1,100Cから1,200Cの温度まで加熱します。炉から取り出した鋼片は、マンドレルで穿孔できるほど軟化しながらも、形状を保つのに十分な強度を維持しています。ここから、3つの異なる製造工程に分かれます。
熱間圧延(マンネスマン法):加熱した鋼片を、同じ方向に回転する樽形ロールの間で圧延します。ロールが高温の鋼片をつかみ、穿孔プラグの上を通して引き延ばすことで、肉厚の厚い中空材が形成されます。この中空材を延伸圧延機(プラグミル、マンドレルミル、またはマンドレル保持式連続圧延機)に通し、寸法に合わせて長さを伸ばし、肉厚を薄くします。
NPS 2からNPS 16の炭素鋼SMLS鋼管の大半は、この方法で製造されます。
冷間引抜き:熱間成形後、鋼管を酸洗い、潤滑し、常温でダイスに通して引き抜きます。引抜きの各工程で外径と肉厚が小さくなり、表面品質と寸法精度が向上します。冷間引抜きSMLS鋼管は、非常に厳しい公差が求められる油圧用チュービング、計装配管、一般機械用途に使用されます。
熱間押出し:予熱した鋼片をコンテナに入れ、油圧ラムでダイスに押し通します。この方法は、押出し加工が難しい合金(ステンレス、ニッケル、二相鋼)や、通常の圧延では経済的に製造できない厚肉形状に使われます。
| 方法 | 最適な用途 | 寸法精度 | 一般的な外径範囲 |
|---|---|---|---|
| 熱間圧延 | 大量生産の炭素鋼鋼管 | 中程度(外径±1%) | 60 mm – 660 mm |
| 冷間引抜き | 精密チュービング、油圧用途 | 高精度(外径±0.5%またはそれ以上) | 10 mm – 180 mm |
| 熱間押出し | 合金鋼、厚肉、少量生産 | 中程度 | 50 mm – 400 mm |
「シームレス鋼管では、穿孔加工の性質上、肉厚にばらつきが生じます。マンドレルは各鋼片の中心を完全には通らないため、設計者はASME B31.3に基づく必要最小肉厚の計算で、-12.5%の下限公差を考慮しなければなりません。」 — EdStainless、冶金エンジニア、Eng-Tips Forums
SMLS鋼管と溶接鋼管:それぞれが適するケース
シームレス鋼管と溶接鋼管のどちらを選ぶかは、使用圧力、腐食環境、入手可能な直径、コストなどの用途条件によって決まります。以下の表では、推定値ではなく実際の数値を用いて、8つの項目で両者を比較します。| 項目 | SMLS鋼管 | 溶接(ERW)鋼管 |
|---|---|---|
| 溶接継目 | なし | 長手方向の継目 |
| 破裂圧力(相対値) | 定格の100% | SMLSの約85%(ASME溶接継手係数) |
| 肉厚公差 | ±12.5% | ±10%(より均一) |
| 表面仕上げ(内径側) | 粗く、ばらつきがある(一般的なRa 6–12 μm) | 滑らかで均一(一般的なRa 3–6 μm) |
| 最大外径(標準生産) | 約24″(610 mm) | 最大60″以上(1,524 mm) |
| コスト(相対値) | ERWより20–40%高い | 基準 |
| 腐食(溶接部のHAZ) | HAZなし — 均一腐食のみ | HAZの局部腐食リスク |
| 硫化水素環境用(H₂S) | NACE MR0175により要求 | 推奨されません |
硫化水素環境用に溶接ERW鋼管を指定することです。ERW鋼管の熱影響部は、H₂S環境で硫化物応力割れが発生しやすいため、H₂Sの分圧が0.05 psi (0.3 kPa)を超える用途では、NACE MR0175に従ってシームレス鋼管を代替品として指定します。
シームレス鋼管は溶接鋼管より強いですか?
これは完全には正しくありません。同じサイズと肉厚で比較した場合、ASMEではシームレス鋼管の溶接継手係数(E)が1.0、ERW鋼管が0.85と定められているため、SMLS鋼管はERW鋼管より10-20%高い使用圧力に耐えられます。一方、溶接鋼管は肉厚の均一性に優れており(10%対12.5%)、最小肉厚が公称値に近い場合があります。Eng-TipsでシニアプロセスエンジニアのMJCroninが指摘したように、決め手となるのは回避すべき破損形態です。圧力保持性ではシームレス鋼管が優れます。寸法精度では溶接鋼管のほうが強い場合があります。それぞれ固有の潜在欠陥があり、シームレス鋼管には穿孔による内面の不規則さが、溶接鋼管には継目に沿った未溶着欠陥が生じる可能性があります。LSAWとSMLSの違いは何ですか?
LSAW鋼管(長手方向サブマージアーク溶接鋼管)は、鋼板を圧延し、サブマージアーク溶接で継目を溶接して製造します。シームレス鋼管の限界を超える大径(24″から60″)に対応します。SMLS鋼管は中実の鋼片から継目なしで成形され、標準品は約24″までです。大径の構造用途や高圧輸送用途にはLSAWを、高温用途や腐食性の高い用途にはSMLSを選びます。SMLS鋼管の鋼種と規格
 ASTM、API、ASMEの各規格は、SMLS鋼管の仕様と試験に適用されます。特によく使われる規格は次の5つです。
| 規格 | 鋼種 | 温度範囲 | 降伏強さ(最小) | 主な用途 |
|---|---|---|---|---|
| ASTM A106 | Gr.B | 最大750°F (400°C) | 35,000 psi (240 MPa) | 高温ボイラー、製油所 |
| ASTM A53 | Gr.B | 最大550°F (288°C) | 35,000 psi (240 MPa) | 一般用途、蒸気、水 |
| API 5L | Gr.B – X65 | 鋼種によって異なる | 35,000 – 65,300 psi | 石油・ガスパイプライン |
| ASTM A335 | P11, P22 | 最大1,050°F (565°C) | 30,000 psi (205 MPa) | 合金鋼、発電所 |
| ASTM A333 | Gr.6 | -50°Fから+650°F | 35,000 psi (240 MPa) | 低温使用 |
ASTM A106とASTM A53 Grade Bの仕様を比較すると、機械的性質と化学成分は類似しています。A106には必須の水圧試験要件があり、A53より高い使用温度に対応します。プロセスの使用温度が550F (288C)を超える場合は、A53ではなくA106を指定してください。
SMLS鋼管のサイズとスケジュール表
 「スケジュール」は、呼び径(NPS)ごとの肉厚を表します。スケジュールが大きくなるほど肉厚が増し、耐圧性能も高くなります。注文頻度の高いサイズについては、以下のSchedule 40 SMLS鋼管サイズ表をご覧ください。
| NPS | 外径(mm) | 肉厚(mm) | 重量(kg/m) |
|---|---|---|---|
| 1 ″ | 33.40 | 3.38 | 2.50 |
| 2 ″ | 60.33 | 3.91 | 5.44 |
| 4 ″ | 114.30 | 6.02 | 16.07 |
| 6 ″ | 168.28 | 7.11 | 28.26 |
| 8 ″ | 219.08 | 8.18 | 42.55 |
| 10 ″ | 273.05 | 9.27 | 60.31 |
| 12 ″ | 323.85 | 9.53 | 73.79 |
寸法はASME B36.10Mによります。炭素鋼の重量は7. 85 GMS2を基に計算しています。
スケジュール番号 1000 P/S。Pは内圧(psi)、Sは許容応力 (psi)です。同じNPS直径では、Schedule 80鋼管の肉厚はSchedule 40鋼管の2倍です。
SMLS鋼管の用途:業界別の使用例
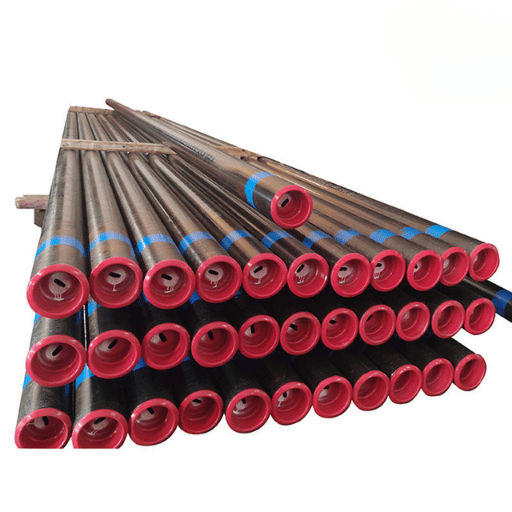 5つの業界では、鋼種と仕様要件に基づいてSMLS鋼管がよく指定されます。
1. 石油・ガス:API 5LのX42からX65の鋼種は、ドリルストリング、フローライン、一部の海底輸送パイプラインに使用されるラインパイプの鋼種です。硫化水素環境では、NACE MR0175の基準を満たすために溶接熱影響部(HAZ)をなくす必要があります。API 5Lラインパイプには、ヒート分析記録、水圧試験報告書、非破壊検査(NDE)報告書などのトレーサビリティ文書が添付されます。
2. 発電:発電所のボイラー管や主蒸気配管が該当し、石炭火力、ガス火力、原子力発電所が含まれます。540Cを超える温度が想定されます。A106 Gr.Bは400Cまでのボイラー管用途に対応し、ASTM P11およびP22の合金鋼鋼管は565 Cまで使用できます。発電所の運転において重要な役割を果たすため、シームレス鋼管の優れたクリープ耐性は不可欠です。
3. 化学・石油化学:プロセス配管では、高温下でさまざまな酸、苛性物質、炭化水素を輸送します。SMLS鋼管を使えば、溶接継目にある欠陥が問題となるのを避けられます。多くの工程で高温熱交換器、反応器、蒸留塔を使用するため、シームレス構造は多くのプロセス配管仕様で求められます。
4. 油圧システム:冷間引抜きSMLSチュービングDIN 2391またはASTM A106は、土木・建設用油圧ラム、流体動力配管、6000 psiの送液配管などで、厳しい公差を維持するために使用されます。公差を厳密に管理することで、シールの接触性が高まり、ボア公差を一定に保てます。
5. 建設:構造柱、打込み杭、機械シャフトなど、鋼材そのものの強度が求められる用途で使用されます。方向が定まらない曲げ荷重や軸力が作用する場合は、シームレス鋼管が推奨されます。
東南アジアの海洋プラットフォーム計画では、3000 PSIのガス流を海底輸送するため、8″のパイプラインが12 km必要でした。ガスには2.8%のHSが含まれていました。エンジニアはコスト面から溶接鋼管も検討しましたが、NACE MR0175の硫化水素環境用仕様により認められませんでした。
代わりにAPI 5L X65 SMLSを選定し、焼ならし処理を施したうえで全長に超音波探傷試験を実施しました。継目のない製造方法によって硫化物応力割れの問題がなくなり、逸脱要求なしでFEED審査を通過しました。プロジェクトに適したSMLS鋼管の選び方
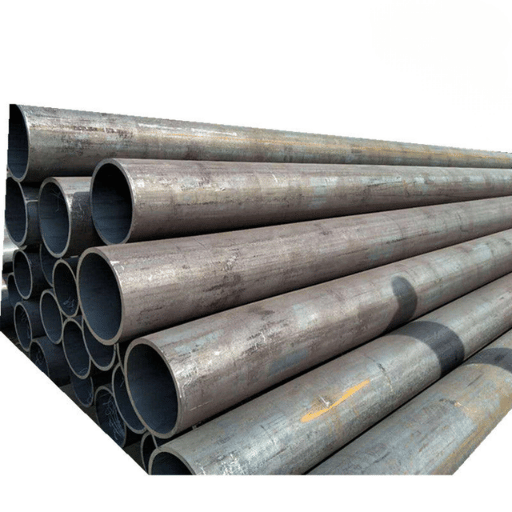 用途に合った鋼種、スケジュール、規格を選びます。次の4つの手順に従ってください。
手順1 – 使用条件を定義する:最高温度、設計圧力、腐食性流体の組成を確認します。HSの有無、極低温での使用の有無も確認します。
手順2 – 鋼種に適した条件を特定する:以下の用途別一覧表を参考に、仕様を絞り込みます。
| 用途 | 推奨鋼種 | スケジュール | 理由 |
|---|---|---|---|
| 高圧の石油・ガスパイプライン | API 5L X42 – X65 | Sch 80以上 | 圧力+耐食性 |
| 高温ボイラー/製油所 | ASTM A106 Gr.B | Sch 160 | 750°Fの使用温度に対応 |
| 一般構造用/機械用 | ASTM A53 Gr.B | Sch 40 | コスト効率が高く、広く入手可能 |
| 硫化水素環境用(H₂S) | ASTM A106 + NACE MR0175 | 設計による | NACEによりシームレス鋼管が必須 |
| 氷点下の極低温用途 | ASTM A333 Gr.6 | 設計による | -50°Fまでの衝撃試験済み |
硫化水素環境用に設計する場合、仕様書では熱処理状態を明記してください。焼ならしをしていないSMLS鋼管は、NACE MR0175の硬さ上限(例:22 HRC max)を超える可能性があり、使用中にSSCC破損を起こしやすくなります。硬さ測定値がNACE N006規格の上限を下回ることを確認し、熱処理証明書の提出を求めてください。
SMLS鋼管に関するよくある質問
Q:SMLS材とは何ですか?
回答を見る
Q:シームレス鋼管はどのように製造されますか?
回答を見る
Q:シームレス鋼管は何に使われますか?
回答を見る
Q:溶接鋼管ではなくシームレス鋼管を使う理由は何ですか?
回答を見る
Q:SMLS鋼管は高温用途に使用できますか?
回答を見る
Q:SMLS炭素鋼鋼管に適用されるASTM規格は何ですか?
回答を見る
このガイドについて
このSMLS鋼管ガイドは、石油・ガス、発電、建設分野の購入者に鋼管を輸入・在庫・供給するbaling-steel.comの技術チームが作成しました。仕様と公差値は、ASTM、API、ASME規格、PHMSAの規制法典、およびEng-Tipsの技術者による議論を基にしています。
参考資料・出典
- 米国運輸省(phmsa.dot.gov)によるPHMSA 2025年IBR規格更新
- 連邦規則集(ecfr.gov)49 CFR Part 192 Subpart C:配管設計
- ASTM A106/A106M 規格仕様 — ASTM International(astm.org)
- Eng-Tips Engineering Forums:継目無鋼管と溶接鋼管に関する議論(eng-tips.com)
- Open PR、フランスの産業および英語で4) シームレス鋼管業界の主要企業を特定し、競争レベルを定義する。5) 業界内の主要企業および市場リーダーのマーケティング戦略、投資、動向、プロフィールを分析する。6) 企業のプロフィールと開発戦略を追跡し、業界の主要企業の市場シェアを特定する。7) シームレス鋼管業界における各企業の業績を把握する。8) 業界セグメントの市場成長と収益性に影響するさまざまな要因を分析する。9) シームレス鋼管業界における参入障壁と主要企業の力を分析する。10) すべての戦略的提言セグメントにおける成長可能性を評価する。OPEN PR. 業界概要。シームレス鋼管市場の経済的特性 2004-2031 – 業界分析と予測(openpr.Com)。
関連記事
- 継目無鋼管の必須ガイド
- ERW鋼管:種類、規格、用途
- LSAW鋼管のサプライヤー・メーカー
- A106 グレードB セメント処理鋼管 | 未認証鋼管
- 鋼管スケジュール表:完全リファレンス
- 石油・ガス用ラインパイプ | API 5Lおよび完成したスウェーデン語の文章について。

