


- SMLS = tubo de acero sin soldadura (sin cordón de soldadura)
- Intervalo de diámetro exterior: 10.³ mm – 660 mm (normalmente hasta NPS 24)
- Intervalo de espesor de pared: 1,5 mm – 50 mm
- Como referencia, también se facilitan las normas de producto correspondientes: Normas generales ASTM A106: especificación estándar para tubos de acero al carbono sin soldadura para servicio a alta temperatura. ASTM A53: especificación estándar para tubos de acero negro galvanizados por inmersión en caliente y recubiertos de zinc (galvanizados), Schedule 40. ASTM API 5L: tubos de conducción. ASTM A335: norma para tubos de acero aleado ferrítico sin soldadura para servicio a alta temperatura.
- Fabricación: laminación en caliente, estirado en frío y extrusión en caliente
¿Qué significa tubo SMLS?
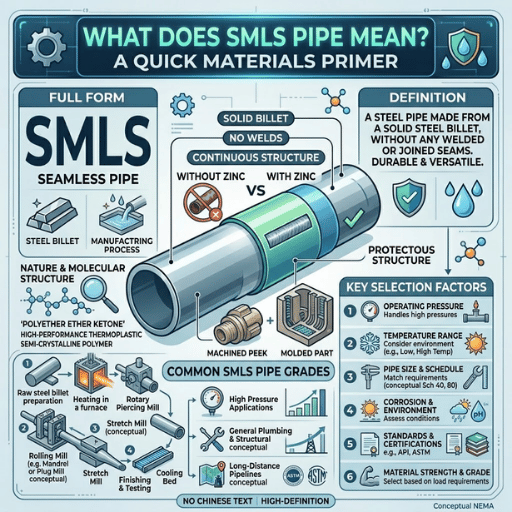 En las especificaciones de tuberías, los documentos de compra y los planos P & P ID, «SMLS» es la abreviatura de tubo de acero sin soldadura. A diferencia de los tubos ERW (soldados por resistencia eléctrica) o LSAW (soldados por arco sumergido longitudinal), que se fabrican a partir de chapa o bobina de acero y se sueldan a lo largo, el tubo «smls» parte de un cilindro macizo (palanquilla). La palanquilla se somete a un proceso de «perforación»: se perfora el centro de una palanquilla precalentada para convertirla en una envolvente larga y delgada, que después se estira hasta alcanzar las dimensiones deseadas.
Como no se realiza ninguna soldadura durante el proceso, el tubo acabado presenta una estructura granular metalúrgica uniforme en toda su circunferencia. No hay zona afectada por el calor (ZAC), línea de fusión ni metal de aporte: solo una sección continua de acero. Esta uniformidad confiere a los tubos SMLS una presión nominal y una resistencia a la fatiga superiores a las de los tubos soldados con las mismas especificaciones de calidad, diámetro y espesor de pared. Por eso son la opción preferida en aplicaciones exigentes de alta presión, como el refino de petróleo, la generación de energía y la industria química.
¿Qué significan las siglas SMLS en tuberías?
SMLS significa «SeaMleSs» —tubo sin soldadura—, es decir, un tubo fabricado sin soldadura longitudinal ni en espiral. Esta abreviatura aparece en planos isométricos, solicitudes de materiales y listas de líneas. En las especificaciones de tuberías y en los diagramas P&ID, «SMLS» indica que el tubo de la línea debe fabricarse perforando una palanquilla maciza, en lugar de curvar y soldar chapa o fleje.Cómo se fabrica el tubo SMLS
 Todos los tubos sin soldadura comienzan fabricándose del mismo modo: se calienta una palanquilla redonda de acero en un horno de solera giratoria a una temperatura de entre 1,100C y 1,200C. Al salir del horno, el material está lo bastante plástico para que un mandril lo perfore, pero conserva la resistencia necesaria para mantener su forma. A partir de ahí, el proceso puede seguir tres vías distintas.
Laminación en caliente (proceso Mannesmann): la palanquilla caliente pasa entre rodillos en forma de barril que giran en el mismo sentido. Los rodillos la agarran y la hacen pasar sobre un mandril perforador, formando una envolvente hueca de pared gruesa. Esta se hace pasar por trenes de alargamiento (tren de laminación con tapón, tren con mandril o tren continuo con mandril retenido), que alargan y reducen el espesor de pared de acuerdo con las dimensiones.
Este proceso representa la mayor parte de la producción de tubos SMLS de acero al carbono en tamaños de NPS 2 a NPS 16.
Estirado en frío: después del conformado en caliente, el tubo se decapa, se lubrica y se estira a temperatura ambiente a través de una matriz. En cada pasada se reducen el diámetro exterior y el espesor de pared, y mejoran la calidad superficial y la precisión dimensional. Los tubos SMLS estirados en frío se utilizan en tuberías hidráulicas, líneas de instrumentación y aplicaciones mecánicas generales que requieren tolerancias muy ajustadas.
Extrusión en caliente: se coloca una palanquilla precalentada en un contenedor y un pistón hidráulico la fuerza a pasar por una matriz. Este proceso se utiliza con aleaciones difíciles de extruir (acero inoxidable, níquel y dúplex) y perfiles de pared gruesa cuya fabricación mediante laminación convencional no resulta rentable.
| Método | Aplicación más adecuada | Precisión dimensional | Intervalo habitual de diámetro exterior |
|---|---|---|---|
| Laminación en caliente | Tubos de acero al carbono de gran volumen de producción | Moderada (±1 % de diámetro exterior) | 60 mm – 660 mm |
| Estirado en frío | Tubos de precisión y aplicaciones hidráulicas | Alta (±0,5 % de diámetro exterior o mejor) | 10 mm – 180 mm |
| Extrusión en caliente | Acero aleado, pared gruesa y series cortas | Moderada | 50 mm – 400 mm |
«La operación de perforación implica una variación del espesor de pared en los tubos sin soldadura. El mandril no pasa exactamente por el centro de cada palanquilla, por lo que los proyectistas deben tener en cuenta la tolerancia inferior del -12,5 % al calcular el espesor de pared mínimo requerido conforme a ASME B31.3.» — EdStainless, ingeniero metalúrgico, Eng-Tips Forums
Tubo SMLS frente a tubo soldado: cuándo conviene cada tipo
La elección entre tubos de acero sin soldadura y soldados depende de factores como la presión de servicio, las condiciones de corrosión, los diámetros disponibles y el coste. En la tabla siguiente comparamos ambos tipos con ocho parámetros y valores reales, no estimaciones.| Característica | Tubo SMLS | Tubo soldado (ERW) |
|---|---|---|
| Cordón de soldadura | Ninguno | Cordón longitudinal |
| Presión de rotura (relativa) | 100 % de la presión nominal | ~85 % de la del tubo SMLS (factor de eficiencia de la unión soldada según ASME) |
| Tolerancia del espesor de pared | ±12.5% | ±10 % (más uniforme) |
| Acabado superficial (diámetro interior) | Más rugoso y variable (Ra 6–12 μm habitual) | Más liso y uniforme (Ra 3–6 μm habitual) |
| Diámetro exterior máximo (producción estándar) | ~24″ (610 mm) | Hasta 60″+ (1.524 mm) |
| Coste (relativo) | Sobreprecio del 20–40 % respecto al ERW | Referencia |
| Corrosión (ZAC de la soldadura) | Sin ZAC: solo corrosión uniforme | Riesgo de ataque selectivo en la ZAC |
| Servicio en medio con H₂S | Obligatorio según NACE MR0175 | No recomendado |
Especificar tubos ERW soldados para aplicaciones con gas ácido. La zona afectada por el calor de los tubos ERW es vulnerable a la fisuración por tensión inducida por sulfuros en entornos con HS. Por ello, NACE MR0175 prescribe como alternativa el tubo sin soldadura para cualquier servicio en el que la presión parcial de HS supere 0,05 psi (0,3 kPa).
¿Es más resistente el tubo sin soldadura que el soldado?
No es del todo correcto. Con el mismo tamaño y espesor de pared, el tubo SMLS puede soportar una presión de servicio entre un 10-20 % superior a la del ERW, porque ASME asigna un factor de eficiencia de la unión soldada (E) de 1.0 al tubo sin soldadura y de 0.85 al ERW. Sin embargo, el tubo soldado presenta una mayor uniformidad del espesor de pared (10 % frente a 12,5 %), por lo que su espesor mínimo puede acercarse más al valor nominal. Como señaló MJCronin, ingeniero de procesos sénior, en Eng-Tips, el factor determinante es el modo de fallo que se quiere evitar. Para la integridad frente a la presión, es mejor el tubo sin soldadura. Para la precisión dimensional, el tubo soldado puede ofrecer más resistencia. Cada tipo tiene sus propios defectos potenciales: el tubo sin soldadura puede presentar irregularidades en la superficie interior causadas por la perforación, mientras que el tubo soldado puede tener defectos de falta de fusión a lo largo del cordón.¿Cuál es la diferencia entre LSAW y SMLS?
El tubo LSAW (soldado por arco sumergido longitudinal) se fabrica curvando una chapa y soldando el cordón mediante tecnología de arco sumergido. Se utiliza para diámetros grandes (24″ a 60″), que superan los límites de los tubos sin soldadura. El tubo SMLS se forma a partir de una palanquilla maciza, no tiene cordón y se fabrica normalmente hasta unos 24″. Para aplicaciones estructurales de gran diámetro y transmisión a alta presión, elija LSAW; para aplicaciones a alta temperatura y muy corrosivas, elija SMLS.Calidades y normas de los tubos SMLS
 Hay dos tipos de normas (ASTM, API y ASME) aplicables a la especificación y los ensayos de tubos SMLS. Estas cinco son las de uso más frecuente:
| Norma | Grado | Intervalo de temperatura | Límite elástico (mín.) | Aplicación principal |
|---|---|---|---|---|
| ASTM A106 | Gr.B | Hasta 750°F (400°C) | 35.000 psi (240 MPa) | Calderas de alta temperatura y refinerías |
| ASTM A53 | Gr.B | Hasta 550°F (288°C) | 35.000 psi (240 MPa) | Uso general, vapor y agua |
| API 5L | Gr.B – X65 | Varía según el grado | 35.000 – 65.300 psi | Tuberías para petróleo y gas |
| ASTM A335 | P11, P22 | Hasta 1.050°F (565°C) | 30.000 psi (205 MPa) | Acero aleado y centrales eléctricas |
| ASTM A333 | Gr.6 | -50°F a +650°F | 35.000 psi (240 MPa) | Servicio a baja temperatura |
Las especificaciones ASTM A106 y ASTM A53 Grade B tienen propiedades mecánicas y composiciones químicas similares; A106 incluye el requisito obligatorio de ensayo hidrostático y está clasificada para temperaturas de servicio más altas que A53. Si la temperatura de funcionamiento de su proceso supera 550F (288C), especifique A106, no A53.
Dimensiones y tabla Schedule de tubos SMLS
 «Schedule» se refiere al espesor de pared para un tamaño nominal de tubo (NPS) determinado. A medida que aumenta el Schedule, también aumentan el espesor de pared y la presión admisible. Consulte a continuación nuestra tabla de dimensiones de tubos SMLS Schedule 40, con los tamaños que se solicitan con mayor frecuencia.
| Servicio Nacional de Salud | Diámetro exterior (mm) | Espesor de pared (mm) | Peso (kg/m) |
|---|---|---|---|
| 1″ | 33.40 | 3.38 | 2.50 |
| 2″ | 60.33 | 3.91 | 5.44 |
| 4″ | 114.30 | 6.02 | 16.07 |
| 6″ | 168.28 | 7.11 | 28.26 |
| 8″ | 219.08 | 8.18 | 42.55 |
| 10″ | 273.05 | 9.27 | 60.31 |
| 12″ | 323.85 | 9.53 | 73.79 |
Dimensiones según ASME B36.10M. El peso del acero al carbono se calcula tomando una densidad de 7. 85 GMS2.
El número Schedule = 1000 P/S, donde P = presión interna (psi) y S = tensión admisible (psi). Cabe señalar que, para un diámetro NPS determinado, el tubo Schedule 80 tiene el doble de espesor de pared que el tubo Schedule 40.
Aplicaciones de los tubos SMLS por sectores
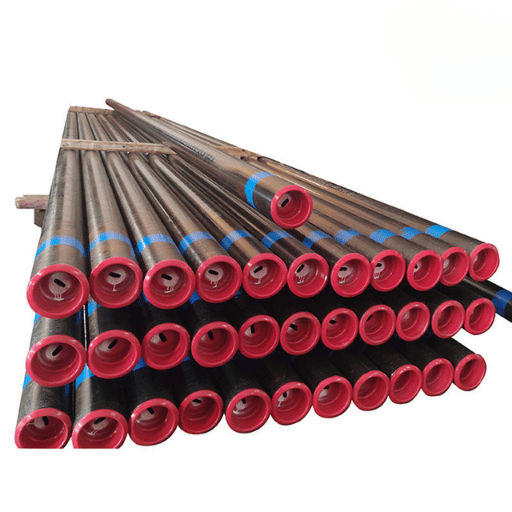 Cinco sectores suelen especificar tubos SMLS en función del grado y los parámetros requeridos.
1. Petróleo y gas: los grados API 5L X42 a X65 se utilizan en tubos de conducción que se sueldan para columnas de perforación, líneas de flujo y, en algunos casos, tuberías de transporte submarinas. En servicios con gas ácido, debe eliminarse la zona afectada por el calor de la soldadura (ZAC) para cumplir los criterios de NACE MR0175. Los tubos de conducción API 5L se suministran con documentación completa de trazabilidad, que recoge el análisis de colada, los informes de ensayos hidrostáticos y los informes de ensayos no destructivos.
2. Generación de energía: incluye tubos de caldera y tuberías principales de vapor en centrales eléctricas de carbón, gas y nucleares. Cabe esperar temperaturas superiores a 540C. A106 Gr.B sirve para tubos de caldera hasta 400C, y los tubos de acero aleado ASTM P11 y P22, hasta 565 C. Dado su papel fundamental en el funcionamiento de la central, la elevada resistencia a la fluencia de los tubos sin soldadura es un requisito ineludible.
3. Industria química y petroquímica: las tuberías de proceso transportan diversos ácidos, cáusticos e hidrocarburos a alta temperatura. El tubo SMLS evita la propagación de defectos en el cordón de soldadura. Como muchos procesos incluyen intercambiadores de calor, reactores y columnas de destilación que operan a alta temperatura, el tubo sin soldadura forma parte de la mayoría de las especificaciones de tuberías de proceso.
4. Sistemas hidráulicos: se utilizan tubos SMLS estirados en frío según DIN 2391 o ASTM A106 para mantener tolerancias ajustadas en cilindros hidráulicos para obra civil y construcción, líneas de potencia hidráulica y tuberías de impulsión de 6000 psi, entre otras aplicaciones. Las tolerancias ajustadas favorecen el contacto correcto de las juntas y garantizan tolerancias uniformes del diámetro interior.
5. Construcción: se utilizan en pilares estructurales, pilotes hincados y ejes mecánicos, donde la resistencia depende del acero. Se recomienda el tubo sin soldadura cuando se somete a flexión o a fuerzas axiales cuya dirección puede variar.
Un proyecto de plataforma marina en el Sudeste Asiático necesitaba 12 km de tubería de 8″ para distribuir bajo el mar un flujo de gas a 3000 PSI. El flujo contenía 2,8 % de HS. Aunque el ingeniero valoró el tubo soldado por su menor coste, la especificación de servicio en medio con H₂S de NACE MR0175 lo descartó.
En su lugar, se eligió tubo SMLS API 5L X65 normalizado, con ensayo ultrasónico de todo el cuerpo. El proceso sin cordón eliminó los problemas de fisuración por tensión inducida por sulfuros y superó la revisión FEED sin solicitudes de excepción.Cómo elegir el tubo SMLS adecuado para su proyecto
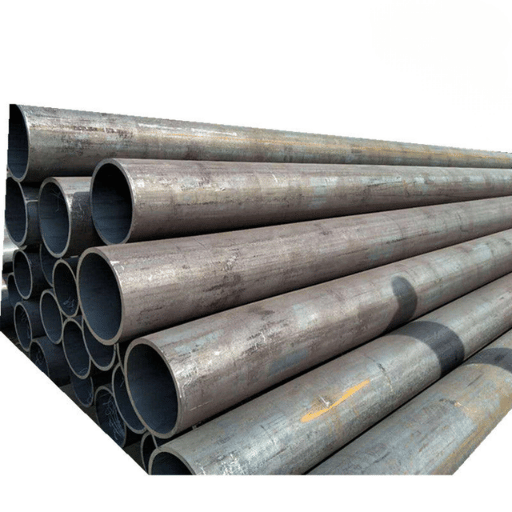 Adapte la calidad, el Schedule y el código a los requisitos de su operación. Siga estos cuatro sencillos pasos.
Paso 1 – Defina las condiciones de servicio: registre la temperatura máxima, la presión de diseño y la composición del medio corrosivo. ¿Hay HS? ¿Se trata de servicio criogénico?
Paso 2 – Determine la condición adecuada para el grado: la tabla de escenarios por palabras clave que aparece a continuación le ayudará a concretar la especificación.
| Aplicación | Grado recomendado | Cronograma | Motivo |
|---|---|---|---|
| Tubería de petróleo y gas de alta presión | API 5L X42 – X65 | Sch 80+ | Presión y resistencia a la corrosión |
| Caldera o refinería de alta temperatura | ASTM A106 Gr.B | Sch 160 | Clasificado para una temperatura de servicio de 750°F |
| Aplicación estructural o mecánica general | ASTM A53 Gr.B | Sch 40 | Rentable y ampliamente disponible |
| Servicio con gas ácido (H₂S) | ASTM A106 + NACE MR0175 | Según el diseño | NACE exige tubo sin soldadura |
| Servicio criogénico bajo cero | ASTM A333 Gr.6 | Según el diseño | Ensayado al impacto hasta -50°F |
La especificación debe indicar el estado del tratamiento térmico cuando se diseña para condiciones de servicio en medio con H₂S. Un tubo SMLS sin normalizar puede superar los límites de dureza de NACE MR0175 (es decir, el máximo de 22 HRC) y ser susceptible de fallar por SSCC durante el servicio. Asegúrese de que las lecturas de dureza estén por debajo del límite de la norma NACE N006 y de que se facilite el certificado de tratamiento térmico.
Preguntas frecuentes sobre tubos SMLS
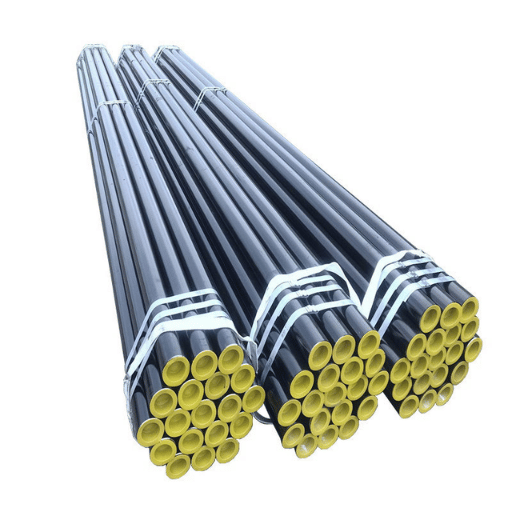
P: ¿Qué es el material SMLS?
Ver respuesta
P: ¿Cómo se fabrica el tubo sin soldadura?
Ver respuesta
P: ¿Para qué se utiliza el tubo sin soldadura?
Ver respuesta
P: ¿Por qué utilizar tubos sin soldadura en lugar de tubos soldados?
Ver respuesta
P: ¿Se puede utilizar el tubo SMLS a alta temperatura?
Ver respuesta
P: ¿Qué normas ASTM abarcan los tubos SMLS de acero al carbono?
Ver respuesta
¿Está listo para adquirir tubos SMLS para su proyecto?
Solicite un presupuesto →¿Solo tiene una consulta? Contáctenos por WhatsApp y le responderemos muy rápido.
Acerca de esta guía
Esta guía sobre tubos SMLS ha sido elaborada por el equipo técnico de baling-steel.com, importador, distribuidor y proveedor de tubos de acero para compradores de los sectores del petróleo y el gas, la generación de energía y la construcción. Las especificaciones y los valores de tolerancia se basan en las normas ASTM, API y ASME, la codificación reglamentaria de PHMSA y debates de ingeniería en Eng-Tips.
Referencias y fuentes
- Actualización de 2025 de las normas IBR de la PHMSA por el Departamento de Transporte de Estados Unidos (phmsa.dot.gov)
- 49 CFR, parte 192, subparte C: ingeniería de tuberías – Código eléctrico de las regulaciones federales (ecfr.gov)
- Especificación estándar ASTM A106/A106M — ASTM International (astm.org)
- Foros de ingeniería Eng-Tips: debates sobre tuberías sin soldadura y soldadas (eng-tips.com)
- Open PR, industria en Francia y en inglés4) Determinar los principales actores del sector de los tubos de acero sin soldadura y definir el nivel de competencia. 5) Analizar las estrategias de marketing, las inversiones, la evolución y los perfiles de los principales actores y líderes del mercado del sector. 6) Identificar la cuota de mercado de los principales actores del sector siguiendo las estrategias de desarrollo de las empresas. 7) Comprender el rendimiento de los distintos actores del sector de los tubos de acero sin soldadura. 8) Analizar diversos factores que afectan al crecimiento del mercado y a la rentabilidad de sus segmentos. 9) Analizar las barreras de entrada y el poder de los cinco líderes del sector de los tubos de acero sin soldadura. 10) Evaluar el potencial de crecimiento en todos los segmentos de las recomendaciones estratégicas. OPEN PR. Panorama del sector. Características económicas del mercado de tubos de acero sin soldadura 2004-2031: análisis y previsiones del sector (openpr.Com).
Artículos relacionados
- Guía esencial de las tuberías sin soldadura
- Tuberías ERW: tipos, normas y aplicaciones
- Proveedor y fabricante de tuberías LSAW
- Tubo de acero cementado A106 grado B | Tubo de acero sin certificar
- Tabla de Schedule de tuberías: referencia completa
- Tubería para conducción de petróleo y gas | API 5L y texto sueco acabado sobre.

