


- SMLS = naadloze stalen buis (zonder lasnaad)
- OD-bereik: 10.³ mm – 660 mm (standaard tot NPS 24)
- Wanddikterebereik: 1,5 mm – 50 mm
- Ter referentie: voor bovenstaande zijn de standaard PID-specificaties beschikbaar, samen met de volgende algemene normen: ASTM A106 — standaardspecificatie voor naadloze koolstofstalen buizen voor gebruik bij hoge temperaturen; ASTM A53 — standaardspecificatie voor buizen van staal, zwart en thermisch verzinkt, met zinkcoating (verzinkt) — Schedule 40; ASTM API 5L — leidingbuizen; ASTM A335 — norm voor naadloze ferritisch gelegeerde stalen buizen voor gebruik bij hoge temperaturen.
- Productie: warmwalsen, koudtrekken, warmextrusie
Wat betekent SMLS-buis?
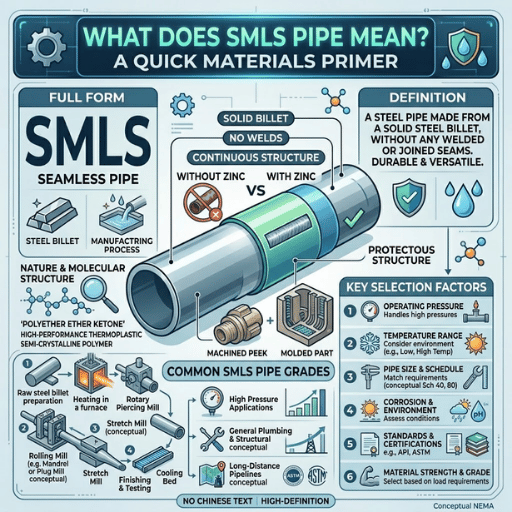 In leidingspecificaties, aankoopdocumenten en P & P ID-tekeningen is „SMLS” de afkorting van naadloze stalen buis. In tegenstelling tot ERW-buizen (elektrisch weerstandsgelaste buizen) en LSAW-buizen (longitudinaal onder poederdek gelaste buizen), die uit vlakke staalplaat of staalcoil worden gemaakt en over de lengte worden gelast, begint een „SMLS”-buis als een massieve cilinder (staalblok). Dit staalblok wordt doorboord: een gat wordt door het voorverwarmde staalblok gemaakt, zodat een lange, dunne holle schaal ontstaat die vervolgens op maat wordt getrokken.
Omdat er in geen enkele productiestap wordt gelast, heeft de afgewerkte buis over de volledige omtrek een gelijkmatige metallurgische korrelstructuur. Er is geen warmtebeïnvloede zone (HAZ), geen smeltlijn en geen toevoegmateriaal: de buis bestaat uit één ononderbroken stuk staal. Die uniformiteit geeft SMLS-buizen hogere drukwaarden en een grotere weerstand tegen vermoeiing dan gelaste buizen met dezelfde specificaties, staalkwaliteit, diameter en wanddikte. Daarom zijn ze de voorkeurskeuze voor veeleisende toepassingen met hoge druk in de olieraffinage, energieopwekking en chemische industrie.
Waarvoor staat SMLS in leidingwerk?
SMLS staat voor „SeaMleSs” — een naadloze buis, zonder longitudinale of spiraalvormige las. U ziet deze afkorting op isometrische tekeningen, materiaalbestellingen en leidinglijsten. In leidingspecificaties en P&ID-tekeningen geeft „SMLS” aan dat de leidingbuis moet worden gemaakt door een massief staalblok te doorboren, in plaats van plaat of strip te buigen en te lassen.Hoe wordt SMLS-buis gemaakt?
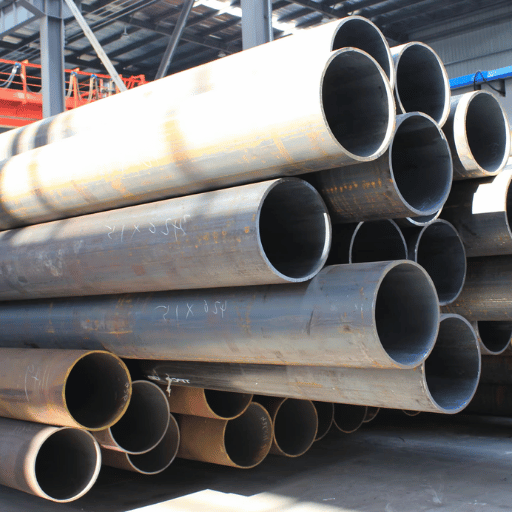 Elke naadloze buis wordt aanvankelijk volgens hetzelfde principe gemaakt: een rond staalblok wordt in een roterende haardoven verwarmd tot een temperatuur tussen 1,100C en 1,200C. Wanneer het uit de oven komt, is het materiaal bij die temperatuur voldoende plastisch om met een doorn te worden doorboord, maar behoudt het genoeg sterkte om zijn vorm te houden. Daarna zijn er drie verschillende productieroutes.
Warmwalsen (Mannesmann-proces): het hete staalblok wordt gewalst tussen tonvormige rollen die in dezelfde richting draaien. De rollen grijpen het hete staalblok en trekken het over een doorsteekplug, waardoor een dikwandige holle schaal ontstaat. Die schaal gaat door verlengwalsen (plugwals, doornwals of een continue wals met vaste doorn), die de schaal uitrekken en de wand volgens de afmetingen dunner maken.
Deze methode is goed voor het grootste deel van de productie van SMLS-buizen van koolstofstaal in NPS 2 tot NPS 16.
Koudtrekken: na het warmvormen wordt de buis gebeitst, gesmeerd en bij kamertemperatuur door een matrijs getrokken. Bij elke trekbewerking nemen de OD en de wanddikte af, terwijl de oppervlaktekwaliteit en maatnauwkeurigheid verbeteren. Koudgetrokken SMLS-buizen worden gebruikt voor hydraulische productiebuis, instrumentatieleidingen en algemene mechanische toepassingen die zeer nauwe toleranties vereisen.
Warmextrusie: een voorverwarmd staalblok wordt in een container geplaatst en met een hydraulische ram door een matrijs geperst. Dit proces wordt gebruikt voor moeilijk te extruderen legeringen (roestvast staal, nikkel, duplex) en dikwandige profielen die met conventioneel walsen te duur zouden zijn.
| Methode | Meest geschikt voor | Maatnauwkeurigheid | Typisch OD-bereik |
|---|---|---|---|
| Warmwalsen | Koolstofstalen buizen in grote volumes | Gemiddeld (±1% OD) | 60 mm – 660 mm |
| Koudtrekken | Precisieproductiebuis, hydrauliek | Nauw (±0,5% OD of beter) | 10 mm – 180 mm |
| Warmextrusie | Gelegeerd staal, dikke wand, kleine series | Gemiddeld | 50 mm – 400 mm |
„Bij het doorboren ontstaat er onvermijdelijk variatie in de wanddikte van naadloze buizen. De doorn loopt niet perfect door het midden van elk staalblok. Daarom moeten ontwerpers bij de berekening van de minimaal vereiste wanddikte volgens ASME B31.3 rekening houden met de negatieve tolerantie van -12,5%.” — EdStainless, metallurgisch ingenieur, Eng-Tips Forums
SMLS-buis versus gelaste buis: wanneer kiest u welk type?
De keuze tussen naadloze en gelaste stalen buizen hangt af van factoren zoals bedrijfsdruk, corrosieomstandigheden, beschikbare diameters en kosten. In de onderstaande tabel vergelijken we de twee types op basis van acht parameters, met concrete waarden in plaats van schattingen.| Kenmerk | SMLS-buis | Gelaste (ERW-)buis |
|---|---|---|
| Lasnaad | Geen | Longitudinale naad |
| Barstdruk (relatief) | 100% van de nominale waarde | ~85% van SMLS (ASME-lasfactor) |
| Wanddiktetolerantie | ±12.5% | ±10% (uniformer) |
| Oppervlakteafwerking (ID) | Ruwere, wisselende afwerking (Ra 6–12 μm typisch) | Gladdere, uniforme afwerking (Ra 3–6 μm typisch) |
| Maximale OD (standaardproductie) | ~24″ (610 mm) | Tot 60″+ (1.524 mm) |
| Kosten (relatief) | 20–40% duurder dan ERW | Referentieprijs |
| Corrosie (las-HAZ) | Geen HAZ — alleen gelijkmatige corrosie | Risico op plaatselijke aantasting van de HAZ |
| Gebruik in een H₂S-houdende omgeving | Vereist volgens NACE MR0175 | Niet aanbevolen |
specificatie van gelaste ERW-buizen voor toepassingen met zuur gas. De warmtebeïnvloede zone van een ERW-buis is gevoelig voor sulfide-spanningsscheuren in H₂S-omgevingen. Daarom schrijft NACE MR0175 naadloze buizen voor als alternatief voor gebruik waarbij de partiële druk van H₂S hoger is dan 0,05 psi (0,3 kPa).
Is een naadloze buis sterker dan een gelaste buis?
is niet helemaal juist. Bij dezelfde maat en wanddikte kan een SMLS-buis 10-20% meer bedrijfsdruk weerstaan dan een ERW-buis, omdat ASME voor naadloos een lasfactor (E) van 1.0 toekent en voor ERW een factor van 0.85. Gelaste buizen hebben echter een uniformere wanddikte (10% tegenover 12,5%), waardoor hun minimale wanddikte dichter bij de nominale waarde kan liggen. Zoals senior procesingenieur MJCronin op Eng-Tips opmerkte, hangt de doorslaggevende factor af van het faalmechanisme dat u wilt voorkomen. Voor drukintegriteit is naadloos beter. Voor maatnauwkeurigheid kan een gelaste buis sterker blijken. Beide hebben hun eigen mogelijke gebreken: naadloze buizen kunnen door het doorboren interne onregelmatigheden aan het oppervlak vertonen, terwijl gelaste buizen onvolledige versmelting langs de lasnaad kunnen vertonen.Wat is het verschil tussen LSAW en SMLS?
LSAW-buizen (longitudinaal onder poederdek gelast) worden gemaakt door plaat te walsen en de naad met onderpoederdek-lastechnologie te lassen. Ze zijn geschikt voor grote diameters (24″ tot 60″), buiten het bereik van naadloze buizen. SMLS-buizen worden uit een massief staalblok gevormd, hebben geen naad en zijn standaard verkrijgbaar tot ongeveer 24″. Kies LSAW voor constructietoepassingen met grote diameters en hogedruktransport; kies SMLS voor toepassingen met hoge temperaturen en sterke corrosie.Staalkwaliteiten en normen voor SMLS-buizen
 Twee soorten normen (ASTM, API en ASME) gelden voor de specificatie en beproeving van SMLS-buizen. Deze vijf worden het vaakst gebruikt:
| Norm | Staalkwaliteit | Temperatuurbereik | Vloeigrens (min.) | Belangrijkste toepassing |
|---|---|---|---|---|
| ASTM A106 | Gr.B | Tot 750°F (400°C) | 35.000 psi (240 MPa) | Ketels voor hoge temperaturen, raffinaderijen |
| ASTM A53 | Gr.B | Tot 550°F (288°C) | 35.000 psi (240 MPa) | Algemeen gebruik, stoom, water |
| API 5L | Gr.B – X65 | Verschilt per staalkwaliteit | 35.000 – 65.300 psi | Olie- en gasleidingen |
| ASTM A335 | P11, P22 | Tot 1.050°F (565°C) | 30.000 psi (205 MPa) | Gelegeerd staal, energiecentrales |
| ASTM A333 | Gr.6 | -50°F tot +650°F | 35.000 psi (240 MPa) | Gebruik bij lage temperaturen |
ASTM A106 en ASTM A53 Grade B hebben vergelijkbare mechanische eigenschappen en een vergelijkbare chemische samenstelling. A106 vereist bovendien een hydrostatische test en is geschikt voor hogere bedrijfstemperaturen dan A53. Is de bedrijfstemperatuur van uw proces hoger dan 550F (288C), specificeer dan A106 en geen A53.
Maattabel en Schedule-overzicht voor SMLS-buizen
 „Schedule” verwijst naar de wanddikte voor een bepaalde nominale buismaat (NPS). Naarmate de Schedule stijgt, nemen ook de wanddikte en de drukcapaciteit toe. Hieronder vindt u onze maattabel voor SMLS-buizen Schedule 40 met de meest bestelde maten.
| NPS | OD (mm) | Wanddikte (mm) | Gewicht (kg/m) |
|---|---|---|---|
| 1″ | 33.40 | 3.38 | 2.50 |
| 2″ | 60.33 | 3.91 | 5.44 |
| 4″ | 114.30 | 6.02 | 16.07 |
| 6″ | 168.28 | 7.11 | 28.26 |
| 8″ | 219.08 | 8.18 | 42.55 |
| 10″ | 273.05 | 9.27 | 60.31 |
| 12″ | 323.85 | 9.53 | 73.79 |
Afmetingen volgens ASME B36.10M. Het gewicht van koolstofstaal is berekend op basis van 7. 85 GMS2.
Schedule-nummer 1000 P/S, waarbij P = interne druk (psi) en S = toelaatbare spanning (psi). Bij eenzelfde NPS-diameter heeft Schedule 80 een wanddikte die twee keer zo groot is als die van Schedule 40.
Toepassingen van SMLS-buizen per sector
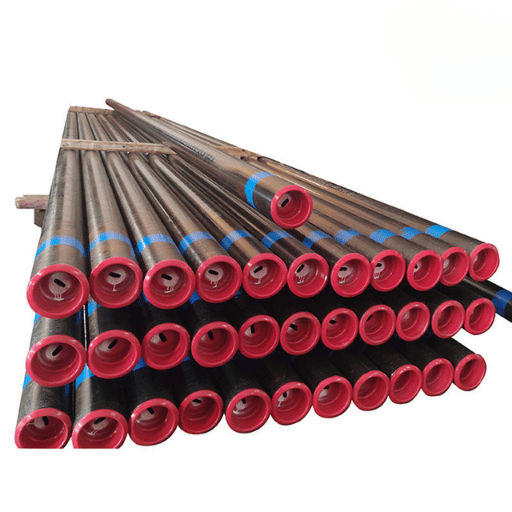 Vijf sectoren specificeren SMLS-buizen het vaakst op basis van de vereiste staalkwaliteit en parameters.
1. Olie en gas: staalkwaliteiten X42 tot X65 volgens API 5L worden gebruikt voor leidingbuizen die worden gelast in boorleidingen, stromingsleidingen en soms onderzeese transportleidingen. Bij gebruik in zuur gas moet de laswarmtebeïnvloede zone (HAZ) worden geëlimineerd om aan de criteria van NACE MR0175 te voldoen. API 5L-leidingbuizen worden geleverd met volledige traceerbaarheidsdocumentatie, waaronder warmteanalyses, hydrostatische testrapporten en NDO-rapporten.
2. Energieopwekking: dit omvat ketelbuizen en hoofd-stoomleidingen in kolen-, gas- en kerncentrales. Temperaturen boven 540C zijn te verwachten. A106 Gr.B is geschikt voor ketelbuistoepassingen tot 400C; ASTM P11- en P22-buizen van gelegeerd staal zijn geschikt tot 565 C. Omdat dit cruciaal is voor de werking van de centrale, is de uitstekende kruipweerstand van een naadloze buis een absolute vereiste.
3. Chemische en petrochemische industrie: procesleidingen vervoeren verschillende zuren, logen en koolwaterstoffen bij hoge temperaturen. Met SMLS-buizen vermijdt u de verspreiding van onvolkomenheden aan lasnaden. Omdat veel processen warmtewisselaars, reactoren en destillatiekolommen bij hoge temperaturen omvatten, is een naadloze buis onderdeel van de meeste specificaties voor procesleidingen.
4. Hydraulische systemen: koudgetrokken SMLS-productiebuis volgens DIN 2391 of ASTM A106 wordt gebruikt om nauwe toleranties te behouden voor hydraulische cilinders voor civiele techniek en bouw, leidingen voor vloeistofkracht en toevoerleidingen van 6000 psi, enz. Nauwe toleranties zorgen voor goed afdichtingscontact en een consistente boring.
5. Bouw: toepassingen zijn onder meer constructiekolommen, heipalen en mechanische assen, waarbij de sterkte uit het staal moet komen. Voor buigen of axiale krachten die in om het even welke richting kunnen optreden, wordt naadloos aanbevolen.
Voor een offshoreplatformproject in Zuidoost-Azië was 12 km aan 8″-leiding nodig voor onderzeese gasdistributie bij 3000 PSI. Het gas bevatte 2,8% HS. Hoewel de ingenieur gelaste buizen overwoog vanwege de lagere kosten, sloot de NACE MR0175-specificatie voor gebruik in een H₂S-houdende omgeving deze optie uit.
In plaats daarvan werd gekozen voor genormaliseerde API 5L X65 SMLS-buizen, met volledige ultrasone controle van het buislichaam. Doordat er geen naad was, werden problemen met sulfide-spanningsscheuren voorkomen. Het volledige ontwerp doorstond de FEED-beoordeling zonder verzoeken om afwijkingen.Hoe kiest u de juiste SMLS-buis voor uw project?
 Stem uw bedrijfsvoering af op de juiste staalkwaliteit, Schedule en norm. Volg daarvoor deze vier eenvoudige stappen.
Stap 1 – Bepaal de bedrijfsomstandigheden: noteer de maximale temperatuur, de ontwerpdruk en de samenstelling van het corrosieve medium. Is er H₂S aanwezig? Is er sprake van cryogene bedrijfsomstandigheden?
Stap 2 – Bepaal de juiste toestand voor de staalkwaliteit: de onderstaande tabel met toepassingsscenario’s helpt u uw specificatie te verfijnen.
| Toepassing | Aanbevolen staalkwaliteit | Schema | Waarom |
|---|---|---|---|
| Olie- en gaspijpleiding met hoge druk | API 5L X42 – X65 | Sch 80+ | Druk + corrosiebestendigheid |
| Ketel/raffinaderij bij hoge temperatuur | ASTM A106 Gr.B | Sch 160 | Geschikt voor bedrijfstemperaturen tot 750°F |
| Algemeen constructie- en mechanisch gebruik | ASTM A53 Gr.B | Sch 40 | Kostenefficiënt, ruim beschikbaar |
| Gebruik in een H₂S-houdende omgeving | ASTM A106 + NACE MR0175 | Volgens ontwerp | Volgens NACE verplicht naadloos |
| Cryogene toepassingen onder nul | ASTM A333 Gr.6 | Volgens ontwerp | Slagvastheid getest tot -50°F |
De specificatie moet de toestand van de warmtebehandeling vermelden wanneer u ontwerpt voor gebruik in een H₂S-houdende omgeving. Niet-genormaliseerde SMLS-buizen kunnen de hardheidslimieten van NACE MR0175 overschrijden (bijv. de maximumwaarde van 22 HRC) en tijdens gebruik gevoelig zijn voor SSCC-falen. Zorg ervoor dat de hardheidsmetingen onder de NACE N006-norm blijven en dat het warmtebehandelingscertificaat wordt geleverd.
Veelgestelde vragen over SMLS-buizen
V: Wat is SMLS-materiaal?
Antwoord bekijken
V: Hoe wordt een naadloze buis gemaakt?
Antwoord bekijken
V: Waarvoor wordt een naadloze buis gebruikt?
Antwoord bekijken
V: Waarom kiest u een naadloze buis in plaats van een gelaste buis?
Antwoord bekijken
V: Kan SMLS-buis worden gebruikt bij hoge temperaturen?
Antwoord bekijken
V: Welke ASTM-normen gelden voor SMLS-buizen van koolstofstaal?
Antwoord bekijken
Klaar om SMLS-buizen voor uw project in te kopen?
Vraag een offerte aan →Hebt u gewoon een vraag? Neem contact met ons op via WhatsApp voor een razendsnel antwoord.
Over deze gids
Deze gids over SMLS-buizen is samengesteld door het technische team van baling-steel.com, een importeur, voorraadhouder en leverancier van stalen buizen voor afnemers in de olie- en gasindustrie, energieopwekking en bouw. De specificaties en tolerantiewaarden zijn gebaseerd op ASTM-, API- en ASME-normen, de PHMSA-codificatie voor regelgeving en technische discussies op Eng-Tips.
Referenties en bronnen
- De IBR-normenupdate van PHMSA 2025 door het Amerikaanse ministerie van Transport (phmsa.dot.gov)
- 49 CFR Part 192 Subpart C: pijpengineering — Elektronische Code of Federal Regulations (ecfr.gov)
- ASTM A106/A106M-normspecificatie — ASTM International (astm.org)
- Eng-Tips Engineering Forums: discussies over naadloze en gelaste buizen (eng-tips.com)
- Open PR, industrie in Frankrijk en in het Engels4) De belangrijkste spelers in de industrie van naadloze stalen buizen vaststellen en het concurrentieniveau bepalen. 5) De marketingstrategieën, investeringen en ontwikkelingen van belangrijke spelers en marktleiders binnen de industrie analyseren. 6) Het marktaandeel van belangrijke spelers in de industrie identificeren door bedrijfsstrategieën en ontwikkelingsstrategieën te volgen. 7) De prestaties van verschillende spelers binnen de industrie van naadloze stalen buizen begrijpen. 8) Verschillende factoren analyseren die de marktgroei en winstgevendheid van industriële segmenten beïnvloeden. 9) Toetredingsbarrières en de macht van Porter-leiders in de industrie van naadloze stalen buizen analyseren. 10) Het groeipotentieel in alle strategische aanbevelingssegmenten beoordelen. OPEN PR. Industrieoverzicht: economische kenmerken van de markt voor naadloze stalen buizen 2004-2031 — industrieanalyse en prognose (openpr.Com).
Gerelateerde artikelen
- De essentiële gids voor naadloze buizen
- ERW-buizen: types, normen en toepassingen
- LSAW-buizenleverancier en -fabrikant
- A106 Grade B gecementeerde stalen buis | niet-gecertificeerde stalen buis
- Overzicht van Schedule-buizen: volledige naslaggids
- Leiding voor olie en gas | API 5L en afgewerkte Zweedse tekst over.

