


- SMLS = tube en acier sans soudure (sans cordon de soudure)
- Plage de diamètres extérieurs : 10.³ mm – 660 mm (jusqu’à NPS 24 en standard)
- Plage d’épaisseurs de paroi : 1,5 mm – 50 mm
- À titre de référence, les normes applicables aux éléments ci-dessus comprennent les normes générales suivantes : ASTM A106 — Spécification standard pour les tubes sans soudure en acier au carbone destinés aux applications à haute température ; ASTM A53 — Spécification standard pour les tubes en acier noir et galvanisés à chaud par revêtement de zinc — série 40 ; ASTM API 5L — tubes de canalisation ; ASTM A335 — Norme pour les tubes sans soudure en acier allié ferritique destinés aux applications à haute température.
- Fabrication : laminage à chaud, étirage à froid, extrusion à chaud
Que signifie « SMLS pipe » ?
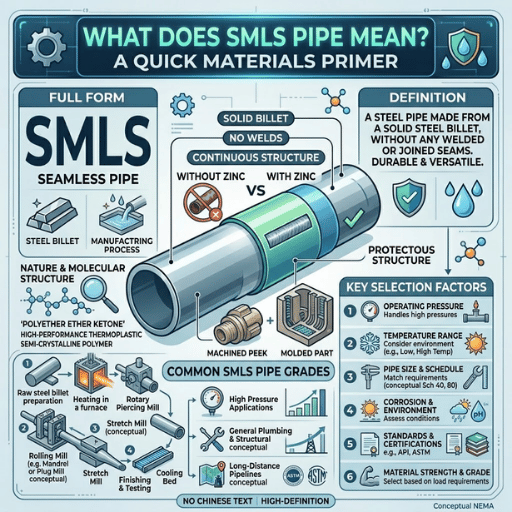 Dans les spécifications de tuyauterie, les documents d’achat et les schémas P & P ID, « SMLS » est l’abréviation de « seamless steel pipe », c’est-à-dire tube en acier sans soudure. Contrairement aux tubes ERW (soudés par résistance électrique) ou LSAW (soudés à l’arc immergé longitudinal), fabriqués à partir de tôles ou de bobines d’acier puis soudés sur leur longueur, le tube « SMLS » est obtenu à partir d’un cylindre plein (une billette). Celle-ci est percée : un trou est réalisé au centre de la billette préchauffée, qui devient alors une longue ébauche creuse à paroi mince, ensuite étirée jusqu’à ses dimensions finales.
Comme aucune opération de soudage n’intervient, le tube fini présente une structure de grains métallurgique uniforme sur toute sa circonférence. Il ne comporte ni zone affectée thermiquement (ZAT), ni ligne de fusion, ni métal d’apport : il s’agit d’une seule pièce d’acier continue. Cette homogénéité confère aux tubes SMLS des pressions nominales et une résistance à la fatigue supérieures à celles des tubes soudés de mêmes spécifications, nuance, diamètre et épaisseur de paroi. C’est pourquoi ils sont privilégiés pour les applications exigeantes à haute pression dans le raffinage du pétrole, la production d’électricité et l’industrie chimique.
Que signifie SMLS en tuyauterie ?
SMLS signifie « SeaMleSs » — un tube sans soudure —, c’est-à-dire un tube sans soudure longitudinale ni hélicoïdale. Cette abréviation figure sur les schémas isométriques, les demandes de matériel et les listes de lignes. Dans les spécifications de tuyauterie et les schémas P&ID, « SMLS » indique que le tube de canalisation doit être fabriqué par perçage d’une billette massive, et non par cintrage et soudage d’une tôle ou d’une bande.Comment sont fabriqués les tubes SMLS
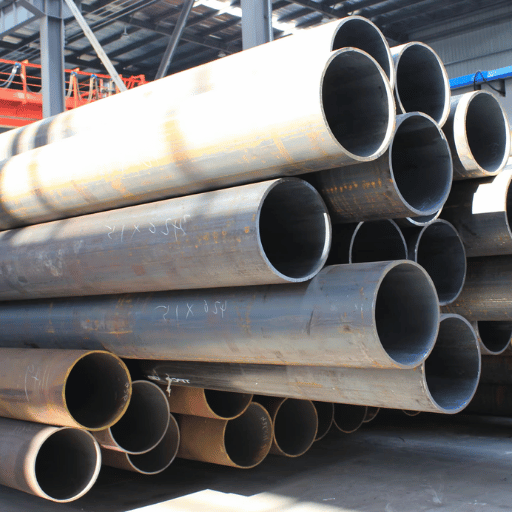 Tous les tubes sans soudure commencent par le même procédé : une billette d’acier ronde est chauffée dans un four à sole tournante à une température comprise entre 1,100C et 1,200C. À la sortie du four, le matériau est suffisamment malléable pour être percé par un mandrin, tout en conservant assez de résistance pour garder sa forme. À partir de là, trois procédés distincts sont possibles.
Laminage à chaud (procédé Mannesmann) : la billette chaude est laminée entre des cylindres en forme de tonneau tournant dans le même sens. Ils saisissent la billette chaude et la font passer sur un mandrin de perçage, ce qui forme une ébauche creuse à paroi épaisse. Celle-ci passe ensuite dans des trains d’étirage (laminoir à bouchon, à mandrin ou continu à mandrin retenu), qui l’allongent et réduisent l’épaisseur de sa paroi en fonction des dimensions.
Ce procédé représente la majeure partie de la production de tubes SMLS en acier au carbone de NPS 2 à NPS 16.
Étirage à froid : après le formage à chaud, le tube est décapé, lubrifié et étiré à travers une filière à température ambiante. À chaque passe, le diamètre extérieur et l’épaisseur de paroi diminuent, tandis que l’état de surface et la précision dimensionnelle s’améliorent. Les tubes SMLS étirés à froid sont utilisés pour les tubes de production hydrauliques, les lignes d’instrumentation et les applications mécaniques générales nécessitant des tolérances très serrées.
Extrusion à chaud : une billette préchauffée est placée dans un conteneur puis poussée à travers une filière par un vérin hydraulique. Ce procédé sert aux alliages difficiles à extruder (acier inoxydable, nickel, duplex) et aux profils à paroi épaisse dont la production par laminage conventionnel ne serait pas rentable.
| Procédé | Applications privilégiées | Précision dimensionnelle | Plage de diamètres extérieurs typique |
|---|---|---|---|
| Laminage à chaud | Tubes en acier au carbone produits en grande série | Moyenne (±1 % de diamètre extérieur) | 60 mm – 660 mm |
| Étirage à froid | Tubes de précision, systèmes hydrauliques | Élevée (±0,5 % de diamètre extérieur ou mieux) | 10 mm – 180 mm |
| Extrusion à chaud | Acier allié, paroi épaisse, petites séries | Moyenne | 50 mm – 400 mm |
« Le perçage entraîne intrinsèquement des variations d’épaisseur de paroi dans les tubes sans soudure. Le mandrin ne passe pas parfaitement au centre de chaque billette ; c’est pourquoi les concepteurs doivent tenir compte de la tolérance négative de -12,5 % lorsqu’ils calculent l’épaisseur minimale requise selon ASME B31.3. » — EdStainless, ingénieur métallurgiste, forums Eng-Tips
Tube SMLS ou tube soudé : dans quels cas choisir chaque type ?
Le choix entre un tube en acier sans soudure et un tube soudé dépend de facteurs liés à l’application, comme la pression de service, les conditions de corrosion, les diamètres disponibles et le coût. Le tableau ci-dessous compare les deux types selon huit paramètres et s’appuie sur des valeurs réelles plutôt que sur des estimations.| Caractéristique | Tube SMLS | Tube soudé (ERW) |
|---|---|---|
| Cordon de soudure | Aucun | Cordon longitudinal |
| Pression d’éclatement (relative) | 100 % de la valeur nominale | ~85 % de celle d’un tube SMLS (coefficient de joint soudé ASME) |
| Tolérance d’épaisseur de paroi | ±12.5% | ±10 % (plus uniforme) |
| État de surface (diamètre intérieur) | Plus rugueux et variable (Ra 6–12 μm typique) | Plus lisse et uniforme (Ra 3–6 μm typique) |
| Diamètre extérieur maximal (production standard) | ~24″ (610 mm) | Jusqu’à 60″+ (1 524 mm) |
| Coût (relatif) | Prime de 20–40 % par rapport à l’ERW | Référence |
| Corrosion (ZAT de la soudure) | Aucune ZAT — corrosion uniforme uniquement | Risque d’attaque sélective de la ZAT |
| Service en milieu acide (H₂S) | Requis selon NACE MR0175 | Non recommandé |
Spécifier un tube ERW soudé pour une application en milieu acide. La zone affectée thermiquement du tube ERW est vulnérable à la fissuration sous contrainte par les sulfures en présence de H₂S. Selon NACE MR0175, les tubes sans soudure sont donc prescrits pour tout service où la pression partielle de H₂S dépasse 0,05 psi (0,3 kPa).
Un tube sans soudure est-il plus résistant qu’un tube soudé ?
Ce n’est pas tout à fait exact. À dimensions et épaisseur de paroi équivalentes, un tube SMLS peut supporter une pression de service supérieure de 10-20 % à celle d’un tube ERW, car ASME attribue un coefficient d’efficacité de joint soudé (E) de 1.0 aux tubes sans soudure, contre 0.85 aux tubes ERW. En revanche, l’épaisseur de paroi des tubes soudés est plus uniforme (10 % contre 12,5 %) ; leur épaisseur minimale peut donc être plus proche de la valeur nominale. Comme l’a souligné l’ingénieur procédés principal MJCronin sur Eng-Tips, le facteur déterminant est le mode de défaillance à prévenir. Pour l’intégrité sous pression, le tube sans soudure est préférable. Pour la précision dimensionnelle, le tube soudé peut s’avérer plus résistant. Chaque type présente ses propres défauts potentiels : les tubes sans soudure peuvent avoir des irrégularités de surface intérieure dues au perçage, tandis que les tubes soudés peuvent présenter des défauts de fusion le long du cordon.Quelle est la différence entre LSAW et SMLS ?
Les tubes LSAW (soudés à l’arc immergé longitudinal) sont fabriqués en laminant une tôle puis en soudant le joint par arc immergé. Leurs grands diamètres (24″ à 60″) permettent de dépasser les limites des tubes sans soudure. Les tubes SMLS sont formés à partir d’une billette massive, sans joint, et leur diamètre standard peut atteindre environ 24″. Pour les applications structurelles de grand diamètre et le transport haute pression, choisissez le LSAW ; pour les applications à haute température et très corrosives, choisissez le SMLS.Nuances et normes des tubes SMLS
 Deux catégories de normes (ASTM, API et ASME) s’appliquent aux spécifications et aux essais des tubes SMLS. Les cinq normes suivantes sont les plus utilisées :
| Norme | Nuance | Plage de températures | Limite d’élasticité (min.) | Principale application |
|---|---|---|---|---|
| ASTM A106 | Gr.B | Jusqu’à 750°F (400°C) | 35 000 psi (240 MPa) | Chaudières haute température, raffineries |
| ASTM A53 | Gr.B | Jusqu’à 550°F (288°C) | 35 000 psi (240 MPa) | Usages généraux, vapeur, eau |
| API 5L | Gr.B – X65 | Variable selon la nuance | 35 000 – 65 300 psi | Canalisations de pétrole et de gaz |
| ASTM A335 | P11, P22 | Jusqu’à 1 050°F (565°C) | 30 000 psi (205 MPa) | Acier allié, centrales électriques |
| ASTM A333 | Gr.6 | -50°F à +650°F | 35 000 psi (240 MPa) | Applications à basse température |
Les spécifications ASTM A106 et ASTM A53 Grade B présentent des propriétés mécaniques et une composition chimique similaires. A106 impose toutefois un essai hydrostatique et convient à des températures de service plus élevées qu’A53. Si la température de fonctionnement de votre procédé dépasse 550F (288C), spécifiez A106 plutôt qu’A53.
Dimensions et séries des tubes SMLS : tableau
 La « série » désigne l’épaisseur de paroi correspondant à une dimension nominale de tube (NPS). Plus la série augmente, plus l’épaisseur de paroi et la pression nominale admissible augmentent. Consultez ci-dessous notre tableau des dimensions des tubes SMLS de série 40, qui reprend les dimensions les plus souvent commandées.
| NPS | Diamètre extérieur (mm) | Épaisseur de paroi (mm) | Poids (kg/m) |
|---|---|---|---|
| 1″ | 33.40 | 3.38 | 2.50 |
| 2″ | 60.33 | 3.91 | 5.44 |
| 4″ | 114.30 | 6.02 | 16.07 |
| 6″ | 168.28 | 7.11 | 28.26 |
| 8″ | 219.08 | 8.18 | 42.55 |
| 10″ | 273.05 | 9.27 | 60.31 |
| 12″ | 323.85 | 9.53 | 73.79 |
Dimensions selon ASME B36.10M. Le poids de l’acier au carbone est calculé sur la base de 7. 85 GMS2.
Le numéro de série se calcule selon 1000 P/S, où P = pression interne (psi) et S = contrainte admissible (psi). Pour un même diamètre NPS, un tube de série 80 présente une épaisseur de paroi deux fois supérieure à celle d’un tube de série 40.
Utilisations des tubes SMLS : applications par secteur
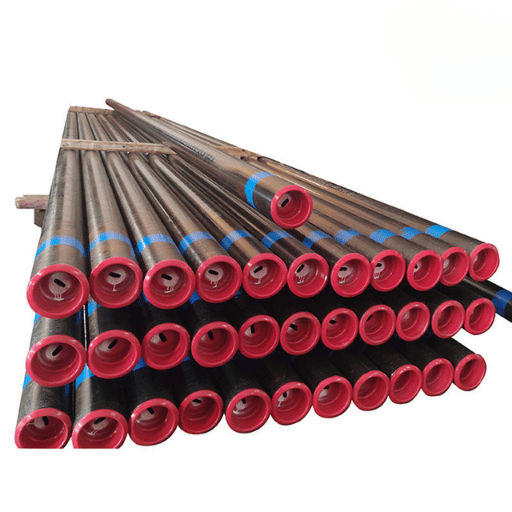 Cinq secteurs précisent le plus souvent les tubes SMLS selon la nuance et les paramètres requis.
1. Pétrole et gaz : les nuances API 5L X42 à X65 constituent les nuances de tubes de canalisation destinés au soudage pour les trains de tiges de forage, les conduites d’écoulement et, dans certains cas, les pipelines sous-marins. En service en milieu acide, la zone affectée thermiquement par la soudure (ZAT) doit être éliminée pour respecter les critères de NACE MR0175. Les tubes de canalisation API 5L sont fournis avec une documentation de traçabilité comprenant l’analyse de coulée, les rapports d’essais hydrostatiques et les rapports de contrôles non destructifs.
2. Production d’électricité : ce secteur comprend les tubes de chaudière et les conduites de vapeur principales des centrales au charbon, au gaz et nucléaires. Des températures supérieures à 540C sont à prévoir. Le A106 Gr.B convient aux tubes de chaudière jusqu’à 400C ; les tubes en acier allié ASTM P11 et P22 sont adaptés jusqu’à 565 C. Comme ces composants jouent un rôle essentiel dans le fonctionnement de la centrale, la résistance au fluage supérieure d’un tube sans soudure est indispensable.
3. Chimie et pétrochimie : les tuyauteries de procédé transportent divers acides, produits caustiques et hydrocarbures à haute température. Le tube SMLS évite les problèmes liés aux imperfections du cordon de soudure. Comme de nombreux procédés font appel à des échangeurs thermiques, des réacteurs et des colonnes de distillation fonctionnant à haute température, les spécifications de tuyauterie de procédé prévoient souvent des tubes sans soudure.
4. Systèmes hydrauliques : les tubes SMLS étirés à froid conformes à DIN 2391 ou ASTM A106 sont utilisés pour respecter des tolérances serrées dans les vérins hydrauliques de génie civil et de construction, les conduites de transmission de puissance hydraulique et les lignes de distribution à 6000 psi, entre autres. Ces tolérances facilitent le contact des joints et garantissent une régularité de l’alésage.
5. Construction : les tubes sont utilisés pour les poteaux structurels, les pieux battus et les arbres mécaniques, lorsque la résistance doit être apportée par l’acier. Pour les efforts de flexion ou les efforts axiaux susceptibles de s’exercer dans toutes les directions, il est recommandé d’utiliser des tubes sans soudure.
Un projet de plateforme offshore en Asie du Sud-Est nécessitait 12 km de pipeline de 8″ pour distribuer du gaz en mer à 3000 PSI. Le gaz contenait 2,8 % de H₂S. Bien que l’ingénieur ait envisagé des tubes soudés pour réduire les coûts, la spécification NACE MR0175 relative au service en milieu acide ne l’autorisait pas.
Le choix s’est donc porté sur des tubes API 5L X65 SMLS normalisés, avec contrôle ultrasonore sur toute leur longueur. L’absence de cordon a écarté tout risque de fissuration sous contrainte par les sulfures, et le projet a passé l’examen FEED sans demande de dérogation.Comment choisir le tube SMLS adapté à votre projet
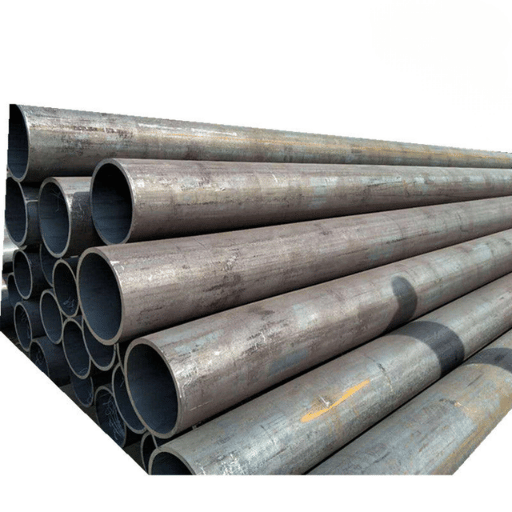 Choisissez la nuance, la série et le code adaptés à votre exploitation. Voici quatre étapes simples à suivre.
Étape 1 – Définir les conditions d’exploitation : relever la température maximale, la pression de conception, cf, et la composition du milieu corrosif. Présence de H₂S ? Service cryogénique ?
Étape 2 – Déterminer l’état approprié de la nuance : le tableau de scénarios ci-dessous vous aidera à affiner votre spécification.
| Application | Nuance recommandée | Série | Pourquoi |
|---|---|---|---|
| Canalisation pétrole et gaz haute pression | API 5L X42 – X65 | Sch 80+ | Pression + résistance à la corrosion |
| Chaudière / raffinerie haute température | ASTM A106 Gr.B | Sch 160 | Température de service nominale : 750°F |
| Applications structurelles / mécaniques générales | ASTM A53 Gr.B | Sch 40 | Économique et largement disponible |
| Service en milieu acide (H₂S) | ASTM A106 + NACE MR0175 | Selon la conception | Tube sans soudure obligatoire selon NACE |
| Service cryogénique sous zéro | ASTM A333 Gr.6 | Selon la conception | Essai de résilience à -50°F |
La spécification doit préciser l’état de traitement thermique pour une conception destinée à un milieu acide. Un tube SMLS non normalisé peut dépasser les limites de dureté de NACE MR0175 (c.-à-d. une dureté maximale de 22 HRC) et être sujet à une défaillance par SSCC en service. Vérifiez que les mesures de dureté sont inférieures à la limite de la norme NACE N006 et que le certificat de traitement thermique est fourni.
Questions fréquentes sur les tubes SMLS
Q : Qu’est-ce qu’un matériau SMLS ?
Voir la réponse
Q : Comment fabrique-t-on un tube sans soudure ?
Voir la réponse
Q : À quoi servent les tubes sans soudure ?
Voir la réponse
Q : Pourquoi choisir un tube sans soudure plutôt qu’un tube soudé ?
Voir la réponse
Q : Les tubes SMLS peuvent-ils être utilisés à haute température ?
Voir la réponse
Q : Quelles normes ASTM couvrent les tubes SMLS en acier au carbone ?
Voir la réponse
Vous souhaitez vous approvisionner en tubes SMLS pour votre projet ?
Demander un devis →Une question ? Contactez-nous sur WhatsApp pour obtenir une réponse très rapide.
À propos de ce guide
Ce guide sur les tubes SMLS a été compilé par l’équipe technique de baling-steel.com, importateur, distributeur et fournisseur de tubes en acier pour les acheteurs des secteurs du pétrole et du gaz, de la production d’électricité et de la construction. Les spécifications et valeurs de tolérance proviennent des normes ASTM, API et ASME, de la codification réglementaire de la PHMSA et de discussions techniques publiées sur Eng-Tips.
Références et sources
- Mise à jour 2025 des normes IBR de la PHMSA par le ministère des Transports des États-Unis (phmsa.dot.gov)
- 49 CFR, partie 192, sous-partie C : ingénierie des tubes — Code électronique des réglementations fédérales (ecfr.gov)
- Spécification normalisée ASTM A106/A106M — ASTM International (astm.org)
- Forums d’ingénierie Eng-Tips : discussions sur les tubes sans soudure et les tubes soudés (eng-tips.com)
- Relations publiques ouvertes, industrie en France et en anglais 4) Établir les principaux acteurs du secteur des tubes en acier sans soudure et définir le niveau de concurrence. 5) Analyser les stratégies marketing, les investissements et les développements des principaux acteurs, ainsi que les profils des leaders du marché au sein du secteur. 6) Déterminer les parts de marché des principaux acteurs du secteur en examinant les stratégies de profil et de développement des entreprises. 7) Comprendre les performances des différents acteurs du secteur des tubes en acier sans soudure. 8) Analyser les divers facteurs qui influent sur la croissance du marché et la rentabilité des segments du secteur. 9) Analyser les barrières à l’entrée et le pouvoir des cinq leaders du secteur des tubes en acier sans soudure. 10) Évaluer les perspectives de croissance dans tous les segments faisant l’objet de recommandations stratégiques. OPEN PR. Vue d’ensemble du secteur. Caractéristiques économiques du marché des tubes en acier sans soudure, 2004-2031 — Analyse et prévisions du secteur (openpr.Com).
Articles connexes
- Le guide essentiel des tubes sans soudure
- Tube ERW : types, normes et applications
- Fournisseur et fabricant de tubes LSAW
- Tube en acier cémenté A106 Grade B | tube en acier non certifié
- Tableau des séries de tubes : référence complète
- Tubes pour le pétrole et le gaz | API 5L et texte suédois terminé sur.

