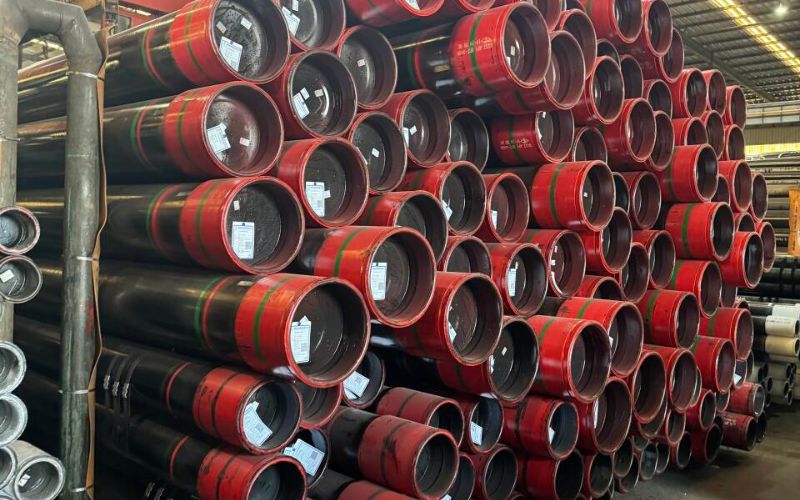
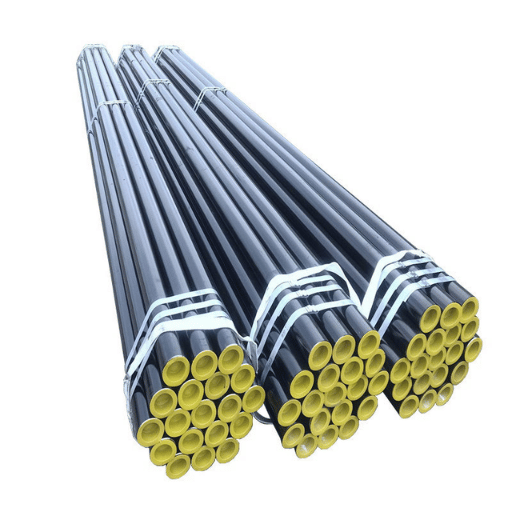
- SMLS = tubo in acciaio senza saldatura (senza cordone di saldatura)
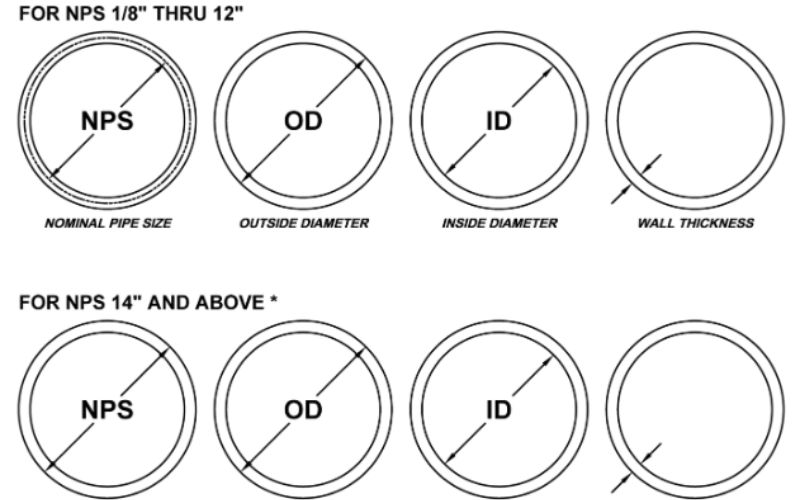
- Intervallo OD: 10.³ mm – 660 mm (standard fino a NPS 24)
- Intervallo WT: 1,5 mm – 50 mm
- Come riferimento, sono disponibili le specifiche standard riportate di seguito: norme generali ASTM A106 — Specifica standard per tubi in acciaio al carbonio senza saldatura per impieghi ad alta temperatura; ASTM A53 — Specifica standard per tubi in acciaio nero e zincato a caldo, zincati — Schedule 40; ASTM API 5L — Tubi di linea; ASTM A335 — Norma per tubi in acciaio ferritico legato senza saldatura per impieghi ad alta temperatura.
- Produzione: Laminazione a caldo, trafilatura a freddo, estrusione a caldo
Che cosa significa tubo SMLS?
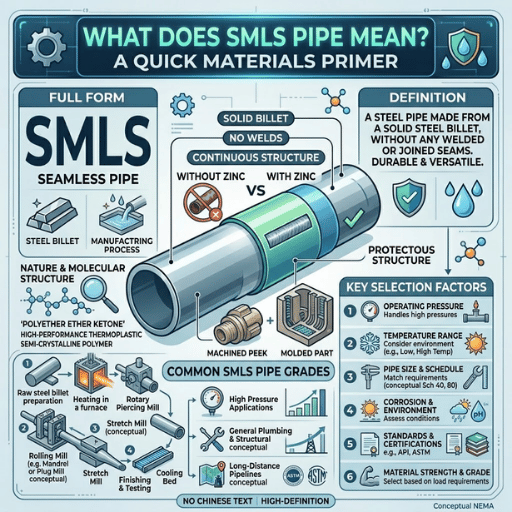 Nelle specifiche delle tubazioni, nei documenti di acquisto e nei disegni P & P ID, «SMLS» è l’abbreviazione di tubo in acciaio senza saldatura. A differenza dei tubi ERW (saldati a resistenza elettrica) o LSAW (saldati ad arco sommerso longitudinale), prodotti da lamiere o bobine di acciaio e saldati lungo la loro lunghezza, il tubo «smls» parte da un cilindro solido (billetta). La billetta viene forata: un mandrino crea un foro al centro del materiale preriscaldato, trasformandolo in un lungo guscio cavo e sottile, che viene poi portato alle dimensioni richieste.
Poiché in nessuna fase si eseguono saldature, il tubo finito presenta una struttura metallurgica uniforme lungo tutta la circonferenza. Non vi sono zona termicamente alterata (HAZ), linea di fusione né metallo d’apporto: è un’unica sezione continua di acciaio. Questa uniformità conferisce ai tubi SMLS pressioni nominali più elevate e una maggiore resistenza a fatica rispetto ai tubi saldati con le stesse specifiche di grado, diametro e spessore della parete. Per questo sono la scelta preferita per applicazioni complesse ad alta pressione nei settori della raffinazione del petrolio, della generazione di energia e dell’industria chimica.
Che cosa significa SMLS nelle tubazioni?
SMLS sta per «SeaMleSs», cioè tubo senza saldatura: indica un tubo realizzato senza saldatura longitudinale o a spirale. Questa sigla compare nei disegni isometrici, nelle richieste di materiali e negli elenchi delle linee. Nelle specifiche delle tubazioni e nei P&ID, «SMLS» indica che il tubo della linea deve essere prodotto forando una billetta solida, anziché piegando e saldando una lamiera o un nastro.Come si produce un tubo SMLS
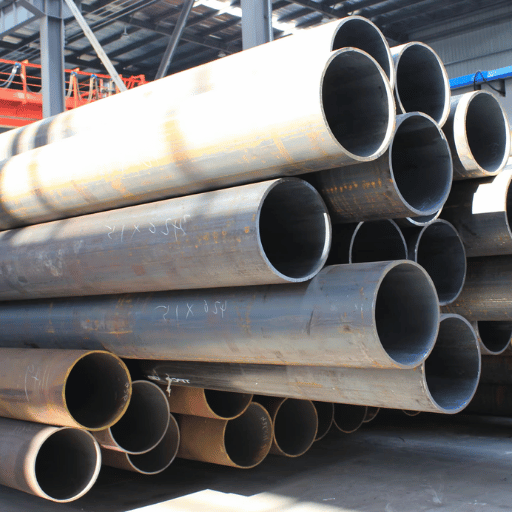 Inizialmente, tutti i tubi senza saldatura vengono prodotti allo stesso modo: una billetta tonda di acciaio viene riscaldata in un forno a suola rotante a una temperatura compresa tra 1,100C e 1,200C. All’uscita dal forno, il materiale è sufficientemente plastico da poter essere forato con un mandrino, ma conserva abbastanza resistenza da mantenere la propria forma. Da qui si diramano tre diversi processi.
Laminazione a caldo (processo Mannesmann): la billetta calda viene laminata tra rulli a forma di botte che ruotano nella stessa direzione. I rulli afferrano la billetta calda e la spingono su una punta di perforazione, formando un guscio cavo a parete spessa. Il guscio passa poi attraverso laminatoi allungatori (laminatoio a tappo, laminatoio a mandrino o laminatoio continuo a mandrino trattenuto), che lo allungano e ne riducono lo spessore della parete secondo le dimensioni richieste.
Questo processo è utilizzato per la maggior parte della produzione di tubi SMLS in acciaio al carbonio da NPS 2 a NPS 16.
Trafilatura a freddo: dopo la formatura a caldo, il tubo viene decapato, lubrificato e trafilato attraverso una matrice a temperatura ambiente. A ogni passaggio si riducono il diametro esterno e lo spessore della parete, mentre migliorano la qualità superficiale e la precisione dimensionale. I tubi SMLS trafilati a freddo sono utilizzati per tubi idraulici, linee di strumentazione e impieghi meccanici generali che richiedono tolleranze molto ristrette.
Estrusione a caldo: una billetta preriscaldata viene inserita in un contenitore e spinta attraverso una matrice da un pistone idraulico. Questo processo è utilizzato per le leghe difficili da estrudere (acciaio inossidabile, nichel, duplex) e per i profili a parete spessa, la cui produzione con la laminazione convenzionale non è economica.
| Metodo | Ideale per | Precisione dimensionale | Intervallo tipico del diametro esterno |
|---|---|---|---|
| Laminazione a caldo | Produzione di tubi in acciaio al carbonio ad alto volume | Moderata (±1% OD) | 60 mm – 660 mm |
| Trafilatura a freddo | Tubi di precisione, impianti idraulici | Elevata (±0,5% OD o migliore) | 10 mm – 180 mm |
| Estrusione a caldo | Acciaio legato, parete spessa, lotti ridotti | Moderata | 50 mm – 400 mm |
«La foratura comporta inevitabilmente variazioni dello spessore della parete nei tubi senza saldatura. Il mandrino non attraversa ogni billetta perfettamente al centro; per questo, nel calcolare lo spessore minimo richiesto secondo ASME B31.3, i progettisti devono considerare la tolleranza negativa del -12,5%.» — EdStainless, ingegnere metallurgico, Eng-Tips Forums
Tubo SMLS e tubo saldato: quando scegliere ciascun tipo
La scelta tra un tubo in acciaio senza saldatura e uno saldato dipende da fattori applicativi quali pressione di esercizio, condizioni di corrosione, diametri disponibili e costo. Nella tabella seguente confrontiamo i due tipi in base a otto parametri e a valori effettivi, anziché stimati.| Caratteristica | Tubo SMLS | Tubo saldato (ERW) |
|---|---|---|
| Cordone di saldatura | Nessuno | Cordone longitudinale |
| Pressione di scoppio (relativa) | 100% della pressione nominale | ~85% rispetto a SMLS (fattore di efficienza del giunto saldato ASME) |
| Tolleranza sullo spessore della parete | ±12.5% | ±10% (più uniforme) |
| Finitura superficiale (ID) | Più ruvida e variabile (Ra 6–12 μm tipico) | Più liscia e uniforme (Ra 3–6 μm tipico) |
| Diametro esterno massimo (produzione standard) | ~24″ (610 mm) | Fino a 60″+ (1.524 mm) |
| Costo (relativo) | Maggiorazione del 20–40% rispetto a ERW | Valore di riferimento |
| Corrosione (HAZ della saldatura) | Nessuna HAZ — solo corrosione uniforme | Rischio di attacco selettivo della HAZ |
| Impiego in ambiente acido (H₂S) | Obbligatorio secondo NACE MR0175 | Sconsigliato |
specificare tubi ERW saldati per applicazioni con gas acido. La zona termicamente alterata dei tubi ERW è vulnerabile alla criccatura da sollecitazione indotta da solfuri in ambienti HS; di conseguenza, secondo NACE MR0175, il tubo senza saldatura è l’alternativa prescritta per qualsiasi impiego in cui la pressione parziale di HS sia superiore a 0,05 psi (0,3 kPa).
Il tubo senza saldatura è più resistente di quello saldato?
non è del tutto corretto. A parità di dimensioni e spessore della parete, il tubo SMLS può sostenere una pressione di esercizio superiore del 10-20% rispetto a ERW, perché ASME assegna un fattore di efficienza del giunto saldato (E) pari a 1.0 ai tubi senza saldatura e a 0.85 ai tubi ERW. Tuttavia, il tubo saldato presenta uno spessore della parete più uniforme (10% contro 12,5%), perciò lo spessore minimo può essere più vicino al valore nominale. Come ha osservato MJCronin, ingegnere di processo senior, su Eng-Tips, il fattore determinante è il tipo di cedimento da evitare. Per l’integrità sotto pressione, il tubo senza saldatura è migliore. Per la precisione dimensionale, il tubo saldato può risultare più resistente. Entrambi presentano difetti potenziali: i tubi senza saldatura possono avere irregolarità sulla superficie interna dovute alla foratura, mentre quelli saldati possono presentare difetti di mancata fusione lungo il cordone.Qual è la differenza tra LSAW e SMLS?
Il tubo LSAW (saldato ad arco sommerso longitudinale) si produce laminando una lamiera e saldandone il cordone con tecnologia ad arco sommerso. Consente di ottenere grandi diametri (da 24″ a 60″), oltre i limiti dei tubi senza saldatura. Il tubo SMLS si forma da una billetta solida, senza cordone, e in genere arriva fino a circa 24″. Per applicazioni strutturali di grande diametro e per il trasporto ad alta pressione, scegliere LSAW; per impieghi ad alta temperatura e altamente corrosivi, scegliere SMLS.Gradi e norme dei tubi SMLS
 Due tipi di norme (ASTM, API e ASME) si applicano alle specifiche e alle prove dei tubi SMLS. Queste cinque sono le più utilizzate:
| Norma | Grado | Intervallo di temperatura | Limite di snervamento (min) | Applicazione principale |
|---|---|---|---|---|
| ASTM A106 | Gr.B | Fino a 750°F (400°C) | 35.000 psi (240 MPa) | Caldaie ad alta temperatura, raffinerie |
| ASTM A53 | Gr.B | Fino a 550°F (288°C) | 35.000 psi (240 MPa) | Impieghi generali, vapore, acqua |
| API 5L | Gr.B – X65 | Varia in base al grado | 35.000 – 65.300 psi | Condotte per petrolio e gas |
| ASTM A335 | P11, P22 | Fino a 1.050°F (565°C) | 30.000 psi (205 MPa) | Acciaio legato, centrali elettriche |
| ASTM A333 | Gr.6 | Da -50°F a +650°F | 35.000 psi (240 MPa) | Impieghi a bassa temperatura |
ASTM A106 e ASTM A53 Grade B hanno composizioni chimiche e proprietà meccaniche simili; A106 prevede la prova idrostatica obbligatoria ed è idonea a temperature di esercizio superiori rispetto ad A53. Se la temperatura di esercizio del processo supera 550F (288C), specificare A106, non A53.
Dimensioni dei tubi SMLS e tabella Schedule
 «Schedule» indica lo spessore della parete per una determinata dimensione nominale del tubo (NPS). All’aumentare dello Schedule aumentano lo spessore della parete e la pressione nominale. Di seguito è riportata la tabella delle dimensioni dei tubi SMLS Schedule 40 più frequentemente ordinati.
| NPS | OD (mm) | WT (mm) | Peso (kg/m) |
|---|---|---|---|
| 1″ | 33.40 | 3.38 | 2.50 |
| 2″ | 60.33 | 3.91 | 5.44 |
| 4″ | 114.30 | 6.02 | 16.07 |
| 6″ | 168.28 | 7.11 | 28.26 |
| 8″ | 219.08 | 8.18 | 42.55 |
| 10″ | 273.05 | 9.27 | 60.31 |
| 12″ | 323.85 | 9.53 | 73.79 |
Dimensioni secondo ASME B36.10M. Il peso dell’acciaio al carbonio è calcolato con una densità di 7. 85 GMS2.
Numero Schedule = 1000 P/S, dove P = pressione interna (psi) e S = tensione ammissibile (psi). Si noti che, a parità di diametro NPS, il tubo Schedule 80 ha uno spessore della parete doppio rispetto al tubo Schedule 40.
Impieghi dei tubi SMLS: applicazioni per settore
 Cinque settori specificano più spesso i tubi SMLS in base al grado e ai parametri richiesti.
1. Petrolio e gas: i gradi API 5L da X42 a X65 sono gradi per tubi di linea destinati alla saldatura per stringhe di perforazione, linee di flusso e, in alcuni casi, condotte sottomarine di trasporto. Negli impieghi con gas acido, occorre eliminare la zona termicamente alterata (HAZ) della saldatura per rispettare i criteri stabiliti da NACE MR0175. I tubi di linea API 5L sono forniti con documentazione di tracciabilità completa, che comprende analisi del calore, rapporti delle prove idrostatiche e rapporti NDE.
2. Generazione di energia: comprende tubi per caldaie e tubazioni del vapore principale nelle centrali a carbone, a gas e nucleari. Sono previste temperature superiori a 540C. A106 Gr.B è adatto per tubi di caldaia fino a 400C, mentre i tubi in acciaio legato ASTM P11 e P22 sono adatti fino a 565 C. Poiché si tratta di un componente essenziale per il funzionamento della centrale, l’elevata resistenza allo scorrimento viscoso di un tubo senza saldatura è un requisito imprescindibile.
3. Industria chimica e petrolchimica: le tubazioni di processo trasportano vari acidi, sostanze caustiche e idrocarburi ad alta temperatura. L’impiego di tubi SMLS evita i problemi legati alle imperfezioni del cordone di saldatura. Poiché molti processi comprendono scambiatori di calore, reattori e colonne di distillazione ad alta temperatura, le specifiche per le tubazioni di processo prevedono spesso tubi senza saldatura.
4. Sistemi idraulici: i tubi SMLS trafilati a freddo secondo DIN 2391 o ASTM A106 sono utilizzati per mantenere tolleranze ristrette in martinetti idraulici per l’edilizia e le costruzioni civili, linee di potenza idraulica e linee di mandata da 6000 psi, tra le altre applicazioni. Le tolleranze ristrette contribuiscono al buon contatto delle guarnizioni e assicurano tolleranze uniformi del diametro interno.
5. Edilizia: gli impieghi comprendono colonne strutturali, pali infissi e alberi meccanici, nei quali la resistenza deve derivare dall’acciaio. Per applicazioni soggette a flessione o a forze assiali di direzione imprevedibile, si consiglia il tubo senza saldatura.
Un progetto per una piattaforma offshore nel Sud-est asiatico richiedeva 12 km di condotta da 8″ per distribuire sott’acqua un flusso di gas a 3000 PSI. Il flusso conteneva 2,8% HS. Sebbene l’ingegnere avesse valutato l’uso di tubi saldati per ridurre i costi, la specifica NACE MR0175 per ambienti acidi lo escludeva.
È stato quindi scelto un tubo API 5L X65 SMLS normalizzato, sottoposto a controllo ultrasonoro su tutto il corpo. L’assenza di giunzioni ha eliminato i problemi di criccatura da sollecitazione indotta da solfuri e il progetto ha superato la revisione FEED senza richieste di deroga.Come scegliere il tubo SMLS adatto al progetto
 Allineare le condizioni operative al grado, allo Schedule e alla norma richiesti. Ecco quattro semplici passaggi.
Passaggio 1 – Definire le condizioni di esercizio: rilevare la temperatura massima, la pressione di progetto, cf, la composizione del mezzo corrosivo. È presente HS? L’impiego è criogenico?
Passaggio 2 – Individuare la condizione appropriata per il grado: la tabella degli scenari qui sotto aiuta a definire meglio le specifiche.
| Applicazione | Grado consigliato | Programma | Motivo |
|---|---|---|---|
| Condotta per petrolio e gas ad alta pressione | API 5L X42 – X65 | Sch 80+ | Pressione + resistenza alla corrosione |
| Caldaia / raffineria ad alta temperatura | ASTM A106 Gr.B | Sch 160 | Idoneo per temperature di esercizio fino a 750°F |
| Applicazioni strutturali / meccaniche generali | ASTM A53 Gr.B | Sch 40 | Conveniente e ampiamente disponibile |
| Impiego con gas acido (H₂S) | ASTM A106 + NACE MR0175 | In base al progetto | NACE richiede tubi senza saldatura |
| Impieghi criogenici sotto zero | ASTM A333 Gr.6 | In base al progetto | Sottoposto a prova d’impatto fino a -50°F |
Per la progettazione in condizioni acide, la specifica deve indicare lo stato di trattamento termico. I tubi SMLS non normalizzati possono superare i limiti di durezza di NACE MR0175 (ad esempio, il limite massimo è 22 HRC) ed essere soggetti a cedimento SSCC durante l’esercizio. Verificare che i valori di durezza siano inferiori al limite della norma NACE N006 e che venga fornito il certificato del trattamento termico.
Domande frequenti sui tubi SMLS
D: Che cos’è un materiale SMLS?
Visualizza la risposta
D: Come si produce un tubo senza saldatura?
Visualizza la risposta
D: A cosa serve un tubo senza saldatura?
Visualizza la risposta
D: Perché usare un tubo senza saldatura invece di uno saldato?
Visualizza la risposta
D: I tubi SMLS possono essere utilizzati ad alta temperatura?
Visualizza la risposta
D: Quali norme ASTM riguardano i tubi in acciaio al carbonio SMLS?
Visualizza la risposta
Pronto a rifornirti di tubi SMLS per il tuo progetto?
Richiedi un preventivo →Hai una domanda? Contattaci su WhatsApp per ricevere una risposta rapidissima.
Informazioni su questa guida
Questa guida ai tubi SMLS è stata redatta dal team tecnico di baling-steel.com, importatore, distributore di magazzino e fornitore di tubi in acciaio per gli acquirenti dei settori petrolifero e del gas, della generazione di energia e dell’edilizia. Le specifiche e i valori di tolleranza derivano dalle norme ASTM, API e ASME, dalla codificazione normativa PHMSA e dalle discussioni tecniche su Eng-Tips.
Riferimenti e fonti
- Aggiornamento 2025 degli standard IBR della PHMSA, a cura del Dipartimento dei Trasporti degli Stati Uniti (phmsa.dot.gov)
- 49 CFR Parte 192, Sottoparte C: progettazione delle tubazioni – Codice federale dei regolamenti (ecfr.gov)
- ASTM A106/A106M Specifica tecnica standard — ASTM International (astm.org)
- Forum di ingegneria Eng-Tips: discussioni sui tubi senza saldatura e saldati (eng-tips.com)
- Open PR, settore in Francia e in inglese4) Individuare i principali operatori del settore dei tubi in acciaio senza saldatura e definire il livello di concorrenza. 5) Analizzare le strategie di marketing, gli investimenti, gli sviluppi e i profili dei principali operatori e leader di mercato del settore. 6) Individuare la quota di mercato dei principali operatori del settore, esaminando i profili aziendali e le strategie di sviluppo. 7) Valutare le prestazioni dei diversi operatori del settore dei tubi in acciaio senza saldatura. 8) Analizzare i diversi fattori che influenzano la crescita del mercato e la redditività dei segmenti industriali. 9) Analizzare le barriere all’ingresso e il potere dei leader secondo le cinque forze di Porter nel settore dei tubi in acciaio senza saldatura. 10) Valutare il potenziale di crescita in tutti i segmenti delle raccomandazioni strategiche. OPEN PR. Panoramica del settore. Caratteristiche economiche del mercato dei tubi in acciaio senza saldatura 2004-2031 – Analisi e previsioni del settore (openpr.Com).
Articoli correlati
- Guida essenziale ai tubi senza saldatura
- Tubi ERW: tipologie, norme e applicazioni
- Fornitore e produttore di tubi LSAW
- Tubo in acciaio A106 grado B cementato | tubo in acciaio non certificato
- Tabella degli schedule dei tubi: riferimento completo
- Tubo per condotte per petrolio e gas | API 5L e testo svedese completo su.