


Qu’est-ce qu’une soudure par emboîture ?
Contenu
montrer
 La soudure par emboîture est un type d’assemblage dans lequel le tube est inséré dans le logement d’un raccord, d’une bride ou d’une vanne, puis soudé de façon permanente. Elle est principalement utilisée dans des conditions de haute pression ou de température élevée, car elle produit une soudure résistante et étanche. Elle est particulièrement adaptée aux réseaux de tuyauterie de petit diamètre qui exigent un alignement précis et une grande stabilité. Cette technique fournit des raccordements fiables, nécessaires aux procédés industriels exigeants, notamment dans l’industrie chimique, le secteur du pétrole et du gaz et les canalisations des centrales électriques.
Comment se déroule le procédé de soudage par emboîture ?
Nettoyage et inspection des canalisations et des raccords- Les débris et les contaminants, notamment ceux provenant des systèmes CVC de surface, doivent être soigneusement éliminés des canalisations et des raccords. Cela permet d’éviter les imperfections de surface susceptibles d’affecter l’assemblage soudé.
- Un raccord comprend deux parties : une emboîture et un tube. Le tube est inséré dans l’emboîture jusqu’à atteindre le fond. Pendant le soudage, il faut laisser un espace à l’extrémité du tube pour permettre la dilatation thermique, comme le recommandent la plupart des documents d’ingénierie des réseaux.
- Avant le soudage complet, le tube est maintenu par des points de soudure répartis à plusieurs endroits afin d’éviter tout déplacement. Cela permet de maintenir les pièces correctement positionnées et d’éviter tout défaut d’alignement.
- Une soudure d’angle est réalisée sur tout le pourtour du joint, et les raccords de tuyauterie utilisés assurent un assemblage durable.
- Une fois la soudure refroidie, elle fait l’objet d’un contrôle visuel. Des contrôles non destructifs (NDE), comme la radiographie et les ultrasons, ainsi qu’un essai de pression, sont également réalisés pour vérifier la fiabilité du joint soudé.
- Tous les résidus et déchets sont éliminés des surfaces. Les joints sont meulés ou peints selon les besoins afin de garantir leur durabilité et leur bon fonctionnement en service.
Quels matériaux sont utilisés pour les raccords à souder par emboîture ?
Les raccords à souder par emboîture sont fabriqués dans différents matériaux pour répondre aux exigences propres à chaque application et aux conditions de service. Parmi ces matériaux :- Acier au carbone : utilisé dans les applications générales pour sa résistance mécanique relativement élevée et son coût plus faible.
- Acier inoxydable : utilisé dans les environnements difficiles et les applications chimiques en raison de son excellente résistance à la corrosion.
- Alliages de nickel : résistants à la corrosion et aux températures élevées, ils sont utilisés dans des conditions de service extrêmes.
- Acier duplex et super duplex : les secteurs maritime et du pétrole et du gaz exigent une résistance mécanique élevée et une excellente résistance à la corrosion, que ces aciers offrent.
- Acier allié : offre de meilleures performances mécaniques, notamment une résistance accrue à l’usure et à la chaleur.
- Alliages cuivre-nickel : couramment utilisés dans les applications marines en raison de leur bonne résistance à la corrosion par l’eau de mer.
- Hastelloy : utilisé dans l’industrie chimique pour les environnements hautement corrosifs.
- Monel : couramment utilisé dans les applications marines et chimiques, car il résiste aux conditions corrosives des environnements acides et alcalins.
- Titane : utilisé dans les secteurs de l’aérospatiale et médical, où l’on a besoin de matériaux légers et très résistants à la corrosion.
Où utilise-t-on couramment les soudures par emboîture ?
Les soudures par emboîture sont largement utilisées dans divers secteurs et systèmes qui exigent une protection élevée contre les fuites et une bonne étanchéité sous pression. En voici quelques exemples :- Industrie du pétrole et du gaz : utilisées pour le transport et le traitement des hydrocarbures dans les canalisations, les raffineries et les usines de traitement.
- Industrie pétrochimique : intégrées aux systèmes qui acheminent des fluides à haute température et de nature corrosive.
- Centrales électriques : utilisées dans les conduites de vapeur, les systèmes d’alimentation en eau et les réservoirs haute pression.
- Usines de traitement chimique : largement utilisées pour les équipements et les réseaux de tuyauterie exposés à des fluides corrosifs et à des environnements difficiles.
- Installations de traitement de l’eau : canalisations d’eau haute pression et de filtration.
- Systèmes hydrauliques et pneumatiques : utilisées dans les raccordements où les liquides circulent sous haute pression et en présence de vibrations.
- Applications aérospatiales : utilisées dans les systèmes soumis à des pressions critiques, où la résistance dans le temps et la fiabilité sont essentielles.
- Systèmes cryogéniques : pour les réseaux de tuyauterie en environnement à basse température.
Soudure par emboîture ou soudure bout à bout : laquelle choisir pour votre projet ?

Principales différences entre les soudures par emboîture et les soudures bout à bout
Les soudures bout à bout conviennent mieux aux applications à haute pression et de grand diamètre en raison de leur résistance mécanique et de leur résistance à la corrosion exceptionnelles. Les soudures par emboîture, quant à elles, sont plus adaptées aux opérations rapides sur des tubes de petit diamètre.|
Paramètre |
Soudure par emboîture |
Soudure bout à bout |
|---|---|---|
|
Résistance mécanique |
Modérée |
Supérieure |
|
Corrosion |
Modérée |
Excellente |
|
Préparation nécessaire |
Minimale |
Importante |
|
Niveau de compétence |
De base |
Avancé |
|
Diamètre du tube |
Petit (<2″) |
Toutes dimensions |
|
Coût |
Raccords plus coûteux |
Main-d’œuvre plus coûteuse |
|
Contrôle |
Magnétoscopie / ressuage |
Radiographie |
|
Pression |
Faible à moyenne |
Élevée |
|
Facilité |
Simple |
Complexe |
|
Risque de fuite |
Modérée |
Faible |
Avantages des soudures par emboîture
- Étanchéité fiable à haute pression : la géométrie de la soudure par emboîture réduit le risque de fuite et assure l’étanchéité des gaz et des liquides dans les systèmes haute pression.
- Installation plus rapide : contrairement à d’autres procédés de soudage, les soudures par emboîture ne nécessitent aucune préparation des bords, ce qui accélère considérablement l’installation.
- Réduction des dommages dus aux vibrations : le procédé de soudage produit un assemblage solide et durable, qui offre de hautes performances sous l’effet des contraintes, des vibrations et d’autres forces.
- Stabilité de l’alignement des tubes : ce type de soudure permet d’aligner précisément les tubes à assembler, ce qui améliore l’uniformité du système lors du montage.
- Meilleur rapport qualité-prix pour les tubes de petit diamètre : pour les tubes de petit diamètre, les soudures par emboîture offrent un excellent rapport qualité-prix sans entraîner de coûts excessifs en matériaux ou en dépenses.
- Moins de défauts : par leur nature, ces soudures contribuent à renforcer les joints et les raccords contre des défauts tels que le désalignement, la porosité ou le manque de fusion.
Quand choisir une soudure bout à bout plutôt qu’une soudure par emboîture ?
- Tubes de grand diamètre : les soudures bout à bout sont particulièrement avantageuses pour les réseaux de tuyauterie de grand diamètre. Elles forment des joints plus résistants et plus efficaces, capables de supporter des pressions plus élevées.
- Systèmes fonctionnant à température ou pression élevée : les soudures bout à bout conviennent mieux aux systèmes en service dans des conditions extrêmes ou difficiles. Les applications extrêmes exigent souvent des méthodes et des systèmes offrant une résistance mécanique et une durabilité de soudure supérieures à la moyenne.
- Réduction des perturbations de l’écoulement : les soudures bout à bout étant des soudures à pleine pénétration, leur surface intérieure est plus lisse et continue, ce qui réduit les turbulences et les pertes de pression. Elles sont donc idéales pour les opérations sensibles à l’écoulement des fluides.
- Conformité aux codes et aux normes : les secteurs soumis à des codes stricts, comme ceux de l’ASME, peuvent exiger des soudures bout à bout en raison de leur fiabilité et de leur conformité aux marges spécifiées pour ces applications.
- Inspection et maintenance : les assemblages soudés bout à bout sont plus faciles à entretenir et à inspecter, car les contrôles non destructifs, comme les examens radiographiques ou ultrasonores, sont accessibles et le contrôle des systèmes peut être corrigé.
- Conception compacte requise : les soudures bout à bout permettent de réaliser des assemblages plus compacts que d’autres techniques de soudage, tout en assurant la résistance des joints de tubes. Cet avantage est essentiel dans les systèmes où l’espace est limité et doit être préservé.
- Fiabilité dans le temps : les systèmes soumis à des contraintes extrêmes ou à la fatigue au fil du temps sont plus fiables lorsqu’ils sont assemblés par soudure bout à bout, car celle-ci résiste mieux aux sollicitations et aux défaillances.
Comment installer correctement des raccords de tuyauterie à souder par emboîture
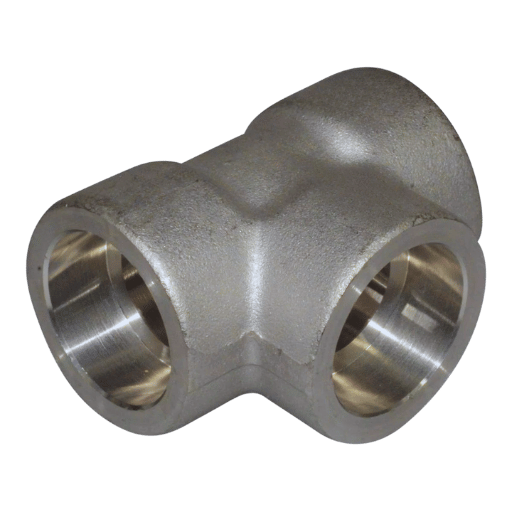
Guide étape par étape pour installer des raccords à souder par emboîture
Rassemblez le matériel- Vérifiez que vous disposez d’un tube, d’un raccord à souder par emboîture, d’outils de soudage et d’équipements de sécurité. Assurez-vous également que les tubes et les raccords sont exempts de défauts et de débris susceptibles de gêner la réalisation d’un assemblage correct.
- Utilisez les outils adaptés pour mesurer le tube et le couper à la longueur exacte requise par le système. À l’aide d’un coupe-tube ou d’une scie, réalisez une coupe en biseau et d’équerre pour faciliter l’ajustement.
- Éliminez les bavures à l’aide d’une lime ou d’un outil d’ébavurage afin d’obtenir un bord lisse. En l’absence de graisse, de saleté ou d’huile, la soudure peut être réalisée proprement.
- Vérifiez que le tube est bien en place dans le raccord en vous assurant qu’il arrive en butée. Ensuite, retirez-le d’environ 1/16 inch (1,6 mm) afin de ménager un espace pour la dilatation thermique pendant le soudage.
- Utilisez des brides de serrage ou d’autres dispositifs d’alignement pour maintenir les tubes et les raccords en position et respecter précisément la conception spécifiée.
- Réalisez les points de soudure nécessaires pour maintenir le tube et le raccord en position. Une fois le pointage effectué, vérifiez que l’alignement est toujours correct.
- Réalisez la soudure définitive du joint en veillant à assurer sa pleine pénétration et son étanchéité. Appliquez des paramètres de soudage adaptés au type de tube et de raccord utilisé.
- Une fois le soudage terminé, inspectez visuellement la soudure et, si nécessaire, effectuez des contrôles non destructifs (NDT) par ressuage ou ultrasons afin de vérifier l’intégrité du joint.
- Ébarbez le joint soudé pour éliminer les résidus de laitier et les projections, afin d’obtenir un assemblage propre et fonctionnel.
- Vérifiez à nouveau l’ensemble et effectuez des essais de pression ou tout autre contrôle nécessaire pour confirmer l’intégrité du système et son étanchéité.
Erreurs courantes lors de l’installation des soudures par emboîture
Espace insuffisant entre le tube et l’emboîture- Un espace qui ne respecte pas les dimensions précises peut entraîner un manque de fusion et des fissures de contrainte en service.
- Un dépôt excessif de métal d’apport peut provoquer des déformations dimensionnelles, des irrégularités, voire des interférences dans le réseau de tuyauterie.
- Des tubes et des raccords mal alignés peuvent entraîner une résistance mécanique inégale au niveau du joint, ainsi que des contraintes excessives et un affaiblissement.
- Un nettoyage insuffisant des surfaces selon les exigences préalables au soudage risque d’affaiblir les joints et de provoquer une contamination, susceptible d’entraîner une défaillance ultérieure.
- L’emploi de méthodes inadaptées au matériau peut entraîner des défauts, comme des structures poreuses ou des fissures dues à une faiblesse structurelle.
- L’absence de contrôles non destructifs ou d’examens visuels laisse de côté des problèmes critiques et des risques potentiels qui ne sont pas traités.
- Le choix du métal d’apport dépend de la structure et de l’intégrité recherchées. Un choix inadapté compromet la compatibilité chimique de la soudure, ainsi que sa structure et son intégrité.
- Négliger la dilatation due à la chaleur après l’installation peut entraîner des contraintes excessives sur les joints et les affaiblir aux températures de service.
- L’installation des emboîtures par temps sale, humide ou venteux peut empêcher une exposition adéquate à la longueur de soudure requise et entraîner des soudures affaiblies par des bouées de sauvetage.
Garantir l’étanchéité d’une soudure par emboîture
Pour garantir l’étanchéité d’une soudure par emboîture, il est essentiel de suivre attentivement les étapes suivantes : Préparation des surfaces- Veillez à éliminer par grattage toute saleté, graisse et autre matière indésirable à la surface de l’emboîture et du tube. Une préparation adéquate garantit une pénétration suffisante pendant le soudage et prévient la formation de vides.
- Contrôlez l’alignement du tube et de l’emboîture tout en ménageant l’espace recommandé pour la dilatation thermique, afin d’éviter toute contrainte.
- Un métal d’apport chimiquement différent des métaux de base utilisés peut réduire la résistance du bain de fusion lorsque la température et la pression de service varient. Il faut donc choisir un métal d’apport compatible. L’intégrité de la zone soudée ne doit pas être compromise.
- Utilisez des modes opératoires de soudage adaptés aux matériaux et aux conditions de service, et consignez-les. Veillez à appliquer un chauffage approprié à chaque étape de l’opération pour obtenir une soudure uniforme.
- Effectuez des inspections initiales et des contrôles non destructifs, comme le ressuage, pour vérifier l’absence de fuites internes et assurer la qualité globale.
Quelles sont les applications courantes des soudures par emboîture dans les réseaux de tuyauterie ?

Utilisation des soudures par emboîture dans les systèmes haute pression
Les systèmes haute pression utilisent souvent des soudures par emboîture en raison de leurs assemblages résistants, fiables, étanches et faciles à entretenir. C’est notamment le cas pour la vapeur, les fluides hydrauliques et les gaz. Les soudures par emboîture conviennent également aux conduites de vapeur de 2 inch de diamètre ou moins. Elles sont souvent nécessaires dans les installations soumises à une pression et à des contraintes élevées, où un joint résistant aux défaillances est indispensable. Elles réduisent considérablement les risques de fuite et conviennent ainsi aux réseaux de tuyauterie essentiels des secteurs industriels et des centrales électriques.Rôle des soudures par emboîture dans la dilatation des tubes
Les soudures par emboîture facilitent la dilatation des tubes en formant un joint étanche et souple qui absorbe les contraintes thermiques. Leur résistance limite les défaillances des joints dues aux variations de température et de pression, ce qui les rend idéales pour les applications fortement contraintes où l’intégrité du système est essentielle. Leur conception assure également une bonne fiabilité dans les environnements soumis à des cycles de contraintes thermiques.Pourquoi utiliser des soudures par emboîture pour les tubes de petit diamètre ?
Grâce à leur fiabilité, à leur facilité d’installation, à leur résistance mécanique et à leur efficacité dans les conditions de haute pression et de température élevée, les soudures par emboîture sont idéales pour les tubes de petit diamètre. En particulier, les tubes de petit diamètre utilisés dans des secteurs essentiels exigent une solution fiable, et les soudures par emboîture offrent une très grande fiabilité. Elles forment un joint résistant et étanche, indispensable aux réseaux de tuyauterie de ces secteurs. De plus, la simplicité de l’insertion et du soudage les rend pratiques pour les applications qui exigent précision et durabilité. Elles assurent également un alignement correct des tubes, ce qui réduit les zones de concentration des contraintes et améliore ainsi l’intégrité du système.Choisir les brides et les raccords à souder par emboîture adaptés
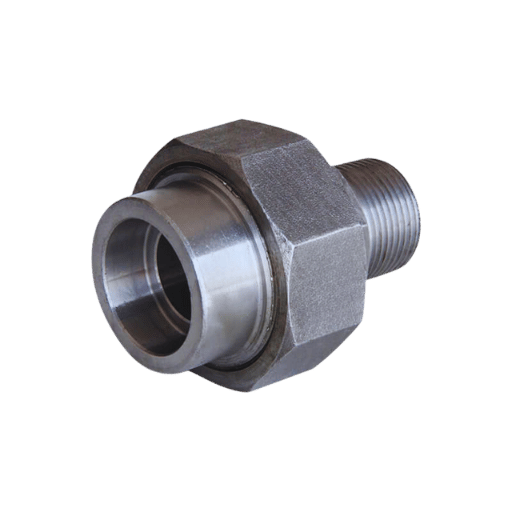
Comment choisir le diamètre adapté aux brides à souder par emboîture
Compatibilité avec le diamètre du tube- Vérifiez que le diamètre de l’emboîture de la bride à souder correspond au diamètre nominal du tube afin d’assurer un fonctionnement efficace.
- Assurez-vous que le diamètre choisi correspond à la classe de pression du système, car les brides à souder par emboîture existent dans des classes de pression allant de 150 à 2500 pounds.
- Vérifiez que la nuance du matériau est adaptée à la température de service, à la pression et au fluide qui circulera dans le système, afin d’assurer une compatibilité optimale.
- Veillez à faire correspondre le diamètre de la bride et l’épaisseur de paroi du tube afin de répartir uniformément les charges et de garantir une fixation solide du joint.
- Lors du choix du diamètre, référez-vous aux normes industrielles, comme celles de l’ASME, et aux autres documents techniques pertinents afin de respecter les paramètres requis pour le système et de préserver la qualité et la sécurité industrielles.
- Examinez attentivement l’environnement de fonctionnement et les paramètres d’écoulement pour choisir le diamètre adapté à vos exigences de conception.
Rôle des brides à souder par emboîture dans la prévention des fuites
Les brides à souder par emboîture contribuent à prévenir les fuites dans les réseaux de tuyauterie en fournissant un raccordement sûr et fiable. Leur conception comporte une emboîture en retrait qui renforce l’intégrité structurelle, en particulier lors des variations thermiques, en maintenant le tube fermement en place. De plus, la soudure d’angle renforce le raccordement autour de l’interface entre la bride et le tube, réduisant encore le risque de fuite. Ces caractéristiques rendent les brides à souder par emboîture idéales pour les canalisations haute pression de petit diamètre.Comprendre les différents types de brides à souder par emboîture
Les brides à souder par emboîture existent en plusieurs types, chacun répondant à des besoins précis :- Face surélevée (RF) : largement utilisée pour concentrer la poussée sur une surface réduite. Adaptée aux canalisations générales et aux services à pression moyenne.
- Face plane (FF) : recommandée lorsque les surfaces en contact doivent être parallèles afin d’obtenir une pression de contact uniforme, notamment dans les systèmes basse pression.
- RTJ (Ring Type Joint) : munie d’une gorge destinée à recevoir une bague métallique, qui peut être comprimée pour assurer l’étanchéité du joint. Utilisée dans les applications à haute pression et à température élevée.
Foire aux questions (FAQ)
Q : Que sont les raccords à souder par emboîture et où sont-ils utilisés ?
R : Les raccords à souder par emboîture sont désignés par le sigle SW et servent à assembler des tubes de petit diamètre dans des systèmes haute pression. Ils assurent un raccordement sûr et étanche : le tube est inséré dans le raccord, sans qu’il soit nécessaire de biseauter ses extrémités. Ils existent sous forme de coudes, de tés et de manchons, et sont utilisés dans les réseaux de tuyauterie.Q : En quoi les raccords à souder par emboîture diffèrent-ils des raccords à souder bout à bout ?
R : Dans un raccord à souder par emboîture, l’extrémité du tube à souder est insérée dans la gorge du raccord, ce qui permet de le souder sans biseauter le tube. À l’inverse, les raccords à souder bout à bout nécessitent d’assembler directement les extrémités des tubes après en avoir biseauté les bords. Ils sont destinés aux tubes de plus grand diamètre et forment un assemblage plus continu.Q : Pourquoi faut-il prévoir un espace de dilatation dans les raccords à souder par emboîture ?
R : Le jeu de dilatation est l’espace prévu entre le tube et l’épaulement de l’emboîture pour absorber entièrement la dilatation thermique due à la chaleur dégagée par le tube. La contrainte exercée sur le joint soudé par la dilatation thermique est réduite, ce qui contribue à préserver l’intégrité du silicone tout en répartissant uniformément les contraintes internes sans endommager le raccord.Q : Quel est le rôle du soudeur lors de l’installation de raccords à emboîtement soudés ?
R : Le soudeur assemble le raccord à emboîtement et le tube au moyen de métal d’apport au niveau de la section concernée. Il veille à obtenir une finition lisse par limage afin d’éviter toute fuite du fluide transporté par le tube, puis contrôle la résistance de la section qui sera intégrée au réseau.Q : À quoi servent les tés de réduction à emboîtement soudés ?
R : Les tés de réduction à emboîtement soudés servent à raccorder trois tronçons de tube de diamètres différents et à orienter l’écoulement du fluide dans le système. Ce raccord est particulièrement utile lorsqu’il faut réduire le diamètre de la tuyauterie pour ajouter des tubes plus petits ou raccorder différentes conduites.Q : Les raccords à emboîtement soudés conviennent-ils aux systèmes à haute pression ?
R : Les raccords à emboîtement soudés peuvent supporter des pressions élevées, car ils sont conçus à cet effet. Leur conception assure une étanchéité résistante à la rupture au niveau de la zone où le tube est inséré, répondant ainsi aux exigences en psi d’applications intensives telles que les réseaux de tuyauterie industriels.Q : Quels matériaux de tuyauterie peut-on utiliser avec les raccords à emboîtement soudés ?
R : Les raccords à emboîtement soudés sont fabriqués en acier et en acier inoxydable ; ils sont donc compatibles avec ces deux matériaux. Ceux-ci sont souvent utilisés dans les environnements où un raccordement solide et fiable est nécessaire pour le transport de fluides et de gaz.Q : Quels sont les avantages des tés à emboîtement soudés dans les réseaux de tuyauterie ?
R : Les tés à emboîtement soudés permettent de raccorder trois conduites à 90 degrés dans un réseau de tuyauterie. Cette configuration améliore la distribution des fluides ; les tés droits comme les tés de réduction répondent à différents besoins d’écoulement et permettent de raccorder des tubes de diamètres différents.Q : Quels sont les types courants de raccords à emboîtement soudés ?
R : Il s’agit de coudes, de tés, de manchons, de réducteurs et de bouchons. Ces raccords sont proposés dans différentes formes et dimensions pour répondre à divers besoins, comme raccorder des tubes, réorienter l’écoulement ou obturer des tronçons de tuyauterie dans un réseau.Q : Les raccords à emboîtement soudés conviennent-ils à tous les systèmes ?
R : Ils conviennent surtout aux tubes de petit diamètre et aux systèmes confinés à haute pression, car ils offrent polyvalence et sécurité. Les réseaux de tuyauterie de grand diamètre se prêtent mieux aux raccords à soudure bout à bout, qui assurent une liaison plus continue et une meilleure résistance.Sources de référence
- Soudures par emboîtement : conception et fabrication adaptées à leur application dans … – Étude universitaire présentant les processus de conception et de fabrication des soudures par emboîtement.
- Technologie de soudage par emboîtement des tubes en polyéthylène dans le secteur minier – ADS – Étude spécialisée sur l’utilisation du soudage par emboîtement dans les réseaux de tuyauterie en polyéthylène, notamment dans le secteur minier.
- Exigences procédurales de Langley – Document de la NASA définissant l’évaluation des raccordements par emboîtement et des branchements dans le cadre des exigences de sécurité.
- Soudage
- Acier au carbone
- Métal

