


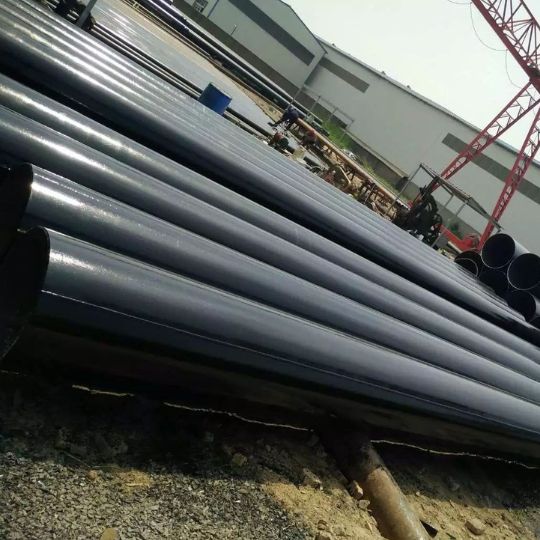
Tube LSAW
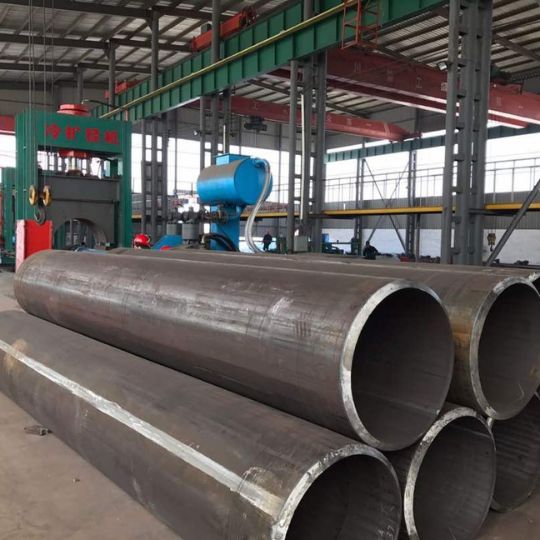
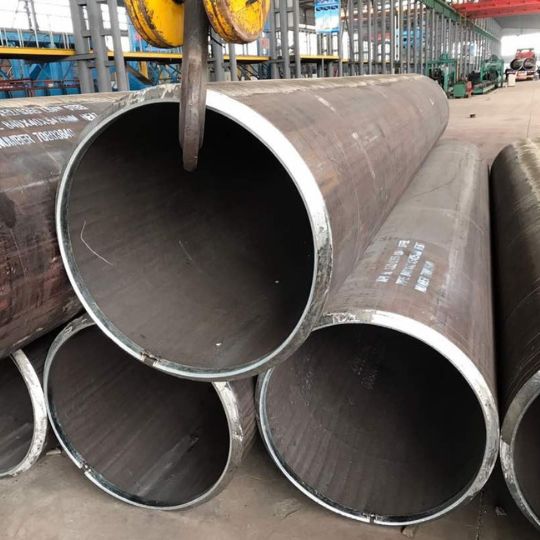
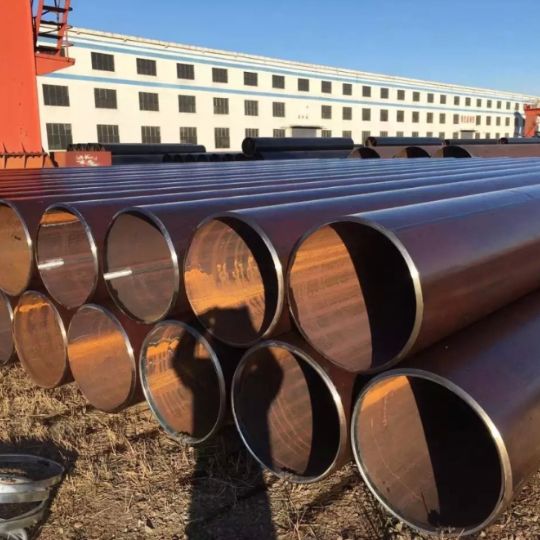
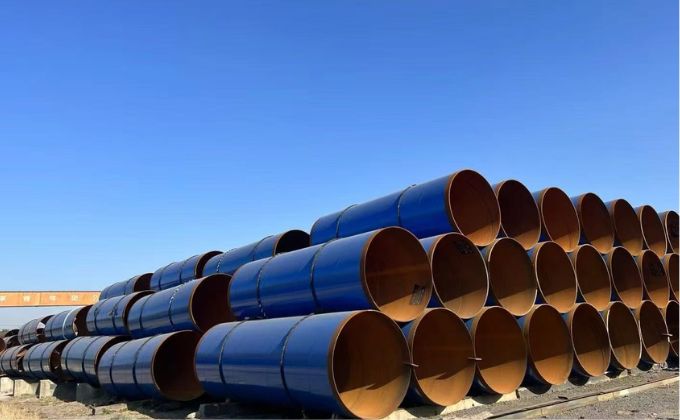
Le LSAW est un grand tube soudé à joint droit, principalement fabriqué selon les procédés JCOE et UOE. Son nom complet est le tube soudé longitudinalement à l’arc submergé.
La matière première est une plaque d’acier, roulée pour lui donner une forme incurvée et former le tube.
Le produit fini doit généralement faire l’objet d’essais non destructifs et d’un contrôle des soudures. Il ne comporte qu’un seul joint soudé.
En général, l’extérieur du tube en acier reçoit un revêtement anticorrosion 3LPP, ce qui prolonge sa durée de vie lorsqu’il est enterré.
Produits recommandés par Balingsteel
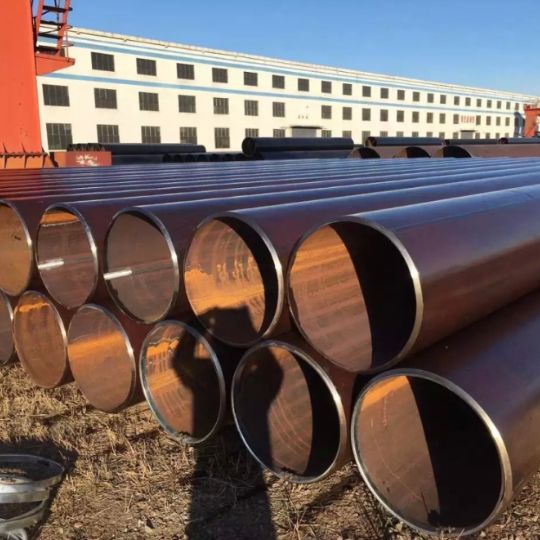
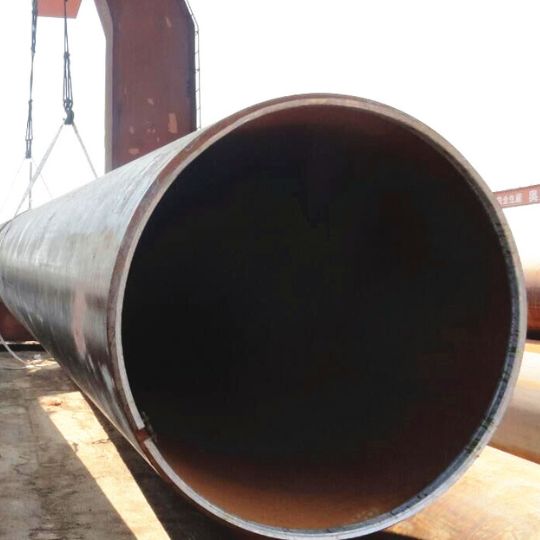
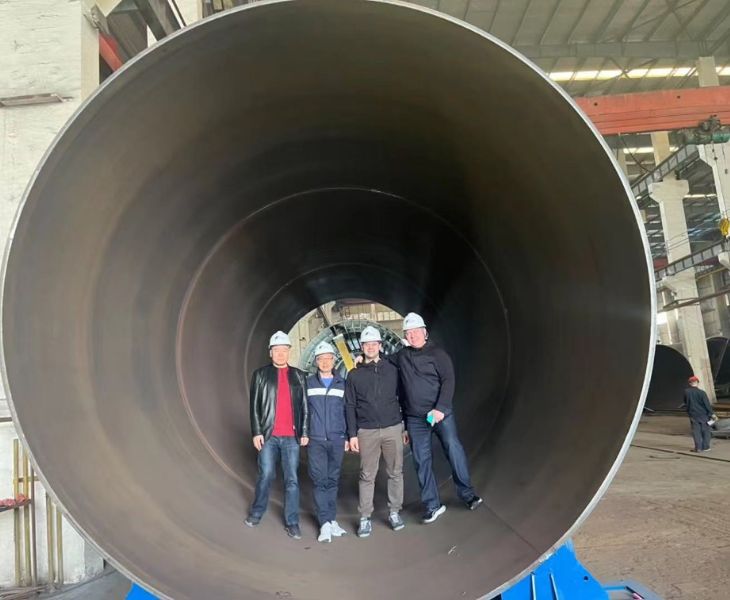
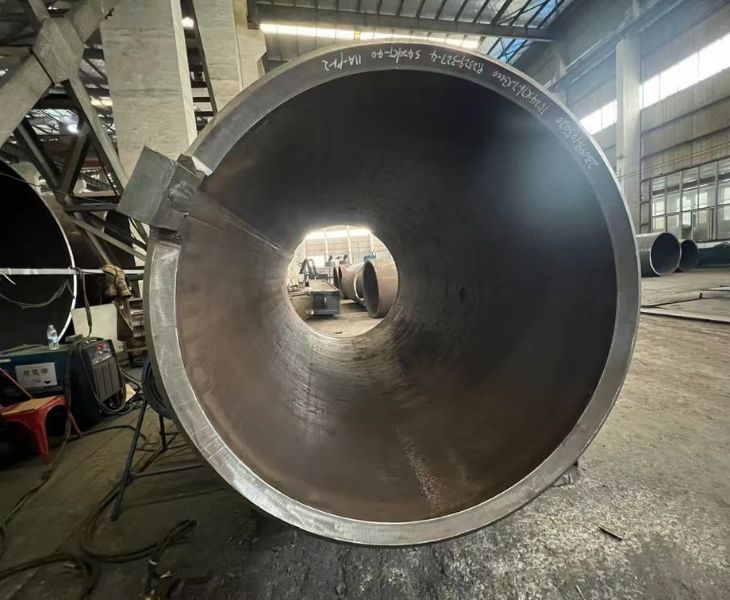
Tube LSAW surdimensionné de grand diamètre
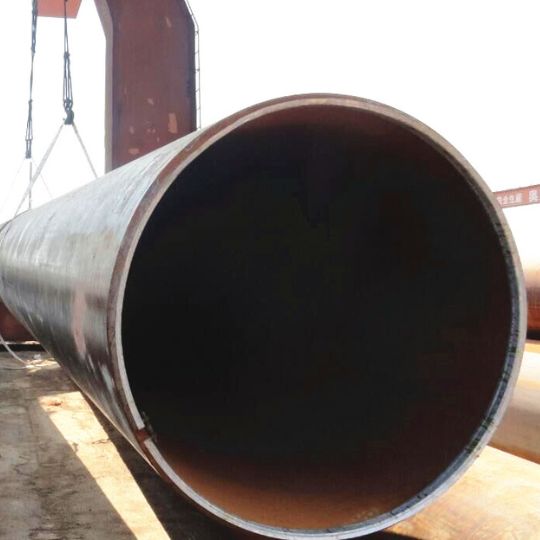
Balingsteel dispose de 4 lignes de production de tubes LSAW. Les lignes 1 à 3 produisent des diamètres courants de 26 à 48 pouces. La ligne 4 est principalement consacrée aux grands diamètres. Nous avons produit des tubes d’un diamètre maximal de 2540 mm.
Votre projet rencontre des difficultés liées à un diamètre hors normes ? Contactez-nous pour obtenir de l’aide.
Parois épaisses
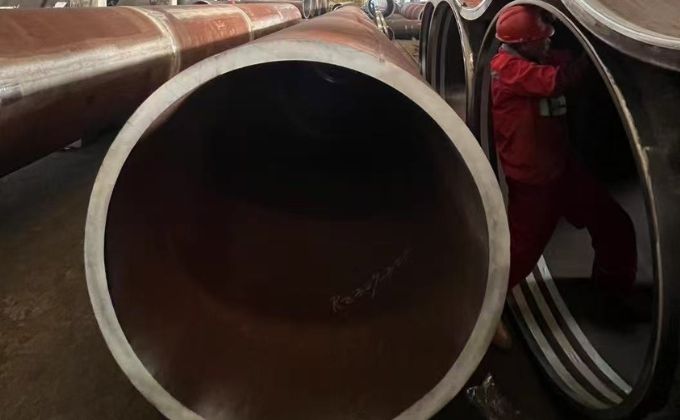
Grâce à sa recherche et développement en interne, Balingsteel fabrique sur mesure des tubes LSAW d’une épaisseur supérieure à 100 mm.
Nos tubes LSAW certifiés par ABS sont largement utilisés dans l’ingénierie maritime et les grandes structures tubulaires.
Nous proposons des tubes LSAW à paroi extra-épaisse. Contactez-nous !
Longueurs exceptionnelles
Balingsteel dispose d’une ligne 4 dédiée à la production de tubes LSAW de très grande longueur.
En théorie, nos tubes en acier LSAW peuvent avoir une longueur illimitée, dans la mesure où leur transport et leur réception sont réalisables.
La plus grande longueur que nous ayons livrée à ce jour est de 58 mètres.

Transport spécialisé
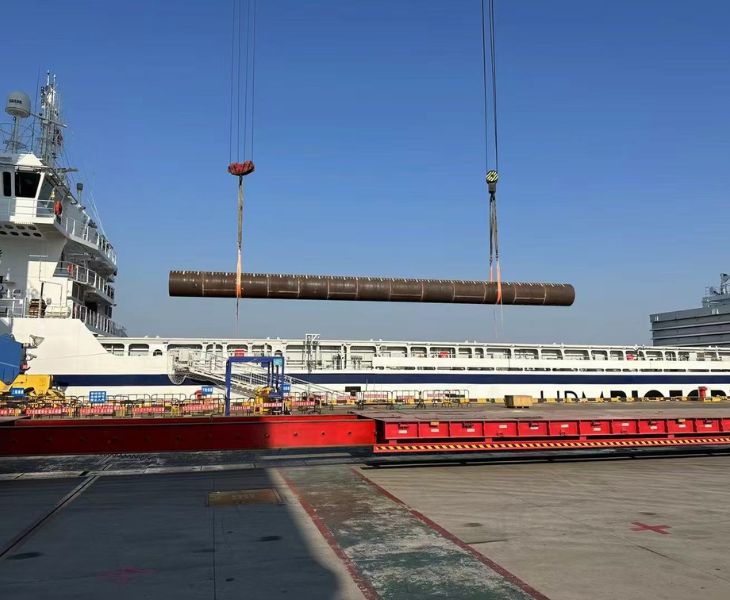
Le site de production de Balingsteel se trouve à seulement 20 km du port le plus proche. Quelle que soit la longueur de votre tube, nous pouvons livrer votre tube LSAW au port en toute sécurité pour son chargement sur un vraquier.
Pour toute question concernant le transport de conduites de grande longueur, n’hésitez pas à nous contacter.
Secteurs d’application

Industrie pétrolière et gazière
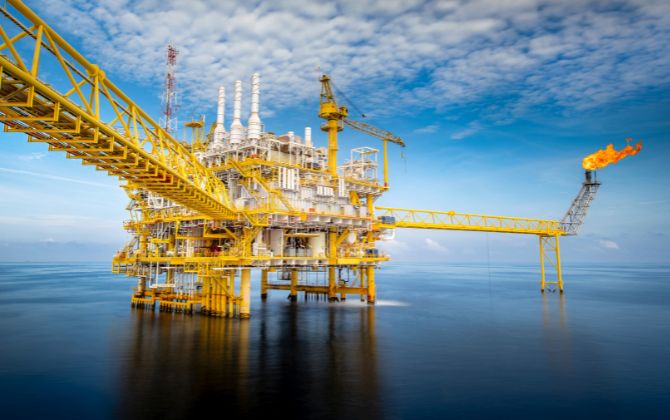
- Les conduites LSAW sont raccordées aux réseaux de pipelines et bénéficient d’une protection anticorrosion externe de haute qualité, comme le 3LPP et le 3LPE.
Construction offshore
- Les tubes LSAW sont largement utilisés dans les ports de plaisance, les zones côtières, les ponts et les plateformes pétrolières. Grâce à leur grand diamètre et à leurs longueurs personnalisées, ils peuvent être associés à d’autres matériaux de construction, comme le ciment, afin de renforcer efficacement les fondations.
Utilisations des tubes LSAW
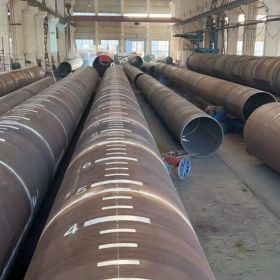
Pieu en acier ASTM A252
ASTM A252 est la norme américaine applicable aux pieux tubulaires soudés, utilisés dans de grands projets de construction tels que les quais, les aménagements fluviaux et les ponts.
Balingsteel fournit des pieux en acier ASTM A252 de Grade (1, 2 et 3), avec un diamètre extérieur allant jusqu’à 100 pouces et une épaisseur de paroi jusqu’à Sch160. Demandez-nous un devis dès aujourd’hui !
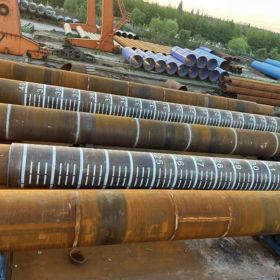
Tubes structurels en acier EN10219-1
EN10219 est la norme européenne applicable aux profils creux soudés formés à froid. Balingsteel stocke chaque année des tubes en acier de nuances S235JRH, S275JOH, S275J2H et S355JOH. Les dimensions disponibles vont de 4 à 56 pouces, avec une épaisseur de 6 à 150 mm.
Contactez-nous dès maintenant pour obtenir le dernier devis pour un tube structurel en acier EN10219 !
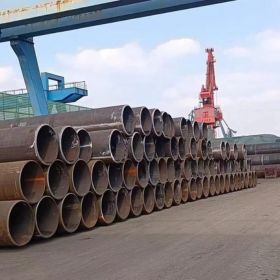
Tube de conduite LSAW API 5L/ISO3183 PSL1 et PSL2
Balingsteel propose des tubes LSAW conformes à API 5L PSL1 et PSL2, en Gr.A, Gr.B, X42, X46, X52, X56, X70, L210, L245, L290, L360, L450, etc. Notre gamme de production couvre les diamètres extérieurs de 219 à 2032 m et les épaisseurs de paroi de 6 à 50 m m. Les longueurs disponibles sont 5.8/6/11.8/12, ou peuvent être adaptées à votre commande.
Pour toute demande concernant nos tubes LSAW, n’hésitez pas à nous contacter dès maintenant !
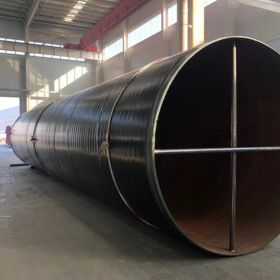
Tube LSAW avec revêtement FBE/3LPE
Les tubes LSAW de Balingsteel peuvent recevoir un revêtement en poudre époxy appliquée par fusion (FBE) ou un revêtement en polyéthylène à trois couches (3LPE), ce qui améliore considérablement leur résistance à la corrosion.
L’épaisseur de notre revêtement FBE va de 100um à 800um et celle du 3LPE de 2,5mm à 4,2mm. Nous sommes disponibles 7*24 heures. Contactez-nous par e-mail !
Types de tubes LSAW
Selon le procédé de formage, les tubes LSAW se répartissent en deux types : JCOE et UOE.
Procédé de fabrication des tubes LSAW UOE
Le procédé de formage UOE consiste à presser la matière première pour lui donner une forme en U, puis en O, avant de réaliser le soudage à l’arc submergé intérieur et extérieur.
C’est le procédé de production le plus éprouvé, le plus efficace et offrant la meilleure qualité.
Balingsteel peut produire des tubes UOE d’une épaisseur de 8 à 60 mm.
Procédé de fabrication des tubes LSAW JCOE
Le procédé de formage JCOE est plus complexe que le procédé UOE : la matière première est formée successivement en J, en C, puis en O.
Les tubes en acier formés par JCOE ont un diamètre plus grand et une paroi plus épaisse. Balingsteel peut produire des tubes en acier à très forte épaisseur, supérieure à 100 mm.
Procédé de fabrication des tubes LSAW
- Schéma du processus de fabrication
Schéma du processus de fabrication
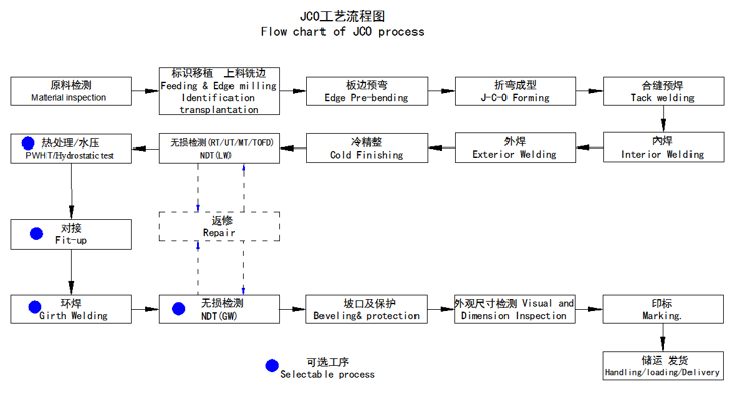
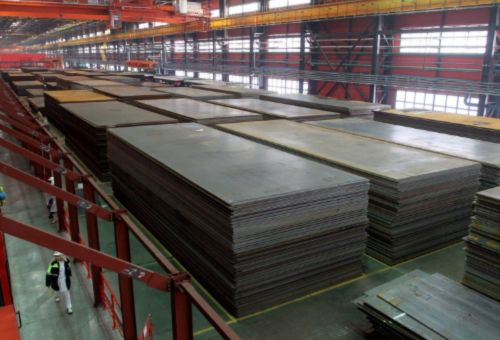
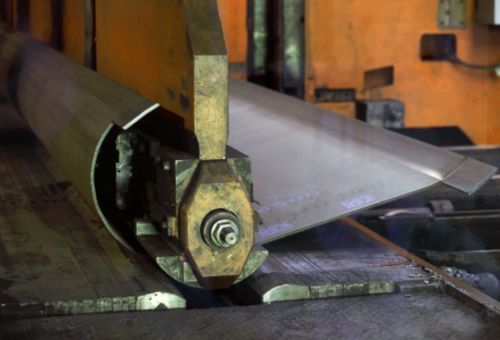
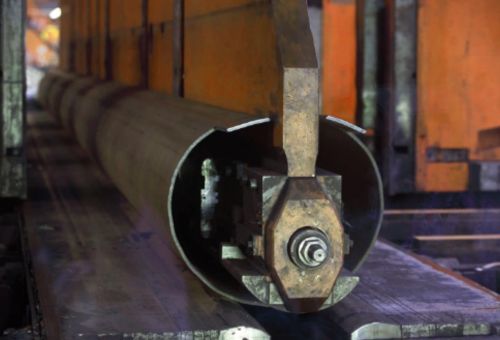
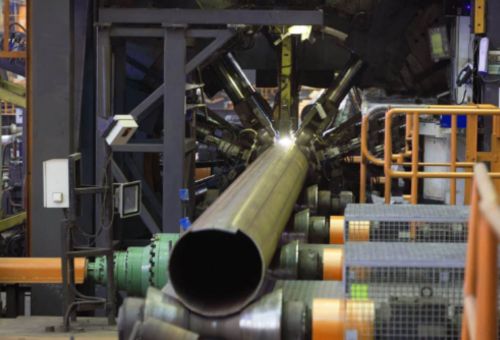
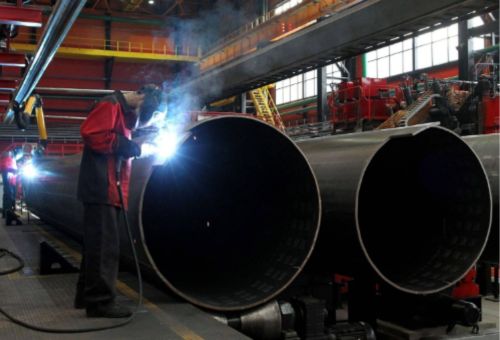
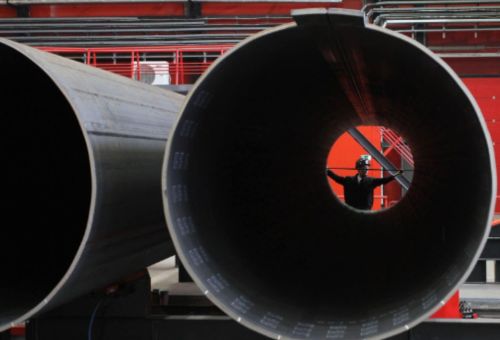
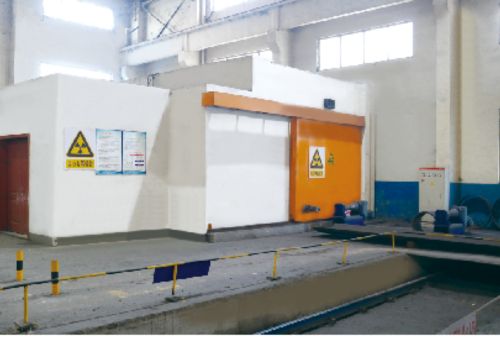
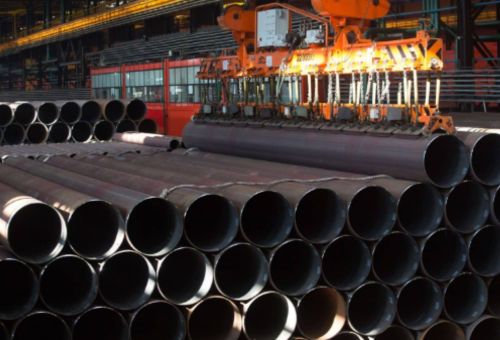
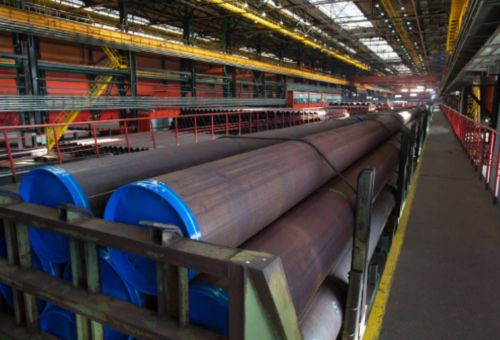
1. Contrôle des plaques : À son entrée sur la ligne de production des grands tubes LSAW en acier à arc submergé, chaque plaque d’acier destinée à la fabrication est d’abord soumise à un contrôle par ultrasons ;
2. Fraisage des bords : Les deux bords de la plaque d’acier sont fraisés des deux côtés à l’aide d’une fraiseuse de rives, afin d’obtenir la largeur requise, le parallélisme des bords et la forme du chanfrein ;
3. Pré-cintrage : Les bords de la plaque sont pré-cintrés à l’aide d’une machine de pré-cintrage pour leur donner la courbure requise ;
4. Formage : Dans la presse JCO ou UO, une moitié de la plaque d’acier pré-cintrée est estampée en plusieurs étapes pour former un « j », puis l’autre moitié est également pliée et pressée en forme de « c », avant que l’ensemble ne prenne une forme ouverte en « o » ;
5. Pré-soudage : Les bords du tube LSAW formé sont assemblés et soudés en continu par soudage MAG sous protection gazeuse ;
6. Soudage intérieur : La soudure intérieure du tube à joint droit est réalisée par soudage à l’arc submergé vertical à fils multiples (jusqu’à quatre fils) ;
7. Soudage extérieur : L’extérieur du tube en acier à soudure longitudinale à l’arc submergé est soudé par soudage longitudinal à l’arc submergé à fils multiples ; 8. Contrôle par ultrasons ⅰ : contrôle à 100 % des soudures intérieures et extérieures du tube en acier soudé à joint droit, ainsi que du métal de base de part et d’autre de la soudure ;
9. Contrôle par rayons X ⅰ : inspection télévisée industrielle par rayons X à 100 % des soudures intérieures et extérieures, avec un système de traitement d’image permettant de garantir la sensibilité de détection des défauts ;
10. Expansion : Le tube en acier à joint droit soudé à l’arc submergé est expansé sur toute sa longueur pour améliorer sa précision dimensionnelle et la répartition des contraintes dans le tube ;
11. Essai hydrostatique : Chaque tube en acier expansé est contrôlé sur la machine d’essai hydrostatique afin de vérifier qu’il atteint la pression d’essai exigée par la norme. La machine assure également l’enregistrement et le stockage automatiques des résultats ;
12. Chanfreinage : Les extrémités des tubes en acier conformes sont usinées pour obtenir les dimensions de chanfrein requises ;
13 Contrôle par ultrasons ⅱ : Un nouveau contrôle par ultrasons est effectué sur chaque tube LSAW pour détecter les défauts susceptibles d’avoir été provoqués par l’expansion et la pression hydraulique ;
14. Contrôle par rayons X ⅱ : Inspection télévisée industrielle par rayons X et radiographie des soudures aux extrémités des tubes en acier après l’expansion et l’essai hydrostatique ;
15. Contrôle par magnétoscopie des extrémités des tubes : Ce contrôle sert à détecter les défauts aux extrémités des tubes ;
16. Stockage : Les produits finis sont entreposés dans l’entrepôt prévu à cet effet.
PS : En cas d’exigences particulières, telles qu’un traitement anticorrosion et un revêtement, les tubes en acier conformes reçoivent le traitement anticorrosion et le revêtement demandés par le client.
Différences entre les procédés de soudage ERW et LSAW.
Les tubes LSAW sont soudés à l’arc submergé des deux côtés. La soudure est réalisée avec un matériau d’apport, et sa composition chimique ainsi que ses propriétés mécaniques peuvent différer légèrement de celles du corps du tube.
Les tubes en acier ERW sont soudés par résistance à haute fréquence. La soudure et le corps du tube sont constitués du même matériau.
Les tubes LSAW et SSSAW sont fabriqués selon des procédés de soudage et de formage différents.
Les tubes LSAW sont formés par soudage à joint droit.
Les tubes SSAW sont formés par soudage en spirale.
Le code SH varie selon l’usage. Par exemple, 7305 s’applique à l’industrie pétrolière et gazière, et 7308 à la construction et aux structures. Ces codes sont fournis à titre indicatif. Pour obtenir des renseignements détaillés, veuillez nous contacter !