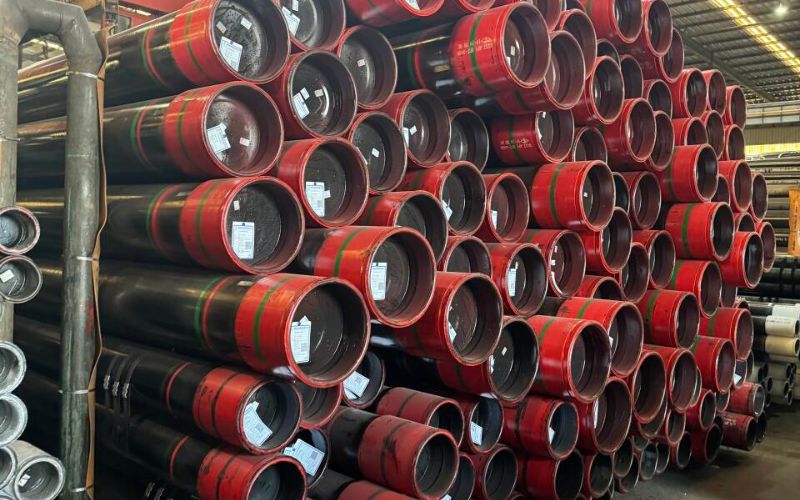
Par exemple, ni le transport de l’énergie ni les grands projets de construction ne peuvent se passer de tubes. Leur importance pour les infrastructures des entreprises modernes est évidente. Cependant, tous les types de tubes ne se valent pas. Chacun répond à un besoin particulier. Les tubes soudés à l’arc immergé longitudinalement (LSAW) illustrent parfaitement leurs avantages. On peut se demander pourquoi ces tubes LSAW sont privilégiés pour les projets exigeants, comme les oléoducs et gazoducs ou les installations offshore.
Ce guide passe en revue les différents aspects des tubes LSAW, des procédés de fabrication à leurs caractéristiques distinctives et à leurs usages. Il vise à montrer leur importance dans les principales industries lourdes et la place qu’ils occupent dans l’ingénierie et la construction contemporaines.
Qu’est-ce qu’un tube LSAW et comment est-il fabriqué ?
Qu’est-ce qu’un tube LSAW et comment est-il fabriqué ?
Les tubes soudés à l’arc immergé longitudinalement (LSAW) sont considérés comme des tubes en acier à haute résistance mécanique. Ils sont donc utilisés dans des applications exigeantes, comme le transport du pétrole et du gaz, les ouvrages de structure et la construction offshore. Leur fabrication commence par le formage de plaques d’acier en cylindre. Les bords du cylindre sont ensuite soudés sur toute sa longueur par soudage à l’arc immergé. Ce procédé garantit la précision, l’uniformité de la structure, la résistance mécanique et la durabilité des tubes LSAW, adaptés ainsi aux applications soumises à une pression et à des contraintes élevées. De nombreuses industries les privilégient pour leur construction robuste et leur fiabilité durable.
Comprendre le procédé de fabrication LSAW
Le procédé de fabrication par soudage à l’arc immergé longitudinalement (LSAW) comporte plusieurs étapes et permet de produire des tubes durables, capables de résister aux applications industrielles exigeantes. Voici un aperçu détaillé du procédé :
Sélection des matières premières
Le processus commence par la sélection de plaques d’acier adaptées, généralement en acier au carbone ou en acier allié, conformes à l’API 5L ou aux normes ASTM. Ces plaques font l’objet de contrôles rigoureux afin de vérifier que leur composition chimique et leurs propriétés mécaniques répondent aux exigences.
Préparation des bords
Les bords de la plaque d’acier sont fraisés et chanfreinés pour obtenir la géométrie voulue. Une géométrie très précise est essentielle, car elle influe directement sur la qualité du soudage. Des fraiseuses de chants perfectionnées garantissent une géométrie uniforme et des surfaces lisses, prêtes au soudage.
Cintrage de la plaque
Lors du cintrage par rouleaux, la plaque d’acier est mise en forme cylindrique. Des équipements de précision assurent la régularité du diamètre et de la déformation, pour obtenir un tube robuste et uniforme.
Pointage
Une fois le cintrage terminé, les bords de la plaque sont pointés pour former le tube cylindrique. Cette étape sert de point de contrôle afin de garantir un bon alignement et de préparer le tube au soudage à l’arc immergé.
Soudage à l’arc immergé (intérieur et extérieur)
L’étape principale est le soudage à l’arc immergé (SAW), qui consiste à souder les joints intérieur et extérieur. Le soudage est réalisé automatiquement sous une couche de flux, ce qui limite la contamination tout en assurant une pénétration plus profonde grâce à des motifs de projection multicellulaires. Cette augmentation des soudures sans soudure dans la construction permet d’obtenir un joint exempt de défauts, capable de résister à des environnements difficiles qualifiés de haute pression.
Contrôle et inspection par ultrasons
Les cordons de soudure sont contrôlés par ultrasons (UT) : des ondes ultrasonores sont envoyées à travers les soudures pour détecter d’éventuelles imperfections ou défauts. D’autres méthodes de contrôle non invasives, comme les rayons X, la radiographie et le contrôle par magnétoscopie, se distinguent des contrôles non destructifs parce qu’elles recoupent les mesures de sécurité et d’assurance qualité mentionnées précédemment.
Essai hydrostatique
Après les opérations de soudage et d’inspection décrites aux étapes précédentes, les tubes sont soumis à un essai hydrostatique. Celui-ci permet de vérifier qu’ils résistent à des pressions extrêmes. Les tubes sont exposés à une pression d’eau supérieure aux exigences de leur utilisation afin d’améliorer leur durabilité et leur fiabilité.
Dimensions finales et traitement de surface
À l’aide d’instruments de mesure perfectionnés, les tubes sont contrôlés pour vérifier leur état de surface, leur circularité et leur diamètre, avec une attention particulière portée à la rectitude, qui nécessite généralement des contrôles plus précis. Un nettoyage, un revêtement ou une peinture renforce leur résistance à la corrosion.
Marquage et emballage
Les tubes portent des informations complémentaires, comme la nuance attribuée, correspondant à leur dimension, et le numéro de lot, afin de faciliter leur repérage et leur identification. Cela améliore leur traçabilité avant leur expédition et le passage en douane. Après le marquage, les tubes sont regroupés, revêtus et emballés selon les exigences des clients.
Types d’acier utilisés pour les tubes LSAW
La résistance mécanique, la durabilité, l’entretien des tubes et leur résistance à la corrosion déterminent leurs applications, ce qui explique aussi le choix de la nuance d’acier. Les tubes soudés à l’arc immergé longitudinalement LSAW sont fabriqués à partir de nuances d’acier spécifiques. Voici les types d’acier utilisés dans leur fabrication.
Acier au carbone
L’acier au carbone est très résistant, facile à trouver et polyvalent. Il convient à de nombreuses applications et se répartit en trois catégories — faible, moyenne et forte teneur en carbone — selon sa teneur en carbone. Par exemple, l’acier à faible teneur en carbone est utilisé pour des applications non critiques, comme les conduites d’adduction d’eau conformes à l’ASTM A53 Grade B. À l’inverse, l’acier à teneur moyenne ou forte en carbone est réservé aux conditions de température et de pression élevées.
Acier allié
L’ajout d’éléments d’alliage comme le manganèse et le vanadium permet de modifier plus facilement certaines propriétés. L’ASTM A335 P11 et P22 en sont des exemples de nuances. Ces nuances sont utilisées dans les technologies de conduites énergétiques en raison de leur aptitude à résister à la corrosion à haute température et sous forte pression.
Acier inoxydable
L’acier inoxydable est particulièrement adapté aux environnements difficiles grâce à sa résistance à la corrosion. Des nuances comme l’ASTM A312 TP316 et TP304 sont utilisées dans des milieux très corrosifs, voire extrêmement agressifs. Les tubes LSAW en acier inoxydable sont particulièrement adaptés aux activités offshore ainsi qu’aux industries agroalimentaires et chimiques.
Acier faiblement allié à haute résistance (HSLA)
L’acier HSLA offre la résistance mécanique de l’acier allié tout en réduisant considérablement le poids, un avantage pour les réseaux de tuyauterie de grand diamètre soumis à de fortes contraintes. Les nuances API 5L X60, X70 et X80 sont largement utilisées pour leur excellente soudabilité, leur ténacité et leurs performances dans les conduites de pétrole et de gaz exposées à des températures extrêmes.
Acier duplex
Les aciers duplex sont élaborés en combinant des aciers inoxydables austénitiques et ferritiques. Ils offrent ainsi une résistance à la corrosion extrêmement élevée tout en conservant une résistance mécanique remarquable. Les nuances nominales UNS S32205 ou S32750 sont principalement choisies pour les applications sous-marines et pétrochimiques.
Données sur les nuances d’acier selon les normes de l’industrie
Type d’acier
Nuance(s) courante(s)
Caractéristiques principales
Applications
Acier au carbone
ASTM A53 Gr. B, API 5L Gr. B
Grande polyvalence, économique
Conduites d’eau, transport général
Acier allié
ASTM A335 P11, P22
Résistance accrue aux températures élevées
Conduites énergétiques, centrales électriques
Acier inoxydable
ASTM A312 TP316, TP304
Excellente résistance à la corrosion
Applications chimiques et offshore
Acier HSLA
API 5L X60, X70, X80
Résistance mécanique élevée, faible poids
Transport de pétrole et de gaz
Acier duplex
UNS S32205, S32750
Résistance mécanique exceptionnelle, résistance à la corrosion
Conduites sous-marines, industrie pétrochimique
Les stratégies de sélection des matériaux garantissent, par exemple, que les tubes LSAW conservent leurs performances et leur efficacité tout en répondant aux exigences industrielles de divers secteurs. Le type d’acier choisi est déterminant pour la durée de vie prévue, la fiabilité et la sécurité des tubes et des réseaux de tuyauterie.
Qu’est-ce qui distingue les tubes LSAW des autres types de tubes ?
Par rapport à d’autres types de tubes, comme les tubes ERW (soudés par résistance électrique) ou SSAW (soudés à l’arc immergé en spirale), les tubes LSAW (soudés à l’arc immergé longitudinalement) se distinguent nettement par leur résistance mécanique, leur uniformité et leur adéquation aux applications exigeantes. Ils sont fabriqués en cintrant et en soudant de lourdes plaques d’acier en forme de « I » ou de « O », puis en soudant les bords par soudage à l’arc immergé (SAW). Il en résulte un joint plus résistant sur toute la longueur du tube que les soudures en spirale des tubes SSAW.
Les tubes LSAW se distinguent par leur capacité à résister aux environnements à haute pression, un critère essentiel pour le transport du pétrole et du gaz, les plateformes offshore et d’autres applications structurelles soumises à de fortes contraintes. Selon des données récentes du secteur, leur résistance à la traction se situe entre 485 et 760 Mega Pascals (MPa), selon la nuance d’acier utilisée. De plus, les possibilités de personnalisation du diamètre et de l’épaisseur de paroi sont étendues : le diamètre peut atteindre 56 inches (1422 mm) et l’épaisseur de paroi 50mm.
La réduction du taux de défauts et la fiabilité accrue des soudures sont d’autres avantages essentiels de ces tubes. Les tubes SSAW, en revanche, sont plus susceptibles de présenter des défauts de soudure en raison de leur configuration en spirale et des conditions de haute pression auxquelles ils sont soumis. Dans des conditions difficiles, comme les applications sous-marines ou les conduites de gaz acide, l’utilisation d’aciers duplex et d’autres aciers alliés renforce la résistance à la corrosion et la durabilité des tubes LSAW.
En outre, les tubes LSAW sont fabriqués conformément à l’API 5L pour l’industrie pétrolière et gazière et aux systèmes ISO pour les usages structurels, ce qui permet de les utiliser partout dans le monde. Les méthodes de fabrication permettent également des contrôles non destructifs (NDT) à chaque étape de la production, réduisant ainsi l’incertitude par rapport à d’autres types de tubes. Pour ces raisons, les tubes LSAW surpassent les tubes ERW et SSAW en matière de sécurité et de performances à long terme.
Quelles sont les principales spécifications des tubes LSAW ?
Quelles sont les principales spécifications des tubes LSAW ?
Les tubes LSAW (soudés à l’arc immergé longitudinalement) se caractérisent par des dimensions précises, une épaisseur de paroi uniforme et des surfaces intérieures et extérieures lisses. Voici leurs principales spécifications :
Le diamètre se situe généralement entre 16 et 56 inches.
Selon les besoins de l’application, l’épaisseur de paroi varie de 6 mm à 50 mm.
La longueur des tubes peut être personnalisée sur demande, en plus des longueurs standard.
Les nuances de matériau sont conformes aux normes internationales, notamment API 5L, ASTM et ISO, ce qui permet leur utilisation dans de nombreux secteurs industriels.
Chaque tube est soumis à des contrôles qualité approfondis, notamment une inspection par ultrasons, un essai hydrostatique et une inspection aux rayons X. Ces contrôles vérifient la résistance structurelle et fonctionnelle du tube.
Grâce à ces caractéristiques, les tubes LSAW conviennent à certaines des applications les plus exigeantes, notamment dans l’industrie pétrolière et gazière, l’ingénierie structurelle et le transport de l’eau.
Comprendre les normes API applicables aux tubes LSAW
Les normes établies par l’American Petroleum Institute (API) sont essentielles à la qualité, à la sécurité et à la fiabilité des tubes LSAW (soudés à l’arc immergé longitudinalement), en particulier pour le transport du pétrole et du gaz. Elles comprennent notamment l’API 5L, qui définit des exigences élevées pour la conception, la fabrication et les essais.
Exigences de l’API 5L pour les tubes LSAW :
Nuance du matériau : l’API 5L répartit les tubes en deux niveaux, PSL 1 et PSL 2 (niveaux de spécification du produit). Le PSL 2 impose généralement des exigences plus strictes en matière de propriétés mécaniques et chimiques. Les nuances sont X42, X52, X60, X65 et X70 ; chacune indique la limite d’élasticité en ksi. Par exemple, l’API 5L X70 présente une limite d’élasticité minimale de 70 300 psi.
Précision dimensionnelle :
Épaisseur : l’épaisseur de paroi des tubes doit respecter une limite précise, car la haute pression exige une grande durabilité.
Tolérances de diamètre : la limite supérieure du diamètre extérieur (+0,75 %) doit être strictement respectée. Le diamètre doit être symétrique dans le sens vertical et conforme à l’exigence d’« uniformité du tube ».
Composition chimique :
La concentration en phosphore et en soufre des tubes de nuance PSL 2 est réduite, tandis que les exigences de ténacité et de résistance à la corrosion sont renforcées, ce qui constitue un avantage par rapport aux autres tubes.
Comme pour les autres éléments, la teneur en manganèse (Mn) doit toutefois être ajustée en fonction de la résistance mécanique et de la ténacité de l’acier.
Propriétés mécaniques :
Résistance à la traction : elle garantit que les tubes peuvent résister aux contraintes des applications à haute pression. La nuance X65, par exemple, doit présenter une résistance à la traction minimale de 77000 psi.
Essai Charpy V : cet essai évalue la résistance des tubes aux chocs afin de garantir qu’ils conservent leur intégrité à basse température.
Contrôles non destructifs (NDT) :
L’API exige le recours aux contrôles UT et RT pour évaluer les défauts internes et externes, ainsi que ceux des soudures et du matériau de base, comme les fissures dans les soudures et le matériau de base.
Essai hydrostatique :
Chaque tube est testé et contrôlé afin de vérifier l’absence de fuite à une pression définie, supérieure à la pression maximale de service.
Applications conformes aux normes API :
Les tubes LSAW certifiés API 5L sont largement utilisés dans les conduites terrestres et offshore de pétrole brut, de gaz naturel et d’autres produits raffinés. Leur construction robuste leur permet de résister à des conditions difficiles, comme les grandes profondeurs, une forte pression de l’eau et les contraintes d’exploitation.
Références internationales :
Les exigences de l’API sont reconnues à l’échelle internationale et servent de références nationales, avec d’autres normes comme l’ISO 3183. Elles peuvent ainsi être appliquées dans différentes régions sans restriction liée aux normes industrielles Sankey et intégrées aux réseaux de tuyauterie conçus à l’échelle mondiale.
Le respect des normes API aide les fabricants à fournir des tubes LSAW offrant des performances et une sécurité optimales, ce qui les rend indispensables aux industries critiques.
Considérations sur le diamètre et l’épaisseur de paroi des tubes
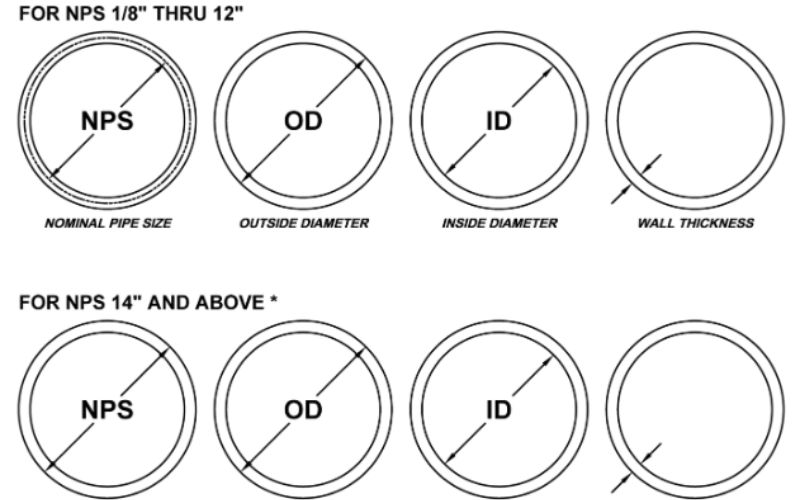
Le diamètre et l’épaisseur de paroi des tubes LSAW (soudés à l’arc immergé longitudinalement) déterminent leur résistance mécanique, leur durabilité et leur fonctionnement général. En outre, la capacité de transport d’un fluide dépend du diamètre du tube, tandis que l’épaisseur de paroi le protège contre la pression interne et externe ainsi que contre les facteurs environnementaux.
Spécifications standard des tubes :
Selon leurs applications, les diamètres des tubes LSAW varient généralement de 406 mm (16 inches) à 1626 mm (64 inches). Ils conviennent parfaitement aux applications exigeantes dans les oléoducs et gazoducs, les réseaux d’eau et divers ouvrages de structure.
L’épaisseur de paroi des tubes LSAW varie généralement de 6 mm à 65 mm. Des parois plus épaisses sont nécessaires pour les applications en eaux profondes et à haute pression.
Besoins propres à chaque secteur :
Oléoducs et gazoducs : ces tubes sont régulièrement exposés à une forte corrosion et à des pressions élevées ; une épaisseur de paroi pouvant atteindre 40 mm est donc nécessaire.
Applications structurelles : les projets de génie civil et industriels utilisent souvent des charpentes conçues pour supporter de lourdes charges, qui nécessitent des diamètres supérieurs à 1000 mm.
Réseaux de transport d’eau : ces conduites présentent généralement une épaisseur de paroi modérée et un diamètre adapté afin de concilier capacité et maîtrise des coûts.
Points clés à prendre en compte :
Mesures de sécurité : les parois des tubes doivent être épaissies dans les situations à risque, comme les applications en grande profondeur, afin d’éviter toute déformation ou rupture. Par exemple, les conduites à 25 MPa utilisent des tubes dont l’épaisseur de paroi est de 25-30 mm.
Composition du matériau : un acier de nuance élevée améliore la résistance aux contraintes ; il est donc essentiel d’utiliser un acier de cette catégorie. Les nouvelles technologies, comme le laminage thermomécanique, augmentent également le rapport résistance mécanique/poids des tubes LSAW.
Facteurs environnementaux : des revêtements spécifiques sont nécessaires au-dessus et au-dessous des conduites sous-marines en raison de la pression de l’eau salée et de la nécessité d’obtenir une épaisseur de paroi précise autour de 3000 mètres.
Données complémentaires :
Les tubes LSAW modernes utilisés pour l’extraction sous-marine de pétrole et de gaz présentent une épaisseur de paroi conçue pour garantir une sécurité mécanique à un coût maîtrisé. Leur diamètre dépasse 1000 mm et leur fabrication avancée vise une précision comparable à celle de la plomberie, avec des tolérances de diamètre de ±0,5 % et une épaisseur de paroi de ±0,1 % au niveau des bords.
La détermination des exigences précises, comme le diamètre et l’épaisseur de paroi, permet de concilier maîtrise des coûts, sécurité et performances maximales.
Quelles différences entre les tubes LSAW et SSAW ?
Quelles différences entre les tubes LSAW et SSAW ?
Les principales différences entre les tubes LSAW (soudés à l’arc immergé longitudinalement) et SSAW (soudés à l’arc immergé en spirale) tiennent à leurs procédés de fabrication et à leurs applications.
Procédé de fabrication. Les tubes LSAW sont fabriqués en cintrant et en soudant des plaques d’acier dans le sens de la longueur, ce qui crée un joint droit le long du tube. À l’inverse, les tubes SSAW sont fabriqués en enroulant et en soudant des bobines d’acier en spirale, ce qui crée un joint hélicoïdal.
Résistance mécanique et précision. Les tubes LSAW offrent une résistance mécanique et une précision dimensionnelle supérieures, ce qui les rend mieux adaptés aux applications critiques. Les tubes SSAW sont surtout utilisés lorsque le diamètre et la longueur doivent pouvoir varier.
Applications. Les tubes LSAW sont principalement utilisés dans des environnements à haute pression, comme les oléoducs et gazoducs. Les tubes SSAW, quant à eux, sont couramment utilisés pour les projets de transport d’eau et les applications à plus faible pression.
En comprenant ces différences, les industries peuvent facilement choisir le type de tube le mieux adapté aux exigences de performance de leurs projets.
Principales différences entre les procédés de fabrication
Les tubes LSAW et ERW diffèrent par leurs matières premières, leurs méthodes de soudage, leurs étapes de fabrication, leur niveau de production et leur champ d’utilisation.
Paramètre
LSAW
Restes explosifs de guerre
Matière première
Plaques d’acier
Bobines d’acier
Soudage
À l’arc immergé
Par résistance électrique
Diamètre
Grand
Petit/moyen
Épaisseur de paroi
Épaisse
Fine
Production
Plus lente
Plus rapide
Coût
Plus élevé
Plus faible
Applications
Haute pression, pétrole
Usage général
Comparaison de la qualité des soudures LSAW et SSAW
Les différences de qualité des soudures des tubes LSAW et SSAW proviennent principalement du sens de soudage, des facteurs de concentration des contraintes, des différences dans la zone affectée thermiquement et des méthodes d’inspection.
Paramètre
LSAW
SSAW
Type de soudure
Longitudinale
En spirale
Contrainte
Plus faible
Plus élevé
Zone thermique
Plus petite
Plus grande
Défauts
Moins nombreux
Plus nombreux
Inspection
Non destructive
Destructive
Longueur de la soudure
Plus courte
Plus longue
Précision
Plus élevé
Plus faible
Quels sont les avantages des tubes LSAW dans l’industrie pétrolière et gazière ?
Quels sont les avantages des tubes LSAW dans l’industrie pétrolière et gazière ?
Résistance mécanique et durabilité élevées
Grâce à leur résistance mécanique exceptionnelle, les tubes LSAW conviennent parfaitement aux applications pétrolières et gazières dans des conditions extrêmes. Leur épaisseur de paroi variable et leur construction robuste garantissent des performances fiables dans les situations les plus difficiles.
Résistance des soudures sous pression
Grâce au soudage à l’arc immergé, les tubes LSAW conservent une excellente intégrité des soudures, ce qui réduit le risque de fuite ou de rupture dans les environnements à haute pression.
Grand diamètre
Les tubes LSAW se distinguent notamment par leur grand diamètre. Ils permettent ainsi de transporter facilement d’importantes réserves de pétrole et de gaz sur de longues distances.
Performances dans des conditions difficiles
Leur résistance mécanique et leur durabilité les rendent particulièrement adaptés aux plateformes offshore et aux conduites sous-marines en grande profondeur.
Conformité aux normes du secteur
Leur stabilité assure leur compatibilité avec divers systèmes pétroliers et gaziers ; les tubes LSAW s’adaptent ainsi aux interfaces de ces systèmes tout en répondant à des exigences réglementaires strictes. Une conception réfléchie permet d’y parvenir.
Résistance à la corrosion des tubes LSAW
Les tubes soudés à l’arc immergé longitudinalement (LSAW) sont spécialement conçus pour résister aux environnements corrosifs, ce qui les rend particulièrement adaptés aux applications les plus exigeantes de l’industrie pétrolière et gazière. Ces tubes sont généralement revêtus ou doublés de FBE, de polyéthylène ou de polyuréthane,, afin de protéger leur surface contre l’humidité, les produits chimiques dangereux et d’autres substances corrosives. De plus, le procédé de soudage utilisé pour fabriquer les tubes LSAW garantit une grande qualité du cordon de soudure et peu de défauts,, réduisant ainsi le risque de corrosion localisée.
Des données récentes montrent que l’adoption de technologies anticorrosion modernes, notamment des systèmes de protection cathodique et des méthodes d’inspection avancées, améliore encore la longévité et les performances des tubes LSAW. Les caractéristiques propres aux tubes LSAW leur permettent, même associés à des matières premières robustes et à des techniques de prévention innovantes, d’offrir un service fiable dans de nombreux secteurs qui exigent une durabilité et une sécurité exceptionnelles.
Les avantages des tubes LSAW dans la construction de pipelines
Les tubes soudés à l’arc immergé longitudinalement (LSAW) présentent de nombreux avantages pour la construction de pipelines. Leur intégrité structurelle, due au procédé de soudage longitudinal, constitue l’un de leurs principaux atouts. Comme leur nom l’indique, les tubes LSAW sont réputés pour résister aux pressions élevées nécessaires au transport de pétrole, de gaz et de fluides sur de longues distances.
En outre, leur diamètre et leur épaisseur de paroi peuvent être adaptés aux besoins spécifiques d’un projet. De nouvelles données soulignent également leur utilité pour satisfaire à des exigences strictes en matière de sécurité, grâce à la précision des mesures et au faible risque de défauts. Il en résulte un nombre de défaillances quasiment nul et une durée de vie accrue des tubes. Grâce aux techniques d’inspection modernes et aux mesures anticorrosion, les tubes LSAW permettent de réduire les coûts d’exploitation et d’améliorer la sécurité des infrastructures de pipelines dans le monde entier.
Q : Quelles sont les principales différences entre les tubes en acier ERW, LSAW et SSAW ?
R : Les principales différences entre les tubes en acier ERW, LSAW et SSAW tiennent à leurs procédés de fabrication. Les tubes ERW (soudés par résistance électrique) sont fabriqués en laminant des bandes d’acier, puis en soudant leurs bords le long du joint. Les tubes LSAW (soudés à l’arc immergé longitudinalement) sont produits à partir d’une seule plaque d’acier mise en forme, puis soudée sur toute sa longueur. Les tubes SSAW (soudés à l’arc immergé en spirale) sont fabriqués en soudant une bande d’acier en spirale, ce qui permet d’obtenir des diamètres plus importants et des longueurs supérieures.
Q : Quel est le rôle des tubes ERW dans l’industrie de la fabrication des tubes ?
R : Les tubes ERW jouent un rôle important dans l’industrie grâce à leur rentabilité et à leur efficacité. Ils sont largement utilisés pour le transport de fluides et de gaz en raison de leur résistance élevée à la pression et de leur résistance mécanique. La technologie de soudage par résistance électrique utilisée pour les tubes ERW garantit un joint solide, ce qui les rend adaptés à diverses applications.
Q : En quoi le procédé de fabrication des tubes en acier LSAW diffère-t-il de celui des tubes en acier sans soudure ?
R : La fabrication des tubes en acier LSAW consiste à mettre en forme une seule plaque d’acier, puis à la souder sur toute sa longueur. Les tubes en acier sans soudure sont, quant à eux, produits à partir d’une billette ronde en acier massif, chauffée puis percée pour former un tube creux. Le procédé sans soudure élimine les cordons de soudure, ce qui confère au tube une résistance uniforme et une bonne résistance à la pression.
Q : Pourquoi les tubes SSAW sont-ils privilégiés pour les applications de grand diamètre ?
R : Les tubes SSAW sont privilégiés pour les applications de grand diamètre, car leur procédé de soudage en spirale permet de produire des tubes de diamètre supérieur et plus longs que les tubes en acier soudés traditionnels. Ils sont donc idéaux pour le transport de pétrole et de gaz sur de longues distances et peuvent être fabriqués selon des exigences spécifiques.
Q : Quels raccords de tuyauterie sont couramment utilisés avec les tubes en acier ERW et LSAW ?
R : Les raccords de tuyauterie couramment utilisés avec les tubes en acier ERW et LSAW comprennent les coudes, les tés, les réductions et les brides. Ces raccords peuvent être fabriqués en acier au carbone ou en acier allié et sont indispensables à la réalisation d’un réseau de tuyauterie complet répondant aux exigences opérationnelles.
Q : Quel est l’effet du processus d’expansion sur la fabrication des tubes LSAW ?
R : Le processus d’expansion utilisé pour fabriquer les tubes LSAW augmente leur diamètre et améliore leur intégrité structurelle. Il permet d’atteindre la résistance à la pression requise et garantit que le produit fini respecte les normes du secteur en matière de résistance mécanique et de durabilité.
Q : Peut-on utiliser de l’acier revêtu pour fabriquer des tubes ERW et LSAW ?
R : Oui, l’acier revêtu peut servir à fabriquer des tubes ERW et LSAW. Le revêtement offre une protection supplémentaire contre la corrosion et prolonge la durée de vie des tubes, ce qui les rend adaptés à diverses conditions environnementales.
Q : Quelles sont les différences entre la technologie de soudage des tubes SSAW et celle des autres types de tubes en acier soudés ?
R : La principale différence entre les technologies de soudage tient au fait que les tubes SSAW sont soudés en spirale, tandis que d’autres tubes en acier soudés, comme les tubes ERW, utilisent le soudage par résistance électrique. Le soudage en spirale permet aux tubes SSAW de supporter des diamètres plus importants tout en conservant une résistance élevée à la pression, ce qui est essentiel pour certaines applications.
Q : Comment choisir entre un tube LSAW et un tube SSAW en fonction des exigences du projet ?
R : Le choix entre un tube LSAW et un tube SSAW dépend de plusieurs exigences du projet, notamment la plage de diamètres, la longueur, la résistance à la pression et les spécificités de l’application. Les tubes LSAW sont souvent choisis pour l’uniformité de leur épaisseur de paroi et leur résistance mécanique, tandis que les tubes SSAW sont privilégiés pour les diamètres plus importants et les longueurs supérieures, en particulier pour le transport de pétrole et de gaz.