


我們的產品
Balingsteel 推薦產品


高品質 3LPE 塗層鋼管
Balingsteel 為您生產高品質 3LPE 鋼管,產品具備以下優勢:
- 交貨快速-4 條生產線可同時生產。
- 嚴格遵循標準-依照 DIN 30670、CSA Z245.21、AS 4321 等標準生產。
- 使用壽命長-使用壽命最長可達 100 年。
如果您仍在尋找高品質 3LPE 鋼管,請立即聯絡我們!


資料表
- 3LPE 塗層鋼管適用尺寸
- 3LPE 塗層鋼管最低厚度
- 3LPE 塗層鋼管的使用條件
3LPE 塗層鋼管適用尺寸
| 3LPE 塗層鋼管適用尺寸 | 小口徑鋼管:1/2 inch 至 12 inches(DN 15 至 DN 300) |
| 中口徑鋼管:12 inches 至 24 inches(DN 300 至 DN 600) | |
| 大口徑鋼管:24 inches 至 48 inches(DN 600 至 DN 1200) | |
| 超大口徑鋼管:超過 48 inches(DN 1200+) | |
| 3LPE 塗層鋼管適用尺寸 | API 5L (B級, X42, X46, X52, X56, X60, X65, X70, X80) |
| ASTM A53 (A、B級),ASTM A106 (A、B、C級),ASTM A252 (1、2、3級) | |
| ASTM A335 (P1、P5、P9、P11、P22、P91級),ASTM A387 (11、22、5、9級) | |
| UNS S30400、UNS S31600、UNS S41000 | |
| 3LPE 塗層鋼管適用尺寸 | SMLS-無縫鋼管 |
| ERW-銲接鋼管 | |
| LASW&SAWL-縱向埋弧銲接鋼管 | |
| SSAW-螺旋埋弧銲接鋼管 |
3LPE 塗層鋼管最低厚度
| DIN 30670-3LPE 塗層厚度 | ||||
| DN(mm) | 環氧樹脂粉末 (μm) |
黏著劑層 (μm) |
塗層最小厚度(mm) | |
| 一般級(G) | 加強級(S) | |||
| DN ≤ 100 | ≥120 | ≥170 | 1.8 | 2.5 |
| 100 < DN ≤250 | 2.0 | 2.7 | ||
| 250 < DN < 500 | 2.2 | 2.9 | ||
| 500 ≤DN < 800 | 2.5 | 3.2 | ||
| DN ≥ 800 | 3.0 | 3.7 | ||
| ISO 21809-1-3LPE 塗層厚度 | |||||||||
| M 公斤/米 |
塗層厚度 毫米 |
||||||||
| 等級 A1 |
等級 A2 |
等級 A3 |
等級 B1 |
等級 B2 |
等級 B3 |
等級 C1 |
等級 C2 |
等級 C3 |
|
| 米≤15 | 1,8 | 2,1 | 2,6 | 1,3 | 1,8 | 2,3 | 1,3 | 1,7 | 2,1 |
| 15 < M ≤ 50 | 2,0 | 2,4 | 3,0 | 1,5 | 2,1 | 2,7 | 1,5 | 1,9 | 2,4 |
| 50 < M ≤ 130 | 2,4 | 2,8 | 3,5 | 1,8 | 2,5 | 3,1 | 1,8 | 2,3 | 2,8 |
| 130 < M ≤ 300 | 2,6 | 3,2 | 3,9 | 2,2 | 2,8 | 3,5 | 2,2 | 2,5 | 3,2 |
| 300 < M | 3,2 | 3,8 | 4,7 | 2,5 | 3,3 | 4,2 | 2,5 | 3,0 | 3,8 |
3LPE 塗層鋼管的使用條件 |
|
| 環境要求: | 適用於具腐蝕性的土壤。 |
| 溫度要求: | 工作溫度為 -20°C 至 60°C(-4°F 至 140°F),其他溫度條件則需指定外層防腐蝕塗層。 |
| 營建要求: | 營建與運輸時,應注意避免防腐蝕表面受到外部損傷。 |
3LPP 與 3LPE 有何差異?
兩者的主要差異在於外層塗層材料;
- 3LPE 外層塗層材料為聚乙烯(PE)
- 3LPP 外層塗層材料為聚丙烯(PP)
3LPE 塗層價格是多少?
3LPE 塗層通常按平方公尺計價,Balingsteel 提供的參考價格為 3.31 USD/平方公尺。
請提供詳細規格,以便我們為您準確報價。
3LPE 塗層的全名是什麼?
三層聚乙烯塗層(3LPE):
- 熔結環氧樹脂粉末
- 黏著劑
- 聚乙烯層(PE)
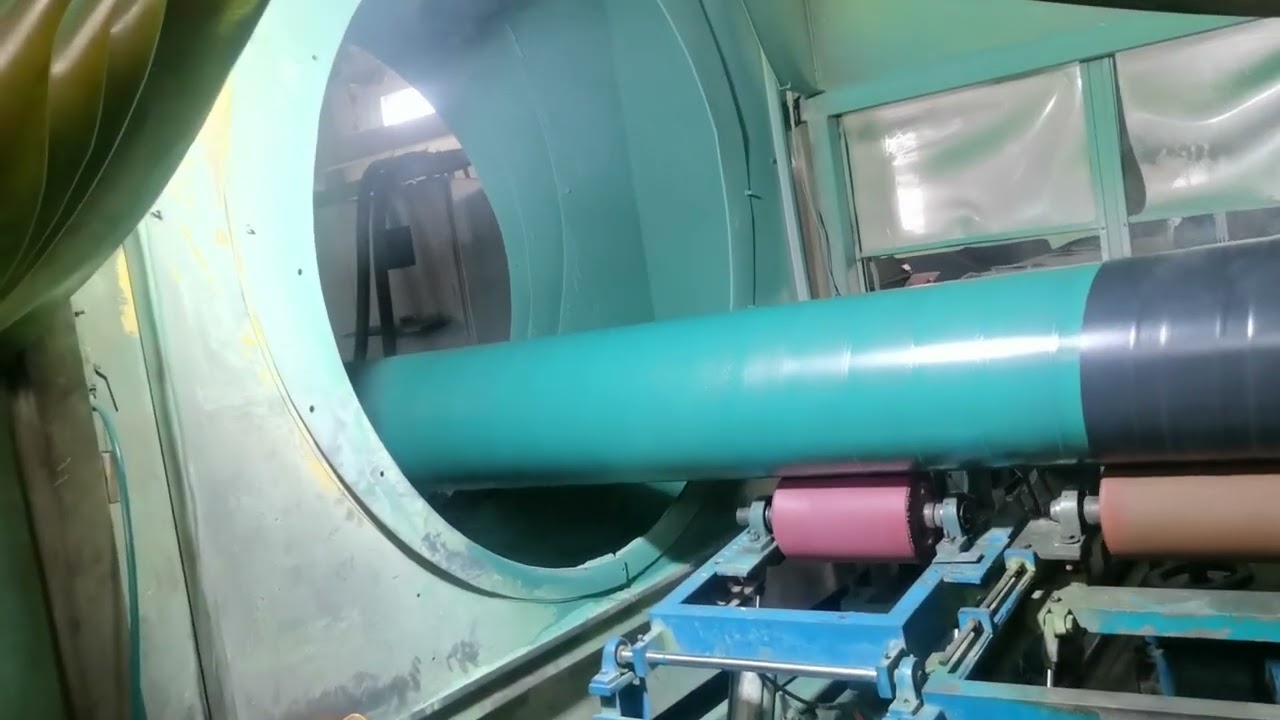
3LPE 塗層製程

-
預熱:
預熱處理會將鋼管加熱至 55~85℃,以去除鋼管表面的雜質。
-
噴砂清理:
去除表面雜質與油污。
-
研磨表面缺陷:
詳細檢查外觀,確認鋼管沒有嚴重機械損傷、氧化皮、裂縫及其他缺陷。
-
表面最終處理:
使用噴砂設備進一步處理鋼管外表面,使其達到 Sa2.5 等級。
-
感應加熱:
進行預熱處理,將鋼管加熱至 185~235°c,確保塗層與鋼管表面之間具有良好的附著力。
-
FBE 塗覆:
噴塗環氧樹脂粉末。透過靜電噴塗,讓環氧樹脂粉末均勻覆蓋鋼管表面,形成堅韌的防腐蝕層。
-
擠出或噴塗共聚物:
環氧樹脂粉末層在膠化過程中會塗上黏著劑,為下一步纏繞聚乙烯膠帶做好準備。
-
擠出聚乙烯:
纏繞聚乙烯膠帶,形成連續的防腐蝕層。
-
冷卻:
施作防腐蝕層後,以循環水冷卻鋼管,確保防腐蝕層完全固化且特性穩定。
-
電氣檢驗:
進行 EDM 檢測以確認品質,包括厚度、附著力及其他項目。
-
堆放:
完成防腐蝕處理的鋼管會妥善包裝,以避免運輸途中受損,並存放於適當環境中。
立即取得報價