


黑色低碳鋼——規格速覽
| 含碳量 | 0.16–0.29% C(低碳鋼) |
| 製程 | 在再結晶溫度以上熱軋(約 920°C) |
| 表面狀態 | 氧化皮(Fe₂O₃/Fe₃O₄ 氧化層,厚約 0.004 in) |
| 尺寸公差 | 扁平鋼材為 ±0.5–1.5%(ASTM A36 / EN S275JR) |
| 鋼管標準 | ASTM A53(常溫用途)、ASTM A106 B級(高溫用途) |
| 降伏強度(A53 Gr. B) | 最低 241 MPa(35,000 psi) |
| 焊接性 | 極佳——壁厚低於 25 mm 時通常不需預熱 |
| 主要用途 | 天然氣配管、消防系統、結構加工、工業流體系統 |
什麼是黑色低碳鋼(BMS)?
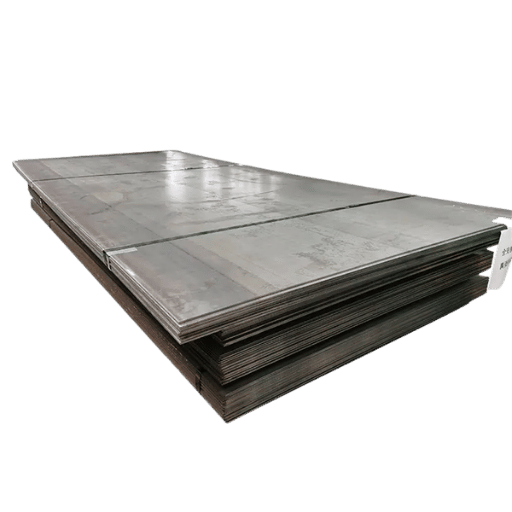 黑色低碳鋼(BMS)是將鋼胚在遠高於再結晶溫度(約 920C)的溫度下熱軋製成的低碳結構鋼。高溫使鋼材呈塑性狀態,因此可一次軋製出大型截面,無須經過多次中間冷抽與退火。高溫下形成的黑色氧化物會生成所謂的氧化皮,也是 BMS 名稱中「黑色」一詞的由來。
雖然這個名稱並非刻意取來描述表面,但「黑色」確實指的是表面狀態,而非合金種類。這種材料是低碳熱軋鋼合金(C 通常低於 0.29%),可用代表性鋼級 S275JR(BS EN 10025)、A36(ASTM)或 Q235B(GB)替代。同一種熱軋碳鋼也會依 ASTM A53 與 A106 標準製成管材供應;這兩項標準是目前黑色低碳鋼管最常見的規格。
氧化皮由 FeO(wstite)、FeO(hematite)與 FeO(magnetite)構成,是厚約 0.004″(0.10mm)的三層氧化物。初期可保護底下的鋼材免受大氣腐蝕,但在使用過程中很快就會成為「隱患」,因為氧化皮相對於底下的鋼材具有陰極性。氧化皮一旦剝落,裸露的鋼材就會比氧化皮更快腐蝕;這種電化學作用會影響第 7 節所述的表面防護規劃,以及第 6 節所討論的焊接預熱要求。
BMS 與光亮低碳鋼——BMS-5 選材矩陣
 訂購碳鋼時最常見的錯誤,是把一般用途的黑色低碳鋼(熱軋)與光亮低碳鋼(冷抽)混為一談。兩者的基本合金成分相同,差別在於表面狀態、尺寸公差與機械性質。
BMS-5 選材矩陣以 5 項標準加以區分。
| 比較項目 | 黑色低碳鋼(BMS) | 光亮抽製低碳鋼 | 適合選用 BMS 的情況…… |
|---|---|---|---|
| 1. 尺寸公差 | 較寬鬆(截面尺寸為 ±0.5–1.5%);不適合 GD&T 配合要求 | 較精密(圓鋼棒為 h9–h11);各截面尺寸一致 | 結構加工、鋼管,以及無須機械加工配合的銲接組件 |
| 2. 表面處理 | 氧化皮(藍黑色氧化物);塗裝或焊接前必須去除 | 金屬表面乾淨(冷抽後經酸洗及上油);可直接塗裝 | 加工後才會塗層處理,或製程中已包含表面處理的零件 |
| 3. 尺寸範圍 | 範圍廣:鋼管外徑 ½”–24″+;鋼板厚度最高 100 mm;大型結構型鋼 | 範圍較窄:圓鋼棒直徑約 100 mm;扁鋼棒寬度約 150 mm;管材尺寸有限 | 大型截面、鋼管管表、結構用工字鋼與槽鋼 |
| 4. 成本 | 較低:一次熱軋成形,無須二次冷抽或退火 | 較高:需額外進行冷抽、退火、酸洗與上油等加工步驟 | 大量使用的結構或鋼管用途,且不需精密加工 |
| 5. 殘留應力 | 殘留應力較低;焊接前通常不需消除應力 | 冷加工造成較高的殘留應力;重要焊接前可能需要退火 | 重型銲接結構、壓力容器,以及焊後尺寸穩定性至關重要的用途 |
BMS-5 選材邏輯
- 用途以結構、配管或銲接加工為主(1 + 3)
- 最大截面尺寸超出光亮抽製材的實用尺寸範圍(見比較項目 3)
- 加工期間會對表面施作底漆、塗裝、鍍鋅或其他塗層(比較項目 2)
- 成本是重要考量,且不需要機械加工公差(第 4 項)
- 車削或機械加工零件(精密機械加工……):軸、定位銷、治具、導銷……
- 依 ISO/ASME GD&T 要求的緊密公差過盈配合或過渡配合
- 用於裝飾或表面加工,且塗裝前的表面品質很重要的用途。
- 光亮抽製材供應充足、價差不大的小尺寸鋼棒用途
BMS 與光亮抽製低碳鋼的延展性差異其實不大。兩者的「標準」鋼材成分相同。光亮抽製會使鋼材加工硬化,並稍微降低伸長率(可能限制彎曲或冷成形能力),但只要接頭準備方式相同,兩者的焊接性差異並不顯著。主要差異在表面狀態:BMS 表面的氧化皮需要特別去除,光亮抽製材則不需要。
BMS 鋼管規格:ASTM A53、A106 與管表選用
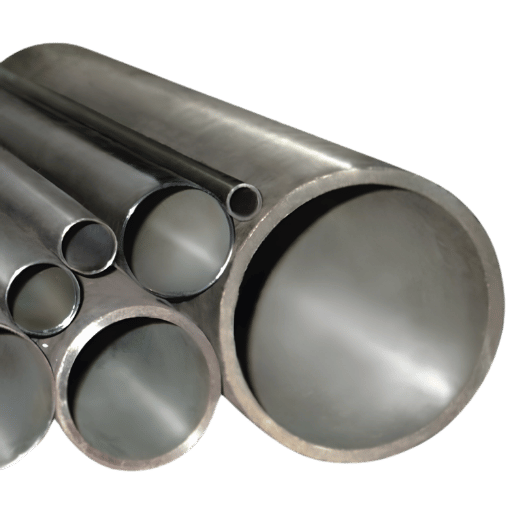 黑色低碳鋼管由兩項用途條件不同的 ASTM 標準規範。選錯標準是最常見的規格錯誤,尤其容易發生在高溫或受法規管制的管線用途。
| 標準 | B級最低降伏強度 | B級最低抗拉強度 | 最高使用溫度 | 典型用途 |
|---|---|---|---|---|
| ASTM A53 Gr. B | 241 MPa(35,000 psi) | 414 MPa(60,000 psi) | ≤371°C(700°F) | 一般天然氣、供水與機械用途 |
| ASTM A106 Gr. B | 241 MPa(35,000 psi) | 414 MPa(60,000 psi) | ≤538°C(1,000°F) | 高溫蒸汽、製程管線、煉油廠 |
ASTM A53 與 A106 B級的最低強度相同,但兩者在碳當量、壁厚均勻度標準及熱處理彈性方面有所不同。使用溫度高於 400°F(204°C)的管線,例如蒸汽管線與高溫製程配管,請指定 ASTM A106 B級擠製鋼管。依 ASME B31.3 規定,A53 ERW 管不得用於高溫壓力用途。
擠製管與 ERW 管:黑色低碳鋼管的製造方式
黑色低碳鋼管採用兩種製程製造,會影響其壓力等級、焊道完整性與成本。擠製管以實心鋼胚成形,沒有縱向焊縫;各種管表的壁厚一致,且均可達完整壓力額定值。ERW 管則由鋼捲成形後縱向銲接,成本較低,適用於一般用途,並可依 ASTM A53 規格供應 Schedule 40 與 80。 天然氣輸送、消防系統與常溫工業流體系統,通常採用 ASTM A53 ERW B級作為標準規格。若用途涉及較高壓力、高溫或關鍵服務,請指定ASTM A106 擠製管。完整鋼管尺寸資料——NPS ½” 至 6″、Schedule 40 與 80 壁厚、外徑與內徑——請參閱我們的黑鋼管規格指南。用途:天然氣管線、消防防護與工業系統
 跨產業配管規範允許使用黑色低碳鋼管,且在許多天然氣輸送與消防用途上明文要求使用:
- 天然氣配管:NFPA 54(國家燃料氣體規範)與 IFGC 第 404 節明確列出天然氣配管可採用黑鋼管。管線與危險物質安全管理局(PHMSA)於 2025 年七月發布最終規則,正式將 ASTM A53/A53M-22 納入聯邦管線安全法規(49 CFR Part 192)。
- 消防:NFPA 13(灑水系統安裝標準)將黑鋼管列為濕式與乾式灑水系統核准使用的管材之一;多數濕式管線的最低壁厚採用 Schedule 40。
- 製程配管:製造廠、中央廠區冰水系統、壓縮空氣系統及蒸汽配管,會依 ASME B31.1(動力配管)與 ASME B31.3(製程配管)採用黑色低碳鋼管。
焊接、切割與加工指南
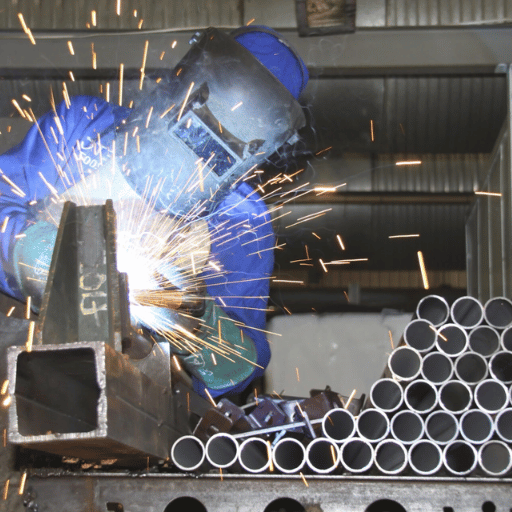 黑色低碳鋼是最容易焊接的材料之一;低含碳量可降低碳當量(Ceq),在多數高溫廠房環境下也能減少氫致裂紋風險。真正的問題在於氧化皮表面;它經常未受到足夠重視,卻是 BMS 加工焊接缺陷的主要根源。
氧化皮:隱藏的焊接污染物
氧化皮(FeO/FeO/FeO 氧化物層)會使部分氣體在熔池仍處於液態時受困;這些氣體在凝固前無法逸出,因而可能造成氣孔,也就是焊縫內部的空洞,會縮小焊縫截面積並降低其疲勞強度。氧化皮中的水分也可能使熱影響區吸收過多氫。工程師的報告中常見這類情況:BMS 鋼管焊縫未去除氧化皮而被判定不合格,但若表面清理乾淨,本可通過檢驗。業界通常會沿焊道周圍打磨,從接頭向外至少 25 mm(1 in.),而不只清理焊道範圍。若熱影響區邊緣(距焊道 3 to 5 mm)仍有氧化皮,凝固期間仍可能產生氣孔。天然氣或壓力用途的鋼管焊接,請在組對前打磨並清理至金屬光亮表面。
氧化皮去除方法
| 方法 | 設備 | 適用情況 | 說明 |
|---|---|---|---|
| 角磨機打磨 | 砂布輪(40–80 grit)或砂輪 | 現場焊接、鋼管端部、局部處理 | 最快速的現場方法;從接頭向外去除 25 mm |
| 酸洗(酸槽) | 鹽酸或硫酸溶液 | 整塊鋼板、鋼片與鋼管 | 可徹底去除氧化皮;需中和處理並穿戴個人防護裝備 |
| 噴丸/噴砂 | 噴砂箱或可攜式噴砂機 | 大型加工組件、塗裝前處理 | SA 2.5 噴砂標準可達到近白金屬表面 |
| 鋼絲刷清理 | 裝有鋼絲杯刷的角磨機 | 輕度去除氧化皮、僅作表面清潔 | 單獨使用不足以作為焊接前處理——無法清理至母材 |
焊接方法選擇
- 填料:ER70S-6(不用 ER70S-2)——較高的 Mn 與 Si 脫氧劑含量可補償氧化皮污染
- 保護氣體:淺焊道使用 75Ar / 25 CO,深熔焊使用 100 CO
- 最適用途:結構加工、鋼管定位焊、大量廠內焊接
- 填料:ER70S-2 或 ER70S-6 焊條;使用 100% Ar 作為保護氣體
- 必須完全去除氧化皮——熔池內不能容忍脫氧劑
- 焊條:所有規範要求的焊接作業使用低氫型 E7018,一般加工使用 E6013。
- 銑削對氧化皮的耐受性相當高,但仍建議先打磨再進行規範要求的焊接
- 最適用途:現場營建、戶外焊接、重型結構
BMS 切割與鑽孔
黑色低碳鋼可輕易使用標準 csi 或 HSS 工具加工;切割鋼板與鋼管時,電漿弧切割速度最快;現場切割可使用氧乙炔;小直徑鋼管可使用配有砂輪切割片的角磨機。鑽削較厚的工件時,請使用 HSS 或鈷合金鑽頭並加入切削油,以便帶走熱量。氧化皮表面(亮黑色部分)比光亮抽製鋼材更容易磨耗工具。 因此,若發現鑽頭比加工光亮抽製鋼材時更早磨損,不必感到意外。若專案需要客製長度,供應商可提供定尺材料;標準鋼廠長度通常為 6 m(20 ft),也可提供短批量加工所需的定尺長度。請注意,相較於酸洗或除鱗材料,氧化皮表面的磨耗會增加鋸切及切割設備的工具耗損。 BMS 鋼管可在一般彎曲半徑範圍內冷彎(2” NPS 以下的 Schedule 40 鋼管,通常可在沒有芯棒的情況下以 3 OD 彎曲)。若彎曲半徑較小或管表較高,則需要使用帶芯棒的彎管機,以避免截面橢圓化。較大直徑鋼管可採用感應或火焰熱彎,降低小半徑彎曲造成截面橢圓化的風險。腐蝕與表面防護
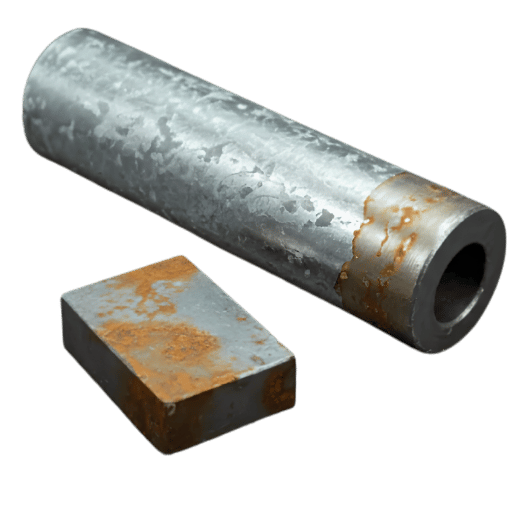 黑色低碳鋼本身不具耐腐蝕性;氧化皮表面無法長期有效防護。氧化皮剝落時(可能因機械損傷、熱循環或差異熱膨脹造成),裸露的底層鋼材在潮濕或含氧環境中會迅速生鏽。未防護的 BMS 在戶外用途可能幾週內就會生鏽。
BMS 鋼管與結構鋼材的主要防護方式有 3 種:底漆與塗層(大氣環境用途採用環氧底漆加面漆);熱浸鍍鋅(以鋅層阻隔嚴苛環境,但可能影響鋼管內徑,且管件可能需要重新攻牙);以及工廠施作的防腐塗層(埋地管線使用熔結環氧粉末塗層(FBE)或聚乙烯包覆)。螺紋管件(天然氣管線)可使用符合 BS EN 10241 / ASME B16.3 標準的黑鋼管管件作為標準連接方式;所有適用於天然氣的螺紋接頭都必須使用螺紋密封帶或膏。
我們的黑鋼管腐蝕防護選項手冊,整理了不同環境與防護方式下完整的腐蝕使用壽命統計資料。
市場展望與採購 2025–2026
 全球碳鋼管市場持續溫和成長,整體趨勢正向;天然氣輸送、製程製造廠擴建,以及商業建築消防系統的投資持續增加,預計至 2030 年的年複合成長率將維持在中個位數。亞太地區仍是主要的供應來源與市場。
對美國買家而言,2025 年最重要的法規變動是 PHMSA 於 2025 年七月發布的直接最終規則,將 ASTM A53/A53M-22 納入 49 CFR Part 192(天然氣管線安全)。採購受法規管制的天然氣配管用黑鋼管時,買家必須確認供應商符合 A53 的 2022 年版要求。依據 2025 年的聯邦法規,較早版本不得用於新建工程。
採購時,請確認材料檢驗證明(MTR)包含化學批次成分、機械試驗證明(降伏強度、抗拉強度、伸長率),以及依適用 ASTM 版本出具的水壓試驗證明。MTR 應載明可追溯至生產批次的爐號。若無法取得具追溯性的 MTR,便不應選用於受法規管制的管線。
常見問題
什麼是黑色低碳鋼?
查看答案
光亮低碳鋼與黑色低碳鋼有什麼差別?
查看答案
黑鐵管與低碳鋼管是同一種產品嗎?
查看答案
黑色低碳鋼會生鏽嗎?
查看答案
黑色低碳鋼可以焊接嗎?
查看答案
關於本技術報告
Baling Steel 製造並供應符合 ASTM A53 與 A106 規格的擠製及 ERW 黑色低碳鋼管,適用於工業與基礎建設專案。此處的 BMS-5 選材矩陣,是根據我們工程採購團隊二十年來在結構製品與受法規管制管線專案中觀察到的規格誤訂趨勢編製而成。法規資訊(PHMSA 2025 年七月規則)取自聯邦公開公告;ASTM 材料特性資料則來自相關已發布的標準規格。
需要符合 ASTM A53 或 A106 規格的黑鋼低碳鋼管嗎?
歡迎索取報價並取得鋼廠檢驗報告。我們供應 ERW 管與擠製管,管表涵蓋 Schedule 40 至 XXH,NPS ½” 至 24″。
索取報價 →相關文章
- 黑鋼管完整指南 — 完整鋼管尺寸、管表、MTC 檢查清單及腐蝕使用壽命資料
- ASTM A106 B級擠製碳鋼管 — 鋼管規格與供應能力
- 黑鋼材料概覽 — 結構用黑鋼等級、型式與供應規格
參考資料與來源
- PHMSA 管線安全法規(49 CFR Part 192) — 美國運輸部,包含 2025 年七月採納 ASTM A53/A53M-22 的規定
- NFPA 54:國家燃氣規範 — 美國國家消防協會,黑鋼燃氣配管相關條文
- NFPA 13:灑水系統安裝標準 — 美國國家消防協會,核准使用的管材包括黑鋼
- AWS A5.18:氣體遮蔽電弧焊用碳鋼電極與焊條規格 — 美國焊接協會,ER70S-6 分類要求
- ASTM A53/A53M-22:鋼管標準規格,涵蓋黑鋼管與熱浸鍍鋅管 — ASTM International,機械要求與檢測規範

