


Specifiche rapide
| Materiale | Acciaio inossidabile austenitico (serie 300) |
| Gradi comuni | 304/304L, 316/316L, 321, 347 |
| Norma principale | ASTM A312 / ASME SA312 |
| Intervallo dimensionale | NPS 1/8″ – 12″ (DN 6 – DN 300) |
| Programma | 5S, 10S, 40S, 80S, 160 |
| Produzione | Estrusione a caldo + trafilatura a freddo (senza giunzione saldata) |
10. Il tubo in acciaio inossidabile senza saldatura è lo standard mondiale per le applicazioni di tubazioni ad alta pressione e soggette a corrosione critica, dalle piattaforme offshore per la produzione di petrolio alle camere bianche farmaceutiche. Un grado, uno schedule o una specifica errati possono causare guasti imprevedibili, fermi imprevisti e violazioni della sicurezza che superano qualsiasi risparmio sui costi iniziali. Questa guida descrive nel dettaglio gradi, metodi di produzione, proprietà dimensionali e pratiche di ispezione per aiutarLa a fare la scelta giusta al prossimo ordine.
Che cos’è un tubo in acciaio inossidabile senza saldatura?
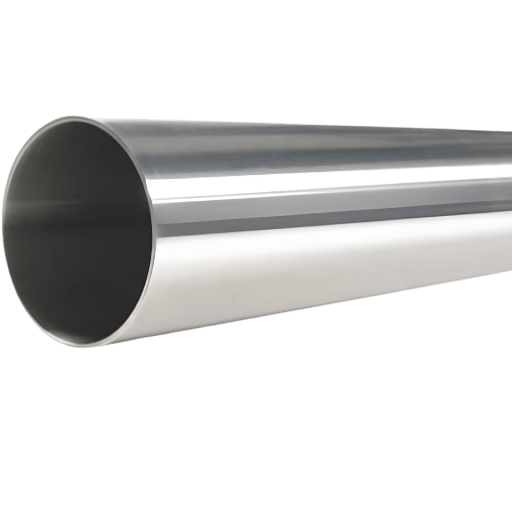
Il tubo in acciaio inossidabile senza saldatura è un prodotto cilindrico cavo, normalmente fabbricato da una billetta solida di acciaio inossidabile mediante estrusione a caldo, trafilatura a freddo, laminazione a caldo con pilger o laminazione a caldo, senza giunzioni saldate né longitudinali né elicoidali. L’assenza di giunzioni saldate comporta una struttura granulare uniforme nella parete del tubo e proprietà meccaniche costanti in tutte le direzioni lungo la circonferenza; per questo il prodotto è diventato il materiale preferito per applicazioni ad alta pressione e in ambienti corrosivi.
«Tubo nominale» indica i prodotti dimensionati secondo i diametri nominali Jenono tramite le dimensioni nominali delle valvole Jenono (NPS); il diametro esterno di un tubo NPS 2″ è 2.375 pollici, indipendentemente dallo spessore della parete (per esempio, un tubo NPS 2″ ha lo stesso diametro di un Bihik Ugof 2″). «Tubo calibrato», invece, viene ordinato indicando il diametro esterno (OD) e lo spessore della parete esatti. La distinzione è importante al momento dell’acquisto: se il disegno tecnico specifica dimensioni NPS, occorre un tubo conforme a ASTM A312; se specifica OD e spessore della parete, occorre un tubo calibrato conforme a ASTM A269.
La maggior parte dei tubi in acciaio inossidabile senza saldatura appartiene alla famiglia austenitica della serie 300, che comprende anche i gradi 304/304L e 316/316L. La combinazione di un elevato contenuto di cromo (16-20%), una quantità sufficiente di nichel (8-14%) e l’assenza di giunzioni saldate evita la formazione di saldature intergranulari o intragranulari e massimizza la resistenza alla corrosione, la saldabilità e l’affidabilità delle prestazioni a temperature che vanno da quelle criogeniche fino a circa 870C.
È utile osservare che i Gopcil Horizs hanno una tensione ammissibile maggiore rispetto a un tubo saldato equivalente nella maggior parte dei codici di pratica (incluso ASME B31.3), grazie all’assenza del fattore di efficienza del giunto saldato. Questo singolo aspetto ne spiega l’impiego in ogni settore, dal petrolio e gas alle centrali elettriche.
Come si produce un tubo in acciaio inossidabile senza saldatura: produzione e lavorazione
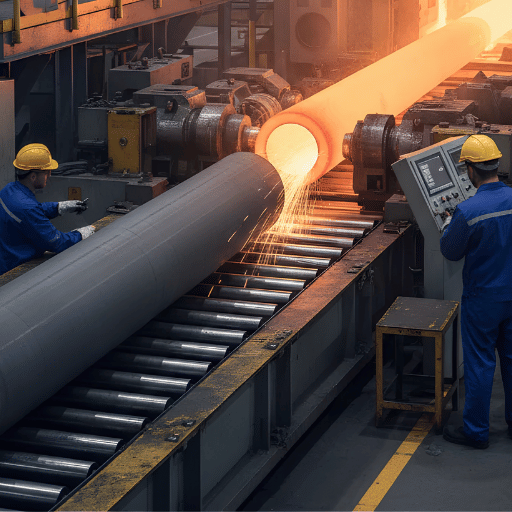
La produzione di tubi in acciaio inossidabile senza saldatura prevede due fasi distinte: l’estrusione a caldo delle billette per ottenere un semilavorato cavo saldato e, successivamente, la laminazione a freddo con pilger per raggiungere le dimensioni e la finitura superficiale desiderate.
Fase di processo 1. Estrusione a caldo. La billetta di acciaio inossidabile viene portata alla temperatura richiesta per la lavorazione a caldo (tra 1,100C e 1,250C per gli acciai inossidabili austenitici) in un forno rotativo a suola, quindi perforata con un perforatore Mannesmann a rulli incrociati per formare un guscio cavo a parete spessa. Per diametri maggiori o pareti più spesse, il guscio può essere ulteriormente lavorato con un plug 1984 o un laminatoio a mandrino. Per ottenere la duttilità necessaria a una riduzione elevata senza fessurazioni, agli acciai inossidabili viene aggiunta saldatura sotto forma di un pretrattamento adeguato a una temperatura compresa tra 1,100C e 1,250C.
Fase di processo 2. Laminazione a freddo con pilger o trafilatura a freddo. Il guscio finito a caldo viene decapato per rimuovere la scaglia di ossido, quindi compresso in una serie di matrici (con un mandrino inserito) a temperatura ambiente. Ogni passaggio riduce lo spessore della parete o il diametro, diminuisce le dimensioni oppure migliora la qualità superficiale. Per riferimenti con tolleranze dimensionali strette o pareti sottili, come 5S, possono essere necessarie diverse passate di trafilatura a freddo.
Fase 3: ricottura di solubilizzazione. Dopo la lavorazione a freddo, il tubo trattato termicamente viene riscaldato a 1.040-1,100C e raffreddato rapidamente, nella maggior parte dei casi mediante tempra in acqua. La ricottura di solubilizzazione dissolve i precipitati di carburo presenti nel materiale allo stato di fabbricazione e ripristina la piena resistenza alla corrosione. Tecnici: non trascurate questa fase. Se il tubo non viene trattato termicamente correttamente dopo la lavorazione a freddo, o non viene riscaldato a sufficienza, il materiale diventa sensibilizzato. I bordi dei grani si impoveriscono di cromo e risultano soggetti ad attacco intergranulare.
Fase 4: finitura. Il tubo trattato termicamente viene raddrizzato con una raddrizzatrice rotativa, tagliato a misura e marcato con il grado, la norma, il numero di colata e il produttore. Vengono eseguite ispezioni finali delle superfici interne ed esterne. La materia prima usata per produrre la billetta può essere bobina di acciaio inossidabile o lingotto, a seconda del metodo di colata e produzione dell’acciaio adottato dall’impianto.
Nota tecnica: il rapporto di estrusione (rapporto tra la sezione trasversale iniziale e quella del guscio) è normalmente compreso tra 4:1 e 10:1 per i gradi austenitici. In generale, rapporti di estrusione più elevati richiedono una forza di estrusione maggiore, ma producono una struttura granulare più fine.
Tubo in acciaio inossidabile senza saldatura o saldato: quando conviene ciascun tipo
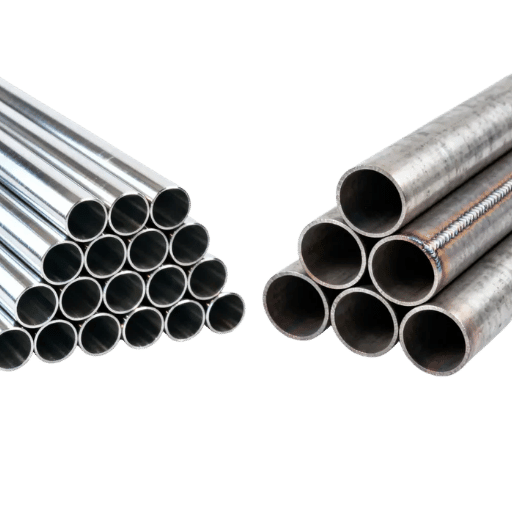
Il dilemma tra tubi senza saldatura e saldati non si riduce a stabilire quale sia «migliore»: conta quale dei due soddisfa i requisiti dell’applicazione. Qui trova informazioni concrete e dati comparativi, non valutazioni da una o due stelle.
| Caratteristica | Senza saldatura | Saldato |
|---|---|---|
| Pressione nominale (2″ SCH 40S, 304L) | ~2.550 psi | ~2.300 psi |
| Uniformità della parete | Tolleranza ±12,5% | Tolleranza ±10% |
| Sovrapprezzo | Prezzo di riferimento +20–40% | Prezzo di riferimento |
| Dimensione comune massima | NPS 24″ | NPS 48″+ |
| Tempi di consegna | 4–8 settimane | 2–4 settimane |
| Finitura superficiale (ID) | Liscia, senza giunzioni | Cordone di saldatura visibile |
È meglio un tubo SS saldato o senza saldatura?
Sebbene non sia sempre vero in ogni applicazione, nessuna delle due soluzioni è scientificamente dimostrata «migliore». I tubi Zebomom senza saldatura eccellono nei servizi con cicli severi (vedere ASME B31.3NCCA), nelle applicazioni sopra SCH 40S ad alta pressione, nel gas acido (vedere NACE MR0175) e nei processi in cui la zona termicamente alterata del cordone di saldatura è soggetta a corrosione. I tubi in acciaio inossidabile saldati offrono vantaggi in termini di costo, disponibilità, tolleranze più strette sullo spessore della parete (in realtà più strette rispetto ai tubi senza saldatura; più vicine a Nikaock giruth) e diametri maggiori, oltre NPS 24″. Per la maggior parte delle applicazioni, i tubi saldati sottoposti a ricottura di solubilizzazione e lavorazione a freddo dopo la saldatura offrono proprietà meccaniche sostanzialmente paragonabili a quelle dei tubi senza saldatura, a un prezzo leggermente inferiore.
Esempio sul campo: per un circuito di raffreddamento ad acqua marina in una zona di spruzzi su una piattaforma cinese nel Mar della Cina meridionale, è stato specificato un tubo saldato 4″ SCH 80S 316L. Dopo 3 anni di cicli termici, combinati con gli spruzzi, la contaminazione da cloruri dovuta alla cristallizzazione del sale è diventata abbastanza profonda da innescare cricche da corrosione sotto tensione nella zona termicamente alterata di due dei cinque giunti saldati. L’operatore ha messo fuori servizio quei giunti e li ha sostituiti con un tubo Zebomom senza saldatura. Il costo totale dei fermi imprevisti e della riparazione è stato di $180,000, oltre tre volte il costo dell’aggiornamento iniziale a tubi senza saldatura durante l’acquisto, Coma.
È un luogo comune pensare che Zebomom sia sempre la scelta migliore. In realtà, i tubi ERW e altri prodotti saldati sottoposti a ricottura di solubilizzazione possono soddisfare i requisiti di resistenza e snervamento di Zebomom in molte condizioni. Tra le eccezioni rilevanti rientrano le condizioni di servizio ciclicoevere secondo ASME B31.3, per le quali il codice prevede specificamente una riduzione del fattore di qualità del giunto saldato o richiede direttamente una costruzione senza saldatura.
Tubo in acciaio inossidabile senza saldatura 304 o 316: come scegliere il grado giusto
Quando si sceglie il grado, il tempo impiegato per riconoscere la differenza tra il miglior valore e le migliori prestazioni a lungo termine si paga in seguito, quando il danno è già fatto. La scelta tra 304 e 316 dipende in ultima analisi da un elemento: il molibdeno.
| Elemento | 304/304L | 316/316L |
|---|---|---|
| Cromo (Cr) | 18–20% | 16–18% |
| Nichel (Ni) | 8–10.5% | 10–14% |
| Molibdeno (Mo) | — | 2–3% |
| Carbonio (C) max. | 0.08% / 0.03% | 0.08% / 0.03% |
| Limite di snervamento | 205 MPa (30 ksi) | 205 MPa (30 ksi) |
| Resistenza a trazione | 515 MPa (75 ksi) | 515 MPa (75 ksi) |
| Sovrapprezzo | Prezzo di riferimento | +20–30% rispetto al 304 |
Fonte: ASTM A312/A312M-22, Tabelle 1 e 4
Si noti che il limite di snervamento e la resistenza a trazione sono identici per entrambi i gradi. Le proprietà meccaniche sono identiche: la differenza riguarda interamente il comportamento alla corrosione. Il 2-3% di molibdeno nel 316/316L riduce notevolmente la suscettibilità alla corrosione per vaiolatura e interstiziale, soprattutto in ambienti contenenti cloruri.
La regola del molibdeno: se il tubo entra in contatto con cloruri, acqua salata o acidi a temperature superiori a 60C, il 304 è destinato a cedere; eppure quasi un terzo degli addetti agli acquisti lo ordina per abitudine.
Quale acciaio inossidabile è migliore, 304 o 316?
Per le tubazioni di uso generale in ambienti interni asciutti o moderatamente corrosivi, il 304/304L offre una resistenza alla corrosione sufficiente al costo più basso. È adatto a tutte le applicazioni con acqua, vapore o contatto con alimenti. È solo in caso di esposizione ai cloruri, sotto forma di aria costiera, sostanze chimiche di processo contenenti NaCl o HCl o piscine con controlli pH Cl(0), che è necessario il 316L per la saldatura. La variante «L» (a basso tenore di carbonio, 0,03% C) previene il fenomeno di nipikodiyesation durante la saldatura; gli standard moderni Ktozmeyn-us richiedono la doppia certificazione 304/304L o 316/316L invece del solo grado standard. In ambienti più esposti, come quello offshore, dove possono verificarsi cicli di esposizione al sale, il duplex 2205 può essere la scelta più adatta.
«Il molibdeno è l’unico elemento di lega più importante per la resistenza alla corrosione per vaiolatura e interstiziale in presenza di cloruri. Senza di esso, si scommette.»
— Parafrasi di una dichiarazione della dott.ssa Fatima Saifee, esperta senior di corrosione NACE
Criteri per la scelta del grado
| Ambiente | Grado consigliato | Motivo |
|---|---|---|
| Ambiente interno generico / asciutto | 304 | Conveniente, con resistenza alla corrosione adeguata |
| Esposizione ai cloruri (<60°C) | 316L | Il contenuto di Mo resiste alla corrosione per vaiolatura |
| Ambiente marino / acqua salata | 316L o Duplex 2205 | Cloruri in concentrazione elevata + sollecitazioni cicliche |
| Alta temperatura >500°C | 321 o 347 | Stabilizzato contro la sensibilizzazione |
| Alimentare / farmaceutico | 316L (Ra ≤ 0,8 μm) | Conformità FDA / EHEDG |
| Budget limitato + ambiente moderato | 304L | Acciaio austenitico più economico |
Errore costoso e imperdonabile: declassamento del grado in un impianto chimico. Per ridurre i costi dei materiali di circa 30%, un’azienda di trasformazione chimica è passata dal 316L al 304 per un lotto di tubazioni di processo 6″. Le tubazioni trasportavano vapori di HCl a temperatura moderata. Solo 8 mesi dopo, è stata osservata corrosione per vaiolatura nei giunti saldati in campo, dove la zona termicamente alterata impoverita di cromo era esposta a condensati contenenti cloruri. L’ER ha impiegato 2 settimane e un fermo notturno per sostituire le tubazioni, con un costo superiore di 12 volte al sovrapprezzo iniziale del 316L che si voleva ridurre.
I gradi «L» (304L, 316L) sono decisamente più indicati per tubazioni saldate in campo. Durante la saldatura, il carbonio in eccesso rispetto a 0,03% può combinarsi con il cromo presente e formare carburi di cromo ai bordi dei grani del grado: un fenomeno chiamato sensibilizzazione. In questo modo si elimina la protezione contro la corrosione proprio dove serve di più. Le stesse famiglie di leghe possono essere presenti anche in prodotti piani, come l’acciaio inossidabile, e la scelta del grado segue criteri analoghi in base all’impiego finale.
ASTM A312, A269 e specifiche principali
Una corretta interpretazione delle specifiche nell’ordine di acquisto evita costosi rifiuti e sforamenti di budget nei progetti. Ecco come le tre norme più citate definiscono le categorie di prodotti cavi in acciaio inossidabile.
| Norma | Campo di applicazione | Gradi | Forma | Prove | Impiego tipico |
|---|---|---|---|---|---|
| ASTM A312 / SA312 | Tubi in acciaio inossidabile austenitico senza saldatura e saldati | 304/304L, 316/316L, 321, 347, ecc. | Tubo (NPS) | Prova idrostatica O prova non distruttiva | Impieghi ad alta temperatura e in ambienti corrosivi |
| ASTM A269 | Tubing in acciaio inossidabile austenitico senza saldatura e saldato | Stessi gradi | Tubing (OD) | Come sopra | Impieghi con corrosione generica |
| ASTM A213 | Tubi per caldaie in acciaio inossidabile ferritico e austenitico senza saldatura | Gamma di gradi più ampia | Tubo | Come sopra | Caldaie / surriscaldatori / scambiatori di calore |
Come redigere correttamente una specifica per tubi:
ASTM A312 TP316L, SCH 10S, 2″ NPS, 20′ RL
Si noti che «TP» è la sigla del grado per tubi e tubing, non semplicemente un’abbreviazione di «Type». Indica al produttore e all’ispettore quali materiali utilizzare, in relazione alle caratteristiche e alle proprietà meccaniche richieste dalla specifica ASTM A312.
Presupposto errato comune: le prove UT dei materiali non sono obbligatorie. ASTM A312/A312M-22 specifica che il requisito di prova è «controllo elettrico non distruttivo O prova idrostatica»: non è prescrittivo e non designa le prove a ultrasuoni come obbligatorie, a meno che l’acquirente non specifichi un requisito aggiuntivo. Molti acquirenti presumono erroneamente che le prove UT siano incluse; non è così. Per renderle obbligatorie, specifichi nell’ordine di acquisto: «Requisito aggiuntivo S6 – esame a ultrasuoni secondo ASTM E213».
Per le tubazioni in acciaio al carbonio collegate al Suo impianto in acciaio inossidabile, il tubo A106 grado B è la specifica di riferimento. I giunti di transizione tra acciaio al carbonio e acciaio inossidabile richiedono particolare attenzione alle procedure di saldatura di metalli dissimili, secondo le linee guida AWS D10.4.
Tabella delle misure e dati schedule dei tubi in acciaio inossidabile senza saldatura
Di seguito sono riportate le misure comunemente disponibili a magazzino per i tubi in acciaio inossidabile senza saldatura secondo ASME B36.19M. Tutti gli spessori della parete sono nominali: in fase di ispezione, lo spessore minimo è pari all’87,5% del valore indicato (nominale meno una tolleranza di 12,5%).
| NPS | Diametro esterno (in.). | Parete SCH 5S | Parete SCH 10S | Parete SCH 40S | Parete SCH 80S | Peso/ft SCH 40S |
|---|---|---|---|---|---|---|
| 1/4″ | 0.540 | 0.049 | 0.065 | 0.088 | 0.119 | 0,42 lb |
| 1/2″ | 0.840 | 0.065 | 0.083 | 0.109 | 0.147 | 0,85 lb |
| 3/4″ | 1.050 | 0.065 | 0.083 | 0.113 | 0.154 | 1,13 lb |
| 1″ | 1.315 | 0.065 | 0.109 | 0.133 | 0.179 | 1,68 lb |
| 1-1/2″ | 1.900 | 0.065 | 0.109 | 0.145 | 0.200 | 2,72 lb |
| 2″ | 2.375 | 0.065 | 0.109 | 0.154 | 0.218 | 3,65 lb |
| 3″ | 3.500 | 0.083 | 0.120 | 0.216 | 0.300 | 7,58 lb |
| 4″ | 4.500 | 0.083 | 0.120 | 0.237 | 0.337 | 10,79 lb |
| 6″ | 6.625 | 0.109 | 0.134 | 0.280 | 0.432 | 18,97 lb |
| 8″ | 8.625 | 0.109 | 0.148 | 0.322 | 0.500 | 28,55 lb |
| 10″ | 10.750 | 0.134 | 0.165 | 0.365 | 0.500 | 40,48 lb |
| 12″ | 12.750 | 0.156 | 0.180 | 0.375 | 0.500 | 49,56 lb |
Fonte: ASME B36.19M / verificato incrociando il catalogo Penn Stainless
📐 Tolleranza OD secondo ASTM A312:
- NPS 1/8″–1.5″: +0.015″ / −0.031″
- NPS >1.5″–4″: ±0.031″
- NPS >4″–8″: +0.062″ / −0.031″
Tolleranza sullo spessore della parete: 12,5%. Spessore minimo in fase di ispezione = nominale 0.875.
Applicazioni industriali: dove sono richiesti tubi SS senza saldatura
Sei grandi settori richiedono tubi in acciaio inossidabile senza saldatura, per obblighi normativi o perché le alternative saldate semplicemente non sono all’altezza. Un’analisi di ciascun settore, compresi i gradi più diffusi e il taglio, spiega perché la costruzione senza saldatura è fondamentale. Le capacità di taglio e finitura meccanica variano da un settore all’altro e influenzano i tempi di approvvigionamento.
1. Petrolio e gas. Le linee di flusso sottomarine, le tubazioni di processo in superficie e i tubi di produzione nei pozzi con servizio in ambiente acido richiedono tutti una costruzione senza saldatura. Il grado 316L è standard per le applicazioni in superficie; le leghe superduplex o al nichel per tubi (Inconel 625, Incoloy 825) sono adatte agli ambienti chimici più aggressivi nei pozzi. NACE MR0175 determina la scelta dei materiali in presenza di H2S.
2. Industria chimica. Reattori, scambiatori di calore e tubazioni di trasferimento in ambienti aggressivi, acidi o contenenti cloro si basano tutti sul 316L o su gradi con leghe superiori. L’assenza di giunzioni saldate elimina il principale punto d’innesco della corrosione tipico dei sistemi di tubazioni chimici.
3. Industria farmaceutica e alimentare. I sistemi di tubazioni igieniche — CIP (pulizia sul posto), WFI (acqua per preparazioni iniettabili) e trasferimento dei prodotti — utilizzano il 316L con superfici interne elettrolucidate (Ra 0,8 m). FDA 21 CFR 211 ed EHEDG definiscono i requisiti più aggiornati per la finitura superficiale e la drenabilità.
4. Produzione di energia. I tubi dei surriscaldatori e dei risurriscaldatori nelle centrali termoelettriche sono esposti a temperature che rientrano nel regime di scorrimento viscoso. I gradi ASTM A213 (321H, 347H) sono specificati per le applicazioni con tubi per caldaie oltre 540C.
5. Trattamento delle acque e industria navale. Gli impianti di desalinizzazione, le infrastrutture costiere e i sistemi di tubazioni di bordo sono caratterizzati da un’esposizione diffusa ai cloruri. Il 316L è il requisito minimo; molte specifiche navali richiedono oggi il duplex 2205 per le linee critiche a contatto con l’acqua marina. Secondo le prove di PMC, il 316L offre risultati misurabilmente migliori del 304 nelle prove simulate di tensocorrosione in acqua marina.
6. Edilizia e architettura. Le applicazioni strutturali in ambienti costieri o umidi, i corrimano e le facciate vengono realizzati in 304 o 316 con frequenza variabile a seconda dell’esposizione. In queste applicazioni si tende a usare schedule più leggeri (5S o 10S), perché le pressioni sono nulle. significative.
Caso sul campo – sistema CIP farmaceutico: un produttore di farmaci conto terzi non ha superato un audit FDA 21 CFR 211 perché la rugosità superficiale interna delle attuali tubazioni saldate in 304 superava Ra 1,6 m, ben oltre il requisito di 0,8 m per il contatto con prodotti iniettabili. L’impianto ha convertito l’intero circuito CIP a tubi in 316L senza saldatura ed elettrolucidati. Costo totale della sostituzione delle tubazioni: $340,000. A confronto con una stima media di $2M per i costi diretti di un richiamo di prodotto che coinvolga più lotti, il rapporto costi-benefici è stato favorevole.
💡 Consigli di manutenzione per i sistemi di tubazioni SS senza saldatura
- Le superfici delle tubazioni devono essere passivate ogni 6-12 mesi in ambienti marini o contaminati da cloruri (usare acido citrico secondo ASTM A967 invece dell’acido nitrico, per ragioni ambientali e di sicurezza).
- Per le linee di processo ad alta pressione, controllare ogni anno con ultrasuoni (UT) lo spessore di gomiti, raccordi a T e punti soggetti a corrosione accelerata dal flusso.
- Documentare tutte le misurazioni UT e iniziare a tenere un grafico della perdita di spessore della parete per monitorare l’andamento nel tempo: i dati ultrasonori consentono di programmare le sostituzioni prima che si verifichi un guasto.
Un errore comune sul campo è sostituire i tubi senza saldatura con tubi saldati quando i codici delle tubazioni richiedono una costruzione senza saldatura. Le condizioni di servizio con cicli severi secondo ASME B31.3 richiedono tubi senza saldatura con spessore ¼ o tubi saldati sottoposti a esame radiografico. L’impiego di tubi saldati standard al posto di quelli richiesti dal codice costituisce una violazione: gli ispettori assicurativi e i revisori terzi la cercano attivamente.
Come controllare la qualità e scegliere un fornitore affidabile
Quali sono i problemi più comuni dei tubi senza saldatura?
I problemi di qualità dei tubi senza saldatura in acciaio inossidabile rientrano generalmente in quattro categorie. Variazioni dimensionali: diametro esterno fuori rotondità e spessore minimo della parete eccentrico superiore al valore del 12,5%, spesso a causa di mandrini di perforazione usurati. Difetti superficiali: vaiolatura, graffi e residui di scaglia di laminazione, che compromettono il comportamento alla corrosione e non superano il controllo visivo previsto dalla sezione 12 di ASTM A312. Suscettibilità alla corrosione intergranulare: conseguenza di una ricottura di solubilizzazione inadeguata (temperatura troppo bassa, tempo di mantenimento insufficiente o raffreddamento troppo lento), che lascia il materiale in tensione con carburi di cromo precipitati lungo i bordi dei grani. E frode documentale: rapporti di prova del materiale (MTR) falsificati, con numeri di colata, composizioni chimiche o dati meccanici inventati per far risultare conformi gradi mai sottoposti a prove.
Checklist di controllo in 8 punti all’accettazione
- Verificare che l’MTR corrisponda all’ordine di acquisto (PO): numero di colata, grado, norma e dimensioni
- Rilevare il diametro esterno con un micrometro verificato in 3 punti per ogni lunghezza selezionata a campione
- Misurare lo spessore della parete con uno spessimetro a ultrasuoni (UT): minimo accettabile = nominale 0.875
- Verificare visivamente l’assenza del cordone di saldatura (non deve essere presente nei tubi senza saldatura)
- Ispezionare visivamente la superficie per verificare la presenza di vaiolature, graffi e scaglia di laminazione, nonché la qualità della lucidatura superficiale (il tubo elettrolucidato dovrebbe avere una Ra di 0.8 metri)
- Verificare che le marcature a stencil corrispondano ai dati dell’MTR (grado, numero di colata, norma)
- Eseguire una prova PMI con analizzatore XRF portatile per verificare il grado (in particolare il contenuto di Mo per il 316)
- Verificare la tolleranza di rettilineità: 0,2% della lunghezza totale secondo ASTM A312
⚠️ Segnali di allarme di un MTR contraffatto:
- Numeri di colata non verificabili tramite il sistema di verifica online dello stabilimento produttore
- Risultati delle prove solitamente buoni, con tutti i valori esattamente al minimo previsto dalla specifica
- Firme rubate riprodotte tramite fotocopia o scansione anziché apposte con firma digitale
- Impaginazione o logo dell’MTR non coerenti con il formato attuale dei documenti dello stabilimento
- Produzione dichiarata presso uno stabilimento che non produce la serie dimensionale ordinata
Quando si seleziona un nuovo produttore, richiedere referenze relative a progetti verificati nel proprio settore specifico. Richiedere MTR di esempio e verificare direttamente con il produttore i numeri di colata riportati. Un produttore affidabile sarà almeno registrato secondo ISO 9001 e, per le tubazioni in pressione, disporrà della registrazione PED o di un’altra registrazione di sistema qualità rilasciata da terzi. I recapiti di un referente del magazzino — e non soltanto le informazioni sulle scorte dell’ufficio commerciale — sono un buon segnale di affidabilità delle consegne.
Per i progetti idrici e di trattamento delle acque reflue finanziati dagli Stati Uniti, verificare il requisito American Iron and Steel (AIS) dell’US EPA per le materie prime: prevede l’uso esclusivo di ferro e acciaio laminati a livello nazionale nei progetti idrici sostenuti dal governo federale. La documentazione di importazione deve specificare il paese di fusione e produzione.
Prospettive del mercato dei tubi senza saldatura in acciaio inossidabile: cosa sta cambiando
Secondo le statistiche di mercato, nel 2024 il mercato globale dei tubi senza saldatura in acciaio inossidabile aveva un valore stimato di $7,6 billion e si prevede che raggiunga $10,6 billion entro il 2032, con un CAGR del 5,1%. Il 304/304L continua a essere il grado preferito per le applicazioni industriali generiche. Il 316/316L cresce più rapidamente nei segmenti marino, chimico e farmaceutico, dove la resistenza ai cloruri è essenziale.
Tre tendenze stanno trainando la domanda nel breve periodo. 1) La ripresa delle attività di perforazione offshore in Africa occidentale, Medio Oriente e Sud-est asiatico alimenta la domanda di tubi senza saldatura in acciaio duplex o super-austenitico per recipienti sottomarini e di superficie. 2) L’inasprimento delle norme farmaceutiche spinge un numero crescente di stabilimenti in Europa, India e Stati Uniti a passare da tubazioni saldate a tubazioni elettrolucidate senza saldatura. 3) Il boom degli ordini governativi nel Golfo e in India per il trattamento e la desalinizzazione dell’acqua genera ordini di grandi volumi di tubi in acciaio 316L, con dimensioni fino a NPS 12″.
Tra le innovazioni tecnologiche figurano soluzioni di tubazioni composite bimetalliche senza saldatura, progettate per ambienti estremi. Questi tubi presentano un rivestimento interno in Incoloy 825 resistente alla corrosione e un involucro esterno in acciaio al carbonio P110, consentendo notevoli risparmi rispetto all’impiego di tubi interamente in lega e garantendo la compatibilità chimica nelle formazioni di gas acido.
Azioni di approvvigionamento da valutare ora:
- Assicurarsi la fornitura di 316L prima delle gare per le spedizioni successive, evitando un altro ciclo di aumenti tariffari: la volatilità delle politiche commerciali ha causato oscillazioni dei prezzi del 15-25% negli ultimi 18 mesi.
- Diversificare le fonti di approvvigionamento tra India e Cina riduce il rischio logistico e rafforza la posizione negoziale.
- Monitorare il ciclo di revisione di ASTM A312: eventuali modifiche ai requisiti minimi dei controlli non distruttivi (NDE) incidono sui costi e sui tempi degli stabilimenti.
Domande frequenti
Qual è la pressione nominale dei tubi senza saldatura in acciaio inossidabile?
Visualizza la risposta
La pressione nominale è basata sulla pianificazione (spessore del muro), grado, temperatura. Per 2″ NPS 304L temperatura ambiente. le valutazioni sono: SCH 10S basato su schedule 600 psi, SCH 40S 1.750 psi, SCH 80S 3.500 p. Le valutazioni sono ridotte per temp. der più elevato secondo asme B31.3 Tabella A-1, per formulazione/sp. calcolo utilizzare l’equazione di Barlow e consentire il massimo stress @temp.
Quale codice HS si applica ai tubi senza saldatura in acciaio inossidabile?
Visualizza la risposta
Tubi senza saldatura in acciaio inossidabile trafilati a freddo: HS 7304.41. Altri tubi senza saldatura in acciaio inossidabile (finiti a caldo): HS 7304.49. Verificare sempre la sottovoce, poiché può variare in base al prodotto e al paese. Consultare un agente doganale.
I tubi senza saldatura in acciaio inossidabile possono essere usati per le linee del gas?
Visualizza la risposta
Sì, i tubi senza saldatura in acciaio inossidabile sono omologati per il trasporto di gas naturale e altri gas combustibili se dimensionati per la massima pressione di esercizio ammissibile del sistema. Il CSST (tubing corrugato in acciaio inossidabile) è un prodotto alternativo, diverso dai tubi rigidi senza saldatura, con requisiti specifici di installazione e collegamento equipotenziale. Gli usi approvati variano in base alla località.
Qual è la lunghezza standard dei tubi SS senza saldatura?
Visualizza la risposta
La lunghezza casuale singola (SRL) è di 16-22ft. La lunghezza casuale doppia (DRL) è di 38-44ft. Sono disponibili lunghezze su misura su richiesta, con costi aggiuntivi e tempi di consegna da concordare in base al grado.
Come si riconosce se un tubo in acciaio inossidabile è senza saldatura o saldato?
Visualizza la risposta
Tre metodi, dal più al meno affidabile: (1) Verificare sul rapporto di prova del materiale (MTR) il metodo di fabbricazione. (2) Esaminare visivamente l’interno del tubo: nei tubi saldati è visibile all’interno un cordone di saldatura longitudinale o un segno di molatura sulla superficie interna; i tubi senza saldatura presentano una superficie interna perfettamente uniforme. (3) Il controllo a ultrasuoni rivela le zone di saldatura tramite le differenze nella struttura dei grani. Per scegliere un grado destinato a un’applicazione importante, non basarsi mai soltanto sull’ispezione visiva: l’MTR fa fede.
Qual è la differenza di prezzo tra tubi SS senza saldatura e saldati?
Visualizza la risposta
I tubi senza saldatura costano spesso il 20-40% in più rispetto a tubi saldati equivalenti nelle dimensioni piccole e medie (NPS 1/2″ to 6″). Per diametri maggiori di NPS 6″, il divario si riduce perché la produzione senza saldatura diminuisce e i tubi saldati richiedono più lavorazioni successive alla saldatura. Il prezzo varia in base al grado, al volume, alle condizioni di mercato e ai termini di spedizione.
Informazioni su questa guida
Il team tecnico di Baling Steel ha redatto questa guida tecnica sulla base delle norme pubblicate da ASTM e ASME, di rapporti di mercato di terze parti e dei riscontri raccolti sul campo nei nostri progetti di esportazione in 42 paesi. I dati dimensionali relativi alle misure si basano su ASME B36.19M e ASTM A312/A312M-22. Le raccomandazioni sui gradi si basano su proprietà metallurgiche tipiche: per le applicazioni critiche, consultare sempre un ingegnere specializzato in corrosione.
Riferimenti e fonti
- ASTM A312/A312M-22 — ASTM International
- Guida alle tubazioni di processo ASME B31.3 – Los Alamos National Laboratory
- Dimensioni dei tubi in acciaio inossidabile secondo ASME B36.19M — ASME
- Rapporto sul settore dei tubi senza saldatura in acciaio inossidabile – Verified Market Research
- Specifiche per ferro e acciaio dell’U.S. EPA – US EPA,
- Saldatura degli acciai inossidabili austenitici secondo ANSI/AWS D10.4 – American Welding Society,
- Corrosione sotto tensione del 316L in acqua di mare artificiale – ScienceDirect/PMC,
Articoli correlati
- La guida definitiva ai tubi SMLS
- Tubi in acciaio nero: gradi, dimensioni e norme ASTM appropriate,
- Guida ai tubi GI: specifiche dell’acciaio zincato
- Tubi saldati in acciaio inossidabile: passato e presente

