


FBE 環氧塗層快速規格
內容
展示
| 塗層類型 | 熱固性環氧粉末 |
| 施工溫度 | 180–250 °C (356–482 °F) |
| 典型乾膜厚度(外部) | 350–500 µm(14–20 密耳) |
| 典型乾膜厚度(內部) | 250–400 µm(10–16 密耳) |
| 使用溫度 | 最高 85 °C(濕態)/ 150 °C(乾態) |
| 主要標準 | CSA Z245.20、ISO 21809-2:2026、AMPP SP0188 |
| 固化時間 | 60–120 秒 |
| 全球市場占有率(管材塗層) | ~49 % (2025) |
什麼是 FBE 環氧塗層?熔結環氧塗層解析
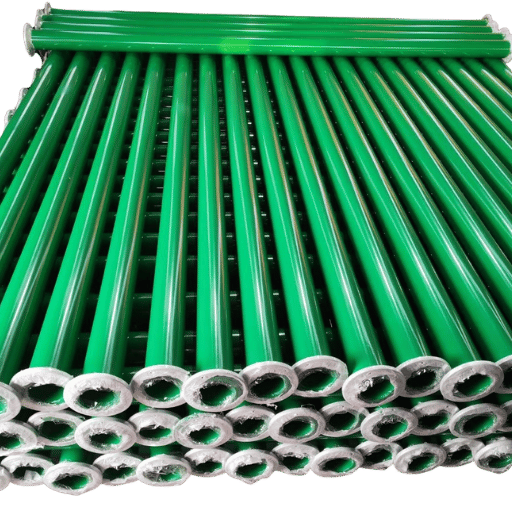 FBE 環氧塗層是一種熱固性粉末塗層,透過化學交聯反應在鋼材表面形成永久性的防腐蝕屏障。與重新加熱後會軟化的熱塑性塗層不同,熔結環氧塗層會產生不可逆的固化反應:環氧樹脂與胺類固化劑在高於 180 °C 的溫度下熔融結合後,分子會交聯成剛性的三維網絡,無法恢復成原本的粉末狀態,因此使用壽命遠高於傳統塗料系統。
這正是 FBE 與一般油漆或液態環氧系統的差異。熔融塗層與鋼材基底之間的化學鍵結,能提供強大的附著力,抵抗陰極剝離、水分滲透,以及包括氯化物在內的腐蝕性物質侵蝕,效力可維持數十年。只要在工廠正確固化,單層 FBE 塗層就能形成連續屏障,不會有針孔、溶劑揮發造成的收縮,也沒有接縫;這 3 個弱點正是埋地或水下管線塗層失效的主要原因。
FBE 環氧塗層不含揮發性溶劑,因此施工時不會產生 VOC 排放。這兼具環保與實務效益:沒有溶劑揮發,就不會在固化膜中造成孔隙缺陷,施工人員也不必接觸有害氣體。
FBE 塗層如何施工:6 個步驟
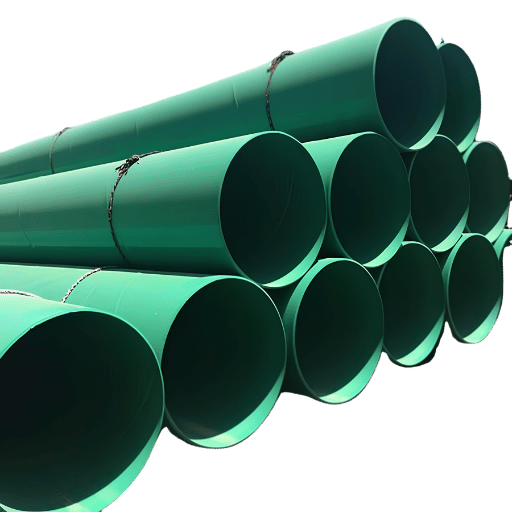 FBE 塗層的品質幾乎完全取決於施工流程。每個步驟都必須嚴格控制公差,幾乎沒有偏差空間。表面處理或預熱溫度未達標,塗層外觀雖然相同,失效時間卻可能提早數年。
- 表面清潔與粗化 — 以噴砂處理管材表面,使其達到 Sa 2½ 清潔度(近白金屬)。錨紋粗糙度須維持在 50–85 µm Rz。低於 50 µm 時,機械附著力會下降;高於 85 µm 時,容易形成薄膜區域,腐蝕也會最先從此處開始。
- 預熱 — 將管材表面加熱。可採用感應加熱,或使用燃氣火焰預熱。FBE 粉末的施工溫度為 220–250 C,操作範圍非常窄。低於 2000 C 時,粉末無法完全熔融,交聯反應也會不完全;高於 2600 C 時,環氧樹脂會開始在表面分解。
- 粉末塗佈 — 在塗裝室內,以靜電噴塗方式將帶電的 FBE 粉末塗佈於已加熱的管材表面。粉末接觸熱鋼材後會熔融,並流入表面紋理,填滿噴砂表面的每一道微細凹谷。
- 熔結與固化 — 儲存在管壁中的熱能會促使交聯反應進行,形成 FBE 防腐蝕性能的關鍵。固化時間取決於管壁厚度及 FBE 的特定配方,約為 60 至 120 秒。品質實驗室會透過差示掃描量熱法(DSC)確認固化是否完全,並驗證殘餘 delta Tg 低於 3 C。
- 水淬冷卻 — 固化後,將管材送入水淬站冷卻,以避免過度固化,並維持塗層的機械性質。
- 針孔檢測與檢驗 — 依 AMPP SP0188 對整個塗層表面進行高壓電火花檢測。測試電壓的計算方式為每 25 m / 環氧塗層厚度乘以 100 V。任何露出裸鋼的塗層缺陷,都必須在管材出貨前修補。
FBE 塗層需要什麼溫度?
大多數 FBE 配方的目標預熱溫度為 220–240 °C (428–464 °F)。為什麼範圍這麼窄?這個溫度範圍能控制交聯密度,也就是每單位體積固化環氧中的化學鍵數量。Dura-Bond Industries 指出,在 230 °C 下,標準壁厚的管材可在 90 秒內完成樹脂熔融、流動與固化。降至 200 C 時,塗膜會在流入錨紋前膠化,將氣穴困在其中。升至 260 C 以上時,環氧樹脂會開始熱劣化,形成容易在搬運管材時龜裂的破碎塗膜。
📐 工程註記 — 230 °C 規則
預熱溫度維持在 220-240 C,可達到最高交聯密度。環氧樹脂長期附著力與抗剝離能力約有 80 % 取決於這 20 C 的溫差。請務必使用接觸式高溫計確認實際管材表面溫度,因為爐內氣溫通常比鋼材表面高 15-30 C,厚壁管尤其如此。
FBE 塗層特性:防腐蝕性能
 FBE 的市場價值,來自其在 3 個領域經測試證實的性能:對鋼材的附著力、抗陰極剝離能力,以及對水分與化學物質滲透的阻隔能力。這些主張都有明確依據,每項特性都有標準化測試及清楚的合格/不合格判定標準。
✔ 優點
-
- 依 CSA Z245.20 測試,拉拔附著力 ≥ 17 MPa
- 65 °C 時陰極剝離半徑 ≤ 8 mm(ASTM G8)
- 施工時 VOC 排放量為零
- 單層保護塗層,不需要底漆/面漆系統
- 適用於管材內外表面
- 降低管線所需的陰極保護電流
⚠ 限制
-
- 彈性有限 — 熱固性塗層的特性使其在施工後無法彎曲(依據 DOT 研究)
- 使用溫度上限為 85 C(濕態)/ 150 C(乾態)
- 長時間存放於戶外時,容易受紫外線劣化
- 機械衝擊耐受性低於 3LPE 系統
- 現場修補方式比液態塗層更受限制
FBE 塗層的使用壽命有多長?
埋地管線鋼材上的 FBE 塗層若施工與固化正確,可提供 25-40 年的防腐蝕保護。實際使用壽命取決於 3 個因素:土壤腐蝕性(氯化物、含水量、pH 值)、陰極保護電流密度,以及原始施工品質。依照 ASTM G8-21 進行的實驗室陰極剝離測試,會在 3 % NaCl 溶液中施加 -1.5 V (SCE),並於 28 天後檢視結果。標準 FBE 應能將剝離範圍控制在半徑 8 mm 以內;使用矽烷偶合劑的高性能配方則可將數值降至 6 mm,提升 35 %。這項性能要求如今已納入歐洲與北美新建能源基礎設施的規格。‘新一代 FBE 配方最大的優勢,在於塗層與鋼材界面具有更強的耐水解附著力。矽烷偶聯劑在環氧樹脂基體與鋼氧化層之間形成化學橋接,使 ASTM G8 測試中的剝離半徑縮小三分之一。’
FBE 塗層類型:單層、雙層與內襯
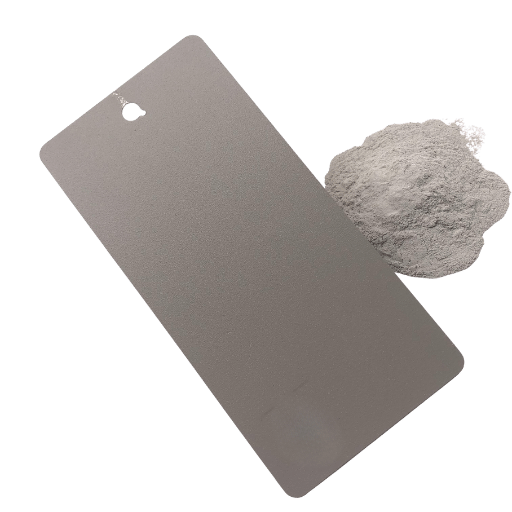 – 並非所有 FBE 系統都適用於每種用途。選擇單層、雙層或內部 FBE 塗層系統時,應考量管線埋設環境、操作溫度,以及管線內部、外部或兩者所需的防護等級。
| 參數 | 單層 FBE | 雙層 FBE | 內部 FBE 內襯 |
|---|---|---|---|
| 厚度 | 350–500 µm | 600–1000 µm(兩層) | 250–400 µm |
| 最高使用溫度 | 85 °C(濕態) | 110 °C(濕態,高溫等級) | 85 °C |
| 衝擊耐受性 | 2.5–3.0 J/mm | 4.0–5.0 J/mm | 不適用(不受衝擊) |
| 最適用途 | 陸上管線、中度腐蝕性土壤 | 岩石地形、定向鑽掘 | 防護水/氣體輸送 |
| 適用標準 | CSA Z245.20、ISO 21809-2 | CSA Z245.20、ISO 21809-2 | AWWA C213-22 |
FBE 塗層標準、厚度與檢驗:採購時的確認事項
 所有 FBE 規格都會引用一套國際標準,規範材料資格認定、施工流程和驗收準則。最相關的兩項標準是 CSA Z245.20 Series:22(目前為第8版,於2022年發布)以及 ISO 21809-2:2026,該標準已於今年更新至新版。
| 標準 | 適用範圍 | 現行版本 |
|---|---|---|
| CSA Z245.20 | 工廠塗佈於鋼管外部的 FBE | Series:22(第 8 版) |
| ISO 21809-2 | 石油與天然氣管線及管件用 FBE | 2026(新版) |
| AMPP SP0188 | 塗層缺陷(不連續處)檢測 | 2021 |
| ASTM G8 | 陰極剝離測試 | G8-21 |
| AWWA C213 | 鋼製水管與管件用 FBE | C213-22 |
FBE 塗層可以在現場修補嗎?
可以,但有一些限制。現場修補通常會使用雙組分液態環氧修補套件,修補原有 FBE 在搬運、挖溝或回填時遭到剝落、工具撞擊或刮傷的部位。必須將修補處完全打磨至裸金屬,且修補材料須與原有 FBE 配方相容。參與論壇討論的工程師指出,有些規格會將每個 Zagal 管段可接受的修補總數限制在 8 處;超過限制時,可能需要整支管材重新塗裝。請務必確認適用規格對管段修補總數及最低修補搭接範圍的要求。FBE 供應商稽核清單:4 項確認事項
- 塗裝廠資格 — 確認塗裝廠已依 CSA Z245.20 或 ISO 21809-2,取得符合所需管材直徑與壁厚範圍的資格。
- 乾膜厚度(DFT)量測紀錄 — 要求提供每支管材實際的 DFT 量測紀錄,而非只有合約證明。每支管材至少須在 4 個圓周位置量測。
- 塗層缺陷檢測報告 — 確認電火花測試電壓符合計算公式(每 25 m 塗層使用 100 volts),並確認所有缺陷均已修補且重新測試。
- DSC 固化驗證 — 要求提供 DSC 實驗室報告,確認殘餘 delta Tg 低於 3 C。這是證明塗層已完全固化的唯一實證。
FBE 塗層的用途:各產業應用
 FBE 塗層主要應用於 4 個產業。各應用領域採用不同的管材類型、直徑與塗層配置,因此指定塗層時,必須註明符合該用途的特定標準。
石油與天然氣管線 — FBE 最大的應用市場。陸上輸送管線輸送原油與精煉後的碳氫化合物時,會在依 API 5L 規格製造的 輸送管外部採用單層或雙層 FBE。從 API 5L B級到 X70 的管材鋼級,最適合採用 FBE 塗層。ERW 管與 LSAW 管都可使用 FBE 塗層,並依直徑選擇製造方式(直徑小於 24 inches 的管材採 ERW 製造,直徑為 24 inches 及以上的管材採 LSAW 製造)。
供水與污水處理 — 市政供水主管依 AWWA C213 採用內部 FBE 內襯,以保護管壁免受水側腐蝕,同時維持水質。外部 FBE 則能有效防止埋地 鋼管與銲接鋼製主管遭受土壤側腐蝕。
營建與補強 — 依 ASTM A775,FBE 塗層鋼筋用於防止橋面、停車場樓板及海洋混凝土結構遭受氯化物腐蝕。2024 年堪薩斯大學研究顯示,環氧塗層鋼筋的握裹行為與未塗層鋼筋不同,並使混凝土設計所需的發展長度增加。
油井與採礦 — 井下 鋼製套管與 導管使用 FBE,以耐受高溫、高壓下具腐蝕性的井筒流體。Eng-Tips 上一位討論管材規格的工程師建議,在淡水環境中,對打入式鋼管樁的頂部 2.4 m (8 ft) 採用 FBE,尤其是腐蝕速率最高的飛濺區。
FBE、3LPE 與液態環氧塗層:系統比較
 選用 FBE、三層聚乙烯(3LPE)或液態環氧塗層,是一項操作上的決策,不代表其中一種塗層在所有情況下都「更好」。以下列出具體數值,不以籠統的性能等級帶過。
| 參數 | 單層 FBE | 3LPE | 液態環氧塗層 |
|---|---|---|---|
| 厚度 | 350–500 µm | 1.8–3.0 mm | 每層 300–500 µm |
| 最高使用溫度(濕態) | 85 °C | 80 °C(PE)/ 140 °C(PP) | 60–90 °C |
| 衝擊耐受性 | 2.5–3.0 J/mm | 7–15 J/mm | 1.5–2.5 J/mm |
| 內部用途 | 是 | 否(僅外部) | 是 |
| VOC 排放 | 零 | 零 | 依配方而異(溶劑型) |
| 現場接頭修補 | 液態環氧補片 | 熱收縮套(3 個組件) | 以相同材料修補 |
何時應選擇 FBE 而非 3LPE?
當您需要以單一套系統提供內外部防護、希望簡化現場接頭修補,或管線運行於土壤條件中等且回填時沒有極端機械衝擊的環境時,可採用 FBE 塗層。假設一家中型天然氣配送公司正在評估一條 200 km 長的陸上輸送管線塗層方案,管線位於黏土中,操作溫度為 60 oC;與 3LPE 相比,選擇雙層 FBE 不僅能節省材料成本,也能簡化現場接頭修補。雙層系統可縮小衝擊耐受性差距,同時讓現場接頭修補所需的材料種類維持不變。若回填地形多岩石、管線需穿越定向鑽掘路段,或用於離岸工程,且設計最重視機械衝擊耐受性,請選用 3LPE 塗層管材。
管線塗層選擇矩陣
| 陸上、<80 °C、土壤腐蝕性中等 | → 單層 FBE(符合成本效益,已有 25+ 年實績) |
| 腐蝕性強的土壤/地下水位高 | → 雙層 FBE 或 3LPE |
| 離岸/海底 | → 3LPE 或聚丙烯(抗衝擊+耐靜水壓) |
| 內部流體防護 | → FBE 內部內襯(耐化學性+流體輸送) |
| 高溫 >100 °C | → 高溫專用 FBE 等級 |
| 鋼筋/混凝土補強 | → 依 ASTM A775 的鋼筋用 FBE |
FBE 塗層市場展望:2025–2026 趨勢
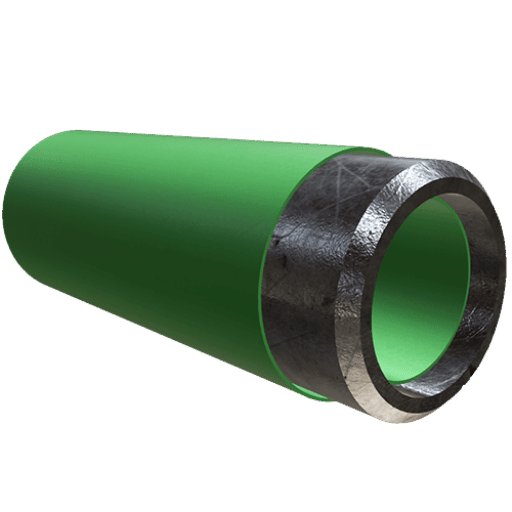 全球熔結環氧塗層需求於 2025 年達到 $7.3 billion,預計 2033 年將達到 $11.3 billion,2025 至 2033 年的年複合成長率(CAGR)為 6.1%(Grand View Research)。3 項技術轉變正推動市場持續成長:
$7.3B
2025 年 FBE 市場
6.1%
至 2033 年的年複合成長率
49%
管材塗層占比
💡 採購方應採取的行動
若您正規劃於 2026-2027 年施工的管線專案,請更新塗層規格,引用 ISO 21809-2:2026,並確認塗裝廠能否提供矽烷改質配方。這兩項調整都能以最低的額外成本,提升資產的長期完整性。
常見問題 — FBE 環氧塗層
問:FBE 塗層有哪些要求?
查看答案
FBE 塗層要求通常由專案規格指定,並引用 CSA Z245.20、ISO 21809-2 或 AWWA C213。常見最低要求包括表面清潔度達到 Sa 2、預熱溫度為 180- 250 C、外部塗層乾膜厚度為 350-500 m、依 AMPP SP0188 進行塗層缺陷檢測,以及依 ASTM G8 進行陰極剝離測試,結果須低於 8 mm 半徑。
問:FBE 環氧塗層防水嗎?
查看答案
FBE 是高度完整的防水屏障,但並非絕對「防水」。固化膜對水、氧氣及氯離子的滲透性極低,因此能保護埋地管線 25–40 年。若塗層有缺陷或漏塗處,水分就會接觸鋼材並開始腐蝕,因此必須進行塗層缺陷檢測。
問:FBE 塗層管材可以銲接嗎?
查看答案
可以。FBE 塗層管材出貨時兩端會保留裸露切口區域,通常每端有 100–150 mm 未塗層鋼材,供現場環向銲接使用。銲接後,裸露區域須再施作現場接頭塗層。
問:FBE 環氧塗層符合食品安全嗎?
查看答案
只有特定 FBE 產品取得 NSF/ANSI 61 飲用水接觸檢驗證明時,才符合相關要求。並非所有配方都符合資格,採購前請確認其列名資訊。
問:FBE 與粉體塗裝有什麼差異?
查看答案
FBE 是一種用於工業防腐蝕的粉體塗裝。其他粉體塗裝類型包括聚酯、聚氨酯與壓克力,主要用作裝飾塗層。FBE 含有熱固性環氧樹脂,會在固化過程中交聯,形成永久屏障;多數粉體塗裝則可能是熱塑性的,受熱後會再次軟化。
問:安裝期間 FBE 塗層受損會怎麼樣?
查看答案
受損的鋼材區域會使用相容的雙液型環氧樹脂修補劑進行修補。先將受損處清理至露出鋼材,再將修補劑塗覆於該處,並使用漏點檢測器檢驗。大多數專案規範會訂定單一管節允許的最大修補次數;若超過限制,整個管節可能必須剝除塗層,並送回工廠重新塗裝。
您的專案需要 FBE 塗層鋼管嗎?
Baling steel 提供直徑 2″ 至 48″ 的 FBE 塗層鋼管,並依據 CSA Z245.20 和 ISO 21809-2 規範提供單面與雙面塗層。
索取報價 →分析說明
Baling Steel 是一家中國鋼管製造商,提供直徑 2″ 至 48″ 的 FBE 塗層鋼管。本文技術資料譯自國際標準(CSA、ISO、AMPP、ASTM)、主題搜尋結果與業界檢驗文獻(我們未進行或擁有自己的實驗室測試)。如有業界通用資料,文中會附上引用來源。
若專案情境需要精確數值,我們會明確說明,而不會呈現缺乏依據的數值。參考資料與來源
- 《鋼管塗層市場報告 2025》。
- 《管線 FBE 塗層:要求與目視檢驗標準(2026)》— Inspenet
- 《環氧樹脂塗層鋼筋耐久性與性能回顧》。美國交通部
- 《環氧樹脂塗層鋼筋的黏結行為(2024)》。堪薩斯大學
- 德州大學奧斯汀分校目前正以黏著力測試環氧樹脂塗層
- 《熔結環氧樹脂塗層市場報告 2033》,Grand View Research
- ISO 21809-2:2026 — 石油與天然氣管線用 FBE。國際標準化組織
- CSA Z245.20 Series:22 — 工廠塗覆鋼管外部塗層 — CSA Group
相關文章
- FBE 塗層鋼管完整指南 — 產品規格與尺寸
- 3LPE 塗層鋼管完整指南 — 三層聚乙烯塗層詳解
- 管線鋼管完整指南 — API 5L 鋼管等級與用途
- 鋼套管完整指南 — 用於井體與穿越工程的套管
- 鋼管與管材的差異 — 了解兩者的不同
由 Baling Steel 工程團隊審閱。最後更新於2026年四月。

