


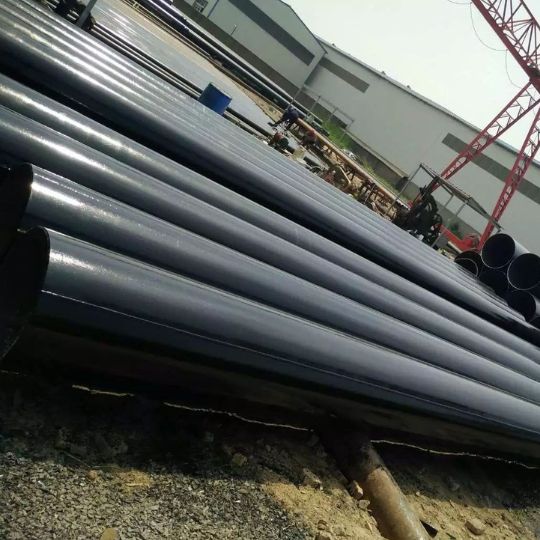
LSAW 鋼管
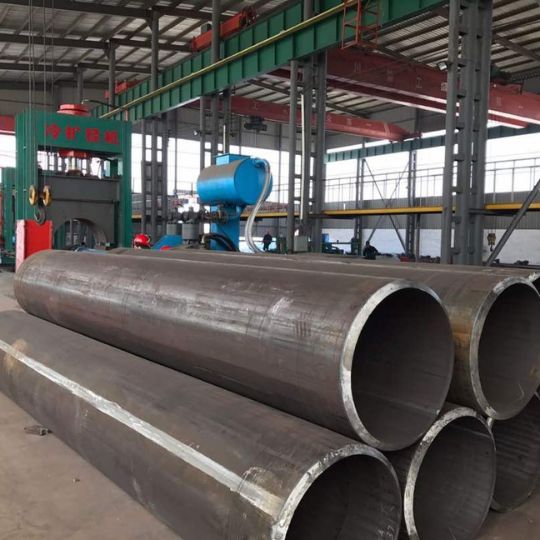
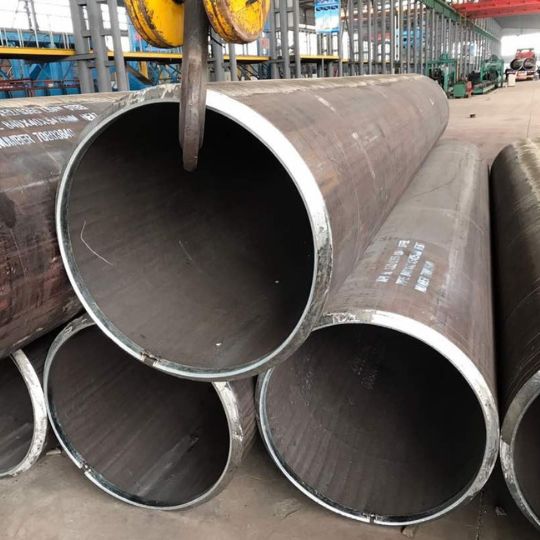
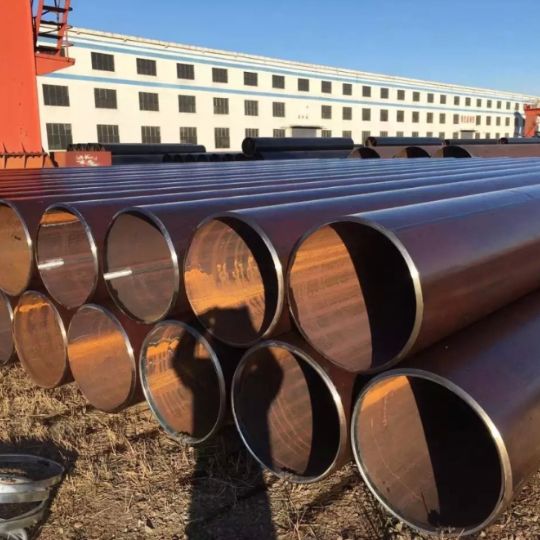
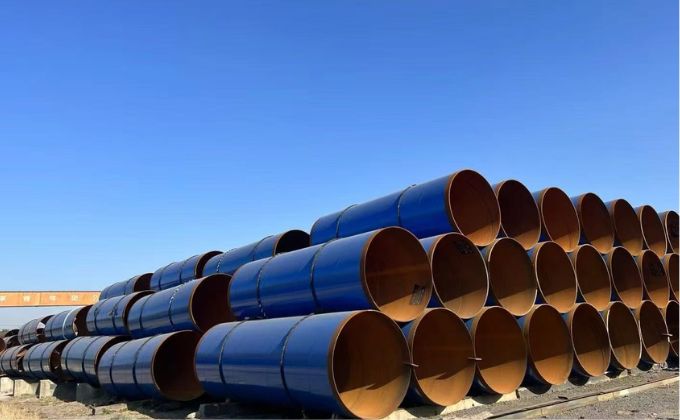
LSAW 是大型直縫銲接鋼管,主要成形方式為 JCOE 和 UOE。全名為縱向埋弧銲接鋼管。
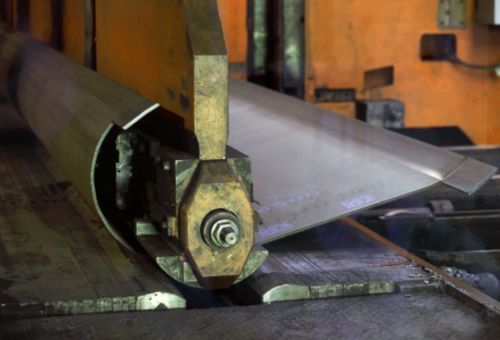
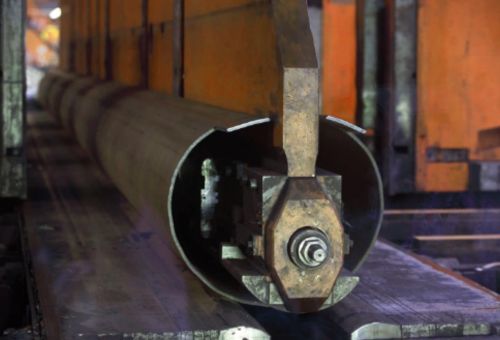
原料為鋼板,將平鋼板以滾壓方式捲成弧形。
成品通常須進行非破壞檢測與焊道檢驗。成品只有一道銲縫。
一般會在鋼管外部施作3LPP 防腐蝕塗層,讓埋地鋼管有更長的使用壽命。
Balingsteel 推薦產品
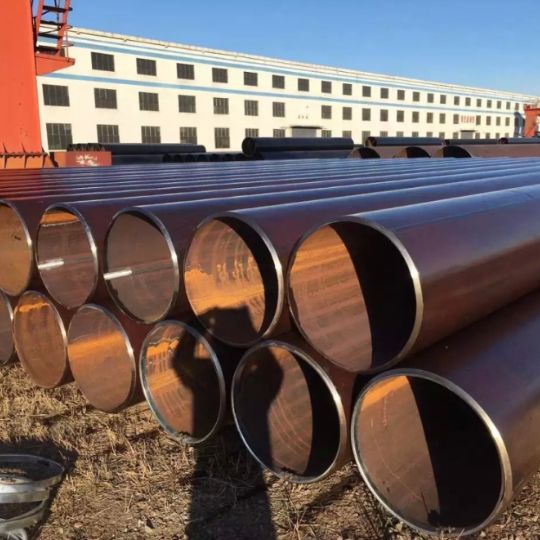
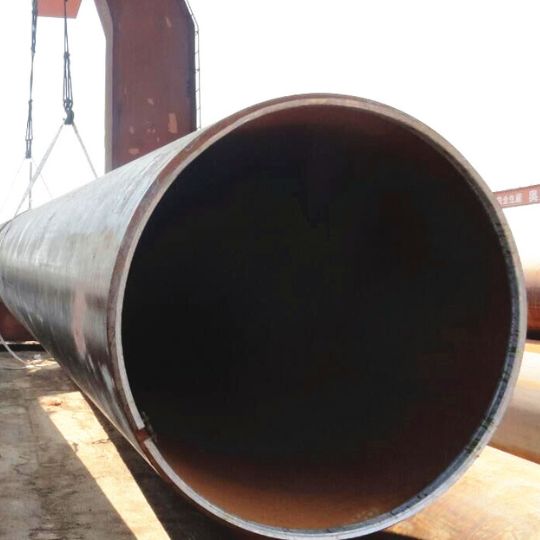
超大口徑 LSAW 鋼管
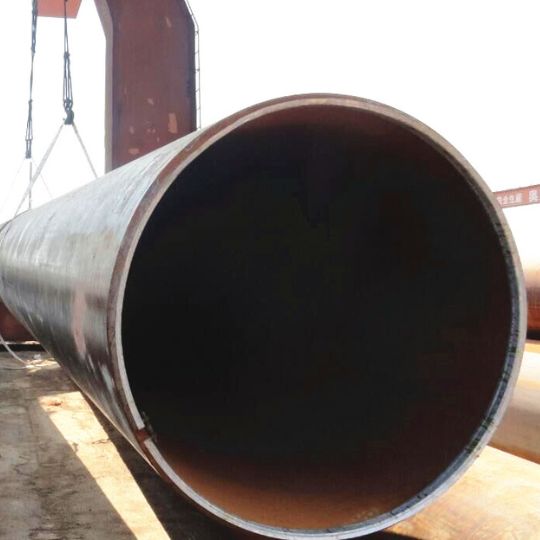
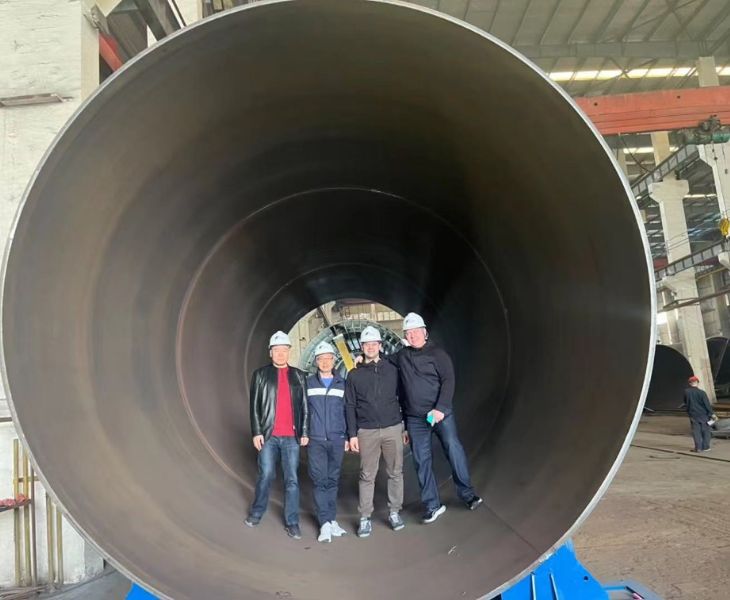
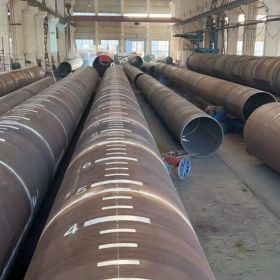
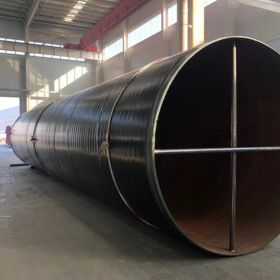
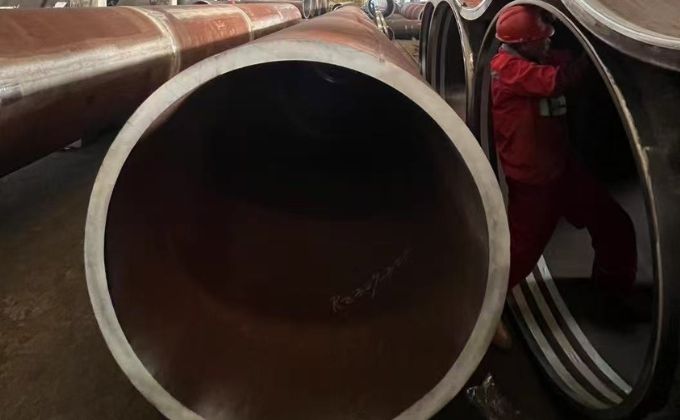
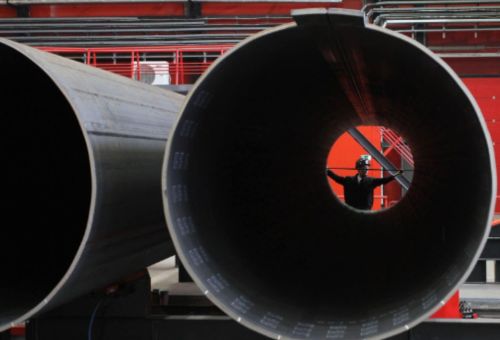
Balingsteel 有 4 條 LSAW 鋼管生產線。第 1~3 條生產線製造 26 Inch 至 48 Inch 的常規口徑鋼管,第 4 條生產線主要生產大口徑鋼管,我們已製造出最大口徑 2540mm 的鋼管。
如果您的專案遇到口徑過大的問題,歡迎聯絡我們尋求協助。
厚壁鋼管
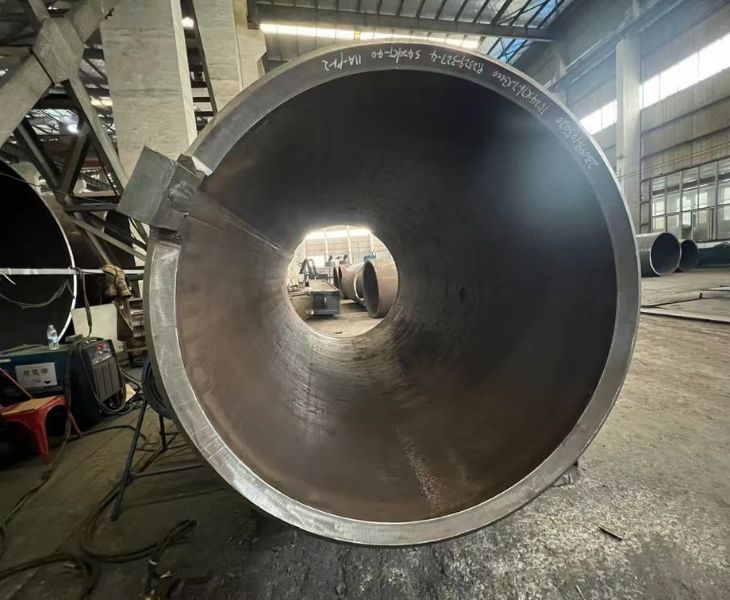
Balingsteel 透過內部研發,客製生產厚度超過 100mm 的 LSAW 鋼管。
我們取得 ABS 認證的 LSAW 鋼管,廣泛用於海事工程及大型結構鋼管。
我們可供應超厚壁 LSAW 鋼管,歡迎聯絡我們!
超長尺寸
Balingsteel 有一條專門生產超長 LSAW 鋼管的第 4 生產線。
理論上,只要您方便運輸及收貨,我們的 LSAW 鋼管長度便不受限制。
目前我們成功交付的最長鋼管為 58 公尺。

專業運輸
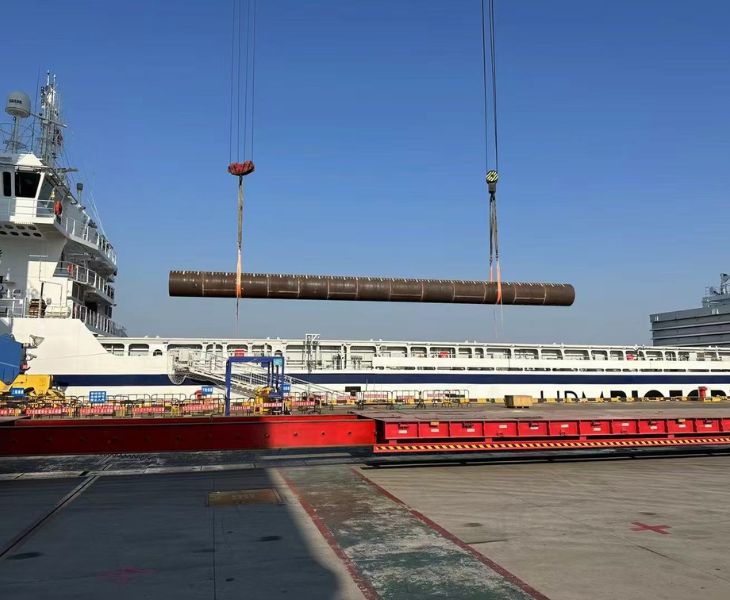
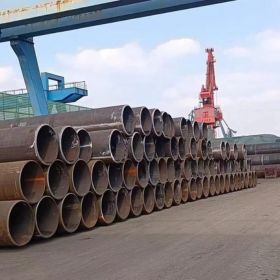
Balingsteel 的生產基地距離最近的港口僅 20km,因此無論您的鋼管多長,我們都能安全運送 LSAW 鋼管至港口,裝載上散裝貨船。
若您對長鋼管的運輸有任何疑問,歡迎隨時聯絡我們。
應用產業

石油與天然氣產業
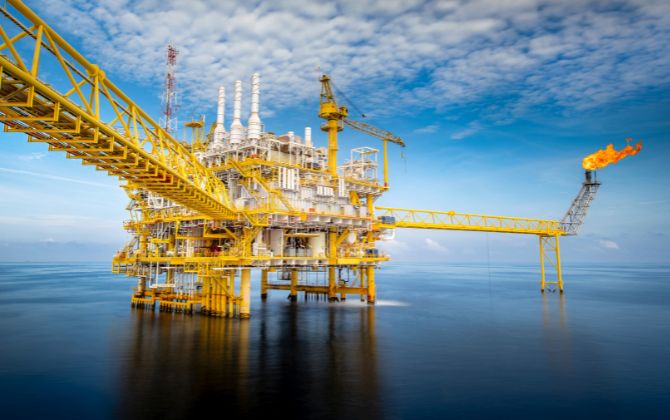
- LSAW 管線採用 3LPP 和 3LPE 等高品質外部防腐蝕塗層,並連接至管線系統。
離岸營建產業
- LSAW 配管廣泛用於碼頭、沿海地區、橋梁及石油平台。憑藉大口徑與客製長度,可搭配水泥等其他建材使用,有效強化地基。
LSAW 鋼管用途
LSAW 製造流程
- 製造流程圖
製造流程圖
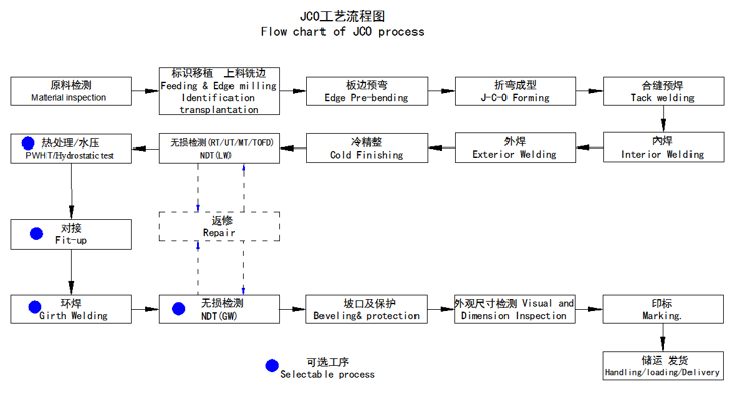
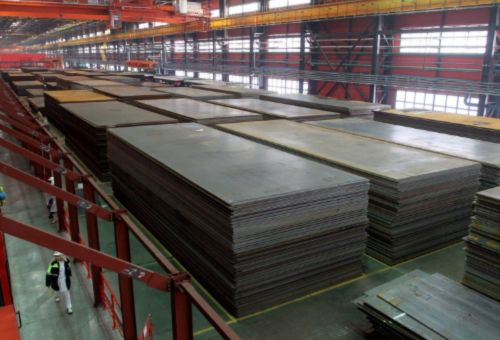
1. 鋼板檢驗:用於製造大口徑埋弧銲接 LSAW 鋼管的鋼材鋼板進入生產線後,首先對整片鋼板進行超音波檢測;
2. 銑邊:以銑邊機加工鋼板兩側邊緣,使鋼板達到所需寬度、邊緣平行度及坡口形狀;
3. 預彎:使用預彎機預彎鋼板邊緣,使其曲率符合要求;
4. 成形:在 Jco 成形機或 Uo 成形機上,先將預彎鋼板的一半經過多道次沖壓,壓成「j」形;再將另一半鋼板彎曲並壓成「c」形,最後成形為開口「o」形
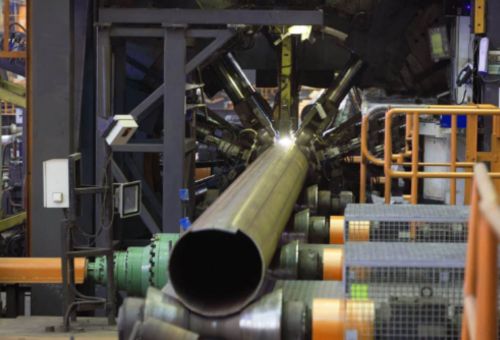
5. 預銲:將成形後的 LSAW 鋼管接合,並以氣體遮護銲接(Mag)連續銲接;
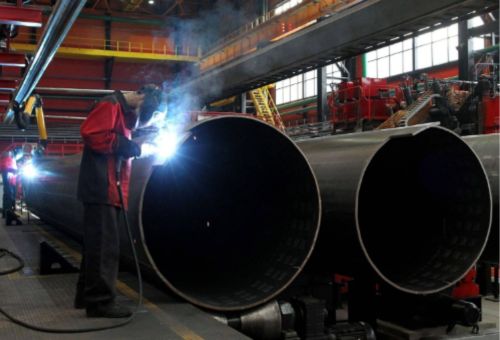
6. 內銲:在直縫鋼管內側進行垂直多線埋弧銲接(最多四條銲線);
7. 外銲:在直縫埋弧銲接鋼管外側進行縱向多線埋弧銲接;8. 超音波檢測 ⅰ:對直縫銲接鋼管的內外銲縫,以及銲縫兩側的母材進行 100% 檢驗;
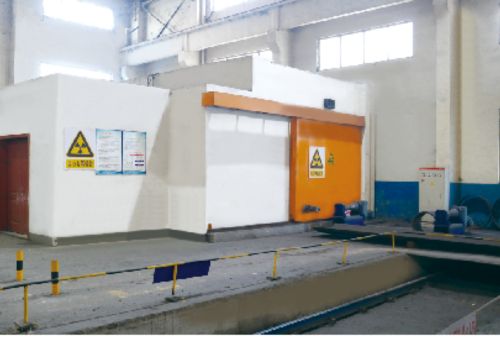
9. X 光檢測 ⅰ:使用影像處理系統對內外銲縫進行 100% X 光工業電視檢測,以確保瑕疵檢測的靈敏度;
10. 擴徑:對埋弧銲接直縫鋼管進行全長擴徑,以提升鋼管尺寸精度,並改善鋼管內的應力分布;
11. 水壓試驗:逐支在水壓試驗機上檢驗擴徑後的鋼管,確保鋼管達到標準要求的試驗壓力;試驗機可自動記錄並儲存資料;
12. 倒角:對檢驗合格的鋼管端部進行加工,使管端坡口尺寸符合要求;
13 超音波檢測 ⅱ:再次逐支進行超音波檢測,檢查 LSAW 鋼管在擴徑及水壓試驗過程中可能產生的瑕疵;
14. X 光檢測 ⅱ:對擴徑及水壓試驗後的鋼管進行 X 光工業電視檢測,並對管端銲縫拍片;
15. 管端磁粉檢測:進行此項檢測,以偵測管端瑕疵;
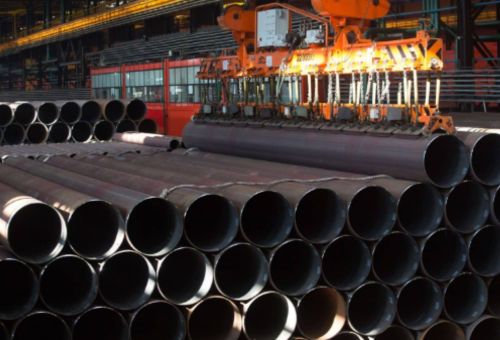
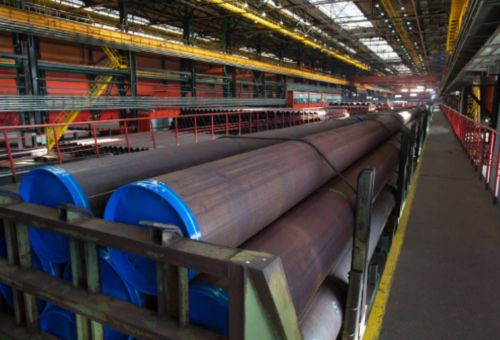
16. 儲存:送入成品倉庫妥善儲存
附註:若有防腐蝕及塗層等特殊要求,合格鋼管將依客戶要求進行防腐蝕處理及塗裝。
ERW 與 LSAW 的銲接方式不同。
LSAW 鋼管採用雙面埋弧銲接,銲接時會填入其他材料。銲縫的化學成分與機械性質可能與管身略有差異。
ERW 鋼管採用高頻電阻銲接,銲縫與管身的材料相同。
LSAW 與 SSSAW 的銲接及成形方式不同。
LSAW 鋼管以直縫銲接成形。
SSAW 鋼管以螺旋銲接成形。
不同用途適用不同 HS 代碼。例如,石油與天然氣產業適用7305,營建與結構用途適用7308。這些代碼僅供參考;如需詳細資訊,請聯絡我們!