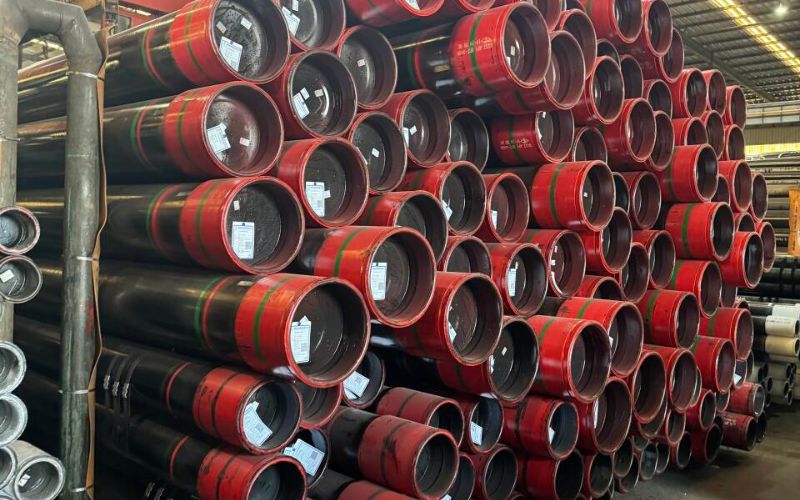
- Superfície: revestimento externo de epóxi aplicado por fusão em tubos de aço
- Defeito: interrupção da película que cria um caminho até ao aço
- Primeira ação: assinale a indicação e registe a junta, a posição e a fase da inspeção
- Elementos para libertação: inspeção original, decisão aprovada e qualquer novo ensaio necessário
Um conjunto de poros detetado antes da expedição e um risco encontrado após a descarga podem ambos fazer disparar o detetor de descontinuidades. Para determinar as causas das descontinuidades no revestimento FBE, compare as marcas com a última inspeção válida. Os defeitos do laminador levam frequentemente a investigar a preparação da superfície e a aplicação do pó. Um entalhe recente num ponto de apoio direciona a investigação para os registos de manuseamento.
As descontinuidades no revestimento FBE surgem quando poros, zonas sem cobertura, fissuras ou danos mecânicos criam um caminho através do epóxi até ao aço. Registe os locais onde o detetor responde e compare-os com a última inspeção que os abrangeu.
- Um poro no interior do revestimento pode deixar intacta a barreira isolante entre a superfície e o aço.
- Indicações repetidas na mesma posição em várias juntas justificam a verificação da configuração da linha.
- O registo de reparação reúne a constatação original, a reparação aprovada e o novo ensaio documentado.
O que é um ensaio de deteção de descontinuidades em tubagens?
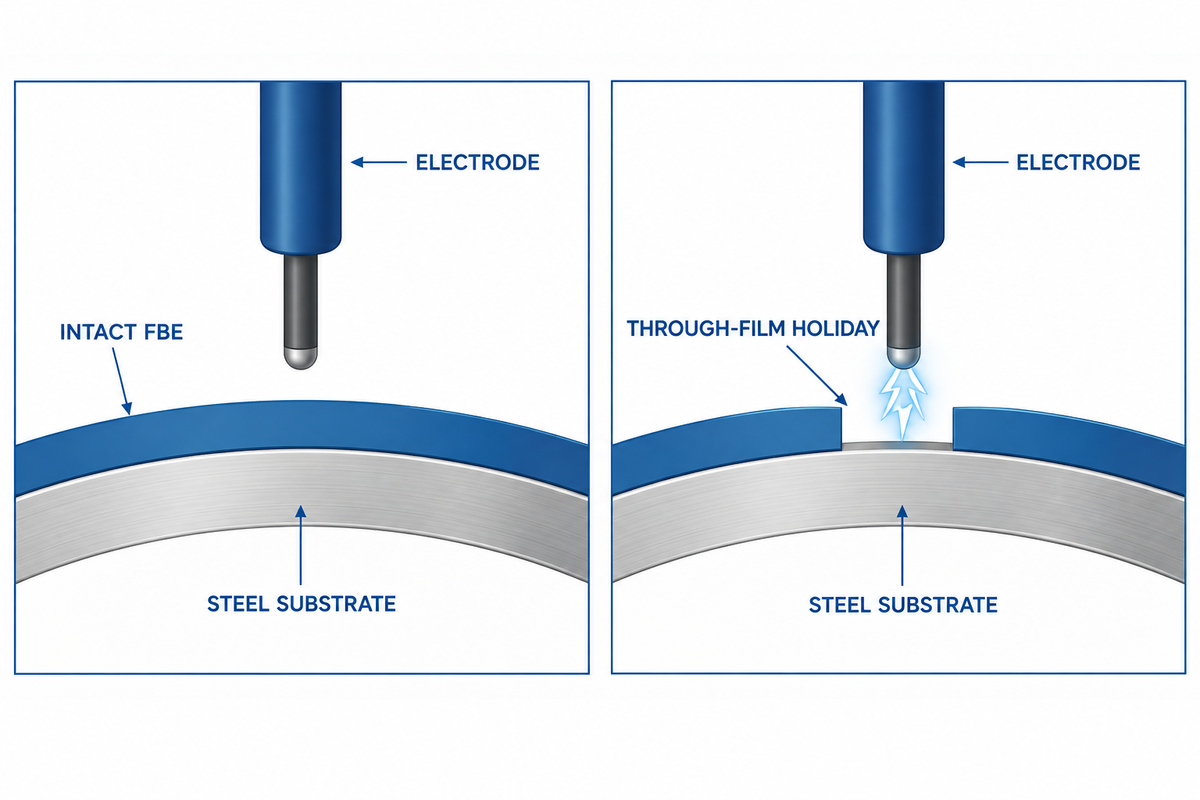
O ensaio de deteção de descontinuidades verifica a continuidade dos revestimentos de proteção utilizados em tubagens. Um elétrodo percorre o revestimento. O detetor procura um caminho através da película não condutora até ao substrato condutor e assinala a sua localização. Assim, o inspetor identifica um ponto que requer atenção. As medições da espessura da película seca, as verificações de aderência e os ensaios de pressão avaliam, respetivamente, a espessura, a ligação e o próprio tubo.
A norma ASTM G62 descreve o ensaio com esponja húmida de baixa tensão e o ensaio por faísca de alta tensão para revestimentos de tubagens. O ensaio de deteção de descontinuidades é realizado nas fases indicadas no plano de inspeção do projeto. O método de inspeção aprovado determina o elétrodo e a tensão de ensaio. O operador regista a espessura da película nas unidades exigidas, que podem ser micrómetros, bem como o estado da superfície e as verificações do instrumento.
Se o sinal ocorrer apenas numa superfície de revestimento húmida ou junto ao aço nu na zona de transição sem revestimento, verifique a configuração e repita o ensaio nas condições aprovadas antes de solicitar uma reparação. Uma tensão de ensaio insuficiente ou uma zona não percorrida podem deixar uma interrupção do revestimento por detetar. Uma regulação de alta tensão inadequada pode danificar a película. Registe o estado da superfície e a verificação do instrumento para que outro inspetor possa repetir o ensaio nas mesmas condições.
Porque surgem poros no revestimento FBE no laminador
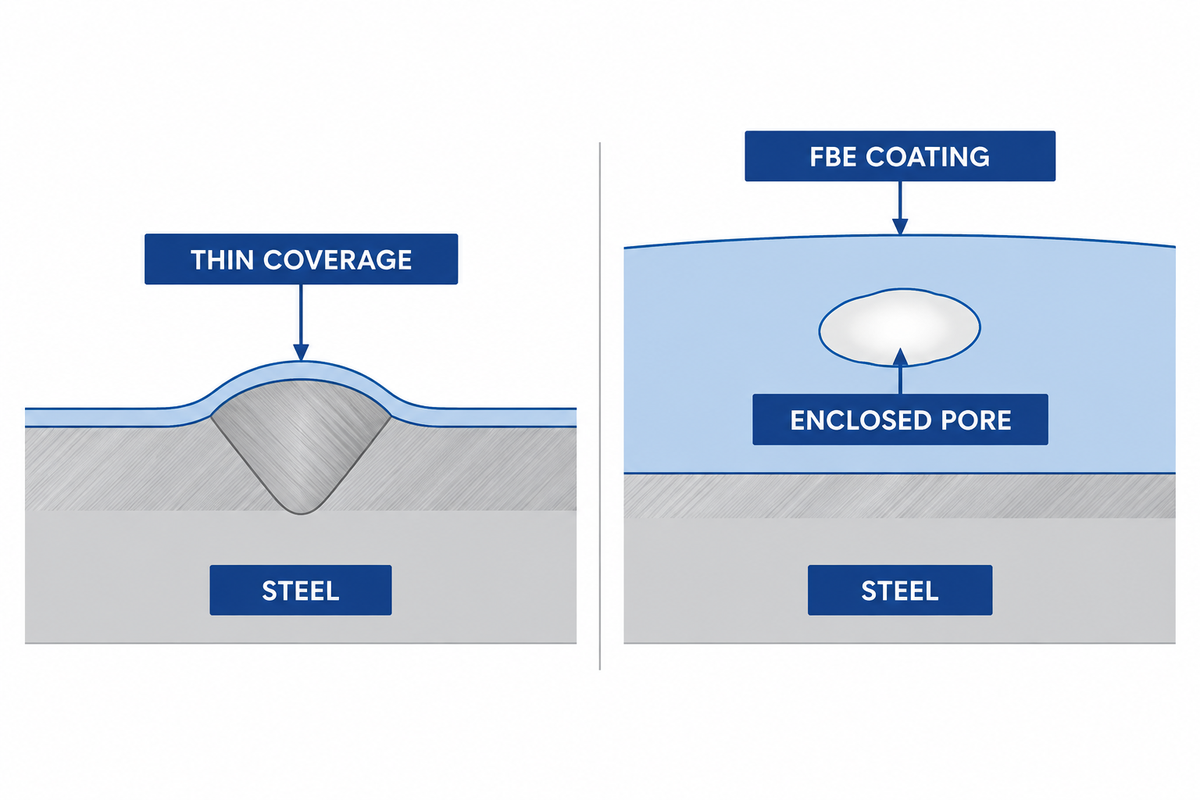
Podem surgir poros em zonas com cobertura incompleta de pó, e a libertação de gases do aço pode contribuir para a porosidade. A contaminação pode prejudicar o molhamento, e uma distribuição irregular do pó pode deixar uma zona com cobertura insuficiente. Uma superfície limpa e com perfil adequado favorece a qualidade do revestimento, pois proporciona uma superfície uniforme para o pó molhar. A preparação da superfície, a temperatura do aço e o processo de cura são abordados como verificações do controlo da qualidade dos revestimentos em pó no guia da AMPP para aplicação de FBE.
Poros arredondados dispersos por várias juntas levam a equipa de garantia da qualidade a verificar o lote de pó, as condições de armazenamento e o abastecimento de ar. Uma faixa estreita ao longo da costura de soldadura exige medições locais da espessura e uma análise do padrão de pulverização e do perfil da costura. Compare a zona suspeita com uma zona adjacente. A espessura média do revestimento na junta pode ocultar uma faixa estreita com cobertura insuficiente. Um vazio visível é suspeito e justifica uma investigação adicional. Trate-o como uma possível descontinuidade até a inspeção determinar a sua profundidade ou continuidade.
Examine o defeito antes de lhe atribuir uma causa. Numa investigação laboratorial da KTA sobre um revestimento FBE de duas camadas, os cortes polidos revelaram poros no interior da película aplicada. A equipa realizou ensaios de deteção de descontinuidades e microscopia para confirmar que uma fissura distinta, surgida após a dobragem em obra, chegava ao aço. A combinação de ensaios permitiu distinguir condições com aspeto semelhante.
Onde o manuseamento pode danificar tubos revestidos
Os calços de apoio, os bordos das estantes e os acessórios de elevação podem raspar o epóxi curado nos pontos em que tocam no tubo. Procure marcas de abrasão compridas e estreitas, bem como lascas que acompanhem o formato da zona de contacto. Uma marca junto à extremidade do tubo pode estar perto da zona de transição sem revestimento prevista. Antes de a considerar um defeito do revestimento, confirme a posição no desenho. Os danos que rompem a película deixam o aço exposto ao ambiente. A corrosão localizada é motivo de grande preocupação quando a proteção contra a corrosão fica comprometida.
Os inspetores da PHMSA dos EUA identificaram problemas relacionados com danos no revestimento e com a configuração do detetor durante as inspeções da construção de tubagens. Depois da movimentação do tubo, um relatório do laminador só permite datar uma indicação se abranger a mesma junta e zona através de um método válido. Se o relatório indicar que toda a superfície revestida foi aprovada, verifique o que o inspetor registou nas zonas de transição sem revestimento e nos apoios. Uma faixa sem registo deixa em aberto o período em que os danos podem ter ocorrido.
Guarde as fotografias da expedição e da receção com o mesmo número de junta. Inclua uma fotografia de pormenor que mostre a posição da marca em relação à extremidade do tubo ou à costura e outra mais abrangente que mostre a estante ou o espaçador. Antes da movimentação seguinte, registe qualquer período intermédio de armazenamento e manuseamento. Este registo permite às equipas do laminador e da obra comparar os elementos disponíveis enquanto a disposição da carga ainda é conhecida.
Como distinguir um defeito do laminador de danos de manuseamento
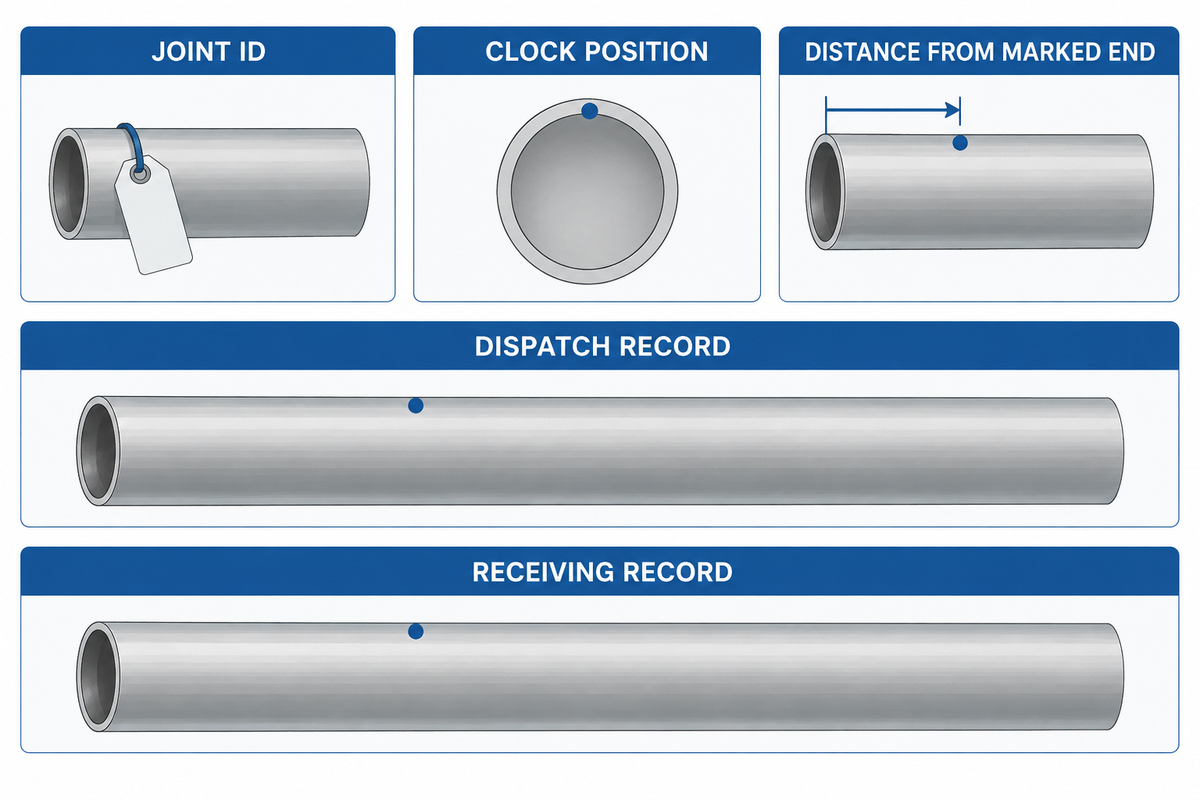
Indicações coincidentes antes da expedição direcionam a investigação para a linha de revestimento. Um entalhe que surge pela primeira vez na receção e coincide com um espaçador aponta para danos de manuseamento. Para comparar as duas inspeções, use o ensaio válido mais recente que abrange a mesma localização, juntamente com o número da junta, a distância a partir de uma extremidade assinalada e a posição horária.
| Tipo e padrão da indicação | Primeira verificação | Registo para comparação | Ação seguinte |
|---|---|---|---|
| Indicações arredondadas em várias juntas da mesma série de revestimento | Pó e preparação da superfície | Registos do lote, abastecimento de ar, perfil de decapagem e cura | Compare as juntas afetadas com a série anterior e a seguinte |
| Indicações ao longo da costura longitudinal | Cobertura local da película e geometria da costura | Espessura em torno da costura e posições de pulverização | Registe o mesmo setor nas juntas revestidas com essa configuração |
| Entalhe recente alinhado com o bordo de um apoio | Pontos de contacto durante o carregamento, transporte e descarga | Mapa de expedição, fotografias da receção e posições dos calços de apoio | Imobilize as juntas afetadas e inspecione os pontos de contacto correspondentes |
| Indicação no interior da sobreposição do revestimento de uma junta circunferencial | Condições de aplicação ou reparação em obra | Registos da preparação da junta, do lote, da cura e da sobreposição | Encaminhe a junta para avaliação e decisão pela equipa de inspeção do revestimento em obra |
| Fissura na superfície exterior de uma curva feita em obra | Dobragem e estado da película aplicada | Sequência de dobragem, espessura local da película e horas das inspeções | Alargue as verificações a outras curvas feitas nas mesmas condições |
| Lascas no revestimento junto a um bisel ou à zona de transição sem revestimento | Limite real da zona sem revestimento e contacto na extremidade | Desenho da zona sem revestimento e imagens da expedição | Confirme onde começa o revestimento especificado antes de registar um defeito no mapa |
| Bolha na superfície sem alarme repetível do detetor | Estado e aderência da película | Registos de preparação e aspeto da bolha e da película envolvente | Solicite uma avaliação segundo a especificação do revestimento |
| O sinal reaparece no bordo de uma reparação curada | Limite e cobertura do remendo | Mapa do defeito original, material de reparação e registo de cura | Mantenha a reparação pendente e aplique o procedimento de reinspeção especificado |
| O sinal varia com o estado da superfície ou a configuração do detetor | Repetibilidade do ensaio e cobertura da inspeção | Verificação do detetor, ligação à terra e localização | Repita o ensaio nas condições de inspeção aprovadas |
A equipa pode agrupar as juntas de acordo com o processo ou o ponto de contacto que têm em comum. Um padrão junto à costura em várias juntas de um turno de revestimento sugere que se verifique esse turno. Marcas de abrasão coincidentes numa pilha sugerem a inspeção de outros tubos nos mesmos pontos de apoio. Os elementos disponíveis podem corresponder a mais do que uma explicação. Mantenha a ocorrência em aberto até as inspeções delimitarem o período e a localização. Consulte os fundamentos do revestimento de epóxi aplicado por fusão para conhecer o processo completo.
Que normas abrangem o revestimento, as juntas de campo e as reparações?
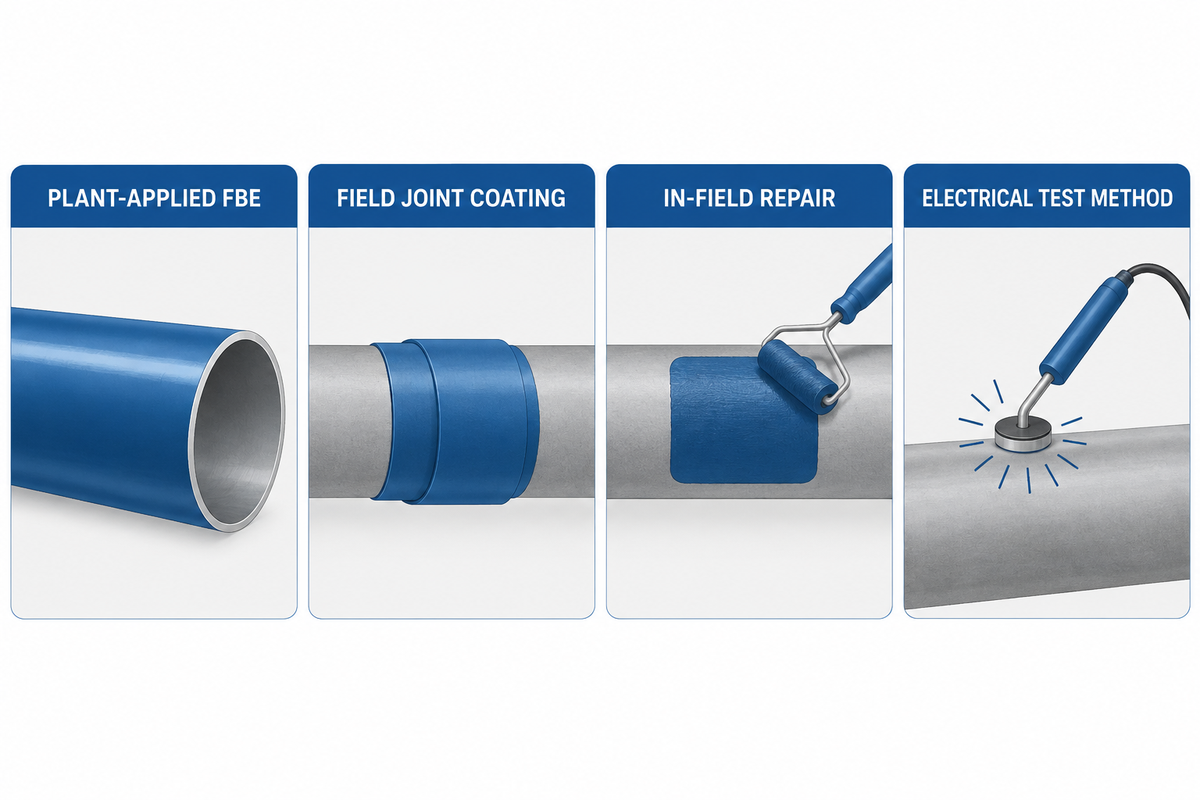
A ISO 21809-2:2026 abrange o FBE externo de camada única aplicado em fábrica a sistemas de transporte por tubagem de aço, no âmbito da sua aplicação ao petróleo e ao gás. A ISO 21809-3 abrange revestimentos de juntas de campo no respetivo âmbito. A ISO 21809-11:2019 abrange a aplicação em obra, a reparação e a reabilitação de tubagens enterradas no respetivo âmbito.
| Fase | Documento | O que especificar |
|---|---|---|
| FBE externo de camada única aplicado em fábrica | ISO 21809-2:2026 | Qualificação do revestimento e âmbito da inspeção no laminador |
| Revestimento externo nas juntas soldadas em obra | ISO 21809-3 | Qualificação do sistema de juntas e pontos de inspeção |
| Reparação ou reabilitação em obra do revestimento de tubagens enterradas | ISO 21809-11:2019 | Procedimento de reparação aprovado para a aplicação |
| Ensaios elétricos para detetar descontinuidades no revestimento | ASTM G62, quando especificada | Método aplicável, regulação e registo do ensaio |
Identifique o sistema multicamada pela sua constituição efetiva na especificação de compra. O projeto também pode mencionar um documento NACE ou AMPP. Consulte o respetivo âmbito e o plano de inspeção juntamente com a especificação de aplicação do revestimento. Os sistemas de revestimento FBE de camada única e os sistemas multicamada, como o polietileno de três camadas (3LPE), podem ter espessuras de revestimento e procedimentos de aceitação diferentes.
Nas tubagens de gás dos EUA abrangidas pela Parte 192, a 49 CFR 192.461(c) exige uma inspeção imediatamente antes da descida para a vala e do aterro, bem como a reparação de danos prejudiciais ao controlo eficaz da corrosão. Na ordem de compra, atribua responsabilidades distintas pelas inspeções no laminador, na receção e em obra, para que cada uma das três fases tenha um responsável.
Quando pode ser reparada uma descontinuidade no revestimento FBE?
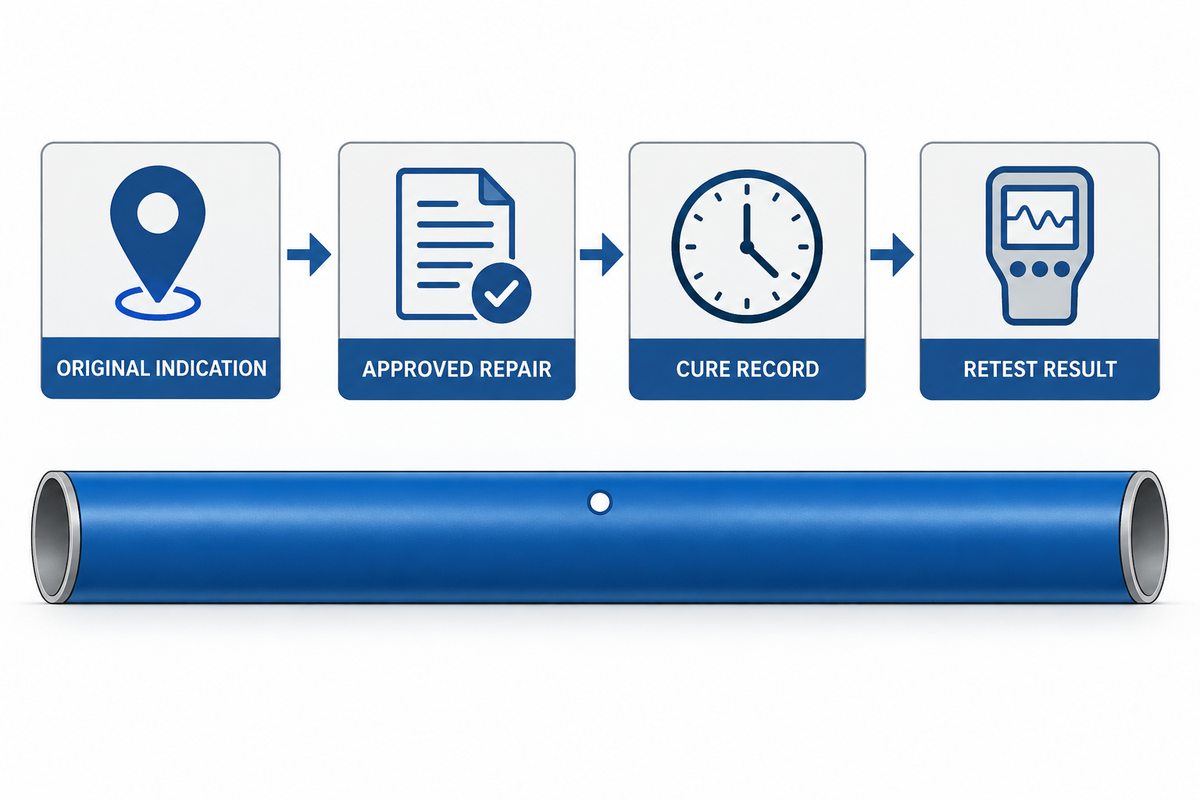
Uma reparação localizada pode ser aceite se a especificação de compra a permitir, se o defeito estiver dentro dos limites de reparação aprovados e se o inspetor registar os resultados exigidos após a cura. Para a reparação ou reabilitação em obra de revestimentos em tubagens enterradas de petróleo ou gás natural, verifique se o âmbito da ISO 21809-11:2019 corresponde ao procedimento de projeto aprovado. Um padrão repetido em várias juntas justifica a imobilização do grupo afetado enquanto se determinam a causa e a extensão das indicações.
Exemplo hipotético na receção. A junta J-A apresenta um entalhe na posição de um espaçador. A junta J-B e as peças adjacentes apresentam uma sequência de marcas junto à costura. Os identificadores das juntas são fictícios.
- Receção: Fotografe a localização e registe a identificação da junta, a data da inspeção e o resultado da inspeção anterior.
- Garantia da qualidade: Compare J-A com o registo de expedição e com as outras juntas na posição do espaçador. Verifique os registos de aplicação e a espessura local do grupo com indicações na costura.
- Decisão: Encaminhe J-A para o procedimento aprovado de reparação localizada, se for permitido. Mantenha o grupo com indicações na costura retido até conhecer a extensão.
- Libertação: Associe o material de reparação, o registo de cura e os resultados especificados do novo ensaio à identificação original da junta. Registe o novo ensaio antes de libertar a junta.
Um resultado elétrico, por si só, não permite confirmar uma boa aderência. Se a especificação exigir ensaios de aderência ou de descolamento catódico, mantenha esses resultados em separado. A proteção catódica (CP) é habitualmente utilizada em conjunto com revestimentos externos de tubagens de aço enterradas. Mantenha a conceção da CP separada do registo de aceitação da reparação.
Peça ao fornecedor uma cotação separada para os trabalhos de reparação e novo ensaio quando os danos atrasarem a libertação. A equipa do projeto pode comparar os trabalhos de reparação e o impacto no prazo com as opções de novo revestimento, substituição ou inspeções adicionais. Mantenha as indicações inicialmente reprovadas no relatório para que o comprador possa avaliar falhas repetidas, mesmo após um novo ensaio sem indicações.
O que solicitar na encomenda de tubos com revestimento FBE
A Baling Steel apresenta tubos de aço com revestimento externo FBE. Para consultar as opções de produto antes de enviar o pedido de cotação, consulte o guia de seleção de tubos de aço revestidos. Especifique a aplicação, os graus de aço, o diâmetro exterior do tubo, o comprimento da junta, o sistema de revestimento, a edição da norma e as fases de inspeção exigidas, para que as cotações abranjam o mesmo âmbito.
A ficha de ensaio é apenas uma parte do conjunto de documentos para libertação. Antes de encomendar, consulte um exemplo de relatório de ponto de paragem que associe o identificador da junta ao lote de revestimento, ao método de ensaio, à tensão e à localização dos defeitos, à decisão sobre a reparação e aos resultados do novo ensaio. Acorde qual empresa assina a libertação de fábrica e qual equipa assume a inspeção na receção.
Após a reparação, volte a inspecionar as juntas e organize a passagem de informação à equipa de receção para as juntas aprovadas. Com o mapa original e o resultado do novo ensaio, a equipa de receção consegue distinguir um novo relatório de danos de uma reparação já aceite na expedição. Esta comparação facilita a libertação do material em stock sem problemas e mantém a equipa de inspeção disponível para o grupo suspeito.
Perguntas frequentes
Um poro significa sempre que o aço está exposto?
Um poro pode terminar no interior do epóxi. Um poro que atravesse o revestimento expõe o aço e exige um ensaio de deteção de descontinuidades na zona envolvente. Inspecione a superfície e registe qualquer indicação elétrica repetível segundo o procedimento aprovado. Uma porosidade generalizada no revestimento pode justificar uma investigação da garantia da qualidade sobre o processo de revestimento, mesmo que os poros individuais não provoquem qualquer alarme.
Um tubo com revestimento FBE pode passar no ensaio do laminador e ser reprovado na entrega?
Sim. O relatório do laminador descreve o estado do tubo no momento do ensaio. Os pontos de contacto mudam durante o carregamento, a deslocação dos calços de apoio e a descarga. Use o número da junta e a posição do defeito para verificar os documentos da expedição e da receção. Se um risco coincidir com o bordo de uma estante, o inspetor procura indícios que ajudem a explicar a sua origem. Faz essa verificação antes de o tubo ser novamente movimentado.
A reparação de uma descontinuidade torna automaticamente aceitável uma junta de tubo?
A junta continua a ter de cumprir a especificação aplicável. A libertação exige uma reparação aprovada dentro dos limites especificados, cura completa e os registos de reinspeção exigidos. Uma descontinuidade isolada pode ser reparável nessas condições. Defeitos recorrentes nas mesmas posições em várias juntas justificam uma verificação mais abrangente antes da libertação. Associe o primeiro registo de inspeção e os resultados do novo ensaio à mesma junta para que o comprador possa verificar ambos antes da libertação.
O que procura um ensaio de deteção de descontinuidades no revestimento?
O ensaio deteta interrupções que permitem a passagem de corrente até ao aço. Registe quaisquer outras medições da espessura da película seca juntamente com os resultados elétricos.
Porque se chama ensaio de deteção de descontinuidades?
O ensaio tem esse nome porque identifica descontinuidades, ou seja, falhas no revestimento. Entre estas contam-se zonas que ficaram sem revestimento e cortes numa película curada.
O que são revestimentos FBE?
Os revestimentos de epóxi aplicado por fusão formam-se quando o pó de epóxi funde e cura sobre o aço aquecido. O FBE pode ser usado como revestimento independente ou como camada de um sistema mais abrangente.
Referências e fontes
- ASTM International, métodos de deteção de descontinuidades em revestimentos de tubagens
- AMPP, desafios de aplicação e inspeção de FBE
- KTA, investigação da falha de um revestimento FBE fissurado
- PHMSA, conclusões das inspeções da construção de tubagens
- ISO 21809-2:2026, FBE de camada única aplicado em fábrica
- ISO 21809-3, revestimentos de juntas de campo
- ISO 21809-11:2019, revestimento, reparações e reabilitação em obra
- Estados Unidos, 49 CFR 192.461, revestimento de proteção externo