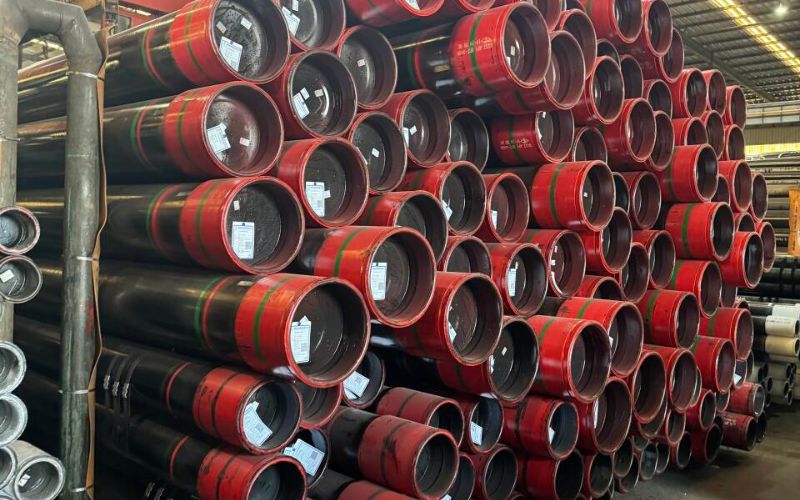
- Superficie: rivestimento esterno in resina epossidica applicata per fusione su tubo in acciaio
- Difetto: discontinuità nel film che crea un passaggio fino all’acciaio
- Prima azione: contrassegnare l’indicazione e registrare il giunto, la posizione e la fase del controllo
- Documentazione per il rilascio: controllo originale, decisione approvata e ogni eventuale ripetizione della prova
Una zona con microporosità individuata prima della spedizione e un graffio rilevato dopo lo scarico possono entrambi attivare lo stesso rilevatore di discontinuità. Per capire quali siano le cause dei difetti nel rivestimento FBE, occorre confrontare le tracce con l’ultimo controllo valido. I difetti di acciaieria spesso indirizzano l’indagine verso la preparazione della superficie e l’applicazione della polvere. Un solco recente in corrispondenza di un punto di appoggio porta invece a esaminare le registrazioni della movimentazione.
I difetti del rivestimento FBE si verificano quando microporosità, copertura mancante, crepe o danni meccanici creano un passaggio attraverso la resina epossidica fino all’acciaio. Mappare i punti in cui il rilevatore interviene e confrontarli con l’ultimo controllo che ha coperto quelle posizioni.
- Un poro confinato all’interno del rivestimento può lasciare intatta la barriera isolante tra la superficie e l’acciaio.
- Indicazioni ripetute nella stessa posizione su più giunti richiedono il controllo della configurazione della linea.
- La registrazione della riparazione riunisce il rilievo originale, la riparazione approvata e la ripetizione documentata della prova.
Che cos’è una prova di rilevamento delle discontinuità per le condotte?
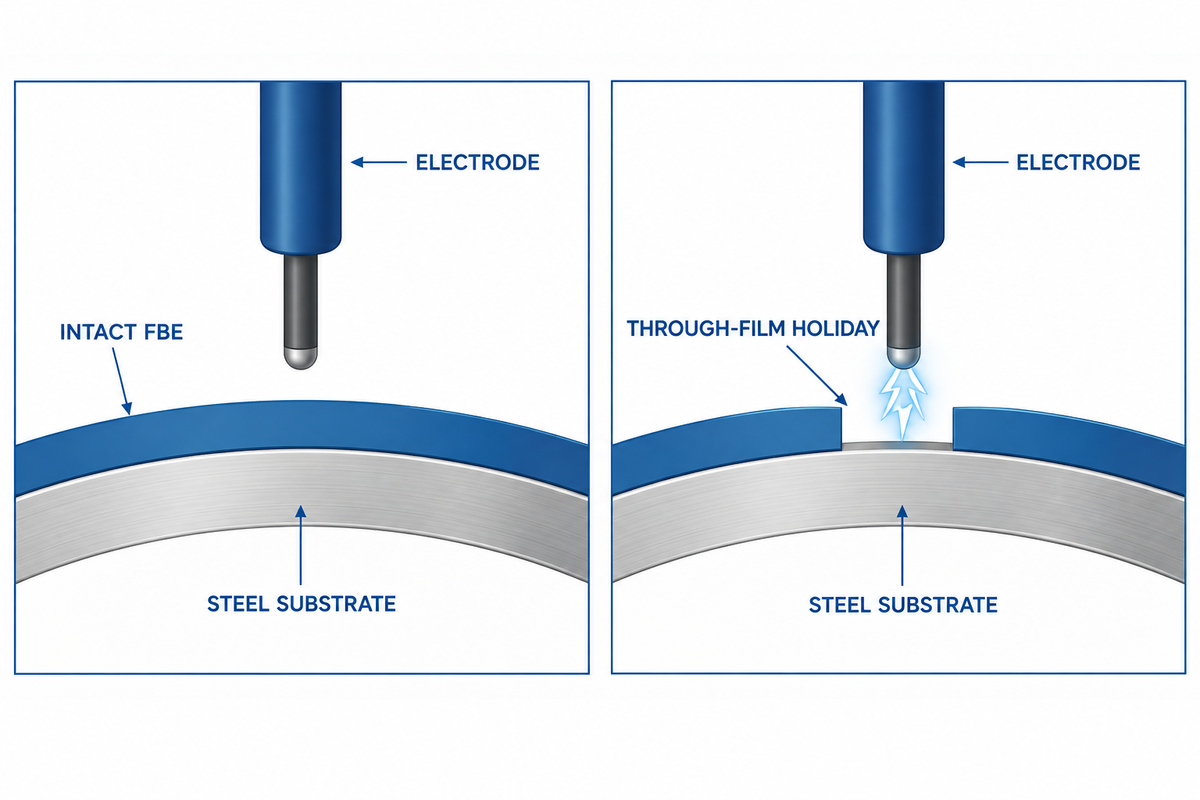
La prova di rilevamento delle discontinuità verifica la continuità dei rivestimenti protettivi delle condotte. Un elettrodo scansiona il rivestimento. Il dispositivo individua un passaggio attraverso il film non conduttivo fino al substrato conduttivo e ne segnala la posizione. Fornisce così all’ispettore un punto da esaminare. Le misure dello spessore del film secco, i controlli di adesione e le prove di pressione verificano rispettivamente lo spessore applicato, l’aderenza e il tubo.
ASTM G62 descrive le prove con spugna umida a bassa tensione e le prove a scintilla ad alta tensione per i rivestimenti delle condotte. La prova di rilevamento delle discontinuità viene eseguita nelle fasi indicate nel piano di controllo del progetto. Il metodo approvato stabilisce l’elettrodo e la tensione di prova. L’operatore registra lo spessore del film nelle unità richieste, che possono essere i micron, insieme alle condizioni della superficie e alle verifiche dello strumento.
Se il segnale compare soltanto su una superficie di rivestimento bagnata o vicino all’acciaio nudo nella zona di arretramento del rivestimento, verificare la configurazione e ripetere la prova nelle condizioni approvate prima di richiedere una riparazione. Una tensione di prova insufficiente o una scansione incompleta può non rilevare una discontinuità del rivestimento. Un’impostazione di alta tensione non adatta può danneggiare il film. Registrare le condizioni della superficie e la verifica dello strumento affinché l’ispettore successivo possa ripetere la stessa prova.
Perché nel rivestimento FBE si formano microporosità in acciaieria
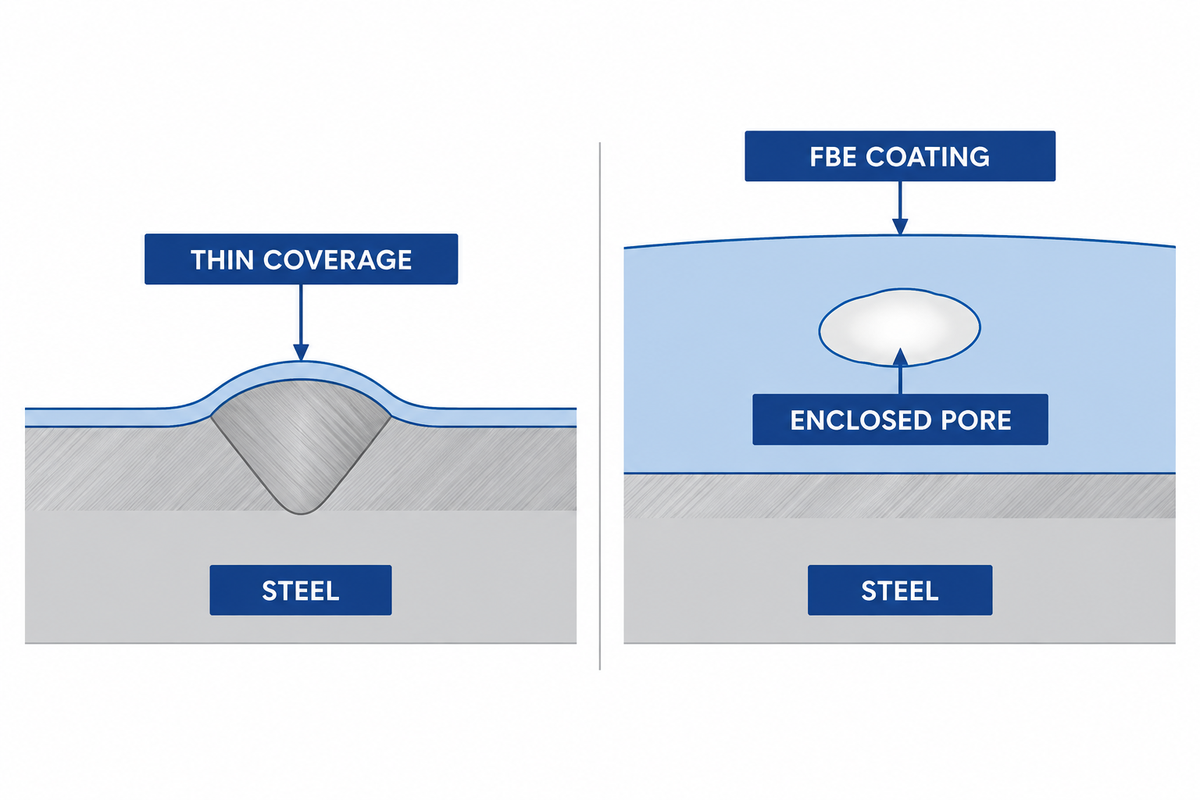
Le microporosità possono formarsi dove la copertura della polvere è incompleta; anche il degassamento dell’acciaio può causare porosità. La contaminazione può ostacolare la bagnabilità, mentre un’erogazione irregolare della polvere può lasciare una zona appena coperta. Una superficie pulita e profilata favorisce la qualità del rivestimento, offrendo alla polvere una superficie uniforme da bagnare. La preparazione della superficie, la temperatura dell’acciaio e il processo di reticolazione sono inclusi nei controlli di qualità dei rivestimenti in polvere descritti nella guida AMPP all’applicazione dell’FBE.
Pori arrotondati distribuiti su più giunti inducono il reparto QA a controllare il lotto di polvere, lo stoccaggio e l’alimentazione dell’aria. Una striscia stretta lungo il cordone di saldatura richiede misure locali dello spessore e una verifica del modello di spruzzatura e del profilo del cordone. Confrontare la zona sospetta con un’area adiacente. Lo spessore medio del rivestimento sul giunto può nascondere una striscia stretta con copertura insufficiente. Un vuoto visibile è sospetto e richiede ulteriori accertamenti. Trattarlo come una possibile discontinuità finché il controllo non ne determina la profondità o la continuità.
Esaminare il difetto prima di attribuirgli una causa. In un’indagine di laboratorio KTA su un rivestimento FBE a due strati, le sezioni lucidate hanno mostrato pori all’interno del film applicato. Il gruppo ha eseguito una prova di rilevamento delle discontinuità e un esame al microscopio per verificare che una crepa distinta, formatasi dopo la curvatura in cantiere, raggiungesse l’acciaio. La combinazione di prove ha permesso agli investigatori di distinguere condizioni dall’aspetto simile.
Dove la movimentazione può danneggiare i tubi rivestiti
I supporti di legno, i bordi delle rastrelliere e le attrezzature di sollevamento possono raschiare la resina epossidica reticolata nei punti di contatto con il tubo. Cercare abrasioni lunghe e sottili e scheggiature che seguono la forma del contatto. Un segno vicino all’estremità del tubo può trovarsi accanto alla zona senza rivestimento prevista. Prima di considerarlo un difetto del rivestimento, verificarne la posizione sul disegno. Un danno che interrompe il film lascia l’acciaio esposto all’ambiente. La corrosione localizzata è particolarmente preoccupante quando la protezione contro la corrosione è compromessa.
Gli ispettori della PHMSA statunitense hanno rilevato problemi relativi ai danni al rivestimento e alla configurazione del rilevatore durante le ispezioni di costruzione delle condotte. Dopo la movimentazione del tubo, un rapporto di acciaieria può aiutare a datare un’indicazione solo se riguarda lo stesso giunto e la stessa zona ed è basato su un metodo valido. Se il rapporto indica che l’intera superficie rivestita ha superato il controllo, verificare cosa ha registrato l’ispettore nelle zone di arretramento del rivestimento e sui punti di appoggio. Una striscia non registrata lascia aperto l’intervallo in cui il danno può essersi verificato.
Archiviare le foto della spedizione e della ricezione con lo stesso numero di giunto. Includere un primo piano che mostri la posizione del segno rispetto all’estremità del tubo o al cordone di saldatura e una foto più ampia che mostri la rastrelliera o il distanziatore. Prima dello spostamento successivo, registrare gli eventuali periodi di stoccaggio intermedio e le operazioni di movimentazione. In questo modo, il personale dell’acciaieria e del cantiere può confrontare le evidenze mentre la disposizione del carico è ancora nota.
Come distinguere un difetto di acciaieria da un danno da movimentazione
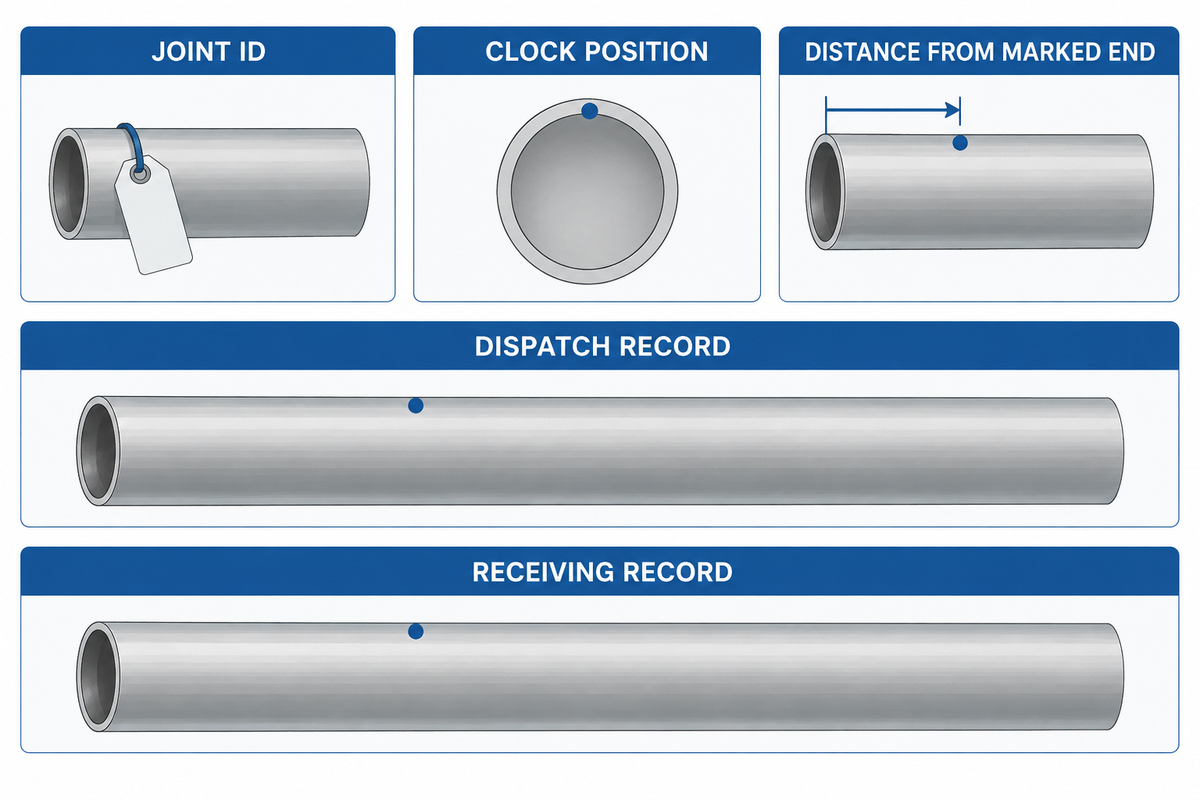
Indicazioni corrispondenti rilevate prima della spedizione indirizzano l’indagine verso la linea di rivestimento. Un solco comparso per la prima volta alla ricezione e allineato con un distanziatore indica un possibile danno da movimentazione. Per confrontare i due controlli, usare il controllo valido più recente che copre la stessa posizione, insieme al numero di giunto, alla distanza da un’estremità contrassegnata e alla posizione secondo l’orologio.
| Tipo e distribuzione delle indicazioni | Primo controllo | Registrazione da confrontare | Azione successiva |
|---|---|---|---|
| Indicazioni arrotondate su più giunti dello stesso lotto di rivestimento | Polvere e preparazione della superficie | Registri del lotto, dell’alimentazione dell’aria, della profilatura di sabbiatura e della reticolazione | Confrontare i giunti interessati con il lotto precedente e quello successivo |
| Indicazioni lungo il cordone di saldatura longitudinale | Copertura locale del film e geometria del cordone | Spessore attorno al cordone e posizioni di spruzzatura | Mappare lo stesso settore sui giunti trattati con quella configurazione |
| Un nuovo solco è allineato con il bordo di un supporto | Punti di contatto durante carico, trasporto e scarico | Schema di spedizione, foto alla ricezione e posizioni dei supporti di legno | Mettere in attesa i giunti interessati e controllare i punti di contatto corrispondenti |
| Indicazione all’interno della sovrapposizione del rivestimento del giunto circonferenziale | Condizioni di applicazione o riparazione in cantiere | Registri di preparazione del giunto, lotto, reticolazione e sovrapposizione | Indirizzare il giunto al controllo del rivestimento applicato in cantiere per la valutazione |
| La crepa si apre sul raggio esterno di una curvatura in cantiere | Curvatura e condizioni del film applicato | Sequenza di curvatura, spessore locale del film e orari dei controlli | Estendere i controlli alle altre curvature eseguite nelle stesse condizioni |
| Scheggiatura del rivestimento accanto a uno smusso o a una zona senza rivestimento | Limite effettivo della zona senza rivestimento e contatto sull’estremità | Disegno della zona senza rivestimento e immagini della spedizione | Confermare dove inizia il rivestimento previsto prima di mappare un difetto |
| Bolla superficiale senza un allarme ripetibile del rilevatore | Condizioni del film e adesione | Registri della preparazione e aspetto della bolla e del film circostante | Richiedere una valutazione secondo la specifica tecnica del rivestimento |
| L’allarme ricompare sul bordo di una riparazione reticolata | Perimetro e copertura della riparazione | Mappa del difetto originale, materiale di riparazione e registro della reticolazione | Tenere aperta la riparazione e applicare la procedura di ricontrollo specificata |
| Il segnale cambia in funzione delle condizioni della superficie o della configurazione del rilevatore | Ripetibilità della prova e copertura della scansione | Verifica del rilevatore, collegamento a terra e posizione | Ripetere la prova nelle condizioni di controllo approvate |
Il gruppo può raggruppare i giunti in base al processo o al punto di contatto che hanno in comune. Un andamento lungo il cordone di saldatura su più turni di rivestimento suggerisce di controllare il turno interessato. Abrasioni corrispondenti su una pila suggeriscono di controllare gli altri tubi in corrispondenza degli stessi punti di appoggio. Le evidenze possono essere compatibili con più di una spiegazione. Mantenere aperta la segnalazione finché i controlli non permettono di restringere l’intervallo temporale e la posizione. Per una descrizione completa del processo di rivestimento, consultare le nozioni di base sul rivestimento in resina epossidica applicata per fusione.
Quali norme riguardano il rivestimento, i giunti di campo e le riparazioni?
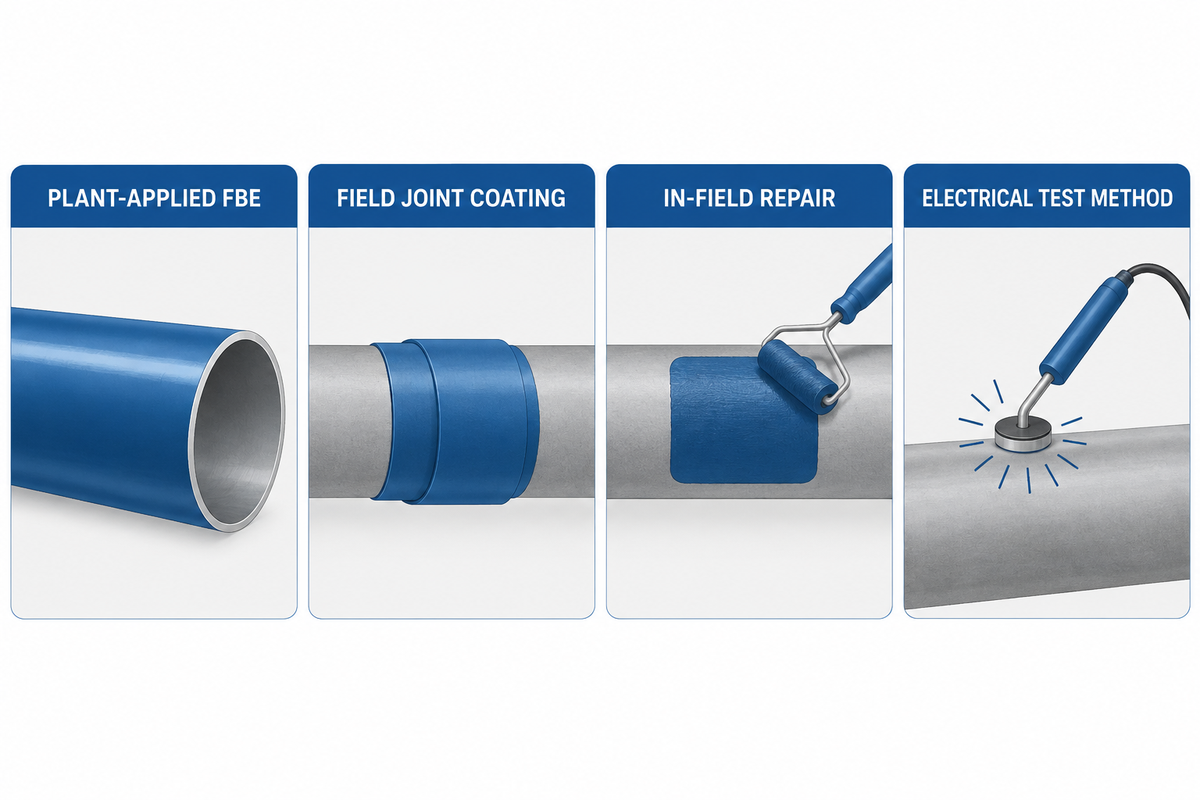
La norma ISO 21809-2:2026 riguarda i rivestimenti esterni monostrato FBE applicati in stabilimento ai sistemi di trasporto in condotta dell’acciaio, nell’ambito del settore petrolifero e del gas. La norma ISO 21809-3 riguarda i rivestimenti dei giunti di campo nel proprio ambito di applicazione. La norma ISO 21809-11:2019 riguarda l’applicazione in campo, la riparazione e il ripristino di condotte interrate nel proprio ambito di applicazione.
| Fase | Documento | Cosa specificare |
|---|---|---|
| Rivestimento esterno FBE monostrato applicato in stabilimento | ISO 21809-2:2026 | Qualifica del rivestimento e ambito del controllo in acciaieria |
| Rivestimento esterno dei giunti saldati in campo | Norma ISO 21809-3 | Qualifica del sistema per giunti e punti di controllo |
| Riparazione o ripristino in campo del rivestimento di condotte interrate | ISO 21809-11:2019 | Procedura di riparazione approvata per l’applicazione |
| Prove elettriche per rilevare discontinuità nel rivestimento | ASTM G62, se specificata | Metodo applicabile, impostazioni e registrazione della prova |
Identificare il sistema multistrato in base alla sua effettiva struttura nella specifica d’acquisto. Il progetto può citare anche un documento NACE o AMPP. Consultare il relativo ambito di applicazione e il piano di controllo insieme alla specifica tecnica di applicazione del rivestimento. I sistemi FBE monostrato e i sistemi multistrato, come il polietilene a tre strati (3LPE), possono avere spessori del rivestimento e procedure di accettazione differenti.
Per le condotte del gas negli Stati Uniti soggette alla Part 192, 49 CFR 192.461(c) richiede un controllo immediatamente prima della posa in trincea e del reinterro, nonché la riparazione dei danni che compromettono il controllo efficace della corrosione. Nell’ordine d’acquisto, specificare separatamente le responsabilità per i controlli in acciaieria, alla ricezione e in campo, assegnando un responsabile a ciascuna delle tre fasi.
Quando si può riparare un difetto del rivestimento FBE?
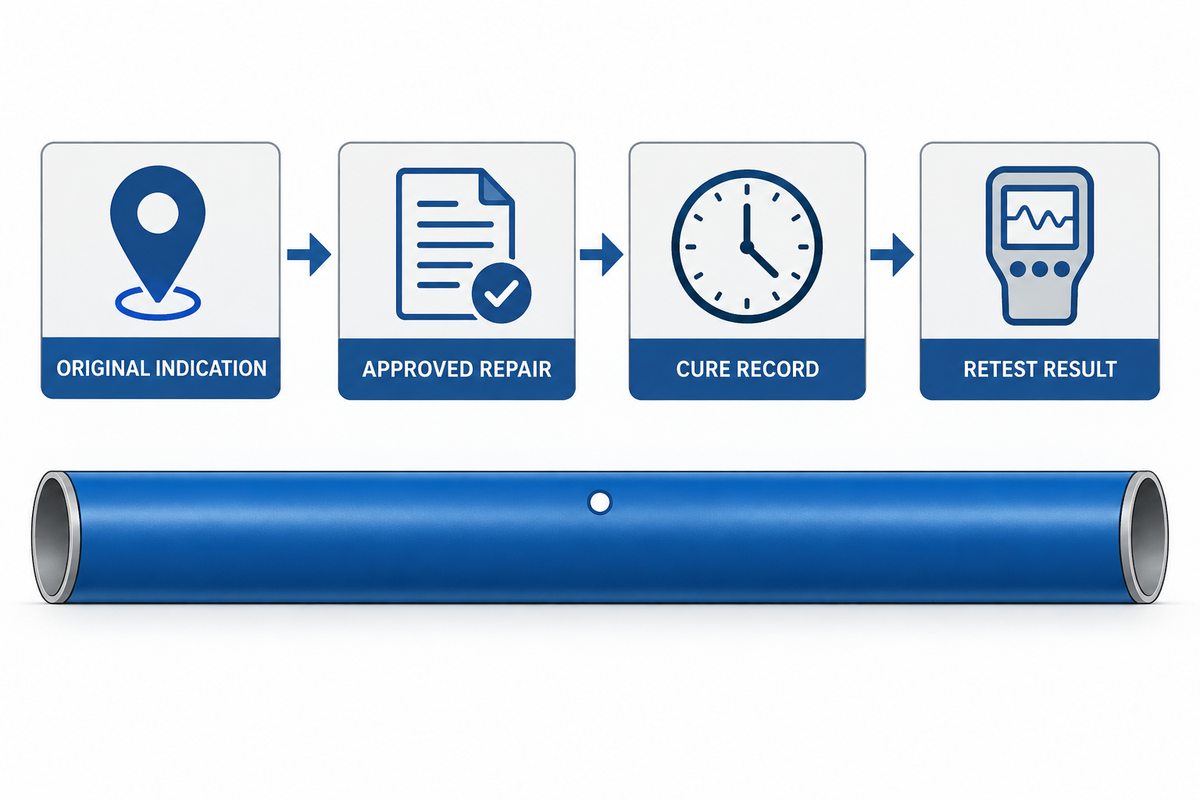
Una riparazione locale può essere accettabile se la specifica d’acquisto la consente, il difetto rientra nei limiti di riparazione approvati e l’ispettore registra i risultati richiesti dopo la reticolazione. Per le riparazioni o il ripristino in campo dei rivestimenti di condotte interrate per il trasporto di prodotti petroliferi o gas naturale, verificare la corrispondenza tra l’ambito di applicazione della ISO 21809-11:2019 e la procedura di progetto approvata. Un andamento ripetuto su più giunti richiede di mettere in attesa il gruppo interessato mentre si determinano la causa e l’entità delle indicazioni.
Caso ipotetico alla ricezione. Il giunto J-A presenta un solco nella posizione di un distanziatore. Il giunto J-B e i pezzi adiacenti presentano una serie di segni vicino al cordone di saldatura. Gli identificativi dei giunti sono fittizi.
- Ricezione: Fotografare la posizione e conservare l’identificativo del giunto, la data del controllo e l’esito dell’ultimo controllo.
- QA: Confrontare J-A con la registrazione della spedizione e con gli altri giunti in corrispondenza del distanziatore. Verificare i registri di applicazione e lo spessore locale del gruppo con indicazioni lungo il cordone di saldatura.
- Decisione: Sottoporre J-A alla procedura di riparazione locale approvata, se consentita. Mantenere in attesa il gruppo con indicazioni lungo il cordone di saldatura finché non se ne determina l’entità.
- Rilascio: Collegare il materiale di riparazione, il registro di reticolazione e i risultati del nuovo controllo specificato all’identificativo originale del giunto. Registrare il nuovo controllo prima del rilascio del giunto.
Un risultato elettrico, da solo, non può confermare una buona adesione. Se la specifica richiede prove di adesione o di distacco catodico, conservarne separatamente i risultati. La protezione catodica (CP) è comunemente usata insieme ai rivestimenti esterni delle condotte in acciaio interrate. Tenere separata la progettazione della CP dalla registrazione di accettazione della riparazione.
Se un danno ritarda il rilascio, chiedere al fornitore un preventivo separato per il lavoro di riparazione e il nuovo controllo. Il gruppo di progetto può confrontare l’intervento e l’impatto sui tempi con il nuovo rivestimento, la sostituzione o controlli aggiuntivi. Nel rapporto mantenere le indicazioni iniziali che non hanno superato il controllo, così l’acquirente può valutare i difetti ricorrenti anche dopo un nuovo controllo con esito positivo.
Cosa richiedere quando si ordinano tubi con rivestimento FBE
Baling Steel propone tubi in acciaio con rivestimento esterno FBE. Per le opzioni di prodotto da considerare nella richiesta d’offerta, consultare la guida alla scelta dei tubi in acciaio rivestiti. Specificare l’applicazione, i gradi di acciaio, il diametro esterno del tubo, la lunghezza del giunto, il sistema di rivestimento, l’edizione della norma e le fasi di controllo richieste, così che le offerte coprano lo stesso ambito.
La scheda delle prove è solo una parte della documentazione per il rilascio. Prima dell’ordine, esaminare un esempio di rapporto dei punti di attesa che colleghi l’identificativo del giunto al lotto di rivestimento, al metodo di prova, alla tensione e alla posizione dei difetti, alla decisione sulla riparazione e ai risultati del nuovo controllo. Concordare quale azienda firmerà il rilascio dello stabilimento e quale gruppo assumerà il controllo alla ricezione.
Dopo la riparazione, ricontrollare i giunti e organizzare il passaggio di consegne al gruppo addetto alla ricezione per quelli che superano la prova. Con la mappa originale e il risultato del nuovo controllo, il gruppo alla ricezione può distinguere una nuova segnalazione di danno da una riparazione già accettata alla spedizione. Il confronto facilita il rilascio della giacenza non interessata e lascia il personale addetto ai controlli disponibile per il gruppo sospetto.
Domande frequenti
Una microporosità significa sempre che l’acciaio è esposto?
Un poro può terminare all’interno della resina epossidica. Una microporosità che attraversa il rivestimento espone l’acciaio e richiede una prova di rilevamento delle discontinuità nell’area circostante. Esaminare la superficie e mappare ogni indicazione elettrica ripetibile secondo la procedura approvata. Una porosità diffusa nel rivestimento può giustificare un’indagine QA sul processo di rivestimento, anche se i singoli pori non generano allarmi.
Un tubo con rivestimento FBE può superare il controllo in acciaieria e non superarlo alla consegna?
Sì, il rapporto dell’acciaieria descrive le condizioni del tubo al momento del controllo. I punti di contatto cambiano durante il carico, lo spostamento dei supporti e lo scarico. Usare il numero di giunto e la posizione del difetto per verificare i documenti di spedizione e ricezione. Quando un graffio è allineato con il bordo di una rastrelliera, l’ispettore cerca indizi prima che il tubo venga spostato di nuovo.
La riparazione di una discontinuità rende automaticamente accettabile un giunto di tubo?
Il giunto deve comunque soddisfare la specifica applicabile. Per il rilascio occorrono una riparazione approvata entro i limiti specificati, la completa reticolazione e le registrazioni del nuovo controllo richiesto. Un difetto isolato può essere riparabile a queste condizioni. Difetti ricorrenti in posizioni corrispondenti su più giunti richiedono controlli più estesi prima del rilascio. Collegare la registrazione del primo controllo e i risultati del nuovo controllo allo stesso giunto, affinché l’acquirente possa verificarli entrambi prima del rilascio.
Cosa deve rilevare una prova delle discontinuità del rivestimento?
La prova rileva le interruzioni che permettono alla corrente di raggiungere l’acciaio. Riportare anche eventuali misure dello spessore del film secco insieme ai risultati elettrici.
Perché si chiama prova di rilevamento delle discontinuità?
La prova è chiamata controllo delle discontinuità perché individua gli spazi nel rivestimento, come una zona non rivestita o un taglio nel film reticolato.
Che cosa sono i rivestimenti FBE?
I rivestimenti in resina epossidica applicata per fusione si formano quando la polvere epossidica fonde e reticola sull’acciaio riscaldato. L’FBE può essere usato come rivestimento autonomo o come strato di un sistema più ampio.
Riferimenti e fonti
- ASTM International, metodi per rilevare le discontinuità nei rivestimenti delle condotte
- AMPP, problematiche di applicazione e controllo dell’FBE
- KTA, indagine sul cedimento di un rivestimento FBE fessurato
- PHMSA, risultanze dei controlli di costruzione delle condotte
- ISO 21809-2:2026, FBE monostrato applicato in stabilimento
- ISO 21809-3, rivestimenti dei giunti di campo
- ISO 21809-11:2019, rivestimento, riparazioni e ripristino in campo
- Stati Uniti, 49 CFR 192.461, rivestimento protettivo esterno