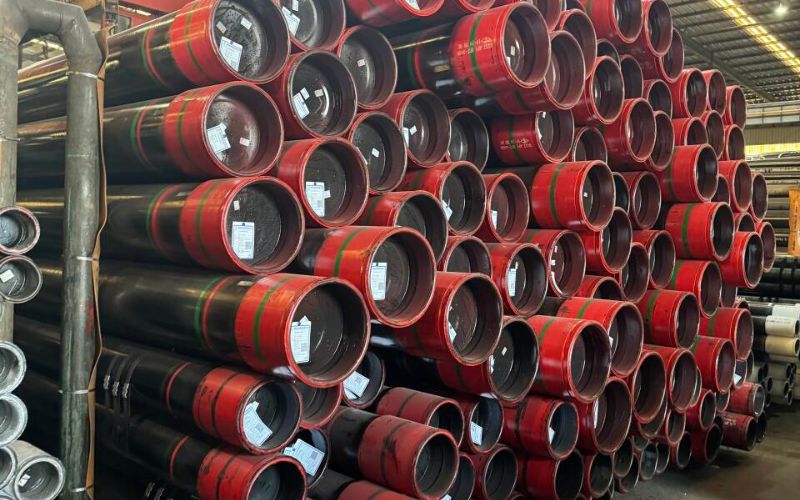
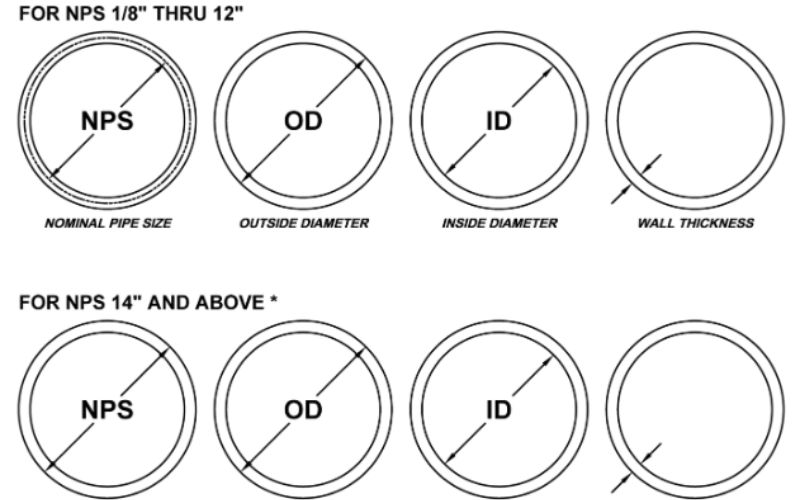
- Superficie, epoxi externo aplicado por fusión sobre tubo de acero
- Defecto: rotura de la película que deja una vía hasta el acero
- Primera medida: marque la indicación y registre la junta, la posición y la etapa de inspección
- Pruebas para la liberación: inspección original, resolución aprobada y cualquier repetición del ensayo que se requiera
Un grupo de poros detectado antes de la expedición y un arañazo encontrado después de la descarga pueden activar por igual el detector de discontinuidades del recubrimiento. Para determinar qué causa las discontinuidades en el recubrimiento FBE, compare las marcas con la última inspección válida. Los defectos de acería suelen orientar la investigación hacia la preparación de la superficie y la aplicación del polvo. Una hendidura reciente en un punto de apoyo remite a los registros de manipulación.
Las discontinuidades del recubrimiento FBE se producen cuando los poros, las zonas sin recubrir, las grietas o los daños mecánicos crean una vía a través del epoxi hasta el acero. Localice dónde responde el detector y compare esa posición con la última prueba que la incluyó.
- Un poro contenido dentro del recubrimiento puede dejar intacta la barrera aislante entre la superficie y el acero.
- Si se repiten indicaciones en la misma posición en varias uniones, revise la configuración de la línea.
- El registro de reparación reúne el hallazgo inicial, la reparación aprobada y los resultados documentados de la nueva prueba.
¿Qué es un ensayo de discontinuidades en tuberías?
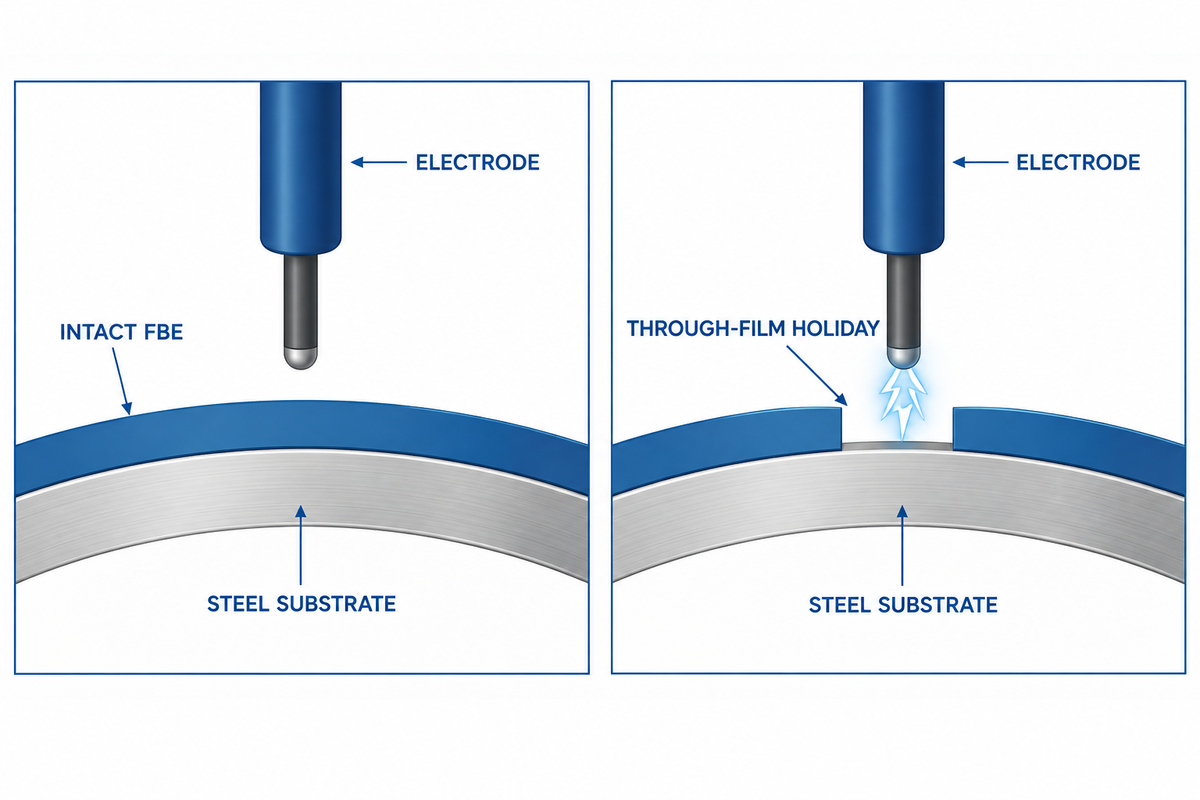
El ensayo de discontinuidades comprueba la continuidad de los recubrimientos de protección utilizados en tuberías. Un electrodo recorre el recubrimiento. El detector busca una vía a través de la película no conductora hasta el sustrato conductor e indica su ubicación. Así, el inspector obtiene un punto que debe examinar. Las mediciones del espesor de película seca, las comprobaciones de adherencia y los ensayos de presión evalúan, respectivamente, el espesor aplicado, la unión entre capas y el propio tubo.
ASTM G62 describe el ensayo con esponja húmeda de baja tensión y el ensayo de chispa de alta tensión para recubrimientos de tuberías. El ensayo de discontinuidades se realiza en las etapas indicadas en el plan de inspección del proyecto. El método de inspección aprobado determina el electrodo y la tensión de ensayo. El operario registra el espesor de la película en las unidades exigidas, que pueden ser micras, junto con el estado de la superficie y las comprobaciones del instrumento.
Si la señal solo aparece en una superficie húmeda del recubrimiento o cerca del acero sin recubrir en el rebaje, compruebe la configuración y repita el ensayo en las condiciones aprobadas antes de solicitar una reparación. Una tensión de ensayo insuficiente o un barrido incompleto pueden dejar sin detectar una rotura del recubrimiento. Una configuración de alta tensión inadecuada puede dañar la película. Registre el estado de la superficie y la comprobación del instrumento para que otro inspector pueda repetir el ensayo en las mismas condiciones.
Por qué aparecen poros en el recubrimiento FBE en la acería
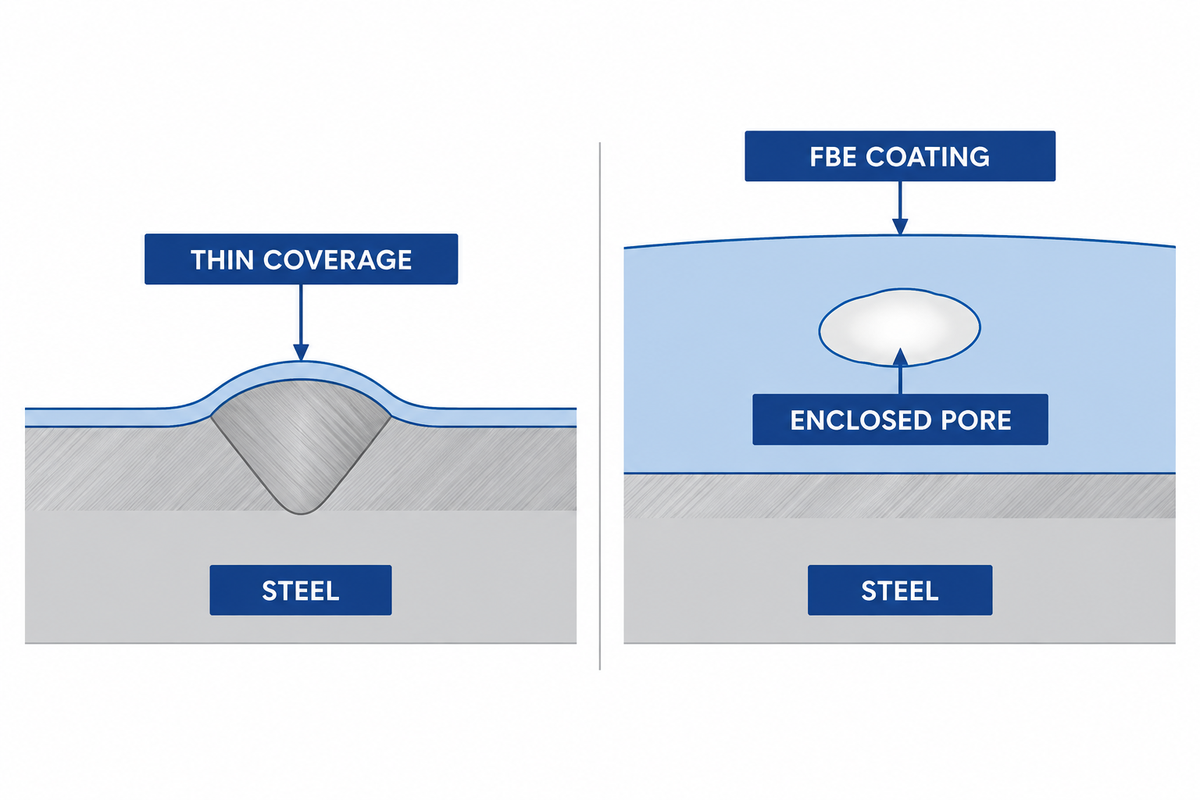
Pueden aparecer poros cuando la cobertura de polvo es incompleta, y la desgasificación del acero puede contribuir a la porosidad. La contaminación puede dificultar la humectación, y una aplicación irregular del polvo puede dejar una zona apenas cubierta. Una superficie limpia y con el perfil adecuado favorece la calidad del recubrimiento, ya que permite que el polvo la humecte de forma uniforme. La preparación de la superficie, la temperatura del acero y el proceso de curado se incluyen entre los controles de calidad de los recubrimientos en polvo en la guía de aplicación de FBE de AMPP.
La presencia de poros redondeados dispersos en varias uniones lleva al equipo de control de calidad a revisar el lote de polvo, el almacenamiento y el suministro de aire. Una franja estrecha que sigue la costura de soldadura requiere mediciones locales de espesor y una revisión del patrón de pulverización y del perfil de la costura. Compare la zona sospechosa con otra adyacente. El espesor medio del recubrimiento de la unión puede ocultar una franja estrecha con cobertura insuficiente. Todo vacío visible es sospechoso y requiere una investigación más detallada. Trátelo como una posible discontinuidad hasta que la inspección determine su profundidad o continuidad.
Examine el defecto antes de determinar su causa. En una investigación de laboratorio de KTA sobre un recubrimiento FBE de dos capas, el examen de secciones pulidas mostró poros dentro de la película aplicada. El equipo realizó ensayos de discontinuidades y análisis microscópicos para confirmar que una grieta distinta, aparecida tras el doblado en campo, llegaba hasta el acero. La combinación de ensayos permitió distinguir condiciones de aspecto similar.
Puntos en los que la manipulación puede dañar los tubos recubiertos
Los calzos, los bordes de los soportes y los equipos de elevación pueden rayar el epoxi curado en los puntos donde entran en contacto con el tubo. Busque rozaduras alargadas y finas, y desconchones que sigan la forma del contacto. Una marca cerca del extremo del tubo puede estar junto al rebaje sin recubrimiento previsto. Compruebe su posición en el plano antes de considerarla un defecto del recubrimiento. Si el daño rompe la película, el acero queda expuesto al entorno. La corrosión localizada es motivo de gran preocupación cuando se ha comprometido la protección contra la corrosión.
Los inspectores de la PHMSA de EE. UU. han identificado problemas relacionados con daños en el recubrimiento y con la configuración de los detectores durante las inspecciones de construcción de tuberías. Una vez desplazado el tubo, un informe de la acería puede ayudar a datar una indicación solo si corresponde a la misma unión y zona y se obtuvo con un método válido. Si el informe indica que toda la superficie recubierta superó la inspección, compruebe qué registró el inspector en los recubrimientos retirados de los extremos y en los soportes. Si no se registró una franja, el intervalo en el que pudo producirse el daño sigue sin determinarse.
Guarde las fotografías tomadas durante la expedición y la recepción bajo el mismo número de junta. Incluya una foto de detalle que muestre la posición de la marca con respecto al extremo del tubo o a la soldadura longitudinal, y otra más amplia en la que se vea el bastidor o el separador. Antes del siguiente traslado, registre cualquier almacenamiento y manipulación intermedios. Este registro permite a los equipos de la acería y de la obra comparar las pruebas mientras todavía se conoce la disposición de la carga.
Cómo distinguir un defecto de acería de un daño por manipulación
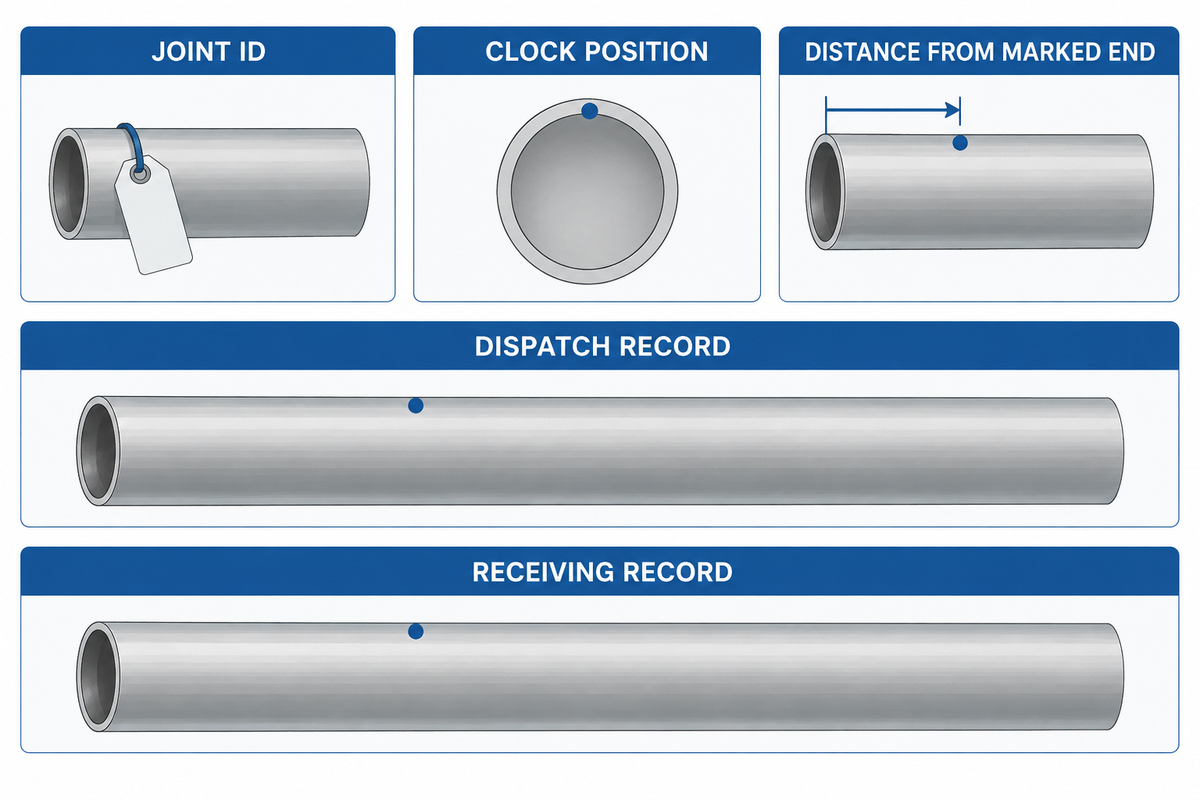
Las indicaciones coincidentes antes de la expedición orientan la investigación hacia la línea de recubrimiento. Una muesca que aparece por primera vez en el punto de recepción y coincide con la posición de un separador apunta a daños durante la manipulación. Para comparar ambas inspecciones, utilice el ensayo válido más reciente que cubra la misma ubicación, junto con el número de unión, la distancia desde un extremo marcado y la posición horaria.
| Tipo y patrón de las indicaciones | Comprobaciones iniciales | Registro que se debe comparar | Siguiente paso |
|---|---|---|---|
| Indicaciones redondeadas en varias juntas de una misma serie de recubrimiento | Polvo y preparación de la superficie | Lote, suministro de aire, perfil de granallado y registros de curado | Compare las uniones afectadas con las de la producción anterior y posterior |
| Las indicaciones siguen la soldadura longitudinal | Cobertura local de la película y geometría de la soldadura longitudinal | Espesor alrededor de la costura y posiciones de pulverización | Marque el mismo sector en las uniones de esa configuración |
| Una muesca nueva coincide con el borde de un soporte | Contactos durante la carga, el transporte y la descarga | Plano de expedición, fotografías de recepción y posiciones del material de estiba | Retenga las uniones afectadas e inspeccione los puntos de contacto coincidentes |
| Aparece una indicación dentro del solapamiento del recubrimiento de una unión circunferencial | Condiciones de aplicación o reparación en campo | Registros de preparación de la unión, colada, curado y solapamiento | Remita la junta a inspección del recubrimiento en obra para que se determine cómo proceder |
| Se abre una grieta en el radio exterior de un codo doblado en campo | El doblado y el estado de la película aplicada | Secuencia de doblado, espesor local de la película y tiempos de inspección | Amplíe las comprobaciones a otros codos fabricados en las mismas condiciones |
| Desconchón del recubrimiento junto a un bisel o rebaje | Límite real del recubrimiento retirado y contacto en el extremo | Plano del rebaje del recubrimiento e imágenes del envío | Confirme dónde empieza el recubrimiento especificado antes de localizar un defecto |
| Ampolla superficial sin una alarma repetible del detector | Estado y adherencia de la película | Registros de preparación y aspecto de la ampolla y de la película circundante | Solicite una evaluación conforme a la especificación del recubrimiento |
| La alarma vuelve a activarse en el borde de una reparación curada | Límites y cobertura de la reparación | Mapa del defecto original, material de reparación y registro de curado | Mantenga la reparación pendiente y aplique el procedimiento de reinspección especificado |
| La señal varía según el estado de la superficie o la configuración del detector | Repetibilidad del ensayo y cobertura del barrido | Verificación del detector, conexión a tierra y ubicación | Repita el ensayo en las condiciones de inspección aprobadas |
El equipo puede agrupar las uniones según el proceso o el punto de contacto que tengan en común. Un patrón de marcas a lo largo de una transición del recubrimiento sugiere que conviene revisar esa transición. Si hay rozaduras coincidentes en una misma pila, conviene inspeccionar otros tubos en esos puntos de apoyo. Las pruebas pueden encajar con más de una explicación. Mantenga la incidencia abierta hasta que las inspecciones acoten el momento y el lugar. Quienes necesiten conocer el proceso completo de recubrimiento pueden consultar los fundamentos del recubrimiento de epoxi aplicado por fusión.
¿Qué normas se aplican al recubrimiento, las uniones en campo y las reparaciones?
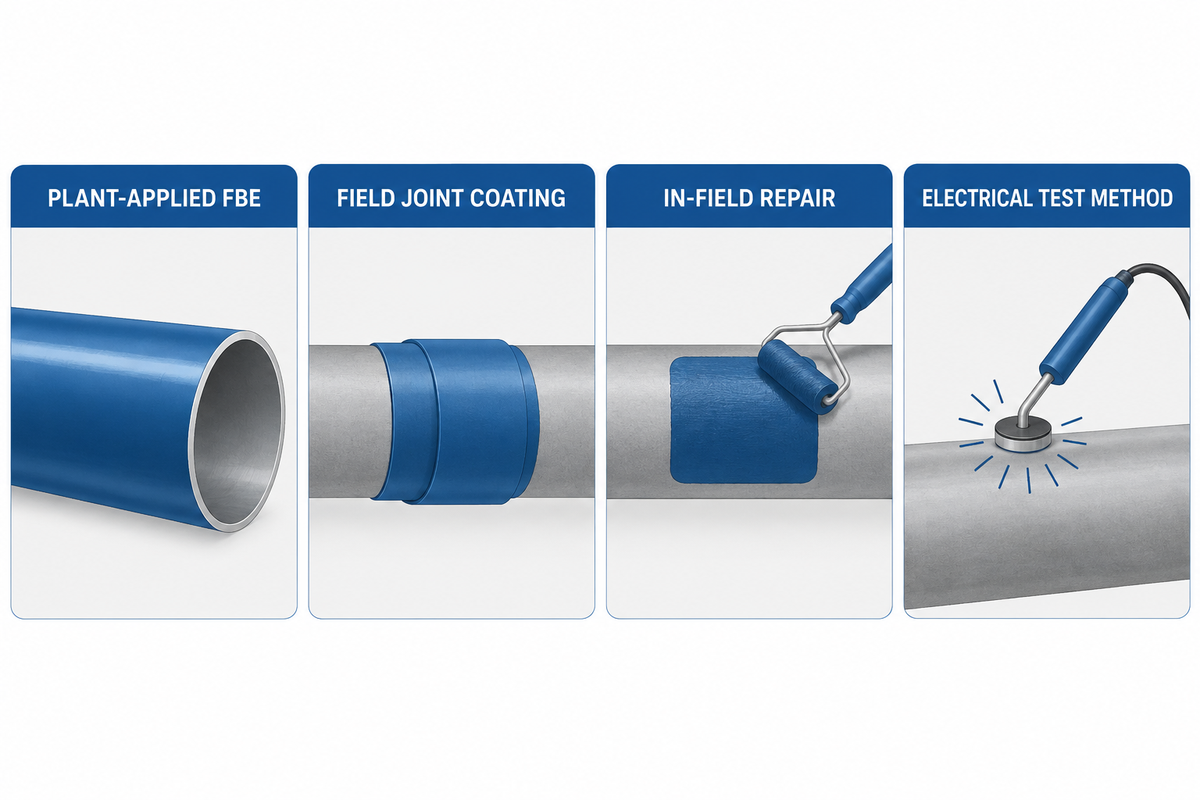
ISO 21809-2:2026 se aplica al FBE externo monocapa aplicado en planta para sistemas de transporte por tubería de acero, dentro de su ámbito para petróleo y gas. ISO 21809-3 abarca los recubrimientos de uniones en campo dentro de su ámbito. ISO 21809-11:2019 abarca la aplicación en campo, la reparación y la rehabilitación de tuberías enterradas dentro de su ámbito.
| Etapa | Documento | Qué especificar |
|---|---|---|
| Recubrimiento FBE externo monocapa aplicado en fábrica | ISO 21809-2:2026 | Cualificación del recubrimiento y alcance de la inspección en la acería |
| Recubrimiento externo en las uniones soldadas en campo | ISO 21809-3 | Cualificación del sistema de unión y puntos de inspección |
| Reparación o rehabilitación en campo del recubrimiento de tuberías enterradas | ISO 21809-11:2019 | Procedimiento de reparación aprobado para la aplicación |
| Ensayos eléctricos para detectar discontinuidades del recubrimiento | ASTM G62, cuando se especifique | Método aplicable, configuración y registro del ensayo |
Identifique el sistema multicapa indicando su composición real en la especificación de compra. El proyecto también puede citar un documento de NACE o AMPP. Consulte su ámbito de aplicación y el plan de inspección junto con la especificación de aplicación del recubrimiento. Los sistemas de recubrimiento FBE de una sola capa y los sistemas multicapa, como el polietileno de tres capas (3LPE), pueden tener distintos espesores de recubrimiento y procedimientos de aceptación.
Para los gasoductos de Estados Unidos sujetos a la Parte 192, 49 CFR 192.461(c) exige inspeccionar el recubrimiento justo antes del descenso a zanja y el relleno, así como reparar los daños que perjudiquen el control eficaz de la corrosión. En el pedido de compra, especifique por separado quién es responsable de las inspecciones en la acería, en la recepción y en campo, de modo que cada una de las tres etapas tenga un responsable.
¿Cuándo se puede reparar una discontinuidad en un recubrimiento FBE?
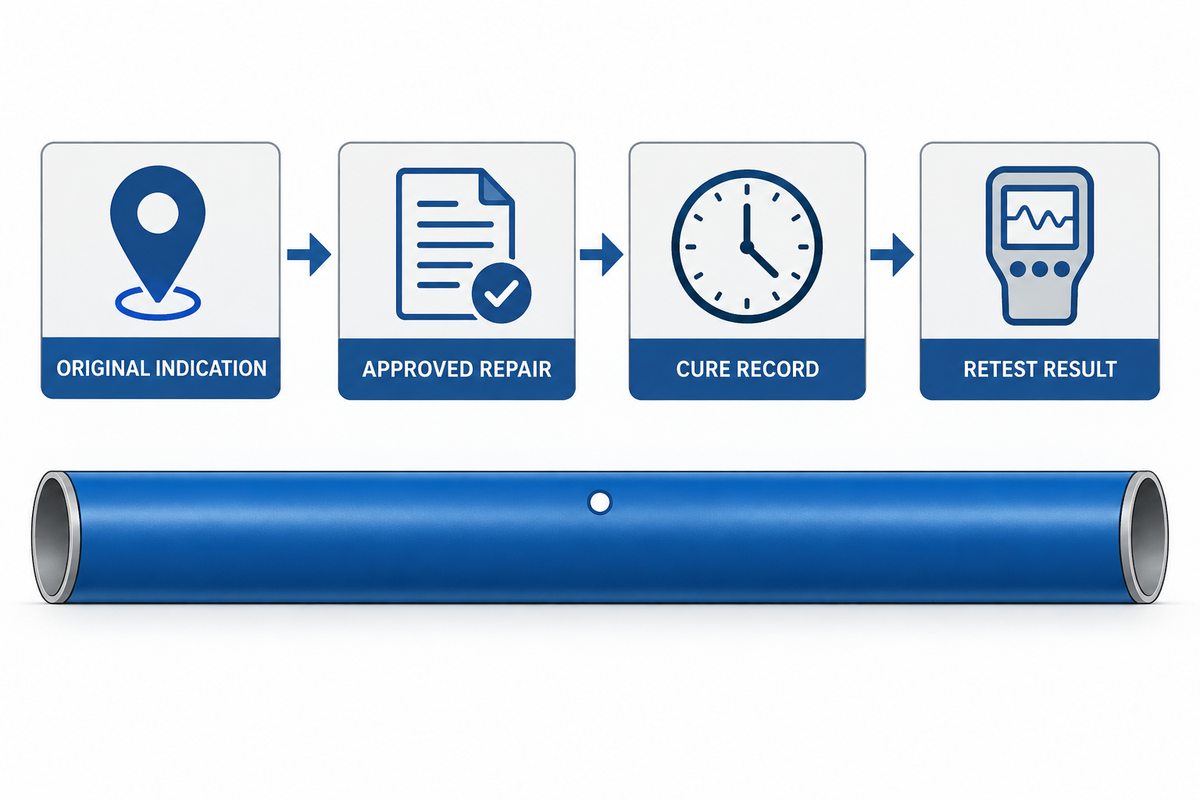
Una reparación local puede ser aceptable si la especificación de compra la permite, el defecto está dentro de los límites de reparación aprobados y el inspector registra los resultados exigidos después del curado. Para la reparación o rehabilitación en campo del recubrimiento de tuberías enterradas de petróleo o gas natural, compruebe el alcance de ISO 21809-11:2019 con respecto al procedimiento aprobado para el proyecto. Si se repite un patrón en varias uniones, deben retenerse las uniones afectadas mientras se determinan la causa y el alcance de las indicaciones.
Caso hipotético en recepción. La unión J-A presenta una muesca en la posición de un separador. La unión J-B y las piezas adyacentes presentan una serie de marcas junto a la soldadura. Los identificadores de las uniones son ficticios.
- Recepción: Fotografíe la zona y conserve el ID de la unión, la fecha de inspección y el resultado de la última inspección.
- Control de calidad: Compare J-A con el registro de expedición y con otras uniones en la posición del separador. Revise los registros de aplicación y las mediciones locales de espesor en el grupo con indicaciones en la costura.
- Decisión: Someta J-A al procedimiento aprobado de reparación local si está permitido. Mantenga retenido el grupo de uniones con indicaciones en la costura hasta conocer su alcance.
- Autorización de salida: Vincule el material de reparación, el registro de curado y los resultados especificados de la repetición del ensayo al ID original de la unión. Registre la repetición del ensayo antes de autorizar la salida de la unión.
Un resultado eléctrico por sí solo no permite verificar una buena adherencia. Si la especificación exige ensayos de adherencia o de desprendimiento catódico, conserve esos resultados por separado. La protección catódica (CP) se utiliza habitualmente con recubrimientos externos en tuberías de acero enterradas. Mantenga el diseño de CP separado del registro de aceptación de la reparación.
Si los daños retrasan la autorización de salida, solicite al proveedor un presupuesto separado para la reparación y la repetición del ensayo. El equipo del proyecto puede comparar los trabajos de reparación y su impacto en el plazo con las opciones de volver a aplicar el recubrimiento, sustituir el tubo o realizar inspecciones adicionales. Incluya en el informe las indicaciones originales que no superaron el ensayo para que el comprador pueda evaluar los fallos repetidos, aunque el nuevo ensayo dé un resultado satisfactorio.
Qué especificar al pedir tubos con recubrimiento FBE
Baling Steel ofrece tubos de acero con recubrimiento FBE para uso exterior. Para consultar las opciones de producto al preparar la solicitud de oferta, vea la guía para elegir tubos de acero con recubrimiento. Especifique la aplicación, las calidades de acero, el diámetro exterior del tubo, la longitud de cada junta, el sistema de recubrimiento, la edición de la norma y las etapas de inspección requeridas para que las ofertas cubran el mismo alcance.
La hoja de ensayo es una parte del expediente de liberación. Antes de realizar el pedido, revise un ejemplo de informe de punto de espera que vincule el ID de la unión con el lote de recubrimiento, el método de ensayo, la tensión y la ubicación de los defectos, la decisión sobre la reparación y los resultados de la nueva prueba. Acuerde qué empresa firmará la liberación de fábrica y qué equipo se encargará de la inspección de recepción.
Después de la reparación, vuelva a inspeccionar las uniones y coordine la entrega al equipo de recepción de las que hayan superado el ensayo. Con el mapa original y el resultado de la repetición, el equipo de recepción puede distinguir los daños nuevos de las reparaciones ya aceptadas en la expedición. Así resulta más fácil liberar las existencias disponibles que no están afectadas y mantener al equipo de inspección disponible para el grupo sospechoso.
Preguntas frecuentes
¿Un poro siempre significa que el acero está expuesto?
Un poro puede terminar dentro del epoxi. Si un poro atraviesa el recubrimiento y deja el acero expuesto, es necesario realizar un ensayo de discontinuidades en la zona circundante. Inspeccione la superficie y localice cualquier indicación eléctrica repetible siguiendo el procedimiento aprobado. Una porosidad generalizada en el recubrimiento puede justificar una investigación de calidad del proceso, aunque los poros individuales no activen la alarma.
¿Puede un tubo con recubrimiento FBE superar el ensayo en la acería y presentar fallos en la entrega?
Sí, el informe de la acería explica el estado del tubo cuando se ensayó. Los puntos de contacto cambian durante la carga, al moverse los calzos y durante la descarga. Use el número de unión y la posición del defecto para comprobar la documentación de expedición y recepción. Si un arañazo coincide con el borde de un soporte, el inspector buscará indicios. Lo hará antes de que se vuelva a mover el tubo.
¿La reparación de una discontinuidad hace que una unión de tubo sea automáticamente aceptable?
La unión debe seguir cumpliendo la especificación aplicable. Para autorizar su liberación, se requiere una reparación aprobada dentro de los límites especificados, el curado completo y los registros de reinspección exigidos. Una discontinuidad aislada puede repararse conforme a esas condiciones. Si se repiten discontinuidades en posiciones coincidentes de varias uniones, conviene ampliar la inspección antes de autorizarlas. Vincule el registro de la primera inspección y los resultados de la nueva prueba a la misma unión para que el comprador pueda verificar ambos antes de la liberación.
¿Qué se pretende detectar con un ensayo de discontinuidades del recubrimiento?
El ensayo detecta roturas que permiten que la corriente llegue al acero. Informe también de cualquier otra medición del espesor de película seca junto con los resultados eléctricos.
¿Por qué se denomina ensayo de discontinuidades?
La inspección se denomina ensayo de discontinuidades porque permite detectar las discontinuidades, es decir, las zonas sin recubrimiento. Esto incluye un área sin recubrir o un corte que atraviesa la película ya curada.
¿Qué son los recubrimientos FBE?
Los recubrimientos de epoxi en polvo aplicado por fusión (FBE) se forman cuando el polvo epoxi se funde y cura sobre el acero calentado. El FBE puede utilizarse como recubrimiento independiente o como capa de un sistema más amplio.
Referencias y fuentes
- ASTM International, métodos de detección de discontinuidades en recubrimientos de tuberías
- AMPP, retos de aplicación e inspección del FBE
- KTA, investigación del fallo de un recubrimiento FBE agrietado
- PHMSA, resultados de inspecciones de construcción de tuberías
- ISO 21809-2:2026, FBE monocapa aplicado en fábrica
- ISO 21809-3, recubrimientos de uniones en campo
- ISO 21809-11:2019, aplicación en campo, reparaciones y rehabilitación
- Estados Unidos, 49 CFR 192.461, recubrimiento de protección externa