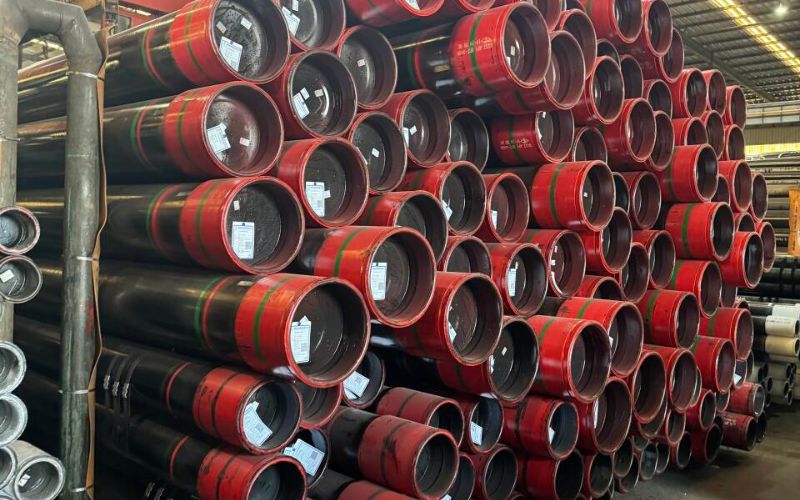
- Buitenoppervlak, uitwendig aangebrachte epoxycoating met smeltbinding op stalen buizen
- Defect – een onderbreking in de coatinglaag waardoor de weg naar het staal openligt
- Eerste actie – markeer de indicatie en noteer de buisverbinding, positie en inspectiefase
- Vrijgavebewijs – oorspronkelijke inspectie, goedgekeurde beoordeling en eventuele vereiste herkeuring
Een plek met poriën die vóór verzending wordt ontdekt en een kras die na het lossen wordt gevonden, kunnen allebei de detector voor discontinuïteiten activeren. Om te achterhalen waardoor discontinuïteiten in FBE-coating ontstaan, vergelijkt u de markeringen met de laatste geldige inspectie. Defecten uit de staalfabriek wijzen het onderzoek vaak in de richting van de oppervlaktevoorbereiding en het aanbrengen van het poeder. Een verse groef op een steunpunt leidt naar de behandelingsregistraties.
Discontinuïteiten in FBE-coating ontstaan wanneer poriën, ontbrekende dekking, scheuren of mechanische schade een doorgang door de epoxy tot op het staal vormen. Breng in kaart waar de detector reageert en vergelijk die locatie met de laatste test waarbij die plek werd gecontroleerd.
- Een porie die volledig in de coatinglaag zit, kan de isolerende barrière tussen het oppervlak en het staal intact laten.
- Terugkerende indicaties op dezelfde positie bij meerdere buisverbindingen zijn aanleiding om de opstelling van de productielijn te controleren.
- Het herstelrapport brengt de oorspronkelijke vaststelling, het goedgekeurde herstel en de gedocumenteerde herkeuring samen.
Wat is een discontinuïteitstest voor pijpleidingen?
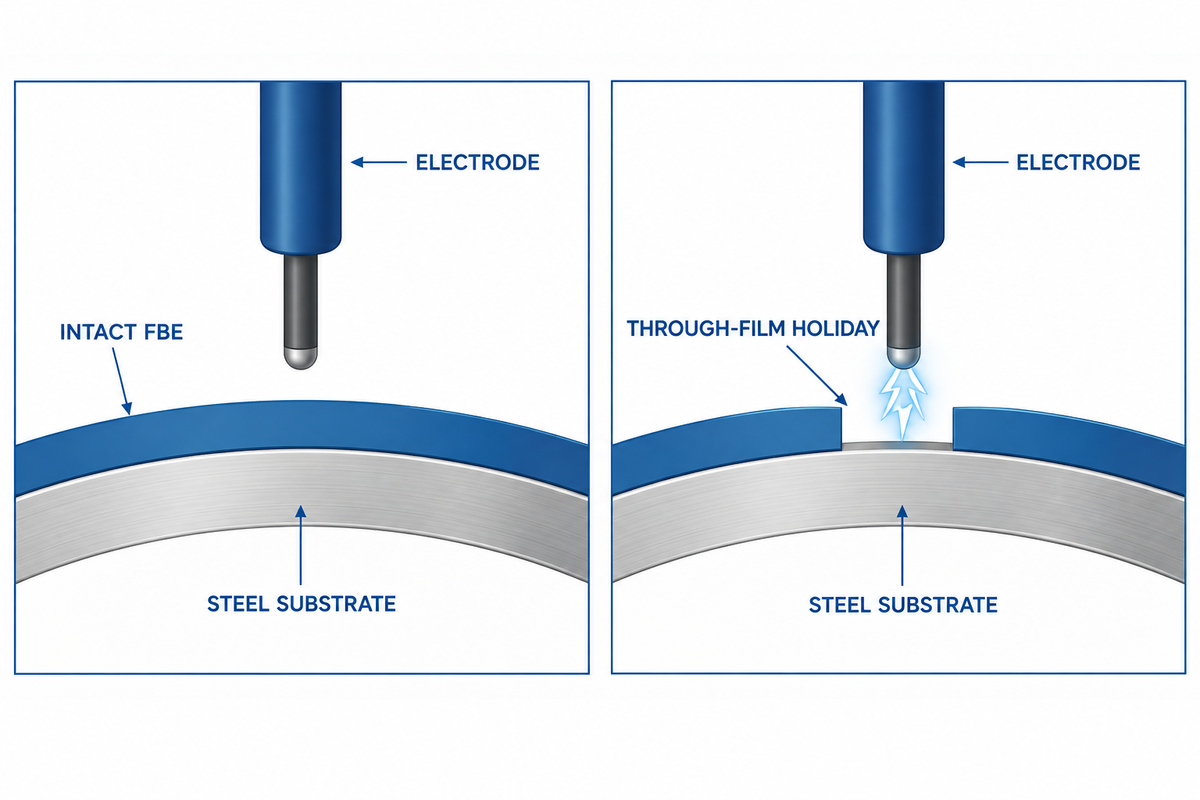
Een discontinuïteitstest controleert de continuïteit van beschermende coatings op pijpleidingen. Een elektrode scant de coating. De detector spoort een doorgang door de niet-geleidende laag naar het geleidende substraat op en geeft de locatie aan. Zo krijgt de inspecteur een aandachtspunt. Metingen van de droge laagdikte, hechtingscontroles en druktests controleren respectievelijk de laagopbouw, hechting en buis zelf.
ASTM G62 beschrijft laagspanningsproeven met een natte spons en hoogspanningsproeven met vonken voor pijpleidingcoatings. Discontinuïteitstests worden uitgevoerd in de fasen die in het inspectieplan van het project staan. De goedgekeurde inspectiemethode bepaalt de elektrode en testspanning. De operator noteert de laagdikte in de vereiste eenheden, bijvoorbeeld micron, samen met de toestand van het oppervlak en de instrumentcontroles.
Als een signaal alleen optreedt op een nat coatingoppervlak of vlak bij het blanke staal aan de afgeschuinde buisuiteinden, controleer dan de opstelling en herhaal de test onder de goedgekeurde omstandigheden voordat u herstel laat uitvoeren. Een te lage testspanning of een overgeslagen scan kan ertoe leiden dat een onderbreking in de coating onopgemerkt blijft. Een ongeschikte hoogspanningsinstelling kan de coatinglaag beschadigen. Noteer de toestand van het oppervlak en de instrumentcontrole, zodat een volgende inspecteur dezelfde test kan uitvoeren.
Waarom er in de staalfabriek poriën in FBE-coating ontstaan
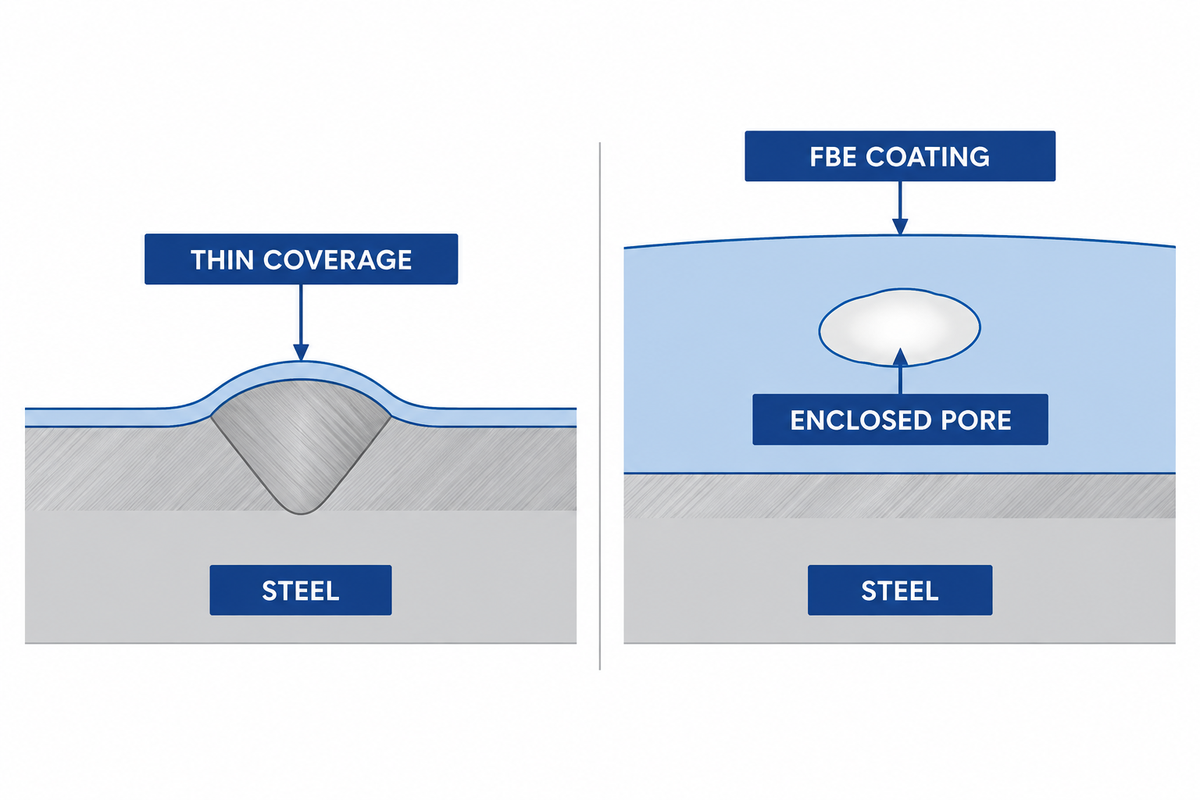
Poriën kunnen ontstaan op plekken waar het poeder de ondergrond niet volledig bedekt; ook gasvorming vanuit het staal kan poreusheid veroorzaken. Verontreiniging kan de bevochtiging verstoren en een ongelijkmatige poedertoevoer kan leiden tot plekken met slechts een dunne dekking. Een schoon oppervlak met een geschikt profiel draagt bij aan de kwaliteit van de coating doordat het poeder overal gelijkmatig kan hechten. De oppervlaktevoorbereiding, staaltemperatuur en uitharding worden als kwaliteitscontroles voor poedercoatings behandeld in de FBE-aanbrenggids van AMPP.
Verspreide, ronde poriën op meerdere buisverbindingen zijn voor QA aanleiding om de poederpartij, opslag en luchttoevoer te controleren. Een smalle strook langs de lasnaad vraagt om lokale diktemetingen en een controle van het spuitpatroon en het naadprofiel. Vergelijk de verdachte plek met een aangrenzend gebied. De gemiddelde laagdikte van de buisverbinding kan een smalle strook met onvoldoende dekking verhullen. Een zichtbare holte is verdacht en verdient nader onderzoek. Behandel de holte als een mogelijke discontinuïteit totdat de inspectie de diepte of continuïteit ervan heeft vastgesteld.
Beoordeel het defect voordat u een oorzaak vaststelt. Bij een laboratoriumonderzoek door KTA aan een FBE-coating met twee lagen lieten gepolijste doorsneden poriën in de aangebrachte coatinglaag zien. Het team voerde een discontinuïteitstest en microscopisch onderzoek uit om te controleren of een afzonderlijke scheur na het buigen op de bouwplaats tot aan het staal liep. Dankzij de combinatie van tests konden de onderzoekers omstandigheden onderscheiden die er vergelijkbaar uitzagen.
Waar behandelingsschade aan gecoate buizen kan ontstaan
Onderleggers, randen van rekken en hijsmiddelen kunnen uitgeharde epoxy wegschuren op de contactpunten met de buis. Let op lange, dunne schuurplekken en afsplinteringen die de vorm van het contact volgen. Een markering bij het buiseinde kan naast de geplande coatingvrije zone liggen. Controleer de positie aan de hand van de tekening voordat u de plek als coatingdefect beschouwt. Bij schade die de coatinglaag doorbreekt, ligt het staal bloot aan de omgeving. Plaatselijke corrosie is een groot risico wanneer de corrosiebescherming is aangetast.
Inspecteurs van de Amerikaanse PHMSA hebben problemen vastgesteld met coatingschade en de instelling van detectoren tijdens inspecties van pijpleidingbouwprojecten. Nadat de buis is verplaatst, kan een rapport van de staalfabriek helpen om een indicatie te dateren, maar alleen als het dezelfde buisverbinding en plek bestrijkt en met een geldige methode is opgesteld. Als het rapport vermeldt dat het volledige gecoate oppervlak is goedgekeurd, controleer dan wat de inspecteur bij de coatingvrije zones en steunpunten heeft genoteerd. Een niet-geregistreerde strook laat onduidelijk wanneer de schade is ontstaan.
Bewaar foto’s van verzending en ontvangst onder hetzelfde buisverbindingsnummer. Voeg een close-up toe waarop de positie van de markering ten opzichte van het buiseinde of de lasnaad te zien is, plus een overzichtsfoto van het rek of de afstandhouder. Noteer vóór de volgende verplaatsing ook eventuele tussentijdse opslag en behandeling. Zo kunnen de teams van de staalfabriek en de bouwplaats het bewijs vergelijken terwijl de laadindeling nog bekend is.
Een fabrieksdefect onderscheiden van behandelingsschade
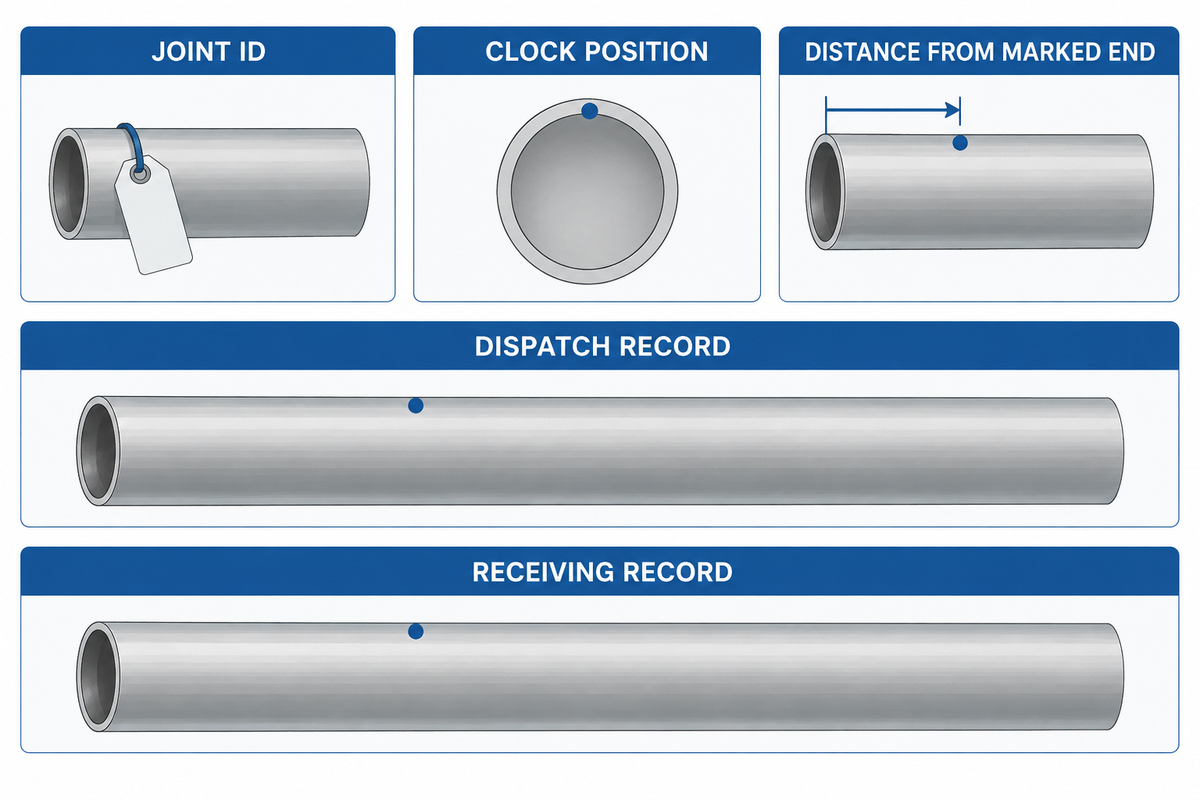
Overeenkomende indicaties vóór verzending wijzen het onderzoek in de richting van de coatinglijn. Een groef die voor het eerst bij ontvangst zichtbaar is en samenvalt met een afstandhouder, wijst op behandelingsschade. Gebruik de meest recente geldige test van dezelfde locatie, samen met het buisverbindingsnummer, de afstand tot een gemarkeerd uiteinde en de klokpositie, om beide inspecties te vergelijken.
| Type en patroon van de indicatie | Eerst controleren | Te vergelijken registratie | Volgende actie |
|---|---|---|---|
| Ronde indicaties bij meerdere buisverbindingen in een coatingpartij | Poeder en oppervlaktevoorbereiding | Partij, luchttoevoer, straalprofiel en uithardingsregistraties | Vergelijk de getroffen buisverbindingen met de vorige en volgende productierun |
| Indicaties volgen de langsnaad | Plaatselijke dekking en geometrie van de lasnaad | Dikte rond de lasnaad en spuitposities | Breng dezelfde sector in kaart op buisverbindingen uit die opstelling |
| Nieuwe groef valt samen met een rand van een steunpunt | Contactpunten bij laden, transport en lossen | Laadkaart, foto’s bij ontvangst en posities van onderleggers | Houd de getroffen buisverbindingen apart en inspecteer overeenkomstige contactpunten |
| Indicatie binnen een overlap van de coating bij een lasverbinding op de bouwplaats | Omstandigheden bij het aanbrengen of herstellen op de bouwplaats | Registraties van voorbereiding, partij, uitharding en overlap van de buisverbinding | Verwijs de buisverbinding voor beoordeling naar de coatinginspectie op de bouwplaats |
| Scheur ontstaat aan de buitenzijde van een bocht op de bouwplaats | Buigen en toestand van de aangebrachte coatinglaag | Buigvolgorde, plaatselijke laagdikte en inspectietijden | Breid de controles uit naar andere bochten die onder dezelfde omstandigheden zijn gemaakt |
| Afgesplinterde coating naast een afgeschuinde laskant of coatingvrije zone | Werkelijke grens van de coatingvrije zone en contact aan het buiseinde | Tekening van de coatingvrije zone en verzendfoto’s | Stel vast waar de voorgeschreven coating begint voordat u een defect in kaart brengt |
| Blaas op het oppervlak zonder reproduceerbaar detectorsignaal | Toestand en hechting van de coatinglaag | Registraties van de oppervlaktevoorbereiding en het uiterlijk van de blaas en de omliggende coatinglaag | Laat de plek beoordelen volgens de coatingspecificatie |
| Alarm keert terug aan de rand van een uitgehard herstel | Rand en dekking van de reparatieplek | Oorspronkelijke defectkaart, herstelmateriaal en uithardingsregistratie | Laat het herstel openstaan en volg de voorgeschreven herinspectieprocedure |
| Signaal verandert met de toestand van het oppervlak of de detectorinstelling | Herhaalbaarheid van de test en dekking van de scan | Controle van de detector, aardverbinding en locatie | Herhaal de test onder de goedgekeurde inspectieomstandigheden |
Het team kan buisverbindingen groeperen op basis van het proces of contactpunt dat ze gemeen hebben. Een patroon langs de lasnaad bij meerdere coatingruns is reden om die run te controleren. Overeenkomstige schuurplekken in één stapel zijn reden om andere buizen bij die steunpunten te controleren. Het bewijs kan bij meer dan één verklaring passen. Houd de kwestie open totdat de inspecties de periode en locatie nader hebben bepaald. Wie meer wil weten over het volledige coatingproces, kan de basisprincipes van epoxycoating met smeltbinding raadplegen.
Welke normen gelden voor coating, veldverbindingen en herstel?
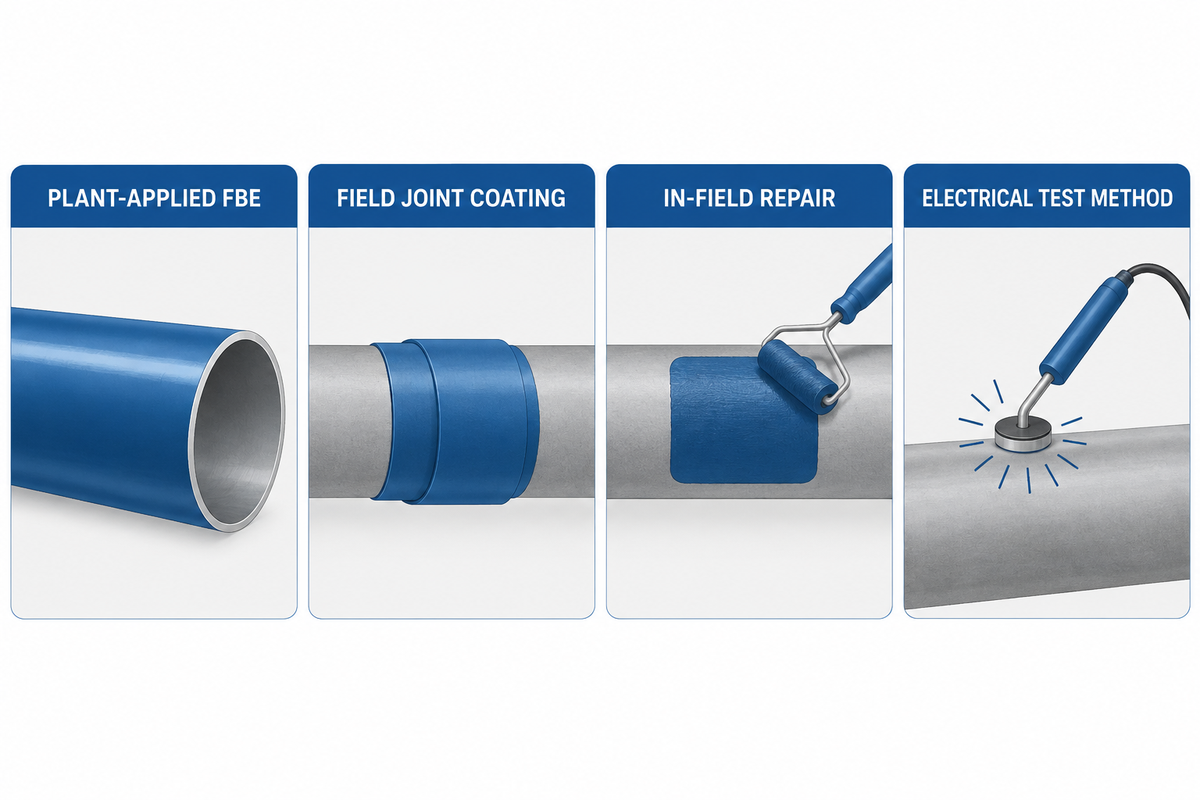
ISO 21809-2:2026 geldt binnen het toepassingsgebied voor olie en gas voor uitwendig aangebrachte eenlaagse FBE-coating op staal voor transportsystemen voor pijpleidingen. ISO 21809-3 geldt binnen het toepassingsgebied voor coatings op veldverbindingen. ISO 21809-11:2019 geldt binnen het toepassingsgebied voor het aanbrengen, herstellen en renoveren van coatings op ondergrondse pijpleidingen.
| Fase | Document | Te specificeren |
|---|---|---|
| In de fabriek aangebrachte eenlaagse uitwendige FBE-coating | ISO 21809-2:2026 | Kwalificatie van de coating en inspectieomvang in de staalfabriek |
| Uitwendige coating op gelaste veldverbindingen | ISO 21809-3 | Kwalificatie van het verbindingssysteem en inspectiepunten |
| Coatingherstel of renovatie in het veld op ondergrondse leidingen | ISO 21809-11:2019 | Goedgekeurde herstelprocedure voor de toepassing |
| Elektrische tests voor discontinuïteiten in coatings | ASTM G62, indien voorgeschreven | Toepasselijke methode, instelling en testrapport |
Vermeld in de aankoopspecificatie de meerlaagse uitvoering op basis van de werkelijke opbouw. Het project kan ook verwijzen naar een document van NACE of AMPP. Lees het toepassingsgebied en het inspectieplan samen met de specificatie voor het aanbrengen van de coating. Eenlaagse FBE-coatingsystemen en meerlaagse systemen zoals drielaags polyethyleen (3LPE) kunnen verschillende laagdiktes en acceptatieprocedures hebben.
Voor Amerikaanse gasleidingen die onder Part 192 vallen, schrijft 49 CFR 192.461(c) inspectie vlak vóór het neerlaten en aanvullen met grond voor, evenals herstel van schade die de doeltreffende corrosiebescherming aantast. Vermeld in de bestelling afzonderlijk wie verantwoordelijk is voor inspecties in de staalfabriek, bij ontvangst en op de bouwplaats, zodat elk van de drie fasen een verantwoordelijke heeft.
Wanneer mag een discontinuïteit in FBE-coating worden hersteld?
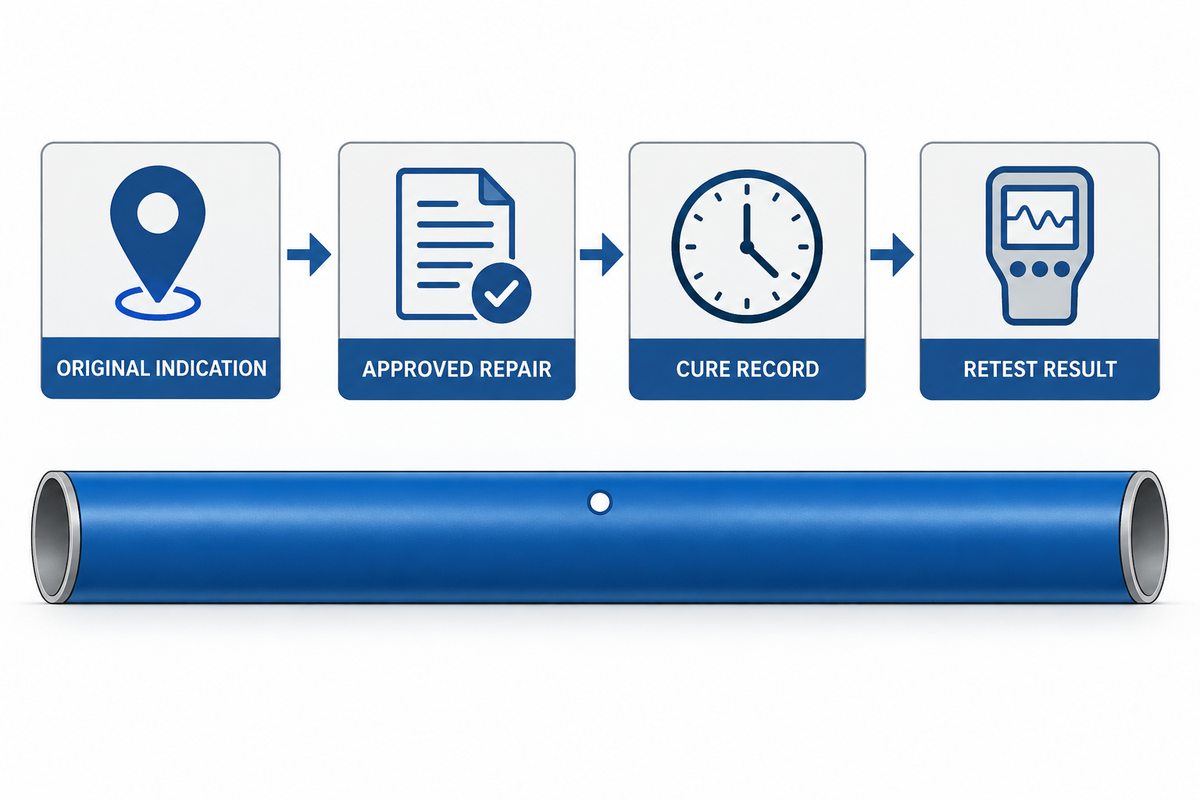
Plaatselijk herstel kan aanvaardbaar zijn als de aankoopspecificatie dit toestaat, het defect binnen de goedgekeurde herstelgrenzen valt en de inspecteur na uitharding de vereiste resultaten noteert. Controleer bij herstel of renovatie in het veld van coatings op ondergrondse aardolie- of aardgaspijpleidingen of het toepassingsgebied van ISO 21809-11:2019 overeenkomt met de goedgekeurde projectprocedure. Een terugkerend patroon op meerdere buisverbindingen is reden om de getroffen groep apart te houden totdat de oorzaak en omvang van de indicaties zijn vastgesteld.
Hypothetische situatie bij ontvangst. Op buisverbinding J-A is een groef zichtbaar op de positie van een afstandhouder. Op buisverbinding J-B en aangrenzende stukken is een reeks markeringen langs de lasnaad te zien. De identificaties van de buisverbindingen zijn fictief.
- Ontvangst: Fotografeer de locatie en noteer het ID van de buisverbinding, de inspectiedatum en het resultaat van de laatste inspectie.
- QA: Vergelijk J-A met de verzendregistratie en met andere buisverbindingen op de positie van de afstandhouder. Controleer de aanbrengregistraties en de plaatselijke laagdikte van de groep met indicaties langs de lasnaad.
- Beoordeling: Volg voor J-A de goedgekeurde procedure voor plaatselijk herstel als dit is toegestaan. Houd de groep met indicaties langs de lasnaad apart totdat de omvang bekend is.
- Vrijgave: Koppel het herstelmateriaal, de uithardingsregistratie en de voorgeschreven herkeuringsresultaten aan het oorspronkelijke ID van de buisverbinding. Registreer de herkeuring voordat u de buisverbinding vrijgeeft.
Een elektrisch testresultaat alleen kan een goede hechting niet aantonen. Als de specificatie hechtings- of kathodische onthechtingstests voorschrijft, registreer die resultaten dan afzonderlijk. Kathodische bescherming (CP) wordt vaak toegepast in combinatie met uitwendige coatings op ondergrondse stalen pijpleidingen. Houd het CP-ontwerp gescheiden van het acceptatierapport voor het herstel.
Vraag de leverancier om de kosten voor het herstel en de herkeuring afzonderlijk te offreren wanneer schade de vrijgave vertraagt. Het projectteam kan de herstelwerkzaamheden en de gevolgen voor de planning vergelijken met opnieuw coaten, vervangen of extra inspecties. Vermeld de oorspronkelijke afgekeurde indicaties in het rapport, zodat de koper terugkerende defecten kan beoordelen, ook na een goedgekeurde herkeuring.
Wat u moet opvragen bij het bestellen van buizen met FBE-coating
Baling Steel biedt stalen buizen met uitwendige FBE-coating aan. Raadpleeg voor productopties bij het opstellen van uw aanvraag de keuzehulp voor gecoate stalen buizen. Vermeld de toepassing, materiaalkwaliteiten, buitendiameter van de buis, lengte van de buisverbinding, het coatingsysteem, de editie van de norm en de vereiste inspectiefasen, zodat offertes dezelfde omvang dekken.
Het testrapport is een onderdeel van het vrijgavepakket. Vraag vóór de bestelling een voorbeeld van een rapport met controlepunten op waarin een buisverbindings-ID is gekoppeld aan een coatingpartij, testmethode, spanning en defectlocaties, herstelbeoordeling en herkeuringsresultaten. Spreek af welk bedrijf de fabrieksvrijgave ondertekent en welk team de inspectie bij ontvangst overneemt.
Inspecteer de buisverbindingen na het herstel opnieuw en draag goedgekeurde exemplaren over aan het ontvangstteam. Met de oorspronkelijke kaart en het herkeuringsresultaat kan dat team een nieuw schaderapport onderscheiden van een herstel dat bij verzending al is goedgekeurd. Zo kan de onbeschadigde voorraad gemakkelijker worden vrijgegeven en blijft de inspectieploeg beschikbaar voor de verdachte groep.
Veelgestelde vragen
Betekent een porie altijd dat het staal blootligt?
Een porie kan eindigen in de epoxy. Bij een porie die door de coatinglaag heen gaat, ligt het staal bloot en moet de omgeving met een discontinuïteitstest worden gecontroleerd. Inspecteer het oppervlak en breng herhaalbare elektrische indicaties in kaart volgens de goedgekeurde procedure. Wijdverspreide poreusheid in de coating kan aanleiding zijn voor QA om het coatingproces te onderzoeken, zelfs als afzonderlijke poriën geen alarm geven.
Kan een buis met FBE-coating de test in de staalfabriek doorstaan en bij levering worden afgekeurd?
Ja, het rapport van de staalfabriek beschrijft de toestand van de buis op het moment van de test. Contactpunten veranderen bij het laden, het verplaatsen van onderleggers en het lossen. Gebruik het buisverbindingsnummer en de positie van het defect om de verzend- en ontvangstdocumenten te controleren. Als een kras samenvalt met een rand van een rek, gaat de inspecteur na waar die vandaan komt. Dat gebeurt voordat de buis opnieuw wordt verplaatst.
Is een buisverbinding automatisch aanvaardbaar na herstel van een discontinuïteit?
De buisverbinding moet nog steeds aan de geldende specificatie voldoen. Voor vrijgave is een goedgekeurd herstel binnen de voorgeschreven grenzen vereist, samen met volledige uitharding en de vereiste herkeuringsregistraties. Een geïsoleerd defect kan onder die voorwaarden herstelbaar zijn. Terugkerende defecten op overeenkomstige posities bij meerdere buisverbindingen vereisen vóór vrijgave een uitgebreidere controle. Koppel de eerste inspectieregistratie en de herkeuringsresultaten aan dezelfde buisverbinding, zodat de koper beide kan controleren voordat die wordt vrijgegeven.
Wat moet een discontinuïteitstest van een coating opsporen?
De test spoort onderbrekingen op waarlangs elektrische stroom het staal kan bereiken. Vermeld eventuele andere metingen van de droge laagdikte samen met de elektrische resultaten.
Waarom heet het een discontinuïteitstest?
De inspectie heet een discontinuïteitstest omdat ze coatingvrije plekken opspoort: openingen in de coating. Daaronder vallen plekken die niet zijn gecoat en sneden door een uitgeharde coatinglaag.
Wat zijn FBE-coatings?
Epoxycoatings met smeltbinding ontstaan wanneer epoxypoeder op verwarmd staal smelt en uithardt. FBE kan als zelfstandige coating worden gebruikt of als laag in een groter systeem.
Referenties en bronnen
- ASTM International, methoden voor het opsporen van discontinuïteiten in pijpleidingcoatings
- AMPP, uitdagingen bij het aanbrengen en inspecteren van FBE-coatings
- KTA, onderzoek naar falen van gescheurde FBE-coating
- PHMSA, bevindingen bij inspecties van pijpleidingbouwprojecten
- ISO 21809-2:2026, in de fabriek aangebrachte eenlaagse FBE-coating
- ISO 21809-3, coatings op veldverbindingen
- ISO 21809-11:2019, coating in het veld, herstel en renovatie
- Verenigde Staten, 49 CFR 192.461, uitwendige beschermende coating