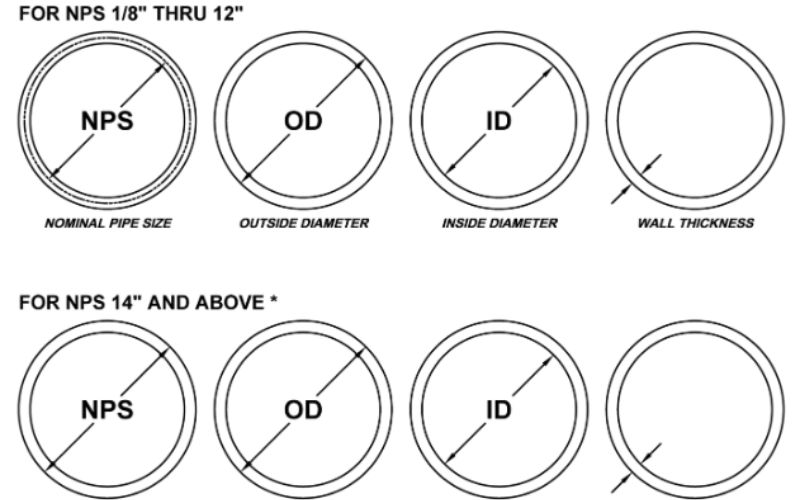
- 対象:鋼管の外面に施す溶融接着エポキシ塗覆装
- 欠陥:塗膜に生じた割れ目から鋼材まで経路が通じている状態
- 最初の対応:検知箇所に印を付け、継手番号、位置、検査段階を記録する
- 出荷判定の根拠:初回検査、承認済みの処置、必要な再検査の記録
出荷前に見つかったピンホールの集まりも、荷下ろし後に見つかった引っかき傷も、ホリデー検知器は同じように反応します。FBE塗膜のホリデーの原因を特定するには、その箇所を直近の有効な検査記録と照合します。製鋼所で生じた欠陥なら、素地調整や粉体塗装の調査が必要です。支持点に新しいえぐれがあれば、取扱い記録を確認します。
FBE塗膜のホリデーは、ピンホール、塗り残し、ひび割れ、機械的損傷によってエポキシ塗膜を貫通し、鋼材まで経路が通じたときに生じます。検知器が反応した箇所を記録し、その位置が直近の検査対象に含まれていたかを確認します。
- 塗膜内にとどまる気孔であれば、表面と鋼材の間の絶縁障壁は保たれている場合があります。
- 複数の継手で同じ位置に繰り返し検知箇所が現れる場合は、塗装ラインの設定を確認します。
- 補修記録には、初回の検知内容、承認済みの補修、記録された再検査の結果をまとめます。
パイプラインのホリデー検査とは?
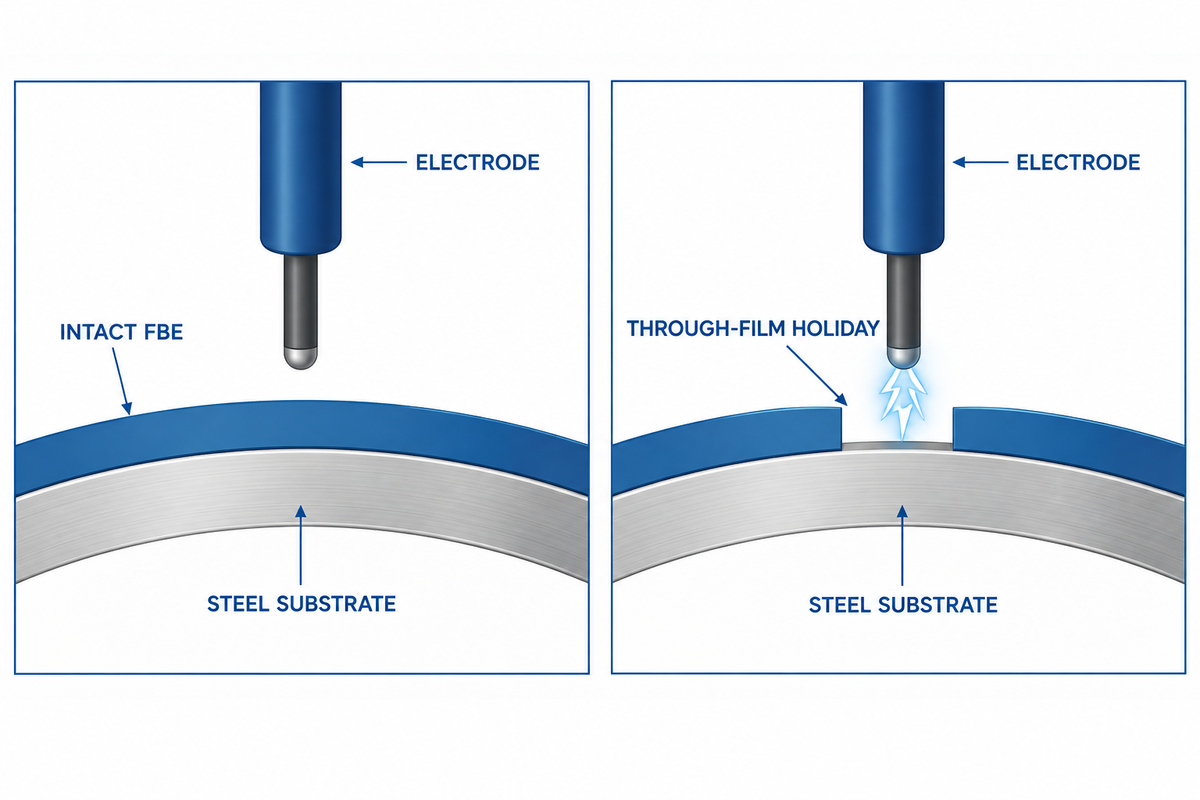
ホリデー検査では、パイプラインに使用する保護塗膜の連続性を確認します。電極で塗膜を走査し、非導電性の塗膜を通って導電性の素地に達する経路を検知器で探し、その位置を特定します。これにより、検査員は確認すべき箇所を把握できます。乾燥膜厚の測定、付着性の確認、耐圧試験は、塗膜厚さ、密着性、鋼管自体をそれぞれ評価する検査です。
ASTM G62は、パイプライン塗覆装に対する低電圧の湿式スポンジ試験と高電圧スパーク試験について定めています。ホリデー検査は、プロジェクトの検査計画に記載された段階で実施します。電極と試験電圧は、承認済みの検査方法に従って決定します。作業者は、必要な単位(μmなど)での膜厚、表面状態、計器の点検結果を記録します。
湿った塗膜表面、または切り戻し部の露出鋼材付近でのみ信号が出る場合は、補修を指示する前に検査設定を確認し、承認済みの条件で再検査します。試験電圧が不十分だったり走査漏れがあったりすると、塗膜の破れを見逃すおそれがあります。高電圧の設定が適切でなければ、塗膜を損傷する可能性があります。後任の検査員が同じ検査を再現できるよう、表面状態と計器の点検結果を記録します。
製鋼所でFBE塗膜にピンホールが生じる原因
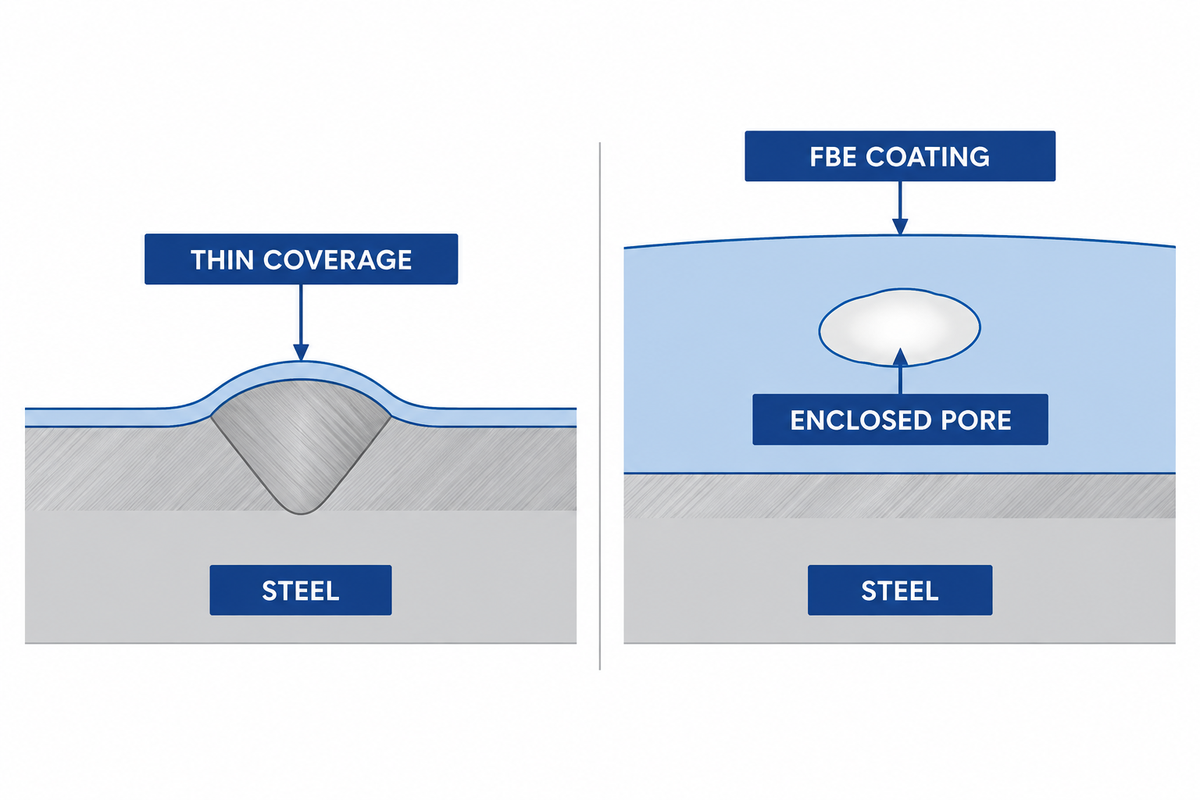
粉体の被覆が不十分な箇所ではピンホールが生じることがあり、鋼材からのガス放出も気孔の原因となります。汚染物質は濡れ性を損ない、粉体の供給むらは塗り残しにつながる場合があります。清浄で適切な粗さに調整された表面は、粉体が均一に濡れ広がり、良好な塗膜を形成するのに役立ちます。粉体塗装の品質管理項目として、素地調整、鋼材温度、硬化工程がAMPPのFBE施工ガイドで取り上げられています。
複数の継手に点在する丸みを帯びた気孔が見つかった場合、品質保証部門は粉体のロット、保管状態、空気供給を確認します。溶接シームに沿う細い帯状の箇所では、局所膜厚を測定し、スプレーパターンとシーム形状を見直します。疑わしい箇所を隣接部と比較します。継手全体の平均膜厚では、局所的に被覆が不十分な細い帯状部分が見えないことがあります。目視できる空隙は疑わしい兆候であり、さらなる調査が必要です。検査で深さや連続性が確認されるまでは、空隙を不連続部の可能性があるものとして扱います。
欠陥の原因を決めつける前に、現物を確認します。2層FBE塗膜を対象としたKTAの研究所調査では、研磨断面から塗布膜内の気孔が確認されました。調査チームはホリデー検査と顕微鏡観察を行い、現場曲げ加工後に生じた別のひび割れが鋼材まで達していることを検証しました。複数の検査を組み合わせることで、見た目が似た状態を区別できました。
取扱いによる塗覆装鋼管の損傷箇所
当て木、ラックの縁、吊り具が鋼管に接触すると、硬化したエポキシ塗膜をこすることがあります。接触形状に沿う細長い擦り傷や欠けを探します。鋼管端部付近の跡は、計画された露出切り戻し部に隣接している場合があります。塗膜欠陥と判断する前に、図面で位置を確認します。塗膜が破れる損傷では鋼材が環境にさらされます。防食機能が損なわれた箇所では、局部腐食が大きな懸念となります。
米国運輸省パイプライン・危険物安全局(PHMSA)の検査員は、パイプライン建設検査で塗覆装の損傷や検知器の設定に関する問題を指摘しています。鋼管を移動した後、製鋼所の報告書で検知箇所の発生時期を推定できるのは、同じ継手と箇所を有効な方法で検査した記録がある場合に限られます。報告書に塗覆装面全体の合格が記載されている場合は、切り戻し部や支持点で検査員が何を記録したか確認します。記録されていない帯状部分があれば、損傷がいつ生じたかを特定できません。
出荷時と受入時の写真は、同じ継手番号にひも付けて保管します。印の位置と鋼管端部またはシームとの関係がわかる近接写真に加え、ラックやスペーサーが写る全体写真も残します。次に移動する前に、中間保管と取扱いの記録を取ります。積荷の配置がわかっているうちに記録を残せば、製鋼所と現場の担当者が証拠を照合できます。
製鋼所の欠陥と取扱い時の損傷を見分ける方法
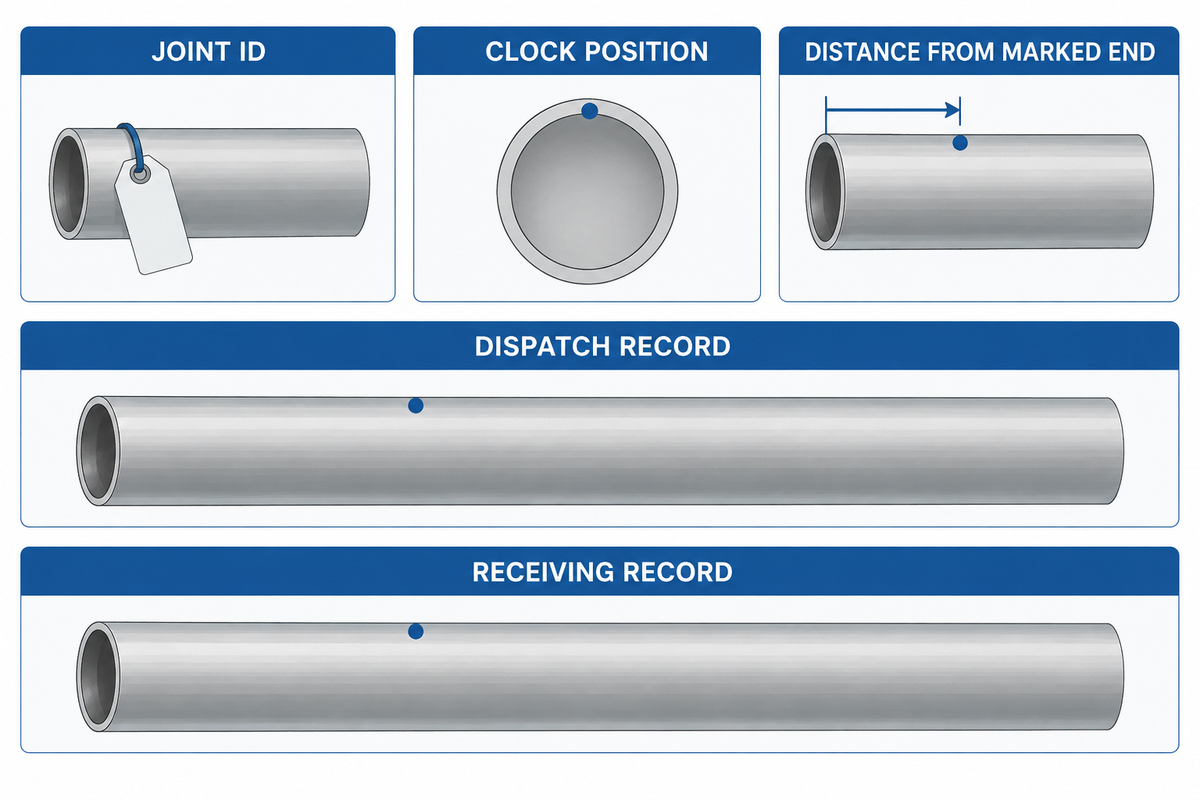
出荷前の検査でも同じ箇所が検知されていれば、塗装ラインに原因がある可能性が高まります。受入時に初めて見つかったえぐれがスペーサーと一直線上にあれば、取扱い時の損傷が疑われます。同じ箇所を対象とする直近の有効な検査を使い、継手番号、印を付けた端部からの距離、円周方向の位置を照合します。
| 検知の種類とパターン | 最初に確認すること | 照合する記録 | 次の対応 |
|---|---|---|---|
| 同一塗装ロットの複数継手に見られる丸みを帯びた検知箇所 | 粉体と素地調整 | ロット、空気供給、ブラスト粗さ、硬化記録 | 該当する継手を前後の塗装ロットと比較する |
| 縦方向のシームに沿う検知箇所 | 局所的な塗膜の被覆状態とシーム形状 | シーム周辺の膜厚とスプレー位置 | 同じ設定で処理した継手の該当箇所を記録する |
| 新しいえぐれが支持具の縁と一致する | 積込み、輸送、荷下ろし時の接触 | 出荷時の配置図、受入時の写真、当て木の位置 | 該当する継手を保留し、接触位置が一致する箇所を検査する |
| 現場円周溶接部の塗覆装重ね部内に現れる検知箇所 | 現場施工または補修の条件 | 継手の素地調整、ロット、硬化、重ね部の記録 | 判定のため、継手を現場塗覆装検査に回す |
| 現場曲げ加工の外側半径に生じたひび割れ | 曲げ加工と塗布膜の状態 | 曲げ加工の順序、局所膜厚、検査時刻 | 同じ条件で加工した他の曲げ部にも検査を広げる |
| 開先または切り戻し部に隣接する塗膜の欠け | 実際の切り戻し境界と端部の接触 | 切り戻し部の図面と出荷時の画像 | 欠陥箇所を記録する前に、規定された塗覆装の開始位置を確認する |
| 表面に膨れがあるが、検知器の警報が再現しない | 塗膜の状態と付着性 | 素地調整の記録、膨れと周囲の塗膜の外観 | 塗覆装仕様に基づく評価のため、担当部署に引き継ぐ |
| 硬化した補修部の縁で再び警報が出る | 補修パッチの境界と被覆状態 | 初回の欠陥位置図、補修材、硬化記録 | 補修を完了扱いにせず、規定の再検査手順を適用する |
| 表面状態や検知器の設定に応じて信号が変化する | 試験の再現性と走査範囲 | 検知器の点検、接地接続、検知位置 | 承認済みの検査条件で再検査する |
チームは、共通する工程や接触箇所ごとに継手を分類できます。シームに沿うパターンが塗装シフトをまたいで見られる場合、そのシフトの作業を確認します。同じ積み段の鋼管に似た擦り傷がある場合は、同じ支持点に接触したほかの鋼管も調べます。複数の原因が考えられる場合もあります。検査を進め、発生時期と位置が絞り込まれるまでは、問題を未解決として扱います。塗覆装工程全体を確認したい場合は、溶融接着エポキシ塗覆装の基礎を参照してください。
塗覆装、現場継手、補修に適用される規格は?
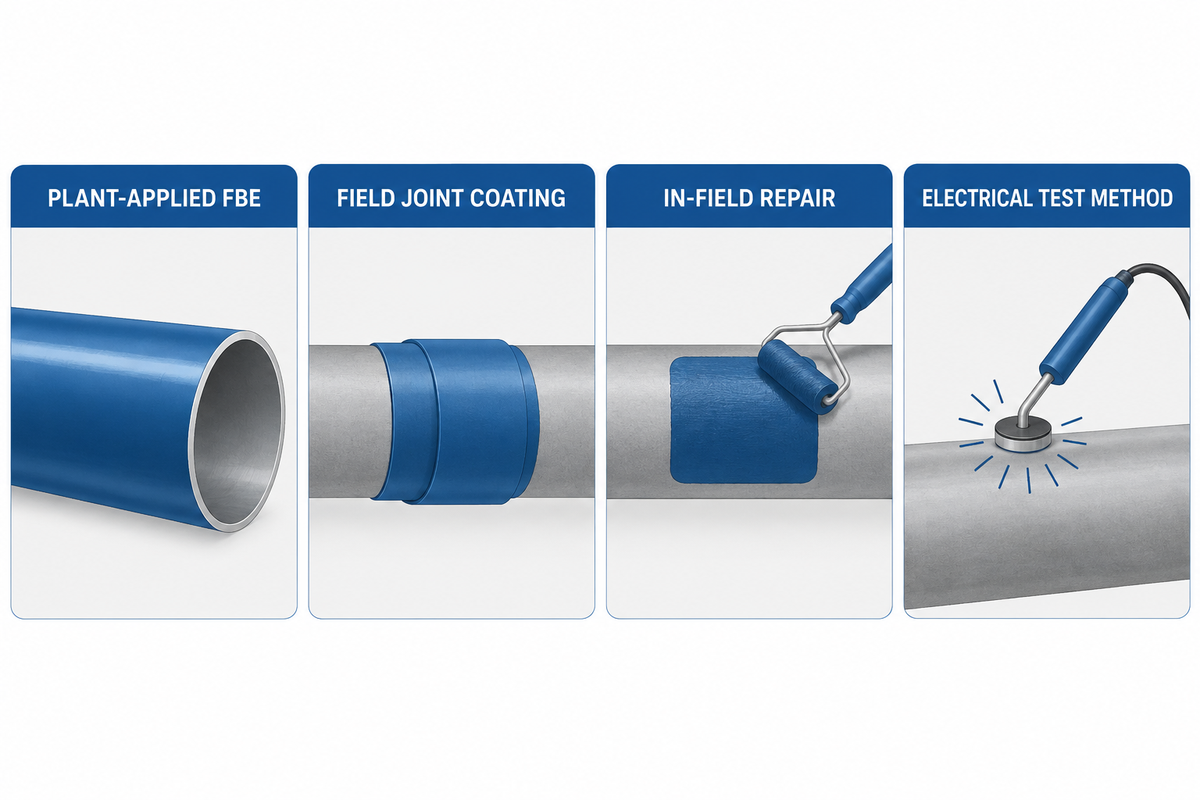
ISO 21809-2:2026は、石油・ガス分野の適用範囲において、パイプライン輸送システム用鋼管に工場で施す単層外面FBE塗覆装を対象とします。ISO 21809-3は、適用範囲内の現場継手塗覆装を対象とします。ISO 21809-11:2019は、適用範囲内の埋設パイプラインにおける現場塗覆装、補修、改修を対象とします。
| 段階 | 文書 | 仕様に記載する項目 |
|---|---|---|
| 工場施工の単層外面FBE塗覆装 | ISO 21809-2:2026 | 塗覆装の認定と製鋼所での検査範囲 |
| 現場溶接継手の外面塗覆装 | ISO 21809-3 | 継手システムの認定と検査箇所 |
| 埋設管の現場塗覆装、補修または改修 | ISO 21809-11:2019 | 施工に適用する承認済み補修手順 |
| 塗膜の不連続部に対する電気的検査 | 指定がある場合はASTM G62 | 適用する検査方法、設定、試験記録 |
多層システムは、実際の構成に基づいて購買仕様書に明記します。プロジェクトではNACEまたはAMPPの文書を引用することもあります。塗覆装施工仕様と併せて、その文書の適用範囲と検査計画を確認します。単層FBE塗覆装と、3層ポリエチレン(3LPE)などの多層システムでは、膜厚や合否判定手順が異なる場合があります。
Part 192の適用を受ける米国のガスパイプラインでは、49 CFR 192.461(c)により、埋戻し前に降下させる直前の検査と、防食機能を損なう損傷の補修が求められます。購買注文書では、製鋼所、受入時、現場の各検査段階に担当者を割り当て、それぞれの責任範囲を明記します。
FBE塗膜のホリデーはいつ補修できる?
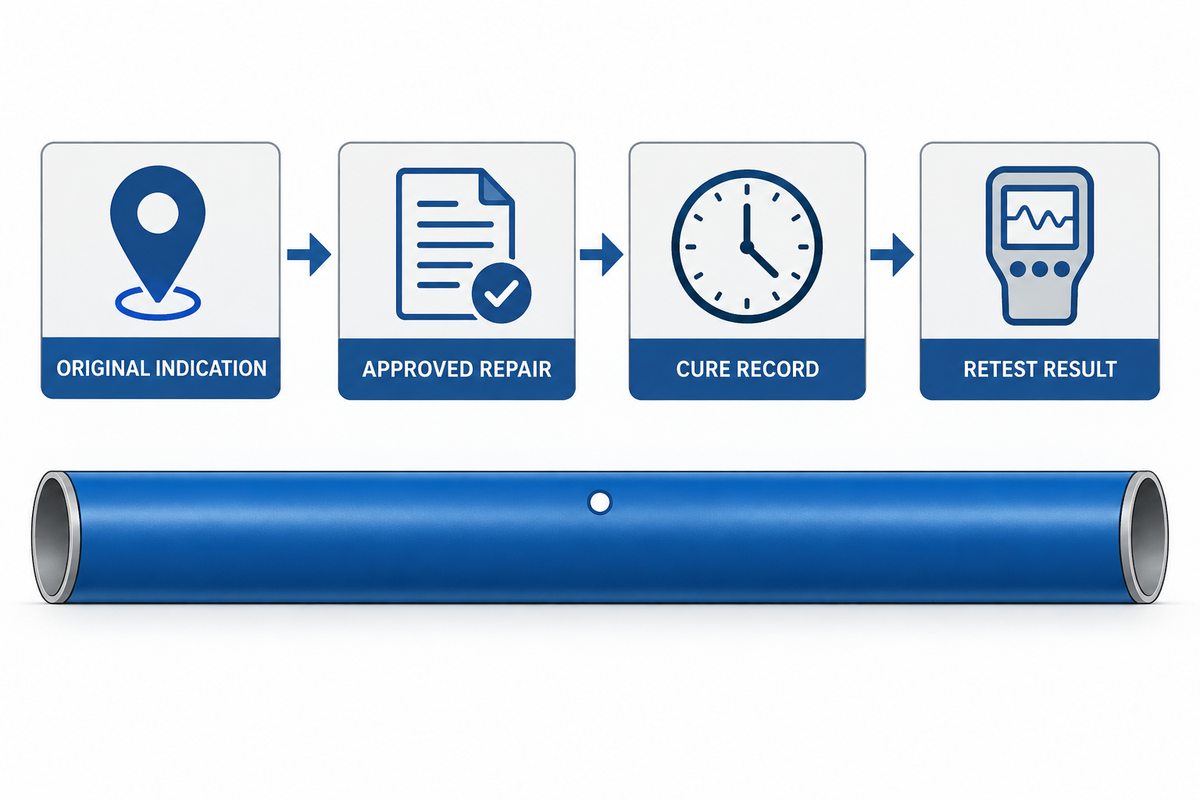
購買仕様書で局部補修が認められ、欠陥が承認済みの補修範囲内にあり、硬化後に検査員が必要な結果を記録すれば、補修が認められる場合があります。埋設された石油または天然ガスパイプラインの現場塗覆装の補修や改修では、承認済みのプロジェクト手順とISO 21809-11:2019の適用範囲を照合します。複数の継手に同じパターンが繰り返し見られる場合は、原因と検知範囲が判明するまで、該当する継手群を保留します。
受入時の仮想事例。継手J-Aではスペーサー位置にえぐれが見つかりました。継手J-Bと隣接する鋼管には、シーム付近に連続した跡があります。継手識別子は架空のものです。
- 受入:位置を撮影し、継手ID、検査日、直近の検査結果を記録します。
- 品質保証:J-Aを出荷記録および同じスペーサー位置に接触したほかの継手と比較します。シーム部に検知箇所がある継手群について、施工記録と局所膜厚を確認します。
- 処置:許可されている場合、J-Aは承認済みの局部補修手順に従って処置します。範囲が判明するまでは、シーム部に検知箇所のある継手群を保留します。
- 出荷判定:補修材、硬化記録、規定の再検査結果を元の継手IDにひも付けます。継手を出荷判定する前に、再検査結果を記録します。
電気試験の結果だけでは、良好な付着性を確認できません。仕様書で付着性試験または陰極剥離試験が求められる場合は、その結果を別に記録します。埋設鋼管では、外面塗覆装と併せて電気防食(CP)が一般的に用いられます。CPの設計は補修の合否判定記録と分けて管理します。
損傷によって出荷判定が遅れる場合は、補修と再検査の作業費用を分けて見積もるようサプライヤーに依頼します。プロジェクトチームは、補修作業と日程への影響を、再塗装、交換、追加検査と比較できます。再検査に合格した後も、購買者が不具合の再発を評価できるよう、初回に検知された箇所を報告書に残します。
FBE塗覆装鋼管の発注時に指定する項目
Baling Steelは外面FBE塗覆装鋼管を掲載しています。引き合いの準備にあたり製品仕様を検討する際は、塗覆装鋼管の選定ガイドをご覧ください。各社の見積もり条件をそろえるため、用途、鋼種、鋼管外径、継手長さ、塗覆装システム、規格の版、必要な検査段階を指定します。
試験成績書は出荷判定書類の一部です。発注前に、継手IDと塗覆装ロット、検査方法、電圧、欠陥位置、補修処置、再検査結果がひも付いたホールドポイント報告書のサンプルを確認します。工場出荷判定に署名する会社と、受入検査を引き継ぐチームを決めておきます。
補修後に継手を再検査し、合格した継手の情報を受入チームに引き継ぎます。初回の位置図と再検査結果があれば、受入チームは、新たな損傷報告と出荷時に補修が承認された箇所を区別できます。この照合により、問題のない在庫材を出荷しやすくなり、疑わしい継手群の検査に要員を充てられます。
よくある質問
ピンホールがあれば、必ず鋼材が露出していますか?
気孔がエポキシ塗膜の途中で止まっている場合があります。塗膜を貫通するピンホールでは鋼材が露出するため、周辺をホリデー検査します。表面を確認し、承認済みの手順に従って再現性のある電気的検知箇所を記録します。個々の気孔に警報が出なくても、広範囲に気孔が見られる場合は、品質保証部門による塗装工程の調査が必要となることがあります。
FBE塗覆装鋼管は製鋼所の検査に合格しても、納入時に不合格となることがありますか?
はい。製鋼所の報告書には、検査時点での鋼管の状態が記録されています。積込み、当て木の移動、荷下ろしに伴い、接触箇所が変わることがあります。継手番号と欠陥位置を使い、出荷時と受入時の書類を照合します。引っかき傷がラックの縁と一致する場合、検査員は損傷の手掛かりとして確認します。鋼管が再び移動する前に調べます。
ホリデーを補修すれば、その継手は自動的に合格となりますか?
継手は、適用される仕様を満たす必要があります。出荷判定には、規定の範囲内で承認された補修、完全な硬化、必要な再検査記録が求められます。孤立した欠陥であれば、これらの条件に従って補修できる場合があります。複数の継手で同じ位置に欠陥が繰り返し見られる場合は、出荷判定前に範囲を広げて確認します。購買者が初回検査記録と再検査結果の両方を確認できるよう、同じ継手にひも付けておきます。
塗膜のホリデー検査では何を検出しますか?
電流が鋼材まで到達する塗膜の破れを検出します。電気試験の結果と併せて、ほかの乾燥膜厚測定値も報告します。
なぜホリデー検査と呼ばれるのですか?
塗膜の塗り残しや、硬化した塗膜を貫通する切り傷など、被覆されていない箇所(ホリデー)を見つける検査であることから、ホリデー検査と呼ばれます。
FBE塗覆装とは?
フュージョンボンドエポキシ(FBE)被覆は、加熱した鋼材の上でエポキシ粉末を溶融・硬化させて形成します。FBEは単独の被覆としても、複合被覆システムの一層としても使用できます。
参考資料・出典
- ASTM International、パイプライン塗覆装のホリデー検出方法
- AMPP、FBEの施工と検査における課題
- KTA、FBE塗膜のひび割れに関する故障調査
- PHMSA、パイプライン建設検査での指摘事項
- ISO 21809-2:2026、工場施工の単層FBE塗覆装
- ISO 21809-3、現場継手の塗覆装
- ISO 21809-11:2019、現場塗覆装、補修、改修
- 米国、49 CFR 192.461、外面保護塗覆装