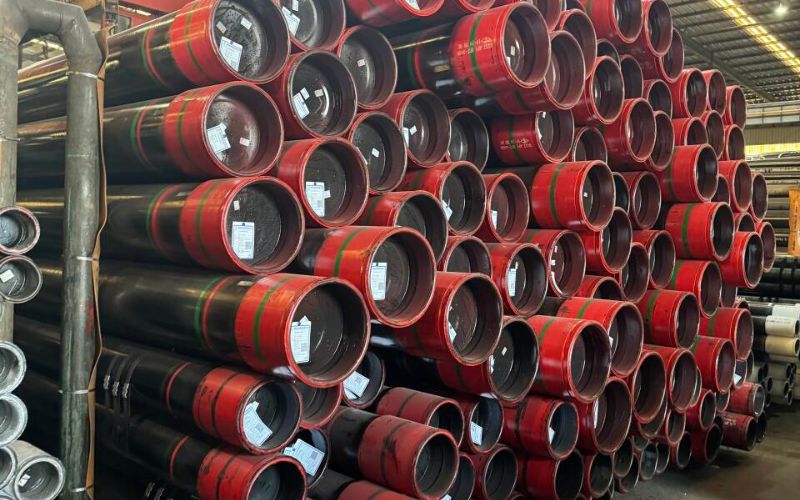
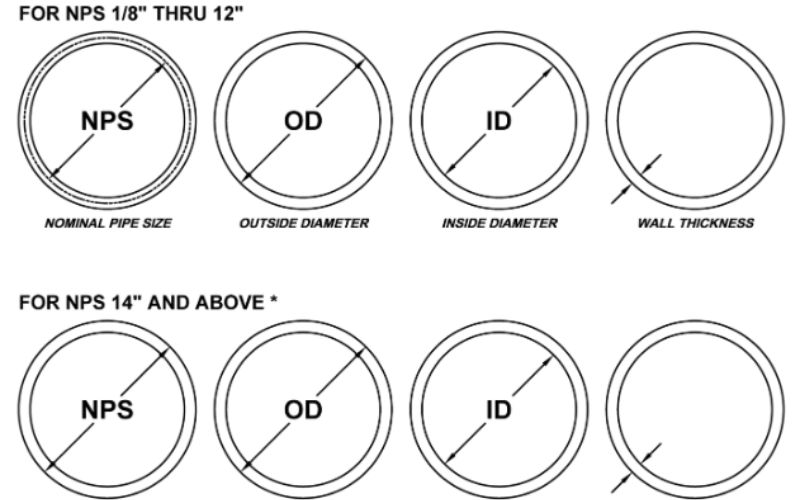
- Surface : revêtement externe époxy appliqué par fusion sur tube en acier
- Défaut : rupture du film créant un passage jusqu’à l’acier
- Première mesure : repérer l’indication et noter le numéro du tube, sa position et l’étape du contrôle
- Éléments requis pour la libération : contrôle initial, décision approuvée et nouveau contrôle si nécessaire
Une zone piquée repérée avant l’expédition et une rayure découverte après le déchargement peuvent toutes deux déclencher le détecteur de défauts de continuité. Pour déterminer les causes des défauts du revêtement FBE, comparez les marques avec le dernier contrôle valide. Les défauts d’usine orientent souvent l’enquête vers la préparation de surface et l’application de la poudre. Une entaille récente au niveau d’un point d’appui renvoie aux dossiers de manutention.
Des défauts de continuité du revêtement FBE apparaissent lorsque des porosités, des zones non couvertes, des fissures ou des dommages mécaniques créent un passage à travers l’époxy jusqu’à l’acier. Cartographiez les endroits où le détecteur réagit et comparez-les avec le dernier contrôle portant sur ces zones.
- Un pore situé à l’intérieur du revêtement peut laisser intacte la barrière isolante entre la surface et l’acier.
- Des indications répétées au même endroit sur plusieurs tubes justifient de vérifier le réglage de la ligne.
- Le dossier de réparation regroupe le constat initial, la réparation approuvée et le nouveau contrôle documenté.
Qu’est-ce qu’un contrôle de continuité des revêtements de conduites ?
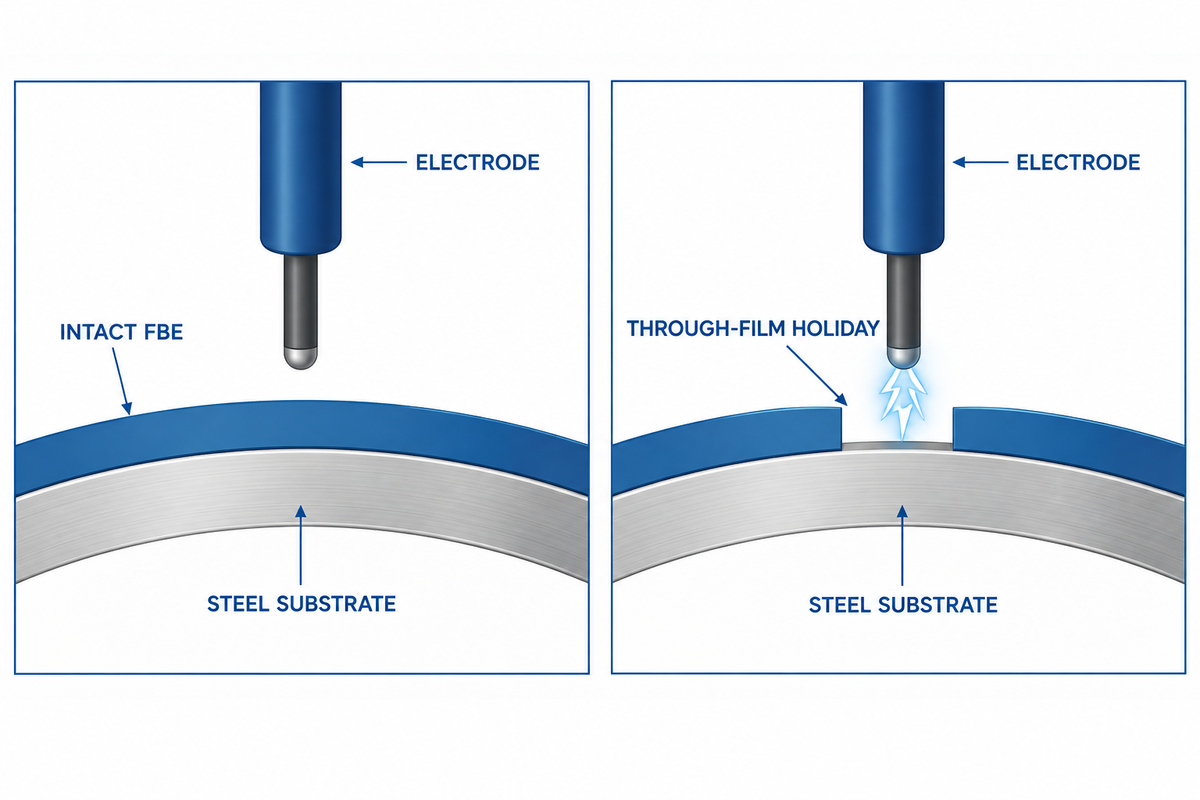
Un contrôle de continuité vérifie les revêtements de protection utilisés sur les conduites. Une électrode balaie le revêtement. Le détecteur sert à repérer un passage à travers le film non conducteur jusqu’au substrat conducteur, puis en signale l’emplacement. Il indique ainsi une zone à examiner. Les mesures d’épaisseur du film sec, les contrôles d’adhérence et les essais de pression évaluent respectivement l’épaisseur, l’adhérence et le tube lui-même.
ASTM G62 décrit le contrôle à l’éponge humide à basse tension et le contrôle par étincelage à haute tension pour les revêtements de conduites. Le contrôle de continuité est réalisé aux étapes définies dans le plan d’inspection du projet. La méthode de contrôle approuvée détermine l’électrode et la tension d’essai. L’opérateur consigne l’épaisseur du film dans les unités requises, qui peuvent être des microns, ainsi que l’état de surface et les vérifications de l’instrument.
Si un signal apparaît uniquement sur une surface de revêtement humide ou près de l’acier nu au niveau de la zone de dénudage, vérifiez le réglage et répétez le contrôle dans les conditions approuvées avant de demander une réparation. Une tension d’essai insuffisante ou un balayage incomplet peut laisser une rupture du revêtement indétectée. Un réglage de haute tension inadapté peut endommager le film. Consignez l’état de surface et la vérification de l’instrument afin qu’un autre inspecteur puisse reproduire le même contrôle.
Pourquoi des porosités apparaissent dans le revêtement FBE en usine
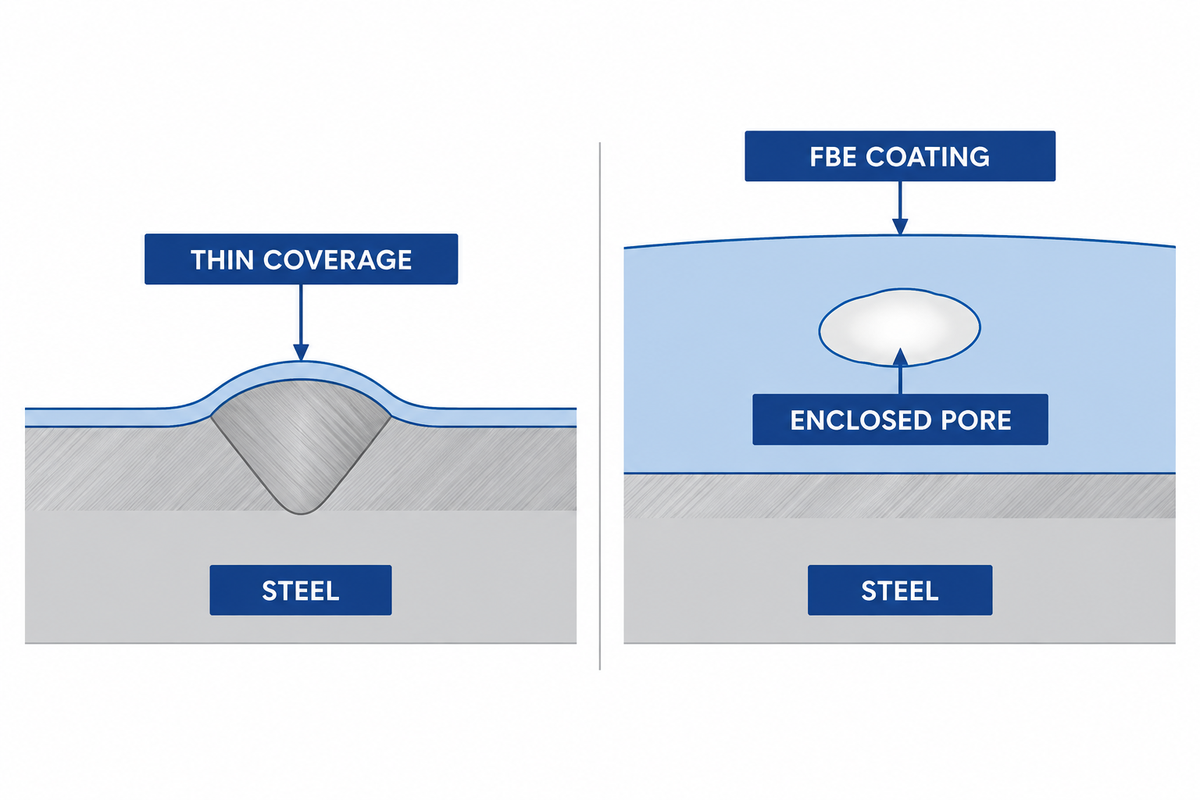
Des porosités peuvent apparaître lorsque la couverture de poudre est incomplète, et le dégazage de l’acier peut contribuer à la formation de pores. Les contaminants peuvent nuire au mouillage, tandis qu’une distribution inégale de la poudre peut laisser une zone à peine couverte. Une surface propre et profilée favorise la qualité du revêtement en permettant à la poudre de bien mouiller la surface. Le guide d’application FBE de AMPP traite de la préparation de surface, de la température de l’acier et du processus de durcissement parmi les contrôles qualité des revêtements en poudre.
Des pores arrondis répartis sur plusieurs tubes incitent l’équipe qualité à vérifier le lot de poudre, son stockage et l’alimentation en air. Une bande étroite le long du cordon de soudure justifie des mesures locales d’épaisseur et une vérification du schéma de pulvérisation et du profil du cordon. Comparez la zone suspecte avec une zone adjacente. L’épaisseur moyenne du revêtement sur le tube peut masquer une bande étroite insuffisamment couverte. Tout vide visible est suspect et mérite une enquête plus approfondie. Considérez-le comme une possible discontinuité tant que le contrôle n’a pas établi sa profondeur ou sa continuité.
Examinez le défaut avant d’en déterminer le mécanisme. Lors d’une étude en laboratoire de KTA sur un revêtement FBE bicouche, des coupes polies ont révélé des pores dans le film appliqué. L’équipe a réalisé un contrôle de continuité et une analyse au microscope pour vérifier qu’une fissure distincte, apparue après un cintrage sur chantier, atteignait l’acier. La combinaison de ces contrôles a permis aux enquêteurs de distinguer des phénomènes d’apparence similaire.
Où la manutention peut endommager les tubes revêtus
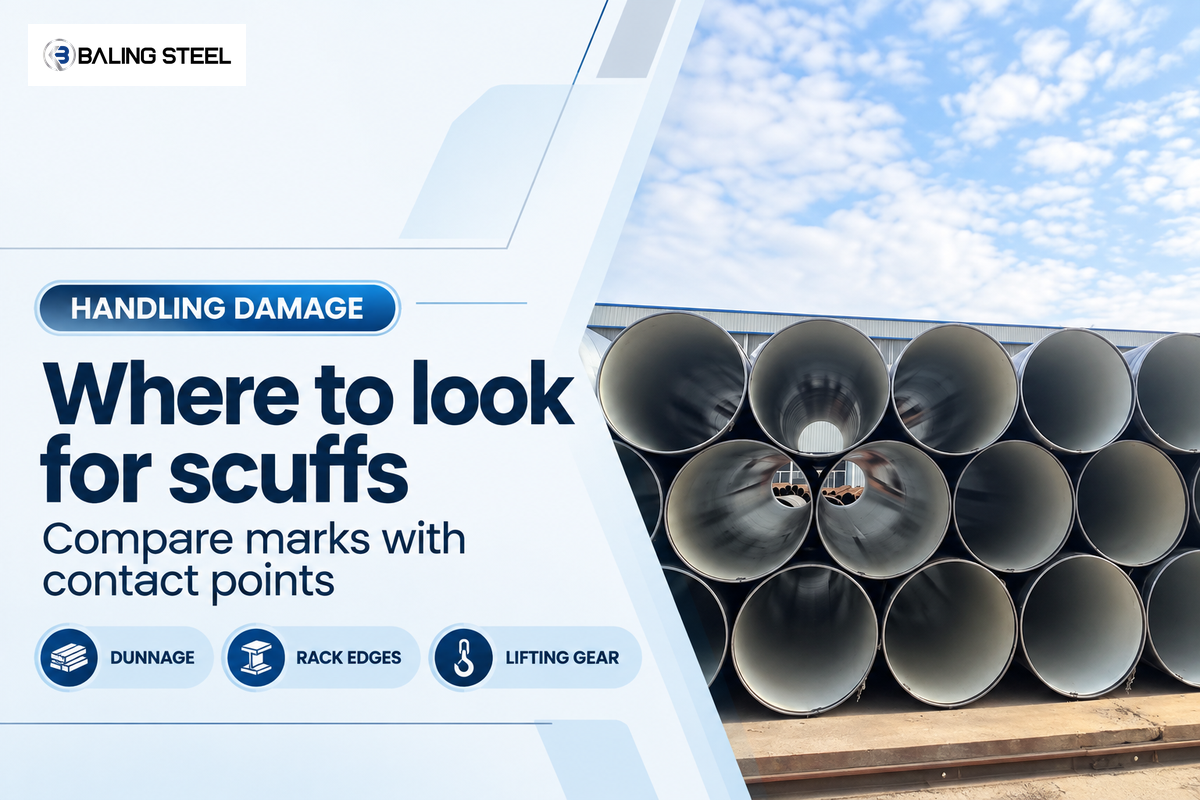
Les cales, les bords des supports et les appareils de levage peuvent rayer l’époxy durci aux points de contact avec le tube. Recherchez des éraflures longues et fines ainsi que des éclats dont la forme suit celle du point de contact. Une marque près de l’extrémité du tube peut se trouver juste à côté de la zone de dénudage prévue. Vérifiez son emplacement sur le plan avant de la considérer comme un défaut du revêtement. Un dommage qui rompt le film expose l’acier aux agents extérieurs. Une corrosion localisée est particulièrement préoccupante lorsque la protection contre la corrosion est compromise.
Les inspecteurs de la PHMSA américaine ont relevé des problèmes liés aux dommages du revêtement et à la configuration des détecteurs lors des inspections de construction de pipelines. Une fois le tube déplacé, un rapport de l’usine sidérurgique peut aider à dater une indication uniquement s’il porte sur le même joint et la même zone et repose sur une méthode valide. Si le rapport indique que toute la surface revêtue a passé le contrôle, vérifiez ce que l’inspecteur a consigné au niveau des extrémités dénudées et des supports. Une bande non consignée laisse ouverte la période durant laquelle les dommages ont pu survenir.
Conservez les photos prises à l’expédition et à la réception sous le même numéro de tube. Ajoutez une photo rapprochée montrant la position de la marque par rapport à l’extrémité ou au cordon de soudure, ainsi qu’une photo plus large montrant le support ou l’entretoise. Avant le prochain déplacement, consignez tout stockage intermédiaire et toute manutention. Ce dossier permet aux équipes de l’usine et du chantier de comparer les éléments disponibles tant que la disposition de la charge est encore connue.
Comment distinguer un défaut d’usine d’un dommage de manutention
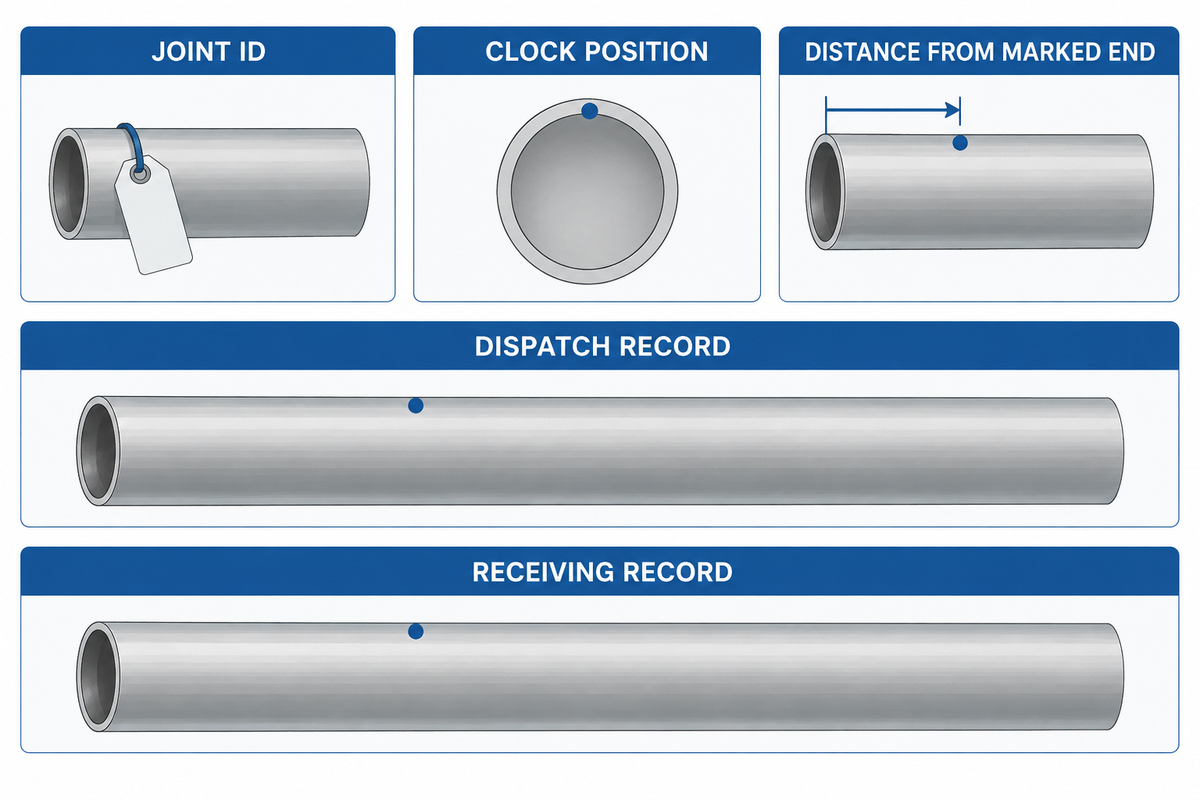
Des indications identiques avant l’expédition orientent l’enquête vers la ligne de revêtement. Une entaille constatée pour la première fois à la réception et alignée avec une entretoise évoque un dommage de manutention. Pour comparer les deux contrôles, utilisez le dernier contrôle valide couvrant la même zone, ainsi que le numéro du tube, la distance par rapport à une extrémité repérée et la position sur le cadran.
| Type et répartition des indications | Premier point à vérifier | Éléments à comparer | Mesure suivante |
|---|---|---|---|
| Indications arrondies sur plusieurs tubes d’une même campagne de revêtement | Poudre et préparation de surface | Lot, alimentation en air, profil de sablage et relevés de durcissement | Comparez les tubes concernés avec ceux du lot précédent et du lot suivant |
| Indications suivant le cordon de soudure longitudinal | Couverture locale du film et géométrie du cordon de soudure | Épaisseur autour du cordon et positions de pulvérisation | Cartographiez le même secteur sur les tubes revêtus avec ce réglage |
| Nouvelle entaille alignée avec le bord d’un support | Points de contact pendant le chargement, le transport et le déchargement | Plan d’expédition, photos de réception et positions des cales | Mettez de côté les tubes concernés et inspectez les points de contact correspondants |
| Indication à l’intérieur d’un chevauchement de revêtement sur un joint circonférentiel | Conditions d’application ou de réparation sur chantier | Préparation du joint, lot, durcissement et relevés de chevauchement | Confiez le joint à l’équipe chargée du contrôle du revêtement sur chantier pour décision |
| Fissure apparaissant sur l’extrados d’un coude réalisé sur chantier | Cintrage et état du film appliqué | Séquence de cintrage, épaisseur locale du film et heures de contrôle | Étendez les contrôles aux autres coudes réalisés dans les mêmes conditions |
| Éclat du revêtement près d’un chanfrein ou d’une zone de dénudage | Limite réelle de la zone de dénudage et contact à l’extrémité | Plan de dénudage et photos prises à l’expédition | Confirmez où commence le revêtement spécifié avant de cartographier un défaut |
| Cloque en surface sans alarme reproductible du détecteur | État et adhérence du film | Dossiers de préparation et aspect de la cloque et du film alentour | Demandez une évaluation au regard de la spécification du revêtement |
| Le détecteur se déclenche à nouveau au bord d’une réparation durcie | Limite et couverture de la réparation | Plan du défaut initial, matériau de réparation et relevé de durcissement | Maintenez la réparation en attente et appliquez la procédure de nouveau contrôle spécifiée |
| Le signal varie selon l’état de surface ou le réglage du détecteur | Reproductibilité du contrôle et couverture du balayage | Vérification du détecteur, connexion à la terre et emplacement | Répétez le contrôle dans les conditions d’inspection approuvées |
L’équipe peut regrouper les tubes selon le procédé ou le point de contact qu’ils ont en commun. Des indications alignées sur le cordon de soudure et présentes sur plusieurs tubes d’une même période de production justifient de vérifier cette période. Des éraflures similaires sur une pile justifient d’examiner les autres tubes au niveau de ces points d’appui. Les éléments disponibles peuvent correspondre à plusieurs explications. Maintenez le dossier ouvert jusqu’à ce que les contrôles précisent la période et l’emplacement concernés. Pour connaître le procédé complet de revêtement, consultez les principes de base du revêtement époxy appliqué par fusion.
Quelles normes couvrent le revêtement, les joints de chantier et les réparations ?
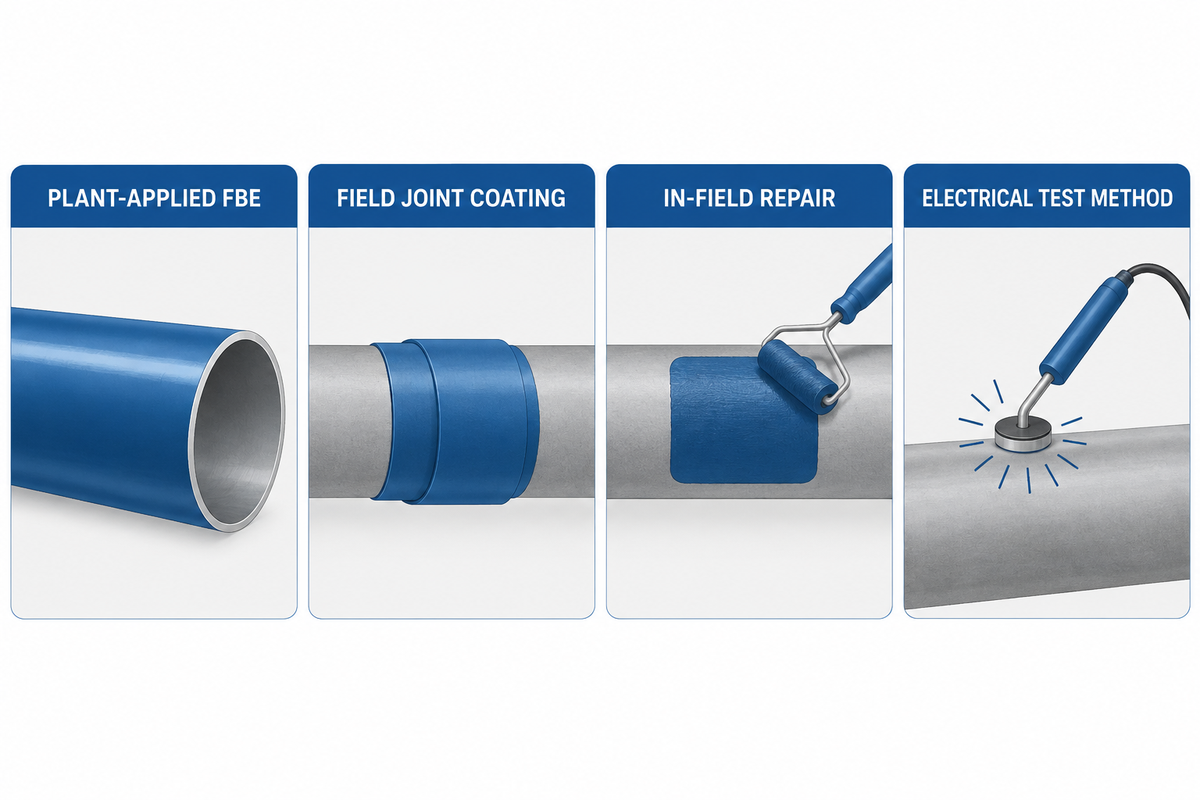
La norme ISO 21809-2:2026 couvre les revêtements externes FBE monocouches appliqués en usine aux systèmes de transport par conduites en acier relevant de son champ d’application pour le pétrole et le gaz. La norme ISO 21809-3 couvre les revêtements des joints de chantier dans son champ d’application. La norme ISO 21809-11:2019 couvre l’application sur chantier, la réparation et la réhabilitation des conduites enterrées dans son champ d’application.
| Étape | Document | Points à spécifier |
|---|---|---|
| Revêtement FBE externe monocouche appliqué en usine | ISO 21809-2:2026 | Qualification du revêtement et périmètre du contrôle en usine |
| Revêtement externe des joints soudés sur chantier | ISO 21809-3 | Qualification du système de joint et points de contrôle |
| Réparation ou réhabilitation du revêtement sur chantier pour les conduites enterrées | ISO 21809-11:2019 | Procédure de réparation approuvée pour l’application concernée |
| Contrôle électrique des discontinuités du revêtement | ASTM G62, si spécifiée | Méthode applicable, réglage et rapport de contrôle |
Dans la spécification d’achat, identifiez le système multicouche en décrivant sa composition réelle. Le projet peut également citer un document NACE ou AMPP. Lisez son champ d’application et le plan d’inspection en parallèle avec la spécification d’application du revêtement. Les systèmes de revêtement FBE monocouches et les systèmes multicouches, tels que le polyéthylène tricouche (3LPE), peuvent présenter des épaisseurs et des critères d’acceptation différents.
Pour les conduites de gaz américaines soumises à la partie 192, 49 CFR 192.461(c) exige une inspection juste avant la pose en tranchée et le remblayage, ainsi que la réparation de tout dommage nuisant à l’efficacité de la protection contre la corrosion. Dans le bon de commande, définissez séparément les responsabilités pour les contrôles en usine, à la réception et sur chantier, afin qu’un responsable soit désigné pour chacune des trois étapes.
Quand peut-on réparer un défaut de continuité du revêtement FBE ?
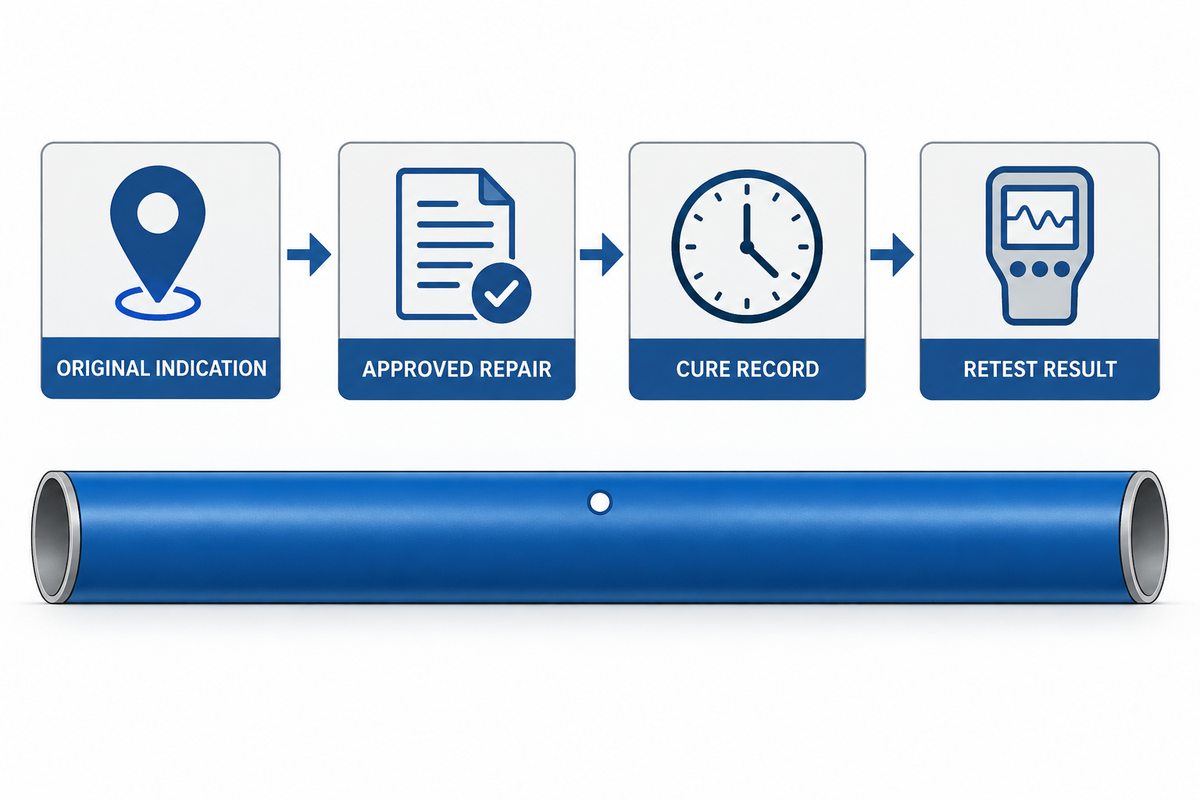
Une réparation locale peut être acceptable si la spécification d’achat l’autorise, si le défaut respecte les limites de réparation approuvées et si l’inspecteur consigne les résultats requis après durcissement. Pour la réparation ou la réhabilitation sur chantier des revêtements de conduites enterrées de pétrole ou de gaz naturel, vérifiez que le champ d’application de ISO 21809-11:2019 correspond à la procédure approuvée du projet. Des défauts répétitifs sur plusieurs tubes justifient de mettre de côté le groupe concerné pendant que leur cause et leur étendue sont déterminées.
Exemple hypothétique à la réception. Le tube J-A présente une entaille à l’emplacement d’une entretoise. Le tube J-B et les tubes adjacents présentent une série de marques près du cordon de soudure. Les numéros des tubes sont fictifs.
- Réception : Photographiez l’emplacement et conservez le numéro du tube, la date du contrôle et le résultat du dernier contrôle.
- Qualité : Comparez le tube J-A avec le dossier d’expédition et avec les autres tubes au niveau de l’entretoise. Vérifiez les dossiers d’application et l’épaisseur locale sur le groupe présentant des indications près du cordon de soudure.
- Décision : Soumettez le tube J-A à la procédure de réparation locale approuvée si celle-ci est autorisée. Maintenez le groupe présentant des indications près du cordon de soudure en attente jusqu’à ce que leur étendue soit connue.
- Libération : Reliez le matériau de réparation, le relevé de durcissement et les résultats du nouveau contrôle spécifié au numéro du tube d’origine. Consignez le nouveau contrôle avant de libérer le tube.
Un résultat électrique ne suffit pas à confirmer une bonne adhérence. Lorsque la spécification exige des essais d’adhérence ou de décollement cathodique, consignez ces résultats séparément. La protection cathodique (CP) est couramment utilisée avec les revêtements externes des conduites en acier enterrées. Gardez la conception de la protection cathodique distincte du dossier d’acceptation de la réparation.
Demandez au fournisseur un devis séparant les travaux de réparation et de nouveau contrôle lorsque les dommages retardent la libération. L’équipe projet peut comparer ces travaux et leur incidence sur le calendrier avec un renouvellement du revêtement, un remplacement ou des contrôles supplémentaires. Conservez dans le rapport les indications initiales ayant échoué afin que l’acheteur puisse évaluer les défauts récurrents, même après un nouveau contrôle satisfaisant.
Que préciser lors de la commande de tubes revêtus FBE ?
Baling Steel propose des tubes en acier avec revêtement FBE externe. Pour connaître les options produit lors de la préparation de votre demande, consultez le guide de sélection des tubes en acier revêtus. Précisez l’application, les nuances d’acier, le diamètre extérieur des tubes, leur longueur, le système de revêtement, l’édition de la norme et les étapes de contrôle requises afin que les devis portent sur le même périmètre.
La fiche d’essai n’est qu’un élément du dossier de libération. Avant de commander, examinez un exemple de rapport de point d’arrêt reliant le numéro d’un tube au lot de revêtement, à la méthode de contrôle, à la tension et à l’emplacement des défauts, à la décision concernant la réparation et aux résultats du nouveau contrôle. Convenez de l’entreprise qui signera la libération en usine et de l’équipe qui prendra en charge le contrôle à la réception.
Après la réparation, contrôlez de nouveau les tubes et organisez leur transfert à l’équipe de réception pour ceux qui sont conformes. Grâce au plan initial et au résultat du nouveau contrôle, l’équipe de réception peut distinguer un nouveau signalement de dommage d’une réparation déjà acceptée à l’expédition. Cette comparaison facilite la libération du stock disponible et permet de garder l’équipe de contrôle mobilisée pour le groupe suspect.
Foire aux questions
Une porosité signifie-t-elle toujours que l’acier est exposé ?
Un pore peut s’arrêter à l’intérieur de l’époxy. Une porosité qui traverse le revêtement expose l’acier et justifie un contrôle de continuité de la zone alentour. Examinez la surface et cartographiez toute indication électrique reproductible selon la procédure approuvée. Une porosité étendue du revêtement peut justifier une enquête de l’équipe qualité sur le processus, même si certains pores ne déclenchent pas d’alarme.
Un tube revêtu FBE peut-il réussir le contrôle en usine et échouer à la livraison ?
Oui. Le rapport d’usine décrit l’état du tube au moment du contrôle. Les points de contact changent pendant le chargement, le déplacement des cales et le déchargement. Utilisez le numéro du tube et l’emplacement du défaut pour vérifier les documents d’expédition et de réception. Si une rayure est alignée sur le bord d’un support, l’inspecteur recherche des indices à cet endroit, avant que le tube ne soit déplacé à nouveau.
La réparation d’un défaut de continuité rend-elle automatiquement un tube acceptable ?
Le tube doit toujours respecter la spécification applicable. Sa libération exige une réparation approuvée dans les limites spécifiées, un durcissement complet et les rapports de nouveau contrôle requis. Un défaut isolé peut être réparable sous réserve de ces conditions. Des défauts récurrents aux mêmes emplacements sur plusieurs tubes justifient des vérifications plus larges avant la libération. Reliez le rapport du contrôle initial et les résultats du nouveau contrôle au même tube afin que l’acheteur puisse vérifier les deux avant sa libération.
Que cherche à détecter un contrôle de continuité du revêtement ?
Ce contrôle détecte les ruptures qui permettent au courant d’atteindre l’acier. Consignez également toute mesure d’épaisseur du film sec, avec les résultats électriques.
Pourquoi parle-t-on de contrôle des défauts de continuité ?
On parle de contrôle des défauts de continuité parce qu’il repère les zones manquantes dans le revêtement. Il peut s’agir d’une zone non couverte ou d’une coupure dans un film durci.
Qu’est-ce qu’un revêtement FBE ?
Les revêtements époxy appliqués par fusion se forment lorsque la poudre époxy fond et durcit sur l’acier chauffé. Le FBE peut être utilisé seul ou comme couche d’un système plus complet.
Références et sources
- ASTM International, méthodes de détection des défauts de continuité des revêtements de conduites
- AMPP, enjeux liés à l’application et au contrôle du FBE
- KTA, analyse de défaillance d’un revêtement FBE fissuré
- PHMSA, constats des inspections de chantiers de conduites
- ISO 21809-2:2026, revêtement FBE monocouche appliqué en usine
- ISO 21809-3, revêtements des joints de chantier
- ISO 21809-11:2019, revêtement, réparations et réhabilitation sur chantier
- États-Unis, 49 CFR 192.461, revêtement de protection externe