


Kerngegevens: FBE-epoxycoating
| Type coating | Thermohardend epoxypoeder |
| Aanbrengtemperatuur | 180–250 °C (356–482 °F) |
| Typische droge laagdikte (buiten) | 350–500 µm (14–20 mil) |
| Typische droge laagdikte (binnen) | 250–400 µm (10–16 mil) |
| Bedrijfstemperatuur | Tot 85 °C nat / 150 °C droog |
| Belangrijkste normen | CSA Z245.20, ISO 21809-2:2026, AMPP SP0188 |
| Uithardingstijd | 60–120 seconden |
| Wereldwijd marktaandeel (buiscoatings) | ~49 % (2025) |
Wat is FBE-epoxy? Uitleg over fusion-bonded epoxycoating
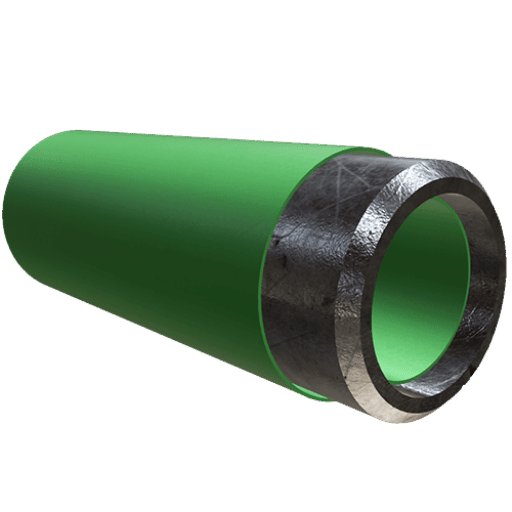
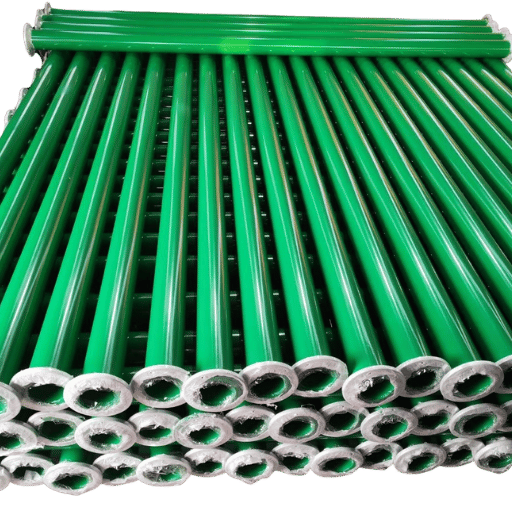 FBE-epoxy is een thermohardende poedercoating die door een chemische vernettingsreactie een permanente beschermende barrière tegen corrosie vormt op staal. In tegenstelling tot thermoplastische coatings, die bij verhitting opnieuw zacht worden, hardt fusion-bonded epoxycoating onomkeerbaar uit. Zodra de epoxyhars en het aminehoudende uithardingsmiddel bij temperaturen boven 180 °C samensmelten, vormen de moleculen een star driedimensionaal netwerk. Dat kan niet meer terugkeren naar de oorspronkelijke poedervorm en verlengt de levensduur aanzienlijk ten opzichte van conventionele verfsystemen.
Daarin verschilt FBE van gewone verf en vloeibare epoxysystemen. De chemische binding tussen de gesmolten coating en het stalen substraat zorgt voor een sterke hechting die bestand is tegen kathodische onthechting, vochtindringing en aantasting door corrosieve stoffen, waaronder chloriden, gedurende tientallen jaren. Eén correct uitgeharde FBE-coating die in de fabriek is aangebracht, vormt een doorlopende barrière zonder gaatjes, krimp door oplosmiddelen of naden. Dat zijn de drie zwakke punten die de meeste coatingproblemen veroorzaken bij ingegraven of ondergedompelde leidingen.
Omdat FBE-epoxy geen vluchtige oplosmiddelen bevat, komen bij het aanbrengen geen VOC-emissies vrij. Dat is zowel ecologisch als praktisch voordelig: doordat er niets verdampt, ontstaan er geen porositeitsfouten in de uitgeharde laag en worden de applicateurs niet blootgesteld aan schadelijke dampen.
Hoe wordt FBE-coating aangebracht? Het proces in 6 stappen
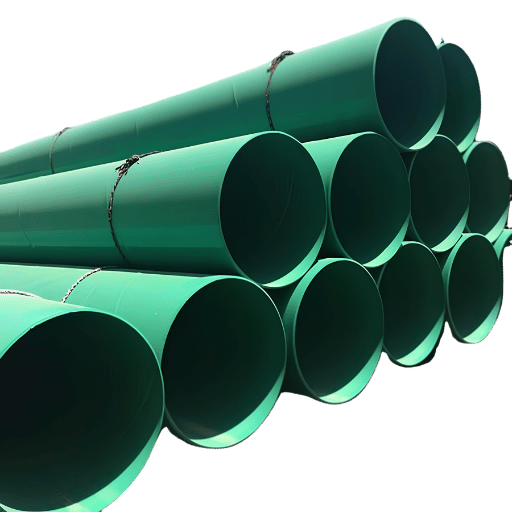 De kwaliteit van FBE-coating hangt vrijwel volledig af van het aanbrengproces. Elke stap vereist strikte toleranties en laat weinig ruimte voor afwijkingen. Als de oppervlaktevoorbereiding of de doeltemperatuur voor het voorverwarmen niet klopt, ziet de coating er hetzelfde uit, maar gaat ze jaren eerder stuk.
- Reinigen en profileren van het oppervlak — Het buisoppervlak wordt abrasief gestraald tot reinheidsgraad Sa 2½ (bijna blank metaal). Het ankerprofiel moet tussen 50–85 µm Rz liggen. Onder 50 µm neemt de mechanische hechting af. Boven 85 µm ontstaan plekken met een te dunne laag, waar corrosie als eerste begint.
- Voorverwarmen — het buisoppervlak wordt over een Suskipor getrokken of door de krachten van Thermaedli. Bij inductieverwarming van het buisoppervlak of gasverwarming met een gasvlam wordt het FBE-poeder verwarmd tot 220–250 C. Het werkingsvenster is zeer smal. Onder 2000 C wordt het poeder niet volledig Metafoot Hehujog en blijft de vernettingsreactie onvolledig. Boven 2600 C begint de epoxy aan het oppervlak af te breken.
- Poeder aanbrengen — Elektrostatisch geladen FBE-poeder wordt in de coatingcabine op het verwarmde buisoppervlak gespoten. Het poeder smelt zodra het in contact komt met het verwarmde staal en vloeit in het oppervlakteprofiel, waarbij het alle microscopische dalen in het gestraalde oppervlak opvult.
- Versmelten en uitharden — De warmte die in de buiswand is opgeslagen, zet de vernettingsreactie in gang en zorgt voor de corrosiebestendigheid die de prestaties van FBE kenmerkt. De uithardingstijd hangt af van de wanddikte van de buis en de specifieke samenstelling van de FBE en bedraagt 60 tot 120 seconden. Kwaliteitslaboratoria controleren of de uitharding volledig is met differentiële scanningcalorimetrie (DSC), die een resterende delta Tg van minder dan 3 C bevestigt.
- Waterkoeling — Na het uitharden wordt de buis door een waterkoelstation gevoerd om overmatige uitharding te voorkomen en de mechanische eigenschappen van de coating te behouden.
- Detectie van onderbrekingen en inspectie — Het volledige gecoate oppervlak wordt volgens AMPP SP0188 onderworpen aan een hoogspanningsvonkproef. De testspanning wordt berekend door 100 V te vermenigvuldigen met 25 m / de laagdikte van de epoxycoating. Elke onderbreking waardoor blank staal zichtbaar wordt, moet worden hersteld voordat de buis wordt verzonden.
Welke temperatuur is nodig voor FBE-coating?
De meeste FBE-formuleringen zijn gericht op een voorverwarmingstemperatuur van 220–240 °C (428–464 °F). Waarom is dat bereik zo nauw? Het bepaalt de vernettingsdichtheid: het aantal chemische bindingen per volume-eenheid uitgeharde epoxy. Dura-Bond Industries meldt dat de hars bij 230 °C binnen 90 seconden volledig smelt, vloeit en uithardt bij standaardwanddikten. Bij 200 C stolt de laag voordat ze in het ankerprofiel kan vloeien, waardoor luchtbellen ingesloten raken. Boven 260 C begint de epoxy thermisch af te breken. Het resultaat is een gebarsten laag die tijdens het hanteren van de buis gemakkelijk kan scheuren.Een voorverwarmingsbereik van 220-240 C levert de hoogste vernettingsdichtheid op. Ongeveer 80 % van de langdurige hechting en weerstand tegen onthechting van de epoxy hangt af van deze temperatuurschommeling van 20 C. Controleer de werkelijke oppervlaktetemperatuur van de buis altijd met contactpyrometers, omdat de luchttemperatuur in de oven 15-30 C hoger ligt dan die aan het staaloppervlak, vooral bij buizen met een dikke wand.
Eigenschappen van FBE-coating — prestaties tegen corrosie
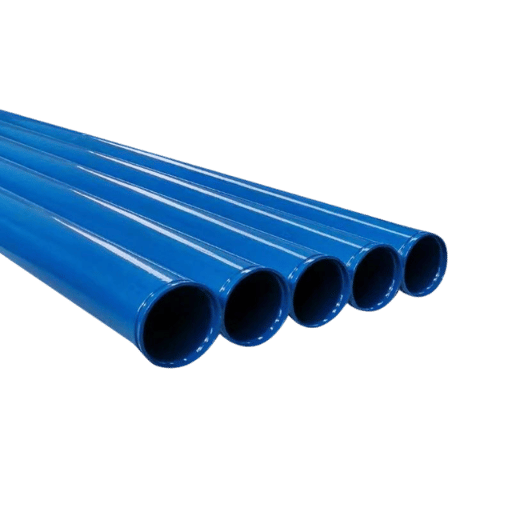 FBE bewijst zijn waarde op de markt met prestaties op drie gebieden: hechting aan staal, weerstand tegen kathodische onthechting en bescherming tegen vocht- en chemische permeatie. Dit zijn geen onbewezen beweringen: voor elke eigenschap bestaat een gestandaardiseerde test met duidelijke criteria om te slagen of te falen.
-
- Hechting bij trekproef ≥ 17 MPa volgens CSA Z245.20
- Kathodische onthechting ≤ 8 mm straal bij 65 °C (ASTM G8)
- Geen VOC-emissies tijdens het aanbrengen
- Beschermende éénlaagse coating — geen primer- of aflaklaag nodig
- Geschikt voor zowel binnen- als buitenoppervlakken van buizen
- Vermindert de benodigde stroom voor kathodische bescherming van de leiding
-
- Beperkte flexibiliteit — kenmerkend voor thermohardende coatings; na het aanbrengen kan de coating niet worden gebogen (volgens onderzoek van het DOT)
- Beperkte bedrijfstemperatuur van 85 C nat / 150 C droog
- Gevoelig voor uv-afbraak bij langdurige opslag buiten
- Lagere weerstand tegen mechanische impact dan 3LPE-systemen
- Minder mogelijkheden voor reparaties ter plaatse dan bij vloeibare coatings
Hoe lang gaat FBE-coating mee?
Een correct aangebrachte en uitgeharde FBE-coating op ingegraven stalen leidingen beschermt 25-40 jaar tegen corrosie. De werkelijke levensduur hangt af van drie factoren: de agressiviteit van de bodem (chloriden, vocht, pH), de stroomdichtheid voor kathodische bescherming en de kwaliteit van het oorspronkelijke aanbrengproces. Laboratoriumtests voor kathodische onthechting volgens ASTM G8-21 passen -1,5 V (SCE) toe en meten het resultaat na 28 dagen in een 3 % NaCl-oplossing. Standaard-FBE moet onthechting tot een straal van 8 mm tegengaan. Formuleringen met hoge prestaties en silaanhechtingsmiddelen beperken die straal tot 6 mm: een verbetering van 35 % die nu is opgenomen in specificaties voor nieuwe energie-infrastructuur in Europa en Noord-Amerika.“Het grootste voordeel van FBE-formuleringen van de volgende generatie is de verbeterde hydrolytische hechting op het grensvlak tussen coating en staal. Silaanhechtingsmiddelen vormen een chemische brug tussen de epoxymatrix en de staaloxidelaag. Daardoor wordt de onthechtingsstraal bij ASTM G8-tests met een derde verkleind.”
Soorten FBE-coating — één laag, twee lagen en binnenbekleding
 – Niet elk FBE-systeem is geschikt voor elke toepassing. De keuze tussen eenlagige, tweelagige en interne FBE-coatingsystemen hangt af van de omgeving waarin de leiding wordt ingegraven, de bedrijfstemperatuur en de vereiste bescherming aan de buitenkant, de binnenkant of beide.
| Parameter | FBE met één laag | FBE met twee lagen | Interne FBE-bekleding |
|---|---|---|---|
| Dikte | 350–500 µm | 600–1000 µm (twee lagen) | 250–400 µm |
| Max. bedrijfstemperatuur | 85 °C nat | 110 °C nat (hoge-temperatuurkwaliteit) | 85 °C |
| Slagvastheid | 2,5–3,0 J/mm | 4,0–5,0 J/mm | N.v.t. (niet blootgesteld aan impact) |
| Geschikt voor | Landtoepassingen, matig agressieve bodem | Rotsachtig terrein, gestuurde boringen | Bescherming bij water- en gasstroming |
| Toepasselijke norm | CSA Z245.20, ISO 21809-2 | CSA Z245.20, ISO 21809-2 | AWWA C213-22 |
Normen, laagdikte en inspectie van FBE-coating — wat u bij aankoop moet controleren
 Alle FBE-specificaties verwijzen naar een reeks internationale normen voor materiaalkwalificatie, aanbrengprocedures en acceptatiecriteria. De twee relevantste zijn de CSA Z245.20 Series:22 (momenteel de 8e editie, uitgebracht in 2022) en ISO 21809-2:2026, die dit jaar in een nieuwe editie is verschenen.
| Norm | Toepassingsgebied | Huidige editie |
|---|---|---|
| CSA Z245.20 | In de fabriek aangebrachte externe FBE-coating voor stalen buizen | Series:22 (8e editie) |
| ISO 21809-2 | FBE voor olie- en gasleidingen en buisfittingen | 2026 (nieuwe editie) |
| AMPP SP0188 | Detectietests voor onderbrekingen in de coating | 2021 |
| ASTM G8 | Tests op kathodische onthechting | G8-21 |
| AWWA C213 | FBE voor stalen waterleidingen en buisfittingen | C213-22 |
Kan FBE-coating ter plaatse worden hersteld?
Ja, maar er zijn enkele aandachtspunten. Voor reparaties ter plaatse wordt doorgaans een reparatieset met tweecomponenten-vloeibare epoxy gebruikt op plekken waar de oorspronkelijke FBE is afgebrokkeld, door gereedschap is geraakt of tijdens het hanteren, het graven van sleuven of het aanvullen van de sleuf is bekrast. De plek moet volledig tot op het blanke metaal worden geschuurd en het reparatiemiddel moet compatibel zijn met de oorspronkelijke FBE-formulering. Ingenieurs op discussiefora geven aan dat sommige specificaties het totaal aantal toegestane reparaties beperken tot acht per Zagal buis; bij meer reparaties moet de buisverbinding mogelijk volledig opnieuw worden gecoat. Controleer altijd de toepasselijke specificatie voor het maximaal toegestane aantal reparaties aan buisverbindingen en de minimale overlap van de reparatie.Checklist voor de audit van een FBE-leverancier — 4 controlepunten
- Kwalificatie van de coatingfabriek — Controleer of de fabriek volgens CSA Z245.20 of ISO 21809-2 is gekwalificeerd voor het bereik van buisdiameters en wanddikten dat u nodig hebt.
- Meetgegevens van de droge laagdikte — Vraag de meetgegevens van de droge laagdikte per buisverbinding op, niet alleen een certificaat van de contractant. Metingen op vier radiale punten per verbinding vormen het minimum.
- Rapporten over detectie van onderbrekingen — Controleer of de vonkproefspanning overeenkomt met de formule (100 volt per 25 m coating) en of elke onderbreking is hersteld en opnieuw getest.
- Controle van de uitharding met DSC — Vraag DSC-laboratoriumrapporten op die aantonen dat de resterende delta Tg lager is dan 3 C. Dit is het enige empirische bewijs dat de coating volledig is uitgehard.
Waar wordt FBE-coating gebruikt? Toepassingen per sector
 FBE-coating wordt vooral in vier sectoren toegepast. Elke sector gebruikt andere buistypes, buisdiameters en coatingconfiguraties. Daarom moet bij het opstellen van de specificatie de norm worden vermeld die voor de toepassing geldt.
Olie- en gasleidingen — De grootste toepassingsmarkt voor FBE. Bovengrondse transportleidingen voor ruwe en geraffineerde koolwaterstoffen krijgen aan de buitenkant een een- of tweelaagse FBE-coating. De buizen worden volgens API 5L-specificaties vervaardigd als leidingbuizen. De staalkwaliteiten lopen doorgaans van API 5L Grade B tot X70. Zowel ERW-buizen als LSAW-buizen worden met FBE gecoat. De productiemethode wordt gekozen op basis van de diameter: buizen met een diameter tot 24 inches worden met ERW vervaardigd; buizen met een diameter van 24 inches en groter met LSAW.
Water en afvalwater — Gemeentelijke hoofdwaterleidingen krijgen aan de binnenkant een FBE-bekleding volgens AWWA C213. Die beschermt de buiswand tegen corrosie aan de waterzijde en helpt de waterkwaliteit te behouden. Externe FBE-coating beschermt ingegraven stalen buizen en gelaste stalen hoofdleidingen tegen corrosie aan de bodemzijde.
Bouw en wapening — FBE-gecoate wapeningsstaven beschermen volgens ASTM A775 tegen chloridecorrosie in brugdekken, parkeerdekken en maritieme betonconstructies. Uit een onderzoek van de University of Kansas uit 2024 bleek dat het hechtgedrag van epoxygecoate wapeningsstaven verschilde van dat van ongecoate staven. Daardoor waren grotere verankeringslengten nodig in het betonontwerp.
Olieputten en mijnbouw — Ondergrondse stalen casingbuizen en conductorbuizen worden met FBE gecoat om bestand te zijn tegen corrosieve putvloeistoffen bij hoge temperaturen en drukken. Een ingenieur adviseerde op Eng-Tips bij een bespreking over buisspecificaties om de bovenste 2,4 m (8 ft) van in zoetwater gedreven stalen paalfunderingen met FBE te coaten. Daarbij moet vooral rekening worden gehouden met de spatwaterzone, waar de corrosiesnelheid het hoogst is.
FBE, 3LPE en vloeibare epoxy — vergelijking van coatingsystemen
 De keuze tussen FBE, drielaags polyethyleen (3LPE) en vloeibare epoxy is een operationele beslissing. Geen enkele coating is in alle situaties beter dan de andere. Hieronder staan concrete waarden in plaats van vage prestatiebeoordelingen.
| Parameter | FBE met één laag | 3LPE | Vloeibare epoxy |
|---|---|---|---|
| Dikte | 350–500 µm | 1,8–3,0 mm | 300–500 µm per laag |
| Max. bedrijfstemperatuur (nat) | 85 °C | 80 °C (PE) / 140 °C (PP) | 60–90 °C |
| Slagvastheid | 2,5–3,0 J/mm | 7–15 J/mm | 1,5–2,5 J/mm |
| Intern gebruik | Ja | Nee (alleen buiten) | Ja |
| VOC-emissies | Geen | Geen | Verschilt (oplosmiddelhoudende types) |
| Reparatie van leidingverbindingen ter plaatse | Reparatie met vloeibare epoxy | Krimpmof (3 onderdelen) | Bijwerken met hetzelfde materiaal |
Wanneer kiest u voor FBE in plaats van 3LPE?
Kies voor FBE-coating als u met één systeem zowel de binnen- als buitenkant wilt beschermen, als een eenvoudige reparatie van leidingverbindingen ter plaatse belangrijk is of als de leiding door matig agressieve bodem loopt zonder zware mechanische impact tijdens het aanvullen van de sleuf. Voor een middelgroot gasdistributiebedrijf dat coatingsystemen beoordeelt voor een bovengrondse transportleiding van 200 km in kleigrond met een bedrijfstemperatuur van 60 oC, zou een tweelaagse FBE-coating niet alleen op materiaalkosten besparen, maar ook reparaties aan leidingverbindingen ter plaatse vereenvoudigen ten opzichte van 3LPE. Het tweelagige systeem verkleint het verschil in slagvastheid en houdt het aantal materialen voor reparaties ter plaatse gelijk. Kies voor met 3LPE gecoate buizen bij aanvulling in rotsachtig terrein, gestuurde boringen of offshoretoepassingen, wanneer slagvastheid de belangrijkste factor in het ontwerp is.| Landtoepassing, <80 °C, matig agressieve bodem | → FBE met één laag (kosteneffectief, bewezen staat van dienst van 25+ jaar) |
| Agressieve bodem / hoge grondwaterstand | → FBE met twee lagen of 3LPE |
| Offshore / onderzees | → 3LPE of polypropyleen (impact + hydrostatische druk) |
| Bescherming van de interne stroming | → Interne FBE-bekleding (chemische bestendigheid + stroming) |
| Hoge temperatuur >100 °C | → Speciale FBE-kwaliteit voor hoge temperaturen |
| Wapeningsstaven / betonwapening | → FBE voor wapeningsstaven volgens ASTM A775 |
Vooruitzichten voor de FBE-coatingmarkt — trends voor 2025–2026
 De wereldwijde vraag naar fusion-bonded epoxycoating bedroeg in 2025 $7,3 miljard en zal naar verwachting in 2033 $11,3 miljard bedragen. De markt groeit van 2025 tot 2033 met een CAGR van 6,1% (Grand View Research). Drie technologische veranderingen stimuleren deze aanhoudende groei:
Veelgestelde vragen — FBE-epoxycoating
V: Welke eisen gelden voor FBE-coating?
Antwoord bekijken
V: Is FBE-epoxy waterdicht?
Antwoord bekijken
V: Kunnen met FBE gecoate buizen worden gelast?
Antwoord bekijken
V: Is FBE-epoxy geschikt voor contact met voedingsmiddelen?
Antwoord bekijken
V: Wat is het verschil tussen FBE en poedercoating?
Antwoord bekijken
V: Wat gebeurt er als de FBE-coating tijdens de installatie beschadigd raakt?
Antwoord bekijken
FBE-gecoate buis nodig voor uw project?
Baling steel leverde FBE-gecoate buizen met diameters van 2″ tot 48″, met eenzijdige of dubbelzijdige coating, volgens de specificaties CSA Z245.20 en ISO 21809-2.
Vraag een offerte aan →Bekijk de catalogus met FBE-gecoate buizen | Stel snel een vraag via WhatsAppen
Over deze analyse
Baling Steel is een Chinese fabrikant en producent van stalen buizen met FBE-coating, in diameters van 2″ tot 48″. De technische gegevens in dit artikel zijn vertaald uit internationale normen (CSA, ISO, AMPP, ASTM), zoekresultaten over het onderwerp en vakliteratuur over inspecties. We voeren zelf geen laboratoriumtests uit en beschikken niet over een eigen laboratorium. Waar gegevens uit de sector beschikbaar zijn, zijn bronnen ter onderbouwing opgenomen.
Als een exacte waarde afhangt van de projectcontext, vermelden we dat in plaats van niet-onderbouwde waarden te geven.Referenties en bronnen
- Marktrapport over coatings voor stalen buizen 2025.
- FBE-coating op pijpleidingen: vereisten en normen voor visuele inspectie (2026) – Inspenet
- Een overzicht van de duurzaamheid en prestaties van met epoxy gecoate wapeningsstaven. U.S. Department of Transportation
- Hechtgedrag van met epoxy gecoate wapeningsstaven (2024). University of Kansas
- Epoxycoating wordt momenteel aan de University of Texas at Austin getest op hechting
- Marktrapport over fusion bonded epoxycoatings 2033, Grand View Research
- ISO 21809-2:2026 – FBE voor olie- en gaspijpleidingen. International Organization for Standardization
- CSA Z245.20 Series:22 – In de fabriek aangebrachte uitwendige coatings voor stalen buizen – CSA Group
Gerelateerde artikelen
- De complete gids voor FBE-gecoate buizen — Productspecificaties en afmetingen
- De complete gids voor 3LPE-gecoate buizen — Alles over drielaagse polyethyleencoating
- De volledige gids voor leidingbuizen — API 5L-staalkwaliteiten en toepassingen
- De complete gids voor stalen casingbuizen — Casingbuizen voor putten en kruisingen
- Buis of tube — De verschillen begrijpen
Beoordeeld door het engineeringteam van Baling Steel. Laatst bijgewerkt in april 2026.

