


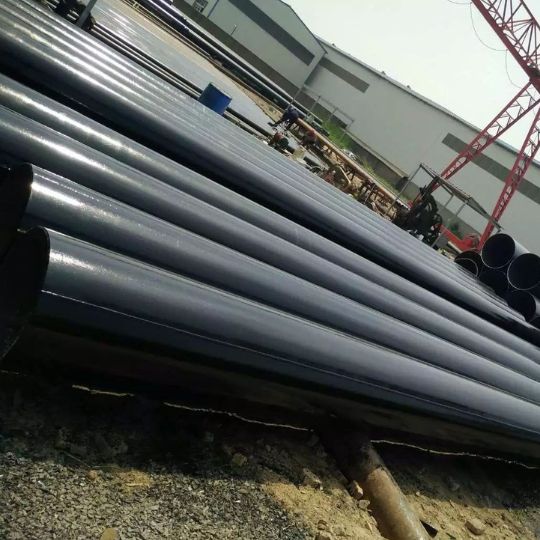
LSAW-buizen
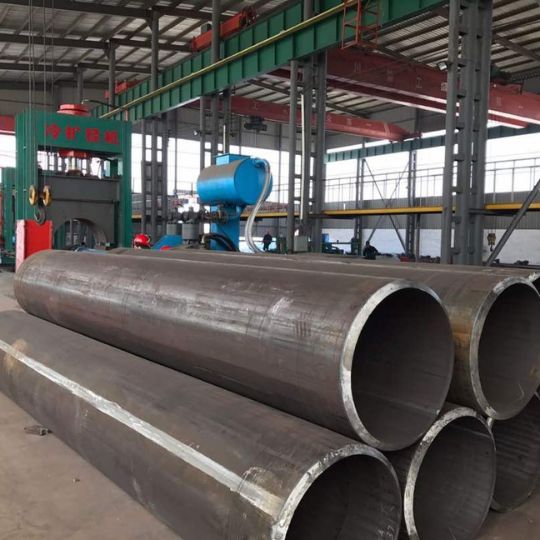
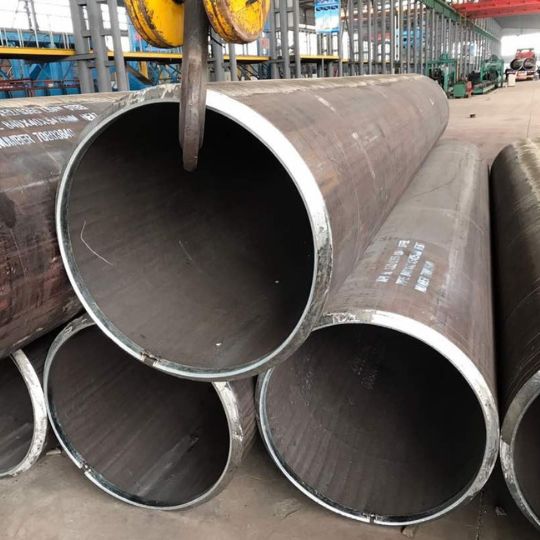
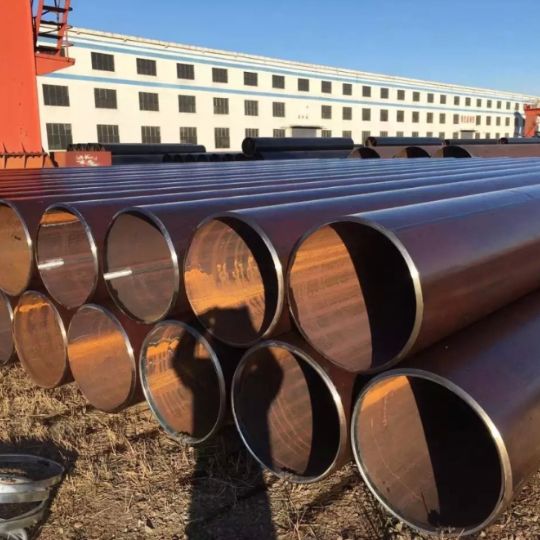
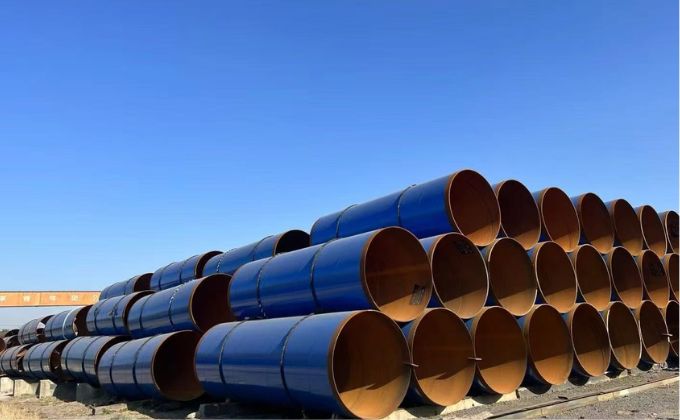
LSAW is een grote buis met rechte lasnaad, vervaardigd met de JCOE- of UOE-methode. De volledige benaming is longitudinaal onder poederdek gelaste buis.
De grondstof is staalplaat, die door walsen tot een gebogen vorm wordt verwerkt.
Doorgaans zijn niet-destructief onderzoek en lasinspectie van het eindproduct vereist. Het eindproduct heeft slechts één lasnaad.
De buitenzijde van de stalen buis wordt doorgaans voorzien van 3LPP-corrosiebescherming, zodat de buis langer meegaat wanneer die in de grond wordt ingegraven.
Aanbevolen producten van Balingsteel
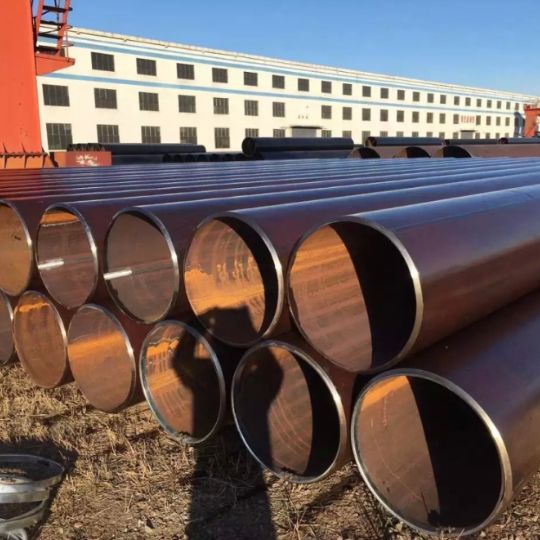
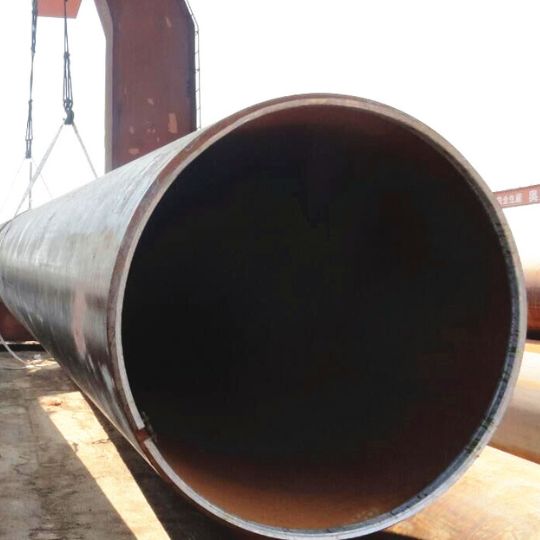
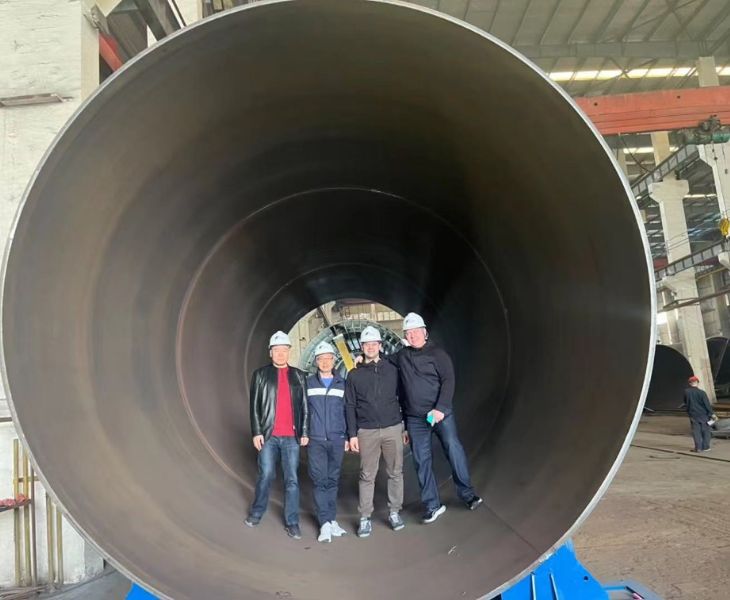
LSAW-buis met extra grote diameter
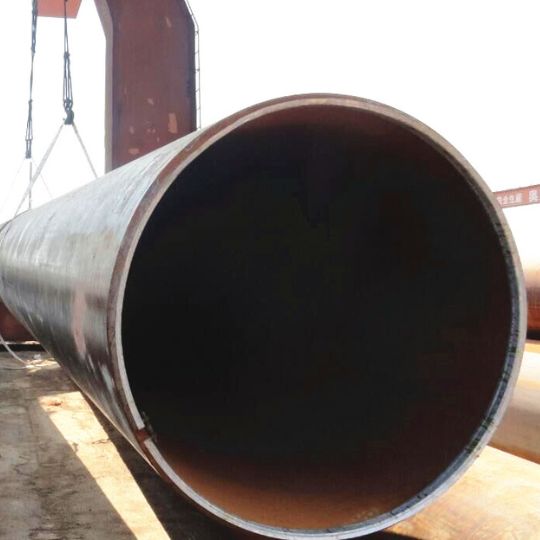
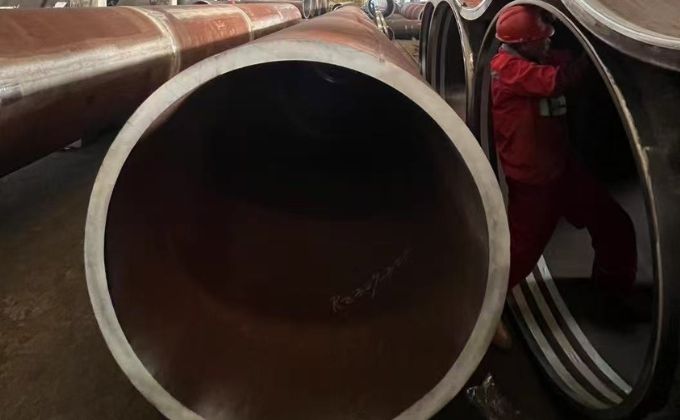
Balingsteel heeft 4 productielijnen voor LSAW-buizen. Productielijnen 1~3 maken buizen met gangbare diameters van 26 inch tot 48 inch. De 4e productielijn is voornamelijk bestemd voor buizen met een grote diameter; de grootste diameter die we hebben geproduceerd is 2540 mm.
Heeft uw project te maken met een buis met een uitzonderlijk grote diameter? Neem gerust contact met ons op voor hulp.
Dikke wand
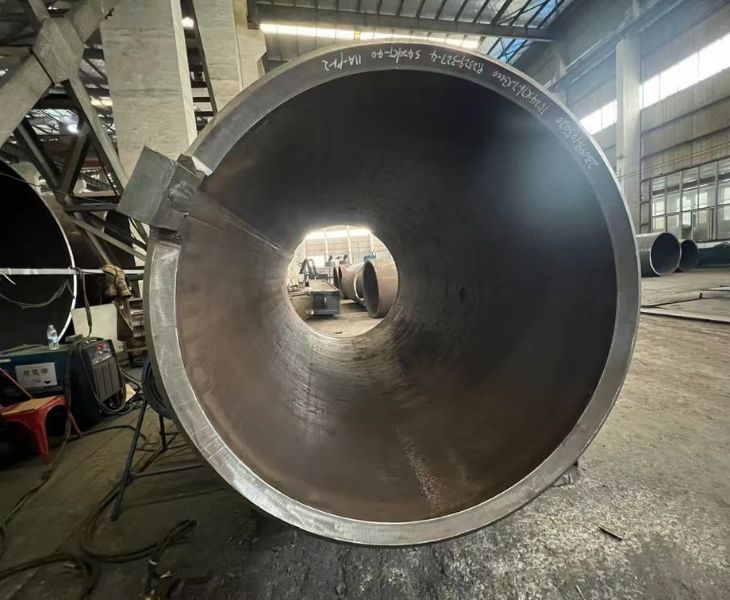
Dankzij eigen onderzoek en ontwikkeling produceert Balingsteel op maat gemaakte LSAW-buizen met een wanddikte van meer dan 100 mm.
Onze door ABS gecertificeerde LSAW-buizen worden veel gebruikt in de maritieme techniek en voor grote constructiebuizen.
Wij leveren LSAW-buizen met extra dikke wanden. Neem gerust contact met ons op!
Extra lange buizen
BalingSteel heeft lijn 4 speciaal ingericht voor de productie van extra lange LSAW-buizen.
Theoretisch kunnen onze LSAW-stalen buizen onbeperkt lang zijn, zolang u het transport en de ontvangst ervan praktisch haalbaar vindt.
De langste buis die we tot nu toe succesvol hebben geleverd, was 58 meter.

Gespecialiseerd transport
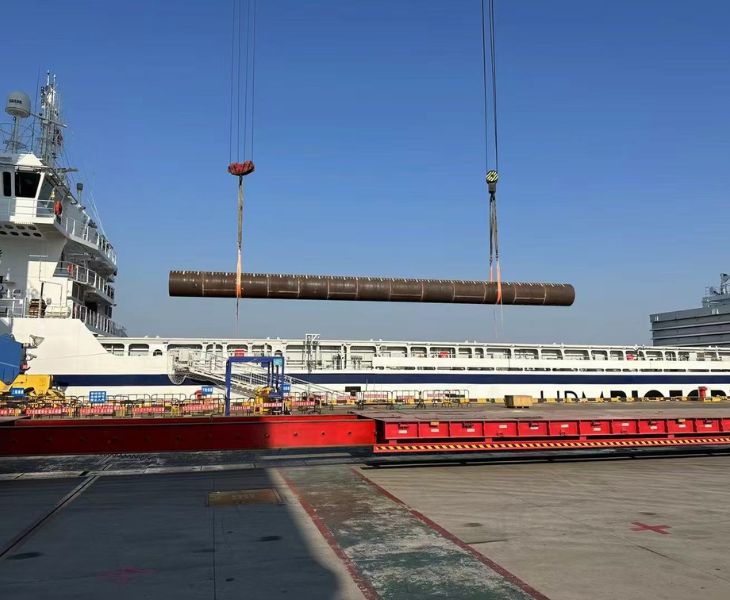
De productielocatie van Balingsteel ligt op slechts 20 km van de dichtstbijzijnde haven. Hoe lang uw buis ook is, we kunnen uw LSAW-buis veilig naar de haven vervoeren om op bulkcarriers te laden.
Heeft u vragen over het transport van lange buizen? Neem dan gerust contact met ons op.
Toepassingssectoren

Olie- en gasindustrie
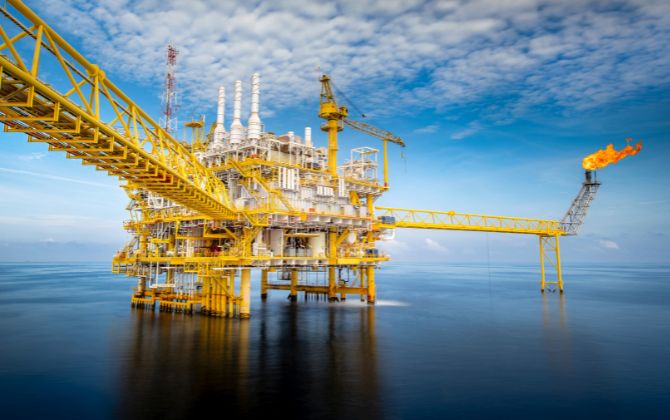
- LSAW-buizen worden met behulp van hoogwaardige externe corrosiebescherming, zoals 3LPP en 3LPE, met de pijpleidingen verbonden.
Offshorebouw
- LSAW-leidingwerk wordt veel toegepast in jachthavens, kustgebieden, bruggen en olieplatforms. Dankzij de grote diameters en aanpasbare lengtes kan het samen met andere bouwmaterialen, zoals cement, worden gebruikt om funderingen doeltreffend te verstevigen.
Toepassingen van LSAW-buizen
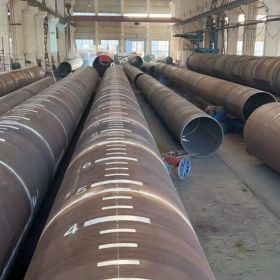
Stalen paal volgens ASTM A252
ASTM A252 is de Amerikaanse norm voor gelaste buispalen, die worden gebruikt bij grote bouwprojecten zoals aanlegsteigers, rivieren en bruggen.
Balingsteel kan stalen palen volgens ASTM A252, staalkwaliteit (1, 2 en 3), leveren met een buitendiameter tot 100 inch en een wanddikte tot Sch160. Vraag vandaag nog een offerte aan!
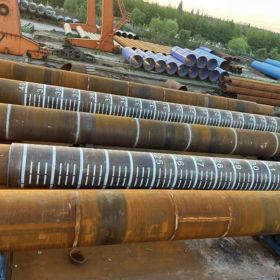
Constructieve stalen buizen volgens EN10219-1
EN10219 is de Europese norm voor koudgevormde gelaste holle profielen. Balingsteel houdt jaarlijks stalen buizen op voorraad in de staalkwaliteiten S235JRH, S275JOH, S275J2H en S355JOH. Beschikbare diameters: van 4 inch tot 56 inch; wanddiktes: van 6 mm tot 150 mm.
Neem nu contact met ons op voor de recentste offerte voor constructieve stalen buizen volgens EN10219!
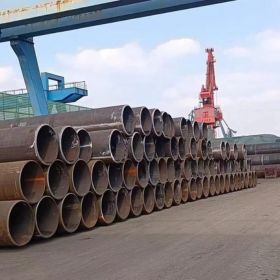
LSAW-leidingbuis volgens API 5L/ISO3183 PSL1 en PSL2
Balingsteel levert LSAW-buizen volgens API 5L PSL1 PSL2 in Gr.A, Gr.B, X42, X46, X52, X56, X70, L210, L245, L290, L360, L450 enz. Ons productieassortiment omvat diameters van 219-2032m, wanddiktes van 6-50m m en lengtes van 5.8/6/11.8/12, of op maat volgens uw bestelling.
Heeft u vragen over onze LSAW-buizen? Neem dan gerust contact met ons op!
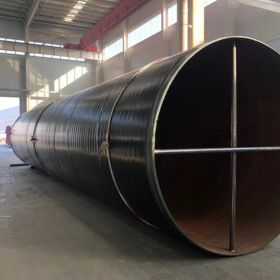
LSAW-buis met FBE/3LPE-coating
De LSAW-buizen van Balingsteel kunnen worden voorzien van epoxypoedercoating aangebracht door smeltverbinding (FBE) of van een drielaagse polyethyleencoating (3LPE). Dit kan de corrosiebestendigheid van LSAW-buizen aanzienlijk verbeteren.
De dikte van onze FBE-coating varieert van 100um-800um en die van onze 3LPE-coating van 2,5mm-4,2mm. We zijn 7*24 uur bereikbaar. Neem contact met ons op via e-mail!
Soorten LSAW-buizen
Afhankelijk van de vormmethode worden LSAW-buizen ingedeeld in JCOE- en UOE-buizen.
Productieproces van UOE-LASW-buizen
Bij de UOE-vormmethode wordt de grondstof eerst in een U-vorm geperst en daarna in een O-vorm. Vervolgens wordt aan de binnen- en buitenzijde onder poederdek gelast.
Dit is de meest beproefde, efficiënte en hoogwaardige productiemethode.
Balingsteel kan UOE-buizen produceren van 8 tot 60 mm.
Productieproces van JCOE-LASW-buizen
De JCOE-vormmethode is ingewikkelder dan de UOE-vormmethode. Hierbij wordt het materiaal achtereenvolgens in een J-, C- en uiteindelijk een O-vorm gebracht.
JCOE-gevormde stalen buizen hebben een grotere diameter en dikkere wand. Balingsteel kan extra dikwandige stalen buizen van meer dan 100 mm produceren.
Productieproces van LSAW-buizen
- Productiestroomschema
Productiestroomschema
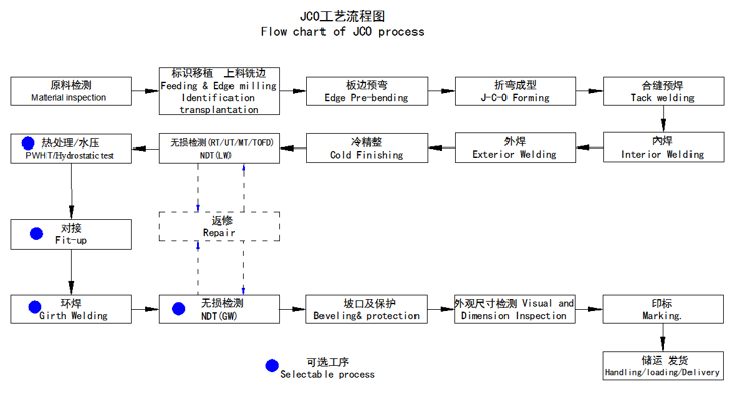
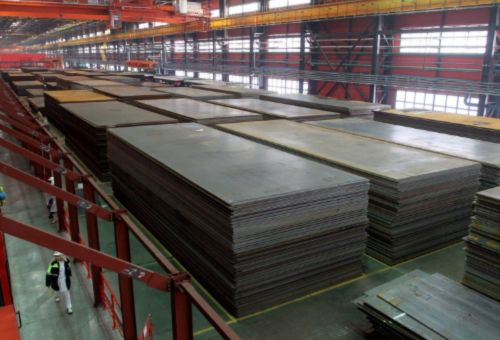
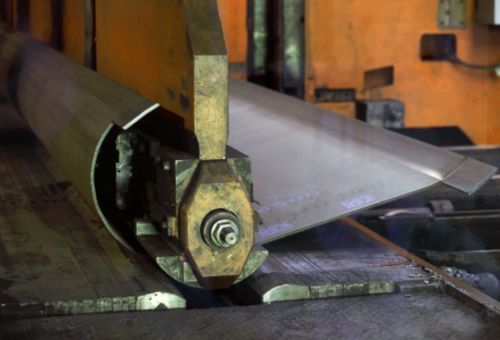
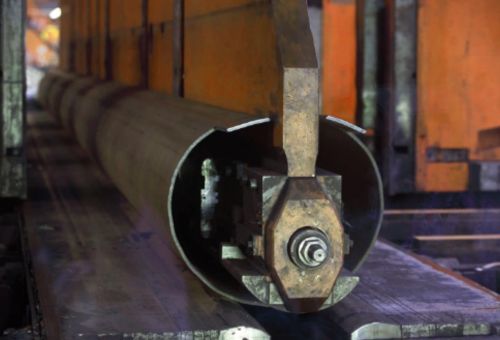
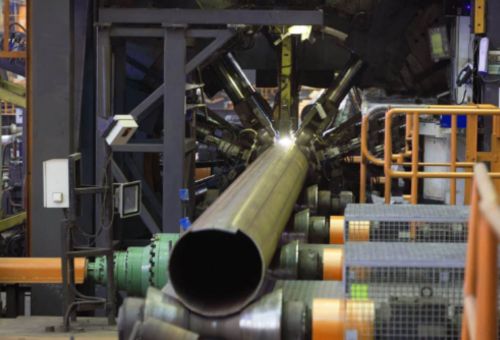
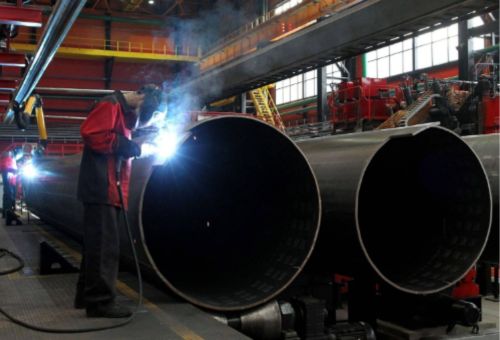
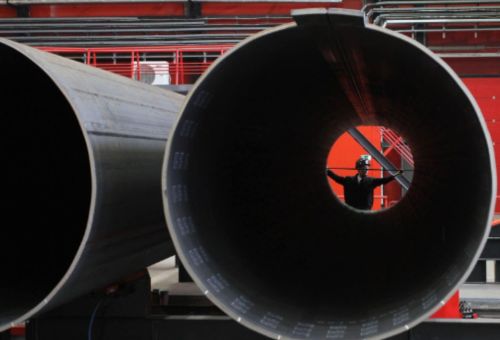
1. Plaatinspectie: Nadat de voor de productie van LSAW-stalen buizen met grote diameter en onder poederdek gelaste rechte naad gebruikte staalplaat de productielijn binnenkomt, wordt de volledige plaat eerst ultrasoon geïnspecteerd;
2. Kanten frezen: De beide randen van de staalplaat worden aan beide zijden met een kantenfreesmachine bewerkt om de vereiste breedte, parallelle plaatranden en afschuiningsvorm te verkrijgen;
3. Voorbuigen: De plaatranden worden met een voorbuigmachine voorgebogen, zodat ze de vereiste kromming krijgen;
4. Vormen: In de JCO-vormmachine of UO-vormmachine wordt eerst de ene helft van de voorgebogen staalplaat in meerdere persstappen in een “j”-vorm geperst. Daarna wordt ook de andere helft gebogen en in een “c”-vorm geperst, waarna de plaat uiteindelijk de open “o”-vorm krijgt
5. Hechtlassen: De gevormde LSAW-stalen buis wordt samengevoegd en door middel van gasbeschermd lassen (MAG) doorlopend gelast;
6. Binnenlas: Aan de binnenzijde van de stalen buis met rechte lasnaad wordt met verticaal meerdradig onder poederdek lassen (maximaal vier draden) gelast;
7. Buitenlas: Aan de buitenzijde van de stalen buis met rechte lasnaad wordt longitudinaal meerdradig onder poederdek gelast; 8. Ultrasone inspectie ⅰ: 100% inspectie van de binnen- en buitenlas van de stalen buis met rechte lasnaad en van het basismateriaal aan beide zijden van de las;
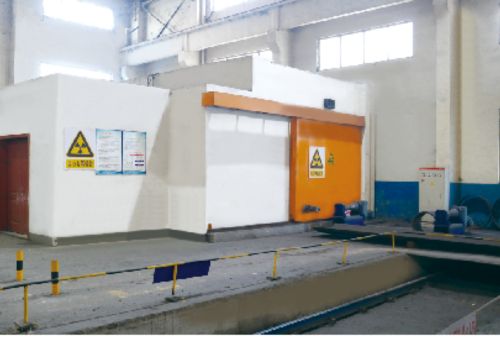
9. Röntgeninspectie ⅰ: 100% industriële röntgentelevisie-inspectie van de binnen- en buitenlasnaad, waarbij een beeldverwerkingssysteem wordt gebruikt om de gevoeligheid van de foutdetectie te waarborgen;
10. Expanderen: De volledige lengte van de onder poederdek gelaste stalen buis met rechte lasnaad wordt geëxpandeerd om de maatnauwkeurigheid van de buis te verbeteren en de spanningsverdeling in de buis te optimaliseren;
11. Hydrostatische test: Elke geëxpandeerde stalen buis wordt op de hydrostatische testmachine geïnspecteerd om te controleren of de buis de door de norm vereiste testdruk bereikt. De machine registreert en bewaart de gegevens automatisch;
12. Afschuinen: De uiteinden van goedgekeurde stalen buizen worden bewerkt tot de vereiste afschuiningsmaat;
13 Ultrasone inspectie ⅱ: Elke buis wordt opnieuw ultrasoon geïnspecteerd om defecten op te sporen die tijdens het expanderen of de hydraulische druktest in de LSAW-stalen buis kunnen ontstaan;
14. Röntgeninspectie ⅱ: Industriële röntgentelevisie-inspectie en filmopnamen van de lasnaden aan de buisuiteinden na het expanderen en de hydrostatische test;
15. Magnetisch onderzoek van de buisuiteinden: Deze inspectie wordt uitgevoerd om defecten aan de buisuiteinden op te sporen;
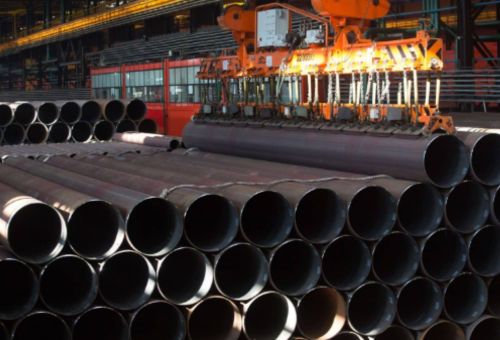
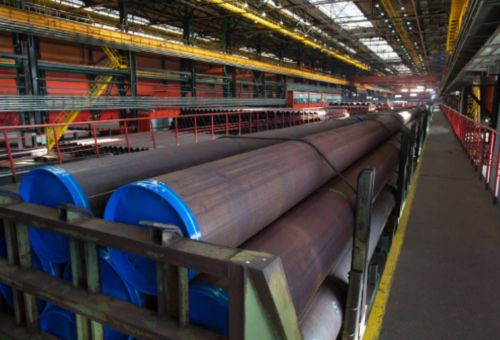
16. Opslag: Opslag in het magazijn voor eindproducten
Ps: Bij bijzondere vereisten, zoals corrosiebescherming en coating, wordt de goedgekeurde stalen buis volgens de eisen van de klant beschermd tegen corrosie en voorzien van een coating.
ERW en LSAW gebruiken verschillende lasmethoden.
LSAW-buizen worden aan beide zijden onder poederdek gelast. Daarbij wordt vulmateriaal gebruikt om de lasnaad te lassen. De chemische samenstelling en mechanische eigenschappen van de las kunnen licht verschillen van die van de buiswand.
ERW-stalen buizen worden met hoogfrequent weerstandslassen gemaakt. De lasnaad en de buiswand bestaan uit hetzelfde materiaal.
LSAW en SSSAW gebruiken verschillende las- en vormmethoden.
LSAW-buizen worden gevormd door een rechte lasnaad te lassen.
SSAW-buizen worden gevormd door spiraallassen.
De HS-code verschilt per toepassing. Zo geldt 7305 voor de olie- en gasindustrie en 7308 voor de bouw en constructies. Deze codes dienen uitsluitend ter referentie. Neem contact met ons op voor meer informatie!