


Lasersnijden heeft de aard en reikwijdte van de productiesector veranderd dankzij de ongeëvenaarde precisie en efficiëntie op het vlak van kosten en tijd. De toepassing ervan bij de productie van gegalvaniseerde buizen biedt een ondersteunende en nuttige technologie: de fabricage wordt eenvoudiger, terwijl het vereiste kwaliteitsniveau behouden blijft. In deze blog bespreken we de toepassing van lasersnijden bij de productie van metalen buizen ter bescherming tegen corrosie. We belichten de functies, voordelen en mogelijkheden om betere producten te maken. Wilt u de kosten en materiaalverspilling beperken en voldoen aan de prestatie-eisen van een specifiek project? Dan is het belangrijk te weten hoe lasersnijden en gegalvaniseerde buizen met elkaar samenhangen. Dit geavanceerde proces stimuleert innovatie en daagt de bestaande werkwijzen uit. Lees verder en ontdek hoe.
Inleiding tot lasersnijden en de relevantie ervan
Lasersnijden is een doeltreffende en veelzijdige productietechniek waarbij materialen zoals gegalvaniseerde buizen met een nauwkeurig gefocuste lichtbundel worden gesneden. Deze productiemethode is vandaag bijzonder relevant, omdat ze nauwkeurige afmetingen mogelijk maakt met minimaal materiaalverlies en zeer efficiënte werkprocessen. De kracht zit in de flexibiliteit: complexe vormen en maatwerk zijn mogelijk zonder kwaliteitsverlies. Gegalvaniseerde buizen lasersnijden is dan ook haalbaar en helpt bedrijven hoge specificaties te halen, doorlooptijden te verkorten en de productie-efficiëntie te verbeteren.
Het belang van lasersnijden in de moderne productie
Lasersnijden is in de hedendaagse productie onmisbaar dankzij de efficiëntie, precisie en flexibiliteit. Met deze technologie kunnen zelfs complexe sneden zeer nauwkeurig worden uitgevoerd, met minimaal materiaalverlies. Het proces verkort de doorlooptijd, wat gezien de aard van het werk essentieel is. Het is bovendien toepasbaar in verschillende sectoren en maakt de productie van uiteenlopende artikelen mogelijk. Zo helpt lasersnijden productieprocessen te verbeteren en bedrijven concurrerend te houden.
Overzicht van toepassingen van gegalvaniseerde buizen
- Bescherming van elektrische bedrading: Gegalvaniseerde buizen worden vaak gebruikt om elektrische bedrading tegen beschadiging te beschermen. Ze zijn water- en corrosiebestendig, wat de prestaties en veiligheid ten goede komt.
- Ondergrondse installatie: Galvanisatie beschermt buizen en bedrading die onder de grond liggen, vooral in vochtige grond of zure bodems.
- Installaties in productieomgevingen: Gegalvaniseerde buizen zijn geschikt voor dergelijke toepassingen, vooral wanneer ze bestand moeten zijn tegen chemicaliën of bepaalde temperaturen.
- Toepassingen in de openlucht: TDit type buis wordt vaak buiten gebruikt omdat het stof- en slijtvast is wanneer het wordt blootgesteld aan weersinvloeden zoals neerslag, zonnestraling en hoge temperaturen.
- Bedrijfsgebouwen: In de meeste commerciële gebouwen worden gegalvaniseerde buizen gebruikt voor specifieke doeleinden, zoals het aankopen van inactieve netwerkresistiviteiten.
- Beschermende afscherming: Gegalvaniseerde buizen worden niet alleen voor elektrische toepassingen gebruikt. Ze kunnen ook in andere opstellingen dienen om laagspanningscommunicatiekabels tegen beschadiging te beschermen.
- Landbouwtoepassingen: Dit type buis kan in de landbouw worden gebruikt om bedrading in gebouwen zoals schuren en klimaatgecontroleerde constructies zoals serres te beschermen, evenals op andere plaatsen waar stof en vocht kunnen voorkomen.
- Toepassingen met water: Door de waterbestendigheid zijn deze buizen een optie voor maritieme constructies, zoals pieren of installaties aan het strand.
Belangrijkste voordelen van lasersnijden voor elektrische buizen
- Nauwkeurig snijden: Dankzij de nauwkeurigheid van lasersnijden wordt er minder materiaal verspild. De gladde sneden en nauwe toleranties zorgen voor een perfecte passing in kritieke toepassingen zoals elektrische buizen.
- Veelzijdigheid: Met lasersnijden kunnen buizen op elke gewenste lengte en in elke vorm worden gefabriceerd. Daardoor zijn uiteenlopende projectontwerpen eenvoudig uitvoerbaar zonder andere apparatuur te gebruiken of nodig te hebben.
- Prestaties: Met deze apparatuur verloopt de productie veel sneller. Projecten kunnen daardoor eerder worden afgerond en vergen minder arbeidsuren.
- Minder vervorming en materiaalschade: Bij lasersnijden ontstaat tijdens de verwerking maar weinig warmte, waardoor geleidende materialen in een dunne plaat minder worden aangetast.
- Meer veiligheid: In tegenstelling tot vrijwel alle andere snijmethoden gebruikt lasersnijden geen fysiek scherp gereedschap, wat onder meer de veiligheidsrisico’s beperkt.
- Breed toepassingsgebied: Deze technologie kan voor producties op elke schaal worden ingezet zonder merkbaar kwaliteitsverlies. Daardoor is lasersnijden geschikt voor projecten van uiteenlopende omvang.
- Door de hoeveelheid afval en het aantal benodigde medewerkers voor de nabewerking te beperken, is lasersnijden een kostenefficiënte methode voor de productie van gegalvaniseerde elektrische buizen.
- Flexibiliteit: Lasersnijders kunnen verschillende materialen verwerken die in elektrische buizen worden toegepast, zoals metalen en kunststoffen. Daardoor zijn ze in tal van situaties bijzonder bruikbaar.
Gegalvaniseerde buizen: eigenschappen en toepassingen
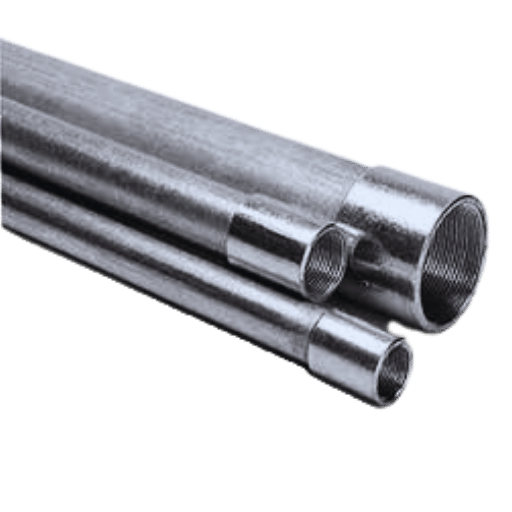
Definitie en soorten gegalvaniseerde buizen
Metalen buizen die als gegalvaniseerde leiding worden gebruikt, zijn onder meer Galvanized Rigid Conduit (GRC), Intermediate Metal Conduit (IMC) en Electrical Metallic Tubing (EMT).
|
Type |
Materiaal |
Wand |
Toepassing |
Sterkte |
Kosten |
|---|---|---|---|---|---|
|
GRC |
Staal |
Dik |
Binnen/buiten |
Hoog |
Hoog |
|
IMC |
Staal |
Gemiddeld |
Buiten |
Matig |
Matig |
|
EMT |
Staal |
Dun |
Binnen |
Laag |
Laag |
Eigenschappen van gegalvaniseerde stalen starre buizen
|
Belangrijk punt |
Details |
|---|---|
|
Materiaal |
Verzinkt staal |
|
Coating |
Thermisch verzinkt |
|
Corrosiebestendigheid. |
Uitstekend |
|
Sterkte |
Hoog, ductiel |
|
Binnenzijde |
Glad voor bedrading |
|
Maten |
1/2″ tot 6″ |
|
Normen |
UL 6, ANSI C80.1 |
|
Toepassingen |
Binnen/buiten |
|
Verbindingen |
Met schroefdraad |
|
Duurzaamheid |
Lange levensduur |
Veelvoorkomende toepassingen in elektrische bedrading
Residentiële, commerciële en industriële toepassingen, naast buiteninstallaties en laagspanningstoepassingen, zijn belangrijke onderdelen van elektrische bedrading voor uiteenlopende doeleinden en worden vaak toegepast.
| Belangrijk punt | Details |
|---|---|
| Residentieel | Stopcontacten en verlichting binnenshuis |
| Commercieel | Leidingen, duurzame bedrading |
| Industrieel | Zware uitvoering, gewapend |
| Buiten | Weerbestendig, ingegraven |
| Laagspanning | Beveiliging, automatisering |
De voordelen van lasersnijden voor gegalvaniseerde buizen
Precisie en nauwkeurigheid bij het snijden
Voor het snijden van gegalvaniseerde buizen zijn een hoge precisie en nauwkeurigheid vereist. Die bereikt u het best met lasersnijden. De intense, gecollimeerde laserbundels zorgen voor zeer gladde sneden met veel detail en zeer nauwe toleranties, ook bij onregelmatige vormen. Volgens de meest recente zoekresultaten van Google bedraagt de nauwkeurigheid van lasersnijden voor elk materiaal en elke machine ±0.001 inches. Deze nauwkeurigheid beperkt materiaalverspilling en zorgt voor exacte lengtes bij installaties, zoals elektrische bedrading, waar precisie en conformiteit verplicht zijn. Geavanceerde CNC-technologie in combinatie met lasersnijden verhoogt de nauwkeurigheid, omdat de machine het proces uitvoert en niet de menselijke hand. Daarom is lasersnijden een economische en doeltreffende methode voor grootschalige werkzaamheden met gegalvaniseerde buizen.
Minder verspilling en lagere kosten
Dankzij het nauwkeurig snijden met lasertechnologie is het materiaalverlies sterk afgenomen. Door de snijopstelling aan te passen en moderne software te gebruiken, gaat er minder materiaal verloren. Daardoor kunnen producten goedkoper worden gemaakt en worden negatieve praktijken vermeden. Volgens statistieken is het materiaalverbruik bij lasersnijden tot 30 percent lager dan bij conventionele methoden. Dankzij het CNC-gestuurde productieproces is menselijke fouten vrijwel uitgesloten. Door de combinatie van nauwkeurigheid en vervormbaarheid blijft lasersnijden een optie voor wie betere bedrijfsprestaties wil zonder het milieu te schaden.Veelzijdigheid in ontwerp en maatwerk
Door de opkomst van lasersnijden is er in tal van sectoren meer ruimte voor creativiteit en aanpassingen, zelfs bij snijpatronen die vroeger onmogelijk leken. In tegenstelling tot andere methoden kunnen lasersnijsystemen probleemloos uiteenlopende materialen snijden, zoals metaal, petroleumcomponenten, hout en stof. Recente bevindingen wijzen er ook op dat softwareverbeteringen, zoals Computer-Aided Designs (CAD), ingenieurs in staat stellen complexe constructies te ontwerpen met weinig materiaalverlies. Zo kan de efficiëntie met maximaal 20% toenemen ten opzichte van eerdere methoden. Dankzij de vooruitgang in lasersnijtechnologie kunnen vormen bovendien behouden blijven bij kleine productiereeksen. Daardoor zijn de gebruikelijke operationele kosten niet nodig. Volgens een onderzoek van Markets and Markets zal de markt voor lasersnijmachines tussen 2023 en 2028 naar verwachting groeien van USD 3,4 billion tot USD 5,7 billion. Een van de belangrijkste factoren is de configuratie van de bewerkingsmachines. Dit wijst op een groeiende vraag naar de precisie en flexibiliteit die nodig zijn om aan de specifieke wensen van klanten in sectoren zoals de automobielindustrie, luchtvaart en elektronica te voldoen. Dankzij deze mogelijkheid is lasersnijden een ideale oplossing voor productie waarbij maatwerk centraal staat.Technische aandachtspunten: lasersnijden van gegalvaniseerde materialen
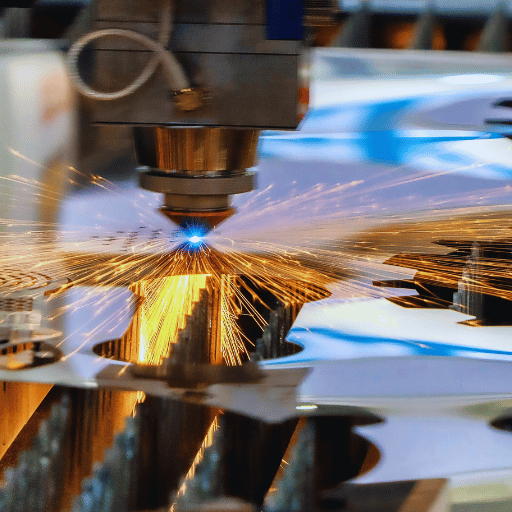
Het lasersnijproces begrijpen
Bij lasersnijden wordt een nauwkeurig gefocuste laserbundel volgens de opgegeven 2D-tekening over het materiaal geleid om het te snijden, te etsen of te graveren.
Belangrijke factoren bij het lasersnijden van gegalvaniseerd staal
- Dikte van de zinkcoating op gegalvaniseerd staal: De dikte van de coating is een belangrijke parameter bij het snijden van gegalvaniseerd staal. Voor dikkere zinklagen moeten het laservermogen en de snijsnelheid mogelijk worden aangepast om doeltreffend te snijden.
- Laservermogen en -intensiteit: Het laservermogen moet hoog genoeg zijn om zowel het zink als het staal in de constructie te doorsnijden. Bij onvoldoende vermogen kunnen onafgewerkte sneden of ruwe randen ontstaan.
- Snijsnelheid: De laser moet nauwkeurig én snel worden ingesteld om tijd te besparen. Bij een te hoge snijsnelheid kan de snede onafgewerkt blijven, terwijl een te lage snelheid leidt tot overmatige warmte en vervorming van het materiaal.
- Hulpgassen en druk: De keuze van hulpgassen, zoals zuurstof, stikstof en lucht, en de druk ervan zijn belangrijk. Ze helpen oxidatieproducten te voorkomen en het gesmolten materiaal af te voeren, zodat de gewenste nette sneden ontstaan.
- Warmtebeheersing en -afvoer: Warmtebeheer is essentieel bij gegalvaniseerde materialen, omdat de zinkcoating de warmtegeleiding door het materiaal beïnvloedt. Vervorming of onvolkomenheden in de snede door hitte moeten goed worden beheerst en voorkomen.
- Focus en spotgrootte van de laserbundel: Bij het snijden van complexe patronen of gedetailleerd etswerk bevordert een correct gecentreerde bundel met een geschikte, kleine spot de precisie.
- Absorptie-eigenschappen van zink: De absorptie-eigenschappen van zink kunnen de interactie tussen de straling en het materiaal beïnvloeden. Daarom moeten de golflengte en instellingen hierop worden afgestemd.
- Beheersing van dampen en deeltjes: Bij het snijden van gegalvaniseerde buizen komen door de zinkcoating dampen en deeltjes vrij. Die moeten doeltreffend worden afgevoerd om het personeel te beschermen en de snijomstandigheden niet te verstoren.
Veiligheidsmaatregelen en goede praktijken
Voor een veilig proces bij het lasersnijden van gegalvaniseerd staal gelden de volgende voorzorgsmaatregelen en goede praktijken, zoals voorgeschreven door de relevante sectorrichtlijnen:- Goed afgestelde afzuigsystemen voor dampen: De zinklaag op staal produceert bij het snijden schadelijke gassen of dampen. Zorg voor doeltreffende afzuiging en ventilatie om de concentratie van luchtverontreinigende stoffen onder de toegestane grenswaarden te houden.
- Beschermende kleding: Operators moeten geschikte persoonlijke beschermingsmiddelen dragen, zoals een veiligheidsbril, handschoenen en een masker. Die beschermen het gezicht tegen rondvliegende deeltjes en hete vonken en de luchtwegen tegen het inademen van dampen.
- Correcte materiaalbehandeling: Reinig het materiaal vóór het snijden en verwijder alle resten, zodat het gelijkmatig wordt gesneden en er geen risico op verontreiniging is. Zet het staal goed vast om ongewenste beweging tijdens het snijden te voorkomen.
- Onderhoud door gebruikers: Inspecteer en onderhoud de lasermachines regelmatig om een nauwkeurige werking te garanderen en mechanische defecten tijdens het gebruik te voorkomen. Controleer versleten onderdelen, zoals spuitmonden en filters, visueel en vervang ze onmiddellijk.
- Instellingen van het proces: Pas het vermogen, de snelheid en de golflengte aan op de afmetingen, dikte en coating van het staal. Een correcte afstelling verkleint het risico op kromtrekken en optimaliseert de snijnauwkeurigheid.
- Veiligheidsmaatregelen toepassen: Volg bij lasersnijwerk de veiligheidsnormen overeenkomstig de OSHA-regelgeving of de relevante ISO-normen die gelden voor de locatie, het land of de sector. Zo helpt u onvermijdelijke risico’s op het werk te beperken.
Veelvoorkomende uitdagingen en oplossingen bij het lasersnijden van gegalvaniseerde buizen
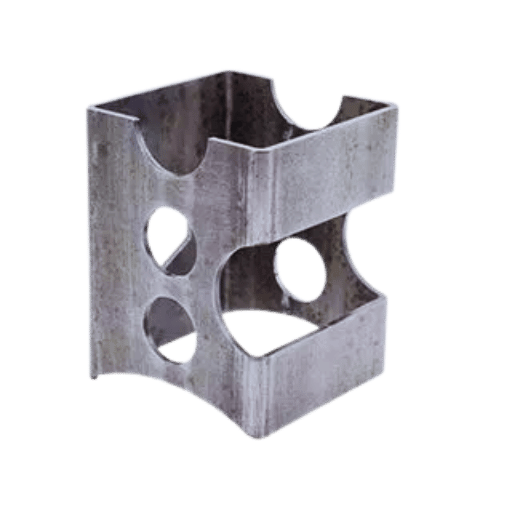
Problemen met materiaaldikte en coating aanpakken
- Onregelmatige coatingdikte – Bij gegalvaniseerde buizen verschilt de dikte van de zinkcoating vaak, wat tot ongelijkmatige snijresultaten kan leiden. Betrouwbare apparatuur die de zinklaagdikte vóór het snijden meet, voorkomt dergelijke problemen.
- Vervorming door warmte – Dikker materiaal vervormt vaak door de hoeveelheid warmte die tijdens het snijden ontstaat. Operators kunnen hier aangepaste laserinstellingen gebruiken, zoals een lager vermogen en een lagere snijsnelheid.
- Verdamping van de coating en de gevolgen daarvan – Tijdens het snijden kan het zink in de coating verdampen en resten vormen die de snede en de apparatuur aantasten. Een goede ventilatie en regelmatige reiniging verwijderen deze aanslag en zorgen voor een ongestoord proces.
- Veranderingen in materiaaldikte – Verschillen in materiaaldikte kunnen continu snijden bemoeilijken. Autofocusapparatuur en technologie met adaptieve regeling zorgen voor nauwkeurige sneden, ongeacht veranderingen in dikte.
- Bramen langs de snijranden – Bij het snijden van dikker materiaal kunnen onjuiste instellingen bramen langs de randen achterlaten.
- Pas de snijsnelheid en de focus van de bundel aan om de beweging van het materiaal zo veel mogelijk te beperken. Zo lost u dit probleem op.
- Dikker materiaal bij lagere snelheden snijden – Dikker materiaal wordt trager gesneden, waardoor de productie-efficiëntie daalt. Lasers met een hoger vermogen of geavanceerde systemen voor bundelgeleiding kunnen sneller snijden zonder kwaliteitsverlies.
- Levensduur en gebruik van apparatuur – Slijtage van snijapparatuur of optische onderdelen kan de kosten verhogen door voortdurend contact met zinkdampen. Reinigingsprocessen en het gebruik van specifieke beschermingslagen of preventieve methoden verlengen de levensduur van het gereedschap en de inzetbaarheid ervan.
- Ventilatie en koeling noodzakelijk – Bij het snijden van gegalvaniseerde buizen komen warmte en rook vrij. Een goede koeling en ventilatie zijn nodig voor een correcte werking van de apparatuur en de veiligheid van de werknemers.
Warmtebeïnvloede zones aanpakken
Warmtebeïnvloede zones (HAZ) zijn gebieden waar de structuur en eigenschappen van het materiaal veranderen door de hoge temperaturen die bij het snijden ontstaan. Bij het lasersnijden van gegalvaniseerde buizen kunnen deze zones ernstig zijn, met een lagere treksterkte, vervorming of zelfs beschadiging van het oppervlak als gevolg. Om deze zones aan te pakken, is inzicht in de principes van warmteoverdracht nodig, evenals een doeltreffende afstelling van het snijproces. Fabrikanten kunnen verschillende methoden gebruiken om de gevolgen van warmtebeïnvloede zones tegen te gaan. Bij lasersnijden wordt slechts een minimale dikte van het omringende materiaal aan warmte blootgesteld, omdat het doelgebied scherp wordt afgebakend. Daardoor blijven de HAZ-zones klein. Geavanceerde koeltechnieken, waaronder het gebruik van inerte gassen, lucht of andere middelen, helpen bovendien de warmte tijdens het snijden af te voeren. Ook wordt onderzocht of voorverwarming de temperatuurgradiënten kan beheersen zonder het materiaal aan een plotselinge temperatuurschok bloot te stellen.Tips om de prestaties van lasersnijden te optimaliseren
- Kies de lasertechnologie: Bepaal welke lasertechniek u gebruikt, zoals CO2-, fiber- of diodelasers, rekening houdend met het materiaal dat wordt gesneden en de vereiste nauwkeurigheid.
- Stel het vermogen af: Pas het laservermogen aan het te snijden materiaal en de dikte ervan aan, zodat u snel snijdt zonder overmatige warmteontwikkeling.
- Bepaal de snijsnelheid: Pas de snijsnelheid aan om scherpe randen te voorkomen en de nauwkeurigheid en afwerkingskwaliteit te beheersen.
- Gebruik geschikte optiek: Zorg ervoor dat de laseroptiek schoon en correct afgesteld is, zodat de straal goed wordt gefocust. Zorg voor efficiënte koeling: Gebruik methoden die tijdens het snijden koelen, bijvoorbeeld inert gas of perslucht, om hoge temperaturen bij hard snijden of zacht buigen te beperken.
- Gebruik hulpgassen in de praktijk: Actief gebruik van hulpgassen zoals perslucht, stikstof of zelfs zuurstof helpt de snede te beheersen en het oppervlak van het te snijden materiaal te oxideren.
- Onderhoud de apparatuur: Controleer en onderhoud de lasermachine regelmatig om ophopingen of storingen die de werking kunnen verminderen, te verwijderen of te verhelpen.
- Bereid het oppervlak voor: Zorg ervoor dat het oppervlak van het werkstuk voldoende is gereinigd en dat ongewenste vreemde deeltjes zijn verwijderd, zodat het snijden niet wordt onderbroken.
- Gebruik software voor materiaalindeling: Gebruik betere software om snijvolgordes, het nesten van onderdelen en machines aan te sturen, bijvoorbeeld voor nestingtoleranties en compensaties. Zo verhoogt u de nauwkeurigheid en bespaart u materiaal.
- Voorsecundaire stimulans: opgelegd hoog contrast: Sommige thermoplasten kunnen baat hebben bij dit verschijnsel, omdat het door voorverwarming en vernetting de krimp als gevolg van temperatuurverschillen kan verminderen.
- Controleer het resultaat: Controleer regelmatig of de snijranden geen bramen vertonen en of de stevigheid in orde is. Zo kunt u de technieken verbeteren en een stabiel, hoogwaardig resultaat behalen.
Innovaties en trends in de sector
Opkomende technologieën voor lasersnijden
Bij het bekijken van de trends in opkomende lasertechnologieën voor 2025 vallen enkele ontwikkelingen op die waarschijnlijk een belangrijke rol zullen spelen: de ontwikkeling van ultrasnelle en groene lasers, de invoering van AI en automatisering voor optimalisatie in realtime, vooruitgang op het gebied van 3D-lasersnijden voor de productie van complexe onderdelen en milieuvriendelijkere machines met energiebesparende technologieën.
Toekomstige trends in de productie van verzinkte installatiebuizen
De komende trends in de productie van verzinkte installatiebuizen zullen naar verwachting meer automatisering en slimme productieprocessen omvatten, om zowel de efficiëntie als de kwaliteit te maximaliseren. Fabrikanten zullen bij de productie meer rekening houden met het milieu en milieuvriendelijke materialen en coatings overwegen. Daarnaast zullen ontwikkelingen op het gebied van voorspellend onderhoud en IoT naar verwachting een grote bijdrage leveren aan minder stilstand en betere operationele prestaties. Deze innovaties zullen de sector veranderen om aan de steeds hogere verwachtingen op het vlak van duurzaamheid en geavanceerde technologie te voldoen.
Invloed van automatisering op lasersnijprocessen
Automatiseringssystemen voor lasersnijden hebben het proces sterk verbeterd op het vlak van efficiëntie, nauwkeurigheid en consistentie. Met geautomatiseerde productiesystemen kunnen fabrikanten sneller produceren, minder materiaal verspillen en efficiënter werken. Automatisering zorgt voor een hoge precisie doordat er minder menselijke fouten optreden. Ook complexe ontwerpen kunnen probleemloos worden verwerkt. Bovendien beschikken geautomatiseerde lasersnijsystemen over realtimebewaking, waarmee gebruikers de toestand van de apparatuur kunnen beoordelen en waar nodig preventief onderhoud kunnen uitvoeren. Deze technologieën maken kostenefficiënte en doeltreffende systemen en technologieën mogelijk, wat op zijn beurt ondernemerschap en industrie stimuleert.
Veelgestelde vragen (FAQ’s)
V: Wat zijn de specificaties van verzinkte stalen installatiebuizen?
A: Voordat een verzinkte stalen installatiebuis wordt geproduceerd, worden er tests uitgevoerd om te controleren of de afmetingen kloppen en het risico op corrosie en slijtage klein is. Meestal hebben de specificaties betrekking op de dikte, de maat of de handelsbenaming van het metalen oppervlak en op het thermisch verzinken, dat bescherming biedt tegen omgevingsinvloeden.V: Hoe verschillen deze 2 soorten installatiebuizen, en hoe zit het met de toepassing met omhulling?
A: Verzinkte stijve installatiebuizen zijn gemaakt van metaal, meer bepaald staal, en bieden een optimale bescherming voor elektrische draden of kabels. Er zijn ook PVC-installatiebuizen. Die zijn vrij licht en kunnen niet corroderen, in tegenstelling tot verzinkte stijve installatiebuizen. Ze zijn echter mogelijk niet bestand tegen dezelfde zware belastingen als stalen installatiebuizen. Welke van de 2 u kiest, hangt dus af van de toepassing en de weersomstandigheden.V: Hoe lang kan een verzinkte installatiebuis worden gebruikt?
A: Een verzinkte buis gaat doorgaans tientallen jaren mee, behalve onder bepaalde ongunstige omstandigheden. Het met zink beklede staal roest namelijk niet. Een vakkundige installatie en eventuele herstellingen zijn nodig om de levensduur te verlengen, zodat de buis in de meeste elektrische toepassingen bruikbaar blijft.V: Welke lengte is het meest gebruikelijk voor verzinkte stalen installatiebuizen?
A: Verzinkte stalen installatiebuizen zijn meestal verkrijgbaar in lengtes van 10 voet. Dat is de meest gangbare lengte op de markt, al bieden sommige bedrijven ook langere buizen aan. Deze lengtes zijn geschikt voor elektrische installaties en maken de installatie eenvoudiger.V: Hoe kan ik een verzinkte installatiebuis gebruiken als aardgeleider voor apparatuur, als de voorschriften dat toelaten?
A: Als de installatiebuis correct wordt geïnstalleerd, kan die ook als aardgeleider voor apparatuur dienen, omdat hij foutstroom veilig afvoert. Elk systeem moet bij iedere buisfitting goed worden verbonden en alle geleiders in de installatiebuis moeten aan de NEC-vereisten voor een doeltreffende aarding voldoen.V: Welke buisfittingen worden gebruikt voor verzinkte installatiebuizen?
A: Voor verzinkte installatiebuizen zijn verschillende buisfittingen verkrijgbaar, zoals koppelingen, bochten en connectoren. Deze onderdelen zorgen in de eerste plaats voor een goede bevestiging en bescherming van de kabels. Het is wel essentieel dat de handelsmaat van de installatiebuis overeenkomt met de gekozen fitting.V: Kan een verzinkte stijve installatiebuis buiten worden geplaatst?
A: Een verzinkte stijve installatiebuis kan buiten worden gebruikt. De beschermende zinklaag houdt water tegen en voorkomt zo roestvorming. Op plaatsen waar weersomstandigheden de bedrading kunnen beïnvloeden, wordt deze buis gebruikt om het risico op kabelschade zo klein mogelijk te houden.V: Waarom is deze specifieke installatiebuis belangrijk in een elektrische installatie?
A: Een verzinkte installatiebuis beschermt elektrische kabels ook tegen mechanische schade. Dat is een van de belangrijkste functies van dit type buis. De buis biedt bescherming tegen fysieke belasting en aardt de elektrische installatie. Ze is dan ook een basisonderdeel van elke elektrische installatie, zowel in woningen als in industriële omgevingen.Bronnen
1. Laboratoriumexperiment om de ruwheidscoëfficiënt van textielkanalen en verzinkte installatiebuizen te bepalen en de efficiëntie van beide kanaaltypes tegen stofophoping te vergelijken.- Auteurs: Latif Rosli, M. Musa
- Publicatiedatum: 2017
- Behandelde onderwerpen: Milieugezondheidswetenschappen
- Samenvatting: In het artikel wordt onderzocht of ruwe oppervlakken leiden tot meer, minder of evenveel stofophoping in textielkanalen en stalen kanalen die met een zinklaag zijn behandeld. De recente studie vergelijkt de hoeveelheid stof in beide kanaaltypes en de effecten daarvan op de luchtkwaliteit en de systeemprestaties. De studie heeft mogelijk simulaties of empirisch onderzoek gebruikt en de hoeveelheid neergeslagen stof gemeten, maar op basis van de reikwijdte van het onderzoek kan daarover geen conclusie worden getrokken. (Rosli & Hafizi, 2017)
- Team: Mr Cheikh Hamissi en anderen.
- Publicatiedatum: Eind 2014
- Vakgebied: Materiaalkunde
- Samenvatting: Dit artikel behandelt waterstofbrosheid bij verzinkte bouten, een belangrijk verschijnsel voor de mechanische eigenschappen en de bedrijfszekerheid van dergelijke bevestigingsmiddelen. Het bevat vermoedelijk experimenten waarin de maximale treksterkte van verzinkte bouten onder invloed van waterstof is bepaald, maar die worden niet beschreven, zeker niet voor deze specifieke situatie (Hamissi and co, 2014).
- Auteurs: AE Meliopoulos et al.
- Publicatiejaar: 2001
- Studiegebied: Engineering
- Samenvatting: Dit werk gaat hoofdzakelijk over de aarding en elektromagnetische eigenschappen van elektrische distributiesystemen met installatiebuizen, waaronder verzinkte installatiebuizen. Waarschijnlijk omvat het factoren zoals modellering en analyse om te begrijpen hoe de aanwezigheid van installatiebuizen de geleiders en het volledige systeem beïnvloedt (Meliopoulos et al., 2001, pp. 157-162).

