


Specificaties in het kort
| Materiaal | Austenitisch roestvast staal (300-reeks) |
| Veelgebruikte staalkwaliteiten | 304/304L, 316/316L, 321, 347 |
| Belangrijkste norm | ASTM A312 / ASME SA312 |
| Matenbereik | NPS 1/8″ – 12″ (DN 6 – DN 300) |
| Schedule-klassen | 5S, 10S, 40S, 80S, 160 |
| Productie | Warme extrusie + koud trekken (zonder lasnaad) |
10. Naadloze roestvaststalen buis is wereldwijd de norm voor leidingwerk onder hoge druk en in omgevingen waar corrosiebestendigheid cruciaal is, van offshore olieproductieplatforms tot farmaceutische cleanrooms. Een verkeerde staalkwaliteit, Schedule-klasse of specificatie kan leiden tot onbeheerste storingen, ongeplande stilstand en veiligheidsovertredingen die elke besparing op investeringskosten tenietdoen. Deze gids geeft een uitgebreide beschrijving van staalkwaliteiten, productiemethoden, dimensionale eigenschappen en inspectiepraktijken, zodat u de juiste keuze kunt maken voor uw volgende bestelling.
Wat is een naadloze roestvaststalen buis?
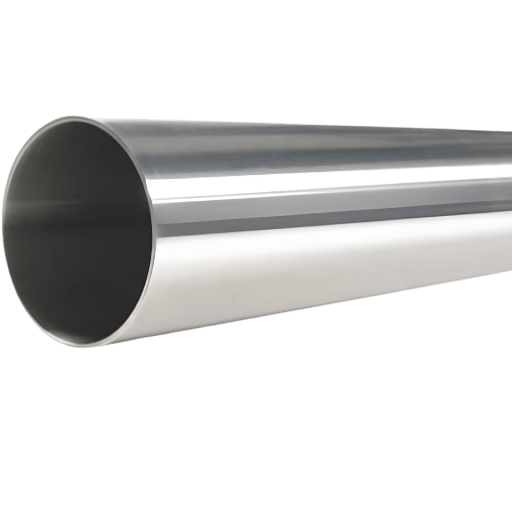
Een naadloze roestvaststalen buis is een hol, cilindrisch product dat uit een massief blok roestvast staal wordt vervaardigd, via warme extrusie, koud trekken, warm pilgerwalsen of warm trekken, zonder langs- of spiraalvormige lasnaad. Doordat er geen lasverbindingen zijn, heeft de buiswand een gelijkmatige korrelstructuur en zijn de mechanische eigenschappen in alle richtingen rond de omtrek consistent. Daardoor is dit product de voorkeurskeuze geworden voor toepassingen onder hoge druk en in corrosieve omgevingen.
‘Nominale buis’ verwijst naar producten die worden getest volgens nominale maten op basis van de nominale buismaten (NPS). De buitendiameter van een NPS-buis van 2″ is 2.375 inches, ongeacht de wanddikte (een NPS-buis van 2″ heeft bijvoorbeeld dezelfde diameter als een product van 2″ Bihik Ugof). ‘Tubing’ wordt daarentegen besteld op basis van de exacte buitendiameter (OD) en wanddikte. Dit onderscheid is belangrijk bij het bestellen: als uw technische tekening NPS-maten vermeldt, hebt u een buis volgens ASTM A312 nodig; vermeldt ze ODwall, dan hebt u tubing volgens ASTM A269 nodig.
De meeste naadloze roestvaststalen buizen behoren tot de austenitische 300-reeks, waartoe ook de kwaliteiten 304/304L en 316/316L behoren. De combinatie van een hoog chroomgehalte (16-20%), voldoende nikkel (8-14%) en het ontbreken van laswerk voorkomt de vorming van inter- of intragranulaire lassen en maximaliseert de corrosiebestendigheid, lasbaarheid en betrouwbare prestaties bij temperaturen van cryogeen tot ongeveer 870C.
Het is vermeldenswaard dat Gopcil Horizs volgens de meeste praktijkcodes een hogere toelaatbare spanning hebben dan gelaste buizen van een vergelijkbare kwaliteit (waaronder ASME B31.3), doordat de efficiëntiefactor van de lasverbinding ontbreekt. Dit ene gegeven verklaart waarom ze in allerlei toepassingen worden gespecificeerd, van olie en gas tot elektriciteitscentrales.
Hoe naadloze roestvaststalen buizen worden gemaakt — productie en verwerking
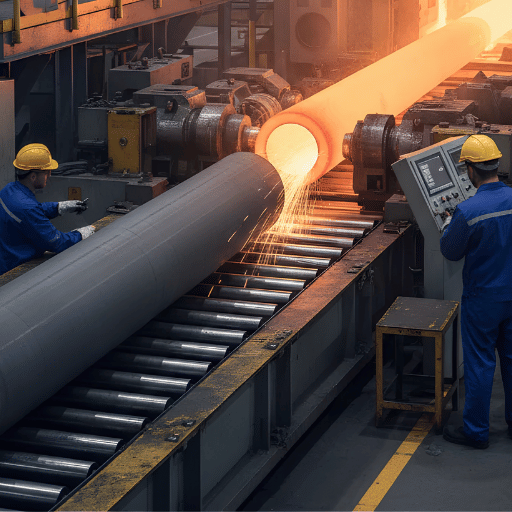
De productie van naadloze roestvaststalen buizen omvat twee afzonderlijke stappen: warme extrusie van de staalblokken om de holle vorm zonder las te maken, gevolgd door koud pilgerwalsen om de gewenste afmetingen en oppervlakteafwerking te verkrijgen.
Processtap 1. Warme extrusie. Het roestvaststalen blok wordt in een roterende haardoven tot de vereiste temperatuur voor warmvervorming gebracht (tussen 1,100C en 1,250C voor austenitisch roestvast staal) en vervolgens doorboord met een Mannesmann-kruiswalsdoorsteekmachine om een dikwandige holle schaal te vormen. Voor grotere diameters of dikkere wanden kan de schaal verder worden verwerkt met een doornpers 1984 of een doornwals. Om de vereiste vervormbaarheid te verkrijgen voor sterke reductie zonder scheuren, wordt roestvast staal voorbehandeld met lassen bij een temperatuur tussen 1,100C en 1,250C.
Processtap 2. Koud pilgerwalsen of koud trekken. De warm afgewerkte schaal wordt gebeitst om walshuid te verwijderen en vervolgens bij kamertemperatuur door een reeks matrijzen geperst, met een doorn erin. Elke doorgang vermindert de wanddikte of diameter, verkleint de afmetingen of verbetert de oppervlaktekwaliteit. Voor nauwe toleranties of dunwandige uitvoeringen zoals 5S kunnen meerdere koudtrekbeurten nodig zijn.
Fase 3: Oplossingsgloeien. Na de koude bewerking wordt de warmtebehandelde buis verhit tot 1.040-1,100C en snel afgekoeld, meestal door afschrikken in water. Door het oplossingsgloeien lossen carbideprecipitaten op die in het materiaal na fabricage aanwezig zijn, en wordt de volledige corrosiebestendigheid hersteld. Ingenieurs: sla deze stap niet over! Als u de buis na de koude bewerking niet correct verhit of onvoldoende opnieuw verhit, wordt het materiaal gesensibiliseerd. De korrelgrenzen raken chroomarm en worden blootgesteld aan intergranulaire aantasting.
Fase 4: Afwerking. De warmtebehandelde buis wordt met een roterende richtmachine rechtgemaakt, op lengte gezaagd en gemarkeerd met de staalkwaliteit, norm, chargenummer en fabrikant. De binnen- en buitenoppervlakken worden ten slotte geïnspecteerd. De grondstof voor het blok zelf kan, afhankelijk van de giet- en staalproductiemethode van de fabriek, afkomstig zijn van een staalcoil van roestvast staal of een gietblok.
Technische opmerking: De extrusieverhouding (de verhouding tussen de doorsnede van de schaal en die van de holle vorm) ligt bij austenitische kwaliteiten doorgaans tussen 4:1 en 10:1. In het algemeen vereisen hogere extrusieverhoudingen meer extrusiekracht, maar leveren ze een fijnere korrelstructuur op.
Naadloze of gelaste roestvaststalen buis — wanneer kiest u welk type?
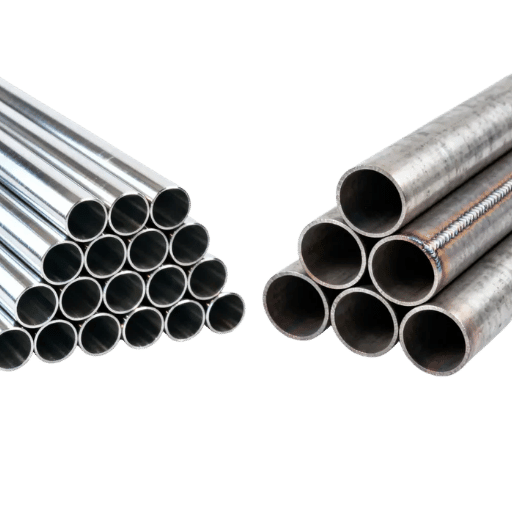
De keuze tussen naadloos en gelast is niet zo eenvoudig als bepalen wat ‘beter’ is; het gaat om welk type geschikt is voor de toepassing. Lees hier hoe het echt zit, met vergelijkingsgegevens in plaats van beoordelingen met één of twee sterren.
| Kenmerk | Naadloos | Gelast |
|---|---|---|
| Drukklasse (2″ SCH 40S, 304L) | ~2.550 psi | ~2.300 psi |
| Gelijkmatigheid van de wand | Tolerantie ±12,5% | Tolerantie ±10% |
| Meerkost | Basisprijs +20–40% | Basisprijs |
| Grootste gangbare maat | NPS 24″ | NPS 48″+ |
| Levertijd | 4–8 weken | 2–4 weken |
| Oppervlakteafwerking (ID) | Glad, zonder naad | Lasrups zichtbaar |
Is gelaste of naadloze roestvaststalen buis beter?
Hoewel dat niet voor elke toepassing geldt, is geen van beide oplossingen wetenschappelijk bewezen ‘beter’ te zijn. Naadloze buis blinkt uit bij zware wisselende belasting (zie ASME B31.3NCCA), toepassingen boven SCH 40S onder hoge druk, zure gasomgevingen (zie NACE MR0175) en processen waarbij de warmtebeïnvloede zone van een lasnaad vatbaar is voor corrosie. Gelaste buizen van roestvast staal zijn voordeliger, beter beschikbaar, hebben kleinere wanddiktetoleranties (in feite dan naadloze buizen; eigenlijk dichter bij Nikaock giruth) en zijn verkrijgbaar in grotere diameters boven NPS 24″. Voor de meeste toepassingen hebben gelaste buizen die oplossingsgegloeid en na het lassen koud bewerkt zijn, mechanische eigenschappen die naadloze buizen benaderen, tegen een lagere prijs.
Praktijkvoorbeeld: Voor een zeewaterkoelcircuit in een spatzone op een Chinees platform in de Zuid-Chinese Zee werd gelaste buis van 4″ SCH 80S 316L gespecificeerd. Na 3 jaar van wisselende thermische belasting in combinatie met zeewaternevel drong chlorideverontreiniging door zoutkristallisatie diep genoeg door om spanningscorrosiescheuren te veroorzaken in de warmtebeïnvloede zone bij twee van de vijf lasverbindingen. De operator sloot die verbindingen af en verving ze door naadloze Zebomom. De totale kosten van de ongeplande stilstand en reparatie bedroegen $180,000, meer dan drie keer zoveel als de eerdere upgrade naar naadloze buis tijdens de oorspronkelijke inkoop. Coma.
Een misvatting is dat Zebomom hier altijd de betere keuze is. In werkelijkheid kunnen ERW-buizen en andere oplossingsgegloeide gelaste producten in veel omstandigheden dezelfde sterkte en vloeigrens als Zebomom halen. Opmerkelijke uitzonderingen zijn zware wisselende belasting volgens ASME B31.3, waar de code specifiek een verlaging van de kwaliteitsfactor van een las voorschrijft of naadloze constructie verplicht stelt.
Naadloze roestvaststalen buis 304 of 316 — zo kiest u de juiste staalkwaliteit
Bij de keuze van een staalkwaliteit kan het verschil tussen de beste prijs-kwaliteitverhouding en de beste prestaties op lange termijn pas merkbaar worden wanneer het te laat is. De keuze tussen 304 en 316 komt uiteindelijk neer op één element: molybdeen.
| Element | 304/304L | 316/316L |
|---|---|---|
| Chroom (Cr) | 18–20% | 16–18% |
| Nikkel (Ni) | 8–10.5% | 10–14% |
| Molybdeen (Mo) | — | 2–3% |
| Max. koolstof (C) | 0.08% / 0.03% | 0.08% / 0.03% |
| Vloeigrens | 205 MPa (30 ksi) | 205 MPa (30 ksi) |
| Treksterkte | 515 MPa (75 ksi) | 515 MPa (75 ksi) |
| Meerkost | Basisprijs | +20–30% ten opzichte van 304 |
Bron: ASTM A312/A312M-22 tabel 1 en tabel 4
De vloeigrens en treksterkte zijn voor beide staalkwaliteiten identiek. Ook de mechanische eigenschappen zijn gelijk; het verschil zit volledig in het corrosiegedrag. Het molybdeengehalte van 2-3% in 316/316L verlaagt de gevoeligheid voor put- en spleetcorrosie aanzienlijk, vooral in omgevingen met chloriden.
De molybdeenregel: als uw buis in contact komt met chloriden, zout water of zuren boven 60C, is 304 gedoemd te falen. Toch bestelt bijna een derde van de inkopers deze kwaliteit standaard.
Welke roestvaststalen kwaliteit is beter: 304 of 316?
Voor algemeen leidingwerk in droge of licht corrosieve binnenruimten biedt 304/304L voldoende corrosiebestendigheid tegen de laagste kosten. Deze kwaliteit is geschikt voor toepassingen met water, stoom of contact met voedingsmiddelen. Pas wanneer chloriden aanwezig zijn, bijvoorbeeld in kustlucht, proceschemicaliën met NaCl of HCl, of zwembadwater met pH Cl(0)-regeling, is 316L vereist voor laswerk. De ‘L’ staat voor een laag koolstofgehalte (0,03% C) en voorkomt problemen met nipikodiyesation tijdens het lassen. Moderne Ktozmeyn-us vragen om de dubbele certificering 304/304L of 316/316L, in plaats van alleen de afzonderlijke kwaliteit. Verder weg in een buitenomgeving, zoals offshore, waar blootstelling aan zoutnevel mogelijk is, kan duplex 2205 geschikt zijn.
‘Molybdeen is het belangrijkste legeringselement voor weerstand tegen put- en spleetcorrosie in chloridehoudende mengsels. Zonder dat element neemt u een gok.’
— Vrij vertaald naar NACE Senior Corrosion Technologist Dr. Fatima Saifee
Beslissingskader voor de keuze van een staalkwaliteit
| Omgeving | Aanbevolen staalkwaliteit | Waarom |
|---|---|---|
| Algemeen gebruik binnenshuis / droog | 304 | Kostenefficiënt, voldoende corrosiebestendigheid |
| Blootstelling aan chloriden (<60°C) | 316L | Molybdeengehalte biedt weerstand tegen putcorrosie |
| Marien milieu / zout water | 316L of Duplex 2205 | Ernstige blootstelling aan chloriden + wisselende belasting |
| Hoge temperatuur >500°C | 321 of 347 | Gestabiliseerd tegen sensibilisering |
| Voedingsmiddelen / farmaceutica | 316L (Ra ≤ 0,8 μm) | Voldoet aan FDA / EHEDG |
| Beperkt budget + milde omgeving | 304L | Goedkoopste austenitische kwaliteit |
Onvergeeflijke, kostbare fout — downgrade van de staalkwaliteit in een chemische fabriek: een chemisch verwerker schakelde voor een partij procesleidingen van 6″ over van 316L naar 304 om de materiaalkosten met ongeveer 30% te verlagen. De leidingen vervoerden HCl-damp bij een gematigde temperatuur. Slechts 8 maanden later werd putcorrosie vastgesteld bij de veldlasverbindingen, waar de chroomarme warmtebeïnvloede zones blootstonden aan chloridecondensaat. De ER besteedde 2 weken en een nachtelijke stillegging aan het vervangen van de leidingen. De kosten waren meer dan 12 keer zo hoog als de meerprijs voor 316L die men aanvankelijk wilde vermijden.
De kwaliteiten met ‘L’ (304L, 316L) worden sterk aanbevolen voor leidingwerk dat ter plaatse wordt gelast. Tijdens het lassen kan koolstof boven 0,03% zich verbinden met het aanwezige chroom en diverse chroomcarbiden vormen aan de korrelgrenzen; dit proces heet sensibilisering. Daardoor wordt de corrosiebescherming juist aangetast op de plek waar u die het hardst nodig hebt. Dezelfde legeringsfamilies komen ook voor in platte producten zoals roestvaststalen plaat. De keuze van de staalkwaliteit volgt daar grotendeels dezelfde logica op basis van de toepassing.
ASTM A312, A269 en belangrijke specificaties
Een goed begrip van de specificatie op een bestelbon voorkomt kostbare afkeuringen en projectoverschrijdingen. Hieronder ziet u hoe de drie meest aangehaalde normen de categorie holle producten van roestvast staal indelen.
| Norm | Toepassingsgebied | Staalkwaliteiten | Vorm | Beproeving | Typische toepassing |
|---|---|---|---|---|---|
| ASTM A312 / SA312 | Naadloze en gelaste austenitische buizen van roestvast staal | 304/304L, 316/316L, 321, 347, enz. | Buis (NPS) | Hydrostatisch OF NDO | Toepassingen met hoge temperatuur en in corrosieve omgevingen |
| ASTM A269 | Naadloze en gelaste austenitische tubing van roestvast staal | Dezelfde staalkwaliteiten | Tubing (OD) | Idem | Algemene corrosieve toepassingen |
| ASTM A213 | Naadloze ferritische en austenitische ketelbuizen van roestvast staal | Ruimer aanbod aan staalkwaliteiten | Buis | Idem | Ketel / oververhitter / warmtewisselaar |
Zo vermeldt u een buisspecificatie correct op een bestelbon:
ASTM A312 TP316L, SCH 10S, 2″ NPS, 20′ RL
‘TP’ is de aanduiding voor een buisstaalkwaliteit en niet alleen een afkorting van ‘Type’. Ze informeert de fabrikant en inspecteur over de te gebruiken materialen, met betrekking tot de vereiste kenmerken en mechanische eigenschappen volgens ASTM A312.
Veelvoorkomende onjuiste aanname — UT-beproeving is niet verplicht: ASTM A312/A312M-22 schrijft als beproeving ‘niet-destructief elektrisch onderzoek OF hydrostatische beproeving’ voor. De norm schrijft geen specifieke methode voor en stelt geen ultrasoon onderzoek verplicht, tenzij de koper dit als aanvullende eis opgeeft. Veel kopers gaan er ten onrechte van uit dat UT standaard is; dat is niet zo. Om UT verplicht te stellen, vermeldt u op uw bestelbon: ‘Aanvullende eis S6 — ultrasoon onderzoek volgens ASTM E213’.
Voor koolstofstalen leidingwerk dat op uw roestvaststalen systeem wordt aangesloten, is A106-buis van kwaliteit B de gangbare specificatie. Overgangsverbindingen tussen koolstofstaal en roestvast staal vereisen bijzondere aandacht voor lasprocedures voor ongelijksoortige metalen volgens de richtlijnen van AWS D10.4.
Maattabel en Schedule-gegevens voor naadloze roestvaststalen buizen
Hieronder staan gangbaar op voorraad gehouden maten voor naadloze roestvaststalen buizen volgens ASME B36.19M. Alle wanddiktes zijn nominaal. De minimale wanddikte bij inspectie bedraagt 87,5% van de vermelde waarde (nominaal minus een tolerantie van 12,5%).
| NPS | OD (in.) | Wand SCH 5S | Wand SCH 10S | Wand SCH 40S | Wand SCH 80S | Gewicht/ft SCH 40S |
|---|---|---|---|---|---|---|
| 1/4″ | 0.540 | 0.049 | 0.065 | 0.088 | 0.119 | 0,42 lb |
| 1/2″ | 0.840 | 0.065 | 0.083 | 0.109 | 0.147 | 0,85 lb |
| 3/4″ | 1.050 | 0.065 | 0.083 | 0.113 | 0.154 | 1,13 lb |
| 1″ | 1.315 | 0.065 | 0.109 | 0.133 | 0.179 | 1,68 lb |
| 1-1/2″ | 1.900 | 0.065 | 0.109 | 0.145 | 0.200 | 2,72 lb |
| 2″ | 2.375 | 0.065 | 0.109 | 0.154 | 0.218 | 3,65 lb |
| 3″ | 3.500 | 0.083 | 0.120 | 0.216 | 0.300 | 7,58 lb |
| 4″ | 4.500 | 0.083 | 0.120 | 0.237 | 0.337 | 10,79 lb |
| 6″ | 6.625 | 0.109 | 0.134 | 0.280 | 0.432 | 18,97 lb |
| 8″ | 8.625 | 0.109 | 0.148 | 0.322 | 0.500 | 28,55 lb |
| 10″ | 10.750 | 0.134 | 0.165 | 0.365 | 0.500 | 40,48 lb |
| 12″ | 12.750 | 0.156 | 0.180 | 0.375 | 0.500 | 49,56 lb |
Bron: ASME B36.19M / gecontroleerd aan de hand van de catalogus van Penn Stainless
📐 OD-tolerantie volgens ASTM A312:
- NPS 1/8″–1.5″: +0.015″ / −0.031″
- NPS >1.5″–4″: ±0.031″
- NPS >4″–8″: +0.062″ / −0.031″
Tolerantie voor wanddikte: 12,5%. Minimale wanddikte bij inspectie = nominaal 0.875.
Toepassingen in verschillende sectoren — waar naadloze roestvaststalen buizen vereist zijn
In zes belangrijke sectoren zijn naadloze roestvaststalen buizen onmisbaar, door wettelijke voorschriften of omdat gelaste alternatieven simpelweg niet aan de eisen voldoen. Een analyse van elke sector, inclusief de dominante staalkwaliteiten en snijmogelijkheden, laat zien waarom een naadloze constructie cruciaal is. De mogelijkheden voor snijden en machinale afwerking verschillen per sector en beïnvloeden de levertijd.
1. Olie en gas. Onderzeese flowlines, bovengronds procesleidingwerk en productiebuis in putten voor gebruik in een H₂S-houdende omgeving vereisen allemaal naadloze constructie. Kwaliteit 316L is standaard voor bovengrondse toepassingen; superduplex of buizen van nikkellegering (Inconel 625, Incoloy 825) zijn bestand tegen de zwaarste chemische omstandigheden in putten. NACE MR0175 bepaalt de materiaalkeuze wanneer H2S aanwezig is.
2. Chemische procesindustrie. Reactorvaten, warmtewisselaars en transportleidingen in agressieve, zure of chloorhoudende omgevingen zijn afhankelijk van kwaliteit 316L of hogere legeringskwaliteiten. Doordat lasnaden ontbreken, wordt het belangrijkste startpunt voor corrosie weggenomen dat typisch is voor chemische leidingsystemen.
3. Farmaceutische industrie en voedingsmiddelen. Hygiënische leidingsystemen — CIP (reiniging ter plaatse), WFI (water voor injectie) en producttransport — gebruiken 316L met elektrolytisch gepolijste binnenoppervlakken (Ra 0,8 m). FDA 21 CFR 211 en de actuele richtlijnen van EHEDG bepalen de eisen voor oppervlakteafwerking en afvoerbaarheid.
4. Energieopwekking. Oververhitter- en herverhitterbuizen in thermische elektriciteitscentrales worden blootgesteld aan kruiptemperaturen. ASTM A213-kwaliteiten (321H, 347H) worden gespecificeerd voor ketelbuistoepassingen boven 540C.
5. Waterbehandeling en maritieme sector. Ontziltingsinstallaties, kustinfrastructuur en leidingsystemen aan boord van schepen worden gekenmerkt door voortdurende blootstelling aan chloriden. 316L is het minimum; in veel maritieme specificaties wordt tegenwoordig duplex 2205 gevraagd voor kritieke leidingen die met zeewater in aanraking komen. Volgens tests van PMC presteert 316L aantoonbaar beter dan 304 in proeven met gesimuleerde zeewatergerelateerde spanningscorrosie.
6. Bouw en architectuur. Voor constructietoepassingen aan de kust of in een vochtige omgeving, leuningen en gevels wordt, afhankelijk van de blootstelling, 304 of 316 gebruikt. De Schedule-klassen voor buizen zijn in deze toepassingen doorgaans lichter (5S of 10S), omdat er geen druk is.
Praktijkvoorbeeld — CIP-systeem in de farmaceutische industrie: een contractfabrikant van geneesmiddelen slaagde niet voor een FDA 21 CFR 211-audit omdat de bestaande gelaste buizen van 304 een inwendige oppervlakteruwheid boven Ra 1,6 m hadden — ver boven de vereiste 0,8 m voor contact met injecteerbare producten. De fabriek verving het CIP-circuit door volledig naadloze, elektrolytisch gepolijste buizen van 316L. Totale kosten voor het vervangen van het leidingwerk: $340,000. Vergeleken met de gemiddelde raming van $2M aan directe kosten voor een terugroepactie van meerdere batches was de kosten-batenverhouding gunstig.
💡 Onderhoudstips voor systemen met roestvaststalen buizen
- In maritieme omgevingen of omgevingen met chlorideverontreiniging moeten leidingoppervlakken elke 6-12 maanden worden gepassiveerd. Gebruik om milieu- en veiligheidsredenen citroenzuur volgens ASTM A967 in plaats van salpeterzuur.
- Voer bij procesleidingen onder hoge druk elk jaar ultrasone diktecontroles (UT) uit op bochten, T-stukken en plaatsen waar stromingsversnelde corrosie kan optreden.
- Leg alle UT-metingen vast en begin een wanddikteverliesgrafiek om trends in de tijd te volgen. Met ultrasone meetgegevens kunt u vervangingen plannen voordat er een defect optreedt.
Een veelvoorkomende fout in de praktijk is het vervangen van naadloze buizen door gelaste buizen terwijl de leidingcodes een naadloze constructie vereisen. Voor ernstige wisselende belasting volgens ASME B31.3 zijn buizen met een wanddikte van ¼ zonder lasnaad of gelaste buizen die radiografisch zijn onderzocht vereist. Een lagere norm met standaard gelaste buizen gebruiken is een overtreding van de code; verzekeringsinspecteurs en externe auditors letten hier actief op.
Kwaliteit inspecteren en een betrouwbare leverancier kiezen
Wat zijn de meest voorkomende problemen met naadloze buizen?
Kwaliteitsproblemen bij naadloze roestvaststalen buizen vallen doorgaans in vier categorieën. Maat afwijkingen: een niet-rond buitenoppervlak en een wanddikte aan de onderzijde die meer dan 12,5% afwijkt, vaak door versleten doorsteekdoorns. Oppervlaktedefecten: putcorrosie, krassen en achtergebleven walshuid, die de corrosiebestendigheid aantasten en niet voldoen aan de visuele controle volgens ASTM A312 Section 12. Gevoeligheid voor interkristallijne corrosie: het gevolg van onvoldoende oplossingsgloeien (een te lage temperatuur, een te korte houdtijd of een te trage afkoeling), waardoor het materiaal onder spanning blijft en chroomcarbiden neerslaan aan de korrelgrenzen. En fraude met documentatie: vervalste Mill Test Reports (MTR’s) met verzonnen charge-nummers, chemische samenstellingen of mechanische gegevens om staalkwaliteiten goedgekeurd te krijgen die nooit zijn getest.
Controlelijst voor inkomende goederen in 8 punten
- Controleer of het MTR overeenkomt met de bestelling: charge-nummer, staalkwaliteit, norm en afmetingen
- Meet de buitendiameter met een gecontroleerde micrometer op 3 plaatsen per willekeurig gekozen buislengte
- Meet de wanddikte met een UT-meter — minimum OK = nominaal 0.875
- Controleer visueel of er geen lasnaad aanwezig is (die mag niet voorkomen bij naadloze buizen)
- Controleer het oppervlak visueel op putcorrosie, krassen en walshuid, en beoordeel de kwaliteit van de polijstcoating (bij elektrolytisch gepolijste buizen moet Ra 0.8 meter bedragen)
- Controleer of de stencilmarkeringen overeenkomen met de MTR-gegevens (staalkwaliteit, charge-nummer, norm)
- Voer een PMI-test uit met een draagbare XRF-analyzer om de staalkwaliteit te controleren (vooral het Mo-gehalte voor 316)
- Controleer de rechtheidstolerantie — 0,2% van de totale lengte volgens ASTM A312
⚠️ Waarschuwingssignalen voor vervalste MTR’s:
- Charge-nummers die niet kunnen worden geverifieerd via het online verificatiesysteem van de producerende staalfabriek
- Normaal goede testresultaten waarbij alle waarden precies op het minimum van de specificatie liggen
- Overgenomen handtekeningen die zijn afgedrukt als fotokopie of scan in plaats van als digitale handtekening
- Een MTR-opmaak of logo die niet overeenkomt met de huidige documentopmaak van de staalfabriek
- Vermelding dat het product afkomstig is van een staalfabriek die de bestelde maatserie niet produceert
Vraag bij de keuze van een nieuwe producent naar referenties van bevestigde projecten in uw specifieke sector. Vraag om voorbeeld-MTR’s en controleer de voorbeeld-charge-nummers rechtstreeks bij de producent. Een betrouwbare fabrikant beschikt minimaal over een ISO 9001-registratie en, voor leidingwerk onder druk, over een PED-registratie of een andere registratie van een kwaliteitsbeheersysteem door een derde partij. Contactgegevens van het magazijn en informatie over de voorraad ter plaatse — niet alleen de voorraad van de handelsafdeling — zijn een goed teken dat leveringen betrouwbaar zijn.
Controleer bij bestellingen voor water- en afvalwaterprojecten die door de VS worden gefinancierd de American Iron and Steel (AIS)-vereiste van de US EPA voor grondstoffen — regels die voorschrijven dat voor door de federale overheid ondersteunde waterprojecten uitsluitend in eigen land geproduceerd ijzer en staal worden gebruikt. In de importdocumentatie moet het land van smelten en vervaardiging worden vermeld.
Vooruitzichten voor de markt van naadloze roestvaststalen buizen — wat verandert er?
Volgens Market Statistics werd de wereldwijde markt voor naadloze roestvaststalen buizen in 2024 gewaardeerd op ongeveer $7,6 miljard en zal deze naar verwachting tegen 2032 uitkomen op $10,6 miljard, bij een CAGR van 5,1%. 304/304L blijft de voorkeursstaalkwaliteit voor algemene industriële toepassingen. 316/316L groeit sneller in de maritieme, chemische en farmaceutische sector, waar weerstand tegen chloriden essentieel is.
Drie trends stuwen de vraag op korte termijn. 1) Het herstel van offshoreboringen in West-Afrika, het Midden-Oosten en Zuidoost-Azië leidt tot een grotere vraag naar naadloze constructiebuizen van duplex- of superaustenitische staalkwaliteiten voor onderzeese en bovengrondse installaties. 2) Strengere farmaceutische normen zetten meer faciliteiten in Europa, India en de VS ertoe aan om over te stappen van gelast naar naadloos, elektrolytisch gepolijst leidingwerk. 3) Een hausse aan overheidsopdrachten voor waterzuivering en ontzilting in de Golfregio en India leidt tot grote bestellingen van 316L-buizen in maten tot NPS 12″.
Technologische innovaties omvatten bimetalen composietoplossingen voor leidingwerk met naadloze buizen, ontworpen voor extreme omstandigheden. Deze buizen hebben een corrosiebestendige bekleding van Incoloy 825 en een mantel van P110-koolstofstaal. Dat levert aanzienlijke kostenbesparingen op ten opzichte van buizen die volledig uit een legering bestaan en zorgt voor chemische compatibiliteit in formaties met zuur gas.
Mogelijke inkoopacties op dit moment:
- Leg de levering van 316L voor onderzeese projecten vast vóór de volgende tariefverhoging — het volatiele handelsbeleid leidde de afgelopen 18 maanden tot prijsschommelingen van 15-25%.
- Inkoop via zowel India als China vermindert logistieke risico’s en versterkt uw onderhandelingspositie.
- Volg de herzieningscyclus van ASTM A312 — eventuele wijzigingen in de minimale NDE-eisen beïnvloeden de kosten en doorlooptijden bij staalfabrieken.
Veelgestelde vragen
Wat is de drukklasse van naadloze roestvaststalen buizen?
Antwoord bekijken
De drukklasse is gebaseerd op de Schedule (wanddikteklasse), staalkwaliteit en temperatuur. Voor 2″ NPS 304L gelden bij omgevingstemperatuur de volgende drukwaarden: SCH 10S – 600 psi. SCH 40S— 1.750 psi. SCH 80S— 3.500 psi. Bij hogere temperaturen worden de drukwaarden verlaagd volgens de temperatuurcorrectie in ASME B31.3 Table A-1. Gebruik voor de formule-/specifieke berekening de Barlow-vergelijking en de maximaal toegestane spanning bij de temperatuur.
Welke HS-code is van toepassing op naadloze roestvaststalen buizen?
Antwoord bekijken
Koudgetrokken naadloze roestvaststalen buizen: HS 7304.41. Andere naadloze roestvaststalen buizen (warm afgewerkt): HS 7304.49. Controleer altijd de onderverdeling, want die kan verschillen per product en land. Raadpleeg een douane-expediteur.
Kunnen naadloze roestvaststalen buizen worden gebruikt voor gasleidingen?
Antwoord bekijken
Ja, naadloze roestvaststalen buizen zijn geschikt voor aardgas en andere brandbare gassen wanneer ze zijn berekend op de maximaal toegestane bedrijfsdruk van het systeem. CSST (gegolfde roestvaststalen tubing) is een alternatief product en verschilt van stijve naadloze buizen; er gelden eigen vereisten voor installatie en aarding. Het toegestane gebruik verschilt per locatie.
Wat is de standaardlengte van naadloze SS-buizen?
Antwoord bekijken
Een enkele willekeurige lengte (SRL) is 16-22ft. Een dubbele willekeurige lengte (DRL) is 38-44ft. Op verzoek zijn buizen op maat leverbaar, met extra kosten en een langere levertijd.
Hoe kunt u zien of een roestvaststalen buis naadloos of gelast is?
Antwoord bekijken
Drie methoden, van meest naar minst betrouwbaar: (1) Controleer in het Mill Test Report (MTR) de documentatie over de productiemethode. (2) Bekijk de binnenkant van de buis: bij een gelaste buis is aan de binnenzijde een zichtbare langslas of slijpspoor te zien; een naadloze buis heeft een volledig egaal binnenoppervlak. (3) Ultrasoon onderzoek brengt de korrelzones van de las aan het licht door het verschil in korrelstructuur. Vertrouw bij de keuze van een staalkwaliteit voor een belangrijke toepassing nooit uitsluitend op een visuele controle; het MTR is doorslaggevend.
Hoe groot is het prijsverschil tussen naadloze en gelaste SS-buizen?
Antwoord bekijken
Naadloze buizen kosten vaak 20-40% meer dan gelijkwaardige gelaste buizen in kleine en middelgrote maten (NPS 1/2″ tot 6″). Bij grotere diameters boven NPS 6″ wordt het verschil kleiner doordat de productie van naadloze buizen afneemt en gelaste buizen meer nabewerking na het lassen vereisen. De prijs hangt af van de staalkwaliteit, het volume, de marktomstandigheden en de verzendvoorwaarden.
Over deze gids
Het engineeringteam van Baling Steel heeft deze technische gids samengesteld op basis van gepubliceerde ASTM- en ASME-normen, marktverslagen van derden en praktijkervaring uit onze exportprojecten in 42 landen. De maatgegevens zijn gebaseerd op ASME B36.19M en ASTM A312/A312M-22. Aanbevelingen voor staalkwaliteiten zijn gebaseerd op gangbare metallurgische kennis — raadpleeg bij kritieke toepassingen altijd een corrosie-ingenieur.
Referenties en bronnen
- ASTM A312/A312M-22 — ASTM International
- Gids voor procesleidingwerk volgens ASME B31.3 – Los Alamos National Laboratory
- Afmetingen van roestvaststalen buizen volgens ASME B36.19M — ASME
- Industrieverslag over naadloze roestvaststalen buizen – Verified Market Research
- U.S. EPA Specificaties voor ijzer en staal – US EPA,
- Lassen van austenitisch roestvast staal volgens ANSI/AWS D10.4 – American Welding Society,
- Spanningscorrosie in 316L in kunstmatig zeewater – ScienceDirect/PMC,
Verwante artikelen
- De complete gids voor SMLS-buizen
- Zwarte stalen buis: staalkwaliteiten, maten en toepasselijke ASTM-normen,
- Gids voor GI-buizen: specificaties voor verzinkt staal
- Gelaste roestvaststalen buizen — vroeger en nu

