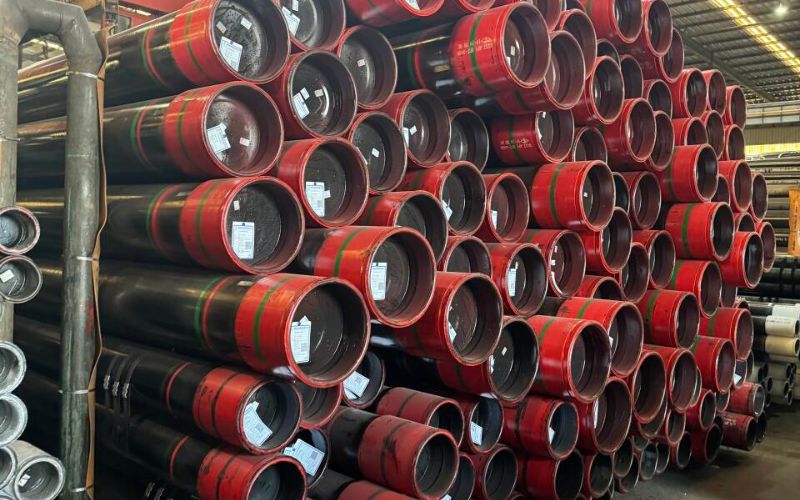
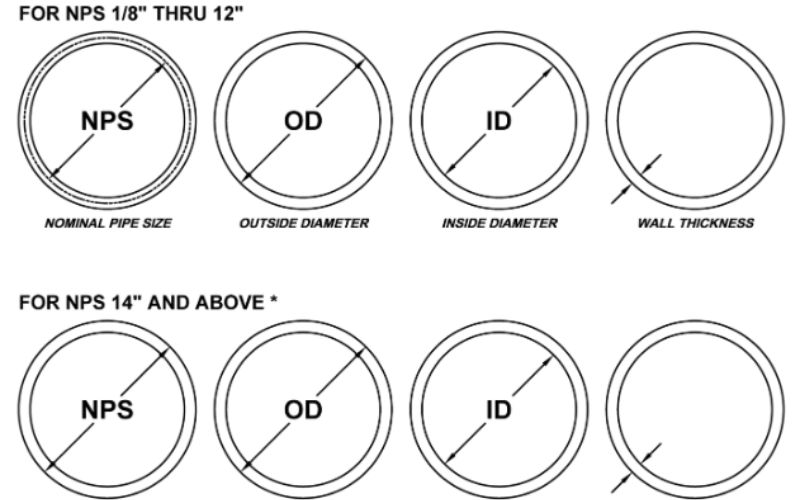
Pourquoi privilégier un tube sans soudure par rapport à un tube soudé ? Spécifiez un tube sans soudure lorsque la commande l’exige et vérifiez qu’il répond aux exigences de conception et de contrôle. Une longueur de tube sans soudure ne comporte pas de cordon de soudure longitudinal réalisé en usine. Si les deux procédés sont approuvés par l’ingénieur, comparez les contrôles, les délais de livraison et le coût par pied accepté.
Dans une comparaison entre tubes sans soudure et tubes soudés, deux offres indiquant la même nuance et la même série d’épaisseur peuvent tout de même porter sur des formes de produit différentes. Vérifiez d’abord la spécification d’achat.
Quelles sont les principales différences entre les tubes soudés et les tubes sans soudure ?
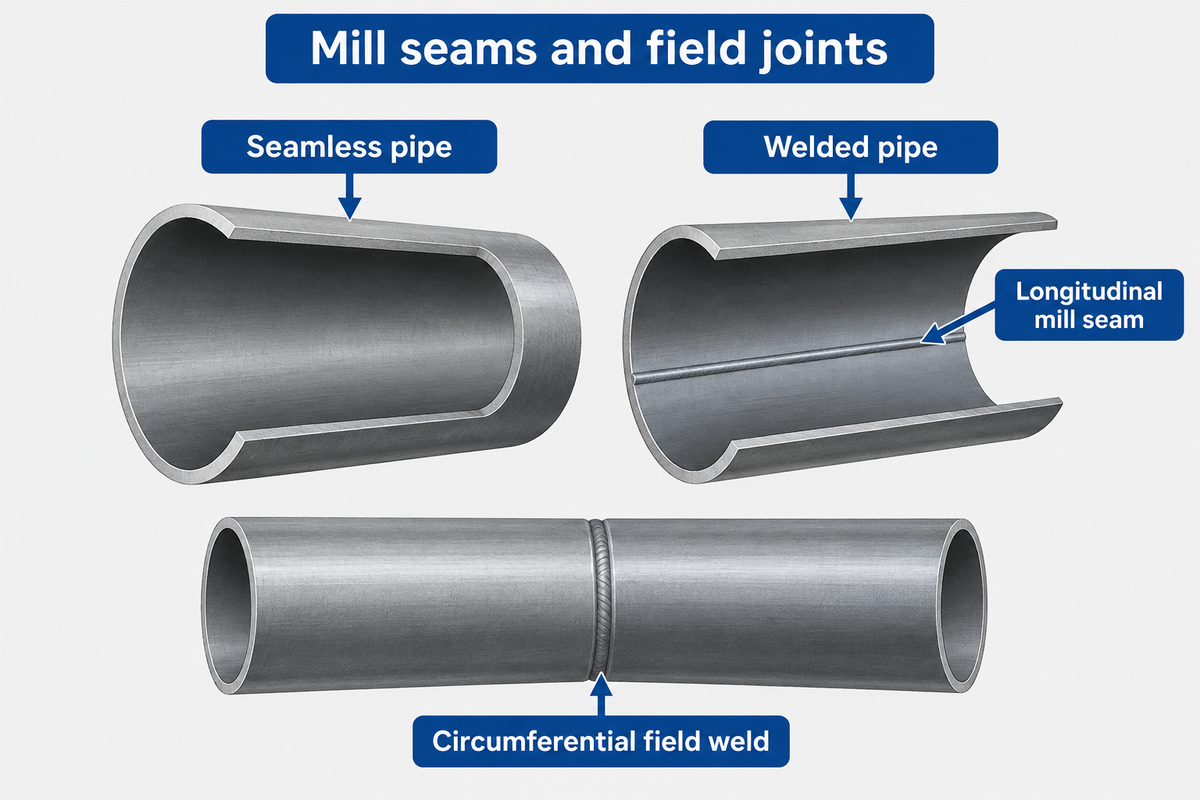
Un tube sans soudure est fabriqué sans cordon de soudure longitudinal. Les tubes soudés sont fabriqués en formant une bande ou une tôle d’acier en cylindre, puis en assemblant ses bords pour former un tube. Quel que soit le procédé, les tubes peuvent être assemblés bout à bout sur le chantier par des soudures circonférentielles.
Dans le procédé de fabrication habituel des tubes sans soudure, une pièce pleine d’acier appelée billette est chauffée, puis percée. Dans le procédé de finition à chaud, le tube sans soudure est mis en forme à chaud jusqu’à obtenir ses dimensions finales. La fabrication à partir d’une billette pleine d’acier évite un cordon de soudure longitudinal réalisé en usine.
La fiche d’information de la PHMSA sur la fabrication décrit le soudage par résistance électrique et le soudage à l’arc immergé double comme des procédés distincts. Pour le soudage par résistance électrique, le courant chauffe les bords et des rouleaux les pressent l’un contre l’autre. Le soudage à l’arc immergé utilise un arc sous une couche de flux pour former le cordon. Les tubes ERW sont fabriqués en assemblant sous pression les bords formés le long du cordon. Pour une commande de grand diamètre, un fournisseur peut proposer plusieurs méthodes de fabrication. Pour comparer les tubes sans soudure aux différents types de tubes soudés, consignez le procédé de l’usine et l’étendue du contrôle pour chaque offre.
Comment le procédé de fabrication (sans soudure ou soudé) influe-t-il sur la résistance et la durabilité des tubes en acier ?
Le soudage du cordon crée un joint soudé et une zone affectée thermiquement, qui peuvent influer sur la résistance ou la durabilité selon le matériau, la géométrie et les conditions de service. Contrairement aux tubes soudés, une longueur de tube sans soudure fabriquée en usine ne comporte pas de cordon à examiner, mais peut tout de même présenter des variations d’épaisseur de paroi et des discontinuités de fabrication.
Par exemple, une étude de production sur des ébauches de tube à trois rouleaux a examiné l’excentricité de l’épaisseur de paroi dans un procédé particulier de fabrication de tubes sans soudure. Ses résultats montrent pourquoi l’acheteur doit vérifier l’épaisseur de paroi réelle et les tolérances. Les tubes sans soudure se distinguent par l’absence de cordon de soudure réalisé en usine. Cette caractéristique ne garantit ni une structure homogène ni une épaisseur de paroi uniforme. Avant de comparer les deux offres, consultez le plan pour déterminer l’épaisseur minimale et les critères de contrôle associés à toute exigence d’uniformité de l’épaisseur de paroi. Pour la terminologie des procédés et des nuances, consultez le guide des nuances et des procédés de fabrication des tubes SMLS. La PHMSA présente les soudures d’usine et les soudures circonférentielles dans sa fiche d’information sur les défaillances des matériaux et des soudures.
Quel type de tube convient le mieux à votre application ?
Un tube sans soudure est le bon choix à l’achat lorsque la ligne de commande spécifie un produit exclusivement sans soudure, comme ASTM A106. Un tube soudé peut constituer une solution de remplacement si la spécification autorise ce procédé et si l’ingénierie accepte la nuance, les dimensions et le contrôle proposés.
Tableau d’admissibilité des procédés
Avant de comparer les prix, vérifiez qu’une offre de tubes correspond à la forme de produit commandée, aux exigences de service et au statut d’approbation.
| Catégorie d’offre | Décision | Étape suivante |
|---|---|---|
| Une ligne de commande A106 et une solution de remplacement proposée en A53 Type E | La solution de remplacement modifie la spécification du produit. | Conservez l’offre de base spécifiée pour le tube sans soudure. Soumettez l’autre procédé comme dérogation à examiner par l’ingénierie. |
| Une spécification de ligne qui autorise les formes de produits sans soudure et soudés proposées | Les deux offres peuvent faire l’objet d’une comparaison technique. | Vérifiez les conditions de conception, l’épaisseur minimale, les contrôles requis et l’approbation de chaque offre. |
| Une offre de tubes de canalisation sans indication du procédé de fabrication ni de l’étendue des contrôles requis | L’offre est incomplète. | Obtenez par écrit les engagements concernant le procédé et les contrôles avant d’attribuer la commande. |
| Édition de la norme produit omise ou modifiée | La base de l’offre n’est pas claire. | Demandez au fournisseur d’indiquer l’édition retenue pour le projet et de signaler toute substitution proposée. |
| La nuance et la série d’épaisseur correspondent, mais l’épaisseur minimale n’est pas claire | La vérification de conception reste à effectuer. | Demandez l’épaisseur de paroi commandée et la tolérance, puis transmettez à l’ingénierie l’épaisseur minimale disponible. |
| Le procédé de remplacement modifie une condition de service spécifiée | Un examen technique est nécessaire. | Soumettez la dérogation à l’ingénieur du projet avant de comparer les offres, en particulier pour un service cyclique ou corrosif. |
| Une offre de tubes soudés indique un contrôle, mais ne précise pas la couverture du cordon | L’étendue des contrôles proposés est incomplète. | Demandez la méthode, la couverture du corps et du cordon ainsi que les critères d’acceptation exigés par la commande. |
| Une promesse de livraison ne précise pas la date d’un point d’arrêt requis avec présence du témoin | Le calendrier prévisionnel de libération est incomplet. | Intégrez le dernier point d’arrêt convenu à la date de livraison. |
| L’identification de la coulée diffère entre le marquage et le rapport | Le service réception ne peut pas libérer le lot concerné. | Mettez le lot en attente et rapprochez ses données avec l’usine sidérurgique désignée et l’équipe qualité du projet. |
La différence est importante pour une conduite de procédé à chaud lorsqu’une commande A106 a déjà défini le procédé de fabrication, ainsi que pour un projet de pipeline où la nuance et la méthode de fabrication spécifiées pour les tubes de canalisation peuvent autoriser plusieurs offres. Pour faire le bon choix pour votre projet, commencez par déterminer les conditions combinées de pression et de température auxquelles la conduite doit résister, puis vérifiez la forme de produit commandée. Dans des secteurs comme le raffinage et la production d’électricité, les réseaux de tuyauterie d’un même site peuvent transporter des fluides très différents et fonctionner à des pressions et températures variées. Les usines chimiques et les centrales électriques peuvent toutes deux utiliser des tuyauteries de procédé, mais la spécification de la conduite et le groupe de matériaux déterminent si une solution en acier au carbone, en acier inoxydable ou en acier allié convient.
Un tube soudé peut-il répondre à la même pression de calcul ?
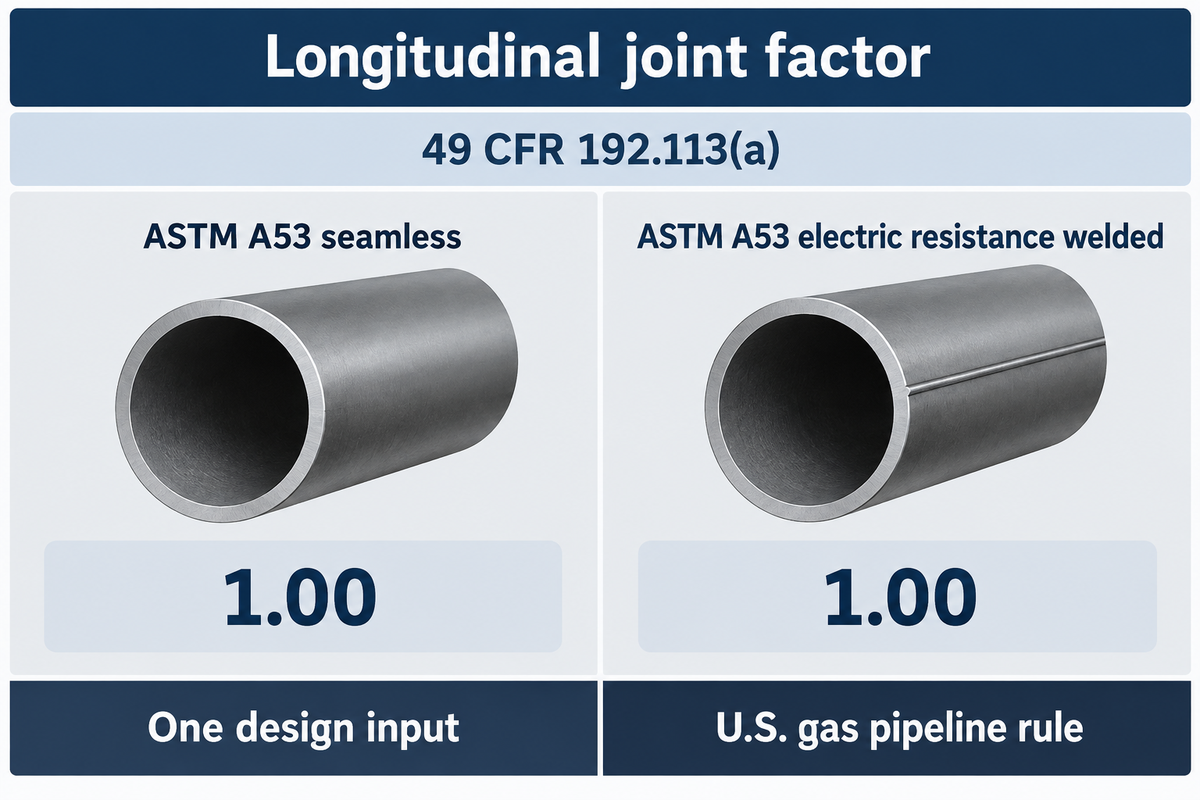
Oui, un tube soudé peut répondre à la même pression de calcul qu’un tube sans soudure si le calcul applicable justifie le produit proposé. Pour décider d’utiliser des tubes sans soudure ou des tubes soudés, communiquez à l’ingénierie l’édition applicable, les conditions simultanées de pression et de température, la contrainte admissible du matériau, l’épaisseur minimale disponible et le traitement du joint longitudinal.
Pour les tuyauteries de procédé, ASME B31.3 couvre les matériaux, la conception, la fabrication, les contrôles, l’inspection et les essais. La tolérance d’épaisseur de paroi décrit l’écart possible entre l’épaisseur nominale et celle fournie par l’usine, tandis que la surépaisseur de corrosion est une donnée de conception liée au service. Consignez ces deux valeurs pour vérifier si le tube proposé offre une épaisseur de paroi suffisante.
La réglementation américaine des gazoducs en fournit un exemple. Le tableau 1 du 49 CFR 192.113(a) indique un facteur de joint longitudinal de 1.00 pour les catégories ASTM A53 sans soudure et soudées par résistance électrique. La disposition d’incorporation antérieure à la mise à jour cite ASTM A53/A53M-22 pour cet usage. Cet exemple s’applique aux entrées correspondantes de cette réglementation sur les gazoducs. Le facteur constitue une donnée de conception parmi d’autres. Il ne peut pas être utilisé comme pression nominale finale ni transposé à une conduite de procédé. Pour un service à haute pression, vérifiez la capacité du tube à résister aux conditions requises selon la base de conception applicable. Un fournisseur peut présenter les tubes soudés comme aussi résistants que les tubes sans soudure ou prétendre qu’une offre offre une résistance supérieure. Avant de déterminer si les deux offres répondent à la même pression de calcul, comparez l’épaisseur disponible, le facteur de joint longitudinal applicable et la contrainte admissible.
Les tubes soudés sont-ils sûrs ?
Les tubes soudés sont autorisés pour les services où le produit concerné est permis et où les exigences de conception et d’acceptation sont satisfaites. En cas de chargement cyclique, de milieu corrosif ou de présence d’hydrogène, l’ingénieur doit évaluer les mécanismes pertinents liés au service, ainsi que la pression statique. Affirmer que le cordon constitue toujours le point faible élude cette évaluation. Une résistance supérieure lors d’un essai de traction ne démontre pas à elle seule une meilleure résistance à la corrosion, une meilleure ténacité ou un meilleur comportement à la fatigue. De même, affirmer qu’un produit convient aux applications critiques ne suffit pas sans préciser le service et les exigences d’acceptation.
Dans ses recherches sur les environnements hydrogène, le National Institute of Standards and Technology modélise la fatigue à partir de facteurs tels que la pression de service, la fréquence des sollicitations et la taille des défauts existants. Si une modification proposée risque d’influer sur la durée de vie en fatigue, appliquez l’évaluation pertinente du projet. Le guide de sélection des tubes pour le service en milieu hydrogène traite les questions liées aux conditions de service à résoudre avant l’achat. Lors de la décision sur une offre, mettez en attente tout procédé qui soulève une question technique non résolue, même si son prix unitaire est inférieur.
Ce que la norme produit vous autorise à commander
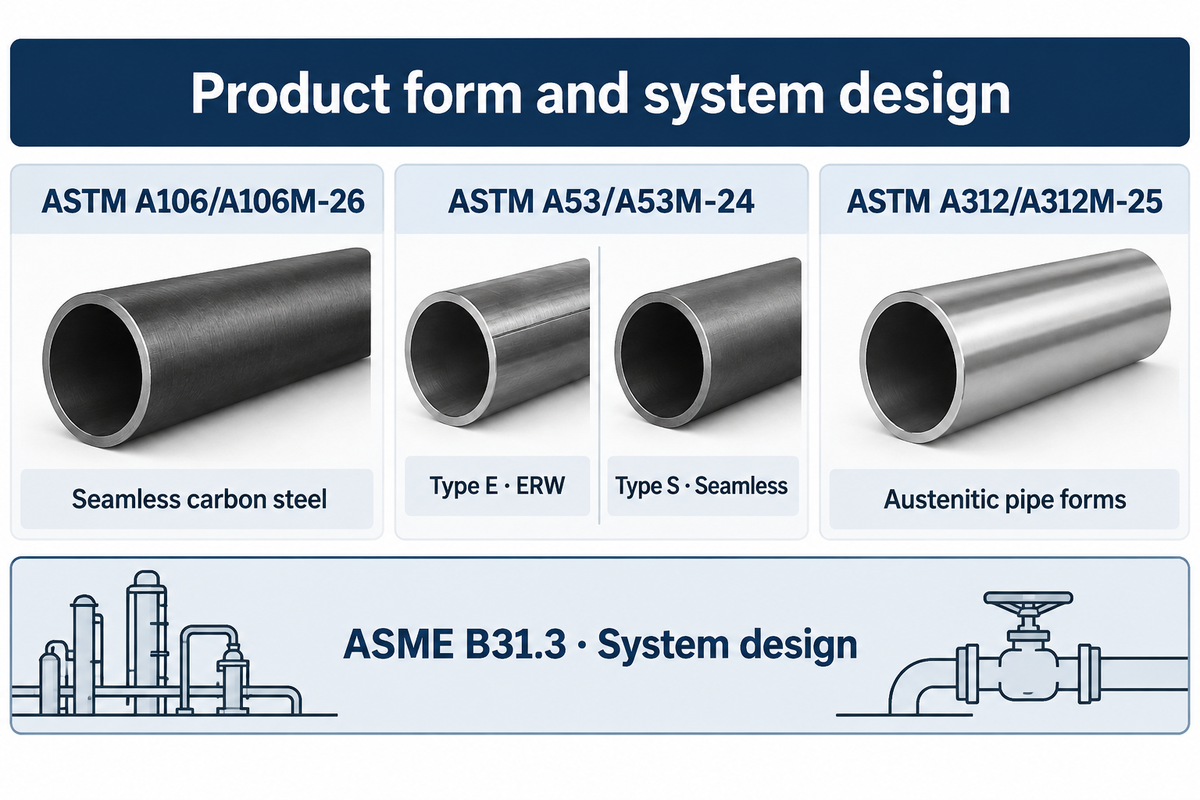
Commencez par la spécification produit et le procédé indiqués sur la ligne de commande. ASTM A106/A106M-26 couvre les tubes en acier au carbone sans soudure destinés au service à haute température. ASTM A53/A53M-24 répertorie les tubes soudés par résistance électrique de type E et les tubes sans soudure de type S, tous deux disponibles selon cette spécification dans les nuances A et B. Leurs domaines d’application diffèrent, même si les dimensions indiquées dans les deux offres semblent similaires.
ASTM A312/A312M-25 couvre les tubes en acier inoxydable austénitique sans soudure, soudés à cordon droit et soudés avec écrouissage à froid poussé, dans les limites de son domaine de service déclaré. Le guide de spécification des tubes A312 traite des nuances et des formes de produit pour les commandes de tubes austénitiques. La spécification API 5L couvre les tubes de canalisation en acier sans soudure et soudés. Les tubes soudés sont largement utilisés dans différents secteurs, et les spécifications autorisent les procédés soudés concernés. Pour une commande conforme à cette norme, consultez le guide de désignation API 5L Grade B afin d’identifier les informations à discuter avec le fournisseur. Indiquez sur l’offre l’édition adoptée et la forme de produit commandée.
| Spécification ou règlement | Champ d’application | Décision éclairée |
|---|---|---|
| ASTM A106/A106M-26 | Tubes en acier au carbone sans soudure relevant de son domaine d’application pour les hautes températures. | Refusez toute substitution par un tube soudé, sauf si l’ingénierie modifie la spécification commandée. |
| ASTM A53/A53M-24, Type E | Tubes soudés par résistance électrique dans les nuances A et B. | Si la forme soudée autorisée est le type E, demandez qu’il soit indiqué dans l’offre. |
| ASTM A53/A53M-24, Type S | Tubes sans soudure dans les nuances A et B. | Vérifiez que le type S et la nuance commandée figurent tous deux dans l’offre. |
| ASTM A312/A312M-25 | Tubes austénitiques sans soudure, soudés à cordon droit ou soudés avec écrouissage à froid poussé. | Faites correspondre la forme proposée aux exigences du projet. |
| ASME B31.3 | Conception, contrôles, inspection et essais des systèmes de tuyauterie de procédé. | Lorsqu’elle a été adoptée, utilisez cette norme pour vérifier le système installé. |
| 49 CFR 192.113(a), tableau 1 | Facteur de joint longitudinal de 1.00 pour les entrées ASTM A53 sans soudure et ERW répertoriées. | Utilisez cette donnée uniquement pour le calcul applicable aux gazoducs américains. |
| 49 CFR 192.7 | ASTM A53/A53M-22 est incorporée dans le règlement antérieur à la mise à jour pour les usages indiqués, notamment au § 192.113. | Distinguez l’édition réglementaire de l’édition plus récente publiée par l’organisme. |
| Spécification API 5L | Tubes de canalisation en acier sans soudure et soudés. | Indiquez le procédé de fabrication et la nuance exigés par la spécification de la conduite. |
| Spécification API 5L, 47e édition | L’annonce précise les changements relatifs à la qualité des soudures, aux contrôles et aux exigences pour le service en milieu corrosif. | Avant de modifier les documents de commande, vérifiez si le projet a adopté la nouvelle édition. |
Comment les tubes en acier sont-ils spécifiés ?
Une ligne d’achat comprend généralement une spécification de matériau et une nuance, un procédé de fabrication, des dimensions et les essais requis. Les documents de conception du projet déterminent les règles applicables aux tuyauteries. La désignation d’un tube peut indiquer ce que l’usine a fabriqué, tandis que l’acceptation technique de la conduite installée reste une décision distincte de l’équipe du projet. Les normes produit couvrant différentes familles de matériaux, notamment l’acier au carbone et l’acier inoxydable, définissent leurs propres exigences concernant les nuances, les procédés et les essais. Une nuance à haute résistance et une résistance à la traction élevée sont des propriétés du matériau à vérifier dans les documents produit et de conception applicables.
Indiquez la spécification produit et l’édition adoptée, la nuance, le diamètre nominal ou le diamètre extérieur, l’épaisseur commandée, la finition des extrémités et la longueur. Ajoutez les exigences relatives au traitement thermique, aux contrôles non destructifs et aux documents lorsque la commande le prévoit. Évitez l’expression « même dimension, même nuance » si le fournisseur propose une spécification différente.
Comment comparer les offres de tubes sans soudure et soudés
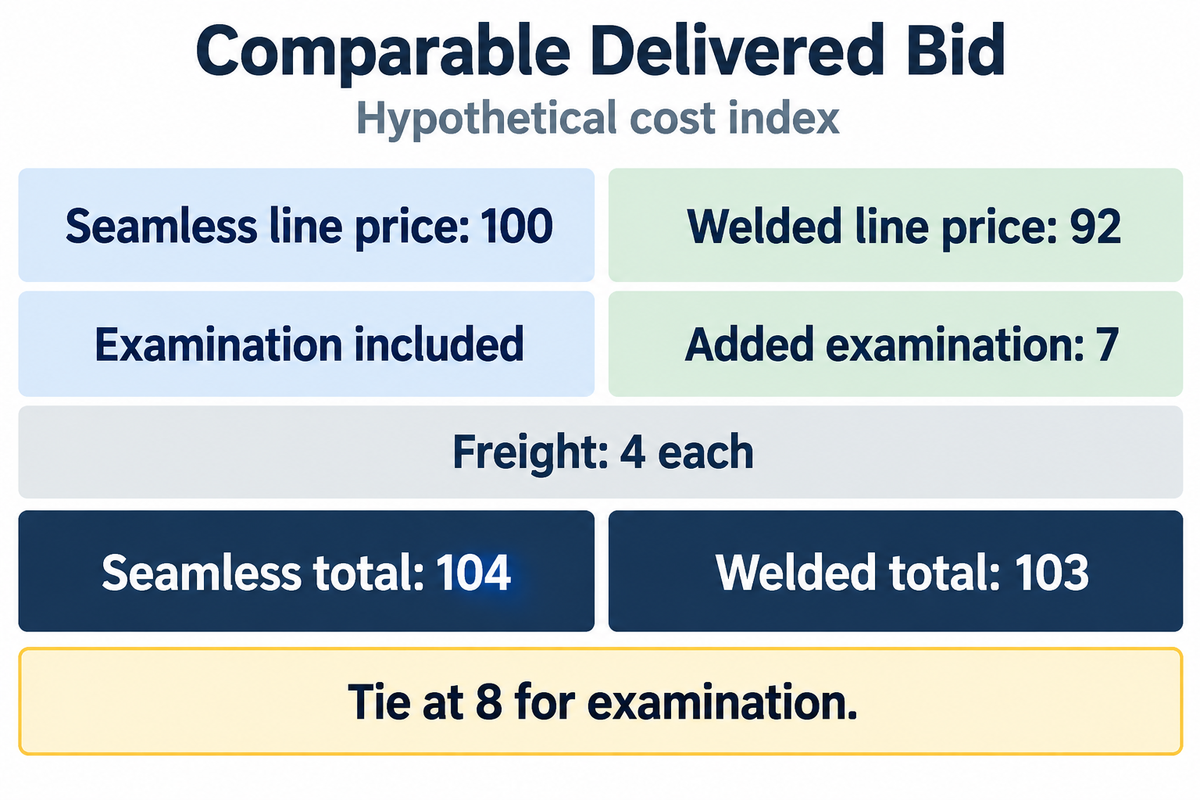
Une fois les deux procédés jugés admissibles, comparez le coût livré par pied accepté. Alignez le lieu de livraison, la quantité, l’unité et la date des offres. Faites apparaître séparément le prix du tube, les contrôles supplémentaires et le transport. L’absence d’un coût ne doit pas déterminer l’attribution.
Si l’offre complète et approuvée présente un coût livré plus avantageux pour l’acheteur, les tubes soudés sont une solution économique. Un prix unitaire bas peut perdre cet avantage si le fournisseur ajoute le coût des essais requis.
Le Federal Acquisition Regulation (FAR) donne un exemple d’ajustement des prix historiques en fonction des différences de quantités, de conditions et de marché. Vous trouverez cet exemple dans la section du FAR consacrée à l’analyse des prix. Ce principe de comparaison est également utile pour préparer l’examen d’un appel d’offres privé. Toutefois, le FAR reflète les procédures appliquées par le gouvernement fédéral dans le cadre de ses acquisitions.
| Coût à périmètre égal | Offre pour tube sans soudure | Offre pour tube soudé |
|---|---|---|
| Prix unitaire indiqué pour le tube | 100 | 92 |
| Coût supplémentaire du contrôle requis | Inclus dans le prix unitaire | 7 |
| Transport jusqu’au même lieu | 4 | 4 |
| Total livré | 104 | 103 |
Dans cet exemple hypothétique, l’écart de 8 points entre les prix unitaires se réduit à 1 point d’écart sur le coût livré après ajout du contrôle. Avec un coût de contrôle de 8 points, les deux offres livrées seraient à égalité. Pour les offres réelles, détaillez les coûts et divisez le total de chaque offre par la longueur acceptée correspondante. Si un contrôle est obligatoire, considérez comme incomplète toute offre pour laquelle son coût reste à définir. Vous pourrez la comparer lorsque le fournisseur aura inclus le coût et l’étendue convenue dans la même offre.
Vérifications à effectuer avant la libération des tubes
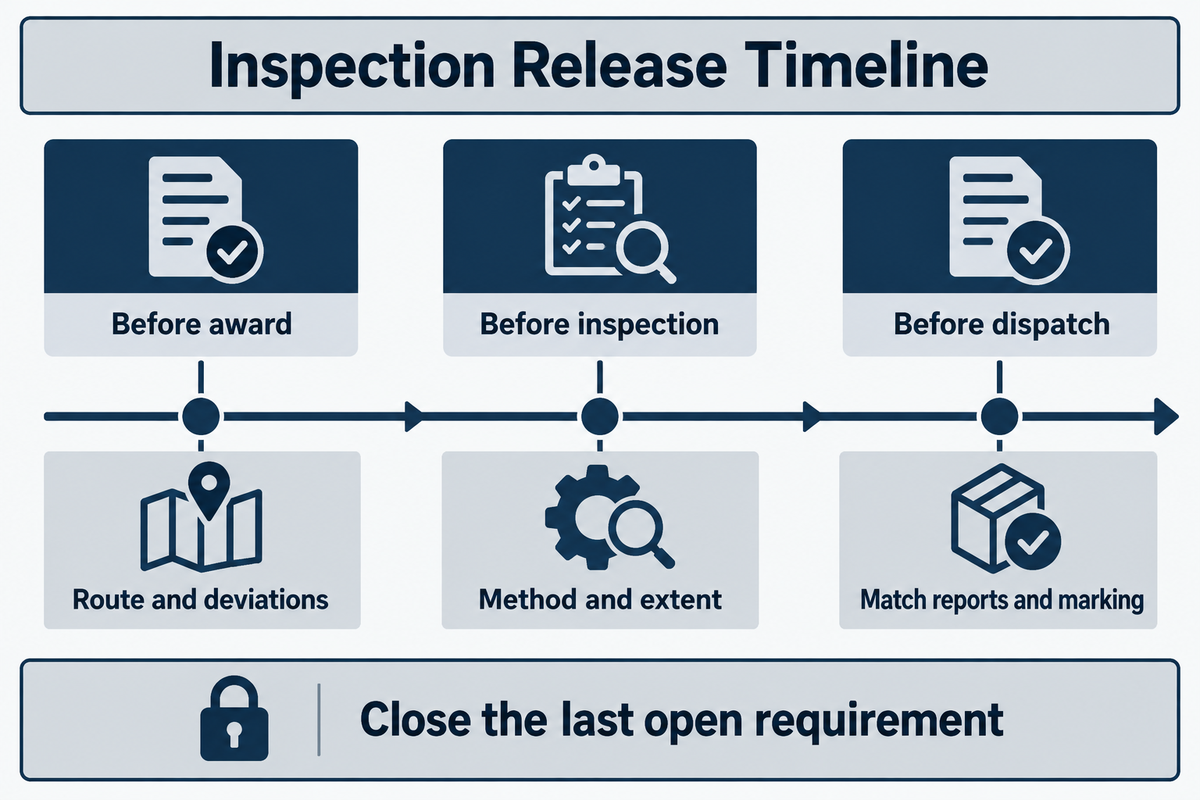
Avant de libérer les tubes, exigez les documents prévus dans le bon de commande et le plan d’inspection. Commencez par vérifier que le marquage physique et le rapport d’essai de l’usine correspondent à la coulée ou au lot et à la désignation exacte du produit. Vérifiez séparément les contrôles prescrits du corps et du cordon, afin qu’une ligne générique décrivant un essai ne masque pas les différences d’étendue des contrôles réalisés.
Fixez la date de tout point d’arrêt ou point de présence du témoin avant de promettre l’expédition. L’acheteur pourra ainsi vérifier que la période prévue pour l’inspection et le délai nécessaire au rapprochement des documents sont compatibles avec la date de livraison requise pour l’arrêt de l’installation. Le rapport d’essai hydrostatique réalisé par l’usine concerne le tube fourni. Le système installé est soumis à ses propres exigences d’acceptation et d’essai, définies dans les documents du projet qui régissent les travaux.
Calendrier des étapes de libération après inspection
Planifiez séparément les étapes d’approbation du procédé, de définition des contrôles et de vérification des documents avant l’expédition.
La date de libération dépend de la dernière exigence en suspens du plan d’inspection convenu. Si ce plan exige la présence du témoin et que celui-ci ne peut pas être présent à temps, la date d’inspection reportée devient la première date de libération possible. La libération effective reste conditionnée à la réception des documents et signatures requis. Toute modification d’un point d’arrêt ou d’un point de présence du témoin nécessite la décision de la partie désignée dans le plan d’inspection.
- Avant l’attribution de la commande, confirmez le procédé proposé, l’usine sidérurgique, les dérogations approuvées et le plan d’inspection.
- Avant l’inspection, précisez les éléments à contrôler, la méthode, l’étendue et les critères d’acceptation stipulés dans la commande.
- Avant l’expédition, rapprochez les données de coulée ou de lot, les rapports et le marquage. Clôturez tous les points de présence du témoin et points d’arrêt prescrits, puis obtenez les documents de libération requis.
Joseph Baldauff, de Magnetic Analysis Corp., fournisseur d’équipements de contrôle, explique comment différentes méthodes de contrôle détectent différentes indications dans son article sur les essais des produits tubulaires. Quel que soit le type de tube, avec ou sans cordon de soudure, les rapports de contrôle doivent correspondre à l’étendue, à la méthode convenue et à la couverture prévues dans la commande.
Comment demander une offre conforme et une solution de remplacement
Pour choisir le bon tube pour votre projet, conservez le produit spécifié dans l’offre de base et demandez au fournisseur de chiffrer séparément la solution de remplacement. Celle-ci doit préciser l’usine, le procédé, l’édition de la norme, la nuance, l’épaisseur de paroi et l’étendue des contrôles. Le fournisseur doit signaler explicitement chaque dérogation afin que l’ingénierie puisse l’approuver ou la refuser avant la comparaison des prix par les achats. Pour les fabricants ou distributeurs qui proposent un remplacement, la priorité est de correspondre intégralement à la spécification de conduite approuvée, plutôt que d’utiliser une désignation générique.
Baling Steel propose des tubes en acier au carbone sans soudure A106 Grade B et des tubes en acier ERW. Envoyez en une seule demande la spécification du projet et les documents d’acceptation. Si les deux procédés sont admissibles, demandez des lignes distinctes et une confirmation écrite, pour chacun, de l’usine fournisseuse, de l’édition de la norme adoptée, de l’étendue des contrôles et de la date d’expédition.
Vérifications à effectuer avant de renouveler la même commande
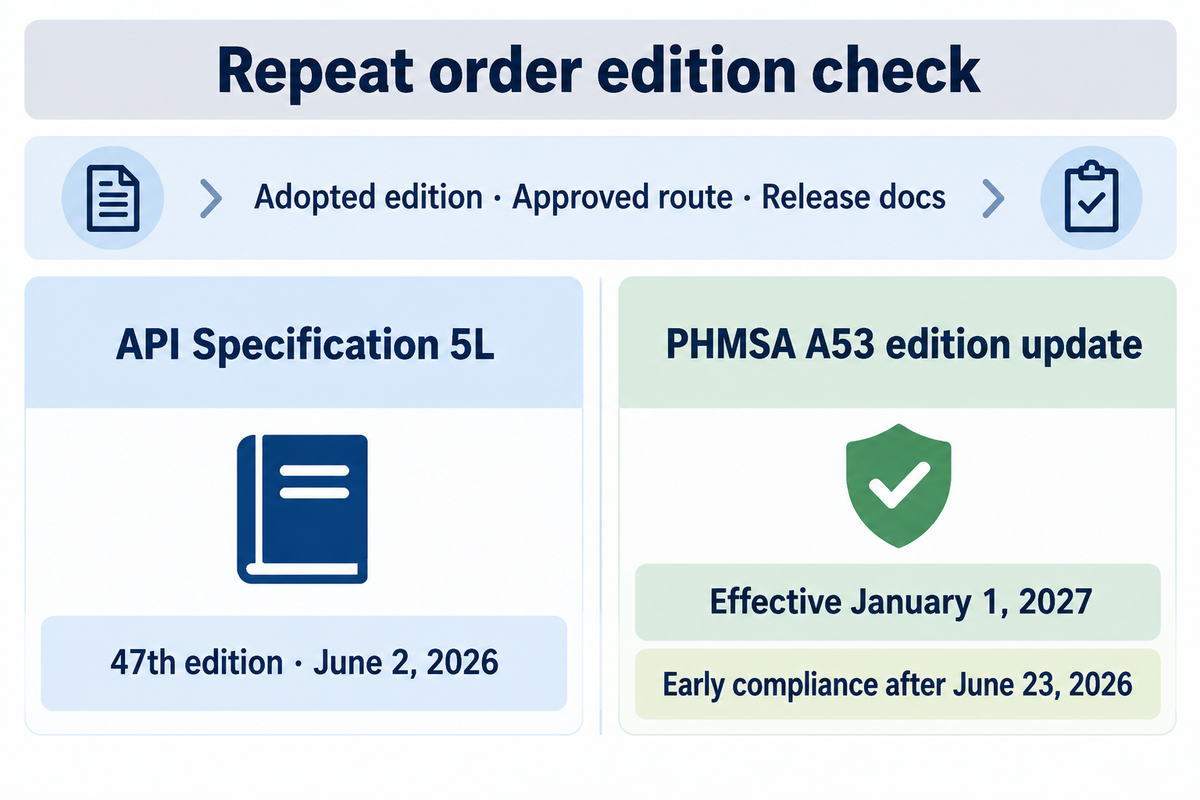
Lors du renouvellement d’une commande, vérifiez l’édition de la norme adoptée, le procédé de fabrication approuvé et les documents de libération. La publication d’une nouvelle édition ne remplace pas automatiquement celles qui sont indiquées dans les contrats ou citées dans les documents applicables.
Par exemple, API a annoncé la 47e édition de la spécification 5L le juin 2, 2026. L’annonce précise les changements relatifs à la qualité des soudures haute fréquence, aux contrôles non destructifs et aux exigences pour le service en milieu corrosif.
La mise à jour de la PHMSA concernant le § 192.113 remplace la référence ASTM A53/A53M-22 par l’édition 2024 à compter du janvier 1, 2027. L’agence a autorisé une mise en conformité anticipée après le juin 23, 2026. Règle finale directe et confirmation de la date d’entrée en vigueur.
Questions fréquentes
Où utilise-t-on les tubes sans soudure ?
Les tubes sans soudure sont utilisés à haute température selon des spécifications telles que ASTM A106, ainsi que sur les conduites qui exigent une longueur d’usine sans cordon de soudure. On les emploie également pour certaines applications de procédé et de pipeline lorsque la nuance et les dimensions répondent aux exigences de conception de la conduite.
Les tubes sans soudure sont-ils toujours meilleurs ?
Non. Lorsque les deux offres satisfont à l’examen technique, choisissez celle qui présente le meilleur coût livré. Retenez l’offre qui respecte la date de libération et offre le coût livré par pied accepté le plus avantageux.
Les tubes soudés sont-ils autorisés dans les projets pétroliers et gaziers ?
Oui. Certains projets pétroliers et gaziers autorisent l’utilisation de tubes en acier soudés, conformément aux spécifications applicables. L’API Specification 5L couvre la fabrication des tubes de canalisation sans soudure et soudés. Pour une commande donnée, vérifiez la réglementation applicable aux pipelines, l’édition et la nuance commandées, les modes de fabrication autorisés ainsi que les exigences relatives au fluide transporté, aux contrôles ou aux dossiers.
Peut-on souder un tube en acier sans soudure pendant son installation ?
Oui. Les tubes sans soudure sont souvent assemblés bout à bout par des soudures circonférentielles. Appliquez la procédure de soudage, les contrôles et les critères d’acceptation prévus pour la nuance, le service et le projet. La désignation de fabrication indique le procédé utilisé pour produire le tube fourni par l’usine sidérurgique.
Que faire si le rapport d’essai de l’usine sidérurgique et le marquage du tube ne concordent pas ?
Mettez de côté les matériaux concernés et consignez l’écart avant toute découpe, installation ou mise en stock avec des matériaux acceptés. Comparez le marquage, la liste de colisage et le rapport d’essai de l’usine sidérurgique avec la ligne de commande et le lot livré. Demandez au fournisseur de rapprocher les identifiants et d’obtenir la décision requise par le plan qualité du projet. Si les documents proviennent d’un distributeur, remontez jusqu’à l’usine sidérurgique nommée pour obtenir les documents corrigés. Ne libérez les tubes qu’une fois que l’équipe de réception ou qualité a pu faire correspondre les documents aux matériaux physiques.
Que faire si le projet exige des dimensions sur mesure ou des alliages rares ?
Indiquez la nuance demandée, le diamètre extérieur et l’épaisseur de paroi minimale dans la demande initiale. Si l’usine sidérurgique peut respecter la nuance, mais doit appliquer une tolérance d’épaisseur différente, transmettez cette offre au service d’ingénierie sous forme de dérogation écrite. Ne proposez le produit de remplacement comme solution alternative qu’après approbation de l’équipe projet.
Références et sources
- Pages publiques présentant le champ d’application des normes A106/A106M, A53/A53M et A312/A312M d’ASTM International.
- ASME. Champ d’application de la norme B31.3 sur les tuyauteries de procédé.
- Tableau des facteurs de joint longitudinal et éditions incorporées de l’Electronic Code of Federal Regulations.
- Règle définitive directe de la PHMSA et confirmation de la date d’entrée en vigueur.
- American Petroleum Institute. Annonce de la 47e édition de la Specification 5L.
- Procédé de fabrication des tubes et défaillances des matériaux et des soudures selon la PHMSA.
- Étude de l’excentricité de l’épaisseur de paroi dans les ébauches de tubes laminées sur trois cylindres, publiée dans Iron & Steel.
- NIST. Essais des matériaux dans des environnements extrêmes.
- Federal Acquisition Regulation. Recommandations pour l’analyse des prix.
- Joseph Baldauff, Magnetic Analysis Corp. Méthodes de contrôle des produits tubulaires liés au secteur de l’énergie, publié à l’origine dans The Tube & Pipe Journal.