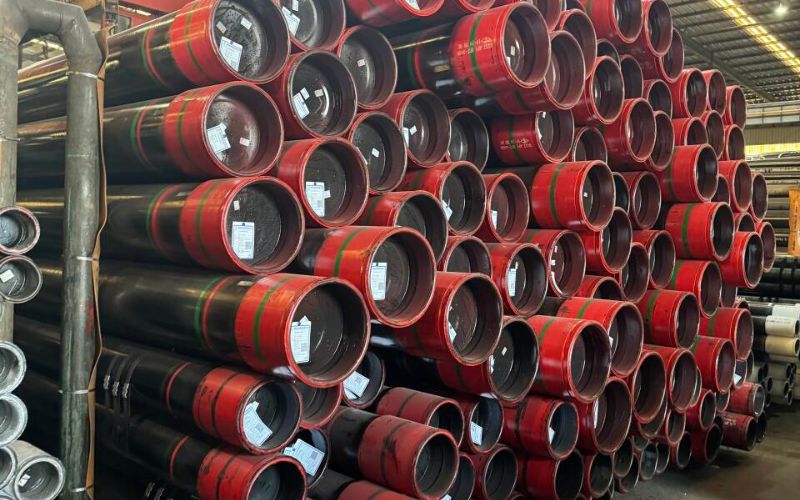
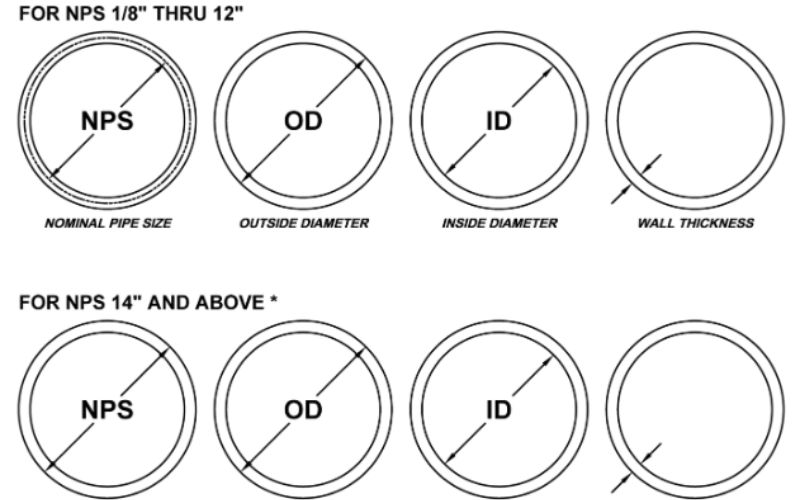
為什麼會優先選擇無縫鋼管而非焊接鋼管?訂單要求無縫鋼管時,就應指定無縫鋼管,並確認報價中的無縫鋼管符合設計與檢驗要求。無縫鋼管的單支管材沒有製管廠縱向焊縫。若工程師核准兩種製造方式,請以每支驗收合格管材的成本為基準,比較檢測、交期與價格。
比較無縫鋼管與焊接鋼管時,即使兩份報價的鋼級和管壁厚度等級相同,產品型式仍可能不同。請先確認採購規範。
焊接鋼管與無縫鋼管的主要差異為何?
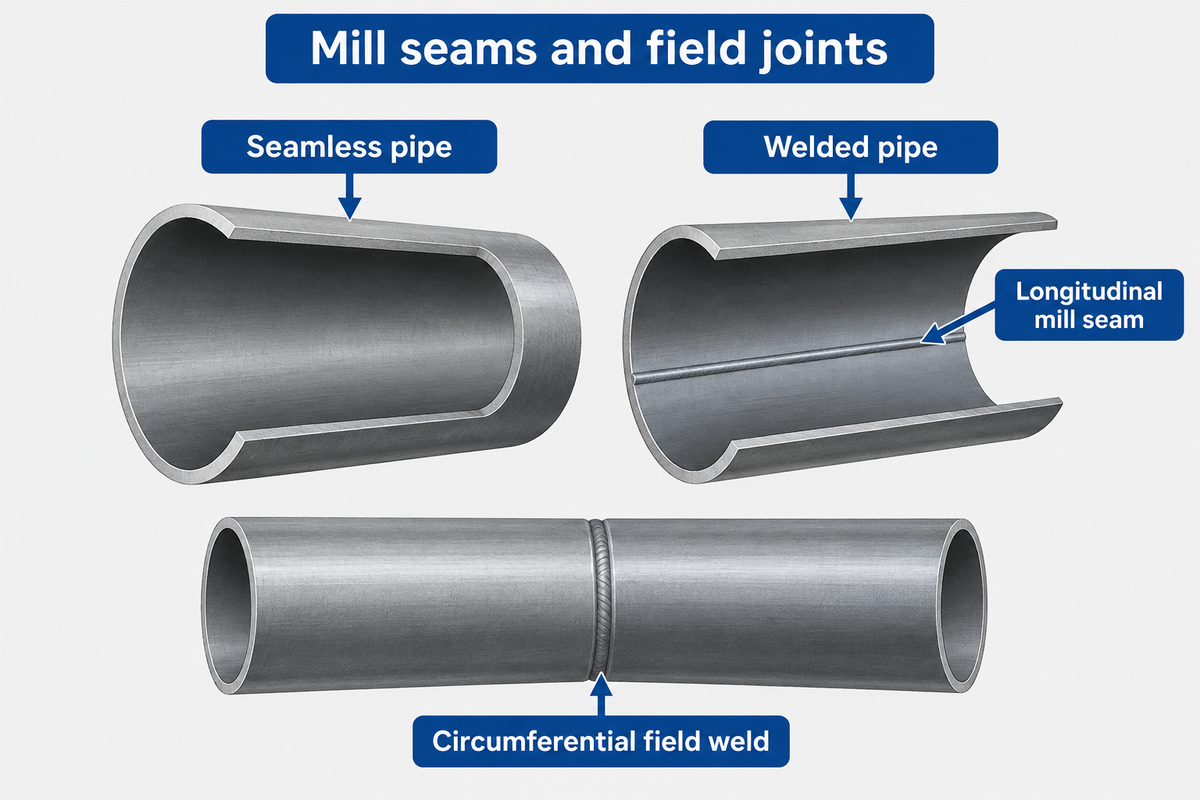
無縫鋼管的製造過程不會形成縱向焊縫。焊接鋼管則是將鋼帶或鋼板成形為圓筒,再接合兩側邊緣製成管材。無論採用哪種製造方式,管材都可在現場以環向焊接逐支接合。
無縫鋼管的典型製造製程是先加熱稱為鋼胚的實心鋼材,再將其穿孔。在熱加工製程中,會趁空心管坯仍熱時加工至所需尺寸。以實心鋼胚製造無縫鋼管,可避免產生製管廠縱向焊縫。
PHMSA 製造事實說明文件將電阻焊接鋼管與雙面埋弧焊接鋼管列為不同製造製程。電阻焊接是利用電流加熱邊緣,再以輥輪將邊緣壓合。埋弧焊接則是在焊劑層下方以電弧形成焊縫。ERW 鋼管會在壓力作用下,沿焊縫接合成形後的邊緣。大口徑訂單可能有多種製造方式可供選擇。比較無縫鋼管與不同類型的焊接鋼管時,請記錄每份報價的製管廠製程及檢驗涵蓋範圍。
無縫或焊接的製造製程,會如何影響鋼管的強度與耐用性?
焊接焊縫會形成焊接接頭與熱影響區,可能因材質、幾何形狀及使用條件而影響強度或耐用性。相較於焊接鋼管,無縫鋼管的單支管材沒有焊縫需要檢測,但仍可能出現壁厚變化及製造不連續等情況。
例如,一項三輥式管坯的製程研究檢視了特定無縫鋼管製造製程中的壁厚偏心。研究結果說明,買方應檢查實際壁厚及公差。無縫鋼管以沒有製管廠焊縫為特點,但這並不代表管身結構或壁厚均勻。比較兩份報價前,請依據圖面確認最小壁厚,以及均勻壁厚要求的檢驗標準。製造方式與鋼級的相關術語,請參閱SMLS 鋼管鋼級與製造指南。PHMSA 在其材質與焊接失效事實說明文件中說明了製管廠焊縫與環向焊縫。
哪種鋼管較適合您的使用條件?
品項指定只能使用無縫鋼管時,例如ASTM A106,採購無縫鋼管才符合要求。若規範允許該製造方式,且工程單位接受提議的鋼級、尺寸與檢測方式,焊接鋼管也可作為替代方案。
製造方式適用性表
比較價格前,請先確認鋼管報價是否符合訂購的產品型式、使用條件與核准狀態。
| 報價方案類別 | 判定 | 後續處理 |
|---|---|---|
| 訂購品項為 A106,替代報價則為 A53 Type E | 替代方案變更了產品規範。 | 保留指定的無縫鋼管基本報價,並將另一種製造方式列為規格偏離事項,送交工程單位審查。 |
| 管線規範允許提議的無縫與焊接產品型式 | 兩者都可進入技術比較。 | 請確認各報價的設計條件、最小壁厚、所需檢測及核准狀態。 |
| 管線用鋼管報價未列製造方式或所需檢驗範圍 | 報價資料不完整。 | 決標前,請以書面確認製造方式及檢測承諾。 |
| 未列或變更產品標準版本 | 報價依據不明確。 | 請供應商列明專案採用的標準版本,並標示任何提議的替代方案。 |
| 鋼級和管壁厚度等級相同,但最小壁厚不明 | 設計審查尚未完成。 | 請確認訂購壁厚與公差,再將可供應的最小壁厚送交工程單位審查。 |
| 替代製造方式變更了指定的使用條件 | 需要技術審查。 | 比較報價前,請將規格偏離事項送交專案工程師審查,尤其是用於循環負載或腐蝕性環境時。 |
| 焊接鋼管報價列出檢測項目,但未說明焊縫檢驗涵蓋範圍 | 提議的檢測範圍不完整。 | 請確認訂單要求的檢測方法、管身與焊縫檢驗涵蓋範圍及驗收標準。 |
| 交期承諾未列出所需見證點的日期 | 放行時程預估不完整。 | 請將最後一個已議定的見證點納入交期規劃。 |
| 標記與報告中的爐次識別資料不一致 | 收貨單位無法放行受影響的批次。 | 請先暫停放行,並與指定的製管廠及專案品質團隊核對批次資料。 |
在已指定 A106 產品製造方式的高溫製程管線上,以及管線用鋼管鋼級與製造方式可能允許多種報價的管線專案中,選擇都會造成差異。為專案選擇合適的產品,請先確認管線必須承受的高壓與高溫條件,再核對訂購的產品型式。在煉油與發電等產業,同一廠區內的管線可能輸送不同流體,承受不同壓力與溫度。化學廠與發電廠都可能使用製程配管,但管線規範與材料類別會決定碳鋼、不鏽鋼或合金鋼是否適用。
焊接鋼管能符合相同的設計壓力嗎?
可以。只要適用的計算結果支持所提議的產品,焊接鋼管就能符合與無縫鋼管相同的設計壓力。要決定使用無縫或焊接鋼管,請提供工程單位適用的標準版本、同時作用的壓力與溫度、材料許用應力、可供應的最小壁厚,以及縱向接縫的處理方式。
製程配管適用ASME B31.3,涵蓋材料、設計、製造、檢測、檢驗與試驗。壁厚公差說明製管廠供應的壁厚相對於公稱壁厚可有多大差異;腐蝕裕度則是使用條件的設計參數。確認報價中的鋼管是否有足夠壁厚時,請同時記錄這兩項資料。
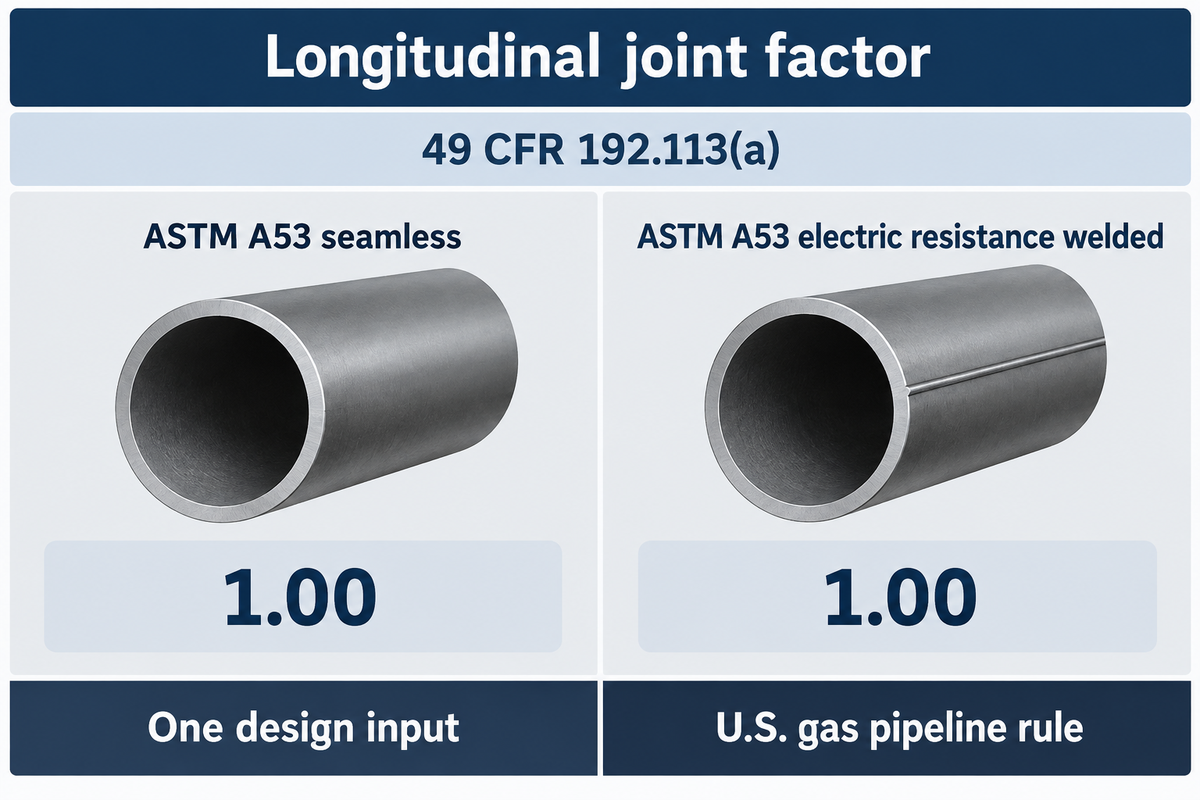
美國天然氣管線法規提供了一個例子。49 CFR 192.113(a)的表 1 顯示,其中 ASTM A53 無縫與電阻焊接鋼管類別的縱向接縫係數均為1.00。更新前的納入條款將 ASTM A53/A53M-22 列為適用版本。此例僅適用於該天然氣管線規則中的相關項目。接頭係數只是設計參數之一,不能直接當作最終耐壓等級,也不能套用於製程管線。用於高壓環境時,請依據適用的設計基準,確認鋼管能否承受所需條件。供應商可能宣稱焊接鋼管與無縫鋼管同樣強,或宣稱其中一種產品強度更高。判定兩份報價是否符合相同設計壓力前,請比較可供應的壁厚、適用的縱向接縫係數及許用應力。
焊接鋼管安全嗎?
只要特定產品獲准用於相關使用條件,且符合設計與驗收要求,焊接鋼管即可使用。面對循環負載、腐蝕性介質或氫氣時,工程師除了靜態壓力,也必須評估相關的使用環境影響機制。若一概認定焊縫總是弱點,就忽略了這些評估。拉伸試驗強度較高,不代表耐腐蝕性、韌性或疲勞特性一定較佳;若未說明使用條件與驗收要求,宣稱產品適用於關鍵應用也不完整。
美國國家標準暨技術研究院在其氫環境研究中,使用操作壓力、負載頻率及既有缺陷尺寸等因素建立疲勞模型。若提議的變更可能影響疲勞壽命,請依據適用的專案評估進行判斷。氫氣使用條件鋼管選用指南說明了採購前須釐清的使用條件問題。決定是否採納報價時,只要某種製造方式的技術問題尚未解決,就應暫緩處理,即使該方案的單價較低也一樣。
產品標準允許訂購的產品型式
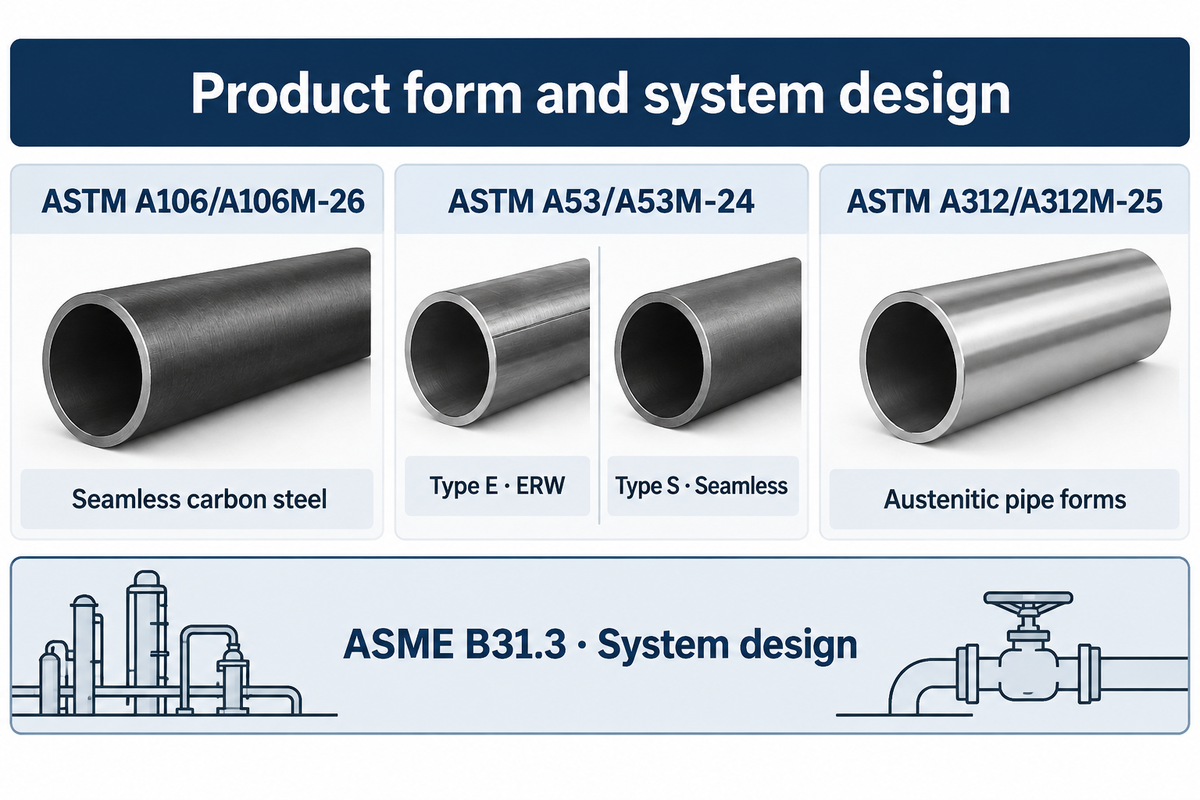
請先確認訂購品項所列的產品規範與製造方式。ASTM A106/A106M-26涵蓋高溫使用條件的無縫碳鋼管。ASTM A53/A53M-24列出電阻焊接 Type E 與無縫 Type S,兩者皆可依該規範以 A 級或 B 級供應。即使兩份報價的尺寸相近,兩者的適用範圍仍不相同。
ASTM A312/A312M-25涵蓋其規定使用範圍內的無縫、直縫焊接及重度冷加工焊接奧氏體不鏽鋼管。A312 鋼管規範指南說明奧氏體鋼管訂單的鋼級與產品型式。API Specification 5L 涵蓋無縫與焊接管線用鋼管。各行業廣泛使用符合規範所允許製造方式的焊接鋼管。依此標準訂購時,請使用API 5L Grade B 標示指南確認需與供應商討論的欄位。報價中請列明採用的標準版本與訂購型式。
| 規範或法規 | 涵蓋內容 | 可作為何種判斷依據 |
|---|---|---|
| ASTM A106/A106M-26 | 其高溫產品範圍內的無縫碳鋼管。 | 除非工程單位變更訂購規範,否則應拒絕焊接鋼管替代方案。 |
| ASTM A53/A53M-24,Type E | A 級與 B 級電阻焊接鋼管。 | 若允許使用 Type E 焊接鋼管,請在報價中指定 Type E。 |
| ASTM A53/A53M-24,Type S | A 級與 B 級無縫鋼管。 | 請確認報價中列有 Type S 及訂購的鋼級。 |
| ASTM A312/A312M-25 | 無縫、直縫焊接及重度冷加工焊接奧氏體鋼管。 | 確認提議的產品型式符合專案要求。 |
| ASME B31.3 | 製程配管系統的設計、檢測、檢驗與試驗。 | 若專案採用此規範,請用它檢查已安裝的系統。 |
| 49 CFR 192.113(a),表 1 | 所列 ASTM A53 無縫與 ERW 項目的縱向接縫係數為 1.00。 | 此參數僅可用於適用的美國天然氣管線計算。 |
| 49 CFR 192.7 | 更新前的法規將 ASTM A53/A53M-22 納入所列適用範圍,包括 § 192.113。 | 請區分法規採用的標準版本與出版機構發布的新版。 |
| API 5L 規範 | 無縫與焊接管線用鋼管。 | 請列明管線規範要求的製造方式與鋼級。 |
| API Specification 5L,第 47 版 | 公告指出焊接品質、檢測及酸性使用條件要求有所變更。 | 變更訂單文件前,請確認專案是否已採用新版。 |
鋼管的規格如何制定?
採購品項通常包括材料規範與鋼級、製造方式、尺寸及所需試驗。專案設計文件會訂定適用的配管規範。鋼管標示可說明製管廠製造的產品,但已安裝管線是否經工程單位驗收,則由專案團隊另行判定。涵蓋不同材料類別的產品標準,包括碳鋼與不鏽鋼,各自訂有鋼級、製造方式及試驗要求。高強度鋼級與較高的抗拉強度都是材料特性,應依適用的產品及設計文件確認。
請準備產品規範與採用版本、鋼級、公稱尺寸或外徑、訂購壁厚、端部表面處理及長度;訂單有要求時,也請列明熱處理、非破壞檢測及文件要求。若供應商提議採用不同規範,請勿只以「尺寸相同、鋼級相同」概括。
如何比較無縫與焊接鋼管報價
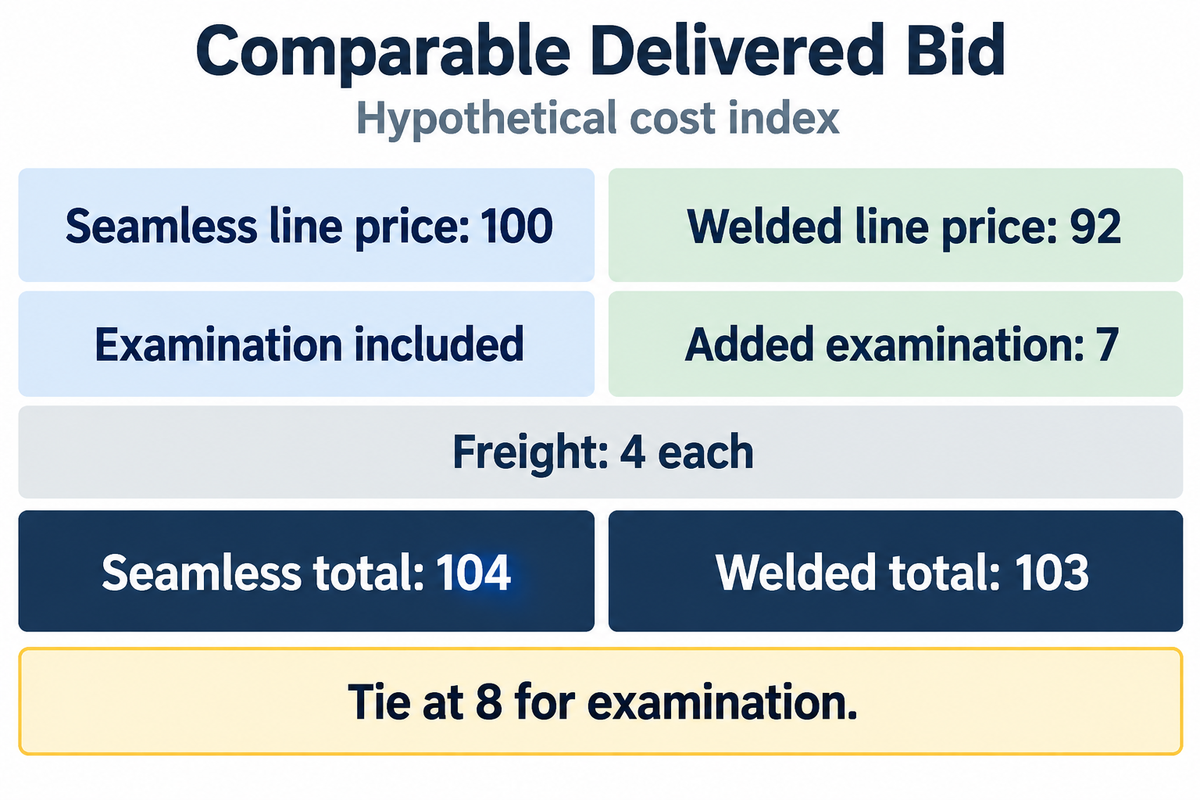
確認兩種製造方式都符合要求後,再比較每支驗收合格管材的交貨成本。請統一比較交貨地點、數量、計價單位及報價日期。將管線價格、額外檢測費用與運費分列。不可因為某項費用未列出,就據此決定得標對象。
完整且經核准的報價若能提供較低的交貨成本,焊接鋼管就是符合成本效益的選擇。若供應商將所需試驗費用納入計算,較低的管線價格可能不再具有優勢。
《聯邦採購規則》(FAR)提供了一個範例,說明如何依數量、交易條件與市場狀況的差異調整歷史價格。您可以在 FAR 的價格分析章節找到相關內容。比較原則也適用於準備審查私人招標時。不過,FAR 的內容是為反映聯邦政府採購時採用的作業方式而制定。
| 同等範圍的成本 | 無縫鋼管報價 | 焊接鋼管報價 |
|---|---|---|
| 鋼管報價的管線價格 | 100 | 92 |
| 所需檢測的額外費用 | 已包含於管線價格 | 7 |
| 運送至相同地點的運費 | 4 | 4 |
| 交貨總成本 | 104 | 103 |
在這個假設案例中,增加檢測費用後,管線價格相差 8 分的差距縮小為交貨成本相差 1 分。該項檢測若為 8 分,兩份交貨報價的總分就會相同。實際比較報價時,請列出各項費用,並將總額除以該份報價中驗收合格的管材長度。若必須支付檢測費用,但報價仍未確認該費用,請將該報價標示為資料不完整。供應商將費用與議定的檢測範圍一併列入報價後,再將該方案納入比較。
鋼管放行前的確認事項
鋼管放行前,請備妥採購單與檢驗計畫所列的紀錄。先核對實體標記與材質證明書中的爐次或批次資料,以及完整產品標示。管身與焊縫的指定檢測應分別審查,以免籠統的試驗項目掩蓋實際檢測內容的差異。
若有停留點或見證點,請先訂定日期再承諾出貨,讓買方確認檢驗時段及文件核對所需時間是否符合停工檢修的交期。製管廠的水壓試驗紀錄是針對所供應的鋼管;已安裝系統則須依據工程工作的專案文件,另外符合其驗收與試驗要求。
檢驗放行時程
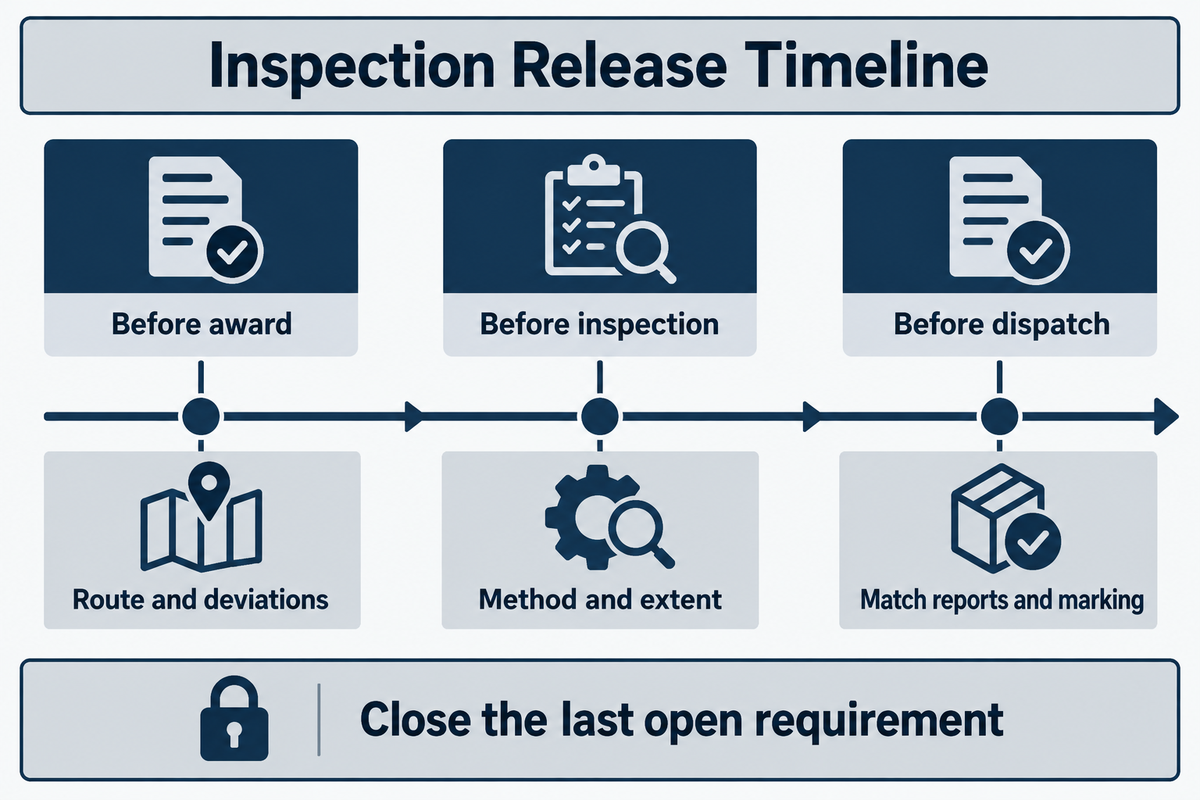
出貨前,請將製造方式核准、檢測範圍與文件檢查分別排定里程碑。
放行日期取決於議定檢驗計畫中最後一項尚未完成的要求。若檢驗計畫要求見證人到場,而對方無法如期出席,則以較晚的檢驗日期作為最早可能的放行日期。實際放行仍須等候所需紀錄與簽署完成。任何停留點或見證點的變更,都須由檢驗計畫指定的對象決定處置方式。
- 決標前,請確認報價中的製造方式、製管廠、已核准的規格偏離事項及檢驗計畫。
- 檢驗前,請確認訂單規定的受檢部位、檢測方法、範圍與驗收標準。
- 出貨前,請核對爐次或批次、報告與標記。完成所有指定的見證點與停留點,再取得所需的放行紀錄。
檢測設備供應商 Magnetic Analysis Corp. 的 Joseph Baldauff 在其管材產品檢測文章中說明,不同檢測方法針對的指示不盡相同。無論鋼管有無焊縫,所需檢測紀錄都必須符合訂單約定的範圍、方法與檢驗涵蓋範圍。
如何要求符合規範的報價與替代方案
為專案選擇合適的鋼管時,請以指定產品作為基本報價,並要求供應商將替代方案另行報價。替代方案應列明製管廠、製造方式、標準版本、鋼級、壁厚及檢驗範圍。供應商應明確標示每一項規格偏離,讓工程單位在採購比較價格前核准或拒絕。鋼管製造商或經銷商報價替代產品時,優先確認其是否完整符合核准的管線規範,而非只看籠統的產品標籤。
Baling Steel 列有A106 Grade B 無縫碳鋼管及ERW 鋼管選項。請在同一份詢價中提供專案規範與驗收文件。若兩種製造方式都符合要求,請分別列出品項,並以書面確認各自的供應製管廠、採用的標準版本、檢驗範圍與出貨日期。
重複相同訂單前的確認事項
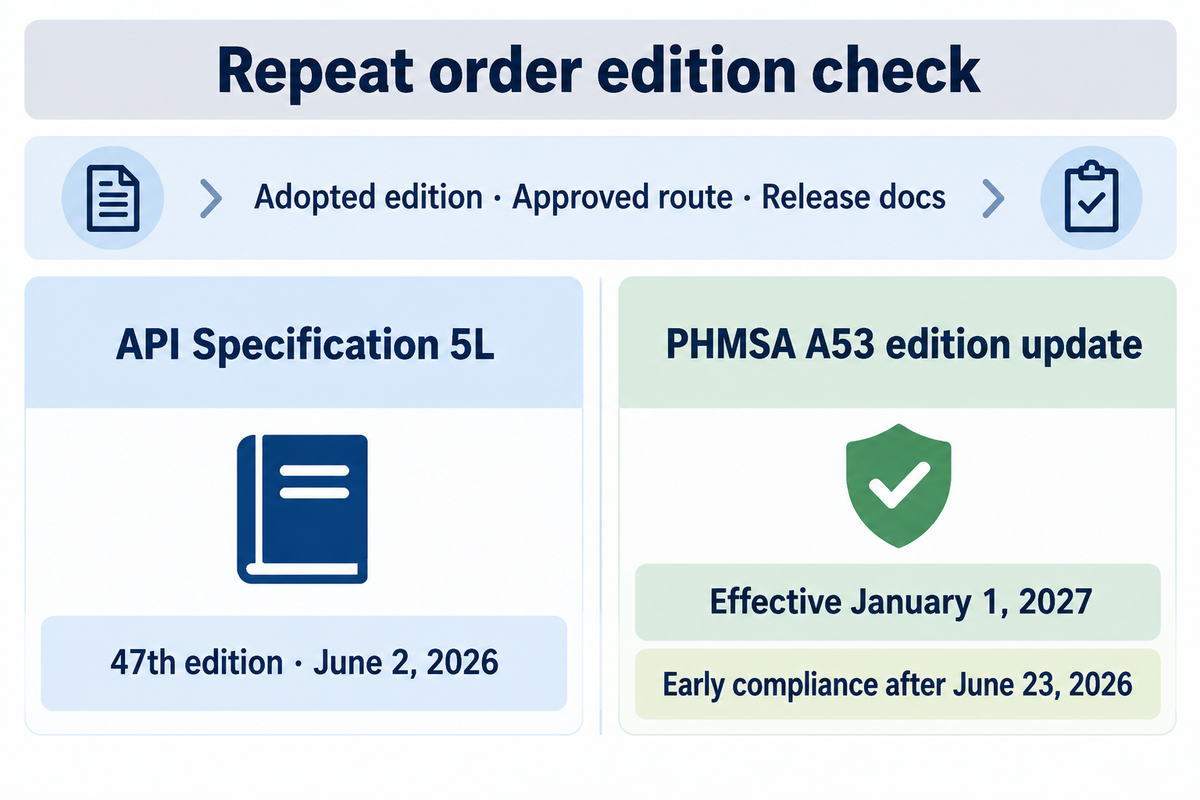
重複訂購前,請確認採用的標準版本、核准的製造方式與放行文件。新出版的標準版本不會自動取代合約指定或控制文件引用的版本。
例如,API 於 2026 年 6 月 2 日公布 Specification 5L 第 47 版。公告指出高頻焊接品質、非破壞檢測及酸性使用條件要求有所變更。
PHMSA 對 § 192.113 的更新,將 ASTM A53/A53M-22 的引用版本改為 2024 版,並於 2027 年 1 月 1 日生效。該機關允許於 2026 年 6 月 23 日後提前遵循新版。直接最終規則與生效日期確認。
常見問題
無縫鋼管用於哪些場合?
無縫鋼管用於 ASTM A106 等規範所涵蓋的高溫使用條件,也適用於要求單支管材沒有焊縫的管線。鋼級與尺寸符合管線設計要求時,無縫鋼管也可用於部分製程配管與管線用途。
無縫鋼管一定比較好嗎?
不一定。若兩份報價都通過技術審查,就選擇交貨成本較低的方案。請選擇符合放行日期要求,且每支驗收合格管材交貨成本較低的報價。
焊接鋼管可用於石油與天然氣專案嗎?
是。部分油氣專案依適用規範允許使用焊接鋼管。API Specification 5L 涵蓋無縫與焊接管線用鋼管的製造。針對個別訂單,請確認適用的管線規定、訂購的標準版本與鋼級、允許的製造方式,以及輸送流體、檢測或紀錄方面的任何要求。
無縫鋼管可以在安裝期間進行焊接嗎?
是。無縫鋼管通常會以環向焊接方式首尾相接。請依鋼級、使用條件與專案要求,採用適用的焊接作業規範、檢驗與驗收要求。製造標示會指出製管廠供應的鋼管所採用的製造方式。
如果材質證明書與鋼管標示不一致,該怎麼辦?
在切割、安裝或與已驗收的庫存材料混放之前,先隔離受影響的材料並記錄不符之處。核對標示、裝箱單及材質證明書,並確認其與實際採購項目及交貨批次相符。請供應商釐清各項識別資料,並取得專案品質計畫要求的處置核准。如果文件由經銷商提供,請追查修正後的紀錄,確認其可追溯至具名的製管廠。收料或品質團隊確認文件與實際材料相符後,才能放行鋼管。
如果工程需要特殊尺寸或稀有合金,該怎麼辦?
請在基本需求中保留指定的鋼級、外徑及最小壁厚。如果製管廠能符合鋼級要求,但需要採用不同的壁厚公差,請將該報價方案以書面規格偏離事項提交工程部門審核。只有在專案團隊核准後,才能將替代品列為備選方案報價。
參考資料與來源
- ASTM International 的 A106/A106M、A53/A53M 及 A312/A312M 公開適用範圍頁面。
- ASME。B31.3 製程配管適用範圍。
- 美國聯邦法規電子版中的 縱向接縫係數表及納入的標準版本。
- PHMSA 直接最終規則及生效日期確認。
- American Petroleum Institute。Specification 5L 第47版公告。
- PHMSA 的鋼管製造製程及材料與焊接失效。
- 刊載於 Iron & Steel 的三輥式管坯壁厚偏心研究。
- NIST。極端環境下的材料檢測。
- 《聯邦採購規則》。價格分析指引。
- Joseph Baldauff,Magnetic Analysis Corp。能源相關管材的檢測方法,原刊於《The Tube & Pipe Journal》。