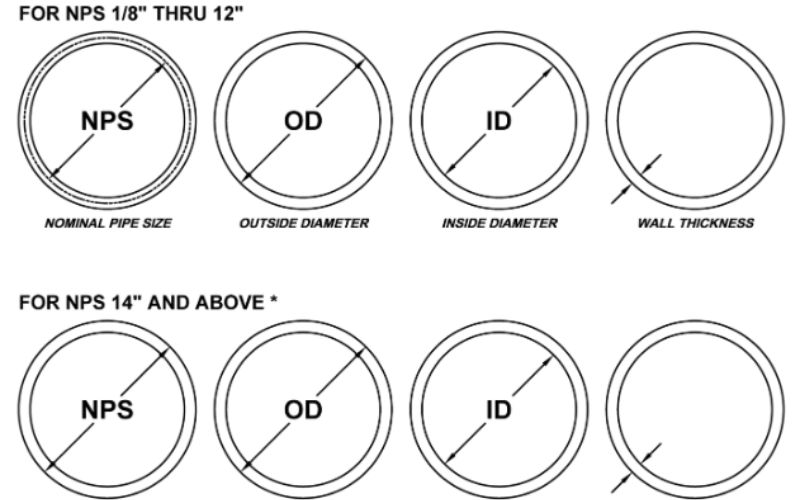
溶接鋼管より継目無鋼管を選ぶのはどのような場合でしょうか。注文で継目無鋼管が指定されている場合に採用し、提示された継目無鋼管が設計要件と検査要件を満たしていることを確認してください。継目無鋼管には、鋼管工場で製造時に生じる長手方向の溶接部がありません。技術者が両方の製法を承認している場合は、検査内容、納期、受入可能なフィート当たりのコストを比較してください。
継目無鋼管と溶接鋼管を比較する際、鋼種と管厚系列が同じ見積もりでも、製品形態が異なる場合があります。まず購買仕様を確認してください。
溶接鋼管と継目無鋼管の主な違いは何ですか。
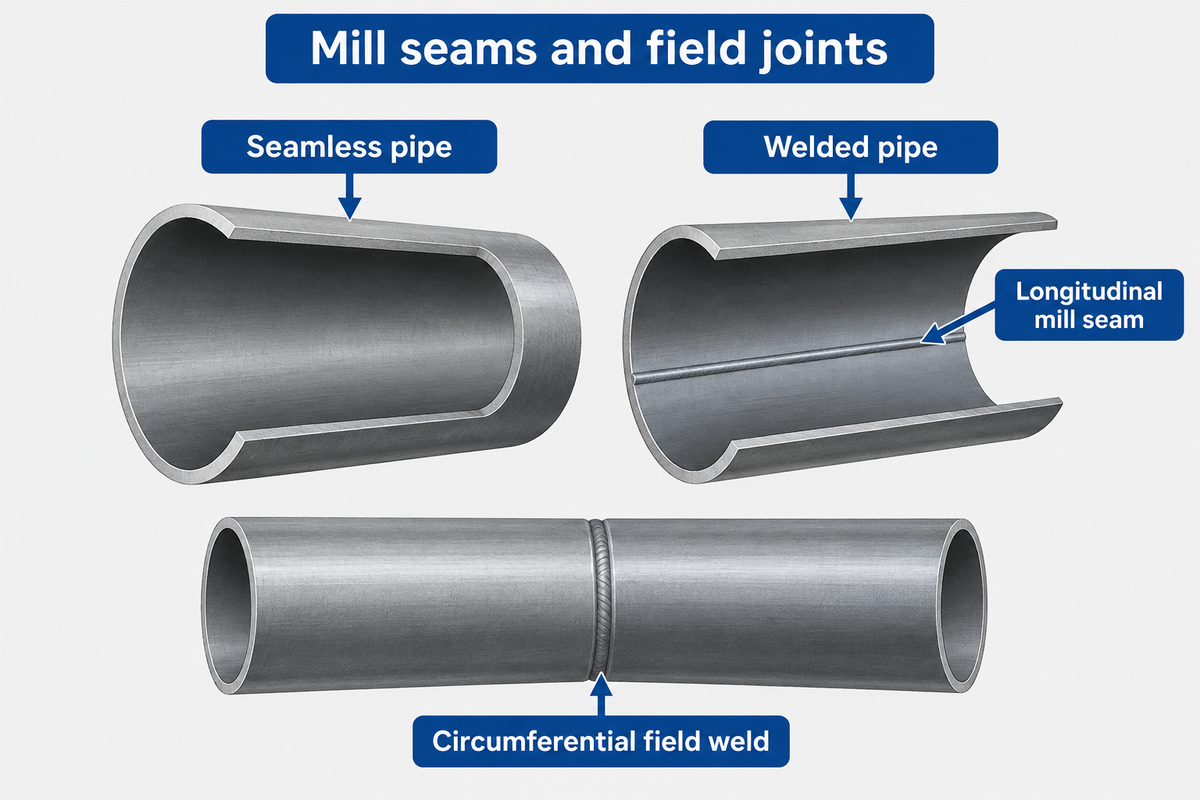
継目無鋼管は、長手方向の溶接シームを設けずに製造されます。溶接鋼管は、帯鋼または鋼板を円筒状に成形し、端部を接合して製造します。どちらの製法でも、現場で円周溶接を行って鋼管同士を接続できます。
継目無鋼管の一般的な製造工程では、ビレットと呼ばれる鋼材を加熱して穿孔します。熱間仕上げでは、中空になった素材を高温のまま加工して所定寸法に仕上げます。鋼製のビレットから継目無鋼管を製造するため、長手方向の鋼管工場溶接部はありません。
PHMSAの製造工程に関するファクトシートでは、電気抵抗溶接鋼管と両面サブマージアーク溶接鋼管を異なる製造方法として説明しています。電気抵抗溶接では、電流で端部を加熱し、ローラーで押し付けて接合します。サブマージアーク溶接では、フラックスの層の下でアークを発生させてシームを形成します。ERW鋼管は、成形した端部をシームに沿って圧力で接合して製造します。大径の注文では、サプライヤーが複数の製造方法を提示する場合があります。継目無鋼管と異なる種類の溶接鋼管を比較する際は、それぞれの見積もりについて鋼管工場の製造方法と検査範囲を記録してください。
継目無と溶接という製造方法の違いは、鋼管の強度と耐久性にどのように影響しますか。
溶接シームを設けると溶接継手と熱影響部が生じ、材質、形状、使用条件によっては強度や耐久性に影響することがあります。溶接鋼管と比べて、継目無鋼管の鋼管工場出荷長には検査対象となるシームがありませんが、肉厚のばらつきや製造上の不連続が生じる可能性はあります。
たとえば、3ロールによる管中空材の製造研究では、特定の継目無鋼管製造工程における肉厚偏心を調査しています。その結果は、実際の肉厚と寸法公差を確認すべき理由を示しています。継目無鋼管の特徴として知られているのは、鋼管工場溶接シームがないことです。ただし、この特徴だけでは組織や肉厚が均一であるとは言えません。2つの見積もりを比較する前に、図面で最小肉厚と検査基準を確認し、肉厚の均一性が求められる場合はその要件も確認してください。製造方法と鋼種の用語については、SMLS鋼管の鋼種・製造ガイドをご覧ください。PHMSAは、材料および溶接部の不具合に関するファクトシートで鋼管工場溶接部と周溶接部を取り上げています。
用途に適した鋼管はどちらですか。
ASTM A106のように品目で継目無鋼管のみが指定されている場合は、継目無鋼管を購入してください。仕様で製造方法が認められ、技術部門が提示された鋼種、寸法、検査を承認する場合は、溶接鋼管を代替品として検討できます。
製造方法の適用可否一覧
価格を比較する前に、見積もり品が注文された製品形態、使用要件、承認状況に適合するか確認してください。
| 見積もりの区分 | 判断 | 次の対応 |
|---|---|---|
| A106の品目に対し、A53 Type Eとして提示された代替品 | 代替品への変更により製品仕様が変わります。 | 指定された継目無鋼管の見積もりを基準として維持してください。別の製造方法による製品は、技術審査用の仕様逸脱として提出してください。 |
| 継目無鋼管と溶接鋼管の両方を認める配管仕様 | どちらも技術比較の対象にできます。 | 各見積もりについて、設計条件、最小肉厚、必要な検査、承認状況を確認してください。 |
| 製造方法や必要な検査範囲が記載されていないラインパイプの見積もり | 見積もりの内容が不十分です。 | 発注前に、製造方法と試験に関する確約を書面で入手してください。 |
| 製品規格の版が記載されていない、または変更されている | 見積もりの根拠が不明確です。 | 適用する規格の版をサプライヤーに明記してもらい、代替案があれば申告するよう依頼してください。 |
| 鋼種と管厚系列は一致しているが、最小肉厚が不明確 | 設計上の確認が完了していません。 | 注文肉厚と寸法公差を確認し、入手可能な最小肉厚を技術部門に提示してください。 |
| 代替の製造方法により指定された使用条件が変わる | 技術審査が必要です。 | 見積もりを比較する前に、仕様逸脱をプロジェクト技術者に提出してください。特に繰返し荷重や腐食性環境で使用する場合は必ず確認してください。 |
| 溶接鋼管の見積もりに試験の記載はあるが、シームの検査範囲がない | 提示された検査範囲が不十分です。 | 注文で求められる検査方法、検査対象(母材とシーム)、検査範囲、合否判定基準を確認してください。 |
| 納期回答に必要な立会検査日が記載されていない | 出荷見込みの情報が不十分です。 | 合意済みの最終立会検査日を納期に反映してください。 |
| 表示と報告書で溶鋼チャージの識別情報が異なる | 受入検査部門は、該当ロットの受入れを承認できません。 | 該当ロットを保留し、指定された鋼管工場およびプロジェクト品質チームと照合してください。 |
この違いが重要になるのは、A106で製品の製造方法がすでに定められている高温プロセス配管や、指定されたラインパイプの鋼種と製造方法によって複数の見積もりが可能なパイプラインプロジェクトです。プロジェクトに適した鋼管を選ぶには、まず配管が受ける高圧・高温の組み合わせを確認し、次に注文された製品形態を確認してください。精製や発電などの産業では、同じ施設内でも配管を流れる流体や圧力・温度条件はさまざまです。化学プラントと発電所ではどちらもプロセス配管を使用しますが、炭素鋼、ステンレス鋼、合金鋼のいずれが適切かは、配管仕様と材料グループによって決まります。
溶接鋼管は同じ設計圧力に適合できますか。
はい。適用される計算によって提示製品の適合性が確認できれば、溶接鋼管は継目無鋼管と同じ設計圧力に適合できます。継目無鋼管と溶接鋼管のどちらを使用するか判断するため、適用する規格の版、同時に作用する圧力と温度、材料の許容応力、入手可能な最小肉厚、長手継手の取り扱いを技術部門に提示してください。
プロセス配管については、ASME B31.3が材料、設計、製作、検査、試験を規定しています。肉厚公差は鋼管工場が呼び肉厚に対して供給できる範囲を示します。一方、腐食代は使用条件に応じた設計値です。提示された鋼管に十分な肉厚があるか確認する際は、両方を記録してください。
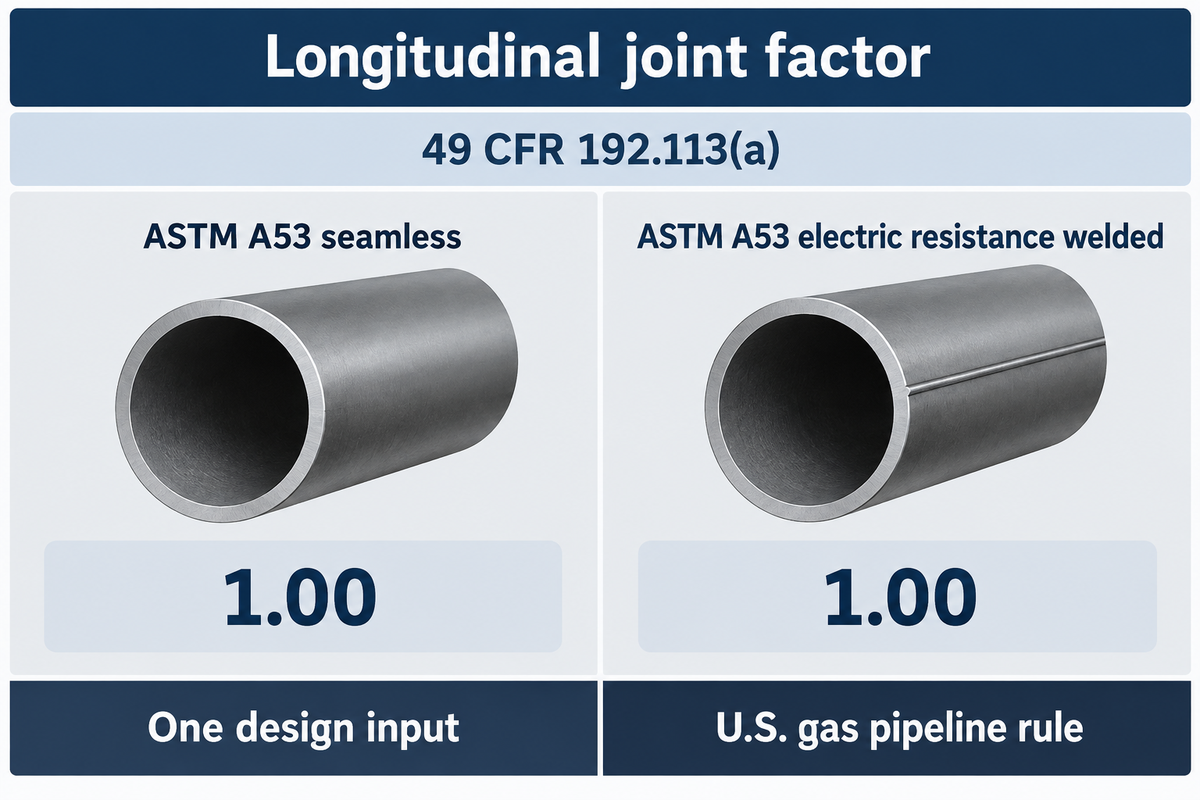
米国のガスパイプライン規則が一例です。49 CFR 192.113(a)の表1では、ASTM A53の継目無鋼管と電気抵抗溶接鋼管の両方について、長手継手係数を1.00としています。更新前の規則への参照組込み条項では、この用途にASTM A53/A53M-22が指定されています。この例が適用されるのは、同ガスパイプライン規則に記載された製品だけです。この係数は設計上の入力値の一つであり、それだけで最終的な耐圧性能を示すものではなく、プロセス配管にも適用できません。高圧用途では、適用される設計基準に基づいて、鋼管が必要な条件に耐えられることを確認してください。ベンダーが溶接鋼管は継目無鋼管と同等の強度があると説明したり、一方の見積もり品の強度が優れていると主張したりする場合があります。2つの製品が同じ設計圧力に適合するかを判断する前に、使用可能な肉厚、適用される長手継手係数、許容応力を比較してください。
溶接鋼管は安全ですか。
該当製品が使用条件で認められ、設計要件と受入要件が満たされていれば、溶接鋼管を使用できます。繰返し荷重、腐食性媒体、水素が関わる場合、技術者は静圧だけでなく、関連する使用環境の要因も評価する必要があります。「溶接部は常に弱点」とする主張では、この評価が抜けています。引張試験で高い強度が得られても、それだけで耐食性、靱性、疲労特性の優位性が証明されるわけではありません。また、使用条件と受入要件を示さずに「重要用途に適している」と主張しても、判断材料として不十分です。
National Institute of Standards and Technologyは、水素環境に関する研究で、運転圧力、荷重頻度、既存欠陥の大きさなどを考慮して疲労をモデル化しています。提案された変更が疲労寿命に影響する可能性がある場合は、該当プロジェクトの評価基準を適用してください。水素環境用鋼管の選定ガイドでは、購入前に確認すべき使用条件に関する事項を取り上げています。見積もりを判断する際、技術上の疑問が解消されていない製造方法による製品は、単価が低くても保留としてください。
製品規格で注文できる内容
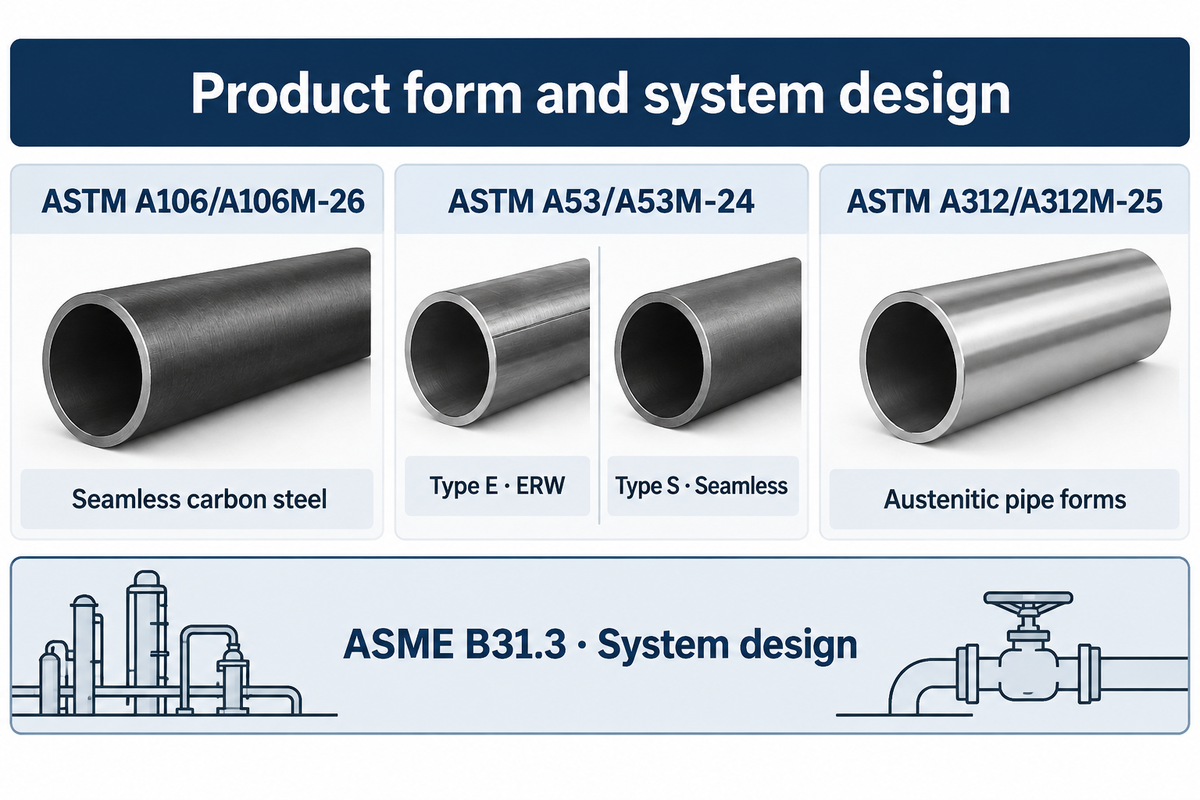
まず、品目に指定された製品仕様と製造方法を確認してください。ASTM A106/A106M-26は、高温用途向けの継目無炭素鋼鋼管を対象としています。ASTM A53/A53M-24は、電気抵抗溶接のType Eと継目無のType Sを規定し、どちらもGrades AおよびBで同仕様の対象となります。2つの見積もりの寸法が似ていても、適用範囲は異なります。
ASTM A312/A312M-25は、定められた使用範囲内で、継目無、直線シーム溶接、高度冷間加工溶接のオーステナイト系ステンレス鋼鋼管を対象としています。A312鋼管仕様ガイドでは、オーステナイト系鋼管の注文に関する鋼種と製品形態を説明しています。API Specification 5Lは、継目無および溶接の鋼製ラインパイプを対象としています。この規格で注文する場合は、API 5L Grade Bの表示ガイドを参照し、サプライヤーと確認すべき項目を把握してください。見積もりには採用する規格の版と注文する製品形態を明記してください。
| 仕様・規則 | 対象範囲 | 判断に役立つ内容 |
|---|---|---|
| ASTM A106/A106M-26 | 高温用途に関する適用範囲内の継目無炭素鋼鋼管。 | 技術部門が注文仕様を変更しない限り、溶接鋼管への変更を認めないでください。 |
| ASTM A53/A53M-24、Type E | Grades AおよびBの電気抵抗溶接鋼管。 | 認められる溶接形態であれば、見積もりにType Eを明記するよう依頼してください。 |
| ASTM A53/A53M-24、Type S | Grades AおよびBの継目無鋼管。 | Type Sと注文鋼種の両方が見積もりに記載されていることを確認してください。 |
| ASTM A312/A312M-25 | 継目無、直線シーム溶接、高度冷間加工溶接のオーステナイト系鋼管。 | 提示された製品形態がプロジェクト要件に適合することを確認してください。 |
| ASME B31.3 | プロセス配管システムの設計、検査、点検、試験。 | 採用されている場合は、設置するシステムの確認に使用してください。 |
| 49 CFR 192.113(a)、表1 | 記載されたASTM A53の継目無鋼管およびERW鋼管の長手継手係数は1.00。 | この値は、該当する米国ガスパイプラインの計算に限って使用してください。 |
| 49 CFR 192.7 | 更新前の規則では、§ 192.113などに規定された用途にASTM A53/A53M-22が参照組込みされています。 | 規制上の規格の版と、発行元が発行した新版を分けて確認してください。 |
| API規格5L | 継目無および溶接の鋼製ラインパイプ。 | 配管仕様で求められる製造方法と鋼種を明記してください。 |
| API Specification 5L、第47版 | 告知では、溶接品質、検査、サワー環境要件の変更が示されています。 | 注文書を変更する前に、プロジェクトで新版が採用されているか確認してください。 |
鋼管の仕様はどのように定められますか。
通常、購買品目には材料仕様と鋼種、製造方法、寸法、必要な試験を記載します。適用する配管規則はプロジェクトの設計文書で定めます。鋼管の表示から鋼管工場で製造された製品の内容はわかりますが、設置する配管の技術的な承認はプロジェクトチームが別途判断します。炭素鋼やステンレス鋼を含む各材料群の製品規格には、それぞれ独自の鋼種、製造方法、試験要件があります。高強度鋼種や高い引張強さは材料特性であり、適用される製品文書と設計文書で確認してください。
製品仕様と採用規格の版、鋼種、呼び寸法または外径、注文肉厚、端部仕上げ、長さを明記してください。注文で必要な場合は、熱処理、非破壊検査、書類要件も追加します。ベンダーが異なる仕様を提案している場合、「同じサイズ、同じ鋼種」という表現で済ませないでください。
継目無鋼管と溶接鋼管の見積もりを比較する方法
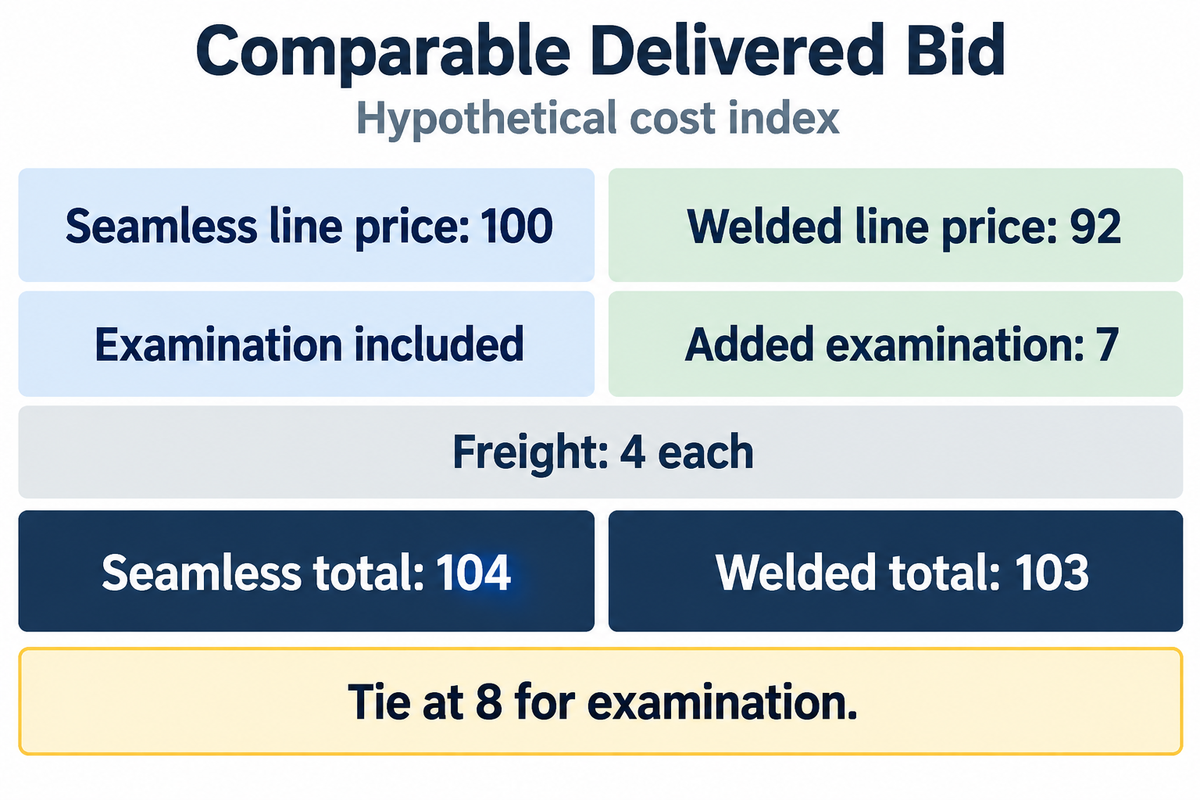
両方の製法が採用可能な場合は、受入可能なフィート当たりの納入後コストを比較してください。納入先、数量、単位、見積日をそろえたうえで、見積もりを比較します。管材価格、追加検査費、運賃は、それぞれ別項目として明記してもらってください。記載のない費用を理由に発注先を決めるべきではありません。
必要な承認を得た見積もり全体で納入コストがより低ければ、溶接鋼管はコスト効率のよい選択肢です。鋼管の提示価格が低くても、ベンダーが必要な試験費用を加えると、その利点が失われることがあります。
Federal Acquisition Regulation (FAR)では、数量、取引条件、市場状況の違いを考慮して過去の価格を調整する方法が一例として示されています。これはFARの価格分析の項目で確認できます。この比較原則は、民間の入札を検討する際にも役立ちます。ただし、FARは連邦政府の調達手続きを反映した規則です。
| 同一条件でのコスト | 継目無鋼管の見積もり | 溶接鋼管の見積もり |
|---|---|---|
| 鋼管の提示価格 | 100 | 92 |
| 必要な検査の追加費用 | 提示価格に含む | 7 |
| 同一納入先までの運賃 | 4 | 4 |
| 納入コスト合計 | 104 | 103 |
この仮定例では、提示価格の差は8ポイントですが、追加検査費用を加えると納入コストの差は1ポイントまで縮まります。その検査費用が8ポイントなら、納入コストは同額です。実際の見積もりでは各費用を列挙し、それぞれの合計を検収済み長さで割ってください。検査費用が必要なのに金額が未確定の見積もりは、不完全として扱ってください。サプライヤーが費用と合意済みの検査範囲を同じ見積もりに記載したら、比較対象にできます。
鋼管の出荷承認前に確認すること
出荷を承認する前に、注文書と検査計画で指定された記録を確認してください。まず現品の表示と鋼管工場のミルシートを照合し、溶鋼チャージまたはロットと正確な製品表示を確認します。母材とシームの検査はそれぞれ個別に確認し、一般的な試験項目の記載で検査対象の違いが見えなくならないようにしてください。
出荷を約束する前に、保留点または立会点の日程を決めてください。買い手が、検査可能な期間と書類照合に必要な時間を停止期間の納期に間に合わせられるか判断できます。鋼管工場での水圧試験記録は、供給される鋼管を対象とします。設置後のシステムには、工事を規定するプロジェクト文書に基づく独自の受入要件と試験要件があります。
検査・出荷承認のスケジュール
出荷前の別々の工程として、製造方法の承認、試験範囲、書類確認を設定してください。
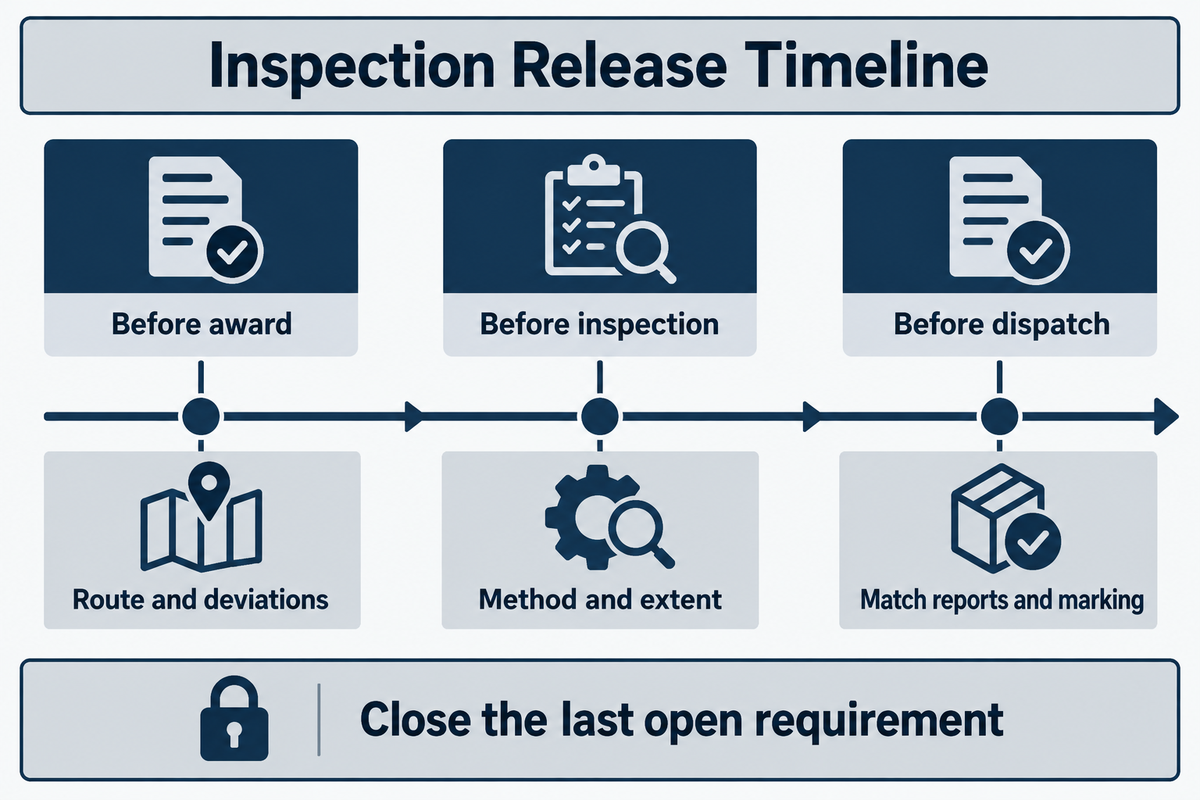
出荷承認日は、合意した検査計画に残る最後の未完了要件に従います。検査計画で立会者の出席が必要とされ、予定どおり出席できない場合は、後ろ倒しとなった検査日を最短の出荷承認日としてください。実際の出荷承認は、必要書類と署名がそろってから行います。保留点または立会点を変更する場合は、検査計画で指定された当事者の判断を得てください。
- 発注前に、提示された製造方法、鋼管工場、承認済みの仕様逸脱、検査計画を確認してください。
- 検査前に、注文で規定された検査対象、方法、範囲、合否判定基準を確認してください。
- 出荷前に、溶鋼チャージまたはロット、報告書、表示を照合してください。指定された立会点と保留点をすべて完了し、必要な出荷承認記録を入手してください。
検査機器サプライヤーのMagnetic Analysis Corp.に所属するJoseph Baldauffは、異なる検査方法で検出対象となる指示がどう異なるかを、管状製品の試験に関する記事で説明しています。シームの有無にかかわらず、鋼管の検査記録は、注文で合意した範囲、方法、検査範囲に合致している必要があります。
仕様に適合する見積もりと代替案を依頼する方法
プロジェクトに適した鋼管を選ぶには、指定された鋼管を基準見積もりとして維持し、代替品は別途価格を提示するようサプライヤーに依頼してください。代替案には鋼管工場、製造方法、規格の版、鋼種、肉厚、検査範囲を明記します。調達部門が価格を比較する前に、技術部門が承認または却下できるよう、サプライヤーには仕様からの逸脱をすべて明示してもらってください。代替品を提示する鋼管メーカーや販売業者には、一般的な製品名よりも、承認済みの配管仕様に完全に適合させることが重要です。
Baling Steelでは、A106 Grade Bの継目無炭素鋼鋼管とERW鋼管の選択肢を取り扱っています。プロジェクト仕様と受入関連書類をまとめてご送付ください。どちらの製造方法も適用可能な場合は、明細を分け、供給する鋼管工場、採用規格の版、検査範囲、出荷日をそれぞれ書面で確認するよう依頼してください。
同じ注文を繰り返す前に確認すること
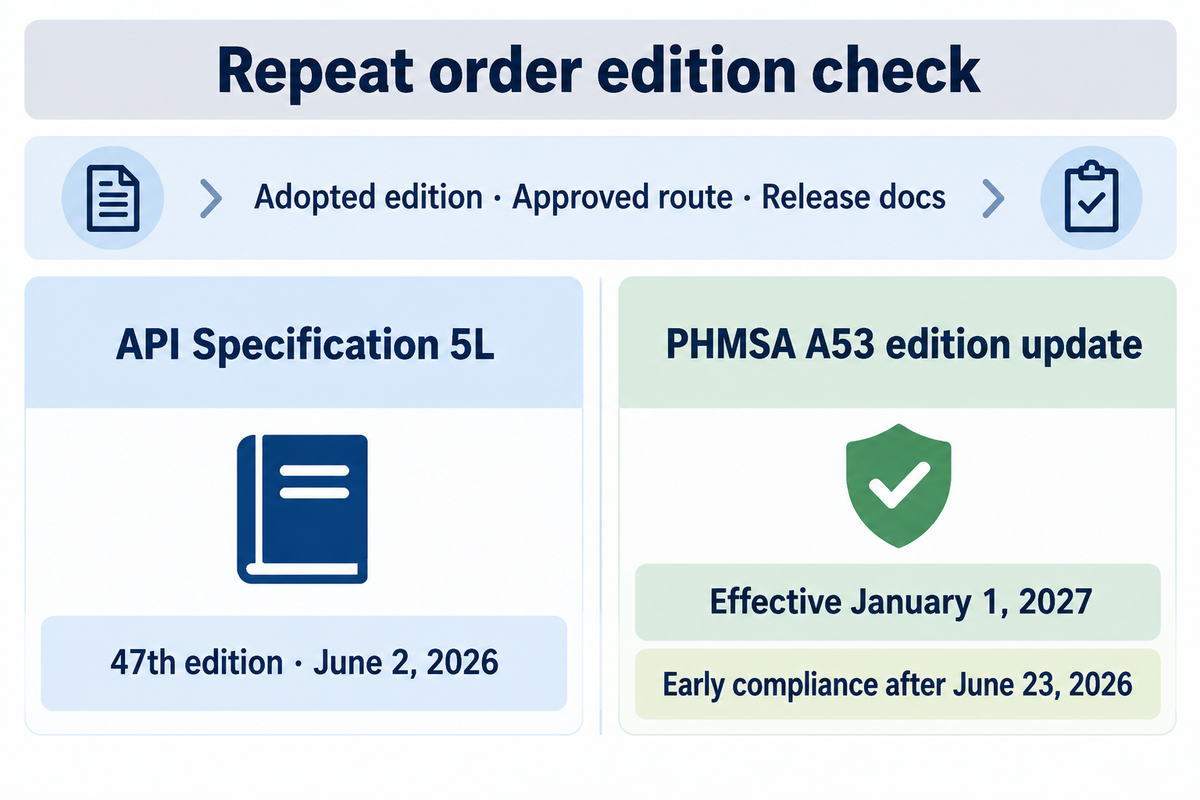
注文を繰り返す際は、採用規格の版、承認済みの製造方法、出荷承認書類を確認してください。新版が発行されても、契約書や適用文書で指定された規格の版が自動的に置き換わるわけではありません。
たとえば、APIは2026年6月2日にSpecification 5Lの第47版を発表しました。この発表では、高周波溶接の品質、非破壊検査、サワー環境の要件に関する変更が示されています。
PHMSAによる§ 192.113の更新では、ASTM A53/A53M-22の参照が2024年版に置き換わり、2027年1月1日に施行されます。同機関は2026年6月23日以降、早期適合を認めました。最終規則および施行日の確認情報。
よくあるご質問
継目無鋼管はどのような用途に使われますか。
継目無鋼管は、ASTM A106などの仕様に基づく高温用途や、鋼管工場出荷長にシームがないことが求められる配管に使われます。また、鋼種と寸法が配管の設計要件を満たす場合、一部のプロセス配管やパイプライン用途にも使用されます。
継目無鋼管は常に優れていますか。
いいえ。両方の見積もりが技術審査に合格した場合は、納入後の総コストがより低い方を選びます。出荷日を満たし、受入可能なフィート当たりの納入後コストがより低い見積もりを選んでください。
石油・ガスプロジェクトで溶接鋼管は認められていますか。
はい。適用される仕様に基づき、溶接鋼管の使用が認められる石油・ガスプロジェクトもあります。API Specification 5Lは、継目無および溶接ラインパイプの両方の製造を対象としています。個別の注文では、適用されるパイプライン規則、指定された版と鋼種、許容される製造方法、輸送流体に関する要件、検査または記録に関する要件を確認してください。
継目無鋼管は、設置時に溶接できますか?
はい。継目無鋼管は、端部同士を円周溶接して接合することがよくあります。鋼種、用途、プロジェクトに適用される溶接施工要領、検査および合否判定要件に従ってください。製造区分は、鋼管工場から供給される鋼管に用いられた製造方法を示します。
ミルシートと鋼管の表示が一致しない場合は、どうすればよいですか?
該当する材料は保留し、切断、設置、または受入済みの在庫との混合を行う前に、不一致を記録してください。表示、梱包明細書、ミルシートを、実際の発注明細および納入ロットと照合します。供給業者に識別情報の照合を依頼し、プロジェクト品質計画で求められる処置を確認してください。書類が販売代理店から発行された場合は、訂正後の記録を記載された鋼管工場まで遡って確認してください。受入担当または品質管理チームが書類と現物を照合できた後にのみ、鋼管を受け入れてください。
特注寸法や希少な合金が必要な場合は、どうすればよいですか?
要求する鋼種、外径、最小肉厚は、基本依頼に明記してください。鋼管工場が鋼種には対応できても肉厚公差の変更が必要な場合は、その提案を書面による逸脱申請として技術部門に回してください。代替品は、プロジェクトチームの承認後に限り、別案として価格を提示してください。
参考資料・出典
- ASTM InternationalによるA106/A106M、A53/A53M、A312/A312Mの適用範囲に関する公開ページ。
- ASME。B31.3プロセス配管の適用範囲。
- Electronic Code of Federal Regulationsによる長手継手係数の表および組み込まれた版。
- PHMSAの直接最終規則および施行日の確認。
- American Petroleum Institute。Specification 5L、第47版の発表。
- PHMSAによる鋼管の製造工程および材料と溶接部の不具合。
- Iron & Steelに掲載された3ロール式管材素管の肉厚偏心に関する研究。
- NIST。極限環境における材料試験。
- Federal Acquisition Regulation。価格分析に関する指針。
- Magnetic Analysis Corp.のJoseph Baldauff。エネルギー関連管状製品の検査方法。初出はThe Tube & Pipe Journal。