


Caractéristiques essentielles : revêtement époxy FBE
| Type de revêtement | Poudre époxy thermodurcissable |
| Température d’application | 180–250 °C (356–482 °F) |
| Épaisseur sèche typique (extérieur) | Épaisseur : 350–500 µm (14–20 mils) |
| Épaisseur sèche typique (intérieur) | Épaisseur : 250–400 µm (10–16 mils) |
| Température de service | Jusqu’à 85 °C en milieu humide / 150 °C à sec |
| Normes principales | CSA Z245.20, ISO 21809-2:2026, AMPP SP0188 |
| Temps de polymérisation | 60–120 secondes |
| Part de marché mondiale (revêtements de tubes) | ~49 % (2025) |
Qu’est-ce que l’époxy FBE ? Explication du revêtement époxy appliqué par fusion
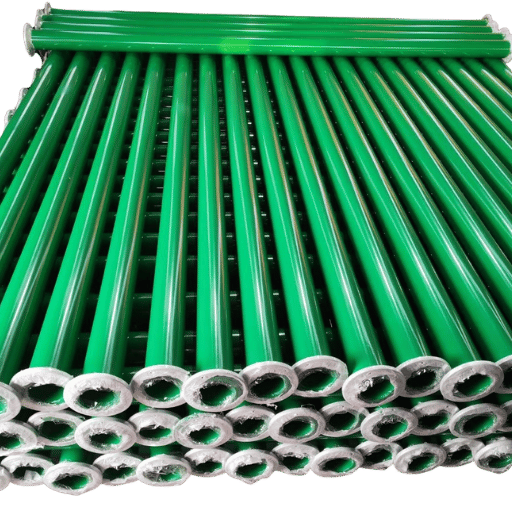 L’époxy FBE est un revêtement en poudre thermodurcissable qui forme une barrière permanente contre la corrosion sur l’acier grâce à une réaction de réticulation chimique. Contrairement aux revêtements thermoplastiques qui ramollissent lorsqu’ils sont réchauffés, un revêtement époxy appliqué par fusion subit une polymérisation irréversible : une fois que la résine époxy et l’agent de durcissement à base d’amine fusionnent à une température supérieure à 180 °C, les molécules se réticulent pour former un réseau tridimensionnel rigide qui ne peut pas retrouver son état initial de poudre. Sa durée de service dépasse ainsi largement celle des systèmes de peinture classiques.
C’est ce qui distingue le FBE d’une peinture ordinaire ou d’un système époxy liquide. La liaison chimique entre le revêtement fusionné et le substrat en acier assure une adhérence suffisante pour résister au décollement cathodique, à la pénétration de l’humidité et à l’attaque de substances corrosives, notamment les chlorures, pendant des décennies. Correctement polymérisé, un revêtement FBE appliqué en usine forme une barrière continue, sans piqûres, retrait dû aux solvants ni joints : les trois points faibles à l’origine de la plupart des défaillances de revêtement sur les pipelines enterrés ou immergés.
L’époxy FBE ne contenant pas de solvants volatils, son application n’émet aucun COV. C’est un avantage à la fois environnemental et pratique : l’absence d’évaporation évite les défauts de porosité dans le film polymérisé et les émanations dangereuses pour les équipes d’application.
Application du revêtement FBE : le procédé en 6 étapes
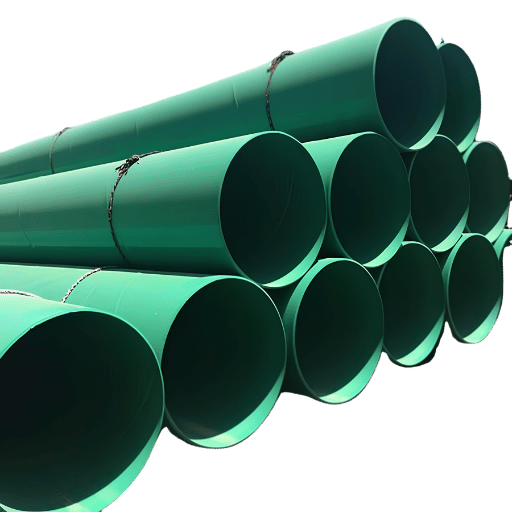 La qualité d’un revêtement FBE dépend presque entièrement du procédé d’application. Chaque étape exige des tolérances strictes et laisse peu de place aux écarts. Si la préparation de surface ou la température de préchauffage cible n’est pas respectée, le revêtement obtenu peut sembler identique, mais se détériorer plusieurs années plus tôt.
- Nettoyage et profilage de la surface — La surface du tube est décapée par projection d’abrasif jusqu’au degré de propreté Sa 2½ (métal presque blanc). Le profil d’ancrage doit se situer entre 50–85 µm Rz. En dessous de 50 µm, l’adhérence mécanique diminue. Au-dessus de 85 µm, des zones de film trop mince se forment, où la corrosion apparaît en premier.
- Préchauffage — La surface du tube est tirée au-dessus d’un Suskipor ou des forces de Thermaedli. Pour chauffer la surface du tube par induction ou au gaz, avec préchauffage à la flamme, la poudre FBE est portée à 220–250 C. La plage de fonctionnement est très étroite. En dessous de 2000 C, la poudre ne Metafoot pas complètement Hehujog et la réaction de réticulation reste incomplète. Au-dessus de 2600 C, l’époxy commence à se dégrader à la surface.
- Application de la poudre — La poudre FBE chargée électrostatiquement est projetée sur la surface chauffée du tube, à l’intérieur de la cabine de revêtement. Au contact de l’acier chaud, elle fond et épouse le profil de surface, en remplissant chaque creux microscopique laissé par le décapage abrasif.
- Fusion et polymérisation — La chaleur emmagasinée dans la paroi du tube déclenche la réaction de réticulation et développe la résistance à la corrosion qui caractérise les performances du FBE. Le temps de polymérisation dépend de l’épaisseur de paroi du tube et de la formulation spécifique du FBE ; il varie de 60 à 120 secondes. Les laboratoires de contrôle qualité vérifient que la polymérisation est complète par calorimétrie différentielle à balayage (DSC), qui confirme un delta Tg résiduel inférieur à 3 C.
- Trempe à l’eau — Après polymérisation, le tube passe dans une station de trempe à l’eau afin d’éviter une polymérisation excessive et de préserver les propriétés mécaniques du revêtement.
- Détection des discontinuités et inspection — Toute la surface revêtue est soumise à un essai d’étincelage à haute tension selon AMPP SP0188. La tension d’essai est calculée en multipliant 100 V par 25 m / l’épaisseur du revêtement époxy. Toute discontinuité exposant l’acier nu doit être réparée avant l’expédition du joint.
Quelle température faut-il pour appliquer un revêtement FBE ?
La plupart des formulations FBE visent un préchauffage de 220–240 °C (428–464 °F). Pourquoi cette plage étroite ? Elle permet de contrôler la densité de réticulation, c’est-à-dire le nombre de liaisons chimiques par unité de volume d’époxy polymérisé. Dura-Bond Industries indique qu’à 230 °C, la résine atteint sa fusion, son écoulement et sa polymérisation complète en 90 secondes sur des épaisseurs de paroi standard. À 200 C, le film gélifie avant de pouvoir épouser le profil d’ancrage, emprisonnant ainsi des poches d’air. Au-delà de 260 C, l’époxy commence à se dégrader sous l’effet de la chaleur, ce qui fragilise le film et peut le faire facilement se fissurer lors de la manutention du tube.Une plage de préchauffage de 220-240 C permet d’obtenir une densité de réticulation maximale. Environ 80 % de l’adhérence à long terme de l’époxy et de sa résistance au décollement dépendent de cette variation de 20 C. Vérifiez toujours la température réelle de la surface du tube à l’aide de pyromètres à contact, car la température de l’air à l’intérieur du four est supérieure de 15-30 C à celle de la surface de l’acier, surtout pour les tubes à paroi épaisse.
Propriétés du revêtement FBE : performances de protection contre la corrosion
 La valeur du FBE sur le marché tient à ses performances démontrées dans trois domaines : l’adhérence à l’acier, la résistance au décollement cathodique et la protection contre la pénétration de l’humidité et des produits chimiques. Ces affirmations sont vérifiables : chaque propriété fait l’objet d’un essai normalisé assorti de critères de réussite ou d’échec clairement définis.
-
- Adhérence par traction ≥ 17 MPa selon les essais CSA Z245.20
- Décollement cathodique ≤ 8 mm de rayon à 65 °C (ASTM G8)
- Aucune émission de COV pendant l’application
- Revêtement protecteur monocouche : aucun système d’apprêt et de couche de finition nécessaire
- Convient aux surfaces intérieures comme extérieures des tubes
- Réduit le courant nécessaire à la protection cathodique du pipeline
-
- Flexibilité limitée — caractéristique des revêtements thermodurcissables, il ne peut pas être plié après application (selon les recherches du DOT)
- Température de service limitée à 85 C en milieu humide / 150 C à sec
- Sensible à la dégradation par les UV en cas de stockage prolongé à l’extérieur
- Résistance aux chocs mécaniques inférieure à celle des systèmes 3LPE
- Possibilités de réparation sur site plus limitées qu’avec les revêtements liquides
Quelle est la durée de vie d’un revêtement FBE ?
Un revêtement FBE correctement appliqué et polymérisé sur un pipeline en acier enterré protège contre la corrosion pendant 25-40 ans. Sa durée de vie réelle dépend de trois facteurs : l’agressivité du sol (chlorures, humidité, pH), la densité du courant de protection cathodique et la qualité de l’application initiale. Les essais en laboratoire de décollement cathodique selon ASTM G8-21 appliquent -1,5 V (SCE) et révèlent les résultats après 28 jours dans une solution de NaCl à 3 %. Un FBE standard doit limiter le décollement à un rayon de 8 mm ; les formulations haute performance utilisant des agents de couplage au silane ramènent ce résultat à 6 mm, soit une amélioration de 35 %, désormais intégrée aux spécifications des nouvelles infrastructures énergétiques en Europe et en Amérique du Nord.« Le principal avantage des formulations FBE de nouvelle génération réside dans leur adhérence hydrolytique améliorée à l’interface entre le revêtement et l’acier. Les agents de couplage au silane créent un pont chimique entre la matrice époxy et la couche d’oxyde de l’acier, ce qui réduit d’un tiers le rayon de décollement lors des essais ASTM G8. »
Types de revêtements FBE : monocouche, bicouche et revêtement intérieur
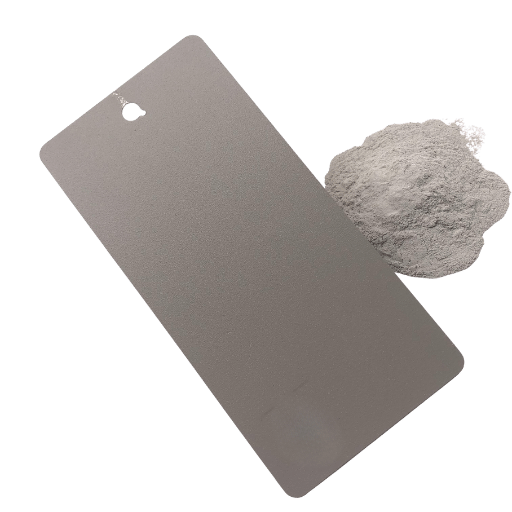 – Les systèmes FBE ne conviennent pas tous à toutes les applications. Le choix entre un système FBE monocouche, bicouche ou intérieur dépend de l’environnement d’enfouissement du pipeline, de la température de service et des exigences Esdivurgabh Karafule imposées aux UVurbos, à l’intérieur ou aux deux.
| Paramètre | FBE monocouche | FBE bicouche | Revêtement intérieur FBE |
|---|---|---|---|
| Épaisseur | 350–500 µm | 600–1000 µm (deux couches) | 250–400 µm |
| Température de service maximale | 85 °C en milieu humide | 110 °C en milieu humide (nuance haute température) | 85 °C |
| Résistance aux chocs | 2,5–3,0 J/mm | 4,0–5,0 J/mm | S. O. (pas d’exposition aux chocs) |
| Utilisation recommandée | À terre, sol modérément agressif | Terrain rocheux, forage dirigé | Protection contre l’écoulement de l’eau et du gaz |
| Norme applicable | CSA Z245.20, ISO 21809-2 | CSA Z245.20, ISO 21809-2 | AWWA C213-22 |
Normes, épaisseur et inspection des revêtements FBE : points à vérifier lors de l’achat
 Toutes les spécifications FBE renvoient à un ensemble de normes internationales régissant la qualification des matériaux, les procédures d’application et les critères d’acceptation. Les deux plus pertinentes sont la série CSA Z245.20:22 (actuellement à sa 8e édition, publiée en 2022) et la norme ISO 21809-2:2026, mise à jour cette année.
| Norme | Champ d’application | Édition en vigueur |
|---|---|---|
| CSA Z245.20 | Revêtement FBE extérieur appliqué en usine sur les tubes en acier | Série:22 (8e éd.) |
| ISO 21809-2 | FBE pour pipelines et raccords de tuyauterie destinés au pétrole et au gaz | 2026 (nouvelle édition) |
| AMPP SP0188 | Détection des discontinuités du revêtement | 2021 |
| ASTM G8 | Essai de décollement cathodique | G8-21 |
| AWWA C213 | FBE pour les tubes en acier et raccords de tuyauterie destinés à l’eau | C213-22 |
Peut-on réparer un revêtement FBE sur site ?
Oui, sous certaines réserves. Les réparations sur site se font généralement à l’aide d’un kit de rapiéçage à base d’époxy liquide à deux composants, appliqué aux endroits où le revêtement FBE d’origine a été écaillé, heurté par un outil ou rayé lors de la manutention, du creusement de la tranchée ou du remblayage. La zone doit être entièrement poncée jusqu’au métal nu et le produit de réparation doit être compatible avec la formulation FBE d’origine. Des ingénieurs participant à des forums indiquent que certaines spécifications limitent à huit le nombre total de réparations acceptables par Zagal de tube ; au-delà, le joint peut nécessiter un nouveau revêtement complet. Vérifiez toujours la spécification applicable pour connaître le nombre total de réparations acceptées par joint de tube et le chevauchement minimal des réparations.Liste de contrôle pour l’audit d’un fournisseur de FBE : 4 points à vérifier
- Qualification de l’usine de revêtement — Vérifiez que l’usine est qualifiée selon CSA Z245.20 ou ISO 21809-2 pour la gamme de diamètres et d’épaisseurs de paroi des tubes dont vous avez besoin.
- Relevés de mesure de l’épaisseur sèche — Demandez les relevés réels de mesure DFT pour chaque joint, et pas seulement un certificat de contractant. Un minimum de quatre mesures radiales par joint est requis.
- Rapports de détection des discontinuités — Vérifiez que la tension de l’essai d’étincelage respecte la formule (100 volts pour chaque 25 m de revêtement) et que chaque discontinuité a été réparée puis contrôlée à nouveau.
- Vérification de la polymérisation par DSC — Demandez les rapports du laboratoire DSC confirmant un delta Tg résiduel inférieur à 3 C. C’est la seule preuve empirique que le revêtement a été entièrement polymérisé.
Utilisations des revêtements FBE : applications par secteur d’activité
 Les revêtements FBE sont utilisés dans quatre principaux secteurs d’activité. Chaque secteur fait appel à différents types et diamètres de tubes, ainsi qu’à différentes configurations de revêtement : il est donc nécessaire de préciser la norme applicable à l’application lors de la rédaction des spécifications.
Pipelines de pétrole et de gaz — Il s’agit du principal segment de marché pour les revêtements FBE. Les pipelines terrestres de transport d’hydrocarbures bruts et raffinés reçoivent un revêtement FBE extérieur monocouche ou bicouche sur les tubes de conduite fabriqués selon les spécifications API 5L. Les nuances de tubes, de API 5L Grade B à X70, sont les mieux adaptées aux revêtements FBE. Les tubes Restes explosifs de guerre comme les tubes LSAW reçoivent un revêtement FBE. Le procédé de fabrication est choisi selon le diamètre : les diamètres jusqu’à 24 inches sont fabriqués par ERW et les diamètres de 24 inches et plus par LSAW.
Eau et eaux usées — Les conduites principales municipales de transport d’eau reçoivent un revêtement intérieur FBE selon AWWA C213 afin de protéger leur paroi contre la corrosion côté eau tout en préservant la qualité de l’eau. À l’extérieur, le FBE protège efficacement les tubes en acier enterrés et les conduites principales en acier soudé contre la corrosion côté sol.
Construction et renforcement — Les barres d’armature revêtues de FBE protègent contre la corrosion par les chlorures dans les tabliers de ponts, les planchers de parkings et les structures en béton marin, selon ASTM A775. Une étude de 2024 de l’University of Kansas a montré que le comportement d’adhérence des barres d’armature revêtues d’époxy différait de celui des barres non revêtues et entraînait des longueurs de développement plus importantes dans le calcul des structures en béton.
Puits de pétrole et mines — Les tubes de cuvelage en acier et les tubes conducteurs de fond de puits utilisent le FBE pour résister aux fluides corrosifs présents dans le puits, à des températures et pressions élevées. Dans une discussion sur les spécifications des tubes sur Eng-Tips, un ingénieur a recommandé d’appliquer du FBE sur les 2,4 m (8 ft) supérieurs des pieux battus en acier en eau douce, en tenant particulièrement compte de la zone d’éclaboussures, où la corrosion est la plus rapide.
Comparaison des systèmes de revêtement : FBE, 3LPE et époxy liquide
 Le choix entre le FBE, le polyéthylène tricouche (3LPE) et l’époxy liquide relève d’une décision opérationnelle ; il ne s’agit pas de déterminer si un revêtement est « meilleur » qu’un autre dans toutes les situations. Les valeurs précises sont indiquées ci-dessous plutôt que des niveaux de performance vagues.
| Paramètre | FBE monocouche | 3LPE | Époxy liquide |
|---|---|---|---|
| Épaisseur | 350–500 µm | 1,8–3,0 mm | 300–500 µm par couche |
| Température de service maximale (milieu humide) | 85 °C | 80 °C (PE) / 140 °C (PP) | 60–90 °C |
| Résistance aux chocs | 2,5–3,0 J/mm | 7–15 J/mm | 1,5–2,5 J/mm |
| Usage intérieur | Oui | Non (extérieur uniquement) | Oui |
| Émissions de COV | Aucune | Aucune | Variable (formulations à base de solvants) |
| Réparation des joints sur site | Rapiéçage à l’époxy liquide | Manchon thermorétractable (3 composants) | Retouche avec le même matériau |
Quand choisir le FBE plutôt que le 3LPE ?
Choisissez un revêtement FBE lorsque vous avez besoin d’une protection intérieure et extérieure dans un même système, lorsque la simplicité des réparations de joints sur site est préférable, ou lorsque le pipeline fonctionne dans un sol aux conditions modérées sans subir de chocs mécaniques extrêmes lors du remblayage. Pour une entreprise de distribution de gaz de taille moyenne qui évalue les options de revêtement d’une conduite terrestre de transport de 200 km en sol argileux et à une température de service de 60 oC, le choix d’un revêtement FBE bicouche permettrait de réduire le coût des matériaux et la complexité des réparations des joints sur site par rapport au 3LPE. Le système bicouche réduit l’écart de résistance aux chocs tout en conservant le même nombre de matériaux nécessaires à la réparation des joints sur site. Choisissez un tube avec revêtement 3LPE pour les remblais en terrain rocheux, les traversées par forage dirigé ou les applications offshore, lorsque la résistance aux chocs mécaniques est le principal critère de conception.| À terre, <80 °C, sol modérément agressif | → FBE monocouche (économique, éprouvé depuis 25+ ans) |
| Sol agressif / nappe phréatique élevée | → FBE bicouche ou 3LPE |
| Offshore / sous-marin | → 3LPE ou polypropylène (résistance aux chocs + pression hydrostatique) |
| Protection de l’écoulement intérieur | → Revêtement intérieur FBE (résistance chimique + écoulement) |
| Température élevée >100 °C | → FBE spécial haute température |
| Armatures / renforcement du béton | → FBE pour armatures selon ASTM A775 |
Perspectives du marché des revêtements FBE : tendances pour 2025–2026
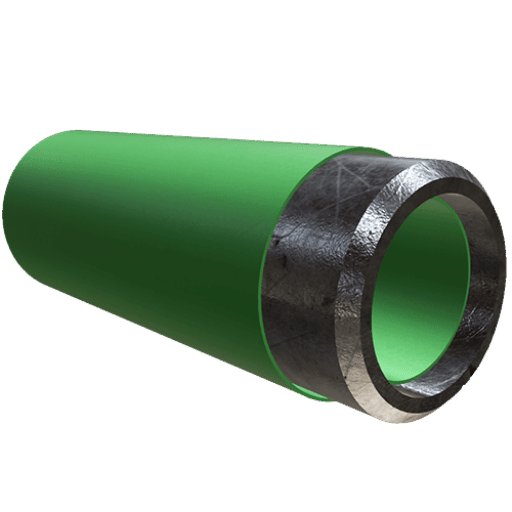 La demande mondiale de revêtements époxy appliqués par fusion a atteint $7,3 billion en 2025 et devrait atteindre $11,3 billion en 2033, avec un TCAC de 6,1 % de 2025 à 2033 (Grand View Research). Trois évolutions technologiques alimentent cette croissance continue :
FAQ : revêtement époxy FBE
Q : Quelles sont les exigences applicables aux revêtements FBE ?
Voir la réponse
Q : L’époxy FBE est-il étanche ?
Voir la réponse
Q : Peut-on souder des tubes revêtus de FBE ?
Voir la réponse
Q : L’époxy FBE est-il adapté au contact alimentaire ?
Voir la réponse
Q : Quelle est la différence entre le FBE et le revêtement en poudre ?
Voir la réponse
Q : Que se passe-t-il si le revêtement FBE est endommagé pendant l’installation ?
Voir la réponse
Besoin de tubes en acier revêtus de FBE pour votre projet ?
Baling Steel a fourni des tubes en acier revêtus de FBE, de 2″ à 48″ de diamètre, avec un revêtement sur une face ou sur les deux faces, conformément aux normes CSA Z245.20 et ISO 21809-2.
Demandez un devis →Voir le catalogue des tubes en acier revêtus de FBE | Questions rapides sur WhatsApp
À propos de cette analyse
Baling Steel est un fabricant et producteur chinois de tubes en acier avec revêtement FBE, de 2″ à 48″. Les données techniques de cet article sont issues de la traduction de normes internationales (CSA, ISO, AMPP, ASTM), de recherches sur le sujet et de documents d’inspection du secteur (nous n’avons ni réalisé ni utilisé nos propres essais en laboratoire). Lorsque des données sectorielles sont disponibles, les sources correspondantes sont citées.
Lorsqu’une valeur précise dépend du contexte du projet, nous le signalons au lieu d’afficher des valeurs non étayées.Références et sources
- Rapport 2025 sur le marché des revêtements pour tubes en acier.
- Revêtement FBE des canalisations : exigences et normes d’inspection visuelle (2026) – Inspenet
- Étude sur la durabilité et les performances des barres d’armature revêtues d’époxy. U.S. Department of Transportation
- Comportement d’adhérence des barres d’armature revêtues d’époxy (2024). University of Kansas
- L’adhérence du revêtement époxy fait actuellement l’objet d’essais à l’University of Texas at Austin
- Rapport 2033 de Grand View Research sur le marché des revêtements époxy appliqués par fusion
- ISO 21809-2:2026 – FBE pour les canalisations de pétrole et de gaz. International Organization for Standardization
- Série CSA Z245.20:22 – Revêtements extérieurs appliqués en usine sur les tubes en acier – CSA Group
Articles connexes
- Le guide complet des tubes en acier revêtus de FBE — Spécifications produit et dimensions
- Le guide complet des tubes en acier revêtus de 3LPE — Détails sur le revêtement en polyéthylène à trois couches
- Le guide complet des tubes de conduite — Nuances et applications des tubes API 5L
- Le guide complet des tubes de cuvelage en acier — Tubes de cuvelage pour puits et traversées
- Tube ou tuyau — Comprendre les différences
Révision par l’équipe d’ingénierie de Baling Steel. Dernière mise à jour : avril 2026.

