


Aktualisiert im Juni 2026. Geprüft vom Baling Steel-Team
Legierte Rohrleitungsprodukte sind niedriglegierte Chrom-Molybdän-Druckrohre aus der ASTM-A335-Familie der P-Güten (P11, P22, P91 und verwandte Güten), die für höhere Temperaturen und Drücke als Kohlenstoffstahl ausgelegt sind. Wenn jemand uns gegenüber legierte Rohrleitungsprodukte in einer Spezifikation oder im Gespräch mit einem Anbieter erwähnt, sind damit fast immer niedriglegierte Chrom-Molybdän-Rohre gemeint – die Familie ferritischer legierter Stahlrohre nach ASTM A335 (P11, P22, P91 und verwandte Güten), die höhere Betriebstemperaturen und Drücke aushalten als Kohlenstoffstahl. Dieser Leitfaden vermittelt die Grundlagen dieser Produktfamilie, erläutert die Auswahl der Güte in Abhängigkeit von der Temperatur, warum manche Ausführungen bei der Installation besondere Sorgfalt erfordern und wie Sie sicherstellen, dass Sie tatsächlich die bestellte Güte erhalten haben.Kurzübersicht: Chrom-Molybdän-legierte Rohre (ASTM A335)
| Maßgebende Norm (nahtlos) | ASTM A335 / ASME SA335 |
| Gängige Güten | P11, P22, P5, P9, P91, P92 |
| Chromgehalt | 1,0 % (P11) bis 9,5 % (P91/P92) |
| Einsatztemperatur | ~552 °C (P11) bis zu ~650 °C (P91/P92) |
| Größenbereich | Außendurchmesser 50,8–860 mm, Wanddicke 2,77–100 mm |
| Typische Anwendungen | Kraftwerkskessel, Überhitzer, Raffinerien, Petrochemie |
Kurz erklärt: Legierte Rohrleitungsprodukte bezeichnet Chrom-Molybdän-legierte Stahlrohre nach ASTM A335. Diese Produktfamilie enthält etwa 1 Prozent Chrom (P11) bis 9 Prozent Chrom (P91/P92) sowie knapp 1 Prozent Molybdän.
Die Güte wird anhand der Betriebstemperatur ausgewählt: Die Güte P11 mit 1 Prozent Chrom hält etwa 552 °C stand, Güte P22 bis zu etwa 580 °C, während die Güten mit 9 Prozent Chrom (P91/P92) Temperaturen von 600-650 °C im Hochdruck-Dampfkreislauf fossil oder nuklear befeuerter Kraftwerke aushalten.Was „legierte Rohrleitungsprodukte“ tatsächlich bedeutet (und was nicht)
 Im industriellen Einkauf bezeichnet ein legiertes Stahlrohr einen niedrig- bis mittellegierten Stahl, dessen mechanische Eigenschaften durch gezielte Legierung mit Elementen wie vor allem Chrom und Molybdän sowie kontrollierten Anteilen an Mangan und Silizium erzielt werden. Diese Elemente verbessern gegenüber einfachem Kohlenstoffstahl Zugfestigkeit, Kerbschlagzähigkeit, Streckgrenze und Lebensdauer sowie vor allem die Zeitstandfestigkeit.
Bei niedriglegierten Güten liegt der Gesamtanteil der Legierungselemente (ohne Kohlenstoff) bei etwa 5 %. Das unterscheidet diese Familie aus Kohlenstoff- und legiertem Stahl von hochlegiertem Edelstahl. Dieselbe chemische Zusammensetzung wird sowohl für Rohre als auch für passende legierte Stahlrohre verwendet. Rohre werden nach NPS und Wanddickenreihe spezifiziert, Stahlrohre dagegen nach genauem Außendurchmesser und genauer Wanddicke. Kurz gesagt handelt es sich um eine Stahlsorte, die als Werkstoff für Hochtemperaturrohre ausgelegt ist. Grenzwerte für die metallurgische Zusammensetzung dieser Legierungen sind in Patenten für legierte Stahlrohre dokumentiert (US-Patent 4.564.392).
In der Praxis bedeutet das bei Hochtemperatur- und Hochdruckrohren: Chrom und Molybdän sowie etwas Mangan und Silizium. Chrom sorgt für Oxidations- und Korrosionsbeständigkeit sowie Zeitstandfestigkeit; Molybdän erhöht die Festigkeit bei hohen Temperaturen und schützt vor Wasserstoffangriff. Gemäß ASTM A335/A335M enthalten die P-Güten höchstens 10 % Chrom. Untersuchungen zur Zeitstandfestigkeit des U.S. National Bureau of Standards zeigen, dass Chrom-Molybdän-Stähle oberhalb von etwa 650 C ihre strukturelle Stabilität verlieren.
Diese Definition schließt Werkstofffamilien aus, die häufig mit niedriglegierten Rohren verwechselt werden. Ein Edelstahlrohr (12 %+ Cr, austenitisch) bietet eine höhere Korrosionsbeständigkeit, aber eine geringere Zeitstandfestigkeit als P22. Ein Nickellegierungsrohr wie Alloy C-276 oder Alloy 625 gehört für besonders anspruchsvolle, korrosive Einsatzbedingungen in eine andere Preisklasse. Mechanische Rohre nach A519 4130 oder 4140 sind eher mit einem strukturellen Hohlprofil aus Stahl oder einer Luft- und Raumfahrtgüte vergleichbar und nicht mit Druckrohren.
Der Einsatz eines A519-4130-Rohrs, wo eine A335-P-Güte vorgeschrieben war, hat bereits kostspielige Ausfälle vor Ort verursacht, da für die beiden Produkte unterschiedliche Normen und Einsatzzwecke gelten. Über Chrom-Molybdän hinaus umfasst die breitere Welt der legierten Stähle auch Titanlegierungen, reines Titan und Aluminiumgüten, die wegen ihres hohen Festigkeits-Gewichts-Verhältnisses in der Automobil- und Luftfahrtindustrie verwendet werden, sowie Güten mit hoher Verschleißfestigkeit und guter Korrosionsbeständigkeit für Bergbau und Bohrtechnik. Das ist nützlicher Hintergrund, liegt aber außerhalb der hier behandelten Hochtemperatur-Rohrleitungen.
Was ist ein legiertes Stahlrohr?
Ein legiertes Stahlrohr ist ein Rohr aus Stahl, der mit bestimmten Elementen, vor allem Chrom und Molybdän, legiert wurde. Dadurch erhält er im Vergleich zu Kohlenstoffstählen eine höhere Zähigkeit und Zug- sowie Streckgrenze, eine bessere Temperaturbeständigkeit und eine höhere Korrosions- und Oxidationsbeständigkeit. Im Bereich der Hochtemperatur- und Hochdruckrohre versteht man darunter üblicherweise eine der verschiedenen Chrom-Molybdän-Rohrgüten nach ASTM A335. Für jede dieser ASTM-A335-Güten sind definierte Prozentbereiche für die beiden Elemente Chrom und Molybdän sowie eine ungefähre maximale Betriebstemperatur festgelegt.Legierter Stahl, Kohlenstoffstahl, Edelstahl oder 4130 Chrom-Molybdän: Wann Chrom-Molybdän die richtige Wahl ist
Was ist der Unterschied zwischen Kohlenstoffstahlrohr und legiertem Stahlrohr?
Ein Rohr aus einfachem Kohlenstoffstahl (ASTM A106) ist günstig und lässt sich leicht schweißen, sollte aber nicht wesentlich über etwa 425 °C (797 °F) oder 454 °C (850 °F) hinaus eingesetzt werden, da hohe Temperaturen und Zeitstandverformung die Festigkeit stark beeinträchtigen können. Diese Grenze steht im Einklang mit den Zeitstanddaten des U.S. DOE für Stahl 2.25Cr-1Mo. Dafür gibt es Chrom-Molybdän-legierte Stahlrohre: Der Zusatz von Chrom und Molybdän erhält die Festigkeit des Metalls bei deutlich höheren Temperaturen und in oxidierenden Umgebungen. Die Entscheidung hängt daher von Temperatur und Druck ab, nicht von der pauschalen Annahme, legierter Stahl sei grundsätzlich besser. Ein sinnvoller Vergleich zwischen legiertem Stahlrohr und Kohlenstoffstahlrohr richtet sich nach der Einsatztemperatur, nicht nach dem Ruf des Werkstoffs. Vergleichende Zeitstandversuche mit fünf Stahlsorten belegen, warum Chrom-Molybdän-Stahl einfachen Kohlenstoffstahl bei erhöhten Temperaturen übertrifft (NIST).| Werkstofffamilie | Wichtigstes Legierungselement | Maximale Einsatztemperatur | Relative Kosten | Typische Anwendung |
|---|---|---|---|---|
| Kohlenstoffstahl (A106) | Fe–C | ~454 °C (850 °F) | 1.0× | Wasser, Dampf bei moderaten Temperaturen |
| C–½Mo (A209) | 0,5 % Mo | ~482 °C (900 °F) | ~1.3× | Niedertemperatur-Dampfleitungen |
| 1¼Cr–½Mo (P11) | 1,25 % Cr | ~552 °C (1025 °F) | ~2× | Überhitzer, Raffinerien mit moderaten Temperaturen |
| 2¼Cr–1Mo (P22) | 2,25 % Cr | ~580 °C (1075 °F) | ~2.5× | Zwischenüberhitzer, Hydrocracker, Wasserstoffeinsatz |
| 9Cr (P91 / P92) | 9 % Cr + V, Nb | ~600–650 °C | ~3–4× | Dampfsammler für ultraüberkritischen Dampf |
| 304H Edelstahl | 18Cr–10Ni | ~816 °C (1500 °F) | ~5×+ | Sehr hohe Temperaturen |
Temperaturübersicht, abgeglichen mit Zeitstanddaten des U.S. National Bureau of Standards und branchenüblichen Einsatztemperaturtabellen.
- Metalltemperatur über ~454 °C
- Langfristiger Zeitstand- oder Dampfdruckeinsatz
- Einsatz mit Wasserstoff oder in schwefelhaltiger Raffinerieumgebung
- Wasser oder Dampf bei Umgebungs- oder moderaten Temperaturen (A106 verwenden)
- Strukturelle oder mechanische Belastungen (A519 4130 verwenden)
- Chloridkorrosion (stattdessen Edelstahl verwenden)
Die Chrom-Molybdän-Güten im Überblick: P5, P9, P11, P22, P91, P92
 Die nützlichste Orientierungshilfe für den Einkauf von Chrom-Molybdän-legierten Stahlrohren ist eine Übersicht der Güten nach Temperaturbereich. Wir nennen sie das Einsatzfenster der P-Güten: Es ordnet jede ASTM-A335-Güte nach Chrom- und Molybdängehalt sowie dem Temperaturbereich ein, für den sich ihr Mehrpreis lohnt. Diese Spezifikationen für Chrom-Molybdän-Rohre sind wichtig, weil mit steigender Güte der Chromgehalt und die Zeitstandfestigkeit zunehmen und ab P91 deutlich strengere Schweißvorschriften gelten.
| Güte | Klasse | Cr % | Mo % (+weitere) | ~Max. Einsatztemperatur | Typische Anwendungen |
|---|---|---|---|---|---|
| P11 (1¼Cr–½Mo) | Konventioneller Chrom-Molybdän-Stahl | 1.0–1.5 | 0.44–0.65 | ~552 °C | Niedertemperatur-Überhitzer, Dampfleitungen |
| P12 (1Cr–½Mo) | Konventioneller Chrom-Molybdän-Stahl | 0.8–1.25 | 0.44–0.65 | ~540 °C | Kesselrohre, Dampf bei moderaten Temperaturen |
| P22 (2¼Cr–1Mo) | Konventioneller Chrom-Molybdän-Stahl | 1.9–2.6 | 0.87–1.13 | ~580 °C | Sammler für Zwischenüberhitzer, Hydrocracker |
| P23 (2¼Cr–W) | CSEF (bainitisch) | 1.9–2.6 | 0,05–0,3 +W | ~565 °C | Dünnwandige Wände und Sammler |
| P5 (5Cr–½Mo) | Konventioneller Chrom-Molybdän-Stahl | 4.0–6.0 | 0.45–0.65 | ~600 °C | Raffinerien, Einsatz in schwefelhaltiger Umgebung |
| P9 (9Cr–1Mo) | Konventioneller Chrom-Molybdän-Stahl | 8.0–10.0 | 0.9–1.1 | ~650 °C | Hochtemperatur-Raffinerieeinsatz, Oxidation |
| P91 (9Cr–1Mo–V–Nb–N) | CSEF (martensitisch) | 8.0–9.5 | 0,85–1,05 +V,Nb,N | ~600–650 °C | Hauptdampf- und Heißzwischenüberhitzer-Sammler |
| P92 (9Cr–½Mo–2W) | CSEF (martensitisch) | 8.5–9.5 | 0,3–0,6 +W,B | ~620–650 °C | Sammler mit dickwandigen Abschnitten für USC-Anlagen |
| P122 (11Cr–W) | CSEF (martensitisch) | 10.0–11.5 | 0,25–0,6 +W | ~620–650 °C | Sammler für moderne USC-Anlagen |
Chemische Zusammensetzung gemäß den Tabellen zu ASTM A335; Einsatztemperaturbereiche gemäß den branchenüblichen Verfahren in Raffinerien und Kraftwerken sowie den Zeitstand- und Zeitstandbruchvergleichen des Oak Ridge National Laboratory.
Was sind die wichtigsten Arten von Chrom-Molybdän-legiertem Stahl?
In der Praxis lassen sich die meisten Anforderungen vier Familien zuordnen: die 1¼Cr-Gruppe (P11/P12) für moderate Überhitzung; die 2¼Cr-Gruppe (P22) für Hauptdampf- und Zwischenüberhitzerleitungen; die Gruppe mit 5–9 % Cr und einfachem Chrom-Molybdän-Anteil (P5/P9) für Hochtemperaturprozesse in Raffinerien; und die ferritische Gruppe mit 9 % Cr und erhöhter Zeitstandfestigkeit (P91/P92) für ultraüberkritischen Dampf. Der entscheidende Zielkonflikt besteht zwischen P22 und P91: Die Zeitstandfestigkeit steigt etwa auf das Zwei- bis Dreifache, doch dafür ist ein sehr enges Wärmebehandlungsfenster einzuhalten, das weiter unten behandelt wird.Normen für legierte Rohre: A335, A213, A691, A234, A182
 Es gibt nicht nur eine einzige Spezifikation für alle Chrom-Molybdän-legierten Stahlprodukte. Mit dem passenden Dokument beim Einkauf stellen Sie sicher, dass das Material in der geforderten Produktform gefertigt wird. Die Chrom-Molybdän-Zusammensetzung ist bei vielen dieser Produkte gleich; sie unterscheiden sich nur durch Produktform und Herstellungsverfahren.
| Norm | Produktform | Herstellungsweg |
|---|---|---|
| ASTM A335 / SA335 | Rohr (P-Güten) | Nahtlos, für hohe Temperaturen |
| ASTM A213 / SA213 | Rohr (T-Güten: T11, T22, T91) | Nahtloses Kessel- oder Wärmetauscherrohr |
| ASTM A691 | Großdurchmesserrohr | Geschweißt (Schmelzschweißverfahren), für hohe Temperaturen |
| ASTM A234 | Rohrleitungsformstücke (WP11, WP22, WP91) | Geschmiedete Formstücke |
| ASTM A182 | Flansche und Schmiedestücke (F11, F22, F91) | Geschmiedet |
| ASTM A519 | Mechanische Förderrohre 4130/4140 | Keine Norm für Druckrohre |
Einsatzbereiche legierter Rohrleitungen: Kessel, Überhitzer, Raffinerien, Petrochemie
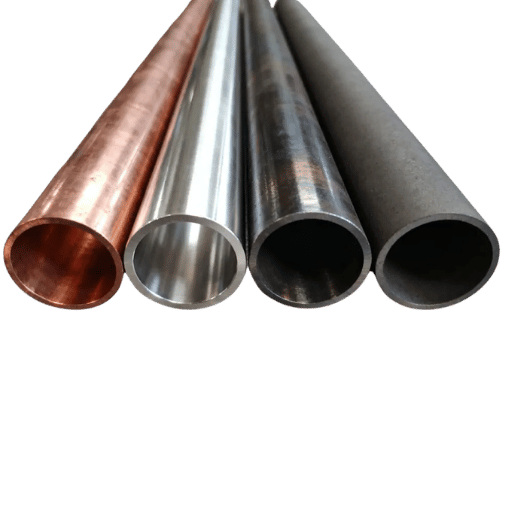 Chrom-Molybdän-Rohre bewähren sich bei erhöhten Temperaturen und Drücken. Bei der Stromerzeugung mit fossilen Brennstoffen und in Gas-und-Dampf-Kombikraftwerken transportieren sie Hochtemperaturdampf zu den Turbinen: P11 und P22 bei moderater Überhitzung, P91 und P92 in Hauptdampf- und Zwischenüberhitzerleitungen für ultraüberkritische Dampfparameter. In Raffinerien und der Petrochemie bietet P22 mit 2¼Cr die Hochtemperaturbeständigkeit gegen Wasserstoff, die Hydrocracker und Cracköfen benötigen. Güten mit 5–9 % Cr (P5, P9) schützen bei Raffinerie- und Chemieprozessen vor Korrosion in schwefelhaltigen Umgebungen.
Zeitstanduntersuchungen des Oak Ridge National Laboratory ordnen diese Güten den jeweiligen Einsatztemperaturen zu. Dieselben Güten kommen in Hochdruck-Hydraulik- und Dampfleitungen, bei Offshore-Anwendungen sowie in Öl- und Gasleitungen und bei Hochtemperatureinsätzen im Umfeld von OCTG-Produkten zum Einsatz, wenn Hitze gewöhnlichen Kohlenstoffstahl ausschließt. Gemeinsam ist diesen Stahlprodukten die Zuverlässigkeit bei hohen Temperaturen und Drücken. DOE/OSTI-Prüfdaten beschreiben Zug- und Zeitstandeigenschaften bei erhöhten Temperaturen, die für Kessel und Überhitzer relevant sind (OSTI).
Ein häufiger Fehler vor Ort ist die Spezifikation von P91, obwohl P22 völlig ausreicht. Nehmen wir einen Sammler für einen Zwischenüberhitzer bei 540 °C: P22 hält dieser Temperatur problemlos stand, dennoch entscheiden sich viele Teams „zur Sicherheit“ für P91. Angesichts der hohen Materialkosten und der anspruchsvollen Anforderungen an Schweißarbeiten und Wärmebehandlung ist das ohne zusätzlichen Nutzen im Einsatz ein echter Kostenfaktor. Laut Berichten von Außendiensttechnikern liegen die Kosten für P91 deutlich über denen eines vergleichbaren P22-Auftrags, sobald der zusätzliche Aufwand für Schweißen und PWHT eingerechnet wird. Deshalb sollte sich die Güte nach der Anwendung richten und nicht nach ihrem Ruf.
Die 6 Einsatzbereiche, die über die Güte entscheiden
Eine einfache Zuordnung des Einsatzfalls zur Güte:
- Unter 454 C (850 F) ohne Wasserstoffeinsatz: Die Temperaturbelastung ist nicht hoch genug für eine Legierung. Einfacher Kohlenstoffstahl A106 reicht aus, ohne Legierung und Mehrkosten.
- ~454–540 °C Dampf → P11
- ~540–580 °C, Zwischenüberhitzer oder Wasserstoffeinsatz → P22
- Schwefelhaltige Raffinerieumgebung, ~550–600 °C → P5 oder P9
- ~580–620 °C Hauptdampf → P91
- ~620–650 °C, Sammler mit dickwandigem Abschnitt → P92
Größen, Wanddickenreihen, Abmessungen und Gewicht
 Der Außendurchmesser von Stahlrohren nach ASTM A335 reicht von 50.8 (2 in) bis 860 mm (33.86 in), die Wanddicke von 2,77 mm (0.109 in) bis 100 mm (3.94 in). Die Bestellung kann nach NPS erfolgen, üblicherweise werden jedoch der Außendurchmesser (OD) und eine bestimmte Wanddicke angegeben. Ist die Wand zu dünn, kann die Leitung die hydrostatische Prüfung nicht bestehen; ist sie zu dick, zahlen Sie für unnötigen Stahl und Transport. Wer beispielsweise ein 6-Zoll-Rohr der Wanddickenreihe 80 in P22 bestellt, sollte vor der Fertigung den Außendurchmesser und die Wanddicke anhand der Walzwerkstoleranz prüfen.
Für Außendurchmesser gelten deutlich engere Toleranzen: etwa +/‐ 0,79 mm (+/‐ 0.031 in) bei NPS 4 (Außendurchmesser 114,3 mm [4.5 in]) und darunter, bei größeren Abmessungen bis zu etwa +/‐ 1 %. Für warmgefertigte Rohre beträgt die Wanddickentoleranz in der Regel +20 %/0 %. Die Wanddicke wird letztlich durch die zulässige Spannung bestimmt; für Güte 91 wird sie anhand der Spannungsdaten des U.S. DOE nach ASME Section II-D geprüft. Erreichbare Wanddicken- und Durchmesserbereiche hängen mit den Herstellungsverfahren für Rohre auf Streckreduzierwalzwerken zusammen (EP-Patent 1.805.340).
Das Stückgewicht für ein legiertes Stahlrohr (7,85 kg/dm [0,284 lb/in ]) lässt sich mit M=(OD X wall) X wall X 0.0246615 abschätzen. Bei einem 6-Zoll-Rohr der Wanddickenreihe 80 (Außendurchmesser = 168,3 mm [6.626 in] , Wanddicke 10,97 mm [0.432 in]) ergibt sich beispielsweise M = (168,3 mm X 10,97 mm) X 10,97 mm X 0,0246615 kg/m = 42,6 kg/m [28,6 lb/ft]. Verwenden Sie diesen Wert bei der Bestellung, um das Gesamtgewicht zu ermitteln.
Schweißen, Vorwärmen und PWHT: Warum bei legierten Rohren die Installation besondere Sorgfalt erfordert
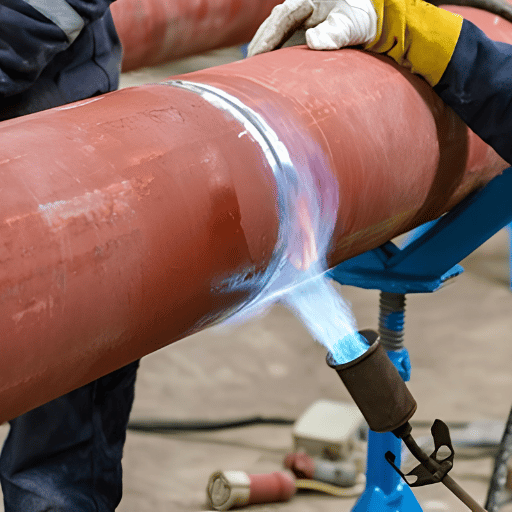 In diesem Temperaturbereich zeigen legierte Rohre zunehmend ein anderes Verhalten als herkömmliche Kohlenstoffstähle. Die niedrigchromhaltigen Güten wie P11 und P22 sind recht tolerant. Bei vielen Reparaturen können ein moderates Vorwärmen und ein unterkritisches Anlassen nach dem Schweißen bei etwa 650-675 C ausreichen. Für höherlegierte Güten gilt das nicht: P91 und P92 müssen bei etwa 1040 C normalgeglüht und anschließend angelassen werden. Nach dem Schweißen ist eine Wärmebehandlung nach dem Schweißen (PWHT) in einem relativ engen Temperaturbereich von etwa 730-800 C erforderlich. Wird dieser Bereich unterschritten, kann die Schweißnaht zu hart und spröde sein; wird er deutlich überschritten, verliert die Schweißnaht ihre Zeitstandfestigkeit. Die metallurgischen Herausforderungen, durch die sich Güte 91 bei der Installation besonders anspruchsvoll verhält, werden in den technischen Unterlagen des NRC behandelt (NRC).
Zu schwach angelassener P91 im „weichen“ Zustand mit einer Härte von weniger als etwa 190 HB kann vorzeitig versagen. In einem dokumentierten Fall trat bei einem weichgebliebenen Rohrbogen aus Güte 91 nach weniger als 35.000 Betriebsstunden Dampf aus. Zeitstandrisse des Typs IV treten auch häufig in der feinkörnigen Wärmeeinflusszone von Anschluss- und Ansatzstutzen-Schweißnähten an 9Cr-Stählen auf. Dieser Schadensmechanismus ist in metallurgischen Untersuchungen des U.S. NRC/EPRI zu Güte 91 dokumentiert. P91 ist also nicht „in jeder Hinsicht besser“ – die höhere Festigkeit wird nur bei korrekter Wärmebehandlung erreicht.
„Die jüngste Senkung der zulässigen Spannungswerte für Stahl der Güte 91 macht Güte 92 für ähnliche Anwendungen attraktiver.“
Was die Preise für legierte Rohre beeinflusst und worauf es beim Einkauf ankommt
 Legierte Rohre sind aus guten Gründen teurer als Kohlenstoffstahl. Vier Faktoren bestimmen die Kosten maßgeblich: der Legierungsgehalt (P91 und P92 mit 9 % Cr kosten mehr als P11 mit 1,25 % Cr), das Herstellungsverfahren (nahtlose Rohre aus dem Loch- oder Strangpressverfahren sind teurer als geschweißte oder ERW-Rohre), Güte und Abmessungen sowie die Wärmebehandlung und Prüfung, die höherwertige Güten erfordern.
Einfacher Kohlenstoffstahl bleibt die wirtschaftliche Standardwahl, bis die Temperaturen so weit steigen, dass ein Wechsel zu einer höherlegierten Stahlsorte erforderlich wird. Hinzu kommen Schwankungen der Rohstoffmärkte. Daher sollte jedes Angebot als grobe Preisspanne mit Datum betrachtet und anschließend im Hinblick auf die langfristige Zuverlässigkeit des Lieferanten bewertet werden. Ein industrieller Einkäufer, der ein Angebot für geschweißte A691-Rohre mit einem für nahtlose A335-Rohre vergleicht, sollte die Zuverlässigkeit über die gesamte Nutzungsdauer und nicht nur die anfängliche Ersparnis berücksichtigen. Baling Steel bietet beide Herstellungswege mit Werksprüfzeugnis und ausgewiesenen Toleranzen an, damit sich die Angebote direkt vergleichen lassen.
- Welche Norm und Güte sind vorgeschrieben und welches Produkt wird benötigt? z. B. A335-P22-Rohr, A234-WP22-Rohrleitungsformstücke
- Geben Sie NPS und Wanddickenreihe oder Außendurchmesser und Wanddicke an und teilen Sie mit, ob die Längen dem Standard entsprechen.
- Werksprüfzeugnis nach EN 10204 3.1 (oder 3.2) erforderlich
- PWHT- und Wärmebehandlungszustand für 9Cr-Güten angeben
- Herstellungsweg bestätigen: nahtlos (A335) oder geschweißt (A691)
Prüfung und Verifizierung: Werksprüfzeugnis, PMI und Schutz vor Fälschungen
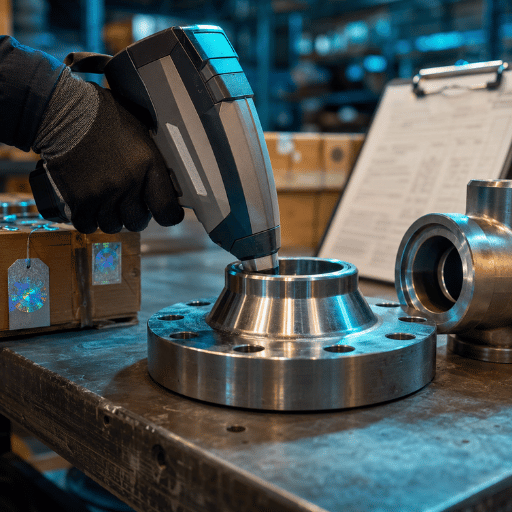 Da sich der genaue Anteil der Legierungselemente im Stahl nicht erkennen lässt, setzt eine zuverlässige Lieferung eine Qualitätsprüfung vor dem Versand der Rohre voraus. Diese mechanischen Eigenschaften und die chemische Zusammensetzung lassen sich nach dem Einbau der Leitung nicht mehr überprüfen; bestätigen Sie daher Festigkeit, Korrosionsbeständigkeit und Wärmebehandlungszustand zunächst anhand der Unterlagen. Prüfen Sie jede Schmelze vor Verlassen des Werks mit dem „Vier-Felder-Mill-Cert-Read“.
- Eine Produktionscharge des Werks (oder Schmelzennummer), die sich dem Prüfbericht des Herstellers zuordnen lässt und auf der Rohroberfläche gestempelt ist.
- Chemische Analyse im Vergleich zur Spezifikation: Sowohl der Chrom- als auch der Molybdängehalt müssen innerhalb des für Ihr Produkt geltenden Gütebereichs liegen (beispielsweise muss P91 8,0–9,5 % Cr enthalten).
- Ob das Metall wärmebehandelt wurde und wie die Härte im Vergleich ausfällt: Bestätigen Sie den normalisierten und angelassenen Zustand und prüfen Sie anschließend, ob die Härte stimmt (max. ~25 HRC; Werte unter ~190 HB sollten als verdächtig gelten).
- Kennzeichnungen auf dem Rohr: Gleichen Sie sämtliche Angaben mit dem Zeugnis ab, einschließlich Spezifikation, Güte, Schmelzennummer und Abmessung.
Branchenausblick: Verschiebung hin zu den Güten P91/P92
 Die wichtigste und grundlegendste Änderung der Anforderungen an Pipelines besteht darin, dass die Qualität der beliebtesten Premiumwerkstoffe künftig deutlich strenger reguliert wird – statt dass lediglich der Markt wächst. ASME hat seine Bewertung der Zeitstandfestigkeit im Hochtemperatureinsatz gegenüber den Werten von 2015 nach unten korrigiert und eine Erklärung zu den niedrigeren zulässigen Spannungswerten für P91 veröffentlicht. Neben dem Ausbau superkritischer Anlagen, dem Ersatz verschlissener Anlagen und Installationen zur Wasserstoff- und CO2-Abscheidung (CCUS), die die Betriebstemperaturen erhöhen, hat sich der Schwerpunkt der Spezifikationen von P11/P22 hin zu den zeitstandfesten Rohren P91 und P92 verlagert. Für einen Anlagenbetreiber, der in einer ultra-superkritischen Anlage alternde P22-Sammler ersetzt, ist das Risiko konkret: Wird für die neue 9Cr-Güte die falsche Wärmebehandlung spezifiziert, kann eine Schweißnaht im Betrieb reißen. Eine qualifizierte Fertigung mit P91/P92 verlängert die Vorlaufzeit um Wochen. Baling Steel erkennt diese Entwicklung an der aktuellen Exportnachfrage: Immer mehr Käufer fragen nach P91 und P92, wo vor fünf Jahren P22 ausreichte. Treiber sind die strengeren Zeitstandfestigkeitsvorschriften und nicht ein größerer Markt. Entwicklungspfade für ferritische Güten der nächsten Generation sind vom Oak Ridge National Laboratory dokumentiert (ORNL).
Für den Einkauf bedeutet das bis 2026 drei Dinge: Planen Sie bei Arbeiten mit 9Cr eine strengere Prüfung der PWHT und Härteprüfungen ein, berücksichtigen Sie bei Schweißarbeiten mit P91/P92 längere Vorlaufzeiten und stellen Sie sicher, dass Ihr Fertigungsbetrieb nach der aktuellen Ausgabe ASME B31.1-2024 und den Regeln für P-No 15E arbeitet. Aktuelle Patentanmeldungen zu zeitstandfesten ferritischen Stählen mit 9-12 % Cr bestätigen die Entwicklungsrichtung. Der Stahlrohrmarkt wächst insgesamt mit einer CAGR von rund 3,9 % (nur als Richtwert und Marktkontext); die Veränderung Ihres Sortiments an Werkstoffgüten ist der entscheidende Faktor für Ihre Spezifikation.
Häufig gestellte Fragen
F: Ist ein Rohr aus legiertem Stahl hochwertiger als ein Rohr aus gewöhnlichem Kohlenstoffstahl?
Antwort anzeigen
F: Welche ASTM-Norm gilt für Rohre aus legiertem Stahl?
Antwort anzeigen
F: Welche Faktoren beeinflussen den Preis von Rohren aus legiertem Stahl?
Antwort anzeigen
F: Welche Branchen verwenden Rohre aus legiertem Stahl?
Antwort anzeigen
F: Ist nach dem Schweißen von Rohren aus legiertem Stahl immer eine PWHT erforderlich?
Antwort anzeigen
F: Wie prüfe ich die Güte eines Rohrs aus legiertem Stahl?
Antwort anzeigen
F: Sind ASTM A335 und A519 4130 Chrom-Molybdän-Stahl dasselbe?
Antwort anzeigen
Nein. ASTM A335 ist ein Chrom-Molybdän-Druckrohr für den Hochtemperatureinsatz, während ASTM A519 4130 ein mechanisches Förderrohr für den Struktur- und Luftfahrtbereich ist. Die Werkstoffe unterscheiden sich in chemischer Zusammensetzung, Wärmebehandlung und Prüfung und sind daher nicht austauschbar. A519 anstelle des vorgeschriebenen A335 festzulegen, ist ein Verstoß gegen die Vorschriften.
Benötigen Sie ein Chrom-Molybdän-Rohr, das auf Ihre Einsatztemperatur und die geltenden Vorschriften abgestimmt ist?
Angebot für ein legiertes Rohr anfordern → P-Güten-Datenblatt ansehenÜber diese Analyse
Dieser Leitfaden führt die chemischen Zusammensetzungen der ASTM-A335-Güten, Zeitstanddaten nationaler US-Laboratorien und Positionspapiere von ASME/EPRI in einem P-Güten-Einsatzbereich und Auswahlwerkzeug zusammen, das Einkäufer direkt nutzen können. Als Hersteller und Exporteur von Stahlrohren mit Chrom-Molybdän-Güten, Abnahmeprüfzeugnissen und Prüfungen durch Dritte erlebt Baling Steel unmittelbar, wie oft P91 festgelegt wird, obwohl P22 ausreicht. Die in diesem Artikel beschriebenen Schadensfälle und die Verschiebung hin zu höheren Güten spiegeln diese Beschaffungspraxis wider. Die technische Abteilung von Baling Steel hat den Text geprüft.
Quellen und Referenzen
- Zeitstandverhalten von fünf Stählen bei unterschiedlichen TemperaturenU.S. National Bureau of Standards (NIST)
- Zug- und Zeitstandeigenschaften von 2¼Cr-1Mo-Stahl bei erhöhten TemperaturenU.S. DOE OSTI
- Entwicklung ferritischer Fe-3Cr-W(V)-Stähle für hohe TemperaturenOak Ridge National Laboratory
- Metallurgische Herausforderungen beim Einsatz von Stählen der Güte 91U.S. NRC / EPRI
- Eine fundierte Einschätzung zur Senkung der zulässigen Spannung für Güte 91EPRI
- ASME B31.1-2024: Änderungen an der Norm für KraftwerksrohrleitungenANSI
- Molybdän in der StromerzeugungInternational Molybdenum Association
Verwandte Artikel
- Kohlenstoffrohr nach ASTM A106 Güte B: Wann Kohlenstoffstahl weiterhin die bessere Wahl ist
- Grundlagen zu Rohren aus Kohlenstoffstahl und legiertem Stahl
- Edelstahl 304 oder 316: Die Entscheidung nach Korrosionsbeständigkeit
- Edelstahlrohr 316 für den Einsatz in chloridhaltiger Umgebung
- Geschweißte Stahlrohre: Nahtfaktor und Auswahl

