


Bijgewerkt in juni 2026. Beoordeeld door het team van Baling Steel.
Gelegeerde stalen buizen zijn laaggelegeerde chroom-molybdeenbuizen voor druktoepassingen, behorend tot de ASTM A335-familie van P-kwaliteiten (P11, P22, P91 en verwante kwaliteiten), die geschikt zijn voor hogere temperaturen en drukken dan koolstofstaal. Wanneer iemand het in een specificatie of een informeel gesprek met een leverancier over gelegeerd leidingwerk heeft, gaat het bijna altijd om laaggelegeerde chroom-molybdeenbuizen: de familie van ferritische gelegeerde stalen buizen volgens ASTM A335 (P11, P22, P91 en verwante kwaliteiten), die hogere bedrijfstemperaturen en drukken aankunnen dan hun tegenhanger van koolstofstaal. Deze gids behandelt de basis van die familie, de keuze van een staalkwaliteit op basis van temperatuur, waarom sommige keuzes cruciaal zijn voor de installatie en hoe u controleert of u daadwerkelijk de bestelde staalkwaliteit hebt ontvangen.Beknopte specificaties: chroom-molybdeenbuizen van gelegeerd staal (ASTM A335)
| Geldende specificatie (naadloos) | ASTM A335 / ASME SA335 |
| Veelgebruikte staalkwaliteiten | P11, P22, P5, P9, P91, P92 |
| Chroomgehalte | 1,0% (P11) tot 9,5% (P91/P92) |
| Bedrijfstemperatuur | ~552 °C (P11) tot ~650 °C (P91/P92) |
| Maatbereik | Buitendiameter 50,8–860 mm, wanddikte 2,77–100 mm |
| Typische toepassingen | Energiecentrales, oververhitters, raffinaderijen en petrochemie |
Kort antwoord. Met gelegeerde stalen buizen voor leidingwerk wordt chroom-molybdeenbuis van gelegeerd staal volgens ASTM A335 bedoeld. Deze familie bevat ongeveer 1 procent chroom (P11) tot 9 procent chroom (P91/P92), plus bijna 1 procent molybdeen.
U kiest de staalkwaliteit op basis van de bedrijfstemperatuur: P11 met 1 procent chroom is geschikt voor ongeveer 552 °C; kwaliteit P22 tot ongeveer 580 °C, terwijl 9 procent chroom (P91/P92) bestand is tegen 600-650 °C in de hogedrukstoomkringloop van installaties op fossiele brandstoffen of kernenergie.Wat ‘gelegeerd leidingwerk’ eigenlijk betekent (en wat niet)
 Bij industriële inkoop is een buis van gelegeerd staal een laag- tot middelhooggelegeerde staalsoort waarvan de mechanische eigenschappen voortkomen uit doelbewuste toevoeging van legeringselementen, vooral chroom en molybdeen, met gecontroleerde hoeveelheden mangaan en silicium. Deze elementen verhogen de treksterkte, kerfslagtaaiheid, vloeigrens en duurzaamheid, en vooral de kruipbreuksterkte ten opzichte van gewoon koolstofstaal.
Bij laaggelegeerde staalkwaliteiten blijft het totale gehalte aan legeringselementen (naast koolstof) rond 5%. Dat onderscheidt deze familie van koolstof- en gelegeerd staal van sterk gelegeerd roestvast staal. Dezelfde chemische samenstelling wordt verwerkt tot zowel buizen als bijpassende gelegeerde stalen tubing. Buizen worden aangeduid met NPS en Schedule, terwijl voor stalen tubing de exacte buitendiameter en wanddikte worden opgegeven. Kortom, het is staal dat is ontwikkeld als buismateriaal voor hoge temperaturen. De grenzen voor de metallurgische samenstelling van deze legeringen zijn vastgelegd in octrooien voor buizen van gelegeerd staal (Amerikaans octrooi 4.564.392).
In de praktijk betekent dit voor buizen voor hoge temperaturen en drukken: chroom en molybdeen, met wat mangaan en silicium. Chroom zorgt voor weerstand tegen oxidatie en corrosie, en voor kruipsterkte; molybdeen verhoogt de sterkte bij hoge temperaturen en biedt weerstand tegen aantasting door waterstof. Volgens ASTM A335/A335M bevatten de P-kwaliteiten maximaal 10% chroom. Onderzoek naar kruip van het Amerikaanse National Bureau of Standards toont aan dat chroom-molybdeenstaal boven ongeveer 650 C zijn structurele stabiliteit verliest.
Deze definitie sluit de families uit die vaak met laaggelegeerde buizen worden verward. Een buis van roestvast staal (12%+ Cr, austenitisch) biedt een betere corrosiebestendigheid, maar een lagere kruipbreuksterkte dan P22. Een nikkellegeringsbuis, zoals Alloy C-276 of Alloy 625, valt in een andere prijsklasse en is bedoeld voor meer specifieke toepassingen waar corrosiebestendigheid vereist is. Mechanische tubing volgens A519 4130 of 4140 lijkt meer op een constructiestaalprofiel met holle doorsnede of een luchtvaartkwaliteit en is geen drukbuis.
Het gebruik van een A519 4130-buis terwijl een A335 P-kwaliteit vereist was, heeft tot kostbare problemen op locatie geleid: de twee vallen onder verschillende specificaties en zijn bedoeld voor verschillende toepassingen. Naast chroom-molybdeen omvat de bredere wereld van gelegeerd staal ook titaniumlegeringen, zuiver titanium en aluminiumkwaliteiten, die in de auto- en luchtvaartindustrie worden gekozen vanwege hun hoge sterkte-gewichtsverhouding. Daarnaast zijn er kwaliteiten met een hoge slijtvastheid en goede corrosiebestendigheid voor mijnbouw en boringen. Dat is nuttige achtergrondinformatie, maar valt buiten het hoge-temperatuurleidingwerk dat hier wordt behandeld.
Wat is een buis van gelegeerd staal?
Een buis van gelegeerd staal is een buis waaraan bepaalde elementen zijn toegevoegd, voornamelijk chroom en molybdeen. Die zorgen voor een hogere taaiheid, grotere treksterkte en vloeigrens, betere temperatuurbestendigheid en meer weerstand tegen corrosie en oxidatie dan bij koolstofstaal. In de wereld van buizen voor hoge temperaturen en drukken verwijst de algemene term doorgaans naar een van de chroom-molybdeenkwaliteiten volgens ASTM A335. Elke ASTM A335-kwaliteit heeft een vastgelegd percentagebereik voor de twee elementen chroom en molybdeen, in combinatie met een geschatte maximale bedrijfstemperatuur.Gelegeerd staal, koolstofstaal, roestvast staal of 4130-chroom-molybdeenstaal: wanneer chroom-molybdeen de beste keuze is
Wat is het verschil tussen buizen van koolstofstaal en gelegeerd staal?
Gewone buizen van koolstofstaal (ASTM A106) zijn goedkoop en gemakkelijk te lassen, maar zijn niet geschikt voor temperaturen die veel hoger liggen dan ongeveer 425 °C (797 °F) of 454 °C (850 °F). Bij die temperaturen kan kruip de sterkte ernstig aantasten. Deze limiet komt overeen met de kruipgegevens van het Amerikaanse DOE voor 2.25Cr-1Mo-staal(). Daarvoor dienen buizen van chroom-molybdeenstaal: de toevoeging van chroom en molybdeen behoudt de sterkte van het metaal bij veel hogere temperaturen en in oxiderende omgevingen. De keuze draait dus om temperatuur en druk, niet om de algemene aanname dat gelegeerd staal beter is. De juiste vergelijking is die tussen buizen van gelegeerd staal en koolstofstaal, waarbij de bedrijfstemperatuur doorslaggevend is en niet de reputatie. Vergelijkende kruipproeven met vijf staalsoorten laten zien waarom chroom-molybdeenstaal bij hoge temperaturen langer meegaat dan gewoon koolstofstaal (NIST).| Familie | Belangrijkste element | Max. bruikbare temperatuur | Relatieve kosten | Typische toepassing |
|---|---|---|---|---|
| Koolstofstaal (A106) | Fe–C | ~454 °C (850 °F) | 1.0× | Water, stoom bij matige temperatuur |
| C–½Mo (A209) | 0,5% Mo | ~482 °C (900 °F) | ~1.3× | Stoomleidingen voor lage temperaturen |
| 1¼Cr–½Mo (P11) | 1,25% Cr | ~552 °C (1025 °F) | ~2× | Oververhitters, lichte raffinaderijdiensten |
| 2¼Cr–1Mo (P22) | 2,25% Cr | ~580 °C (1075 °F) | ~2.5× | Heropwarmers, hydrokrakers, toepassingen met waterstof |
| 9Cr (P91 / P92) | 9% Cr + V, Nb | ~600–650 °C | ~3–4× | Stoomverdelers voor ultrasuperkritische stoom |
| 304H roestvast staal | 18Cr–10Ni | ~816 °C (1500 °F) | ~5×+ | Zeer hoge temperatuur |
De temperatuurrichtwaarden zijn getoetst aan kruipgegevens van het Amerikaanse National Bureau of Standards en gebruikelijke industriële tabellen.
- Metaaltemperatuur boven ~454 °C
- Langdurige kruipbelasting of stoom onder druk
- Toepassingen met waterstof of zwavelhoudende raffinaderijprocessen
- Water of stoom op omgevings- of matige temperatuur (gebruik A106)
- Constructieve of mechanische belasting (gebruik A519 4130)
- Chloridecorrosie (gebruik in plaats daarvan roestvast staal)
De chroom-molybdeenladder: P5, P9, P11, P22, P91 en P92
 De nuttigste referentie bij de aankoop van buizen van chroom-molybdeenstaal is een overzicht dat staalkwaliteiten aan temperaturen koppelt. We noemen dit het P-kwaliteitenvenster voor toepassingen: het geeft per ASTM A335-kwaliteit het chroom- en molybdeengehalte en het temperatuurbereik waarin de meerprijs gerechtvaardigd is. Deze specificaties voor chroom-molybdeenbuizen zijn belangrijk, want hoe hoger u op de ladder komt, hoe meer chroom en kruipsterkte er is en, vanaf P91, hoe strenger de lasvoorschriften worden.
| Staalkwaliteit | Klasse | Cr % | Mo % (+overige) | ~Max. bedrijfstemperatuur | Typische toepassingen |
|---|---|---|---|---|---|
| P11 (1¼Cr–½Mo) | Conventioneel Cr–Mo | 1.0–1.5 | 0.44–0.65 | ~552 °C | Oververhitters voor lage temperaturen, stoomleidingen |
| P12 (1Cr–½Mo) | Conventioneel Cr–Mo | 0.8–1.25 | 0.44–0.65 | ~540 °C | Keteltubing, stoom bij matige temperatuur |
| P22 (2¼Cr–1Mo) | Conventioneel Cr–Mo | 1.9–2.6 | 0.87–1.13 | ~580 °C | Verdeelstukken voor heropwarmers, hydrokrakers |
| P23 (2¼Cr–W) | CSEF (bainitisch) | 1.9–2.6 | 0,05–0,3 +W | ~565 °C | Dunwandige waterwanden, verdeelstukken |
| P5 (5Cr–½Mo) | Conventioneel Cr–Mo | 4.0–6.0 | 0.45–0.65 | ~600 °C | Raffinaderij, zwavelhoudende toepassingen |
| P9 (9Cr–1Mo) | Conventioneel Cr–Mo | 8.0–10.0 | 0.9–1.1 | ~650 °C | Raffinaderij bij hoge temperaturen, oxidatie |
| P91 (9Cr–1Mo–V–Nb–N) | CSEF (martensitisch) | 8.0–9.5 | 0,85–1,05 +V,Nb,N | ~600–650 °C | Verdeelstukken voor hoofd- en heropwarmingsstoom |
| P92 (9Cr–½Mo–2W) | CSEF (martensitisch) | 8.5–9.5 | 0,3–0,6 +W,B | ~620–650 °C | Verdeelstukken met dikke wand voor USC-toepassingen |
| P122 (11Cr–W) | CSEF (martensitisch) | 10.0–11.5 | 0,25–0,6 +W | ~620–650 °C | Geavanceerde USC-verdeelstukken |
Chemische samenstelling volgens de ASTM A335-tabellen; temperatuurbereiken volgens de praktijk in de raffinage- en energie-industrie en vergelijkingen van kruipbreuk door Oak Ridge National Laboratory.
Wat zijn de belangrijkste soorten chroom-molybdeenstaal?
In de praktijk vallen de meeste behoeften in vier families: de 1¼Cr-groep (P11/P12) voor matige oververhitting; de 2¼Cr-groep (P22) voor hoofd- en heropwarmingsleidingen; de rechte Cr-Mo-groep met 5–9% Cr (P5/P9) voor raffinage- en procestoepassingen bij hoge temperaturen; en de ferritische groep met verhoogde kruipsterkte en 9% Cr (P91/P92) voor ultrasuperkritische stoom. De afweging zit vooral tussen P22 en P91: de kruipbreuksterkte wordt ongeveer twee- tot driemaal zo hoog, maar daarvoor is een zeer nauwkeurig warmtebehandelingsvenster nodig, zoals hieronder beschreven.Normen voor buizen van gelegeerd staal: A335, A213, A691, A234 en A182
 Er bestaat niet één enkele specificatie voor alle producten van chroom-molybdeenstaal. Door de juiste norm te gebruiken, verzekert u zich ervan dat het materiaal in de vereiste vorm is vervaardigd. De chemische samenstelling van chroom-molybdeenstaal is in veel van deze normen hetzelfde; alleen de productvorm en productiemethode verschillen.
| Specificatie | Productvorm | Productiemethode |
|---|---|---|
| ASTM A335 / SA335 | Buis (P-kwaliteiten) | Naadloos, hoge temperatuur |
| ASTM A213 / SA213 | Tubing (T-kwaliteiten: T11, T22, T91) | Naadloze ketel- en warmtewisselaarbuizen |
| ASTM A691 | Buizen met grote diameter | Gelast (smeltlassen), hoge temperatuur |
| ASTM A234 | Buisfittingen (WP11, WP22, WP91) | Smeedbare buisfittingen |
| ASTM A182 | Flenzen en smeedstukken (F11, F22, F91) | Gesmeed |
| ASTM A519 | Mechanische tubing 4130/4140 | Geen specificatie voor drukbuizen |
Toepassingen van gelegeerd leidingwerk: ketels, oververhitters, raffinaderijen en petrochemie
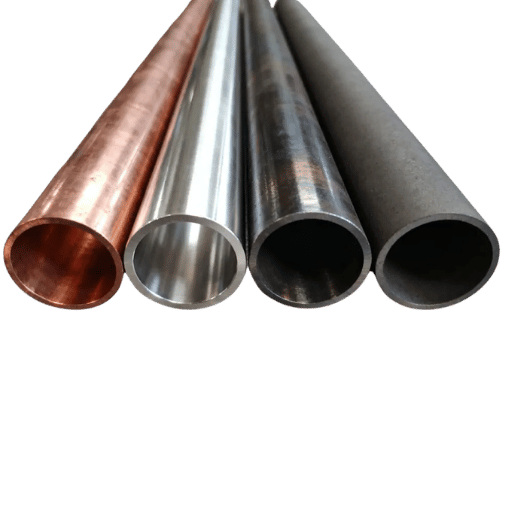 Chroom-molybdeenbuizen bewijzen hun nut bij hoge temperaturen en drukken. In elektriciteitscentrales op fossiele brandstoffen en installaties met een gecombineerde cyclus voeren ze stoom op hoge temperatuur naar de turbines: P11 en P22 bij matige oververhitting, P91 en P92 in hoofd- en heropwarmingsleidingen voor ultrasuperkritische stoom. In raffinaderijen en petrochemische toepassingen biedt P22 met 2¼Cr de bestendigheid tegen waterstof bij hoge temperaturen die hydrokrakers en kraakovens nodig hebben. Kwaliteiten met 5–9% Cr (P5, P9) beschermen tegen zwavelhoudende corrosie bij raffinage en chemische verwerking.
Kruipstudies van Oak Ridge National Laboratory brengen deze kwaliteiten in verband met de bedrijfstemperatuur. Dezelfde kwaliteiten worden gebruikt in hydraulische leidingen en stoomleidingen onder hoge druk, offshore en in olie- en gaspijpleidingen, en voor toepassingen op hoge temperatuur die verwant zijn aan OCTG, waar hitte gewoon koolstofstaal uitsluit. De gemeenschappelijke factor bij deze staalproducten is betrouwbaarheid bij hoge temperaturen en drukken. Trek- en kruipeigenschappen bij hoge temperaturen die relevant zijn voor ketels en oververhitters worden beschreven in testgegevens van DOE/OSTI (OSTI).
Een veelvoorkomende fout op locatie is P91 specificeren terwijl P22 ruimschoots volstaat. Neem een verdeelstuk van een heropwarmer bij 540 °C: P22 kan dat probleemloos aan, maar veel teams kiezen voor de zekerheid voor P91. In de praktijk brengt dat extra kosten met zich mee voor het duurdere materiaal en het veeleisende las- en warmtebehandelingsprogramma, zonder voordeel tijdens het gebruik. Volgens veldingenieurs liggen de kosten voor P91 ruim boven die voor een vergelijkbare P22-klus zodra het extra laswerk en PWHT worden meegerekend. Daarom moet de staalkwaliteit aansluiten bij de toepassing en niet bij de reputatie.
De 6 toepassingsbereiken die uw staalkwaliteit bepalen
Een snelle manier om de toepassing aan de juiste staalkwaliteit te koppelen:
- Onder 454 C (850 F), zonder toepassing met waterstof: de temperatuur is niet hoog genoeg om een legering nodig te maken. Gewoon koolstofstaal A106 (geen legering, geen extra kosten) volstaat.
- ~454–540 °C stoom → P11
- ~540–580 °C, heropwarming of toepassing met waterstof → P22
- Zwavelhoudende raffinaderijtoepassing, ~550–600 °C → P5 of P9
- ~580–620 °C hoofdstoom → P91
- ~620–650 °C, verdeelstuk met dikke wand → P92
Maten, Schedules, afmetingen en gewicht
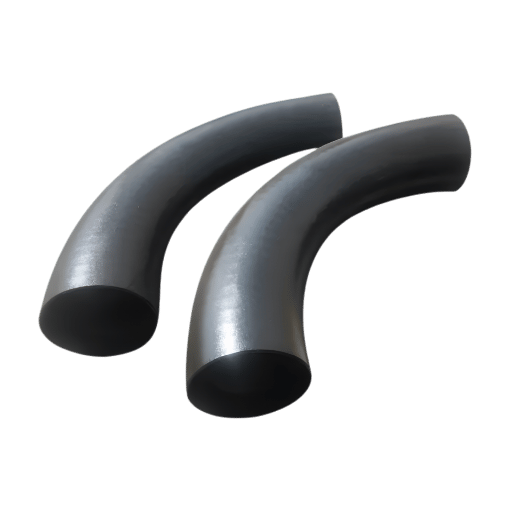 ASTM A335-buizen van gelegeerd staal hebben een buitendiameter van 50.8 (2 in) tot 860 mm (33.86 in) en een wanddikte van 2,77 mm (0.109 in) tot 100 mm (3.94 in). Ze kunnen worden besteld volgens NPS, maar worden doorgaans gespecificeerd op basis van de buitendiameter (OD) en de gewenste wanddikte. Is de wand te dun, dan kan de leiding de hydrostatische test niet doorstaan; is de wand te dik, dan betaalt u voor staal en transport die u niet nodig hebt. Een inkoper die bijvoorbeeld een P22-spool van 6-inch Schedule 80 bestelt, moet vóór de fabricage de buitendiameter en wanddikte aan de hand van de walstolerantie controleren.
Voor buitendiameters gelden veel nauwere toleranties: ongeveer +/‐ 0,79 mm (+/‐ 0.031 in) voor NPS 4 (OD 114,3 mm [4.5 in]) en kleiner, tot ongeveer +/‐ 1% voor grotere maten. Voor warm afgewerkte buizen geldt doorgaans een wanddiktetolerantie van +20%/0%. De wanddikte wordt uiteindelijk bepaald door de toelaatbare spanning, die voor Grade 91 is gecontroleerd aan de hand van spanningsgegevens van ASME Section II-D van het Amerikaanse DOE . De haalbare wanddikte- en diameterbereiken zijn terug te voeren op productiemethoden voor buizen met doornwalsen (Europees octrooi 1.805.340).
Het eenheidsgewicht voor een buis van gelegeerd staal (7,85 kg/dm [0,284 lb/in ]) kan worden geschat met M=(OD X wand) X wand X 0.0246615. Voor een buis van 6 Schedule 80 (OD = 168,3 mm [6.626 in] , wanddikte 10,97 mm [0.432 in]) wordt dat bijvoorbeeld M = (168,3 mm X 10,97 mm) X 10,97 mm X 0,0246615 kg/m = 42,6 kg/m [28,6 lb/ft]. Gebruik deze formule om het totale bestelgewicht te berekenen.
Lassen, voorverwarmen en PWHT: waarom gelegeerde buizen cruciaal zijn voor de installatie
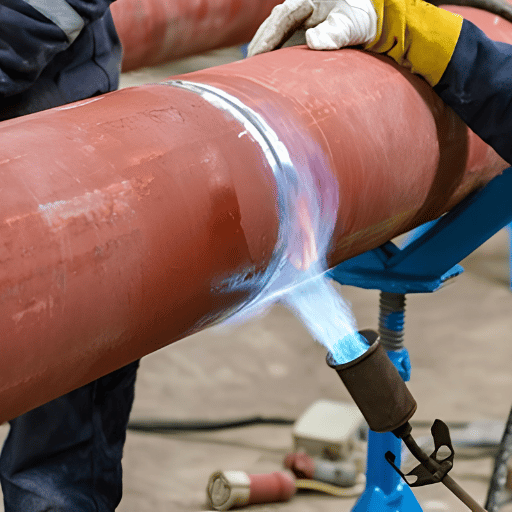 In dit temperatuurbereik zien we gelegeerde buizen zich anders gedragen dan gewoon koolstofstaal. De laaggelegeerde kwaliteiten, zoals P11 en P22, zijn vrij vergevingsgezind. Voor veel reparaties volstaan matige voorverwarming en ontlaten onder de kritische temperatuur na het lassen (ongeveer 650-675 C). Voor hogere staalkwaliteiten geldt dat niet: P91 en P92 moeten worden genormaliseerd bij ongeveer 1040 C en daarna worden ontlaten. Na het lassen is een warmtebehandeling na het lassen (PWHT) nodig binnen het relatief smalle bereik van ongeveer 730-800 C. Onder dat bereik kan de las te hard en bros zijn; erboven verliest de las zijn kruipbestendigheid. Metallurgische uitdagingen die Grade 91 cruciaal maken voor de installatie worden besproken in de technische documentatie van NRC (NRC).
P91 dat onvoldoende is ontlaten en daardoor ‘zacht’ blijft, met een hardheid onder ongeveer 190 HB, kan vroegtijdig bezwijken. Bij een gedocumenteerde bocht van zacht Grade 91-leidingwerk lekte stoom naar de atmosfeer na minder dan 35.000 bedrijfsuren. Kruipscheuren van Type IV komen ook vaak voor in de fijnkorrelige warmtebeïnvloede zone van aansluit- en stomplassen op 9Cr-staal. Deze bezwijkvorm is gedocumenteerd in metallurgische beoordelingen van Grade 91 door het Amerikaanse NRC/EPRI. P91 is dus niet ‘in elk opzicht beter’: het is alleen sterker als de warmtebehandeling correct wordt uitgevoerd.
“De recente verlaging van de toelaatbare spanningswaarden voor Grade 91-staal maakt Grade 92 aantrekkelijker voor vergelijkbare toepassingen.”
Prijsbepaling en aankoop van buizen van gelegeerd staal
 Buizen van gelegeerd staal zijn om goede redenen duurder dan buizen van koolstofstaal. Vier factoren bepalen vooral de kosten: het legeringsgehalte (9% Cr P91 en P92 kosten meer dan 1,25% Cr P11), de productiemethode (naadloze buizen via doorboren of extruderen zijn duurder dan gelaste of ERW-buizen), de staalkwaliteit en afmeting, en de warmtebehandeling en tests die voor hogere kwaliteiten nodig zijn.
Gewoon koolstofstaal blijft de voordelige standaardkeuze totdat de temperatuur zo hoog oploopt dat een overstap naar een hogere legeringsklasse nodig is. Daarbovenop komen schommelingen op de grondstoffenmarkt. Lees een offerte daarom als een algemene richtprijs, noteer de datum en houd rekening met de betrouwbaarheid van de leverancier op lange termijn. Bij de vergelijking van een offerte voor gelast A691 met een offerte voor naadloos A335 moet een industriële inkoper in de praktijk naar de betrouwbaarheid gedurende de levensduur kijken en niet alleen naar de aanvankelijke besparing. Baling Steel vermeldt bij offertes voor beide productiemethoden het walscertificaat en de toleranties, zodat u vergelijkbare producten naast elkaar kunt leggen.
- Welke norm, staalkwaliteit en productvorm hebt u nodig? Bijvoorbeeld A335 P22-buis of A234 WP22-buisfittingen.
- Geef NPS en Schedule op, of de buitendiameter en wanddikte, en vermeld of de lengtes standaard zijn.
- Vraag een walscertificaat volgens EN 10204 3.1 (of 3.2) aan.
- Vermeld de PWHT- en warmtebehandelingsconditie voor kwaliteiten met 9Cr.
- Bevestig of u naadloos (A335) of gelast (A691) nodig hebt.
Inspectie en verificatie: walscertificaat, PMI en bescherming tegen namaak
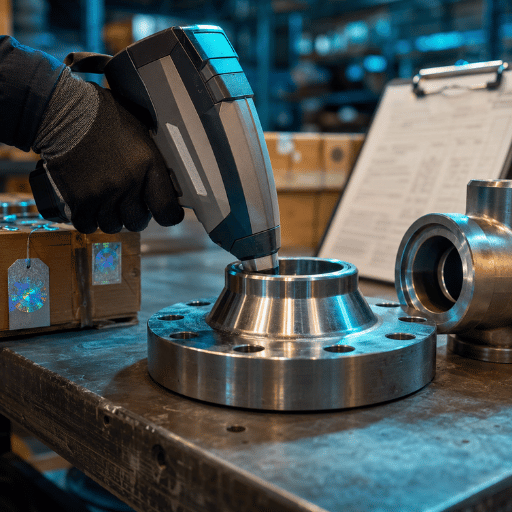 Omdat de precieze hoeveelheid legeringselementen in staal niet zichtbaar is, staat een betrouwbare levering of valt ze met kwaliteitscontrole voordat de buizen worden verzonden. De mechanische eigenschappen en chemische samenstelling zijn niet meer te controleren zodra de leiding is geïnstalleerd. Controleer daarom vooraf op papier de sterkte, corrosiebestendigheid en warmtebehandelingstoestand. Controleer elke charge aan de hand van de ‘Four-Field Mill-Cert Read’ voordat de buizen het bedrijfsterrein verlaten.
- Een productielot van de fabriek (of chargenummer) dat te herleiden is tot het rapport van de fabrikant en op het buisoppervlak is gestempeld.
- Chemische analyse ten opzichte van de specificatie: zowel het chroom- als het molybdeengehalte moet binnen de bandbreedte van de staalkwaliteit voor uw product vallen (bijvoorbeeld: P91 moet 8,0–9,5% Cr bevatten).
- Of het metaal een warmtebehandeling heeft ondergaan en hoe de hardheid zich verhoudt: bevestig dat het materiaal genormaliseerd en ontlaten is, en controleer vervolgens of de hardheid klopt (max ~25 HRC; een lage hardheid onder ~190 HB moet als verdacht worden beschouwd).
- Markeringen op de buis: vergelijk alle gegevens met het certificaat, waaronder de specificatie, staalkwaliteit, charge # en maat.
Vooruitzichten voor de sector: verschuiving naar P91/P92
 De belangrijkste verandering in de vereisten voor pijpleidingen is dat de kwaliteit van de populairste premiumstaalkwaliteiten voortaan veel strenger wordt gereguleerd, in plaats van dat alleen de markt groeit. ASME heeft de beoordeling van de kruipsterkte bij hoge temperaturen verlaagd ten opzichte van de cijfers uit 2015 en een verklaring gepubliceerd over de lagere toelaatbare spanningswaarden voor P91. Door de bouw van superkritische centrales, de vervanging van versleten installaties en projecten voor waterstof- en CO2-afvang (CCUS), die de bedrijfstemperaturen opdrijven, verschuift het zwaartepunt van specificaties van P11/P22 naar de kruipbestendige buizen P91 en P92. Voor een exploitant die verouderde P22-verdeelstukken vervangt in een ultra-superkritische installatie is het risico concreet: specificeer de verkeerde warmtebehandeling voor de nieuwe 9Cr-staalkwaliteit en een las kan tijdens gebruik scheuren. Gekwalificeerd laswerk aan P91/P92 voegt bovendien weken toe aan de doorlooptijd. Baling Steel ziet dit terug in de huidige exportvraag: meer afnemers vragen om P91 en P92 waar P22 vijf jaar geleden volstond. De drijfveer is de strengere regelgeving voor kruip, niet een grotere markt. Oak Ridge National Laboratory documenteert de ontwikkelingspaden voor ferritische staalkwaliteiten van de volgende generatie (ORNL).
Dit heeft tussen nu en 2026 drie gevolgen voor de inkoop: houd rekening met strengere controles op PWHT en hardheidsmetingen bij 9Cr-werk, voorzie langere doorlooptijden wanneer er met P91/P92 wordt gelast, en zorg ervoor dat uw fabrikant werkt volgens de huidige editie ASME B31.1-2024 en de regels voor P-No 15E. Lopende octrooiaanvragen voor kruipbestendige ferritische staalsoorten met 9-12% Cr bevestigen deze ontwikkeling. De staalbuizenmarkt groeit wereldwijd met ongeveer 3,9% CAGR (als indicatie, uitsluitend voor marktcontext); de verschuiving in de verdeling van staalkwaliteiten is wat uw specificatie verandert.
Veelgestelde vragen
V: Is een buis van gelegeerd staal van betere kwaliteit dan een gewone koolstofstalen buis?
Bekijk het antwoord
V: Welke ASTM-norm geldt voor buizen van gelegeerd staal?
Bekijk het antwoord
V: Welke factoren beïnvloeden de prijs van buizen van gelegeerd staal?
Bekijk het antwoord
V: In welke sectoren worden buizen van gelegeerd staal gebruikt?
Bekijk het antwoord
V: Is na het lassen van buizen van gelegeerd staal altijd PWHT nodig?
Bekijk het antwoord
V: Hoe controleer ik de staalkwaliteit van een buis van gelegeerd staal?
Bekijk het antwoord
V: Is ASTM A335 hetzelfde als A519 4130-chroom-molybdeenstaal?
Bekijk het antwoord
Nee. ASTM A335 geldt voor drukbuizen van chroom-molybdeenstaal voor hoge temperaturen, terwijl ASTM A519 4130 een mechanische buis is voor constructietoepassingen en de lucht- en ruimtevaart. De chemische samenstelling, warmtebehandeling en tests verschillen, dus de materialen zijn niet onderling uitwisselbaar. A519 specificeren waar A335 vereist is, is een overtreding van de code.
Op zoek naar een chroom-molybdeenbuis die past bij uw bedrijfstemperatuur en code?
Vraag een offerte aan voor een legeringsbuis → Bekijk het specificatieblad voor P-staalkwaliteitenOver deze analyse
Deze gids bundelt de chemische samenstelling van ASTM A335-staalkwaliteiten, kruipgegevens van Amerikaanse nationale laboratoria en standpuntnota’s van ASME/EPRI in één toepassingsvenster voor P-staalkwaliteiten en een selectietool die afnemers direct kunnen gebruiken. Als fabrikant en exporteur van stalen buizen levert Baling Steel chroom-molybdeenstaalkwaliteiten met keuringscertificaten en inspectie door derden. We zien uit eerste hand hoe vaak P91 wordt gespecificeerd terwijl P22 volstaat. De faalsituaties en de verschuiving naar hogere staalkwaliteiten die in dit artikel aan bod komen, weerspiegelen die inkooprealiteit. Beoordeeld door het technisch team van Baling Steel.
Referenties en bronnen
- Kruip in vijf staalsoorten bij verschillende temperaturenU.S. National Bureau of Standards (NIST)
- Trek- en kruipgedrag van 2¼Cr-1Mo-staal bij hoge temperaturenU.S. DOE OSTI
- Ontwikkeling van ferritische Fe-3Cr-W(V)-staalsoorten voor hoge temperaturenOak Ridge National Laboratory
- Metallurgische uitdagingen bij het gebruik van Grade 91-staalsoortenU.S. NRC / EPRI
- Een onderbouwde kijk op de verlaging van de toelaatbare spanning voor Grade 91EPRI
- Wijzigingen in ASME B31.1-2024 Power PipingANSI
- Molybdeen in energieopwekkingInternational Molybdenum Association
Gerelateerde artikelen
- Koolstofstalen buis ASTM A106 Grade B: wanneer koolstofstaal nog steeds de beste keuze is
- De basis van koolstofstalen buizen versus buizen van gelegeerd staal
- 304 versus 316 roestvast staal: de keuze van de staalkwaliteit voor corrosiebestendigheid
- 316 roestvaststalen buis voor toepassingen met chloriden
- Gelaste stalen buis: lasfactor en keuze

