


- Norma: ASTM A513 Tipo 5 (A513/A513M-25)
- Intervalo do diâmetro exterior: 3/16″ – 14″ | Espessura da parede: 0.028″ – 0.625″.
- Graus: 1020, 1026, TuffDOM 520, TuffDOM 620
- Limite de elasticidade: 65 – 90+ ksi (dependente do grau e da dimensão)
- Tolerância do diâmetro exterior: ±0.002″ – 0.005″
- Aplicações: cilindros hidráulicos, estruturas de segurança, veios de transmissão, conjuntos telescópicos
O que é a tubagem DOM e como é fabricada?
 Tubo trefilado a frio, produzido ao puxar um tubo-base soldado através de mandris internos e matrizes externas de calibragem. O processo confere ao tubo espessura da parede uniforme, melhor acabamento superficial, maior limite de elasticidade e melhor concentricidade do que o seu antecessor ERW. Compreender este processo ajuda a conhecer as capacidades e limitações do produto.
Importa esclarecer desde já uma designação incorreta comum: o tubo DOM não é verdadeiramente um tubo sem soldadura. Tal como acontece com a maioria dos tubos trefilados a frio, o substrato inicial é um tubo ERW que, após a deformação a frio, mantém uma costura longitudinal no diâmetro interior. Alguns fornecedores designam os tubos DOM como «sem soldadura» ou até «Drawn Over Mandrel» na documentação comercial; ainda assim, a costura permanece e existe a possibilidade de defeitos no diâmetro interior. Esta distinção é muito importante em aplicações em que a integridade da costura interior é essencial, como em situações de fadiga de elevado número de ciclos ou em conjuntos rotativos. Nos restantes casos, o tubo DOM pode ser utilizado como componente hidráulico ou estrutural sem preocupações. A nossa visão geral das diferenças entre tubos de condução e tubos mecânicos pode fornecer contexto adicional.
Como é fabricada a tubagem DOM? (processo em 4 etapas)
Durante o fabrico, o tubo DOM passa por quatro etapas distintas:- Formação da fita e fusão da soldadura. O aço de grau comercial 1020 ou 1026 é laminado a frio até adquirir forma tubular e soldado longitudinalmente por resistência elétrica. Forma-se uma costura de soldadura visível no interior, no diâmetro interior, após a passagem pela matriz de calibração. Assim se obtém o tubo ERW convencional.
- Remoção do excesso de soldadura e recozimento. O excesso de material da soldadura no interior é eliminado ou aparado junto ao diâmetro interior. O tubo passa por um forno de recozimento cuidadosamente controlado, que reduz a temperatura da zona soldada até ao ponto de soldadura, resultando num produto mais fácil de trabalhar.
- Banho de fosfato e revestimento lubrificante. Uma etapa essencial da trefilagem a frio consiste em aplicar ao tubo um revestimento de conversão de fosfato e um lubrificante de sabão antes de a fita-base ser trefilada até adquirir uma forma cilíndrica precisa. Este revestimento de fósforo reduz a fricção entre a parede do tubo e as várias matrizes e moldes de trefilagem, prolongando também a vida útil das matrizes e adiando o aquecimento ou a marcação do molde.
- Matriz de carboneto e mandril. O tubo preparado recebe no interior um mandril de aço temperado ou de liga de carboneto, pronto para o serviço. Uma matriz de carboneto exterior puxa o tubo através da matriz e em torno do mandril interior, estabelecendo assim as dimensões precisas dos diâmetros interior e exterior associadas aos tubos DOM. Cada passagem pode reduzir apenas ligeiramente a dimensão, ou o processo pode ser concluído numa única passagem.
Dimensões da tubagem DOM: referência de diâmetro exterior, parede e peso
 A tubagem DOM está disponível numa vasta gama de combinações de diâmetro exterior e espessura da parede. A produção habitual das siderurgias abrange diâmetros exteriores de 3/16″ a 14″ (cerca de 1/2″ a 6″ para o stock normalmente disponível nos armazéns) e espessuras da parede de 0.028″ a 0.625″. Os comprimentos de produção variam geralmente entre 17 e 24 pés, em comprimentos aleatórios, em vez de serem cortados à medida. Os tubos DOM redondos, a secção transversal mais comum, representam a maior parte da produção, embora siderurgias especializadas de grande capacidade também disponibilizem perfis DOM quadrados e retangulares. Para consultar tabelas de referência cruzada de diâmetro exterior, diâmetro interior e peso para todas as séries, consulte a referência de dimensões de tubos de aço e tubagens.
Há uma regra dimensional que todos os engenheiros de projeto devem conhecer: segundo a ASTM A513 Tipo 5, apenas duas destas três dimensões são garantidas em simultâneo: diâmetro exterior, diâmetro interior e espessura da parede. Se forem especificados o diâmetro exterior e a espessura da parede, o diâmetro interior tem de ser calculado e está sujeito às tolerâncias de ambos. Se forem especificados os diâmetros exterior e interior, a espessura da parede tem de ser calculada. Na maioria das aplicações de cilindros hidráulicos especificam-se os diâmetros interior e exterior (dimensão do furo), enquanto os conjuntos telescópicos indicam ambos os diâmetros. Nos desenhos de engenharia, indique sempre quais são as duas dimensões críticas.
| Diâmetro exterior (in) | Parede (in) | Diâmetro interior (in) | Peso (lb/ft) | Aplicação comum |
|---|---|---|---|---|
| 1.000 | 0.120 | 0.760 | 1.12 | Aplicações hidráulicas e estruturais de pequenas dimensões |
| 1.250 | 0.120 | 1.010 | 1.43 | Chassis, material para casquilhos |
| 1.500 | 0.120 | 1.260 | 1.74 | Arco principal de estrutura de segurança, tubo do veio |
| 1.750 | 0.120 | 1.510 | 2.06 | Dimensão mínima para estruturas de segurança SFI 25.1 |
| 2.000 | 0.120 | 1.760 | 2.39 | Veio de transmissão, conjunto telescópico |
| 2.500 | 0.120 | 2.260 | 3.05 | Camisa de cilindro hidráulico |
| 3.000 | 0.120 | 2.760 | 3.68 | Sistemas hidráulicos agrícolas, coluna estrutural |
| 4.000 | 0.120 | 3.760 | 4.97 | Cilindro de grande diâmetro, componente de turbina eólica |
Aço DOM 1020 ou 1026: de que grau precisa?
Qual é o grau de aço da tubagem DOM?
As duas principais opções de aço-carbono no mercado de tubos DOM são 1020 e 1026. A escolha do grau depende do diâmetro, da espessura da parede e da resistência exigida pela aplicação final. Ambos os graus são compatíveis com a ASTM A513 Tipo 5, mas a composição química e as propriedades mecânicas resultantes diferem de forma significativa.| Propriedade | DOM 1020 | DOM 1026 |
|---|---|---|
| Carbono (% C) | 0.18 – 0.23% | 0.22 – 0.28% |
| Manganês (% Mn) | 0.30 – 0.60% | 0.60 – 0.90% |
| Limite de elasticidade (ksi) | 65 ksi | 75 ksi |
| Resistência à tração (ksi) | 75 ksi | 85 ksi |
| Intervalo dimensional habitual | Diâmetro exterior ≤ 2″, parede ≤ .125″ | Diâmetro exterior > 2″, parede > .156″ |
| Soldabilidade | Excelente (baixo teor de C) | Boa (pré-aquecimento para paredes >.250″) |
| Maquinabilidade | Muito boa | Boa |
- TuffDOM 520: limite de elasticidade de 75 ksi / resistência à tração de 90 ksi — um nível acima do DOM 1026 genérico e comparável ao CDS trefilado a frio sem soldadura, para elementos estruturais sujeitos a condições mais exigentes e circuitos hidráulicos de maior pressão.
- TuffDOM 620: limite de elasticidade de 90 ksi / resistência à tração de 100 ksi — aproxima-se da resistência dos graus de tubos de liga, com o preço e a disponibilidade do aço-carbono DOM. Pode ser utilizado com eficácia nas seguintes aplicações: elementos estruturais para desporto motorizado, cilindros hidráulicos sujeitos a um elevado número de ciclos e aplicações de áreas próximas da indústria aeroespacial em que o peso é crítico.
Propriedades mecânicas e tolerâncias dimensionais da tubagem DOM
 A trefilagem a frio confere propriedades específicas à tubagem DOM, distinguindo-a do material ERW de origem e das versões CDS trefiladas a frio sem soldadura. A escolha entre utilizar o tubo no estado trefilado ou após recozimento de alívio de tensões determina o conjunto de propriedades mecânicas aplicável à utilização prevista. Os engenheiros que escolhem DOM como material estrutural ou de precisão devem conhecer tanto os valores no estado trefilado como as tolerâncias garantidas pela ASTM A513 Tipo 5.
| Propriedade | 1020 no estado trefilado | 1020 recozido para alívio de tensões | 1026 no estado trefilado |
|---|---|---|---|
| Limite de elasticidade | 65 – 70 ksi | 55 – 60 ksi | 75 – 80 ksi |
| Resistência à tração | 75 – 80 ksi | 65 – 70 ksi | 85 – 90 ksi |
| Alongamento (2 in) | 10% mín. | 15% mín. | 10% mín. |
| Tolerância do diâmetro exterior | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ |
| Tolerância da parede | ±10% do valor nominal | ±10% do valor nominal | ±10% do valor nominal |
| Acabamento superficial (diâmetro exterior) | 32 – 63 μin Ra | 32 – 63 μin Ra | 32 – 63 μin Ra |
| Concentricidade | Quase perfeita (controlada pelo mandril) | Quase perfeita | Quase perfeita |
A tubagem DOM tem tolerâncias apertadas nos diâmetros exterior e interior e na espessura da parede, proporcionando excelente concentricidade e penetração da soldadura. Este produto é um material de alta qualidade e baixo custo, adequado para aplicações exigentes. — Damon Brown, responsável pela cadeia de abastecimento na RyersonA vantagem da concentricidade merece destaque: uma concentricidade apertada é uma característica distintiva dos tubos trefilados com mandril. Num cilindro hidráulico, uma espessura excêntrica da parede provoca um contacto irregular entre o pistão e o furo, aumenta o desgaste do vedante e aplica uma carga lateral à haste. O diâmetro interior controlado pelo mandril dos tubos DOM resulta geralmente numa variação da espessura da parede inferior a 5% do valor nominal, face a 10-12,5% nos tubos HREW. (Num cilindro com camisa de 2.500″ de diâmetro exterior e parede de 0.250″, a excentricidade potencial é de 0.025″ no HREW e inferior a 0.013″ no DOM — uma diferença significativa para definir a profundidade da ranhura do vedante e as normas de acabamento do furo.)
Aplicações comuns da tubagem DOM
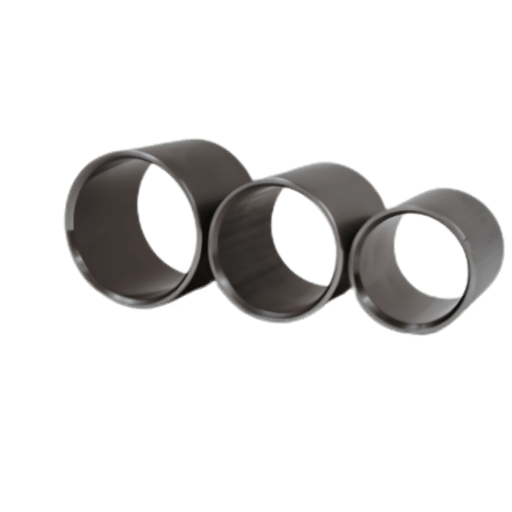 As aplicações específicas que mais claramente distinguem os tubos DOM de outros tipos de tubos são as aplicações de precisão que exigem materiais com dimensões rigorosas e resistência estrutural. Cada uma das secções seguintes descreve uma dessas aplicações, para as quais os tubos DOM são tradicionalmente especificados com maior frequência do que os produtos concorrentes.
Cilindros hidráulicos
As camisas de cilindros hidráulicos representam a maior aplicação da tubagem DOM em volume. A tolerância apertada do diâmetro exterior e a concentricidade permitem brunir diretamente o furo, sem operação de pré-maquinagem: o diâmetro do furo do tubo já está a 0.005″-0.010″ da dimensão final, face a 0.020″-0.030″ de material que poderá ser necessário remover no HREW. Numa oficina de grande produção que fabrique 50 cilindros por semana, a redução do tempo de preparação do furo afeta diretamente a disponibilidade das máquinas e o volume de produção. A experiência no terreno mostra que os fabricantes de cilindros com furos de 2.5″-5″ preferem consistentemente a tubagem DOM 1026 pela maior uniformidade do limite de elasticidade. Esta permite pressões de funcionamento de 3 000psi a 5 000psi sem penalização na espessura da parede. Assim, é possível utilizar a secção normalizada de menor custo sem reduzir a vida útil.Estruturas de segurança para desporto motorizado
As especificações para uma secção de 1.750″ de diâmetro exterior e parede de 0.120″, como dimensão mínima do arco principal de estruturas de segurança para corridas em circuito oval, exigem DOM e não HREW. As tolerâncias rigorosas da parede e do limite de elasticidade impostas pela SFI garantem que cada estrutura de proteção ofereça a resistência ao esmagamento prevista para essas dimensões. Um tubo com variação de 10-12,5% na espessura da parede (HREW) pode ter um desempenho local inferior ao previsto pelo cálculo da secção nominal; a tolerância de ±10% do DOM, com concentricidade controlada por mandril, reduz essa margem de incerteza. Para os pilotos, não se trata de um indicador de qualidade abstrato — consulte o recurso associado sobre diferenças entre tubos de condução e tubos mecânicos para comparar com as alternativas CDS utilizadas em programas de competição com orçamentos mais elevados.Conjuntos telescópicos e casquilhos
As lanças de gruas, as estruturas de alfaias agrícolas, os braços de transferência de transportadores e os mecanismos de regulação de mobiliário dependem da uniformidade dos diâmetros exterior e interior dos tubos DOM para obter encaixes telescópicos. Os operadores relatam que um tubo interior DOM com 2.000″ de diâmetro exterior desliza facilmente dentro de um tubo exterior DOM com 2.250″, porque a folga não apresenta as deformações e irregularidades inerentes a outras formas de tubo. Assim, evitam-se os ensaios de ajuste por tentativa e erro habituais na montagem de tubos HREW. O acabamento superficial de 32-63Ra no diâmetro exterior, comum na secção 1026, reduz as operações de retificação no processo de trefilagem, sendo útil em muitas aplicações de tolerância média compatíveis com BTF.Veios de transmissão e tubos de veio
Uma espessura da parede uniforme é essencial para equilibrar componentes rotativos. A concentricidade e a excentricidade da parede que se conseguem obter com um processo controlado por mandril são adequadas à maioria das aplicações industriais de veios de transmissão sem necessidade de equilibragem após a montagem, desde que o tubo cumpra os limites de retilineidade da ASTM A513, com um empeno máximo de 0.030″ por pé; ainda assim, as aplicações de alta velocidade (>3000 rpm) beneficiam de equilibragem dinâmica.Energia eólica e sistemas hidráulicos agrícolas
Os sistemas hidráulicos de orientação de passo e de guinada de turbinas eólicas, os cilindros de elevação de semeadoras agrícolas e os sistemas de elevação e descida das plataformas de corte de ceifeiras-debulhadoras especificam cada vez mais tubos DOM, pelas mesmas razões que os sistemas hidráulicos industriais: uniformidade do furo e capacidade para funcionar a pressões mais elevadas em locais remotos e com pouca manutenção. A secção DOM 1026 de 4″-8″ é comum nestas aplicações de maior diâmetro.DOM vs. CDS vs. ERW: comparação com valores concretos
A tubagem DOM é mais resistente do que a CDS (trefilada a frio sem soldadura)?
Esta é provavelmente uma das perguntas mais frequentes sobre a tubagem DOM, e a resposta honesta é: depende do que se entende por «sem soldadura». Dois produtos diferentes têm sido incorretamente agrupados sob a designação de DOM sem soldadura, e essa distinção deve influenciar as decisões de compra.| Propriedade | DOM (A513 T5) | CDS/CDW (A519) | HREW/ERW (A513 T1) |
|---|---|---|---|
| Limite de elasticidade (1020/1026) | 65 – 75 ksi | 70 – 87 ksi | 42 – 55 ksi |
| Resistência à tração (1020/1026) | 75 – 85 ksi | 80 – 95 ksi | 55 – 70 ksi |
| Tolerância do diâmetro exterior | ±0.002″ – 0.005″ | ±0.003″ – 0.006″ | ±0.010″ – 0.015″ |
| Tolerância da parede | ±10% | ±10% | ±10 – 12.5% |
| Concentricidade | Excelente (mandril) | Boa (perfuração e trefilagem) | Razoável (sem mandril) |
| Custo relativo | 1,0× (referência) | 1.4 – 1.6× | 0.7 – 0.8× |
| Costura presente? | Sim (no diâmetro interior, oculta) | Nenhuma | Sim (visível nos diâmetros exterior e interior) |
| Norma aplicável | ASTM A513 Tipo 5 | ASTM A519 | ASTM A513 Tipo 1 |
Orientações para dobragem, soldadura e fabrico
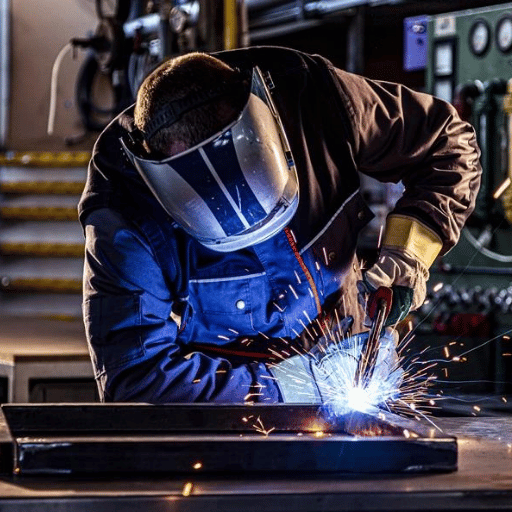 As melhores propriedades mecânicas do DOM face ao HREW não evitam erros de fabrico. Há várias falhas comuns no terreno que podem ser evitadas com atenção a três parâmetros: raio da linha de centro (CLR), relação da parede e tensão residual.
Raio mínimo de dobragem
O CLR mínimo para tubos DOM é 3.5 OD, e não 3, como os entusiastas da fabricação repetem como se fosse uma verdade absoluta. Na prática, esta diferença é significativa: o CLR mínimo para um tubo DOM com 2.000″ OD é 7.000″, e não 6.000″, como afirma o idiota que cita 3 sem qualquer fundamento. Aplicar um CLR de 6″ a um tubo DOM de 2″ sem apoio e com ferramentas concebidas para um CLR interno de 12″ provocará um achatamento significativo no intradorso e uma redução da espessura da parede no extradorso. Estes defeitos podem não ser visíveis externamente, mas comprometem significativamente a capacidade desta secção para suportar cargas e pressão. Para tubos DOM de parede fina (menos de 0.065″), o CLR mínimo deve aumentar para 4-5 OD e deve utilizar-se um sistema de dobragem com mandril. Para relações entre a espessura da parede e o OD inferiores a 10% (por exemplo, 2″ com parede de 0.120″ = relação de 6%), recomenda-se vivamente o uso de um mandril interno que apoie toda a parede durante a dobragem, em qualquer caso.- Dobra vincada devido a um CLR demasiado apertado (experimente 3, em vez do mínimo de 3.5)
- Desvio em conjuntos com várias dobras devido a um alinhamento inadequado das ferramentas
- Empenamento causado por tensões residuais da trefilagem a frio durante a soldadura, especialmente em estruturas soldadas complexas
- Orientação e controlo da costura em aplicações rotativas: manter a costura no eixo neutro
Alívio de tensões antes de trabalhos de fabricação complexos
A trefilagem a frio gera tensões residuais de compressão no OD e tensões residuais de tração no ID. No caso de uma estrutura soldada irregular com várias juntas de tolerância apertada, um recozimento para alívio de tensões a 1 000-1 100 F antes da fabricação final minimiza a deformação posterior do conjunto soldado. Este recozimento reduz em certa medida a resistência no estado trefilado, pelo que os cálculos de projeto devem basear-se na resistência após o recozimento, se este for realizado antes da fabricação final.“O DOM dobra de forma mais limpa do que qualquer ERW que já tenha usado, mas continua a ser necessário um mandril para raios apertados. A parede é suficientemente uniforme para que a matriz de apoio funcione da mesma maneira em cada dobra: não surgem os vincos aleatórios que aparecem no HREW, cuja parede tem espessura variável.” — Relato de campo da comunidade de fabricação para desporto automóvel
Soldadura de tubos DOM
Os tubos DOM 1020 e 1026 são facilmente soldáveis pelos processos MIG, TIG ou FCAW, com arame de adição ER70S-3 ou ER70S-6. Não é necessário pré-aquecimento para espessuras de parede de 0.250″ ou inferiores. Para paredes com mais de 0.250″ no grau 1026, um pré-aquecimento de 200-300 F reduz o risco de fissuração relacionada com o hidrogénio. O tratamento térmico após a soldadura é desnecessário em aplicações estruturais, mas pode ser especificado para aplicações em vasos de pressão sujeitos a temperatura elevada ou a tensões cíclicas superiores a 10 ciclos.Mercado de tubos DOM: preços e disponibilidade em 2025–2026
 Conhecer a situação atual do mercado de tubos DOM é diretamente útil para definir o momento das compras. Em 2025-2026, vários fatores de mercado conjugaram-se para limitar a oferta e fazer subir os preços.
| Fator de mercado | Indicador |
|---|---|
| Preço HRC (jan. 2025) | $694/ton |
| Preço HRC (mar. 2026) | $1,002/ton |
| Taxa pautal da Section 232 (2026) | 50% sobre as importações de aço |
| Variação do volume de importações (homóloga) | Redução de 42% |
| Variação do preço DOM sem contrato (desde julho de 2025) | + $150/ton |
| Prazos de entrega atuais | ~6 semanas |
| Dimensão do mercado DOM (2026) | USD 0,615 mil milhões |
| Projeção do mercado DOM | USD 0,92 mil milhões (médio prazo) |
Perguntas frequentes sobre tubos de aço DOM
O que significa DOM em tubagem de aço?
DOM significa Drawn Over Mandrel (trefilado sobre mandril). O nome descreve o processo de fabrico: um tubo de aço soldado (daí a expressão «trefilado sobre mandril»), por vezes chamado «tubo-mãe», é puxado sobre um mandril interno temperado e através de uma fieira externa. O mandril dá forma ao diâmetro interior do tubo, enquanto a fieira dá forma ao OD. Este processo de trefilagem a frio, com ferramentas que restringem o tubo pelo interior e pelo exterior, proporciona tolerâncias mais apertadas do que as do tubo ERW de origem, um melhor acabamento superficial e um limite de elasticidade superior ao do tubo ERW de origem. A norma ASTM aplicável aos tubos DOM é a A513 Type 5, revisão mais recente A513/A513M-25.
Os tubos DOM são soldados ou sem soldadura?
De certa forma, ambos — e esta é uma das questões mais mal compreendidas na especificação DOM. O tubo DOM começa fisicamente por ser um tubo ERW (soldado por resistência elétrica), pelo que é tecnicamente soldado. Após a trefilagem a frio, a costura de soldadura torna-se visualmente invisível no OD e o acabamento e aspeto não se distinguem dos do metal de base. Ainda assim, a costura de soldadura é visível no ID, pelo que, em sentido metalúrgico estrito, não é «sem soldadura», embora alguns distribuidores usem essa designação nos catálogos. Para aplicações que exijam tubos verdadeiramente sem soldadura (aeroespacial, nuclear, fadiga de alto número de ciclos (HCF), etc.), especifique tubos trefilados a frio (geralmente «CDS») ou ASTM A519, e não DOM.
É possível utilizar tubos DOM em cilindros hidráulicos?
Sim, sem dúvida: os cilindros hidráulicos são a aplicação mais comum dos tubos DOM. A tolerância apertada do ID, a concentricidade e a circularidade geral proporcionadas pelo mandril interno são outras vantagens na maquinagem dos canais de vedação e na retificação do diâmetro interior até à dimensão pretendida: uma excentricidade mínima da parede reduz as cargas laterais e o desgaste dos anéis de vedação do pistão. Encontram-se tubos dos graus 1020 e 1026; o 1026 é preferível para diâmetros interiores maiores (>4″) e pressões mais elevadas (~3000-5000 psi).
Qual é a diferença entre tubos DOM e CDW?
DOM (trefilado sobre mandril) e CDW (soldado e trefilado a frio) designam a mesma coisa: um tubo soldado que foi posteriormente trefilado a frio sobre um mandril. Os termos são intercambiáveis. Se um distribuidor disser «CDW», confirme se se refere ao processo de soldadura propriamente dito (equivalente a DOM) ou a metal trefilado a frio e sem soldadura, segundo as especificações ASTM A519 (como CDS), para a aplicação em causa.
Que espessuras de parede estão disponíveis para tubos DOM?
Os tubos DOM estão disponíveis com espessuras de parede de 0.028″-0.625″. Muitos centros de distribuição de aço mantêm em stock espessuras de 0.049″-0.375″. Paredes muito finas (menos de 0.065″) ou espessas (mais de 0.375″) podem exigir uma compra diretamente à fábrica, em vez de lotes de distribuição. A tolerância da espessura da parede segundo a ASTM A513 Type 5 é de 10% do valor nominal; assim, uma espessura nominal de 0.120″ é garantida entre 0.108″-0.132″.
Onde posso comprar tubos de aço DOM em pequenas quantidades?
É possível comprar pequenas quantidades de tubos DOM (1-4 peças ou menos de 100 lb) a fornecedores de metais pela Internet e a centros regionais de distribuição de aço com serviço de corte à medida. Entre os fornecedores de pequenas quantidades e distribuidores de tubos cortados à medida contam-se Metals Depot, OnlineMetals e TW Metals. A maioria dos fornecedores de pequenas quantidades concentra-se nas dimensões normalizadas entre 1” e 3” OD e em paredes de 0.085” a 0.250”; são as dimensões mais fáceis de obter cortadas à medida. A maioria das dimensões não normalizadas exige uma encomenda mínima de um comprimento completo (17-20 ft) ou de um feixe.
Precisa de tubos DOM para uma aplicação de precisão?
Fonte de preços e disponibilidade atuais de tubos DOM ASTM A513 Type 5 em dimensões normalizadas e personalizadas.
Peça um orçamentoSobre esta análise
Este documento foi elaborado com base nas propriedades mecânicas indicadas nas fichas técnicas de produtos DOM da ArcelorMittal, nas informações sobre dimensões e tolerâncias da ASTM A513/A513M-25 e nos preços de mercado publicados em fontes abertas para o índice HRC. Os intervalos de propriedades mecânicas apresentados são representativos das certificações de fábrica para dimensões normalizadas. Para o produto efetivamente expedido, serão fornecidos relatórios de ensaio certificados (MTR), que devem ser consultados para aplicações de projeto específicas. Os múltiplos de custo relativo típicos (DOM 1.0, CDS 1,4-1.6, HREW 0,7-0,8) baseiam-se em preços de distribuidores no Q1 2026 e variam consoante as condições de mercado. As recomendações de fabricação (CLR mínimo, necessidade de pré-aquecimento) baseiam-se em práticas geralmente aceites no setor e devem ser confirmadas em função da certificação do material em causa e do código aplicável de soldadura ou estrutural. As designações de produtos de terceiros (TuffDOM 520, TuffDOM 620) são marcas registadas da ArcelorMittal. Não está implícito qualquer patrocínio ou aprovação.Referências e fontes
- Steel Tube Institute — Tubos mecânicos trefilados sobre mandril: steeltubeinstitute.org/mechanical-tubing/drawn-over-mandrel/
- ASTM International — ASTM A513/A513M-25, especificação normalizada para tubos mecânicos de aço-carbono e liga, soldados por resistência elétrica: astm.org/a0513_a0513m-25.html
- ArcelorMittal USA — Fichas técnicas dos produtos DOM e TuffDOM: usa.arcelormittal.com
- Ryerson Metal Market Intelligence — Damon Brown, responsável pela cadeia de abastecimento (comentário especializado: concentricidade dos tubos DOM e qualidade da soldadura)
Artigos relacionados
- Tubo soldado por resistência elétrica — descrição e especificações do produto
- Tubo trefilado a frio sem soldadura (CDS) ou tubo DOM — utilizações recomendadas para cada um
- Comparação das normas, tolerâncias e utilizações de tubos e tubagens
- Tabela completa de séries de tubos e espessuras de parede
- Tubo ERW de liga — guia integrado para ASTM A513 e A13575
Revisão pela equipa de engenharia da Baling Steel. Última atualização: abril de 2026

