


- Стандарт: ASTM A513 Type 5 (A513/A513M-25)
- Диапазон наружного диаметра: 3/16″ – 14″ | Толщина стенки: 0.028″ – 0.625″.
- Марки стали: 1020, 1026, TuffDOM 520, TuffDOM 620
- Предел текучести: 65 – 90+ ksi (зависит от марки и размера)
- Допуск наружного диаметра: ±0.002″ – 0.005″
- Применение: гидравлические цилиндры, каркасы безопасности, карданные валы, телескопические конструкции
Что такое трубы DOM и как их производят?
 Труба, изготовленная холодной протяжкой сварной исходной трубы через внутреннюю оправку и наружные калибрующие фильеры. В результате получается труба с равномерной толщиной стенки, улучшенной чистотой поверхности, повышенным пределом текучести и лучшей концентричностью по сравнению с исходной трубой ERW. Понимание этого процесса поможет оценить возможности и ограничения таких труб.
Сразу уточним распространенное заблуждение: трубы DOM не являются полностью бесшовными. Как и большинство холоднотянутых труб, они изготавливаются из исходной трубы ERW, поэтому после холодной обработки на внутренней поверхности сохраняется продольный сварной шов. В каталогах поставщиков трубы DOM иногда называют «бесшовными» или даже просто «Drawn Over Mandrel», однако шов никуда не исчезает, и на внутренней поверхности возможны дефекты. Это различие особенно важно для узлов, где критична целостность внутреннего шва, например при высокоцикловой усталости или вращении деталей. В остальных случаях трубы DOM можно использовать в гидравлических и конструкционных узлах без опасений. Дополнительную информацию можно найти в нашем обзоре различий между трубами и трубопроводами.
Как производят трубы DOM? (4 этапа)
Производство трубы DOM включает четыре отдельных этапа:- Формовка полосы и сварка. Сталь марки 1020 или 1026 холодной прокаткой формуют в трубу, затем продольно сваривают электрической контактной сваркой. После калибровки на внутренней поверхности остается видимый сварной шов. Так получают обычную трубу ERW.
- Удаление грата (снятие сварного валика, или «зачистка шва») и отжиг. Внутренний грат снимают или зачищают почти заподлицо с внутренней поверхностью. Затем трубу помещают в печь для контролируемого отжига, где температуру сварной зоны снижают до температуры сварки, чтобы сделать изделие более податливым.
- Фосфатная ванна и нанесение смазочного покрытия. Перед холодной протяжкой исходной трубы до точной цилиндрической формы на нее наносят конверсионное фосфатное покрытие и мыльную смазку. Фосфатный слой уменьшает трение между стенкой трубы и протяжными фильерами и калибрами, продлевая срок их службы и предотвращая перегрев и задиры.
- Твердосплавная фильера и оправка. Внутрь подготовленной трубы вставляют закаленную стальную или твердосплавную оправку, рассчитанную на рабочую нагрузку. Наружная твердосплавная фильера протягивает трубу через себя вокруг внутренней оправки, задавая точные размеры внутреннего и наружного диаметров DOM. За один проход размер можно уменьшить незначительно или выполнить всю редукцию.
Размеры труб DOM: наружный диаметр, толщина стенки и масса
 Трубы DOM выпускают в широком диапазоне сочетаний наружного диаметра и толщины стенки. Обычный диапазон производства: от 3/16″ до 14″ по наружному диаметру (примерно от 1/2″ до 6″ для наиболее распространенных складских запасов) и от 0.028″ до 0.625″ по толщине стенки. Длина труб обычно составляет от 17 до 24 футов; они поставляются мерной длины, а не нарезанными под заказ. Наибольшую долю выпуска составляют круглые трубы DOM, но крупные специализированные заводы также производят профили квадратного и прямоугольного сечения. Таблицы соответствия наружного и внутреннего диаметров, а также массы для всех Schedule смотрите в справочнике размеров стальных труб и трубных изделий.
Инженерам-конструкторам важно учитывать правило размеров: по ASTM A513 Type 5 гарантируются только два из трех параметров одновременно — наружный диаметр, внутренний диаметр и толщина стенки. Если задать наружный диаметр и толщину стенки, внутренний диаметр рассчитывается и зависит от допусков обоих заданных параметров. Если задать наружный и внутренний диаметры, рассчитывается толщина стенки. В большинстве гидравлических цилиндров указывают внутренний и наружный диаметры (размер отверстия), а для телескопических конструкций — оба диаметра. На чертежах всегда указывайте, какие два параметра являются критическими.
| Наружный диаметр (дюймы) | Толщина стенки (дюймы) | Внутренний диаметр (дюймы) | Масса (фунт/фут) | Типичное применение |
|---|---|---|---|---|
| 1.000 | 0.120 | 0.760 | 1.12 | Малогабаритные гидравлические и конструкционные узлы |
| 1.250 | 0.120 | 1.010 | 1.43 | Шасси, заготовки для втулок |
| 1.500 | 0.120 | 1.260 | 1.74 | Главная дуга каркаса безопасности, осевая труба |
| 1.750 | 0.120 | 1.510 | 2.06 | Минимум для каркаса безопасности по SFI 25.1 |
| 2.000 | 0.120 | 1.760 | 2.39 | Карданный вал, телескопическая конструкция |
| 2.500 | 0.120 | 2.260 | 3.05 | Гильза гидравлического цилиндра |
| 3.000 | 0.120 | 2.760 | 3.68 | Гидравлика сельхозтехники, конструкционная колонна |
| 4.000 | 0.120 | 3.760 | 4.97 | Цилиндр большого диаметра, компонент ветротурбины |
Сталь DOM марок 1020 и 1026: какую выбрать?
Из какой марки стали изготавливают трубы DOM?
На рынке труб DOM широко представлены две марки углеродистой стали — 1020 и 1026. Выбор зависит от диаметра, толщины стенки и требований к прочности готового изделия. Обе марки совместимы с ASTM A513 Type 5, но их химический состав и механические свойства заметно различаются.| Свойство | DOM 1020 | DOM 1026 |
|---|---|---|
| Углерод (% C) | 0.18 – 0.23% | 0.22 – 0.28% |
| Марганец (% Mn) | 0.30 – 0.60% | 0.60 – 0.90% |
| Предел текучести (ksi) | 65 ksi | 75 ksi |
| Предел прочности при растяжении (ksi) | 75 ksi | 85 ksi |
| Типичный диапазон размеров | Наружный диаметр ≤ 2″, стенка ≤ .125″ | Наружный диаметр > 2″, стенка > .156″ |
| Свариваемость | Отличная (низкое содержание углерода) | Хорошая (предварительный нагрев для стенок >.250″) |
| Обрабатываемость | Очень хорошая | Хорошая |
- TuffDOM 520: предел текучести 75 ksi / предел прочности при растяжении 90 ksi. Это улучшенная версия стандартной DOM марки 1026, по свойствам сопоставимая с холоднотянутыми бесшовными трубами CDS. Подходит для более нагруженных конструкционных элементов и гидравлических контуров с повышенным давлением.
- TuffDOM 620: предел текучести 90 ksi / предел прочности при растяжении 100 ksi — по прочности приближается к маркам легированных труб, сохраняя стоимость и доступность углеродистой стали DOM. Может использоваться в конструкционных элементах автоспортивной техники, гидравлических цилиндрах с большим числом циклов и ответственных по массе узлах для аэрокосмической отрасли.
Механические свойства и допуски размеров труб DOM
 Холодная протяжка придает трубам DOM свойства, отличающие их от исходных труб ERW и холоднотянутых бесшовных труб CDS. Выбор между состоянием после протяжки и отжигом для снятия напряжений определяет набор механических свойств, применимых для конкретной задачи. Инженерам, выбирающим DOM как материал для несущих конструкций или точных узлов, следует учитывать как показатели после протяжки, так и допуски, гарантируемые ASTM A513 Type 5.
| Свойство | 1020 после протяжки | 1020 после отжига для снятия напряжений | 1026 после протяжки |
|---|---|---|---|
| Предел текучести | 65 – 70 ksi | 55 – 60 ksi | 75 – 80 ksi |
| Предел прочности при растяжении | 75 – 80 ksi | 65 – 70 ksi | 85 – 90 ksi |
| Относительное удлинение (2 дюйма) | не менее 10 % | не менее 15 % | не менее 10 % |
| Допуск наружного диаметра | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ |
| Допуск толщины стенки | ±10 % от номинального значения | ±10 % от номинального значения | ±10 % от номинального значения |
| Чистота поверхности (наружный диаметр) | 32 – 63 μin Ra | 32 – 63 μin Ra | 32 – 63 μin Ra |
| Концентричность | Почти идеальная (контролируется оправкой) | Почти идеальная | Почти идеальная |
У труб DOM жесткие допуски по наружному и внутреннему диаметрам, а также толщине стенки; они обеспечивают отличную концентричность и хорошее проплавление сварного шва. Это качественный материал с низкой ценой, подходящий для тяжелых условий эксплуатации. — Damon Brown, руководитель отдела цепочки поставок в RyersonПреимущество высокой концентричности заслуживает внимания: для труб, протянутых на оправке, точная концентричность является определяющим свойством. В гидравлическом цилиндре неравномерная толщина стенки приводит к неравномерному контакту поршня с отверстием, ускоренному износу уплотнения и боковой нагрузке на шток. Внутренний диаметр трубы DOM, сформированный оправкой, обеспечивает изменение толщины стенки обычно менее 5 % от номинального значения против 10-12,5 % у HREW. (Для гильзы цилиндра с наружным диаметром 2.500″ и стенкой 0.250″ потенциальный эксцентриситет у HREW составляет 0.025″, а у DOM — менее 0.013″. Это существенно при выборе глубины канавки под уплотнение и требований к чистоте поверхности отверстия.)
Распространенные области применения труб DOM
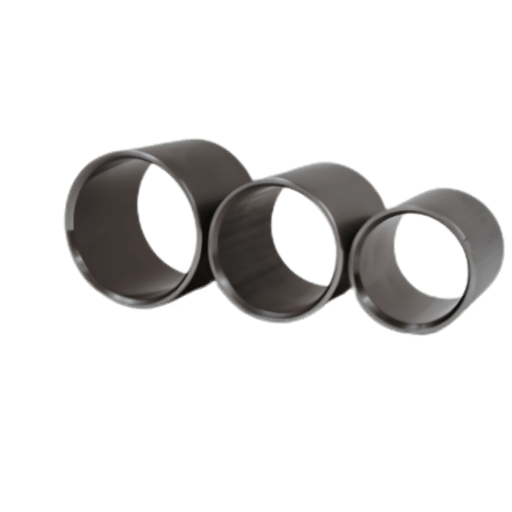 Трубы DOM особенно востребованы в точных узлах, где одновременно необходимы жесткие допуски размеров и прочность конструкции. В следующих подразделах описаны области применения, для которых чаще всего выбирают DOM, а не другие типы труб.
Гидравлические цилиндры
Гильзы гидравлических цилиндров — крупнейшая по объему область применения труб DOM. Точные допуски наружного диаметра и высокая концентричность позволяют хонинговать отверстие без предварительной расточки: внутренний диаметр трубы уже отличается от готового диаметра всего на 0.005″-0.010″, тогда как для HREW может потребоваться снять 0.020″-0.030″ материала. В цехе, выпускающем 50 цилиндров в неделю, такая экономия времени на подготовке отверстий напрямую влияет на загрузку оборудования и производительность. По опыту производителей, для цилиндров с диаметром отверстия 2.5″-5″ обычно выбирают трубы DOM марки 1026 из-за стабильно более высокого предела текучести. Это позволяет работать при давлении от 3 000psi до 5 000psi без увеличения толщины стенки. Так можно использовать стандартное сечение меньшей стоимости без ущерба для срока службы.Каркасы безопасности для автоспорта
Для главной дуги каркаса безопасности в кольцевых гонках спецификации требуют трубу DOM с наружным диаметром 1.750″ и стенкой 0.120″ как минимальное сечение; HREW не подходит. Требуемые SFI точность толщины стенки и предел текучести обеспечивают расчетный уровень сопротивления смятию в каждом каркасе. У трубы с отклонением толщины стенки 10-12,5 % (HREW) локальная прочность может оказаться ниже значения, рассчитанного для номинального сечения. Допуск DOM ±10 % и концентричность под контролем оправки уменьшают этот разброс. Для водителей это не абстрактный показатель качества — сравните трубы DOM с альтернативой CDS в материале о различиях между трубами и трубопроводами, используемой в более дорогих гоночных программах.Телескопические конструкции и втулки
Стрелы кранов, рамы сельскохозяйственной техники, выдвижные элементы конвейеров и механизмы регулировки мебели используют стабильность наружного и внутреннего диаметров DOM для телескопической посадки. По словам операторов, труба DOM с наружным диаметром 2.000″ легко входит во внешнюю трубу DOM с наружным диаметром 2.250″: общий зазор не подвержен отклонениям и неровностям, характерным для других типов труб. Поэтому не нужны повторные примерки, типичные при сборке из HREW. Чистота наружной поверхности 32-63Ra, характерная для сечения 1026, сокращает объем шлифовки при протяжке и делает такие трубы подходящими для многих применений BTF со средними требованиями к допускам.Карданные валы и осевые трубы
Для балансировки вращающихся компонентов необходима равномерная толщина стенки. Концентричность и эксцентриситет стенки, достижимые при протяжке с контролем оправкой, достаточны для большинства промышленных карданных валов без последующей балансировки после установки, если труба соответствует ограничению ASTM A513 по прямолинейности — максимальный прогиб 0.030″ на фут. Тем не менее для высокоскоростных применений (>3000 rpm) динамическая балансировка полезна в любом случае.Ветроэнергетика и гидравлика сельхозтехники
В гидравлических системах управления углом лопастей и поворотом гондолы ветротурбин, подъемных цилиндрах сеялок и системах подъема и опускания жатки комбайна все чаще выбирают DOM по тем же причинам, что и в промышленной гидравлике: стабильность отверстия и способность работать под более высоким давлением в удаленных местах с минимальным обслуживанием. Для таких применений большого диаметра распространены трубы DOM марки 1026 с диаметром от 4″ до 8″.DOM, CDS и ERW: сравнение на конкретных цифрах
Трубы DOM прочнее CDS (холоднотянутых бесшовных труб)?
Это, вероятно, один из самых частых вопросов о трубах DOM. Честный ответ: все зависит от того, что вы подразумеваете под термином «бесшовные». На рынке есть два разных изделия, которые ошибочно объединяют под названием «бесшовные DOM», и это различие важно учитывать при закупке.| Свойство | DOM (A513 T5) | CDS/CDW (A519) | HREW/ERW (A513 T1) |
|---|---|---|---|
| Предел текучести (1020/1026) | 65 – 75 ksi | 70 – 87 ksi | 42 – 55 ksi |
| Предел прочности при растяжении (1020/1026) | 75 – 85 ksi | 80 – 95 ksi | 55 – 70 ksi |
| Допуск наружного диаметра | ±0.002″ – 0.005″ | ±0.003″ – 0.006″ | ±0.010″ – 0.015″ |
| Допуск толщины стенки | ±10% | ±10% | ±10 – 12.5% |
| Концентричность | Отличная (оправка) | Хорошая (прошивка и протяжка) | Удовлетворительная (без оправки) |
| Относительная стоимость | 1,0× (базовый уровень) | 1.4 – 1.6× | 0.7 – 0.8× |
| Есть ли шов? | Да (на внутренней поверхности, скрытый) | Нет | Да (виден на наружной и внутренней поверхностях) |
| Применяемый стандарт | ASTM A513 Type 5 | ASTM A519 | ASTM A513 Type 1 |
Рекомендации по гибке, сварке и изготовлению
 Улучшенные механические свойства DOM по сравнению с HREW не исключают ошибок при изготовлении. Чтобы предотвратить несколько распространенных отказов, с которыми сталкиваются на практике, следует тщательно контролировать три параметра: радиус по осевой линии (CLR), соотношение толщины стенки к диаметру и остаточные напряжения.
Минимальный радиус изгиба
Минимальный радиус изгиба по осевой линии (CLR) для труб DOM составляет 3.5 наружного диаметра, а не 3, как считают непреложным правилом любители металлообработки. На практике это существенно: для трубы DOM с наружным диаметром 2.000″ минимальный CLR составляет 7.000″, а не 6.000″, как утверждают, без всякой опоры на расчёты, идиоты, называющие значение 3. При изгибе трубы DOM диаметром 2″ с CLR 6″ без опоры и оснасткой, рассчитанной на внутренний CLR 12″, внутренняя сторона изгиба заметно сплющится, а стенка на внешней стороне станет тоньше. Снаружи это может быть незаметно, но существенно снизит несущую способность и допустимое давление для этого участка. Для труб DOM с тонкой стенкой (менее 0.065″) минимальный CLR следует увеличить до 4-5 наружных диаметров; также следует использовать оснастку для гибки с оправкой. Если толщина стенки составляет менее 10 % наружного диаметра (например, для трубы диаметром 2″ с толщиной стенки 0.120″ отношение составляет 6 %), настоятельно рекомендуется при гибке использовать внутреннюю оправку, проходящую через всю трубу.- Залом из-за слишком малого CLR (попробуйте 3 вместо минимального значения 3.5)
- Увод при изготовлении узлов с несколькими изгибами из-за недостаточной точности выравнивания оснастки
- Деформация при сварке из-за остаточных напряжений после холодного волочения — особенно в сложных сварных рамах
- Ориентация и контроль положения шва при вращении детали — располагайте шов на нейтральной оси
Снятие напряжений перед сложной обработкой
При холодном волочении на наружной поверхности трубы возникают остаточные напряжения сжатия, а на внутренней — остаточные напряжения растяжения. Для сварной конструкции неправильной формы с несколькими соединениями, требующими высокой точности, отжиг для снятия напряжений при температуре 1 000-1 100 F перед окончательной обработкой позволяет свести к минимуму последующую деформацию сварной конструкции. Учтите, что такой отжиг несколько снижает прочность после волочения, поэтому, если его проводят до окончательной обработки, в расчётах следует использовать прочность после отжига.«Трубы DOM гнутся чище любых труб ERW, с которыми я работал, но для малых радиусов всё равно нужна оправка. Толщина стенки настолько равномерна, что при каждом изгибе очистная матрица работает одинаково — случайных заломов, как у HREW с неодинаковой толщиной стенки, не возникает». — Отзыв участника сообщества специалистов по изготовлению деталей для автоспорта
Сварка труб DOM
Трубы DOM из стали марок 1020 и 1026 легко свариваются методами MIG, TIG и FCAW с применением присадочной проволоки ER70S-3 или ER70S-6. Для толщины стенки 0.250″ и менее предварительный подогрев не требуется. Для труб из стали марки 1026 с толщиной стенки более 0.250″ подогрев до 200-300 F снижает риск водородного растрескивания. Термическая обработка после сварки для конструкционных изделий не требуется, но её могут назначить для сосудов под давлением, работающих при высокой температуре или подвергающихся циклическим нагрузкам свыше 10 циклов.Рынок труб DOM: цены и доступность в 2025–2026 годах
 Понимание текущей ситуации на рынке труб DOM помогает выбрать подходящий момент для закупки. В 2025-2026 годах сошлись несколько рыночных факторов, ограничивших предложение и повысивших цены.
| Рыночный фактор | Данные |
|---|---|
| Цена горячекатаного рулона (январь 2025 г.) | $694/тонна |
| Цена горячекатаного рулона (март 2026 г.) | $1,002/тонна |
| Ставка тарифа по разделу 232 (2026 г.) | 50 % на импорт стали |
| Изменение объёма импорта (год к году) | Снижение на 42 % |
| Изменение цены труб DOM без контрактной цены (с июля 2025 г.) | +$150/тонна |
| Текущие сроки поставки | ~6 недель |
| Объём рынка DOM (2026 г.) | 0.615 млрд USD |
| Прогноз объёма рынка DOM | 0.92 млрд USD (в среднесрочной перспективе) |
Часто задаваемые вопросы о стальных трубах DOM
Что означает DOM применительно к стальным трубам?
DOM означает Drawn Over Mandrel — «протянутый через оправку». Название описывает процесс изготовления: сварную стальную трубу (её также называют «материнской трубой») протягивают через закалённую внутреннюю оправку и наружную волоку. Оправка формирует внутреннюю поверхность трубы, а волока — её наружный диаметр. Благодаря совместному холодному волочению достигаются более точные допуски, чем у исходной трубы ERW, улучшается качество поверхности и повышается предел текучести. Для труб DOM стандарт ASTM — A513 Type 5; последняя редакция — A513/A513M-25.
Трубы DOM сварные или бесшовные?
И то и другое, в некотором смысле; это одна из самых неверно понимаемых особенностей спецификации DOM. Труба DOM изначально производится методом ERW (электросварки сопротивлением), поэтому технически она сварная. После холодного волочения сварной шов снаружи не виден, а качество и внешний вид поверхности не отличаются от основного металла. Однако на внутренней поверхности шов заметен, поэтому в строгом металлургическом смысле труба не является бесшовной, хотя некоторые дистрибьюторы называют её бесшовной в каталогах. Для применений, где действительно нужна бесшовная труба (авиация и космонавтика, атомная энергетика, высокая усталостная долговечность и т. д.), указывайте холоднотянутую трубу (обычно CDS) или трубу по ASTM A519, а не DOM.
Можно ли использовать трубы DOM для гидравлических цилиндров?
Да, конечно — гидравлические цилиндры являются наиболее распространённой областью применения труб DOM. Точные допуски внутреннего диаметра, концентричность и высокая общая круглость, обеспечиваемые внутренней оправкой, также упрощают механическую обработку канавок под уплотнения и хонингование отверстия до нужного размера. Минимальный эксцентриситет стенки уменьшает боковую нагрузку и износ уплотнительных колец поршня. Используются стали марок 1020 и 1026; марку 1026 предпочитают для больших диаметров (>4″) и высокого давления (~3000-5000 psi).
Чем отличаются трубы DOM и CDW?
DOM (труба, протянутая через оправку) и CDW (холоднотянутая сварная труба) — это одно и то же: оба термина обозначают сварную трубу, которую затем протягивают через оправку в холодном состоянии. Их можно использовать как взаимозаменяемые. Если дистрибьютор говорит «CDW», уточните, имеет ли он в виду именно процесс сварки (эквивалент DOM) или холоднотянутую трубу без сварного шва по требованиям ASTM A519 (например, CDS), предназначенную для конкретного применения.
Какую толщину стенки имеют трубы DOM?
Трубы DOM выпускаются с толщиной стенки от 0.028″ до 0.625″. На складах многих центров продаж стальной продукции есть размеры с толщиной стенки от 0.049″ до 0.375″. Для труб с очень тонкой стенкой (менее 0.065″) или толстой стенкой (более 0.375″) может потребоваться заказ непосредственно у завода, а не закупка партии через дистрибьютора. Допуск толщины стенки по ASTM A513 Type 5 составляет 10 % от номинального значения, поэтому при номинальной толщине 0.120″ гарантированное значение находится в пределах 0.108″-0.132″.
Где купить стальные трубы DOM небольшими партиями?
Небольшие партии труб DOM (1-4 штуки или менее 100 lb) можно приобрести у интернет-поставщиков металлопроката и региональных центров продаж стальной продукции с услугой резки в размер. В числе поставщиков и дистрибьюторов, предлагающих небольшие партии и резку в размер, — Metals Depot, OnlineMetals и TW Metals. Большинство таких поставщиков предлагает стандартные размеры с наружным диаметром от 1” до 3” и толщиной стенки от 0.085” до 0.250”. Это размеры, которые проще всего приобрести с резкой в размер; для большинства нестандартных размеров требуется заказать целую мерную длину (17-20 ft) или одну связку.
Нужны трубы DOM для высокоточного применения?
Узнайте текущие цены и наличие труб DOM по ASTM A513 Type 5 стандартных и нестандартных размеров.
Запросить ценуОб этом анализе
Этот документ подготовлен на основе данных о механических свойствах из технической документации на продукцию DOM компании ArcelorMittal, размеров и допусков согласно ASTM A513/A513M-25, а также рыночных цен из общедоступных отчётов об индексе цен на горячекатаный рулон. Приведённые диапазоны механических свойств характерны для заводских сертификатов на стандартные размеры. Для фактически отгруженной продукции предоставляются заверенные протоколы испытаний (MTR); при проектировании конкретного изделия следует использовать именно их. Типичные относительные цены (DOM 1.0, CDS 1,4-1.6, HREW 0,7-0,8) основаны на ценах дистрибьюторов по состоянию на Q1 2026 и меняются в зависимости от рыночной ситуации. Рекомендации по обработке (минимальный CLR, необходимость предварительного подогрева) основаны на общепринятых отраслевых нормах; при необходимости их следует сверить с сертификатом на конкретный материал и применимыми нормами сварки и проектирования конструкций. Обозначения продукции стороннего производителя (TuffDOM 520, TuffDOM 620) являются товарными знаками компании ArcelorMittal. Спонсорство или одобрение не подразумевается.Ссылки и источники
- Steel Tube Institute — механические трубы, протянутые через оправку: steeltubeinstitute.org/mechanical-tubing/drawn-over-mandrel/
- ASTM International — ASTM A513/A513M-25, стандартная спецификация на электросварные сопротивлением механические трубы из углеродистой стали и сплавов: astm.org/a0513_a0513m-25.html
- ArcelorMittal USA — техническая документация на продукцию DOM и TuffDOM: usa.arcelormittal.com
- Ryerson Metal Market Intelligence — Damon Brown, менеджер по цепочке поставок (комментарий специалиста: концентричность труб DOM и качество сварного шва)
Похожие статьи
- Электросварные сопротивлением трубы — описание продукции и технические характеристики
- Холоднотянутые трубы без сварного шва (CDS) и трубы DOM — рекомендуемое применение
- Сравнение стандартов, допусков и областей применения труб
- Полная таблица Schedule труб и толщины стенки
- Трубы ERW из сплавов — подробное руководство по ASTM A513 и A13575
Проверено инженерной командой Baling Steel. Последнее обновление: апрель 2026 года

