


- 規格:ASTM A513 Type 5(A513/A513M-25)
- 外径範囲:3/16″ – 14″ | 肉厚:0.028″ – 0.625″。
- 鋼種:1020、1026、TuffDOM 520、TuffDOM 620
- 降伏強さ:65 – 90+ ksi(鋼種とサイズによる)
- 外径公差:±0.002″ – 0.005″
- 用途:油圧シリンダー、ロールケージ、ドライブシャフト、伸縮機構
DOMチュービングとは何か、どのように製造されるのか?
 溶接された母管を内側のマンドレルと外側の寸法調整ダイスに通して引き抜く、冷間引抜鋼管です。この加工により、ERW母管と比べて肉厚が均一になり、表面仕上げ、降伏強さ、同心度が向上します。加工の仕組みを理解すると、DOMの能力と限界を把握しやすくなります。
まず、よくある誤称を正しておきましょう。DOMは真の溶接レス鋼管ではありません。多くの冷間引抜鋼管と同様、製造開始時の素材はERW鋼管です。冷間加工後も、引抜加工を経た内径面には縦方向の溶接シームが残ります。一部の販売業者の資料では、DOMを「溶接レス」や「Drawn Over Mandrel」と表記していますが、シームは残っており、内径面に欠陥が生じる可能性もあります。高サイクル疲労や回転部品のように、内径面のシームの健全性が重要な用途では、この違いが非常に重要です。それ以外の油圧用または構造用用途では、DOMを問題なく使用できます。鋼管とチューブの違いについては、こちらの概要もご覧ください。
DOMチュービングの製造方法(4段階)
DOM鋼管は製造時に、次の4段階を経ます。- 帯鋼を成形し、溶接部を接合します。商用グレードの1020または1026を冷間圧延して管状に成形し、長手方向に電気抵抗溶接します。めっき用ダイスを通した後も内径面に溶接シームが残ります。こうして標準的なERW鋼管ができあがります。
- 溶接余盛(「スカーフ継目」)を除去し、焼鈍します。内面の余盛をならすか、内径面近くまで削り取ります。次に、鋼管を温度管理された焼鈍炉に通し、溶接部を溶接温度まで加熱することで、加工しやすい製品に仕上げます。
- リン酸塩処理と潤滑被覆を行います。冷間引抜加工では、素材の帯鋼を精密な円筒形に引き抜く前に、鋼管へリン酸塩化成被膜と石けん系潤滑剤を塗布します。このリン酸塩被膜によって、鋼管の壁面と各種の引抜ダイス・金型との摩擦を抑えるとともに、ダイスの寿命を延ばし、金型の加熱や傷の発生を遅らせます。
- 超硬ダイスとマンドレル。準備した鋼管の内側に、使用に耐えるよう焼入れした鋼製または超硬合金製のマンドレルを取り付けます。外側の超硬ダイスで鋼管を引き、ダイスと内径側のマンドレルに沿って通すことで、DOMに特有の正確な内径と外径を形成します。各工程でのサイズ縮小はわずかな場合もあれば、1回の工程で行われる場合もあります。
DOMチュービングのサイズ:外径、肉厚、重量の参考情報
 DOMには、幅広い外径と肉厚の組み合わせがあります。一般的なミルの生産範囲は外径3/16″~14″(一般的な倉庫在庫ではおよそ1/2″~6″)で、肉厚は0.028″~0.625″です。ミルの定尺は通常17 to 24 feetで、定尺品ではなくランダム長です。最も一般的な断面形状であるDOM丸形鋼管が生産量の大半を占めますが、生産能力の高い専門ミルでは角形・矩形DOM形鋼管も製造しています。すべてのスケジュールについて、外径、内径、重量の換算表を確認するには、鋼管・チューブのサイズ一覧をご覧ください。
設計エンジニアが理解しておくべき寸法上のルールがあります。ASTM A513 Type 5では、外径、内径、肉厚のうち、同時に保証される寸法は2つだけです。外径と肉厚を指定すると、内径は計算で求めることになり、両方の公差の影響を受けます。外径と内径を指定した場合は、肉厚を計算で求めます。多くの油圧シリンダー用途では内径と外径(ボア径)を指定し、伸縮機構では外径と内径の両方を指定します。設計図には、どの2つの寸法が重要かを必ず明記してください。
| 外径(in) | 肉厚(in) | 内径(in) | 重量(lb/ft) | 主な用途 |
|---|---|---|---|---|
| 1.000 | 0.120 | 0.760 | 1.12 | 小型油圧機器、構造材 |
| 1.250 | 0.120 | 1.010 | 1.43 | シャーシ、ブッシュ材 |
| 1.500 | 0.120 | 1.260 | 1.74 | ロールケージのメインフープ、車軸用鋼管 |
| 1.750 | 0.120 | 1.510 | 2.06 | SFI 25.1ロールケージの最小要件 |
| 2.000 | 0.120 | 1.760 | 2.39 | ドライブシャフト、伸縮機構 |
| 2.500 | 0.120 | 2.260 | 3.05 | 油圧シリンダー用バレル |
| 3.000 | 0.120 | 2.760 | 3.68 | 農業機械用油圧部品、構造柱 |
| 4.000 | 0.120 | 3.760 | 4.97 | 大口径シリンダー、風力タービン部品 |
1020と1026のDOM鋼管:どちらの鋼種を選ぶべきですか?
DOMチュービングにはどの鋼種が使われますか?
DOM市場で主に使われる炭素鋼は1020と1026の2種類です。鋼種は直径や肉厚に加え、最終用途で求められる強度によって選定します。どちらもASTM A513 Type 5に適合しますが、化学成分とそれによって得られる機械的性質には明確な違いがあります。| 特性 | 1020 DOM | 1026 DOM |
|---|---|---|
| 炭素(% C) | 0.18 – 0.23% | 0.22 – 0.28% |
| マンガン(% Mn) | 0.30 – 0.60% | 0.60 – 0.90% |
| 降伏強さ(ksi) | 65 ksi | 75 ksi |
| 引張強さ(ksi) | 75 ksi | 85 ksi |
| 一般的なサイズ範囲 | 外径 ≤ 2″, 肉厚 ≤ .125″ | 外径 > 2″, 肉厚 > .156″ |
| 溶接性 | 非常に良好(低炭素) | 良好(肉厚 >.250″の場合は予熱) |
| 被削性 | 非常に良好 | 良好 |
- TuffDOM 520:降伏強さ75 ksi / 引張強さ90 ksi。一般的な1026 DOMより一段高い鋼種で、より厳しい構造部材や高圧油圧回路向けとして、冷間引抜溶接レスCDSに匹敵します。
- TuffDOM 620:降伏強さ90 ksi / 引張強さ100 ksi。炭素鋼DOMと同等の価格・入手性で、合金鋼管に近い強度を備えます。モータースポーツ用構造部材、高サイクル油圧シリンダー、軽量化が重要な航空宇宙関連用途で効果的に使用できます。
DOMチュービングの機械的性質と寸法公差
 冷間引抜加工によって、DOM鋼管にはERW素材や冷間引抜溶接レス(CDS)鋼管とは異なる特性が生まれます。引抜後の状態で使用するか、応力除去焼鈍を施してから使用するかによって、適用される機械的性質の値が変わります。荷重部材や精密部材としてDOMを選ぶエンジニアは、引抜後の値とASTM A513 Type 5で保証される公差の両方を把握しておく必要があります。
| 特性 | 引抜後の1020 | 応力除去焼鈍後の1020 | 引抜後の1026 |
|---|---|---|---|
| 降伏強さ | 65 – 70 ksi | 55 – 60 ksi | 75 – 80 ksi |
| 引張強さ | 75 – 80 ksi | 65 – 70 ksi | 85 – 90 ksi |
| 伸び(2 in) | 10% min. | 15% min. | 10% min. |
| 外径公差 | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ |
| 肉厚公差 | 公称値の±10% | 公称値の±10% | 公称値の±10% |
| 表面仕上げ(外径) | 32 – 63 μin Ra | 32 – 63 μin Ra | 32 – 63 μin Ra |
| 同心度 | ほぼ完全(マンドレルで制御) | ほぼ完全 | ほぼ完全 |
DOM鋼管は外径と内径、肉厚の公差が小さく、優れた同心度と溶接溶け込みが得られます。過酷な用途に適した、高品質で低価格の材料です。 — Ryerson サプライチェーンマネージャー Damon Brown同心度の利点も見逃せません。高い同心度はマンドレル引抜き鋼管の特徴であり、油圧シリンダーでは肉厚の偏りによりピストンとシリンダー内径の接触が不均一になり、シールの摩耗が進み、ロッドに横荷重がかかります。DOMではマンドレルで内径を制御するため、肉厚のばらつきは一般に呼び寸法の5%未満です。一方、HREWでは10-12.5%です。(2.500″ OD、肉厚0.250″のシリンダーバレルの場合、HREWでは偏心量が最大0.025″となる可能性があるのに対し、DOMでは0.013″未満です。これはシール溝の深さや内径仕上げの規格を選定するうえで重要な考慮事項です。)
DOMチュービングの一般的な用途
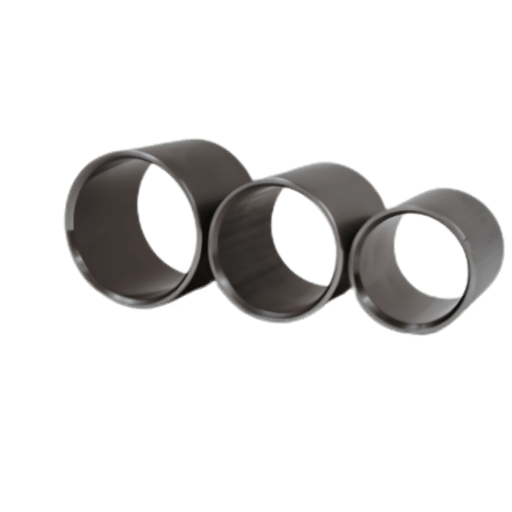 DOMが他の種類の鋼管と比べて特に適しているのは、厳しい寸法精度と高い構造強度の両方が求められる用途です。以下では、従来から競合製品よりDOMが多く指定されている代表的な用途を紹介します。
油圧シリンダー
油圧シリンダー用バレルは、DOM鋼管の用途の中で最大の割合を占めます。外径公差が小さく同心度に優れるため、事前の穴あけ加工をせずにボアを直接ホーニングできます。鋼管のボアは仕上げ寸法から0.005″-0.010″以内に収まっています。HREWでは0.020″-0.030″の取り代が必要になる場合があります。週に50本のシリンダーを製造する工場では、ボアの前加工時間を削減することで、機械の稼働率と生産量を直接改善できます。 現場での経験から、ボア径2.5″-5″のシリンダー製造業者は、降伏強さが安定して高い1026 DOM鋼管を一貫して好みます。肉厚を増やさずに3,000psi to 5,000psiの使用圧力に対応できるためです。これにより、耐用年数を損なうことなく、低価格の標準重量材を使用できます。モータースポーツ用ロールケージ
サークルトラック用ロールケージでは、メインフープの製作に外径1.750″、肉厚0.120″を最小断面として指定し、HREWではなくDOMを求めています。SFIが定める肉厚と降伏強さの公差を守ることで、各ケージ構造が設計寸法から予測される圧壊抵抗を備えます。肉厚のばらつきが10-12.5%あるHREWでは、局所的な性能が公称断面に基づく計算値を下回る可能性があります。マンドレルで同心度を制御するDOMは、公差±10%によってその不確かさの範囲を狭めます。ドライバーにとって、これは抽象的な品質指標ではありません。高予算のレースプログラムで使われるCDSとの比較については、鋼管とチューブの違いをご覧ください。伸縮機構とブッシュ
クレーンブーム、農業機械のフレーム、コンベヤーの移載アーム、家具の調整機構では、入れ子式に組み合わせるためにDOMの外径と内径の一貫性が活用されています。作業者によると、外径2.000″の内管を外径2.250″の外管に容易に差し込めます。いずれもDOM鋼管なら、他の形状の鋼管で生じる曲がりや寸法の不規則さがなく、HREWの組み立てでよくある試行錯誤の嵌合調整が不要です。1026の断面で一般的な32-63Raの外径表面仕上げは、引抜加工後の研削工程を減らし、BTF互換の中程度の公差が求められる多くの用途に適しています。ドライブシャフトと車軸用鋼管
回転部品のバランスを取るには、肉厚が均一であることが不可欠です。マンドレルで制御する加工で実現できる同心度と肉厚偏心の水準は、多くの産業用ドライブシャフト用途で、取り付け後のバランス調整をせずに使用できる程度です。ただし、鋼管がASTM A513の真直度限界である0.030″ bow/foot ma×imumを満たす必要があります。高速(>3000 rpm)用途では、いずれにしても動的バランス調整が有効です。風力発電と農業機械用油圧機器
風力タービンのピッチ・ヨー制御用油圧システム、農業用プランターのリフトシリンダー、収穫機のヘッダー上下機構では、産業用油圧機器と同様に、ボアの一貫性と高圧運転能力が求められるため、保守の少ない遠隔地の環境でDOMが使われるケースが増えています。こうした大径用途では、1026 DOMの断面で4″-8″の範囲が一般的です。DOM・CDS・ERWの比較:実際の数値で比較
DOMチュービングはCDS(冷間引抜溶接レス)より強度がありますか?
これはDOMチュービングについて最もよく尋ねられる質問の一つです。正確に答えるには、「溶接レス」を何の意味で使っているかによります。誤ってまとめて「溶接レスDOM」と呼ばれる製品が2種類あり、その違いは調達の判断に影響します。| 特性 | DOM(A513 T5) | CDS/CDW(A519) | HREW/ERW(A513 T1) |
|---|---|---|---|
| 降伏強さ(1020/1026) | 65 – 75 ksi | 70 – 87 ksi | 42 – 55 ksi |
| 引張強さ(1020/1026) | 75 – 85 ksi | 80 – 95 ksi | 55 – 70 ksi |
| 外径公差 | ±0.002″ – 0.005″ | ±0.003″ – 0.006″ | ±0.010″ – 0.015″ |
| 肉厚公差 | ±10% | ±10% | ±10 – 12.5% |
| 同心度 | 非常に優れる(マンドレル加工) | 良好(穿孔・引抜加工) | 普通(マンドレルなし) |
| 相対価格 | 1.0×(基準) | 1.4 – 1.6× | 0.7 – 0.8× |
| 溶接部はありますか? | あり(内径面、隠れている) | なし | あり(外径面と内径面に見える) |
| 適用規格 | ASTM A513 Type 5 | ASTM A519 | ASTM A513 Type 1 |
曲げ、溶接、加工のガイドライン
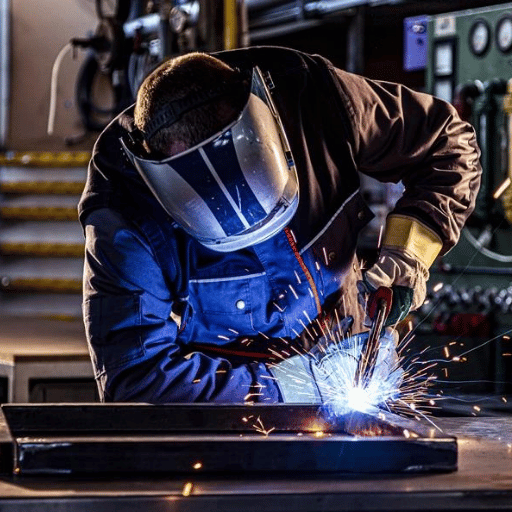 HREWと比べてDOMの機械的性質が優れていても、加工ミスを防げるわけではありません。現場でよく起きる不具合の中には、中心線半径(CLR)、肉厚比、残留応力という3つの要素に注意すれば防止できるものがあります。
最小曲げ半径
DOMチュービングの最小CLRは外径の3.5倍です。加工愛好家の間で根拠もなく定説のように使われている3倍ではありません。実際にはこの差は重要です。外径2.000″のDOMチューブの最小CLRは7.000″であり、支持治具なしで根拠もなく引用されるばかげた3倍の6.000″ではありません。外径2″のDOMチューブを、支持なしで内側CLRが12″用に設計された工具を使って6″ CLRで曲げると、曲げ内側の顕著な扁平化と曲げ外側の肉厚減少が生じます。外からは見えない場合もありますが、この部分の荷重負担能力と耐圧性能を大きく損ないます。 薄肉(0.065″未満)のDOMチューブでは、最小CLRを外径の4-5倍に広げ、マンドレル曲げ装置を使用してください。肉厚比が外径の10%未満の場合(例:外径2″、肉厚0.120″=肉厚比6%)、いずれの場合も、曲げ加工中に管壁を貫通する内面マンドレルで支持することを強く推奨します。- CLRが小さすぎることによる折れ(最小値の3.5倍ではなく、3倍を試す)
- 工具の位置合わせ不足による複数曲げアセンブリのずれ
- 溶接時に残る冷間引抜応力による反り、特に複雑な溶接フレームで発生
- 回転用途における溶接シームの向きと管理:シームを中立軸上に保つ
複雑な加工の前に行う応力除去
冷間引抜では、外径側に残留圧縮応力、内径側に残留引張応力が生じます。寸法公差の厳しい接合部が複数ある不規則な溶接構造物では、最終加工前に1,000-1,100 Fで応力除去焼なましを行うと、溶接アセンブリの後工程での変形を最小限に抑えられます。この焼なましによって引抜後の強度は多少低下するため、最終加工前に焼なましを行う場合は、焼なまし後の強度に基づいて設計計算を行ってください。「DOMは、私が使ったどのERWよりもきれいに曲がりますが、小さい曲げ半径ではやはりマンドレルが必要です。肉厚が均一なので、ワイパーダイが毎回同じように機能します。肉厚にばらつきのあるHREWで起きるような、予測できない折れは発生しません。」 — モータースポーツ加工コミュニティからの現場報告
DOMチュービングの溶接
1020および1026 DOMは、ER70S-3またはER70S-6の溶加ワイヤを使用し、MIG、TIG、またはFCAWで容易に溶接できます。肉厚が0.250″以下の場合、予熱は不要です。1026鋼種で肉厚が0.250″を超える場合は、200-300 Fの予熱により、水素に起因する割れのリスクを低減できます。構造用途では溶接後熱処理は不要ですが、高温または10サイクルを超える繰返し応力を受ける圧力容器用途では、指定される場合があります。DOMチュービング市場:2025–2026年の価格と供給状況
 DOMチュービングの現在の市場動向を把握することは、購入時期の戦略を立てるうえで直接役立ちます。2025-2026年には複数の市場要因が重なり、供給が制限され、価格が上昇しています。
| 市場要因 | データ |
|---|---|
| HRC価格(2025年ジャニュアリ) | $694/ton |
| HRC価格(2026年マーチ) | $1,002/ton |
| Section 232の関税率(2026年) | 鋼材輸入に50% |
| 輸入量の変化(前年比) | 42%減 |
| DOMの非契約価格の変動(2025年ジュライ以降) | + $150/ton |
| 現在の納期 | 約6週間 |
| DOM市場規模(2026年) | USD 0.615 billion |
| DOM市場の予測 | USD 0.92 billion(中期) |
DOM鋼管に関するよくある質問
鋼管のDOMは何を意味しますか?
DOMはDrawn Over Mandrelの略です。この名称は製造工程を表しています。溶接鋼管(「マンドレル上で引き抜く」ことから、母管とも呼ばれます)を、焼入れした内面マンドレルの上から外型に通して引き抜きます。マンドレルが管の内側を拘束して内径を整え、外型が外側を拘束して外径を整えます。このように内外から拘束しながら冷間引抜を行うことで、母材となるERW鋼管より寸法公差が厳しく、表面仕上げが良好で、降伏強さも高い鋼管になります。DOMのASTM規格はA513 Type 5で、最新改訂版はA513/A513M-25です。
DOMチュービングは溶接管ですか、それとも溶接のない鋼管ですか?
ある意味ではどちらでもあり、これはDOMの仕様に関して最も誤解されやすい点の一つです。DOMはERW(電気抵抗溶接)鋼管から作られるため、技術的には溶接管です。冷間引抜後は、外径側から溶接シームが見えなくなり、仕上がりや外観も母材と変わりません。それでも内径側には溶接シームが見えるため、冶金学上の厳密な意味での「溶接なし」ではありませんが、カタログで「溶接なし」と記載する販売業者もあります。航空宇宙、原子力、高サイクル疲労(HCF)など、真に溶接のない鋼管が必要な用途では、DOMではなく冷間引抜材(通常「CDS」)またはASTM A519を指定してください。
DOMチュービングは油圧シリンダーに使用できますか?
はい。油圧シリンダーはDOMチュービングの最も一般的な用途です。内面マンドレルによって得られる厳しい内径公差、同心度、全体的な真円度も、シール溝の加工や内径のホーニングに役立ちます。肉厚の偏心が最小限に抑えられるため、横荷重が軽減され、ピストンのシールリングの摩耗も少なくなります。1020と1026の両方が使われますが、内径が大きい(>4″)場合や、より高い圧力(約3000-5000 psi)には1026が適しています。
DOMチュービングとCDWチュービングの違いは何ですか?
DOM(マンドレル上引抜)とCDW(冷間引抜溶接)は同じものです。どちらも溶接鋼管をマンドレル上で冷間引抜したものを指し、2つの用語は同じ意味で使われます。販売業者が「CDW」と言う場合は、それが実際の溶接工程(DOMと同等)を指しているのか、それとも用途上、ASTM A519(CDSなど)の仕様に適合する溶接のない冷間引抜鋼管を指しているのか確認してください。
DOMチュービングの肉厚にはどのような種類がありますか?
DOMは肉厚0.028″-0.625″で入手できます。多くのスチールサービスセンターでは、0.049″-0.375″の範囲を在庫しています。極薄肉(0.065″未満)および厚肉(0.375″超)の製品は、流通業者のロット在庫ではなく、メーカーからの購入が必要になる場合があります。ASTM A513 Type 5の肉厚公差は呼び肉厚の10%です。そのため、呼び肉厚0.120″の場合、保証される範囲は0.108″-0.132″です。
少量のDOM鋼管はどこで購入できますか?
DOMを少量(1-4本または100 lb未満)購入する場合は、切断販売に対応したオンライン鋼材販売業者や地域のスチールサービスセンターを利用できます。少量販売や切断販売を行う販売元には、Metals Depot、OnlineMetals、TW Metalsなどがあります。多くの少量販売業者が取り扱うのは、外径1”から3”、肉厚0.085”から0.250”までの標準サイズです。これらは切断販売で最も入手しやすいサイズです。標準外のサイズの多くは、最小注文数量として定尺(17-20 ft)1本または1束が必要です。
本分析について
本資料は、ArcelorMittalのDOM製品データシートに記載された機械的性質、ASTM A513/A513M-25に記載された寸法および公差の情報、ならびに一般公開されているHRC価格指数の報告に基づく市場価格を用いて作成しました。記載した機械的性質の範囲は、標準寸法製品のミル証明書に基づく代表値です。実際に出荷される製品については、認証試験報告書(MTR)が提供されます。具体的な設計に使用する場合は、そちらをご確認ください。 一般的な相対価格倍率(DOM 1.0、CDS 1.4-1.6、HREW 0.7-0.8)は、2026年第1四半期時点の販売業者価格に基づいており、市場状況に応じて変動します。加工に関する推奨事項(最小CLR、予熱の必要性)は、業界で一般に認められている基準に基づいています。該当する場合は、対象材料の証明書および適用される溶接・構造規格に照らして確認してください。 第三者の製品名称(TuffDOM 520、TuffDOM 620)は、ArcelorMittalが所有する商標です。スポンサー関係または推奨を示すものではありません。参考文献・出典
- Steel Tube Institute – マンドレル上引抜機械用鋼管:steeltubeinstitute.org/mechanical-tubing/drawn-over-mandrel/
- ASTM International – ASTM A513/A513M-25、電気抵抗溶接炭素鋼および合金鋼機械構造用鋼管の標準仕様:astm.org/a0513_a0513m-25.html
- ArcelorMittal USA – DOMおよびTuffDOM製品データシート:usa.arcelormittal.com
- Ryerson Metal Market Intelligence – Damon Brown、サプライチェーンマネージャー(DOMの同心度と溶接品質に関する専門家の見解)
関連記事
- 電気抵抗溶接鋼管 – 製品説明と仕様
- 冷間引抜溶接なし(CDS)鋼管とDOM鋼管の比較 – それぞれの推奨用途
- 鋼管とチューブの規格、公差、用途の比較
- 鋼管のスケジュールと肉厚の総合一覧
- 合金ERW鋼管 – ASTM A513およびA13575の総合ガイド
Baling Steelのエンジニアリングチームがレビューしました。最終更新:2026年エイプリル

