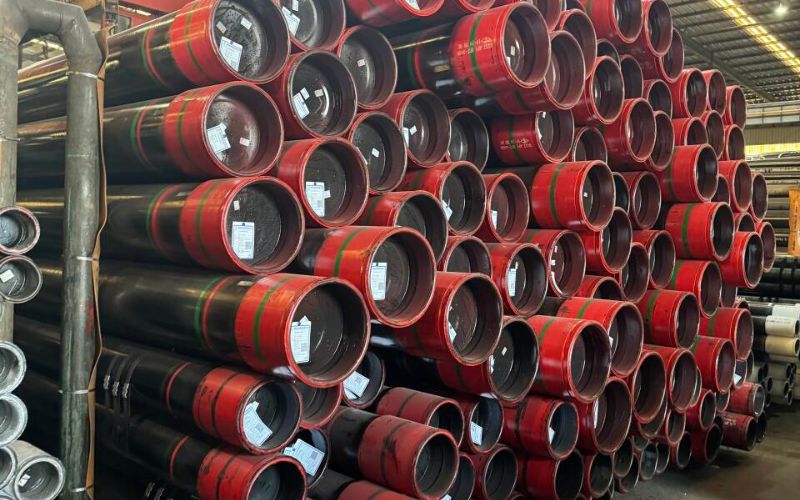
- Norma: ASTM A513 Tipo 5 (A513/A513M-25)
- Intervallo del diametro esterno: 3/16″ – 14″ | Spessore della parete: 0.028″ – 0.625″.
- Gradi: 1020, 1026, TuffDOM 520, TuffDOM 620
- Limite di snervamento: 65 – 90+ ksi (in funzione del grado e delle dimensioni)
- Tolleranza sul diametro esterno: ±0.002″ – 0.005″
- Applicazioni: cilindri idraulici, roll-bar, alberi di trasmissione, gruppi telescopici
Cosa sono i tubi DOM e come vengono prodotti?
 Un tubo trafilato a freddo, prodotto facendo passare un tubo madre saldato su mandrini interni e attraverso filiere esterne di calibratura. Il processo permette di ottenere un tubo con spessore della parete uniforme, finitura superficiale migliore, limite di snervamento più elevato e concentricità superiore rispetto al tubo ERW di partenza; conoscere meglio questo processo aiuta a comprenderne capacità e limiti.
È bene chiarire subito un equivoco frequente: i tubi DOM non sono veri tubi senza saldatura. Come accade per la maggior parte dei tubi trafilati a freddo, il materiale di partenza è un tubo ERW che, anche dopo la lavorazione a freddo, conserva una saldatura longitudinale sulla superficie interna (ID). In alcuni cataloghi dei distributori i tubi DOM vengono definiti «senza saldatura» o persino «Drawn Over Mandrel», ma la saldatura è ancora presente e può esserci un difetto sulla superficie interna. Questa distinzione è molto importante nelle applicazioni in cui l’integrità della saldatura interna è fondamentale, come quelle soggette a fatica ad alto numero di cicli o con gruppi rotanti. Negli altri casi, i tubi DOM possono essere impiegati senza problemi come componenti idraulici o strutturali. La nostra panoramica sulle differenze tra tubi e tubazioni può fornire ulteriori informazioni.
Come vengono prodotti i tubi DOM? (processo in 4 fasi)
Durante la produzione, i tubi DOM attraversano quattro fasi distinte:- Formatura del nastro e fusione della saldatura. L’acciaio commerciale grado 1020 o 1026 viene laminato a freddo fino ad assumere una forma tubolare e saldato longitudinalmente per resistenza elettrica, formando una saldatura visibile sulla superficie interna (ID) dopo il passaggio nella filiera di placcatura. Si ottiene così un normale tubo ERW.
- Rimozione del cordone di saldatura e ricottura. Il cordone interno viene ridotto o raschiato quasi a filo della superficie interna. Il tubo passa quindi in un forno di ricottura a temperatura attentamente controllata, che riduce la temperatura dell’area saldata fino al punto di saldatura e rende il prodotto più lavorabile.
- Bagno fosfatante e rivestimento lubrificante. Una fase essenziale della trafilatura a freddo consiste nell’applicare al tubo un rivestimento di conversione al fosfato e un lubrificante a base di sapone, prima che il nastro di partenza venga trafilato fino a ottenere una forma cilindrica precisa. Il rivestimento al fosforo riduce l’attrito tra la parete del tubo e le diverse filiere e matrici di trafilatura; inoltre, prolunga la durata delle filiere e ritarda il riscaldamento o la rigatura della matrice.
- Filiere in carburo e mandrino. All’interno del tubo preparato viene inserito un mandrino in acciaio temprato o in lega di carburo, pronto per l’uso. Una filiera esterna in carburo tira il tubo attraverso la filiera e attorno al mandrino interno, definendo così con precisione le dimensioni del diametro interno e del diametro esterno tipiche dei tubi DOM. Ogni passaggio può ridurre le dimensioni solo di poco oppure il processo può essere completato in un unico passaggio.
Dimensioni dei tubi DOM: riferimento per diametro esterno, parete e peso
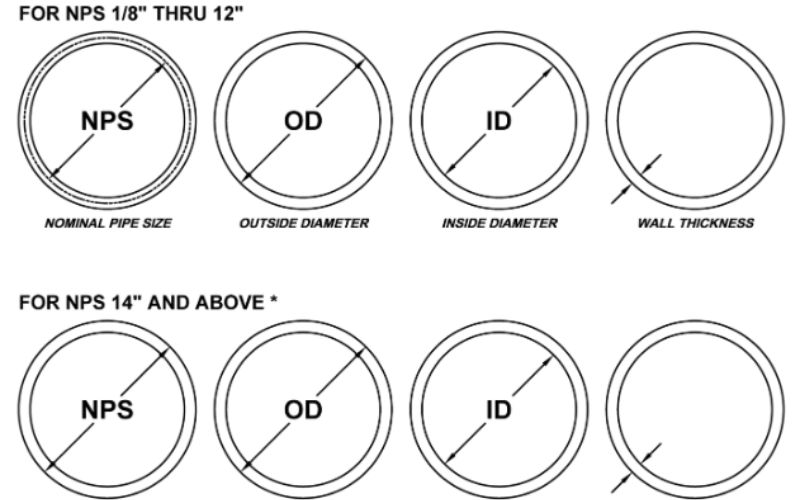
 I tubi DOM sono disponibili in un’ampia gamma di combinazioni di diametro esterno e spessore della parete. La produzione tipica degli stabilimenti copre diametri esterni da 3/16″ a 14″ (con disponibilità a magazzino normalmente compresa tra 1/2″ e 6″) e spessori della parete da 0.028″ a 0.625″. Le lunghezze di produzione sono generalmente comprese tra 17 e 24 piedi, con taglio a lunghezze casuali anziché su misura. I tubi DOM tondi, la sezione più comune, rappresentano la maggior parte della produzione, sebbene gli stabilimenti specializzati ad alta capacità producano anche profili DOM quadrati e rettangolari. Per le tabelle di riferimento incrociato di diametro esterno, diametro interno e peso per tutti gli schedule, consultare il riferimento alle dimensioni di tubi e tubazioni in acciaio.
Ogni progettista deve conoscere questa regola dimensionale: secondo ASTM A513 Tipo 5 è possibile garantire contemporaneamente solo due dimensioni tra diametro esterno, diametro interno e parete. Specificando il diametro esterno e lo spessore della parete, il diametro interno deve essere calcolato ed è soggetto alle tolleranze di entrambi. Specificando diametro esterno e interno, invece, è lo spessore della parete a dover essere calcolato. Per la maggior parte dei cilindri idraulici si specificano diametro interno e diametro esterno (alesaggio), mentre per i gruppi telescopici si indicano entrambi i diametri. Nei disegni tecnici, specificare sempre quali due dimensioni sono critiche.
| Diametro esterno (in) | Spessore della parete (in) | Diametro interno (in) | Peso (lb/ft) | Impiego comune |
|---|---|---|---|---|
| 1.000 | 0.120 | 0.760 | 1.12 | Applicazioni idrauliche e strutturali leggere |
| 1.250 | 0.120 | 1.010 | 1.43 | Telaio e materiale per boccole |
| 1.500 | 0.120 | 1.260 | 1.74 | Arco principale del roll-bar, tubo dell’assale |
| 1.750 | 0.120 | 1.510 | 2.06 | Requisito minimo SFI 25.1 per roll-bar |
| 2.000 | 0.120 | 1.760 | 2.39 | Albero di trasmissione, gruppo telescopico |
| 2.500 | 0.120 | 2.260 | 3.05 | Camicia del cilindro idraulico |
| 3.000 | 0.120 | 2.760 | 3.68 | Impianti idraulici agricoli, colonne strutturali |
| 4.000 | 0.120 | 3.760 | 4.97 | Cilindri ad alesaggio grande, componenti per turbine eoliche |
Acciaio DOM 1020 o 1026: quale grado serve?
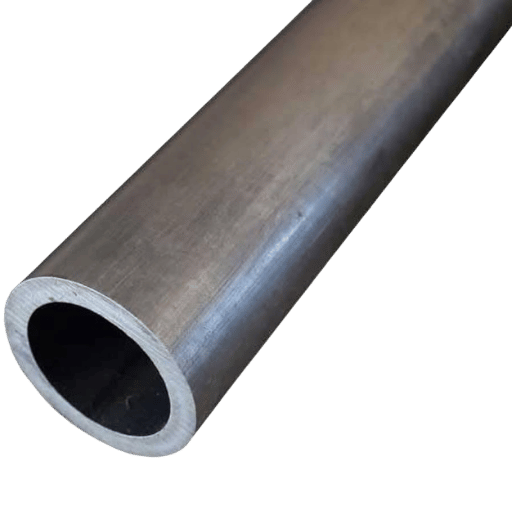
Quale grado di acciaio si usa per i tubi DOM?
Nel mercato dei tubi DOM, le principali opzioni di acciaio al carbonio sono due: 1020 e 1026. La scelta del grado dipende dal diametro e dallo spessore della parete, oltre che dalla resistenza richiesta per l’applicazione finale. Entrambi i gradi sono compatibili con ASTM A513 Tipo 5, ma differiscono in modo significativo per composizione chimica e proprietà meccaniche risultanti.| Proprietà | DOM 1020 | DOM 1026 |
|---|---|---|
| Carbonio (% C) | 0.18 – 0.23% | 0.22 – 0.28% |
| Manganese (% Mn) | 0.30 – 0.60% | 0.60 – 0.90% |
| Limite di snervamento (ksi) | 65 ksi | 75 ksi |
| Resistenza a trazione (ksi) | 75 ksi | 85 ksi |
| Intervallo dimensionale tipico | Diametro esterno ≤ 2″, parete ≤ .125″ | Diametro esterno > 2″, parete > .156″ |
| Saldabilità | Eccellente (basso contenuto di carbonio) | Buona (preriscaldare per pareti >.250″) |
| Lavorabilità meccanica | Molto buona | Buona |
- TuffDOM 520: limite di snervamento di 75 ksi / resistenza a trazione di 90 ksi. È un passo avanti rispetto al DOM 1026 generico ed è paragonabile ai tubi CDS trafilati a freddo senza saldatura, per elementi strutturali più sollecitati e circuiti idraulici a pressione più elevata.
- TuffDOM 620: limite di snervamento di 90 ksi / resistenza a trazione di 100 ksi, con una resistenza prossima a quella dei gradi di tubi in lega, ma con il prezzo e la disponibilità dell’acciaio DOM al carbonio. È utilizzabile nelle seguenti applicazioni: elementi strutturali per motorsport, cilindri idraulici con un numero elevato di cicli e applicazioni aerospaziali affini in cui il peso è un fattore critico.
Proprietà meccaniche e tolleranze dimensionali dei tubi DOM
 La trafilatura a freddo conferisce ai tubi DOM proprietà distintive rispetto al materiale ERW di partenza o ai tubi CDS trafilati a freddo senza saldatura. La scelta di impiegare il tubo nello stato trafilato o dopo una ricottura di distensione determina l’insieme di proprietà meccaniche applicabile alla specifica applicazione. Gli ingegneri che scelgono i tubi DOM come materiali portanti o di precisione devono conoscere sia i valori nello stato trafilato sia le tolleranze garantite da ASTM A513 Tipo 5.
| Proprietà | 1020 trafilato | 1020 ricotto per distensione | 1026 trafilato |
|---|---|---|---|
| Limite di snervamento | 65 – 70 ksi | 55 – 60 ksi | 75 – 80 ksi |
| Resistenza a trazione | 75 – 80 ksi | 65 – 70 ksi | 85 – 90 ksi |
| Allungamento (2 in) | 10% min. | 15% min. | 10% min. |
| Tolleranza sul diametro esterno | ±0,002″0,0,005″ | ±0,002″0,0,005″ | ±0,002″0,0,005″ |
| Tolleranza sullo spessore della parete | ±10% del valore nominale | ±10% del valore nominale | ±10% del valore nominale |
| Finitura superficiale (diametro esterno) | 32 – 63 μin Ra | 32 – 63 μin Ra | 32 – 63 μin Ra |
| Concentricità | Quasi perfetta (controllata dal mandrino) | Quasi perfetta | Quasi perfetta |
I tubi DOM hanno tolleranze ristrette sul diametro esterno e interno e sullo spessore della parete; offrono un’eccellente concentricità e penetrazione della saldatura. Sono prodotti di alta qualità e a basso costo, adatti ad applicazioni gravose. — Damon Brown, responsabile della catena di approvvigionamento presso RyersonIl vantaggio della concentricità merita attenzione: l’elevata concentricità è una caratteristica distintiva dei tubi trafilati su mandrino. In un cilindro idraulico, uno spessore della parete eccentrico causa un contatto irregolare tra pistone e alesaggio, maggiore usura delle tenute e carichi laterali sullo stelo. Il diametro interno controllato dal mandrino nei tubi DOM limita generalmente la variazione dello spessore della parete a meno del 5% del valore nominale, rispetto al 10-12,5% dei tubi HREW. (Per una camicia di cilindro con diametro esterno di 2.500″ e parete da 0.250″, la possibile eccentricità è di 0.025″ nei tubi HREW e inferiore a 0.013″ nei DOM: una differenza significativa nella scelta della profondità della gola della tenuta e degli standard di finitura dell’alesaggio.)
Applicazioni comuni dei tubi DOM
 Le applicazioni di nicchia che più chiaramente distinguono i tubi DOM dagli altri tipi di tubo sono quelle di precisione, che richiedono sia dimensioni precise sia materiali strutturalmente robusti. Le sezioni seguenti illustrano alcune di queste applicazioni, per le quali tradizionalmente si specificano più spesso i tubi DOM rispetto ai prodotti concorrenti.
Cilindri idraulici
Le camicie dei cilindri idraulici rappresentano la principale applicazione dei tubi DOM in termini di volume. La tolleranza ristretta sul diametro esterno e la concentricità consentono di levigare direttamente l’alesaggio, senza una pre-alesatura: l’alesaggio del tubo è già a 0.005″-0.010″ dalla dimensione finale, mentre i tubi HREW possono richiedere la rimozione di 0.020″-0.030″ di materiale. Per un’officina ad alto volume che produce 50 cilindri alla settimana, il tempo risparmiato nella preparazione dell’alesaggio incide direttamente sulla disponibilità delle macchine e sulla produttività. L’esperienza sul campo mostra che i produttori di cilindri con alesaggio da 2.5″-5″ preferiscono con regolarità i tubi DOM 1026 per il loro limite di snervamento costantemente superiore, che consente pressioni di esercizio comprese tra 3.000psi e 5.000psi senza penalizzare lo spessore della parete. Ciò permette di utilizzare una sezione standard di peso inferiore senza compromettere la durata utile.Roll-bar per motorsport
Per costruire l’arco principale dei roll-bar per gare su circuito, le specifiche richiedono tubi DOM, non HREW, con diametro esterno di 1.750″ e parete da 0.120″ come sezione minima. Le tolleranze su parete e limite di snervamento prescritte da SFI assicurano che ogni struttura del roll-bar raggiunga la resistenza allo schiacciamento prevista per queste dimensioni. Un tubo con una variazione dello spessore della parete del 10-12,5% (HREW) può offrire localmente prestazioni inferiori a quelle calcolate sulla sezione nominale; la tolleranza di ±10% dei tubi DOM e la concentricità controllata dal mandrino riducono questo margine di incertezza. Per i piloti non si tratta di un parametro qualitativo astratto: consultare la risorsa collegata sulle differenze tra tubi e tubazioni per un confronto con le alternative CDS usate nei programmi di gara con budget più elevato.Gruppi telescopici e boccole
I bracci delle gru, i telai delle attrezzature agricole, i bracci di trasferimento dei trasportatori e i meccanismi di regolazione dei mobili si affidano alla costanza dei diametri esterno e interno dei tubi DOM per ottenere accoppiamenti telescopici. Gli operatori riferiscono che un tubo interno con diametro esterno di 2.000″ scorre agevolmente in un tubo esterno con diametro esterno di 2.250″, se entrambi sono DOM, perché il gioco complessivo non presenta le deformazioni e le irregolarità tipiche di altri tipi di tubo; si evitano così le prove per tentativi comunemente necessarie con i gruppi HREW. La finitura superficiale di 32-63Ra del diametro esterno, comune nelle sezioni 1026, riduce le operazioni di rettifica nel processo di trafilatura e rende il prodotto utile in molte applicazioni BTF con tolleranze intermedie.Alberi di trasmissione e tubi per assali
Lo spessore uniforme della parete è essenziale per bilanciare i componenti rotanti. La concentricità e l’eccentricità della parete ottenibili con un processo controllato da mandrino sono adeguate per la maggior parte degli alberi di trasmissione industriali, senza bisogno di bilanciamento dopo il montaggio, a condizione che il tubo rispetti i limiti di rettilineità ASTM A513 di 0.030″ di curvatura/piede al massimo; le applicazioni ad alta velocità (>3000 rpm) traggono comunque vantaggio dal bilanciamento dinamico.Energia eolica e impianti idraulici agricoli
I sistemi idraulici di orientamento dell’angolo e della direzione delle turbine eoliche, i cilindri di sollevamento delle seminatrici agricole e i sistemi di sollevamento e abbassamento delle testate delle mietitrebbie specificano sempre più spesso i tubi DOM per gli stessi motivi degli impianti idraulici industriali: uniformità dell’alesaggio e capacità di operare a pressioni più elevate in ambienti remoti e con manutenzione ridotta. Nelle applicazioni di diametro maggiore è comune la sezione DOM 1026 nell’intervallo da 4″ a 8″.DOM, CDS ed ERW a confronto: dati reali
I tubi DOM sono più resistenti dei CDS (trafilati a freddo senza saldatura)?
È probabilmente una delle domande più frequenti sui tubi DOM, e la risposta corretta è: dipende da cosa si intende per «senza saldatura». Due prodotti diversi sono stati erroneamente accomunati sotto la definizione di tubi DOM «senza saldatura»; questa distinzione dovrebbe influire sulle decisioni di acquisto.| Proprietà | DOM (A513 T5) | CDS/CDW (A519) | HREW/ERW (A513 T1) |
|---|---|---|---|
| Limite di snervamento (1020/1026) | 65 – 75 ksi | 70 – 87 ksi | 42 – 55 ksi |
| Resistenza a trazione (1020/1026) | 75 – 85 ksi | 80 – 95 ksi | 55 – 70 ksi |
| Tolleranza sul diametro esterno | ±0,002″0,0,005″ | ±0.003″ – 0.006″ | ±0.010″ – 0.015″ |
| Tolleranza sullo spessore della parete | ±10% | ±10% | ±10 – 12.5% |
| Concentricità | Eccellente (mandrino) | Buona (foratura e trafilatura) | Discreta (senza mandrino) |
| Costo relativo | 1,0× (valore di riferimento) | 1.4 – 1.6× | 0.7 – 0.8× |
| Saldatura presente? | Sì (sulla superficie interna, non visibile) | Nessuna | Sì (visibile sulle superfici esterna e interna) |
| Norma di riferimento | ASTM A513 Tipo 5 | ASTM A519 | ASTM A513 Tipo 1 |
Linee guida per piegatura, saldatura e fabbricazione
 Le proprietà meccaniche superiori dei tubi DOM rispetto agli HREW non impediscono errori di fabbricazione. È necessario prestare attenzione ad alcuni problemi comuni che hanno causato guasti sul campo e che si possono prevenire controllando tre parametri: raggio della linea centrale (CLR), rapporto tra diametro e parete e tensione residua.
Raggio minimo di piegatura
Il CLR minimo per i tubi DOM è 3.5 OD, non il 3 che gli appassionati di lavorazioni meccaniche considerano solitamente un dogma. In termini concreti, la differenza è significativa: il CLR minimo per un tubo DOM con OD di 2.000″ è 7.000″ e non 6.000″, come quel ridicolo 3 citato senza alcun supporto tecnico. Usare un CLR di 6″ su un tubo DOM da 2″ senza supporto e con utensili progettati per un CLR interno di 12″ provocherà un significativo appiattimento dell’intradosso e un assottigliamento della parete all’estradosso, che potrebbero non essere visibili dall’esterno, ma comprometteranno sensibilmente la capacità di carico e di pressione di questa sezione. Per i tubi DOM a parete sottile (meno di 0.065″), il CLR minimo dovrebbe essere portato a 4-5 OD e si dovrebbe usare una configurazione di piegatura con mandrino. Per rapporti tra spessore della parete e OD inferiori al 10% (per esempio, 2″ con spessore della parete di 0.120″ = rapporto del 6%), è fortemente consigliato usare durante la piegatura un mandrino interno passante che sostenga la parete, in ogni caso.- Piegatura a gomito dovuta a un CLR troppo stretto (provare 3, non il minimo di 3.5)
- Disallineamento nelle strutture con più curve dovuto a un allineamento insufficiente delle attrezzature
- Deformazione residua delle tensioni da trafilatura a freddo durante la saldatura, soprattutto nei telai saldati complessi
- Orientamento e controllo della saldatura nelle applicazioni rotanti: mantenere la saldatura sull’asse neutro
Distensione prima di lavorazioni complesse
La trafilatura a freddo genera tensioni residue di compressione sull’OD e tensioni residue di trazione sull’ID. Per un assieme saldato irregolare con più giunti a tolleranza stretta, una ricottura di distensione a 1.000-1.100 F prima della lavorazione finale riduce al minimo le deformazioni successive nell’assieme saldato. Si tenga presente che questa ricottura riduce in una certa misura la resistenza del materiale trafilato; se viene eseguita prima della lavorazione finale, i calcoli di progetto dovrebbero quindi basarsi sulla resistenza dopo la ricottura.“Il DOM si piega meglio di qualsiasi ERW che abbia usato, ma per i raggi stretti serve comunque un mandrino. La parete è abbastanza uniforme perché il matrice raschiatore lavori allo stesso modo a ogni piega: non si verificano le pieghe casuali tipiche dell’HREW, dove lo spessore della parete varia.” — Resoconto dal settore della lavorazione per il motorsport
Saldatura dei tubi DOM
I tubi DOM 1020 e 1026 si saldano facilmente con processi MIG, TIG o FCAW e filo d’apporto ER70S-3 o ER70S-6. Non è necessario il preriscaldo per spessori di parete fino a 0.250″. Per pareti superiori a 0.250″ nel grado 1026, un preriscaldo a 200-300 F riduce il rischio di cricche correlate all’idrogeno. Il trattamento termico post-saldatura non è necessario per applicazioni strutturali, ma può essere specificato per recipienti a pressione sottoposti ad alte temperature o a sollecitazioni cicliche superiori a 10 cicli.Mercato dei tubi DOM: prezzi e disponibilità 2025–2026
 Conoscere l’attuale situazione del mercato dei tubi DOM è utile per definire i tempi di acquisto. Nel 2025-2026 diversi fattori di mercato si sono combinati, limitando l’offerta e facendo aumentare i prezzi.
| Fattore di mercato | Dato |
|---|---|
| Prezzo HRC (gen 2025) | $694/ton |
| Prezzo HRC (mar 2026) | $1,002/ton |
| Aliquota tariffaria della Section 232 (2026) | 50% sulle importazioni di acciaio |
| Variazione del volume delle importazioni (su base annua) | In calo del 42% |
| Variazione dei prezzi DOM non contrattuali (da luglio 2025) | + $150/ton |
| Tempi di consegna attuali | ~6 settimane |
| Dimensioni del mercato DOM (2026) | USD 0,615 miliardi |
| Proiezione del mercato DOM | USD 0,92 miliardi (medio termine) |
Domande frequenti sui tubi DOM in acciaio
Che cosa significa DOM per i tubi in acciaio?
DOM significa Drawn Over Mandrel (trafilato su mandrino). Il nome descrive il processo di produzione: un tubo in acciaio saldato (da qui «trafilato su mandrino»), talvolta chiamato «tubo madre», viene tirato su un mandrino interno temprato e attraverso una matrice esterna. Il mandrino vincola il tubo dall’interno e definisce la geometria del foro; la matrice lo vincola dall’esterno e definisce l’OD. Questo processo di trafilatura a freddo, che combina i vincoli interni ed esterni, produce tolleranze più strette rispetto al tubo ERW di partenza, una migliore finitura superficiale e una resistenza allo snervamento maggiore. La norma ASTM per i tubi DOM è A513 Type 5, con ultima revisione A513/A513M-25.
I tubi DOM sono saldati o senza saldatura?
In un certo senso, entrambe le cose: questa è una delle caratteristiche dei tubi DOM più spesso fraintese. Il tubo DOM parte fisicamente da un tubo ERW (saldato a resistenza elettrica), quindi è tecnicamente saldato. Dopo la trafilatura a freddo, la saldatura diventa invisibile a occhio nudo sull’OD e la finitura e l’aspetto non differiscono dal metallo base. Tuttavia, la saldatura è visibile sull’ID; in senso metallurgico rigoroso, quindi, il tubo non è «senza saldatura», anche se alcuni distributori lo descrivono così nei cataloghi. Per le applicazioni che richiedono tubi realmente senza saldatura (aerospaziale, nucleare, fatica ad alto numero di cicli (HCF) ecc.), specificare un tubo trafilato a freddo (di solito «CDS») o conforme alla ASTM A519, non DOM.
I tubi DOM possono essere usati per i cilindri idraulici?
Certamente: i cilindri idraulici sono l’applicazione più comune dei tubi DOM. La stretta tolleranza dell’ID, la concentricità e la rotondità complessiva ottenute grazie al mandrino interno sono vantaggiose anche per lavorare le gole delle guarnizioni e levigare il foro fino alla misura richiesta: l’eccentricità minima della parete riduce il carico laterale e l’usura delle tenute del pistone. Si usano sia il 1020 sia il 1026; il 1026 è preferito per fori più grandi (>4″) e pressioni più elevate (~3000-5000 psi).
Qual è la differenza tra tubi DOM e CDW?
DOM (drawn over mandrel, trafilato su mandrino) e CDW (cold-drawn welded, saldato e trafilato a freddo) indicano la stessa cosa: un tubo saldato che viene poi trafilato a freddo su un mandrino. I due termini sono intercambiabili. Se un distributore usa «CDW», verificate se si riferisce al processo di saldatura vero e proprio (equivalente a DOM) o al metallo trafilato a freddo senza saldatura secondo le specifiche ASTM A519 (come il CDS), per l’applicazione prevista.
Quali spessori di parete sono disponibili per i tubi DOM?
I tubi DOM sono disponibili con spessori di parete da 0.028″-0.625″. Le scorte di molti centri di servizio per l’acciaio coprono l’intervallo da 0.049″-0.375″. Per pareti molto sottili (meno di 0.065″) o spesse (più di 0.375″) può essere necessario acquistare direttamente dal produttore, anziché dai lotti di distribuzione. La tolleranza sullo spessore di parete prevista dalla ASTM A513 Type 5 è pari al 10% del valore nominale; pertanto, uno spessore nominale di 0.120″ è garantito nell’intervallo 0.108″-0.132″.
Dove si possono acquistare piccole quantità di tubi DOM in acciaio?
Piccole quantità di tubi DOM (1-4 pezzi o meno di 100 lb) si possono acquistare dai fornitori online di metalli e dai centri regionali di servizio per l’acciaio che offrono il taglio a misura. Tra i fornitori e distributori di piccoli quantitativi con servizio di taglio a misura figurano Metals Depot, OnlineMetals e TW Metals. La maggior parte dei fornitori di piccoli quantitativi tratta misure standard nell’intervallo da 1” a 3” OD e pareti da 0.085” a 0.250”: sono le misure più facili da ottenere tagliate a misura. Per la maggior parte delle misure non standard occorre ordinare almeno una barra intera (17-20 ft) o un fascio.
Servono tubi DOM per un’applicazione di precisione?
Fonte aggiornata di prezzi e disponibilità per tubi DOM conformi alla ASTM A513 Type 5, in dimensioni standard e personalizzate.
Richieda un preventivoInformazioni su questa analisi
Questo documento è stato preparato utilizzando le proprietà meccaniche riportate nelle schede tecniche dei prodotti DOM di ArcelorMittal, le informazioni su dimensioni e tolleranze della ASTM A513/A513M-25 e i prezzi di mercato ricavati da rapporti pubblici sugli indici HRC. Gli intervalli delle proprietà meccaniche indicati sono rappresentativi delle certificazioni dei produttori per dimensioni standard. Per i prodotti effettivamente spediti saranno forniti rapporti di prova certificati (MTR), da consultare per le specifiche applicazioni di progetto. I multipli di costo relativi tipici (DOM 1.0, CDS 1,4-1.6, HREW 0,7-0,8) si basano sui prezzi dei distributori al Q1 2026 e variano in funzione delle condizioni di mercato. Le indicazioni sulla lavorazione (CLR minimo, necessità di preriscaldo) si basano sulle prassi generalmente accettate nel settore e, ove applicabile, dovrebbero essere verificate rispetto alla certificazione specifica del materiale e al codice di saldatura o strutturale vigente. Le designazioni dei prodotti di terzi (TuffDOM 520, TuffDOM 620) sono marchi di proprietà di ArcelorMittal. Non è implicita alcuna sponsorizzazione o approvazione.Riferimenti e fonti
- Steel Tube Institute – Tubi meccanici trafilati su mandrino: steeltubeinstitute.org/mechanical-tubing/drawn-over-mandrel/
- ASTM International – ASTM A513/A513M-25, Specifica tecnica standard per tubi meccanici in acciaio al carbonio e legato, saldati a resistenza elettrica: astm.org/a0513_a0513m-25.html
- ArcelorMittal USA – Schede tecniche dei prodotti DOM e TuffDOM: usa.arcelormittal.com
- Ryerson Metal Market Intelligence – Damon Brown, responsabile della catena di approvvigionamento (citazione specialistica: concentricità e qualità della saldatura dei tubi DOM)
Articoli correlati
- Tubi saldati a resistenza elettrica – Descrizione del prodotto e specifiche tecniche
- Tubi trafilati a freddo senza saldatura (CDS) e tubi DOM a confronto – Impieghi consigliati
- Confronto tra norme, tolleranze e impieghi di tubi e tubazioni
- Tabella completa di schedule e spessori di parete
- Tubi ERW in acciaio legato – Guida completa alle ASTM A513 e A13575
Verificato dal team di ingegneria di Baling Steel. Ultimo aggiornamento: aprile 2026