


- 標準:ASTM A513 Type 5 (A513/A513M-25)
- 外徑範圍:3/16″ – 14″ | 壁厚:0.028″ – 0.625″。
- 鋼級:1020、1026、TuffDOM 520、TuffDOM 620
- 降伏強度:65 – 90+ ksi(依鋼級與尺寸而異)
- 外徑公差:±0.002″ – 0.005″
- 用途:油壓缸、防滾籠、傳動軸、伸縮組件
什麼是 DOM 管?如何製造?
 DOM 是一種冷抽管,製程是將銲接母管套在內部芯棒上,並通過外部定徑模具拉拔。與原始 ERW 管相比,此製程能使管材壁厚更均勻、表面光潔度更佳、降伏強度更高、同心度更好;了解這項製程,有助於掌握其能力與限制。
首先要釐清一個常見的誤稱:DOM 並非真正的無縫管。與多數冷抽管相同,DOM 的原始基材是 ERW 管;經冷加工拉拔後,內徑 (ID) 上仍保留縱向銲縫。有些供應商文宣會將 DOM 稱為「無縫」或「芯棒拉拔管」,但銲縫仍然存在,內徑上也可能有瑕疵。若內徑銲縫的完整性攸關用途,例如高週疲勞或旋轉組件,這項差異就非常重要。其他情況下,DOM 可用作油壓或結構組件,無須顧慮此問題。我們的管材與鋼管差異概覽可提供更多背景資訊。
DOM 管如何製造?(4 個步驟)
DOM 管的製程分為 4 個階段:- 成形鋼帶並熔合銲縫。將商用級 1020 或 1026 冷軋成管狀,再沿縱向以電阻銲接形成銲縫;通過定徑模後,內徑上可見銲縫。此時形成標準 ERW 管。
- 修整輪廓(去除銲接飛邊或「刨除銲縫」)並退火。將內部飛邊壓平或刨除,使其接近內徑表面。接著,管材進入溫度受到精密控制的退火爐,降低銲接區域的溫度至銲接點,使產品更容易加工。
- 磷化槽處理與潤滑塗層。冷抽製程的一個關鍵步驟,是在母帶拉拔成精密圓管前,先對管材施加磷酸鹽轉化塗層與皂類潤滑劑。磷化塗層可降低管壁與各種拉拔模具之間的摩擦,同時延長模具壽命,延緩模具升溫或刮傷。
- 碳化物模具與芯棒。將經過準備的管材套在已備妥、可投入使用的硬化鋼或碳化物合金芯棒上。外部的碳化物模具會將管材拉過模具並沿著內徑芯棒成形,精確控制 DOM 的內徑與外徑尺寸。每次拉拔可能只縮小少許尺寸,也可能一次完成。
DOM 管尺寸:外徑、壁厚與重量參考
 DOM 的外徑與壁厚組合種類繁多。一般鋼廠的生產範圍涵蓋 3/16″ 至 14″ 外徑(一般倉庫庫存約為 1/2″ 至 6″),壁厚則為 0.028″ 至 0.625″。鋼廠供應的管長通常為 17 至 24 英尺,以定尺以外的隨機長度為主。DOM 圓管是最常見的截面,也是產量最大的品項;大型專業鋼廠也能生產方形與矩形 DOM 型材。各管表的外徑、內徑與重量對照,請參閱 鋼管與管材尺寸參考。
設計工程師必須了解一項尺寸原則:ASTM A513 Type 5 僅保證外徑、內徑、壁厚三項尺寸中的任意兩項。如果指定外徑與壁厚,就必須推算內徑,且內徑會受到兩項尺寸公差的影響。如果指定外徑與內徑,就必須推算壁厚。多數油壓缸會指定內徑與外徑(缸孔尺寸),伸縮組件則會標示內徑與外徑。工程圖上務必註明哪兩項尺寸為關鍵尺寸。
| 外徑 (in) | 壁厚 (in) | 內徑 (in) | 重量 (lb/ft) | 常見用途 |
|---|---|---|---|---|
| 1.000 | 0.120 | 0.760 | 1.12 | 小型油壓與結構用途 |
| 1.250 | 0.120 | 1.010 | 1.43 | 車架、襯套料 |
| 1.500 | 0.120 | 1.260 | 1.74 | 防滾籠主環、車軸管 |
| 1.750 | 0.120 | 1.510 | 2.06 | SFI 25.1 防滾籠最低要求 |
| 2.000 | 0.120 | 1.760 | 2.39 | 傳動軸、伸縮組件 |
| 2.500 | 0.120 | 2.260 | 3.05 | 油壓缸筒 |
| 3.000 | 0.120 | 2.760 | 3.68 | 農業用油壓設備、結構柱 |
| 4.000 | 0.120 | 3.760 | 4.97 | 大孔徑油壓缸、風力發電機組件 |
1020 與 1026 DOM 鋼材:需要哪種鋼級?
DOM 管採用什麼鋼級?
DOM 市場的主要碳鋼有兩種:1020 與 1026。鋼級選擇取決於直徑、壁厚,以及最終用途所需的強度。兩種鋼級都符合 ASTM A513 Type 5,但其化學成分與機械性質有明顯差異。| 特性 | 1020 DOM | 1026 DOM |
|---|---|---|
| 碳 (% C) | 0.18 – 0.23% | 0.22 – 0.28% |
| 錳 (% Mn) | 0.30 – 0.60% | 0.60 – 0.90% |
| 降伏強度 (ksi) | 65 ksi | 75 ksi |
| 抗拉強度 (ksi) | 75 ksi | 85 ksi |
| 常見尺寸範圍 | 外徑 ≤ 2″,壁厚 ≤ .125″ | 外徑 > 2″,壁厚 > .156″ |
| 銲接性 | 極佳(低碳) | 良好(壁厚 >.250″ 時需預熱) |
| 切削性 | 非常好 | 良好 |
- TuffDOM 520:降伏強度 75 ksi / 抗拉強度 90 ksi,比一般 1026 DOM 更高,可與冷抽無縫 CDS 相媲美,適用於負荷更嚴苛的結構構件與更高壓的油壓迴路。
- TuffDOM 620:降伏強度 90 ksi / 抗拉強度 100 ksi,強度接近合金管鋼級,價格與供應性則接近碳鋼 DOM。適用於下列用途:賽車運動結構構件、高週次油壓缸,以及重量要求嚴格且鄰近航太產業的用途。
DOM 管機械性質與尺寸公差
 冷抽製程賦予 DOM 管獨特的特性,與 ERW 原料管或冷抽無縫 (CDS) 管不同。使用前選擇保留拉拔狀態,或進行消除應力退火,會影響適用的機械性質數值。工程師若將 DOM 用作承載或精密材料,應了解拉拔狀態的數值,以及 ASTM A513 Type 5 保證的公差。
| 項目 | 拉拔狀態 1020 | 消除應力退火 1020 | 拉拔狀態 1026 |
|---|---|---|---|
| 降伏強度 | 65 – 70 ksi | 55 – 60 ksi | 75 – 80 ksi |
| 抗拉強度 | 75 – 80 ksi | 65 – 70 ksi | 85 – 90 ksi |
| 伸長率 (2 in) | 最低 10% | 最低 15% | 最少 10% |
| 外徑公差 | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ |
| 壁厚公差 | 標稱值的 ±10% | ±標稱值的 10% | ±標稱值的 10% |
| 表面光潔度(外徑) | 32 – 63 μin Ra | 32 – 63 μin Ra | 32 – 63 μin Ra |
| 同心度 | 近乎完美(由芯棒控制) | 近乎完美 | 近乎完美 |
DOM 管的內外徑及壁厚公差嚴格,因而同心度與銲縫熔深表現優異。這種產品品質高、價格低,適用於嚴苛用途。 — Damon Brown,Ryerson 供應鏈經理值得注意的是 DOM 的同心度優勢:緊密的同心度是芯棒拉拔管的代表性特徵。在油壓缸中,偏心的壁厚會使活塞與缸孔接觸不均、增加密封件磨耗,並使活塞桿承受側向負載。DOM 以芯棒控制內徑,壁厚變化通常低於標稱值的 5%;相較之下,HREW 為 10-12.5%。以外徑 2.500″、壁厚 0.250″ 的油壓缸筒為例,HREW 的偏心可能達 0.025″,DOM 則低於 0.013″。這項差異會大幅影響密封槽深度與缸孔表面光潔度標準的選擇。
DOM 管的常見用途
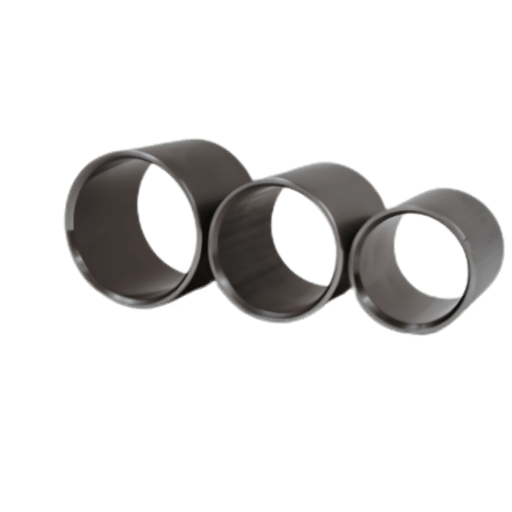 最能突顯 DOM 相較於其他管材優勢的專門用途,是同時要求尺寸精確與結構強度的精密用途。以下各節分別介紹一種用途;相較於其他競爭管材,這些用途過去最常指定使用 DOM。
油壓缸
油壓缸筒是 DOM 管用量最大的單一用途。外徑公差小、同心度佳,可直接搪磨缸孔,無須預先鏜孔;管孔尺寸距離成品缸孔僅差 0.005″-0.010″。HREW 則可能需要去除 0.020″-0.030″ 的材料。對每週生產 50 支油壓缸的高產量工廠而言,省下的缸孔前置加工時間會直接影響機台可用率與產能。 現場經驗顯示,製造缸孔直徑 2.5″-5″ 的業者一致偏好 1026 DOM 管,因其降伏強度較高,可在不增加壁厚的情況下,達到 3,000psi 至 5,000psi 的工作壓力範圍。如此一來,就能採用成本較低的標準重量截面,而不影響使用壽命。賽車防滾籠
圓形賽道賽車防滾籠的主環,規定最低截面為外徑 1.750″、壁厚 0.120″,並要求使用 DOM,而非 HREW。SFI 規定的壁厚與降伏公差,可確保各籠架結構達到依這些尺寸預期的抗擠壓能力。壁厚變化達 10-12.5% 的 HREW 管材,局部性能可能低於標稱截面的計算值;DOM 的 ±10% 公差與芯棒控制的同心度,則可縮小不確定範圍。對車手而言,這不是抽象的品質指標;可參閱連結資源 鋼管與管材差異,比較高預算賽車方案採用的 CDS 替代品。伸縮組件與襯套
起重機臂、農業機具車架、輸送機轉運臂與家具調整機構,都仰賴 DOM 內外徑的一致性來實現套合配合。操作人員表示,外徑 2.000″ 的內管可輕鬆滑入外徑 2.250″ 的外管,兩者皆為 DOM;這是因整體間隙不受其他管材常見的變形與不規則影響,因此無須像 HREW 組裝時反覆試配。1026 截面常見的外徑表面光潔度為 32-63Ra,可減少拉拔過程中的研磨工序,適用於許多符合 BTF 的中等公差用途。傳動軸與車軸管
均勻壁厚對旋轉組件的平衡至關重要。芯棒控制製程所能達到的同心度與壁厚偏心程度,足以滿足大多數工業傳動軸用途,通常無須裝配後再做平衡;前提是管材符合 ASTM A513 直線度上限,每英尺彎曲 ma×imum 為 0.030″。不過,高速(>3000 rpm)用途仍可受益於動平衡。風力發電與農業油壓設備
風力發電機的變槳與偏航油壓系統、農業播種機升降油壓缸,以及聯合收割機割台升降系統,愈來愈常指定 DOM。原因與工業油壓設備相同:缸孔尺寸一致,並能在偏遠且維護需求低的環境中承受較高壓力。這些大直徑用途常採用 1026 DOM,尺寸範圍為 4″-8″。DOM、CDS 與 ERW 比較:實際數據
DOM 管比 CDS(冷抽無縫管)強度更高嗎?
這大概是 DOM 管相關用途最常被問到的問題之一,坦白說,答案取決於您所說的「無縫」是什麼意思。市場上有兩種不同產品被錯誤地統稱為無縫 DOM,兩者的差異應納入採購決策。| 項目 | DOM (A513 T5) | CDS/CDW (A519) | HREW/ERW (A513 T1) |
|---|---|---|---|
| 降伏強度 (1020/1026) | 65 – 75 ksi | 70 – 87 ksi | 42 – 55 ksi |
| 抗拉強度 (1020/1026) | 75 – 85 ksi | 80 – 95 ksi | 55 – 70 ksi |
| 外徑公差 | ±0.002″ – 0.005″ | ±0.003″ – 0.006″ | ±0.010″ – 0.015″ |
| 壁厚公差 | ±10% | ±10% | ±10 – 12.5% |
| 同心度 | 極佳(芯棒拉拔) | 良好(穿孔與拉拔) | 普通(無芯棒) |
| 相對成本 | 1.0×(基準) | 1.4 – 1.6× | 0.7 – 0.8× |
| 是否有銲縫? | 有(位於內徑,不可見) | 無 | 有(外徑與內徑可見) |
| 適用標準 | ASTM A513 Type 5 | ASTM A519 | ASTM A513 Type 1 |
彎管、銲接與加工指引
 DOM 的機械性質優於 HREW,仍無法避免加工錯誤。現場常見幾種失效,只要留意中心線半徑 (CLR)、壁厚比與殘留應力這 3 項參數,就能預防。
最小彎曲半徑
DOM 油管的最小中心線半徑(CLR)應為外徑(OD)的 3.5 倍,而不是加工愛好者常奉為圭臬的 3 倍。實際上,這個差異相當重要:2.000″ OD 的 DOM 管最小 CLR 是 7.000″,不是 6.000″;後者是那些毫無支撐依據的荒唐 3 倍說法。若在沒有支撐的情況下,使用原本為 12″ 內側 CLR 設計的模具,以 6″ CLR 彎折 2″ DOM 管,會造成內弧明顯扁平、外弧管壁變薄。這些變化從外部可能看不出來,卻會大幅影響該管段的承載能力與耐壓能力。 對於薄壁 DOM 管(壁厚小於 0.065″),最小 CLR 應提高至外徑的 4-5 倍,並使用芯棒彎管設備。若壁厚比小於外徑的 10%(例如 2″ 管、0.120″ 壁厚,壁厚比為 6%),強烈建議彎管時使用貫穿管壁的內部芯棒支撐。- 彎曲半徑過小造成扭結(試試外徑的 3 倍,而不是最小 3.5 倍)
- 多重彎管組件因模具對位不良而產生偏移誤差
- 銲接時殘留冷抽應力造成翹曲,複雜銲接車架尤其明顯
- 旋轉用途中的銲道方向與控制:讓銲道保持在中性軸上
複雜加工前的應力消除
冷抽會使外徑(OD)處殘留壓縮應力,內徑(ID)處殘留拉伸應力。若是不規則銲接件且有多個公差嚴格的接合處,在最終加工前以 1,000-1,100 F 進行消除應力退火,可將後續銲接組件的變形降至最低。請注意,退火會使材料的抽製後強度略微降低,因此若在最終加工前進行退火,設計計算應以退火後的強度為準。「DOM 彎起來比我用過的任何 ERW 都順,但遇到小半徑彎管,還是需要芯棒。管壁厚度一致,刮模每次彎管時的作用都相同,不會像 HREW 那樣因管壁厚度不一而隨機扭結。」 — 賽車運動加工社群的現場報告
DOM 油管的銲接
1020 和 1026 DOM 可使用 MIG、TIG 或 FCAW 銲接製程,搭配 ER70S-3 或 ER70S-6 填料銲線,銲接性良好。壁厚為 0.250″ 或以下時不需預熱。1026 等級的壁厚若超過 0.250″,預熱至 200-300 F 可降低氫致裂紋的風險。結構用途不需要銲後熱處理,但高溫或循環應力超過 10 cycles 的壓力容器用途可能會要求進行銲後熱處理。DOM 油管市場:2025–2026 年價格與供應狀況
 掌握 DOM 油管目前的市場狀況,有助於制定採購時機策略。2025-2026 年有多項市場因素交互影響,限制供應並推高價格。
| 市場因素 | 數據 |
|---|---|
| HRC 價格(2025年一月) | $694/ton |
| HRC 價格(2026年三月) | $1,002/ton |
| Section 232 關稅稅率(2026) | 鋼材進口關稅 50% |
| 進口量年增率 | 下降 42% |
| DOM 非合約價格變動(自2025年七月以來) | + $150/ton |
| 目前交期 | 約 6 weeks |
| DOM 市場規模(2026) | USD 0.615 billion |
| DOM 市場預測 | USD 0.92 billion(中期) |
DOM 鋼管常見問題
鋼管中的 DOM 代表什麼?
DOM 是 Drawn Over Mandrel(芯棒抽製)的縮寫。這個名稱描述其製造製程:銲接鋼管(因此稱為「以芯棒抽製」),有時也稱為「母管」,會套過硬化的內部芯棒,再穿過外部模具。芯棒從內部限制管材以形成內孔,模具則從外部限制管材以形成外徑(OD)。這種內外同步限制的冷抽製程,能使尺寸公差比原始 ERW 管更嚴格、表面加工品質更好,且降伏強度高於原始 ERW 管。DOM 適用的 ASTM 標準為 A513 Type 5,最新修訂版為 A513/A513M-25。
DOM 油管有銲接還是無銲道?
兩者兼具,某種程度上是如此;這也是 DOM 規格中最常被誤解的地方。DOM 實際上以 ERW(電阻銲接)管為起始材料,因此技術上屬於銲接管。冷抽後,外徑(OD)上的銲道從外觀上已看不出來,表面加工與外觀也和母材無異。不過,內徑(ID)仍可看見銲道,因此嚴格來說,從冶金角度看它並非「無銲道」,儘管有些經銷商會在型錄中稱其為無銲道管。若用途要求真正無銲道的管材(如航太、核能、高循環疲勞(HCF)等),應指定冷抽管(通常稱為「CDS」)或 ASTM A519,而非 DOM。
DOM 油管可以用於油壓缸嗎?
當然可以,油壓缸是 DOM 油管最常見的用途。內部芯棒所形成的嚴格內徑(ID)公差、同心度與整體圓度,在加工密封溝槽及珩磨內孔至指定尺寸時也很有優勢:壁厚偏心度較低,可減少側向負載,並降低活塞密封環的磨耗。常見材質有 1020 和 1026;大孔徑(>4″)及較高壓力(~3000-5000 psi)用途較偏好 1026。
DOM 和 CDW 油管有什麼差異?
DOM(芯棒抽製)和 CDW(冷抽銲接)指的是同一種管材,兩者都是先銲接,再以芯棒進行冷抽的管材。這兩個術語可以互換使用。若經銷商稱其為「CDW」,請確認他指的是實際銲接製程(等同 DOM),還是依 ASTM A519 規格冷抽且無銲道的金屬管材(例如 CDS),以釐清其用途。
DOM 油管有哪些壁厚?
DOM 可供應的壁厚範圍為 0.028″-0.625″。許多鋼材服務中心備有 0.049″-0.375″ 的常用尺寸。極薄(小於 0.065″)或較厚(大於 0.375″)的管壁,可能需要直接向鋼廠採購,而非透過經銷通路批量訂購。ASTM A513 Type 5 的壁厚公差為公稱值的 10%,因此公稱壁厚 0.120″ 可保證介於 0.108″-0.132″。
少量 DOM 鋼管可以在哪裡購買?
少量 DOM(1-4 支或低於 100 lb)可向網路金屬材料供應商及提供裁切服務的區域鋼材服務中心購買。提供少量及定尺裁切管材的供應商和經銷商包括 Metals Depot、OnlineMetals 和 TW Metals。多數少量供應商以 1” 至 3” OD、0.085” 至 0.250” 壁厚的標準尺寸為主,這些尺寸最容易取得定尺裁切服務;多數非標準尺寸則要求至少訂購一支全長管材(17-20 ft)或一捆。
本分析說明
本文採用 ArcelorMittal DOM 產品資料表中的機械性質、ASTM A513/A513M-25 中的尺寸與公差資訊,以及公開 HRC 指數報價中的市場價格編寫。文中所列機械性質範圍為標準尺寸產品鋼廠檢驗證明的代表值;實際出貨產品將提供材質試驗報告(MTR),特定設計用途應參考該報告。 典型相對成本倍數(DOM 1.0、CDS 1.4-1.6、HREW 0.7-0.8)依據 2026 年第 1 季的經銷商價格,會隨市場狀況變動。加工建議(最小 CLR、是否需要預熱)以業界普遍接受的慣例為依據;如有適用,應依個別材料檢驗證明及適用的銲接/結構規範確認。 第三方產品名稱(TuffDOM 520、TuffDOM 620)為 ArcelorMittal 所有的商標。本文不代表獲得任何贊助或背書。參考資料與來源
- Steel Tube Institute – 芯棒抽製機械管:steeltubeinstitute.org/mechanical-tubing/drawn-over-mandrel/
- ASTM International – ASTM A513/A513M-25,電阻銲接碳鋼與合金鋼機械管標準規格:astm.org/a0513_a0513m-25.html
- ArcelorMittal USA – DOM 與 TuffDOM 產品資料表:usa.arcelormittal.com
- Ryerson Metal Market Intelligence – 供應鏈經理 Damon Brown(專家引述:DOM 同心度與銲接品質)
相關文章
- 電阻銲接鋼管—產品說明與規格
- 冷抽無銲道(CDS)鋼管與 DOM 鋼管—各自的建議用途
- 鋼管標準、公差與用途完整比較
- 完整鋼管管表與壁厚對照表
- 合金 ERW 鋼管—ASTM A513 與 A13575 完整指南
由 Baling Steel 工程團隊審核。最後更新:2026年四月

