


- Norma: ASTM A513 Type 5 (A513/A513M-25)
- Intervalo de diámetro exterior: 3/16″ – 14″ | Espesor de pared: 0.028″ – 0.625″.
- Calidades: 1020, 1026, TuffDOM 520, TuffDOM 620
- Límite elástico: 65 – 90+ ksi (depende de la calidad y el tamaño)
- Tolerancia del diámetro exterior: ±0.002″ – 0.005″
- Aplicaciones: cilindros hidráulicos, jaulas antivuelco, árboles de transmisión y conjuntos telescópicos
¿Qué son los tubos DOM y cómo se fabrican?
 Un tubo estirado en frío que se obtiene haciendo pasar un tubo soldado inicial por mandriles internos y matrices exteriores de calibrado. El proceso da como resultado un tubo con un espesor de pared uniforme, mejor acabado superficial, mayor límite elástico y mejor concentricidad que su antecesor ERW. Comprenderlo mejor permite conocer sus capacidades y limitaciones.
Conviene aclarar desde el principio un error de denominación frecuente: los tubos DOM no están realmente libres de soldadura. Como ocurre con la mayoría de los tubos estirados en frío, el material de partida es un tubo ERW que, tras el trabajo en frío, sigue conservando una costura longitudinal en el diámetro interior. En la documentación de algunos proveedores, los tubos DOM se describen como «sin soldadura» o incluso como «Drawn Over Mandrel», pero la costura sigue presente y puede haber defectos en la superficie interior. Esta diferencia es muy importante cuando la integridad de la costura interior es esencial, por ejemplo, en aplicaciones con fatiga de alto número de ciclos o conjuntos giratorios. En los demás casos, los tubos DOM pueden utilizarse como componentes hidráulicos o estructurales sin preocupaciones. Nuestra guía sobre las diferencias entre tubos y tuberías puede aportar más contexto.
¿Cómo se fabrican los tubos DOM? (Proceso en 4 etapas)
Durante la producción, los tubos DOM pasan por cuatro etapas diferenciadas:- Conformado de la banda y fusión de la soldadura. El acero comercial de calidad 1020 o 1026 se lamina en frío hasta darle forma tubular y se suelda longitudinalmente por resistencia eléctrica. Así se forma una costura visible en la cara interior después del calibrado. El resultado es un tubo ERW estándar.
- Perfilado (eliminación del exceso de soldadura o «rebaba de soldadura») y recocido. La rebaba interior se reduce o se elimina hasta dejarla casi a ras del diámetro interior. Después, el tubo pasa por un horno de recocido cuidadosamente controlado, que reduce la temperatura de la zona soldada hasta el punto de soldadura y da como resultado un producto más fácil de trabajar.
- Baño de fosfato y recubrimiento lubricante. Una parte esencial del estirado en frío es aplicar al tubo un recubrimiento de conversión de fosfato y un lubricante jabonoso antes de que la banda de partida se estire hasta obtener una forma cilíndrica precisa. Este recubrimiento de fosfato reduce la fricción entre la pared del tubo y las distintas matrices y moldes de estirado. También prolonga la vida útil de las matrices y retrasa el calentamiento o el rayado del molde.
- Matriz de carburo y mandril. Se introduce en el interior del tubo preparado un mandril de acero endurecido o de aleación de carburo, listo para el proceso. Una matriz exterior de carburo estira o «arrastra» el tubo a través de la matriz y alrededor del mandril interior, definiendo así las dimensiones precisas de diámetro interior y exterior propias de los tubos DOM. Cada pasada puede reducir ligeramente el tamaño o el proceso puede realizarse en una sola pasada.
Tamaños de tubos DOM: referencia de diámetro exterior, pared y peso
 Los tubos DOM están disponibles en una amplia variedad de combinaciones de diámetro exterior y espesor de pared. La producción habitual de los fabricantes abarca desde 3/16″ hasta 14″ de diámetro exterior (aproximadamente de 1/2″ a 6″ en las existencias habituales de almacén) y espesores de pared de 0.028″ a 0.625″. Las longitudes de fabricación suelen ser de 17 a 24 pies, aleatorias en lugar de cortadas a medida. Los tubos DOM redondos, la sección transversal más habitual, representan la mayor parte del volumen de producción, aunque algunos fabricantes especializados de gran capacidad también ofrecen perfiles DOM cuadrados y rectangulares. Para consultar tablas de equivalencias de diámetro exterior, interior y peso para todas las series, consulte la referencia de tamaños de tubos de acero y tuberías.
Hay una regla dimensional que todo ingeniero de diseño debe conocer: según ASTM A513 Type 5 solo se garantizan simultáneamente dos de estas tres dimensiones: diámetro exterior, diámetro interior y pared. Si especifica el diámetro exterior y el espesor de pared, el diámetro interior debe calcularse y queda sujeto a las tolerancias de ambos. Si especifica los diámetros exterior e interior, debe calcularse el espesor de pared. En la mayoría de las aplicaciones de cilindros hidráulicos se especifican los diámetros interior y exterior (diámetro de perforación), mientras que en los conjuntos telescópicos se indican ambos diámetros. Señale siempre en los planos de ingeniería cuáles son las dos dimensiones críticas.
| Diámetro exterior (in) | Pared (in) | Diámetro interior (in) | Peso (lb/ft) | Uso habitual |
|---|---|---|---|---|
| 1.000 | 0.120 | 0.760 | 1.12 | Aplicaciones hidráulicas pequeñas y estructurales |
| 1.250 | 0.120 | 1.010 | 1.43 | Chasis y material para casquillos |
| 1.500 | 0.120 | 1.260 | 1.74 | Arco principal de jaula antivuelco y tubo de eje |
| 1.750 | 0.120 | 1.510 | 2.06 | Sección mínima para jaula antivuelco SFI 25.1 |
| 2.000 | 0.120 | 1.760 | 2.39 | Árbol de transmisión y conjunto telescópico |
| 2.500 | 0.120 | 2.260 | 3.05 | Camisa de cilindro hidráulico |
| 3.000 | 0.120 | 2.760 | 3.68 | Sistemas hidráulicos agrícolas y columnas estructurales |
| 4.000 | 0.120 | 3.760 | 4.97 | Cilindros de gran diámetro y componentes de aerogeneradores |
Acero DOM 1020 frente a 1026: ¿qué calidad necesita?
¿De qué calidad de acero son los tubos DOM?
Las dos principales calidades de acero al carbono del mercado DOM son 1020 y 1026. La elección depende del diámetro, el espesor de pared y la resistencia que requiera la aplicación final. Ambas calidades son compatibles con ASTM A513 Type 5, pero presentan diferencias significativas en su composición química y en las propiedades mecánicas resultantes.| Propiedad | DOM 1020 | DOM 1026 |
|---|---|---|
| Carbono (% C) | 0.18 – 0.23% | 0.22 – 0.28% |
| Manganeso (% Mn) | 0.30 – 0.60% | 0.60 – 0.90% |
| Límite elástico (ksi) | 65 ksi | 75 ksi |
| Resistencia a la tracción (ksi) | 75 ksi | 85 ksi |
| Intervalo de tamaños habitual | Diámetro exterior ≤ 2″, pared ≤ .125″ | Diámetro exterior > 2″, pared > .156″ |
| Soldabilidad | Excelente (bajo contenido de C) | Buena (precalentar para paredes >.250″) |
| Maquinabilidad | Muy buena | Buena |
- TuffDOM 520: límite elástico de 75 ksi y resistencia a la tracción de 90 ksi. Supone una mejora respecto al DOM 1026 genérico y es comparable al CDS estirado en frío sin soldadura para elementos estructurales sometidos a cargas más exigentes y circuitos hidráulicos de mayor presión.
- TuffDOM 620: límite elástico de 90 ksi y resistencia a la tracción de 100 ksi. Se acerca a la resistencia de las calidades de tubos de aleación, con el precio y la disponibilidad del acero al carbono DOM. Puede utilizarse eficazmente en las siguientes aplicaciones: elementos estructurales de competición de motor, cilindros hidráulicos sometidos a un gran número de ciclos y aplicaciones afines al sector aeroespacial en las que el peso es crítico.
Propiedades mecánicas y tolerancias dimensionales de los tubos DOM
 El estirado en frío confiere a los tubos DOM propiedades específicas que los distinguen del material ERW de partida y de las versiones CDS estiradas en frío sin soldadura. La decisión de utilizar el tubo tal como se ha estirado o recocerlo para aliviar tensiones antes del uso determina el conjunto de propiedades mecánicas aplicable a cada caso. Los ingenieros que elijan tubos DOM como material estructural o de precisión deben tener en cuenta tanto los valores del material tal como se ha estirado como las tolerancias garantizadas por ASTM A513 Type 5.
| Propiedad | 1020 tal como se ha estirado | 1020 recocido para aliviar tensiones | 1026 tal como se ha estirado |
|---|---|---|---|
| Límite elástico | 65 – 70 ksi | 55 – 60 ksi | 75 – 80 ksi |
| Resistencia a la tracción | 75 – 80 ksi | 65 – 70 ksi | 85 – 90 ksi |
| Alargamiento (2 in) | 10 % mín. | 15 % mín. | 10 % mín. |
| Tolerancia del diámetro exterior | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ | ±0.002″ – 0.005″ |
| Tolerancia de pared | ±10 % del valor nominal | ±10 % del valor nominal | ±10 % del valor nominal |
| Acabado superficial (diámetro exterior) | 32 – 63 μin Ra | 32 – 63 μin Ra | 32 – 63 μin Ra |
| Concentricidad | Casi perfecta (controlada por mandril) | Casi perfecta | Casi perfecta |
Los tubos DOM tienen tolerancias ajustadas en el diámetro exterior, el diámetro interior y el espesor de pared; ofrecen una concentricidad y una penetración de soldadura excelentes. Son un material de alta calidad y bajo precio, adecuado para aplicaciones exigentes. — Damon Brown, responsable de la cadena de suministro en RyersonCabe destacar la ventaja de la concentricidad: una concentricidad ajustada es una característica definitoria de los tubos estirados sobre mandril. En un cilindro hidráulico, un espesor de pared excéntrico provoca un contacto irregular entre el pistón y el diámetro interior, aumenta el desgaste de las juntas y genera una carga lateral sobre el vástago. El diámetro interior controlado por mandril de los tubos DOM suele limitar la variación del espesor de pared a menos del 5 % del valor nominal, frente al 10-12,5 % de los tubos HREW. (En una camisa de cilindro de 2.500″ de diámetro exterior y 0.250″ de pared, esto supone un posible descentramiento de 0.025″ en HREW frente a menos de 0.013″ en DOM; una diferencia importante al elegir la profundidad de la ranura de la junta y los criterios de acabado del diámetro interior.)
Aplicaciones habituales de los tubos DOM
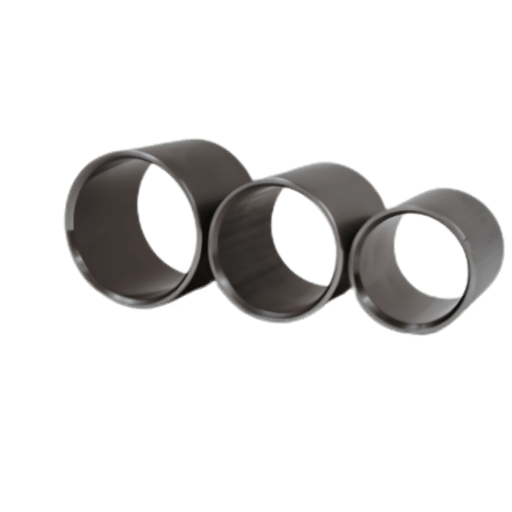 Las aplicaciones especializadas que más claramente distinguen los tubos DOM de otros tipos son las de precisión, que requieren materiales con dimensiones ajustadas y buena resistencia estructural. En los siguientes apartados se describe cada aplicación, en la que tradicionalmente se han especificado tubos DOM con más frecuencia que otros productos competidores.
Cilindros hidráulicos
Las camisas de cilindros hidráulicos representan la aplicación de mayor volumen para los tubos DOM. La estrecha tolerancia del diámetro exterior y la concentricidad permiten bruñir directamente el diámetro interior, sin una operación de mandrinado previa: el diámetro interior del tubo ya está a 0.005″-0.010″ de la medida final, frente a los tubos HREW, que pueden requerir eliminar entre 0.020″ y 0.030″ de material. En un taller de gran producción que fabrique 50 cilindros por semana, el ahorro en tiempo de preparación del diámetro interior repercute directamente en la disponibilidad de las máquinas y el rendimiento. La experiencia sobre el terreno demuestra que los fabricantes de cilindros con diámetros de perforación de 2.5″-5″ suelen preferir tubos DOM 1026 por su límite elástico consistentemente superior. Esto permite trabajar en un intervalo de presión de 3.000psi a 5.000psi sin penalizar el espesor de pared. Así se puede utilizar la sección estándar de peso más bajo sin reducir la vida útil.Jaulas antivuelco para competición de motor
Las especificaciones para las jaulas antivuelco de circuitos ovales establecen el uso de tubos DOM, en lugar de HREW, con una sección mínima de 1.750″ de diámetro exterior y 0.120″ de pared para el arco principal. Las tolerancias precisas de pared y límite elástico exigidas por SFI garantizan que cada estructura de la jaula alcance la resistencia al aplastamiento prevista para esas dimensiones. Un tubo con una variación de pared del 10-12,5 % (HREW) puede rendir por debajo de lo previsto según el cálculo de la sección nominal; la tolerancia de ±10 % y la concentricidad controlada por mandril de DOM reducen ese margen de incertidumbre. Para los pilotos, no es una métrica de calidad abstracta: consulte el recurso enlazado sobre las diferencias entre tuberías y tubos para compararlos con las alternativas CDS que se utilizan en programas de competición con mayor presupuesto.Conjuntos telescópicos y casquillos
Las plumas de grúa, las estructuras de aperos agrícolas, los brazos de transferencia de transportadores y los mecanismos de ajuste de muebles dependen de la uniformidad de los diámetros exterior e interior de los tubos DOM para conseguir ajustes encajados. Los operarios indican que un tubo interior DOM de 2.000″ de diámetro exterior se desliza con facilidad dentro de un tubo exterior DOM de 2.250″ porque la holgura total no presenta las desviaciones ni las irregularidades propias de otros tipos de tubo. Así se evitan las pruebas repetidas de ajuste habituales en los conjuntos HREW. El acabado superficial exterior de 32-63Ra habitual en la sección 1026 reduce las operaciones de rectificado durante el proceso de estirado, por lo que resulta útil en muchas aplicaciones de tolerancia media compatibles con BTF.Árboles de transmisión y tubos de eje
Un espesor de pared uniforme es esencial para equilibrar los componentes giratorios. La concentricidad y los niveles de excentricidad de pared que permite alcanzar un proceso controlado por mandril son adecuados para la mayoría de los árboles de transmisión industriales sin necesidad de equilibrado posterior, siempre que el tubo cumpla los límites de rectitud de ASTM A513, con una curvatura máxima de 0.030″ por pie. Aun así, las aplicaciones de alta velocidad (>3000 rpm) se benefician del equilibrado dinámico.Energía eólica e hidráulica agrícola
Los sistemas hidráulicos de orientación de pala y de guiñada de los aerogeneradores, los cilindros de elevación de sembradoras agrícolas y los sistemas de subida y bajada de cabezales de cosechadoras especifican cada vez más tubos DOM por los mismos motivos que los sistemas hidráulicos industriales: uniformidad del diámetro interior y capacidad para funcionar a presiones más altas en entornos remotos que requieren poco mantenimiento. La sección DOM 1026 de 4″-8″ es habitual en estas aplicaciones de mayor diámetro.DOM frente a CDS y ERW: comparación con datos reales
¿Son los tubos DOM más resistentes que los CDS (estirados en frío sin soldadura)?
Esta es probablemente una de las preguntas más frecuentes sobre el funcionamiento de los tubos DOM. La respuesta sincera es: depende de lo que quiera decir con «sin soldadura». Dos productos distintos se han comercializado erróneamente bajo la denominación común de DOM sin soldadura, y esa diferencia debería influir en las decisiones de compra.| Propiedad | DOM (A513 T5) | CDS/CDW (A519) | HREW/ERW (A513 T1) |
|---|---|---|---|
| Límite elástico (1020/1026) | 65 – 75 ksi | 70 – 87 ksi | 42 – 55 ksi |
| Resistencia a la tracción (1020/1026) | 75 – 85 ksi | 80 – 95 ksi | 55 – 70 ksi |
| Tolerancia del diámetro exterior | ±0.002″ – 0.005″ | ±0.003″ – 0.006″ | ±0.010″ – 0.015″ |
| Tolerancia de pared | ±10% | ±10% | ±10 – 12.5% |
| Concentricidad | Excelente (mandril) | Buena (perforación y estirado) | Aceptable (sin mandril) |
| Coste relativo | 1,0× (referencia) | 1.4 – 1.6× | 0.7 – 0.8× |
| ¿Tiene costura? | Sí (oculta en el diámetro interior) | Ninguna | Sí (visible en los diámetros exterior e interior) |
| Norma aplicable | ASTM A513 Type 5 | ASTM A519 | ASTM A513 Type 1 |
Pautas para el curvado, la soldadura y la fabricación
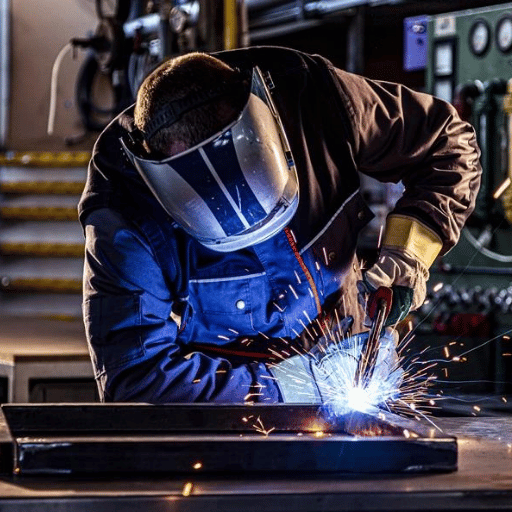 Las mejores propiedades mecánicas de los tubos DOM frente a los HREW no evitan los errores de fabricación. Hay que prestar atención a tres parámetros para prevenir varios fallos habituales sobre el terreno: el radio en el eje neutro (CLR), la relación de pared y las tensiones residuales.
Radio mínimo de curvado
El CLR mínimo para los tubos DOM es de 3.5 OD, no de 3, como suelen sostener a pies juntillas los aficionados a la fabricación. En la práctica, esto es importante: el CLR mínimo para un tubo DOM de 2.000″ OD es de 7.000″, no de 6.000″, como ese absurdo 3 que se cita sin ningún respaldo. Doblar un tubo DOM de 2″ con un CLR de 6″ sin soporte y con herramientas diseñadas para un CLR interno de 12″ provocará un aplanamiento considerable en el intradós y un adelgazamiento de la pared en el extradós. Puede que no se aprecie desde fuera, pero comprometerá notablemente la capacidad de carga y de presión de este tramo. En tubos DOM de pared fina (menos de 0.065″), el CLR mínimo debería aumentarse a 4-5 OD y debería utilizarse un equipo de doblado con mandril. Para relaciones entre el espesor de pared y el OD inferiores al 10 % (por ejemplo, 2″ con un espesor de pared de 0.120″ = una relación de pared del 6 %), se recomienda encarecidamente utilizar durante el doblado un mandril interno que dé soporte a toda la pared.- Acodamiento por un CLR demasiado pequeño (pruebe con 3 en lugar del mínimo de 3.5)
- Desviación en conjuntos con varios dobleces por una alineación inadecuada de las herramientas
- Deformación por tensiones residuales del estirado en frío durante la soldadura, especialmente en estructuras soldadas complejas
- Orientación y control de la costura en aplicaciones con rotación: mantenga la costura en el eje neutro
Alivio de tensiones antes de una fabricación compleja
El estirado en frío genera tensiones residuales de compresión en el OD y tensiones residuales de tracción en el ID. En una estructura soldada irregular con varias uniones de tolerancia estrecha, un recocido de alivio de tensiones a 1.000-1.100 F antes de la fabricación final minimiza las deformaciones posteriores del conjunto soldado. Tenga en cuenta que este recocido reduce en cierta medida la resistencia del material tal como se ha estirado, por lo que los cálculos de diseño deben basarse en la resistencia posterior al recocido si este se realiza antes de la fabricación final.«Los tubos DOM se doblan con más limpieza que cualquier tubo ERW que haya usado, pero para radios pequeños sigue haciendo falta un mandril. La pared es tan uniforme que el pisador de la matriz funciona igual en cada doblez; no se producen los acodamientos imprevisibles que aparecen con HREW, donde el espesor de pared varía». — Informe de campo de la comunidad de fabricación para el automovilismo deportivo
Soldadura de tubos DOM
Los tubos DOM 1020 y 1026 se sueldan fácilmente con procesos MIG, TIG o FCAW y alambre de aportación ER70S-3 o ER70S-6. No es necesario precalentar espesores de pared de 0.250″ o inferiores. Para paredes de más de 0.250″ en el grado 1026, un precalentamiento de 200-300 F reduce el riesgo de fisuración relacionada con el hidrógeno. El tratamiento térmico posterior a la soldadura no es necesario en aplicaciones estructurales, aunque puede especificarse para recipientes a presión sometidos a altas temperaturas o a tensiones cíclicas superiores a 10 ciclos.Mercado de tubos DOM: precios y disponibilidad en 2025–2026
 Conocer la situación actual del mercado de tubos DOM resulta muy útil para decidir cuándo comprar. En 2025-2026, varios factores de mercado se han combinado para limitar la oferta y elevar los precios.
| Factor de mercado | Dato |
|---|---|
| Precio del HRC (enero de 2025) | $694/ton |
| Precio del HRC (marzo de 2026) | $1,002/ton |
| Tipo arancelario de la Sección 232 (2026) | 50 % sobre las importaciones de acero |
| Variación del volumen de importación (interanual) | Descenso del 42 % |
| Variación del precio de los tubos DOM sin contrato (desde julio de 2025) | + $150/ton |
| Plazos de entrega actuales | ~6 semanas |
| Tamaño del mercado DOM (2026) | USD 0,615 billion |
| Previsión del mercado DOM | USD 0,92 billion (medio plazo) |
Preguntas frecuentes sobre los tubos de acero DOM
¿Qué significa DOM en los tubos de acero?
DOM significa Drawn Over Mandrel (estirado sobre mandril). El nombre describe el proceso de fabricación: un tubo de acero soldado (de ahí «estirado sobre mandril»), a veces llamado «tubo madre», se hace pasar por un mandril interno endurecido y una matriz externa. El mandril limita el tubo desde el interior para dar forma al diámetro interior; la matriz lo limita desde el exterior para dar forma al OD. Este proceso de estirado en frío, que da forma al tubo desde ambos lados, produce tolerancias más estrechas que las del tubo ERW de partida, un mejor acabado superficial y un límite elástico superior. La norma ASTM para DOM es A513 Type 5, con la revisión más reciente A513/A513M-25.
¿Los tubos DOM están soldados o carecen de soldadura?
En cierto sentido, ambas cosas; este es uno de los aspectos de la especificación DOM que más se suelen malinterpretar. El tubo DOM parte físicamente de un tubo ERW (soldado por resistencia eléctrica), así que técnicamente está soldado. Tras el estirado en frío, la costura de soldadura resulta invisible a simple vista en el OD y no se diferencia del metal base en acabado y aspecto. Sin embargo, la costura sigue siendo visible en el ID, por lo que el tubo no está «libre de soldadura» en sentido metalúrgico estricto, aunque algunos distribuidores lo describan como tal en sus catálogos. Para aplicaciones que exigen tubos realmente sin soldadura (aeroespacial, nuclear, fatiga de alto número de ciclos (HCF), etc.), especifique tubos estirados en frío (normalmente «CDS») o ASTM A519, no DOM.
¿Se pueden utilizar tubos DOM en cilindros hidráulicos?
Sí, sin duda: los cilindros hidráulicos son el uso más habitual de los tubos DOM. La estrecha tolerancia del ID, la concentricidad y la redondez general que aporta el mandril interno ofrecen ventajas adicionales al mecanizar las ranuras de los sellos y bruñir el orificio hasta el tamaño requerido: una excentricidad mínima de la pared reduce las cargas laterales y el desgaste de los anillos de sellado del pistón. Se utilizan tanto tubos 1020 como 1026; se prefiere el 1026 para diámetros interiores mayores (>4″) y presiones más altas (~3000-5000 psi).
¿Cuál es la diferencia entre los tubos DOM y CDW?
DOM (estirado sobre mandril) y CDW (soldado y estirado en frío) son lo mismo: ambos términos se refieren a un tubo soldado que después se ha estirado en frío sobre un mandril. Son intercambiables. Si un distribuidor dice «CDW», confirme si se refiere al proceso de soldadura propiamente dicho (equivalente a DOM) o a metal estirado en frío y sin soldadura conforme a las especificaciones ASTM A519 (como CDS) para la aplicación prevista.
¿Qué espesores de pared están disponibles para los tubos DOM?
Los tubos DOM están disponibles con espesores de pared de 0.028″-0.625″. Las existencias de muchos centros de servicio de acero cubren el intervalo de 0.049″-0.375″. Las paredes muy finas (menos de 0.065″) y gruesas (más de 0.375″) pueden requerir compras directas a la acería, en lugar de recurrir a lotes de distribución. La tolerancia de espesor de pared de ASTM A513 Type 5 es del 10 % del valor nominal; por tanto, se garantiza que un espesor nominal de 0.120″ esté entre 0.108″ y 0.132″.
¿Dónde puedo comprar tubos de acero DOM en pequeñas cantidades?
Los tubos DOM en pequeñas cantidades (1-4 piezas o menos de 100 lb) pueden comprarse a proveedores de metales por internet y centros regionales de servicio de acero que ofrezcan corte a medida. Entre los proveedores y distribuidores de pequeñas cantidades con servicio de corte a medida figuran Metals Depot, OnlineMetals y TW Metals. La mayoría se centra en tamaños estándar del intervalo de 1” a 3” OD y paredes de 0.085” a 0.250”; son los tamaños más fáciles de obtener cortados a medida. Para la mayoría de los tamaños no estándar se exige un pedido mínimo de una barra entera (17-20 ft) o un paquete.
¿Necesita tubos DOM para una aplicación de precisión?
Fuente de precios y disponibilidad actuales de tubos DOM ASTM A513 Type 5 en dimensiones estándar y personalizadas.
Solicite un presupuestoAcerca de este análisis
Este documento se ha elaborado a partir de las propiedades mecánicas de las fichas de producto DOM de ArcelorMittal, la información sobre dimensiones y tolerancias de ASTM A513/A513M-25 y los precios de mercado publicados en índices del HRC de acceso público. Los intervalos de propiedades mecánicas indicados son representativos de los certificados de acería para dimensiones estándar. Para el producto realmente enviado se facilitarán informes de ensayo certificados (MTR), que deberán consultarse para usos de diseño específicos. Los múltiplos de coste relativo habituales (DOM 1.0, CDS 1,4-1.6, HREW 0,7-0,8) se basan en precios de distribuidores del Q1 2026 y fluctuarán según las condiciones del mercado. Las recomendaciones de fabricación (CLR mínimo y necesidad de precalentamiento) se basan en prácticas generalmente aceptadas en el sector y, cuando corresponda, deben confirmarse para la certificación del material y la norma de soldadura o estructural aplicable. Las denominaciones de producto de terceros (TuffDOM 520, TuffDOM 620) son marcas comerciales propiedad de ArcelorMittal. No se implica patrocinio ni respaldo.Referencias y fuentes
- Steel Tube Institute – Tubos mecánicos estirados sobre mandril: steeltubeinstitute.org/mechanical-tubing/drawn-over-mandrel/
- ASTM International – ASTM A513/A513M-25, Especificación estándar para tubos mecánicos de acero al carbono y aleado soldados por resistencia eléctrica: astm.org/a0513_a0513m-25.html
- ArcelorMittal USA – Fichas de producto DOM y TuffDOM: usa.arcelormittal.com
- Ryerson Metal Market Intelligence – Damon Brown, responsable de la cadena de suministro (cita especializada: concentricidad y calidad de soldadura de tubos DOM)
Artículos relacionados
- Tubo soldado por resistencia eléctrica: descripción y especificaciones del producto
- Tubo estirado en frío sin soldadura (CDS) frente a tubo DOM: usos recomendados de cada uno
- Comparativa de normas, tolerancias y usos de tuberías y tubos
- Tabla completa de Schedule y espesores de pared de tuberías
- Tubo ERW de acero aleado: guía completa de ASTM A513 y A13575
Revisado por el equipo de ingeniería de Baling Steel. Última actualización: abril de 2026

