


Qual é a composição química do aço ASTM A36?
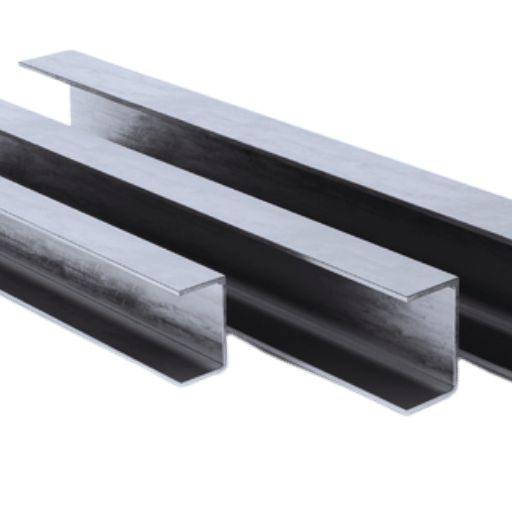
|
Parâmetro |
Valor |
|---|---|
|
Carbono |
0.25–0.29% |
|
Cobre |
0.20% |
|
Ferro |
98.0% |
|
Manganês |
1.03% |
|
Fósforo |
0.040% |
|
Silício |
0.280% |
|
Enxofre |
0.050% |
| Espessura | Resistência à tração | Limite de elasticidade (mín.) | Alongamento em 8 in (mín.) | Alongamento em 2 in (mín.) |
| Chapas e barras: todas | 400 – 550 MPa (58 – 80 ksi) | 250 MPa (36 ksi) | 20% | 23% |
| Perfis: < 200 mm (8 in) | 400 – 550 MPa (58 – 80 ksi) | 250 MPa (36 ksi) | 20% | 21% |
| Perfis: ≥ 200 mm (8 in) | 400 – 550 MPa (58 – 80 ksi) | 220 MPa (32 ksi) | 20% | 21% |
Compreender o baixo teor de carbono
O baixo teor de carbono, que contribui para o preço do aço ASTM A36, fixado em cerca de 0.25 a 0.29 por cento, determina discretamente quase todas as características de desempenho observadas pelos engenheiros. Esta percentagem modesta mantém a liga suficientemente macia para ser dobrada, martelada ou maquinada sem preparação dispendiosa. Como a fragilidade é praticamente excluída, a chapa absorve a fadiga e ainda se alonga um pouco antes de acabar por romper. Este equilíbrio invulgar entre resistência, ductilidade e facilidade de soldadura leva as equipas de projeto a escolher o A36 para novas linhas de vigas, estruturas de edifícios altos e estruturas de suporte de sinalização em chapa.O papel do manganês e do silício no ASTM A36
Em conjunto, o manganês e o silício influenciam a tenacidade mecânica e a estabilidade química do ASTM A36. A adição de manganês aumenta a dureza e a resistência geral, melhorando o perfil de resistência à tração e reduzindo discretamente as impurezas de oxigénio no metal fundido. Uma especificação normalizada indica um teor de manganês de 0.60 a 1.20 por cento, que preserva a ductilidade do aço macio mesmo após a laminagem a quente e a exposição a desgaste intenso. A remoção do oxigénio também ajuda a chapa a resistir à corrosão por picadas nas fases iniciais de serviço, em ambientes agressivos. O silício desempenha um papel semelhante, retendo qualquer oxigénio remanescente durante a produção, embora tenha mais influência no limite elástico do que na dureza propriamente dita. A composição química típica da panela de vazamento mantém o silício entre 0.15 e 0.40 por cento, um intervalo que impede a abertura de fissuras durante o arrefecimento rápido. Quando os dois elementos atuam em conjunto, o ASTM A36 satisfaz de forma fiável os critérios de auditoria mais exigentes dos inspetores de pontes e dos engenheiros de fabrico, razão pela qual continua a dominar o stock de chapas nos Estados Unidos.Outros elementos de liga presentes no aço A36
|
Ponto principal |
Detalhes |
|---|---|
|
Carbono |
0.25–0.29% |
|
Manganês |
1.03% |
|
Silício |
0.28% |
|
Cobre |
0.20% |
|
Enxofre |
0.05% |
|
Fósforo |
0.04% |
|
Ferro |
98% |
|
Densidade |
2,84 lb/in³ |
|
Limite de elast. |
36 259 psi |
|
Resistência à tração. |
58 000–79 800 psi |
|
Dureza |
67–83 Rockwell |
|
Magnetismo |
Magnético, de natureza ferrosa |
Como influenciam as propriedades mecânicas do aço-carbono A36 a sua utilização?
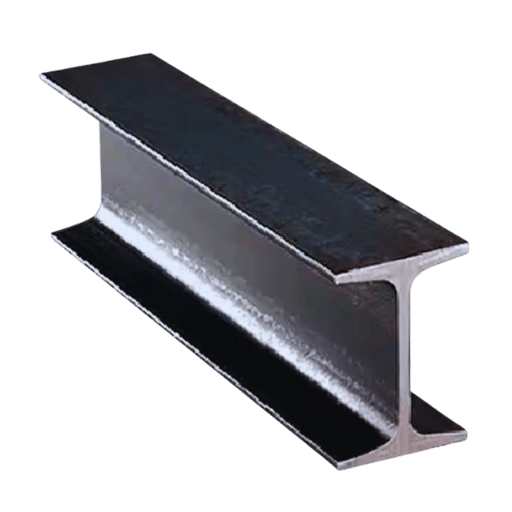
Análise da resistência à tração e do limite de elasticidade
A resistência à tração e o limite de elasticidade do aço-carbono A36 são essenciais para o seu funcionamento em diversas aplicações estruturais. A resistência à tração do aço A36 varia entre 58 000 psi e 79 800 psi, o que significa que o aço A36 consegue suportar uma tensão máxima de 58 000 a 79 800 psi quando é esticado ou tracionado, antes de romper. Esta característica é vantajosa na maquinagem do ASTM A36. Os ensaios de resistência à tração confirmam que o aço A36 é adequado para grandes cargas em estruturas, incluindo pontes, edifícios e equipamentos de construção. O limite de elasticidade é fundamental para o aço A36; é de aproximadamente 36 259 psi. Este valor realça a importância do limite de elasticidade, que mede o nível de tensão em que um componente começa a deformar-se plasticamente. O limite de elasticidade mais baixo torna o aço A36 preferível quando são necessários processos ligeiros de conformação, maquinagem e soldadura. Isto aplica-se sobretudo ao aço macio e laminado a quente. O equilíbrio entre o limite de elasticidade e a resistência à tração é crucial para garantir a integridade estrutural e permitir flexibilidade nos processos de fabrico. Além das propriedades mecânicas do aço A36, o preço acessível e a ampla disponibilidade tornam-no atrativo em diversas aplicações de engenharia e industriais.Efeito do aço de baixo carbono na ductilidade e nas propriedades de soldadura
Os aços de baixo carbono, como o grau A36, têm uma ductilidade notável, essencial em aplicações que envolvem deformações extensas sem rutura. O baixo teor de carbono, geralmente inferior a 0,3%, favorece uma microestrutura mais homogénea e macia, melhorando o alongamento. Estudos demonstraram que o aço de baixo carbono pode atingir um alongamento entre 20 e 25%, o que é particularmente vantajoso em operações de conformação e moldagem. Além disso, os aços de baixo carbono apresentam melhor soldabilidade devido ao menor teor de carbono, que provoca menos precipitação de carbonetos durante a soldadura. Isto também reduz a tendência do material para se tornar frágil na zona afetada pelo calor (HAZ). A baixa temperabilidade permite que a microestrutura em torno das soldaduras mantenha a ductilidade e a tenacidade após a solidificação. Assim, o aço de baixo carbono é compatível com muitos processos de soldadura comuns, incluindo soldadura por arco, MIG e TIG, produzindo juntas soldadas resistentes e fiáveis para aplicações estruturais e industriais. Estas características combinadas continuam a tornar o aço de baixo carbono um material de eleição para indústrias que exigem desempenho, soluções económicas e qualidade consistente.Avaliação da resistência ao impacto à temperatura ambiente
A resistência ao impacto à temperatura ambiente é uma medida fundamental da capacidade de um material para suportar cargas inesperadas sem romper. Esta característica é elevada no aço de baixo carbono, graças à sua ductilidade e capacidade de absorver energia eficazmente. Pode ser avaliada através de ensaios normalizados, como o ensaio de impacto Charpy. Os dados indicam que o aço de baixo carbono resiste bem aos impactos e pode ser utilizado em aplicações estruturais em que essa resistência é essencial.Quais são as aplicações industriais do ASTM A36?
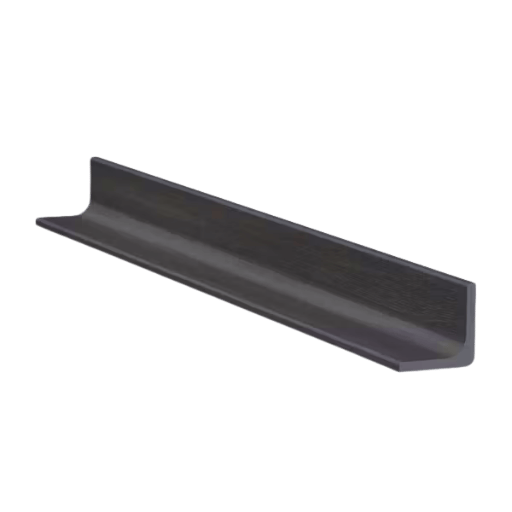
Aplicações estruturais: vigas I e maquinaria
O ASTM A36 é frequentemente utilizado no fabrico de vigas estruturais em I e estruturas de maquinaria, devido às suas características mecânicas vantajosas e ao preço relativamente baixo. As vigas em I fabricadas em aço ASTM A36 são essenciais na construção de pontes, edifícios e até infraestruturas industriais sujeitas a cargas. Estas vigas são normalmente de aço laminado a quente, que oferece uma boa relação entre resistência e peso, melhorando o aproveitamento do material e preservando a integridade estrutural. Em aplicações de maquinaria, o aço ASTM A36 pode ser utilizado em componentes sujeitos a níveis moderados de tensão e desgaste. A sua soldabilidade e maquinabilidade oferecem flexibilidade de projeto, uma grande vantagem no fabrico de equipamentos, suportes e bases de máquinas. Na indústria, o aço ASTM A36 tem uma resistência à tração de 400–550 MPa (58–80 ksi) e um alongamento de 20% em 2 inches. Isto garante um excelente desempenho sob cargas dinâmicas e estáticas. Estas características e o baixo custo tornam-no muito procurado em numerosos setores industriais.ASTM A36 nos setores automóvel e das plataformas petrolíferas
Os setores automóvel e das plataformas petrolíferas utilizam amplamente o ASTM A36 pelas suas características estruturais e vantagens de custo. No setor automóvel, o ASTM A36 é utilizado no fabrico de estruturas, suportes e outras peças que exigem elevada resistência à tração e ductilidade. O material também tem de suportar tensões dinâmicas e vibrações para garantir a segurança e a durabilidade dos veículos. Além disso, a sua soldabilidade permite a integração em projetos complexos, melhorando a eficiência da montagem. Verifica-se uma utilização semelhante no setor do petróleo e do gás, onde o ASTM A36 é usado na construção de componentes estruturais para plataformas petrolíferas, plataformas, vigas e estruturas de suporte. As operações offshore exigem materiais capazes de suportar ambientes agressivos e com elevada salinidade, bem como temperaturas extremamente altas e baixas. O ASTM A36 é resistente, apresenta boa resistência à corrosão e é tenaz, embora necessite de um revestimento adequado. O material também possui propriedades mecânicas satisfatórias, fundamentais nestes setores; por exemplo, é comum exigir um limite de elasticidade mínimo de 250 MPa (36 ksi). Além destas características, o material está facilmente disponível e é fácil de maquinar, o que torna o ASTM A36 uma opção prática e fiável para aplicações essenciais.Papel em aplicações de aço não estruturais
O ASTM A36 é essencial em aplicações de aço não estruturais devido à sua ampla utilização e aos processos simples de fabrico. É frequentemente utilizado em componentes de máquinas e automóveis, bem como em equipamentos sujeitos a níveis baixos de tensão. O preço acessível torna-o adequado para projetos pouco exigentes que não requerem um desempenho elevado. A maquinabilidade e a soldabilidade também simplificam os processos de fabrico.Como afeta o tratamento térmico do aço ASTM A36 as suas propriedades?
A têmpera de recozimento e os seus efeitos
O processo de tratamento térmico por recozimento melhora as propriedades mecânicas do aço ASTM A36 através de alterações na sua microestrutura. O procedimento consiste em aquecer o aço até determinada temperatura, mantê-lo nessa temperatura durante algum tempo e arrefecê-lo gradualmente. Este método reduz as tensões internas, aumenta a ductilidade e refina a estrutura dos grãos, melhorando a aptidão para o fabrico. Nos aços ASTM A36, a temperatura de recozimento situa-se entre 1 650°F e 1 750°F (900°C e 955°C). Durante a fase de arrefecimento lento, que pode ocorrer ao ar ou num forno, a microestrutura torna-se uniforme e passa a ser composta por ferrite e perlite. Estudos mostram que o aço ASTM A36 recozido apresenta maior tenacidade e menor dureza do que o aço no estado laminado; por isso, pode ser utilizado em aplicações que exigem melhor conformabilidade, mantendo alguma resistência. A análise de dados revela que o recozimento aumenta as percentagens de alongamento e os valores de energia de impacto do aço ASTM A36, características que ampliam consideravelmente a sua utilidade em aplicações de fabrico e estruturais. Contudo, há uma contrapartida: uma ligeira redução do limite de elasticidade e da resistência à tração, que pode ser importante na seleção de componentes sujeitos a cargas ou tensões elevadas. Em suma, o recozimento oferece uma estratégia versátil para adaptar o aço ASTM A36 a aplicações de engenharia específicas, demonstrando a sua capacidade de adaptação e otimização do desempenho.Compreender o acabamento da superfície após o tratamento térmico
O tipo e o processo de tratamento térmico, a composição do material e as medidas de proteção adotadas determinam o acabamento da superfície após o tratamento. Tratamentos como o recozimento, a têmpera ou o revenido podem causar oxidação a temperaturas elevadas, deixando carepa ou descoloração nas superfícies. As atmosferas de gás inerte e os fornos de vácuo são eficazes na prevenção destes problemas. Estas imperfeições podem ser corrigidas através de processos de acabamento, como retificação, polimento ou jato de areia, para deixar o aço laminado a quente liso e com bom aspeto após o tratamento térmico. É fundamental manter a qualidade da superfície e cumprir os requisitos de desempenho; o ambiente de tratamento térmico é determinante.Quais são as diferenças entre o ASTM A36 e outros graus de aço?
Comparação entre o ASTM A36 e o aço 1018
| Parâmetro | ASTM A36 | Aço 1018 |
|---|---|---|
|
Carbono (%) |
0.26 |
0.18 |
|
Manganês (%) |
0.75 |
0.6-0.9 |
|
Resistência à tração (psi) |
58,000 |
63,000 |
|
Limite de elasticidade (psi) |
36,300 |
53,700 |
|
Alongamento (%) |
20 |
15 |
|
Maquinabilidade |
Boa |
Excelente |
|
Soldabilidade |
Boa |
Excelente |
|
Custo |
Mais baixo |
Mais alto |
|
Aplicações |
Estruturais |
Peças de precisão |
Aço A36 laminado a quente vs. trefilado a frio
| Parâmetro | Laminado a quente | Trefilado a frio |
|---|---|---|
|
Temperatura do processo |
Elevada |
Ambiente |
|
Superfície |
Rugosa |
Lisa |
|
Resistência |
Mais baixo |
Mais alto |
|
Tolerâncias |
Mais amplas |
Mais apertadas |
|
Custo |
Mais baixo |
Mais alto |
|
Facilidade de trabalho |
Mais fácil |
Mais difícil |
|
Tensão |
Reduzida |
Aumentada |
|
Aplicações |
Estruturas, carris |
Precisão, estética |
Avaliação do material de aço-carbono ASTM A36 em comparação com o aço ligado
| Parâmetro | ASTM A36 | Aço ligado |
|---|---|---|
|
Carbono (%) |
0.25-0.29 |
Variável |
|
Resistência |
Moderada |
Elevada |
|
Soldabilidade |
Excelente |
Boa |
|
Corrosão |
Baixa |
Elevada |
|
Custo |
Baixa |
Mais alto |
|
Aplicações |
Estruturais |
Especializada |
Perguntas frequentes (FAQs)
P: O que é o aço ASTM A36 e quais são os seus principais componentes?
R: O aço A36 é uma liga estrutural de baixo carbono, amplamente especificada para vigas, chapas e suportes. É composto sobretudo por ferro, com um limite de carbono de cerca de 0.29 por cento e pequenas quantidades permitidas de enxofre, fósforo, silício e cobre, que ajustam a soldabilidade e a tenacidade.P: Quais são as propriedades físicas típicas do material de aço ASTM A36?
R: A densidade é de quase 7.85 gramas por centímetro cúbico e os valores médios de resistência à tração situam-se entre 400 e 550 megapascais. O limite de elasticidade é de pelo menos 250 megapascais e o alongamento numa secção normalizada atinge cerca de 20 por cento; estes valores confirmam a sua utilização em estruturas pesadas.P: Como se compara a maquinabilidade do ASTM A36 com a de outros aços?
R: A maquinabilidade corresponde a cerca de 72 por cento da de um aço de referência, o que é um resultado razoável, embora fique abaixo do AISI 1018. As ferramentas continuam a ser eficazes em operações de torneamento e fresagem, embora os operadores muitas vezes substituam as pastilhas mais cedo do que fariam com aços de maquinagem fácil de grau superior.P: Onde se encontram mais frequentemente chapas A36 em aplicações reais de construção?
R: As chapas A36 são mais utilizadas em estruturas de edifícios, pontes rodoviárias e oficinas em geral. Os soldadores apreciam a estabilidade da sua composição química durante a soldadura por arco, e as equipas de gruas valorizam a facilidade com que o material pode ser dobrado ou cortado manualmente. As oficinas de camiões e tratores também recorrem ao A36 para suportes, chassis e reparações rápidas na estrada, em que a rapidez é mais importante do que a documentação.P: Qual é a diferença prática entre o aço A36 laminado a quente e o aço laminado a frio?
R: O aço A36 laminado a quente passa pelos cilindros ainda incandescente, pelo que ganha alguma carepa e fica rugoso, quase como o ferro fundido, mas dobra com facilidade. Em contrapartida, o aço laminado a frio arrefece lentamente durante uma segunda série de passagens, que polida a superfície até ficar espelhada e aumenta a resistência à tração, mas reduz o alongamento possível.P: Qual é a resistência do aço ASTM A36 à ferrugem e a outras formas de corrosão?
R: O aço A36 enferruja quando a água penetra numa raspadela, porque não contém o crómio e o níquel que protegem as ligas de alto desempenho. Os engenheiros preocupam-se quando a humidade aumenta, pelo que as vigas destinadas a ambientes marítimos ou a salas com vapores ácidos costumam receber um revestimento de zinco, uma camada de tinta ou um banho de epóxi muito antes de serem içadas para o lugar.P: Qual é a relação entre a microestrutura do aço A36 e o seu comportamento sob tensão?
R: O aço A36 deve a sua tenacidade a uma microestrutura rica em ferrite e perlite. Esta mistura de duas fases mantém a liga suficientemente dúctil para dobrar sem partir e suficientemente resistente para absorver choques repentinos. Os construtores de pontes e os fabricantes apreciam precisamente esta combinação de alongamento controlado e cedência fiável. A ferrite amortece; a perlite, que aumenta discretamente a rigidez, protege contra a fratura frágil. Se a mesma chapa passar de uma área de soldadura para um horizonte urbano exposto a correntes de ar, continuará a revelar-se fiável.P: Como transformam os fabricantes os lingotes brutos nas chapas A36 que vemos nas oficinas?
A: Os produtores costumam fazer passar o esboço ou a placa por um laminador a quente, com passagens escalonadas até atingir a espessura pretendida. O aço arrefece lentamente na mesa de saída, e esse processo de reaquecimento e compressão deixa um acabamento rugoso e coberto de carepa. Nesta fase, é normal uma precisão de cerca de um quarto de polegada, pelo que as equipas de controlo da qualidade anotam as medidas com giz em vez de traçarem as larguras a laser.P: Em termos práticos, como se compara o ASTM A36 com o AISI 1018?
R: O A36 já é uma especificação de referência para aplicações estruturais, sacrificando algum polimento da superfície em favor da facilidade de soldadura em obra. Em contrapartida, o AISI 1018 desliza com facilidade sob a ferramenta de torneamento, graças a um teor de carbono ligeiramente superior e a uma composição de liga mais simples. Os gráficos de resistência mostram uma ligeira vantagem do 1018 quando a maquinagem entra em jogo, mas a diferença diminui quando grandes estruturas são sujeitas a cargas laterais. Nenhum dos aços é especial; cada um tem o seu lugar na tabela de vigas.P: O que deve ter em conta um operador de máquinas ao trabalhar o aço ASTM A36?
R: Os inspetores de controlo de qualidade referem frequentemente que o A36 tem uma classificação de maquinabilidade previsível, próxima de 70 por cento do valor de referência ideal para o aço macio. Ainda assim, o material pode endurecer ligeiramente durante cortes intensos, pelo que se recomenda a utilização de líquido de refrigeração em abundância ou de passagens mais leves e faseadas para limitar esse efeito. As ferramentas robustas de aço rápido sem revestimento podem funcionar bem, embora as ferramentas de carboneto prolonguem a vida útil e deixem riscos mais finos quando aumentam os volumes de produção.Fontes de referência
1. Análise do efeito da variação da espessura do revestimento e da composição da mistura de vidro com flocos de magnésio num revestimento epóxi sobre a resistência à abrasão, a resistência de aderência e a previsão da taxa de corrosão de chapas de aço ASTM A36 (Pratikno et al., 2020)- Principais conclusões:
- Quando a espessura do revestimento era de 300 μm e este continha 10 por cento de vidro com flocos de carbonato de magnésio, a aderência ao aço foi máxima no ensaio de arrancamento.
- Uma camada mais espessa, de 700 μm, com 30 por cento de vidro com flocos, inserida simplesmente na máquina de abrasão, apresentou a melhor resistência à abrasão do estudo.
- Segundo as medições em célula tripla, a corrosão foi mais lenta precisamente com a mesma combinação de 700 μm e 30 por cento.
- Metodologia:
- A experiência testou espessuras de revestimento de 300, 500 e 700 μm, misturando o vidro com flocos nas proporções de 10, 20 e 30 por cento em peso.
- Medidores de arrancamento avaliaram a aderência, uma máquina de abrasão de bancada registou o desgaste e um equipamento de três células previu a taxa de ferrugem.

