


Especificações rápidas
| Parâmetro | Valor |
|---|---|
| Fabrico | Laminagem a quente (HFS) ou trefilagem a frio (CDS), segundo a ASTM A519 |
| Classes comuns | 1018, 1026 (carbono) · 4130, 4140 (liga) · 304, 316 (inoxidável) |
| Intervalo de diâmetros exteriores | 0.125″–26″ (CDS) · até 660 mm (HFS) |
| Normas principais | ASTM A519 · A106 · A53 · A269 · A312 |
| Classificação de pressão | Até 3 420 PSI (tubagem hidráulica SAE J524) |
| Acabamento de superfície | CDS: superfície lisa, tolerâncias apertadas · HFS: superfície rugosa, própria para maquinagem |
O que é um tubo de aço sem costura?
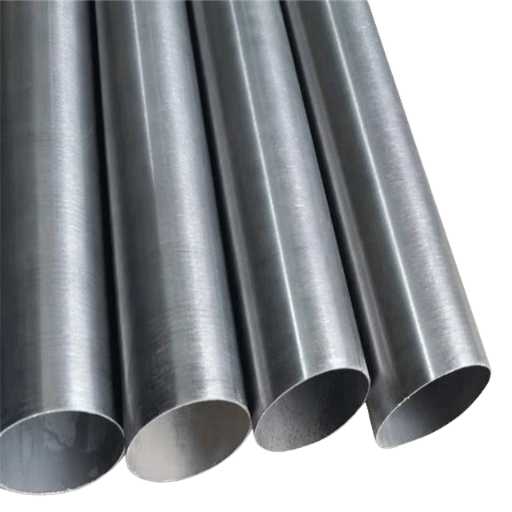
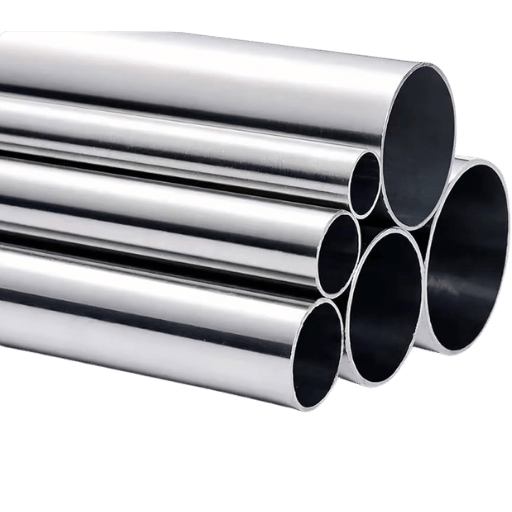 Um tubo oco de aço é produzido aquecendo um bilete de aço redondo maciço até à temperatura de forjamento adequada e perfurando-o pelo centro com uma ferramenta especial. Obtém-se uma estrutura oca de aço, sem soldadura longitudinal ao longo de todo o tubo, uma vez que este foi originalmente fabricado a partir de uma única peça de metal. A designação SMLS é comum na documentação dos fabricantes e nos desenhos de engenharia para indicar que o aço tem construção sem costura.
A ausência de uma costura de soldadura não é apenas uma característica desejável: tem também implicações significativas na capacidade do tubo para suportar pressão. Segundo o ASME Boiler and Pressure Vessel Code, Section VIII, Division 1, o fator de eficiência da junta soldada E= 1.0 aplica-se a «tubos e tubagens sem costura». Nos tubos soldados longitudinalmente (por exemplo, ERW), a classificação é E= 0.85, o que representa uma redução de 15% da tensão admissível na junta soldada.
Isto pode ser representado da seguinte forma: não há costura de soldadura e a tensão distribui-se a 100% por toda a circunferência do tubo, permitindo assim uma pressão de serviço admissível superior…
Na verdade, penso que esse é o documento original!
É também por este motivo que os projetos especificam tubos sem costura para linhas hidráulicas, tubos de caldeiras, tubagem de produção em poços para petróleo e gás e componentes de recipientes sob pressão. Quando uma falha na costura de soldadura pode causar problemas de segurança, os engenheiros eliminam esse ponto de falha especificando SMLS. Para consultar toda a gama de produtos sem costura, visite a página de tubos sem costura.
O que é o aço sem costura?
«Aço sem costura» é a designação dada ao aço moldado em forma tubular sem recorrer a soldadura ou a qualquer outro processo de união. O processo começa com uma secção cilíndrica maciça ou um bilete, que é aquecido e perfurado num laminador rotativo. Assim, o tubo de aço sem costura é uma estrutura longa e oca, sem descontinuidades metalúrgicas, formada por uma única estrutura metálica do início ao fim. É especificado quando se pretende garantir a integridade sob pressão, a resistência à fadiga e propriedades uniformes em todo o tubo, por exemplo, em tubagens de centrais elétricas, sistemas hidráulicos aeroespaciais e tubagem de produção de petróleo em águas semiprofunda. É importante salientar que «sem costura» não se refere à composição do próprio aço, mas sim aos processos usados no seu fabrico. Todos os tipos de aço, incluindo aço-carbono, aço de liga e aço inoxidável, podem ser considerados «sem costura».Como são fabricados os tubos de aço sem costura: laminagem a quente e trefilagem a frio
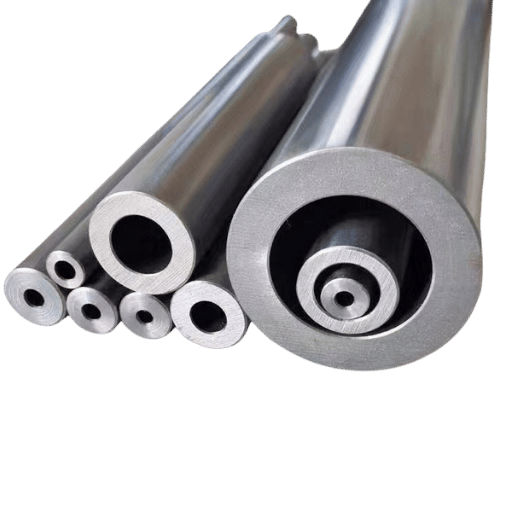 Todos os tubos simples de aço sem costura começam da mesma forma: um bilete redondo maciço é aquecido a mais de 1200C e comprimido num laminador rotativo de perfuração. Este processo, conhecido como processo Mannesmann, utiliza pares de cilindros em forma de barril, que fazem rodar o bilete enquanto o pressionam contra um mandril fixo. A combinação da pressão de laminagem com a rotação cria um orifício no centro do bilete, formando uma estrutura oca de paredes espessas. Todos os tubos passam depois por uma de duas etapas finais para obter as propriedades mecânicas pretendidas.
Sem costura com acabamento a quente (HFS)
No acabamento a quente, o tubo sem costura passa por uma série de operações de redução a quente e laminadores de anéis até atingir a temperatura ambiente. Após a laminagem, os tubos podem ser arrefecidos ao ar ou normalizados. Os tubos sem costura com acabamento a quente são geralmente fabricados a partir de aço SAE 1026, segundo a norma ASTM A519. O trabalho a quente deixa a superfície rugosa e com carepa, e as tolerâncias são relativamente amplas. A espessura da parede é bastante uniforme, mas não muito precisa. Os tubos de aço-carbono sem costura com acabamento a quente custam significativamente menos do que os trefilados a frio e são normalmente especificados para aplicações estruturais, mangas de parede espessa e peças maquinadas.Sem costura trefilado a frio (CDS)
Na trefilagem a frio, a estrutura com acabamento a quente é puxada através de uma fieira à temperatura ambiente, por vezes após uma passagem sobre um mandril. Esta etapa adicional encrua e alonga o tubo, reduzindo simultaneamente o seu diâmetro exterior e a espessura da parede. O resultado é uma superfície brilhante e lisa, com tolerâncias dimensionais muito apertadas. A trefilagem a frio aumenta significativamente o limite de elasticidade devido ao encruamento provocado pela deformação a frio, embora não altere de forma significativa a ductilidade. A ASTM A519 é a especificação mais comum para tubagem mecânica de aço-carbono sem costura trefilada a frio, geralmente em material SAE 1018 a 1026. As especificações CDS são usadas quando as tolerâncias dimensionais são prioritárias, por exemplo, em fieiras de estampagem de precisão, camisas de cilindros hidráulicos e componentes de máquinas que serão maquinados.| Parâmetro | HFS | CDS |
|---|---|---|
| Temperatura do processo | >1 200°C | Temperatura ambiente |
| Classe do aço | SAE 1026 | SAE 1018/1026 |
| Tolerância do diâmetro exterior | ±1% (típica) | ±0.005″ (típica) |
| Acabamento de superfície | Rugosa, com carepa | Lisa, brilhante |
| Uniformidade da parede | Moderada | Elevada |
| Custo relativo | Inferior | Superior |
| Mais indicado para | Estruturas pesadas, paredes espessas | Aplicações hidráulicas e mecânicas de precisão |
A especificação normalizada ASTM A519 estabelece as classes de material e tolerâncias dimensionais aceitáveis para tubagem mecânica sem costura de aço de liga e aço-carbono, com acabamento a frio ou a quente. Segundo a Tabela X2.1 da ASTM, a tolerância do diâmetro exterior de um tubo CDS com menos de 1″ de diâmetro é de 0.005″. Para dimensões superiores, a margem de tolerância aumenta proporcionalmente. A encomenda deve indicar a tabela aplicável.
«Nas aplicações hidráulicas, as tolerâncias apertadas são importantes; já nas buchas e rodas cujas peças serão removidas por maquinagem posterior, o acabamento a quente oferece a melhor relação qualidade-preço.»
— Engenheiro sénior de tubagens, fórum Eng-Tips
Materiais para tubos sem costura: classes de aço-carbono, aço de liga e aço inoxidável
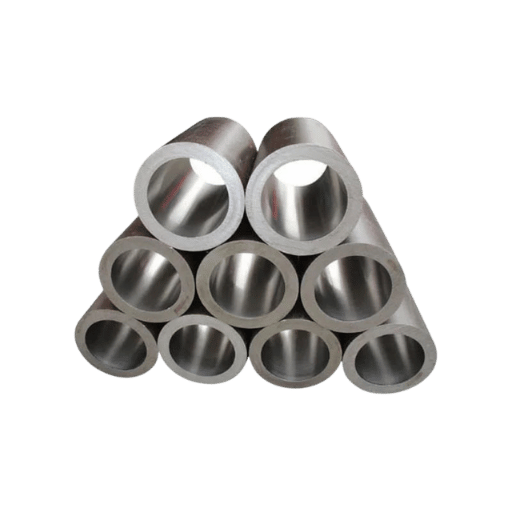 Para que um tubo sem costura tenha as propriedades físicas pretendidas, a especificação do material utilizado é tão importante como o processo de fabrico. O aço-carbono, o aço de liga e o aço inoxidável apresentam diferenças significativas em termos de resistência, resistência à deformação a altas temperaturas, tendência para a corrosão e custo. A tabela seguinte compara algumas das classes mais comuns de cada família.
| Propriedade | Aço-carbono (1018/1026) | Aço de liga (4130/4140) | Aço inoxidável (304/316) |
|---|---|---|---|
| Limite de elasticidade | 250–350 MPa | 460–690 MPa | 205–290 MPa |
| Resistência à tração | 410–520 MPa | 560–900 MPa | 515–690 MPa |
| Temperatura máxima de serviço | ~425°C (A106) | ~540°C (A335 P11) | ~815°C (304) |
| Resistência à corrosão | Baixa (necessita de revestimento) | Moderada | Excelente |
| Normas típicas | A519, A106, A53 | A519 (4130/4140) | A269, A312 |
| Aplicações comuns | Estruturas gerais, canalizações, transporte de petróleo | Cilindros hidráulicos, aeroespacial, aplicações sob alta tensão | Processamento químico, indústria alimentar e farmacêutica, setor marítimo |
Aço-carbono: as classes de uso geral
Os aços-carbono SAE 1018 e SAE 1026 são as duas opções mais comuns para materiais segundo a especificação ASTM A519. Para aplicações de alta pressão em condições normais de tubagem, aplica-se a especificação ASTM A 106, Grade B (limite de elasticidade mínimo de 240 MPa e resistência à tração mínima de 415 MPa). A maioria das tubagens de serviço a alta temperatura e das estruturas industriais de uso geral utiliza tubos de aço-carbono simples sem costura, com limite de temperatura de 425 C, sem necessidade da proteção contra a corrosão proporcionada por composições de aço inoxidável ou de liga. Um pormenor que apanha muitos compradores desprevenidos: A 106 e A 53 são normas para tubos de aço-carbono, mas a A 106 inclui silício na composição química, o que aumenta a resistência à grafitização a altas temperaturas; a A 53 não exige silício. A A 106 é uma opção adequada para linhas de vapor e tubagens de refinarias.Aço de liga: quando o carbono não é suficiente
As classes de liga de crómio-molibdénio, como 4130 e 4140, são especificadas quando se exige um limite de elasticidade ou uma resistência à fadiga superiores, ou melhor comportamento à fluência a alta temperatura, para além do que o aço-carbono oferece. Estas classes constam da ASTM A 519 para tubagem mecânica 4130 (em estado de solubilização ou normalizado, com limite de elasticidade mínimo de 460 MPa). São comuns em camisas de cilindros hidráulicos e componentes de trens de aterragem de aeronaves. O 4140 (temperado e revenido, com limite de elasticidade até 690 MPa) é usado em veios robustos, colares de perfuração e equipamentos rotativos sujeitos a cargas elevadas. Ambas as classes de liga têm de ser fornecidas com um ciclo de tratamento térmico controlado, o que aumenta o prazo de entrega e o custo. Consulte a nossa página de classes de tubos de liga para ver as dimensões disponíveis em stock.Aço inoxidável: aplicações em que a resistência à corrosão é prioritária
As classes 304 e 316 de tubos inoxidáveis sem costura estão especificadas na ASTM A 269 (tubagem de instrumentação) e na ASTM A312 (tubos para altas temperaturas ou ambientes agressivos). O 304 oferece uma resistência à corrosão mais abrangente e suporta um serviço contínuo até cerca de 815 C. A adição de molibdénio ao 316 melhora a resistência à corrosão por picadas causada por cloretos, tornando-o a opção habitual em instalações químicas e navios. Os tubos inoxidáveis sem costura custam várias vezes mais do que os equivalentes de aço-carbono, pelo que devem ser usados criteriosamente. Consulte o nosso inventário de tubos inoxidáveis sem costura para ver as dimensões disponíveis em stock. Um caso real demonstra a importância da seleção do aço: uma instalação petrolífera e química no Texas projetou e construiu um par de permutadores de calor para ácido sulfúrico diluído a 150 C, usando tubos de aço inoxidável 304 sem costura. Após 3 anos de funcionamento, uma unidade paralela, equipada com tubos 304 revestidos e soldados, apresentava picadas de corrosão junto à zona afetada pelo calor da soldadura. Os tubos sem costura da unidade original não apresentavam sinais de corrosão. A microestrutura diferente na zona da soldadura e na zona termicamente afetada constituiu um local propício ao início de corrosão localizada, algo que o material sem costura não permitiu.Normas ASTM para tubos de aço sem costura: A519, A106, A53 e outras
 1. A indicação da norma ASTM na ordem de compra define a composição química, os ensaios mecânicos, as tolerâncias dimensionais e os procedimentos de inspeção que a fábrica de tubos deve cumprir. É fácil cometer um erro de especificação neste ponto. Um material fora da especificação pode cumprir a ordem de compra, mas não ser adequado à aplicação; por isso, escolher a norma correta pode ser decisivo. A tabela seguinte resume as aplicações das seis normas mais comuns para tubos sem costura.
| Norma | Âmbito | Apenas sem costura? | Aplicação principal | Temperatura máxima |
|---|---|---|---|---|
| ASTM A519 | Tubagem mecânica | Sim | Estruturas, sistemas hidráulicos, setor automóvel | Ambiente a moderada |
| ASTM A106 | Tubo para pressão | Sim (apenas sem costura) | Serviço a alta temperatura e alta pressão | 425°C |
| ASTM A53 | Tubo | Não (Tipo S=sem costura, Tipo E=ERW) | Pressão baixa a média, aplicações estruturais | Moderada |
| ASTM A269 | Tubagem de aço inoxidável | Não (sem costura ou soldada) | Instrumentação, indústria alimentar e farmacêutica | Varia consoante a classe |
| ASTM A312 | Tubo de aço inoxidável | Não (sem costura ou soldada) | Serviço químico a alta temperatura com aço inoxidável | Até 815°C |
| ASTM A179 | Tubos para permutadores de calor | Sim | Tubos para caldeiras e condensadores | ~540°C |
- Temperatura de serviço? Ambiente: A519 | Elevada (425C): A106 | Alta (>425C): A335
- É para serviço sob pressão? Sim: A106 ou A53 | Não: A519
- Aço-carbono ou inoxidável? → Aço-carbono: A53/A106 | Aço inoxidável: A269/A312
Responda a estas 3 perguntas por ordem para identificar a especificação correta em pelo menos 90% dos casos. As situações menos comuns (aço inoxidável duplex, ligas de níquel, serviço criogénico) exigem uma análise de engenharia mais aprofundada.
Qual é a diferença entre os tubos ASTM A53 e A106?
A A106 é uma norma exclusivamente para tubos sem costura e exige também silício na composição química do aço, o que comprovadamente reduz a tendência para grafitização ou perda de resistência a alta temperatura devido à difusão do carbono para as lamelas de grafite. A A53 permite o fabrico sem costura (Tipo S) e ERW (Tipo E), sem exigir silício na composição química. Ambas são normas para tubos de aço-carbono; a A106 tem controlos mais rigorosos da composição química e o requisito de fabrico sem costura torna-a indicada para produção de energia, tubagens de refinarias e serviços acima de aproximadamente 370C. A A53 é uma boa opção para colunas estruturais, água potável, distribuição de gás e canalizações gerais, quando a temperatura se mantém abaixo de 200C. Para aplicações não críticas a 200C ou menos, a A53 Tipo S proporciona uma especificação sem costura, muitas vezes com uma poupança em relação à A106 Grade B. Para serviços a temperaturas elevadas ou críticos em termos de pressão, use A106 Grade B. Ligações internas: tubo ASTM A106 Grade B, tubo API 5L Grade B, tubo ASTM A53.Dimensões, séries e tabelas de peso dos tubos de aço sem costura
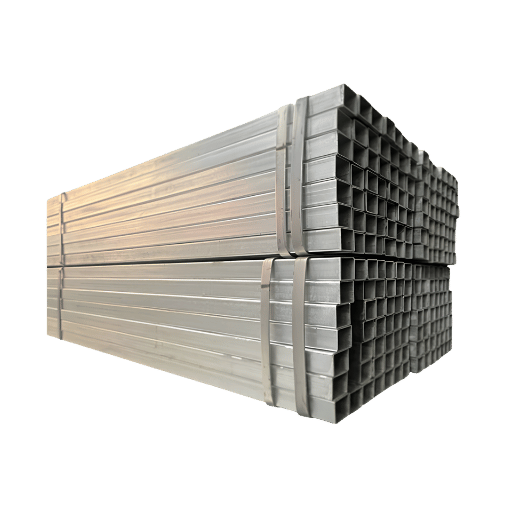 A seleção de um tubo sem costura com as dimensões certas exige a especificação de 3 parâmetros: tipo (dimensão nominal do tubo), espessura da parede (número da série) e comprimento. A tabela seguinte apresenta as 10 dimensões NPS mais comuns, com as espessuras e os pesos por pé das séries Schedule 40 e 80 (segundo a ASME B36.10M).
| NPS | Diâmetro exterior (in) | Diâmetro exterior (mm) | Espessura da parede SCH 40 (in) | Peso por pé SCH 40 (lb) | Espessura da parede SCH 80 (in) | Peso por pé SCH 80 (lb) |
|---|---|---|---|---|---|---|
| 1/2″ | 0.840 | 21.3 | 0.109 | 0.85 | 0.147 | 1.09 |
| 3/4″ | 1.050 | 26.7 | 0.113 | 1.13 | 0.154 | 1.47 |
| 1″ | 1.315 | 33.4 | 0.133 | 1.68 | 0.179 | 2.17 |
| 1-1/2″ | 1.900 | 48.3 | 0.145 | 2.72 | 0.200 | 3.63 |
| 2″ | 2.375 | 60.3 | 0.154 | 3.65 | 0.218 | 5.02 |
| 3″ | 3.500 | 88.9 | 0.216 | 7.58 | 0.300 | 10.25 |
| 4″ | 4.500 | 114.3 | 0.237 | 10.79 | 0.337 | 14.98 |
| 6″ | 6.625 | 168.3 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8″ | 8.625 | 219.1 | 0.322 | 28.55 | 0.500 | 43.39 |
| 12″ | 12.750 | 323.9 | 0.375 | 49.56 | 0.500 | 65.42 |
A ASTM A519 especifica tolerâncias de 0.005″ no diâmetro exterior de tubos CDS com menos de 2″ de diâmetro. Os tubos HFS são laminados sem costura em fornos especiais e têm frequentemente uma tolerância de 1% no diâmetro exterior. A maioria dos tubos sem costura tem uma tolerância típica de 10% na espessura da parede. Indique as tolerâncias na ordem de compra, em conformidade com as normas ASTM.
Tubo sem costura ou tubo soldado: como escolher
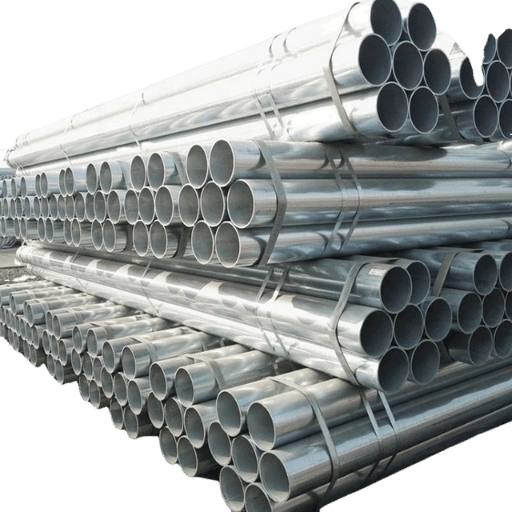 A escolha entre tubagem sem costura e soldada depende de 4 fatores: pressão necessária, precisão dimensional, orçamento e disponibilidade do produto. Cada método de fabrico tem vantagens e desvantagens claras; os engenheiros experientes tomam as melhores decisões escolhendo o produto adequado à aplicação, em vez da opção mais cara.
- Sem costura de soldadura: fator de eficiência da soldadura E =1.0
- Espessura uniforme da parede em toda a circunferência
- Pressão de serviço admissível superior para a mesma espessura da parede
- Melhor resistência à fadiga sob cargas cíclicas
- Sem alterações microestruturais na zona afetada pelo calor (HAZ)
- 20-40% mais caros do que os ERW equivalentes
- Prazos de entrega mais longos, sobretudo para classes de aço de liga e aço inoxidável
- Diâmetro exterior máximo limitado (normalmente 24-26″ na maioria das fábricas)
- O acabamento de superfície HFS é rugoso e irregular
- Pode ocorrer excentricidade da espessura da parede nas dimensões maiores
| Fator | Sem costura (SMLS) | ERW (soldado) | DOM |
|---|---|---|---|
| Eficiência da soldadura (E) | 1.00 | Aplica-se o fator 0.85 | ~1.00 (soldadura removida por trefilagem) |
| Custo relativo | 100% (referência) | 60-80% do valor dos tubos sem costura | 70-85% do valor dos tubos sem costura |
| Diâmetro exterior máximo normalmente disponível | ~26″ | 24″+ | ~12″ |
| Classificação de pressão | Mais elevada | Inferior (E = 0.85) | Elevada (soldadura removida) |
| Acabamento de superfície | CDS liso / HFS rugoso | Uniforme | Muito lisa |
| Prazo de entrega | Mais longo | Mais curto | Moderada |
Qual é a diferença entre tubos de aço ERW e sem costura?
Os tubos ERW (soldados por resistência elétrica) são fabricados a partir de uma tira plana de aço, moldada em forma cilíndrica e soldada ao longo da costura longitudinal por aquecimento por resistência. A costura de soldadura é a principal diferença entre os produtos. Os códigos ASME para recipientes sob pressão estabelecem um fator de eficiência da soldadura de 0.85 para ERW, exigindo o aumento da espessura da parede (s) para compensar a resistência inferior da soldadura. Isto representa uma redução de 15% no fator E e exige que o projetista especifique uma parede proporcionalmente mais espessa do que a de um tubo sem costura. Para aplicações estruturais gerais, vedações, fluidos a baixa pressão e estruturas mecânicas, os ERW permitem poupar 20-40% nos custos do projeto, embora com uma redução do desempenho. Os tubos sem costura são a escolha evidente para recipientes sob pressão, tubos de caldeiras ou serviços em poços de petróleo e gás. A tubagem DOM (trefilada sobre mandril) é uma opção intermédia: começa por ser fabricada como tubo soldado e depois é trefilada sobre um mandril, processo que praticamente elimina a costura de soldadura e produz um tubo com propriedades próximas das de um tubo sem costura. A tubagem DOM é muito utilizada em cilindros hidráulicos e veios de transmissão automóveis. Consulte a nossa página de tubos ERW para mais informações sobre opções soldadas e a nossa página sobre tubos e tubagens para comparar os produtos.Como inspecionar a qualidade dos tubos de aço sem costura
 Imagine que recebe uma remessa de tubos sem costura. Não existe qualquer costura de soldadura, mas isso, por si só, não significa nada! Um tubo sem costura pode ainda apresentar defeitos dimensionais, de forma ou de superfície, ou problemas metalúrgicos que podem comprometer o funcionamento da sua estrutura.
Uma inspeção de receção bem planeada permite detetar estes problemas na sua oficina de fabrico ou mesmo antes.
- Verifique o certificado de ensaio do fabricante (MTC): número de corrida, resultados combinados de ensaios químicos (C, Mn, P, S, Si) e mecânicos (limite de elasticidade, resistência à tração, alongamento), ensaio de pressão hidrostática ou resultados de ensaios não destrutivos (NDE). Confirme se o MTC indica a norma ASTM e o grau adequados.
- Inspeção visual: examine todo o comprimento de cada tubo para detetar defeitos de superfície, como picadas, delaminações, costuras, fissuras e/ou excesso de carepa. Deve fazer rolar o tubo sobre uma superfície plana para detetar curvaturas acentuadas.
- Verificação dimensional: utilize um micrómetro calibrado para medir o diâmetro exterior em três pontos diferentes ao longo do comprimento (0, 90, 45). Utilize um medidor ultrassónico de espessura para verificar a espessura da parede em cada ponto.
- Verificação da ovalização: calcule (diâmetro exterior máximo – diâmetro exterior mínimo) / diâmetro exterior nominal 100. O valor deve ser 1% para a maioria das normas ASTM.
- Retilineidade, 1/8″ por cada 3′ no máximo, para tubos CDS. Utilize uma régua comprida e direita e apoie nela o tubo. Utilize uma régua graduada para medir a distância entre a régua direita e o tubo no ponto médio.
- Estado das extremidades: verifique se o corte é perpendicular e se está dentro da tolerância angular (determinado valor); verifique se há rebarbas no diâmetro interior ou exterior e, caso a encomenda de compra especifique extremidades biseladas, verifique o ângulo do bisel.
Quais são os problemas mais comuns nos tubos sem costura?
Os fabricantes com formação inspecionam continuamente o produto laminado, mas continuam a encontrar anomalias dimensionais em tubos sem costura de alta qualidade, como ovalização e espessura da parede não concêntrica. O processo de perfuração pode criar excentricidade, ou seja, uma variação mensurável em que a parede do tubo é mais espessa de um lado do que do outro. Defeitos de superfície, como picadas e inclusões, que se formam frequentemente durante a fundição e a laminagem, são muitas vezes encontrados na superfície interior do tubo acabado e não são visíveis do exterior. Os metais podem parecer estar em boas condições por fora, mas apresentar problemas microplásticos estruturais internos devido ao manuseamento incorreto do material durante o tratamento térmico. Isso pode causar uma curvatura e levar a uma fratura frágil quando o material é sujeito, a longo prazo, a tensão cíclica ou carga de impacto. A fragilização por hidrogénio é difícil de detetar e pode só se manifestar muitas semanas depois da instalação.No caso dos tubos para serviços sob pressão, a ASTM A106 estipula, devido ao ensaio hidrostático, um mínimo de 60% do limite de elasticidade mínimo especificado. Outros ensaios não destrutivos exigidos (por ultrassons ou correntes induzidas) são aprovados ao abrigo da ASTM A106 mediante acordo entre comprador e vendedor. Determine o método utilizado consultando o MTC: veja a área dos resultados dos ensaios e procure «HYDRO» ou «NDE/UT».
Contacte os nossos técnicos para obter informações sobre os nossos serviços de certificação de ensaios de materiais e de inspeção profissional.Preços dos tubos de aço sem costura: fatores de custo e dicas de compra
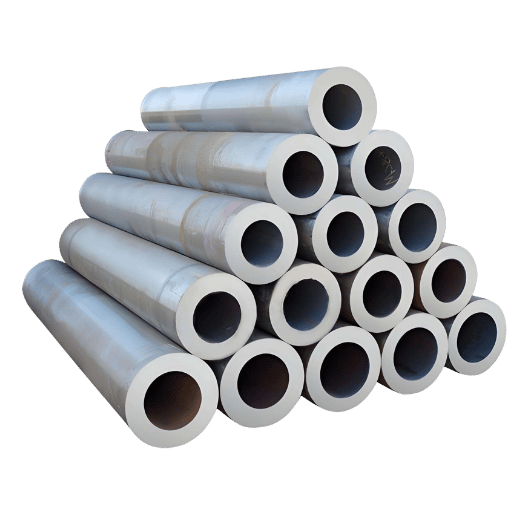 O preço de um tubo sem costura não se resume a um único valor; depende de, pelo menos, cinco fatores que podem variar em sentidos diferentes. Para comparar elementos equivalentes e compreender a fatura, estas informações ajudam a perceber que valores deve comparar:
- Matéria-prima (40-50% do total): os preços dos biletes de aço e da sucata definem o preço mínimo dos tubos sem costura. O preço médio mundial dos biletes rondava $525/tonne em 2025. Os preços dos tubos de aço-carbono baseiam-se no preço dos futuros de HRC; para as classes inoxidáveis, é acrescentada separadamente uma sobretaxa de níquel e crómio.
- Processo de fabrico (20-30%): o preço mais elevado dos tubos CDS em comparação com os tubos HFS deve-se ao maior número de etapas de trefilagem a frio, aos ciclos de recozimento adicionais e a um controlo de qualidade mais rigoroso. As classes de liga 6,2-2.4 implicam custos adicionais de tratamento térmico (normalização, têmpera e revenido); para as classes inoxidáveis, as etapas de decapagem e passivação também aumentam o custo.
- Dimensão e espessura da parede (10-15%): um diâmetro exterior maior ou uma parede mais espessa implica mais matéria-prima por pé, equipamento de manuseamento mais pesado e, em alguns casos, menos fabricantes capazes de produzir essa dimensão. As combinações invulgares de diâmetro exterior e espessura da parede, fora da tendência linear, têm um custo adicional.
- Quantidade da encomenda/quantidade mínima de encomenda (MOQ) (5-10%). 1-5 toneladas/dimensão/grau é o mínimo habitualmente disponível para S.Q. As encomendas que não cumprem estes critérios têm um acréscimo de 10-25% por lote pequeno. Combine várias dimensões numa encomenda de compra (PO) para atingir a MOQ e reduzir o preço já estabelecido por tonelada.
- Momento de compra (5-10%): Os preços do aço acompanham os de muitos mercados de matérias-primas. De acordo com o U.S. Bureau of Labor Statistics, o índice de preços na produção (PPI) do fabrico de tubos de ferro e aço subiu de 486.4 para 501.1 (índice, jun. 1982 = 100) durante o 1.º trimestre de 2026 — uma subida de 3% em três meses. Fixar o preço no início de um ciclo de subida pode permitir poupar milhares numa compra de grande dimensão.
Nota sobre os preços: Indica os preços atuais de mercado ($/tonelada métrica) no 1.º trimestre de 2026. Os preços dos tubos de aço baseiam-se num intervalo de dados globais sobre sucata e futuros de HRC. Os dados de preços com mais de 6 meses podem não representar os valores atuais de mercado.
Perspetivas do mercado de tubos de aço sem costura: o que muda até 2030
Recomendação: planeie com antecedência os projetos previstos para 2026-2027. As ligas de cobre e níquel estão a subir no índice PPI, e os prazos de entrega das classes especiais de tubos (liga e inoxidáveis) estão a aumentar, à medida que os fabricantes dão mais prioridade a projetos energéticos com margens mais elevadas.«Segundo a tendência identificada pela IndustryARC em 2024, prevê-se que o mercado de tubos sem costura atinja um valor de US$279,4 mil milhões até 2030, com uma taxa de crescimento anual composta de 6,1%, impulsionado pelas necessidades dos setores do petróleo, do gás e de outras fontes de energia, bem como pelo aumento do investimento no desenvolvimento de infraestruturas nas regiões da Ásia-Pacífico.»
— IndustryARC, Previsão do mercado de tubos sem costura 2024-2030
Perguntas frequentes sobre tubos de aço sem costura
P: Qual é a temperatura máxima de serviço dos tubos sem costura de aço-carbono?
Ver resposta
P: É possível curvar ou conformar tubos de aço sem costura depois da compra?
Ver resposta
P: Qual é a diferença entre NPS e o diâmetro exterior real na dimensionamento de tubos?
Ver resposta
P: Quanto tempo duram os tubos de aço sem costura em aplicações no exterior sem revestimento?
Ver resposta
P: Que certificações devo procurar ao comprar tubos sem costura no estrangeiro?
Ver resposta
P: Estão disponíveis tubos sem costura com diâmetro exterior e espessura da parede personalizados?
Ver resposta
Sobre este guia
Esta informação foi compilada, redigida e resumida pela equipa de engenharia da Baling Steel, com base em especificações ASTM e ASME, dados comerciais governamentais e conselhos de profissionais em fóruns e blogues online. As especificações dos tubos de aço sem costura e as normas ASTM de comparação utilizadas no texto estão corretas no início de 2026 (ou na data de publicação). Consulte um engenheiro de tubagens ou mecânico devidamente habilitado para obter ajuda na seleção do tubo mais adequado para o seu projeto.
Precisa de tubos de aço sem costura para o seu projeto?
Indique-nos as especificações — grau, dimensão, quantidade e destino da entrega — e faremos o possível para lhe enviar um orçamento no prazo de 24 horas.
Peça um orçamento →Referências e fontes
- ASME Boiler and Pressure Vessel Code, Secção VIII, Divisão 1 – Fatores de eficiência das juntas soldadas – ASME
- ASTM A519 Especificação normalizada para tubagem mecânica sem costura de aço-carbono e aço-liga – ASTM International
- ASTM A106/A106M Especificação normalizada para tubos de aço-carbono sem costura – ASTM International
- Comparação de tubos de aço comuns: A106 vs. A53 – American Piping Products
- ASME B36.10M Tubos de aço forjado soldados e sem costura – ASME
- Índice de preços no produtor: fabrico de tubos de ferro e aço – U.S. Bureau of Labor Statistics
- Modelo de custos de tubos de aço sem costura – SteelOnTheNet
- Previsão do mercado de tubos sem costura 2024-2030 – IndustryARC
- Investigação sobre tubagem mecânica trefilada a frio – U.S. International Trade Commission
Artigos relacionados
Verificado pela equipa de engenharia da Baling Steel — especializada no fabrico de tubos sem costura e no comércio mundial de aço desde 2010.

