


Bijgewerkt in juni 2026 · Beoordeeld door het technisch team van Baling Steel
- Wat het is: buis gevormd uit staalcoil of plaat, met een lasnaad in de lengte- of spiraalrichting
- Belangrijkste methoden: ERW, EFW, LSAW, SSAW/HSAW, DSAW
- Gangbare normen: ASTM A53, A252, A139, A312, A358, A790; AWWA C200; API 5L
- Materialen: koolstofstaal, roestvast staal (304/304L, 316/316L, 321/347), duplex 2205
- Maten (Baling gelast roestvast staal): Φ33.7–610 mm buitendiameter, 1,8–13,98 mm wanddikte
- Lasnaadefficiëntie (ASME B31.3): ERW 0.85, dubbel gelast + volledige radiografie tot 1.0
Een gelaste stalen buis wordt gemaakt door staalcoil of plaat tot een cilinder te vormen en de langs- of spiraalnaad te lassen. Ze is goedkoper dan een naadloze buis, is verkrijgbaar in veel grotere diameters en heeft een efficiëntiefactor voor de lasverbinding (0.85 voor standaard-ERW, tot 1.0 bij volledige radiografie) die ingenieurs meenemen in drukberekeningen. Ze wordt gebruikt voor water, constructies, leidingwerk en de meeste toepassingen met matige druk.
- Bij constructieve toepassingen presteren gelaste en naadloze buizen hetzelfde; een naadloze buis specificeren brengt daar alleen extra kosten met zich mee.
- De reputatie dat gelaste buizen zwak zijn, stamt uit ERW-lassen met lage frequentie van vóór de jaren 1970, niet uit moderne ERW met hoge frequentie en NDO over de volledige buis.
- A106 moet naadloos zijn; A53 mag gelast of naadloos zijn. De norm, en niet alleen de staalkwaliteit, kan de productiemethode voorschrijven.
- ERW gaat tot ongeveer NPS 24; voor grotere leidingen kiest u LSAW of spiraalgelaste buizen (SSAW).
- Naadloze buizen hebben in werkelijkheid een minder gelijkmatige wanddikte dan gelaste buizen die uit nauwkeurig gewalste plaat worden gemaakt.
Wat is een gelaste stalen buis?
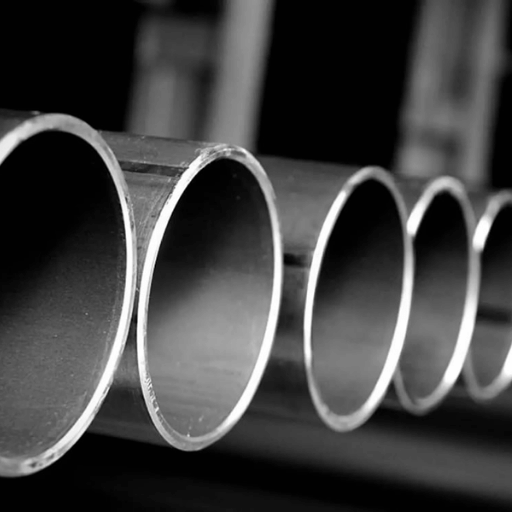 Een gelaste buis begint als vlak staal: voor kleinere maten is dat een opgerolde band, een zogenaamde skelp, en voor grote diameters een gesneden plaat. Walsen buigen het vlakke staal tot een cilinder en de randen worden aan elkaar gelast om de buis te sluiten. Een naadloze buis wordt daarentegen gemaakt door een massief rond staalblok met een doorn te doorboren en uit te rekken, zodat er helemaal geen naad is.
De U.S. International Trade Commission merkt op dat standaardbuizen van dit type worden gebruikt voor het transport van water, stoom, aardgas en lucht onder lage druk in sanitaire en industriële systemen.
Wie gelast en naadloos als uitwisselbaar beschouwt, riskeert een kostbare fout en bestelt mogelijk een wanddikte of diameter die met de gekozen methode niet te maken is. Bij onze productie bij Baling zien we het vaakst dat in een specificatie wel de staalkwaliteit wordt vermeld, maar niet de productiemethode. De lasnaad is het bepalende kenmerk en verklaart waarom gelaste buizen goedkoper zijn, sneller kunnen worden geleverd en verkrijgbaar zijn in diameters die naadloze buizenfabrieken niet aankunnen. Het is ook het onderdeel waarop kopers leren letten bij inspecties. Zoekt u specifiek de roestvaststalen uitvoering, bekijk dan ons assortiment gelaste roestvaststalen buizen.
| Kenmerk | Gelaste buis | Naadloze buis |
|---|---|---|
| Uitgangsmateriaal | Coil / plaat (met naad) | Massief staalblok (zonder naad) |
| Gebruikelijke kosten | Lager | Hoger |
| Bereik van diameters | Tot 100 in.+ (spiraal) | ~24–26 in. praktisch haalbaar |
| Gelijkmatigheid van de wand | Gelijkmatiger (nauwkeurige plaat) | Minder gelijkmatig (walsen/uitrekken) |
Hoe gelaste stalen buizen worden gemaakt: het basisproces
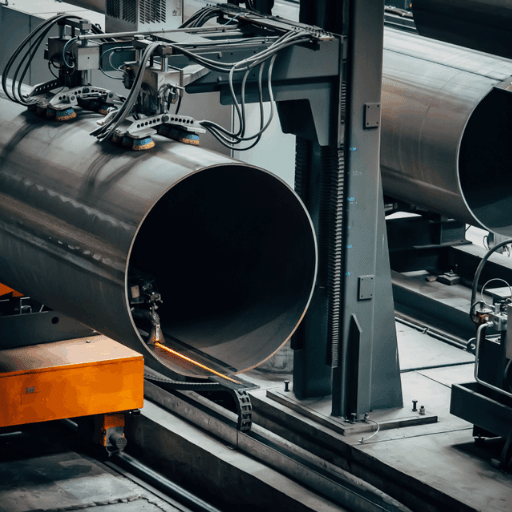 De meeste gelaste buizen doorlopen hetzelfde basisproces, ongeacht de lasmethode. Het staal wordt van de coil afgerold en vlakgemaakt, de randen worden bijgewerkt, walsen vormen de band tot een cilinder en de naad wordt gelast. Daarna wordt de lasrups bewerkt. Waar vereist wordt elk buisdeel warmtebehandeld, op maat gebracht, gericht, hydrostatisch getest en op lengte gezaagd voordat het wordt verzonden.
Buizen met een grote diameter worden gemaakt uit gesneden staalplaat in plaats van coil, maar het productieproces is in grote lijnen hetzelfde, van de vormingshal tot de eindcontrole in de fabriek. Na het lassen wordt de lasrups bewerkt. Waar de specificatie dat vereist, wordt de buis vervolgens warmtebehandeld, op maat gebracht, gericht en getest, en daarna op lengte gezaagd.
De methoden verschillen vooral in de manier waarop er wordt gelast. Bij ERW met hoge frequentie concentreert elektrische stroom door het skin- en nabijheidseffect de warmte op de randen, die vervolgens zonder toevoegmetaal aan elkaar worden gesmeed. Na het bijwerken is de naad niet meer zichtbaar of voelbaar. Dit mechanisme wordt beschreven in procesoctrooien zoals hoogfrequent inductielassen van austenitisch roestvast staal. Bij onderpoederlassen, dat voor grote diameters wordt gebruikt, wordt aan de binnen- en buitenkant van de buis een zichtbare lasrups aangebracht.
Na het lassen zijn vooral twee controles belangrijk. Waarom: de naad is de enige onderbreking in de buiswand. Daarom voeren fabrieken continu niet-destructief onderzoek (NDO) uit langs de naad, met wervelstroom of ultrasoon onderzoek, gevolgd door een hydrostatische druktest van elk buisdeel. Wat betekent dat: het NDO-rapport is precies het bewijs dat een koper moet opvragen om te controleren of de naad deugt. Een zwakke of verkeerd ingestelde naad is een faalpunt van gelaste buizen; testen is dus noodzakelijk. Omdat de naad de enige onderbreking is, bewaart Baling voor elke smelt het verslag van de hydrostatische en wervelstroomtest conform ISO 9001. Dat is hetzelfde bewijs dat een kopersaudit controleert. Bij een recente bestelling van leidingbuizen gaf een klantenaudit van die productiedossiers de doorslag.
De belangrijkste productiemethoden voor gelaste buizen
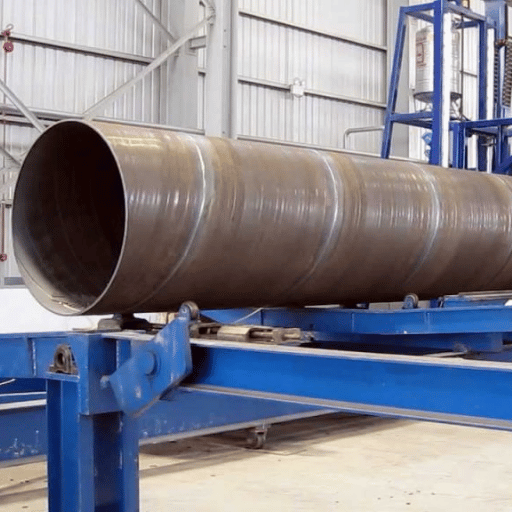 Gelaste buizen zijn niet allemaal hetzelfde. Vijf methoden worden het meest gebruikt; de keuze hangt vooral af van de diameter en drukklasse, niet van persoonlijke voorkeur. De verkeerde methode specificeren is een dure fout: een industriële koper die voor een waterleiding van 48 inch “ERW” opgeeft, krijgt de bestelling afgewezen omdat ERW die diameter niet aankan. Baling verwijst zulke opdrachten naar spiraalgelaste of LSAW-productie.
ERW, elektrisch weerstandslassen
Stroom met hoge frequentie last de langsnaad zonder toevoegmetaal. ERW is beschikbaar van ongeveer NPS ½ tot 24 en wordt veel gebruikt voor water, constructies en leidingbuizen. Bekijk ons assortiment ERW-buizen voor staalkwaliteiten en maten.EFW, elektrisch smeltlassen
Een booglas met toevoegmetaal, vaak op basis van plaat, voor grotere roestvaststalen drukbuizen (bijvoorbeeld ASTM A358), waar ERW-randen niet praktisch zijn.LSAW, longitudinaal onderpoederlassen
De plaat wordt U-vormig en vervolgens O-vormig tot een cilinder gebogen en aan de binnen- en buitenkant met onderpoederlassen verbonden. LSAW is geschikt voor dikke wanden, grote diameters en hogedruk-hoofdleidingen. Op onze pagina over LSAW-buizen vindt u de beschikbare diameters en normen.SSAW / HSAW, spiraalvormig onderpoederlassen
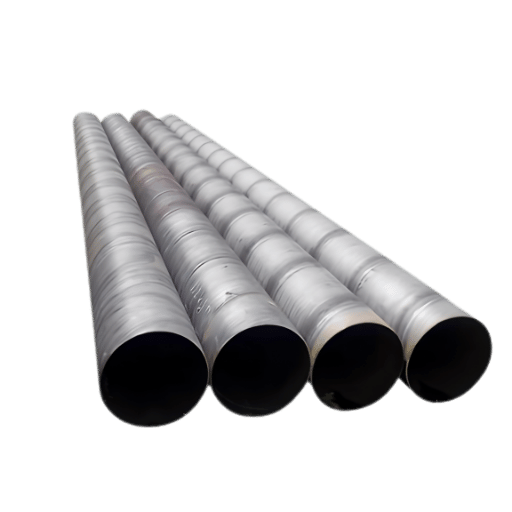
De band wordt onder een hoek aangevoerd en spiraalvormig opgewonden, waarna de schroefvormige naad wordt gelast. Spiraalbuizenfabrieken kunnen de grootste diameters tegen lagere kosten produceren. Daarom worden deze buizen vaak gekozen voor watertransport en paalfunderingen.DSAW, dubbel onderpoederlassen
Een onderpoederlas in twee gangen, aan de binnen- en buitenkant, voor zware constructieve buizen en drukbuizen met grote diameter.| Methode | Gebruikelijke diameter | Gangbare norm | Geschikt voor | Relatieve kosten |
|---|---|---|---|---|
| ERW | NPS ½–24 | A53, A500, API 5L | Water, constructies, leidingbuizen | Laagst |
| EFW | Op basis van plaat, grote diameters | A358, A671/A672 | Grote roestvaststalen buizen / druktoepassingen | Middelmatig–hoog |
| LSAW | 16–60 in.+ | API 5L, A672 | Hogedruk-hoofdleidingen | Hoog |
| SSAW / HSAW | 16–100 in.+ | AWWA C200, A139, API 5L | Watertransport, paalfunderingen | Laag–middelmatig |
| DSAW | 16–80 in. | API 5L, A672 | Zware constructies / druktoepassingen | Hoog |
Selectiematrix voor 5 methodenBegin met de diameter en druk en lees vervolgens af welke methode past.
Gelaste of naadloze buis: welke moet u specificeren?
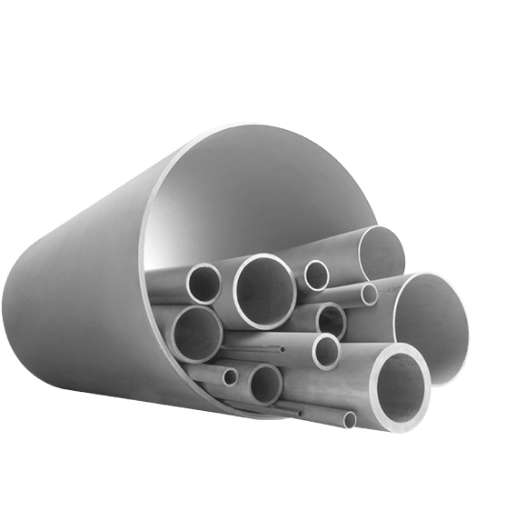 Specificeer gelaste buizen voor water, constructies, paalfunderingen en de meeste leidingen met matige druk, waar ze even goed presteren als naadloze buizen, maar minder kosten. Kies alleen naadloos voor de hoogste drukken en temperaturen of voor gebruik in een H₂S-houdende omgeving. De keuze hangt af van de bedrijfsomstandigheden en de lasnaadefficiëntie die u aanvaardbaar vindt, niet van een algemene sterkteregel.
Is een gelaste buis zwakker dan een naadloze buis?
Niet op de manier die de meeste mensen verwachten. Bij constructieve toepassingen presteren beide hetzelfde. De wanddikte van een naadloze buis is zelfs minder gelijkmatig, omdat het walsen en uitrekken moeilijker te beheersen is dan het lassen van nauwkeurig gewalste plaat. Een studie uit 2024 naar vermoeiings- en thermische belastingsschade aan gelaste buizen, gepubliceerd in Engineering Failure Analysis, toont dat een defect of de bedrijfsomstandigheden doorgaans de oorzaak zijn wanneer een lasnaad bezwijkt, en niet de aanwezigheid van de naad zelf. Er blijft een beperkt, reëel verschil: de efficiëntiefactor van de lasverbinding. Moderne ERW met hoge frequentie en NDO over de volledige buis verkleint het historische verschil voor maten tot ongeveer NPS 16 grotendeels. Naadloze buizen blijven de beste keuze waar dat het meest telt: bij de hoogste drukken en temperaturen en bij gebruik in een H₂S-houdende omgeving. Uit onze ervaring met de levering van beide types blijkt dat de echte afweging zelden om de zuivere sterkte draait, maar om de drukklasse en de bedrijfsomstandigheden. Baling levert ERW met E=0.85 of volledig radiografisch onderzochte lassen met E=1.0 wanneer de toepassing dat vereist. De reputatie dat gelaste buizen zwak zijn, bestaat echt, maar is verouderd: ze stamt uit ERW-lassen met lage frequentie van vóór de jaren 1970, die gevoelig waren voor corrosie en naadbreuk. Dat was een bekend integriteitsprobleem bij oudere pijpleidingen en is geen eigenschap van de producten van vandaag.“Klanten vragen ons het vaakst of de naad het zal houden. Bij een moderne ERW-lijn met hoge frequentie is het grotere risico dat een koper nooit om de hydrostatische en NDO-rapporten vraagt. Specificeer de test, lees het certificaat en de naad is geen mysterie meer.”
| Afmeting | Gelast (ERW) | Naadloos |
|---|---|---|
| Efficiëntie lasverbinding (ASME B31.3) | 0.85 (tot 1.0 met volledige radiografie) | 1.0 |
| Relatieve kosten | Lager | Hoger |
| Maximale diameter | Tot 100 in.+ (spiraal) | ~24–26 in. |
| Gelijkmatigheid van de wand | Gelijkmatiger | Minder gelijkmatig |
| Geschikt voor | Water, constructies, matige druk/temperatuur, leidingbuizen | Hoge druk/temperatuur, H₂S-houdend, kritisch |
Staalkwaliteiten en materialen voor gelaste buizen: koolstofstaal, roestvast staal en duplex
 Het materiaal is de tweede keuze na de productiemethode. Gelaste buizen van koolstofstaal (A53, API 5L) zijn geschikt voor het merendeel van de toepassingen voor water, gas en constructies. Gelaste buizen van roestvast staal worden gebruikt bij corrosieve omstandigheden: austenitisch 304/304L en 316/316L voor algemeen gebruik en toepassingen met blootstelling aan chloriden, gestabiliseerd 321/347 voor hoge temperaturen en duplex 2205 wanneer zowel sterkte als weerstand tegen chloriden van belang zijn. De onderstaande chemische samenstelling geeft de bereiken weer van de gelaste roestvaststalen buizen die Baling op voorraad heeft volgens ASTM A312/A249/A554/A270. Gelaste roestvaststalen buizen en roestvaststalen buizen met een dunnere wand hebben dezelfde hier vermelde minimale mechanische eigenschappen. Controleer bij elke bestelling van roestvaststalen buizen of het achtervoegsel van de staalkwaliteit (L voor laag koolstofgehalte, H voor hoge temperatuur) bij de bedrijfsomstandigheden past.
| Staalkwaliteit | Type | Cr % | Ni % | Mo % | Min. treksterkte / vloeigrens |
|---|---|---|---|---|---|
| 304 | Austenitisch | 18–20 | 8–10 | — | 515 / 205 MPa |
| 304L | Austenitisch | 18–20 | 8–12 | — | 485 / 170 MPa |
| 316 | Austenitisch | 16–18 | 10–14 | 2–3 | 515 / 205 MPa |
| 316L | Austenitisch | 16–18 | 10–14 | 2–3 | 485 / 170 MPa |
| JAREN 310 | Austenitisch (hittebestendig) | 24–26 | 19–22 | — | 515 / 205 MPa |
| 317 | Austenitisch | 18–20 | 11–15 | 3–4 | 515 / 205 MPa |
| 321 | Austenitisch (gestabiliseerd met Ti) | 17–19 | 9–12 | — | 515 / 205 MPa |
| 347 | Austenitisch (gestabiliseerd met Nb) | 17–19 | 9–13 | — | 515 / 205 MPa |
| 2205 | Duplex | 22–23 | 4.5–6.5 | 3–3.5 | 655 / 450 MPa |
Baling biedt gelaste roestvaststalen buizen aan in verschillende staalkwaliteiten, volgens ASTM A312/A249. Duplex 2205 heeft ongeveer tweemaal de sterkte van austenitisch 304/316. Elke staalkwaliteit wordt geleverd met een fabriekscertificaat. Baling is ISO 9001-gecertificeerd en controleert de toleranties tijdens het volledige productieproces van gelaste buizen van roestvast staal.
Normen en specificaties voor gelaste stalen buizen
 Normen leggen zowel de staalkwaliteit vast als, vaak, de productiemethode. ASTM A139 regelt bijvoorbeeld elektrisch gelaste buizen met grote diameter voor transporttoepassingen. Een veelgemaakte fout is ervan uitgaan dat elke staalkwaliteit gelast mag worden. Dat is niet zoA106 moet naadloos zijn, terwijl ASTM A53-buizen gelast of naadloos mogen zijn. Vermeld de actuele edities A53/A53M-24 en A252/A252M-26 in uw specificatie. In juli 2025 nam PHMSA de bijgewerkte ASTM A53/A53M-norm op in de federale veiligheidsregels voor pijpleidingen.
| Toepassing | Norm(en) | Materiaal |
|---|---|---|
| Water / transport onder lage druk | A53, AWWA C200 | Koolstofstaal |
| Constructies / paalfunderingen | A252, A500, A53 | Koolstofstaal |
| Transport door leidingen met grote diameter | A139, A252 | Koolstofstaal |
| Leidingbuizen (olie en gas) | API 5L (ERW / LSAW) | Koolstofstaal / gelegeerd staal |
| Procesleidingen van roestvast staal | A312, A358 (EFW), A778 | 304 / 316 |
| Duplex / buizen van roestvast staal | A790, A928; A249, A270, A554 | 2205 / 304 / 316 |
De ladder voor lasnaadefficiëntie van 0.85 tot 1.0
Bij drukberekeningen wordt een gelaste naad verrekend met een kwaliteitsfactor, E. Volgens ASME B31.3 heeft een standaard langsnaad van ERW een E-waarde van 0.85; bij een dubbel gelaste naad met steekproefsgewijze radiografie loopt die op tot 0.90 en bij volledige radiografie tot 1.0, hetzelfde als bij naadloos. U stijgt op de ladder door meer inspectie te laten uitvoeren.Neem een leiding van NPS 6 (buitendiameter 6.625 in.), met een wanddikte van 0.280 in. en een toelaatbare spanning S = 20.000 psi. Met de relatie voor dunwandige buizen P = 2·S·E·t / D:
- Naadloos (E = 1.0): P = 2 × 20.000 × 1,0 × 0.280 / 6.625 ≈ 1.690 psi
- ERW (E = 0.85): P = 2 × 20.000 × 0,85 × 0.280 / 6.625 ≈ 1.437 psi
De drukklasse van dezelfde buis ligt bij de gelaste uitvoering ongeveer 15% lager. U kunt dat verschil compenseren door een Schedule-klasse zwaarder te kiezen of te betalen voor volledige radiografie, zodat E stijgt tot 1.0.
Maten, Schedule-klassen, wanddikte en gewicht
 U specificeert gelaste buizen met de nominale buismaat (NPS) en de Schedule-klasse. Die bepaalt de wanddikte bij een bepaalde buitendiameter. Dunne klassen zoals Sch 5S en Sch 10S komen vaak voor bij gelaste roestvaststalen buizen vanwege de geringe corrosietoeslag; Sch 40 is de standaardkeuze voor algemeen gebruik. In onze tabel met Schedule-klassen vindt u de buitendiameter en wanddikte voor elke maat. Baling produceert gelaste buizen van roestvast staal met een buitendiameter van Φ33.7 tot Φ610 mm en wanddiktes van 1.8 tot 13,98 mm. Een verkeerde wanddikte kan bij een ondergrondse leiding een duur probleem veroorzaken: een te licht gespecificeerde Schedule-klasse doorstaat de hydrostatische test mogelijk niet. Met de onderstaande gewichtsformule kan een inkoopteam een offerte vóór de productierun toetsen aan de productietolerantie.
Het gewicht per eenheid volgt uit: (buitendiameter − wanddikte) × wanddikte × 0.02466 = kg/m. Voor een buitendiameter van 168,3 mm met een wanddikte van 7,11 mm:
(168.3 − 7.11) × 7,11 × 0.02466 = 161,19 × 7,11 × 0.02466 ≈ 28,26 kg/m
Gebruik dit om het verzendgewicht van een bestelling op lengte te berekenen of om offertes met prijzen per meter te vergelijken met offertes per ton.
Toepassingen van gelaste stalen buizen
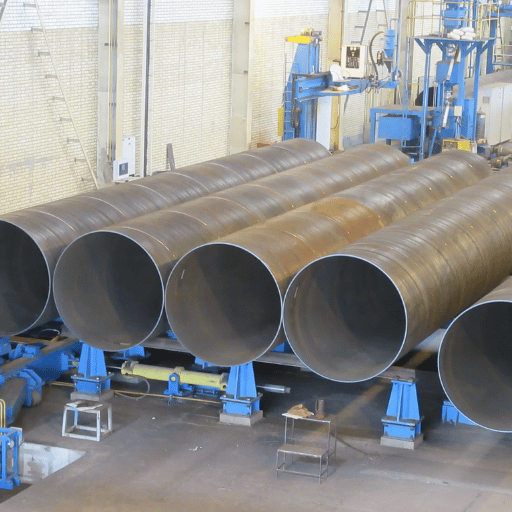 In uiteenlopende sectoren, van waterbedrijven en elektriciteitscentrales tot transport- en procesinstallaties, worden gelaste buizen gewaardeerd om hun duurzaamheid bij ondergrondse en bovengrondse toepassingen en omdat ze in grotere diameters verkrijgbaar zijn dan buizen uit naadloze buizenfabrieken. Ze zijn de standaardkeuze wanneer diameter, volume of budget naadloze buizen uitsluiten.
Een waterbedrijf dat voor een hoofdleiding onder lage druk te hoge eisen stelt en naadloze buizen kiest, verspilt budget. Op basis van onze projectervaring is gelaste buis volgens AWWA C200 de juiste keuze. Baling heeft gelaste buizen met grote diameter geleverd voor olie- en gas- en waterprojecten van klanten als ADNOC en Shell. In gemeentelijke waternetten worden spiraalgelaste en gewalste en gelaste stalen buizen met een diameter van 6 inches en groter gebruikt voor transportleidingen volgens AWWA C200. De ontwerpspanning en minimale vloeigrens hangen af van de staalkwaliteit van de gebruikte stalen waterleiding. Voor diepe funderingen worden stalen buispalen spiraalvormig of longitudinaal gelast volgens ASTM A252, Grade 2, een specificatie die rechtstreeks wordt opgenomen in openbare infrastructuurwerken. Gegevens van USITC bevestigen dat standaard gelaste buizen geschikt zijn voor water, stoom, gas en lucht onder lage druk in sanitaire systemen en procesinstallaties.
- Hoofdleiding voor watertransport, 48 in. → SSAW, koolstofstaal, AWWA C200
- Paalfundering → SSAW/LSAW, koolstofstaal, ASTM A252 Gr 2
- Hoofdleiding voor ruwe olie/gas → LSAW, API 5L-staalkwaliteit, leidingbuis
- Chemische procesleiding → EFW/ERW van roestvast staal, A312/A358 TP316L
- Constructiekolom → ERW, A500/A53, constructief
Gelaste buizen kopen en de kwaliteit controleren
 Vermeld bij het bestellen van gelaste buizen de staalkwaliteit, norm, diameter, wanddikte, lengte, buiseinden en het vereiste NDO-niveau. Controleer de levering vervolgens aan de hand van het fabriekscertificaat en het hydrostatische testrapport voordat u ze aanvaardt. Met de onderstaande controle in vijf punten wordt een levering op basis van vertrouwen een levering met documentatie.
Van welk materiaal wordt een gelaste stalen buis gemaakt?
Gelaste stalen buizen worden gemaakt van koolstofstaal, roestvast staal of gelegeerd staal. Het materiaal wordt als coil of plaat aangeleverd en vervolgens gevormd en gelast. Het basismateriaal bepaalt de corrosiebestendigheid en sterkte, niet de lasmethode. Daarom zijn de staalkwaliteit en norm op de bestelling belangrijker dan het woord “gelast”. Vermeld bij uw bestelling uitdrukkelijk de staalkwaliteit, norm, buitendiameter, wanddikte, lengte, afwerking van de uiteinden en het vereiste NDO-niveau, en stem de buizen af op de buisfittingen. Controleer of de oppervlakteafwerking aan uw exacte specificaties voldoet en vraag de aannemer of fabriek hoe de voorraad wordt bewaard en hoe de bewerking verloopt vóór levering op de werf. De controle bepaalt of een levering wordt goedgekeurd of afgekeurd. De interne inspectiedienst van Baling levert bij elke zending het fabriekscertificaat, het hydrostatische testrapport en de ISO 9001-documentatie mee, zodat een aannemer de smelt kan controleren voordat de buizen op de werf aankomen. Voer de onderstaande controle in vijf punten uit voordat u een zending aanvaardt.- Het fabriekscertificaat komt overeen met het smeltnummer dat op de buis is gestencild.
- Er is een verslag van de hydrostatische test en het NDO van de naad (wervelstroom of ultrasoon onderzoek), niet alleen een bewering over de druk.
- De afmetingen vallen binnen de toleranties voor buitendiameter, wanddikte en rechtheid van de norm.
- De lasrups is aan de binnen- en buitenkant vlak afgeslepen (bij ERW), zonder zichtbare ondersnijding of verkeerde uitlijning.
- De markering vermeldt de staalkwaliteit, de editie van de norm, de maat en het smeltnummer, en is van begin tot eind traceerbaar.
- “Gelast” specificeren voor een grote buitendiameter en dikke wand die geen enkele ERW-fabriek kan produceren. Dat komt pas aan het licht bij de bestelling.
- De efficiëntiefactor van de lasverbinding vergeten in een drukberekening en vervolgens de leiding te laag dimensioneren.
- Aannemen dat alle gelaste buizen ERW zijn, terwijl de maat om LSAW of spiraalgelaste buizen vraagt.
- Een bewering dat de buizen “op druk getest” zijn aanvaarden zonder bijgevoegd hydrostatisch testrapport.
Marktvooruitzichten voor gelaste stalen buizen in 2026
 Wat de aankoop van gelaste buizen in 2026 bepaalt, is regelgeving en niet de conjunctuur. De herstructurering van de Section 232-invoerheffingen op staal op April 2, 2026 past heffingen toe op de volledige waarde van veel afgeleide staalproducten en wordt gefaseerd ingevoerd tot halverwege of eind 2026. Daardoor kiezen kopers vaker voor binnenlandse leveranciers en plannen ze geïmporteerde producten met langere levertijden. Ondertussen betekent de goedkeuring door PHMSA in 2025 van de bijgewerkte editie van ASTM A53/A53M dat projecten voor pijpleidingen moeten controleren of ze de huidige norm en niet een verouderde versie voorschrijven. Voor kopers die werkzaamheden in 2026 plannen, vormen levertijden het praktische risico, niet de prijs: Baling houdt voorraad en productiecapaciteit voor gelaste buizen met grote diameter aan om leverdata te waarborgen.
Op technologisch vlak verkleinen hoogfrequent lassen en geautomatiseerde NDT-controles van de volledige buis het betrouwbaarheidsverschil met naadloze buizen steeds verder. Daarom aanvaarden steeds meer specificaties voor druktoepassingen en transportleidingen tegenwoordig moderne ERW-buizen. Als u een project voor watertransport of een hoofdtransportleiding in 2026 plant, leg dan vroegtijdig capaciteit voor LSAW-buizen met grote diameter en spiraalgelaste buizen vast. In dat segment veranderen de vraag en levertijden het eerst. Als indicatie van de marktomvang schatten ramingen de wereldwijde markt voor gelaste buizen in 2024 op bijna USD 116 billion, met een jaarlijkse groei van ongeveer 3,9% tot halverwege de jaren 2030. Gebruik dit als achtergrondinformatie, niet als vervanging voor een controle van de levertijden bij uw eigen staalproducent.
Veelgestelde vragen
Wat is een gelaste stalen buis?
Bekijk het antwoord
Een gelaste stalen buis wordt gemaakt door een vlakke staalcoil of plaat tot een cilinder te rollen en de naad te lassen, in de lengterichting of in een spiraal. In tegenstelling tot een naadloze buis, die uit een massief staalblok wordt doorboord, heeft een gelaste buis altijd een lasnaad. Ze is goedkoper, verkrijgbaar in veel grotere diameters en valt onder normen zoals ASTM A53, A252, A139, A312 en AWWA C200. Ze is geschikt voor watertransport, constructietoepassingen en de meeste toepassingen met matige druk.
Hoe wordt een gelaste stalen buis gemaakt?
Bekijk het antwoord
Een staalcoil of plaat wordt tot een cilinder gerold en de naad wordt gelast: met hoogfrequent ERW-lassen bij kleinere maten of met onderpoederbooglassen bij grote diameters. Vervolgens wordt elke buislengte op maat gebracht en gecontroleerd met NDT van de lasnaad en een hydrostatische test.
Is een gelaste buis zwakker dan een naadloze buis?
Bekijk het antwoord
In de meeste toepassingen niet. Bij constructief gebruik presteren beide buistypen identiek, en een gelaste buis die uit nauwkeurig gewalste plaat is vervaardigd, heeft vaak een gelijkmatigere wanddikte dan een naadloze buis. Het werkelijke verschil zit in de efficiëntiefactor van de lasverbinding voor drukberekeningen: 0.85 voor standaard ERW tegenover 1.0 voor naadloze buizen. Met volledige radiografie kan die factor worden verhoogd tot 1.0. Naadloze buizen blijven de beste keuze voor de hoogste drukken, hoge temperaturen en gebruik in een H₂S-houdende omgeving.
Wat is het verschil tussen ERW- en LSAW-buizen?
Bekijk het antwoord
Bij ERW worden buizen met hoogfrequentieweerstandslassen en zonder toevoegmateriaal gemaakt. Deze methode is geschikt voor maten van ongeveer NPS ½ tot 24. Bij LSAW wordt plaatmateriaal gevormd en met onderpoederbooglassen gelast. Zo zijn veel grotere diameters en dikkere buiswanden voor hogere druk mogelijk. Voor grotere buizen met dikkere wanden is LSAW- of spiraallassen doorgaans geschikter dan ERW.
Welke normen gelden voor gelaste buizen van roestvast staal?
Bekijk het antwoord
De belangrijkste buisspecificaties zijn ASTM A312 voor austenitische staalkwaliteiten, A358 voor EFW-buizen met grote diameter, A778 voor niet-gegloeide gelaste buizen en A790 of A928 voor duplex. Voor buizen gelden A249, A270 en A554 voor respectievelijk warmtewisselaars, sanitaire toepassingen en constructietoepassingen. Baling levert gelast roestvast staal volgens A312, A249, A554 en A270.
Welke maten zijn beschikbaar voor gelaste stalen buizen?
Bekijk het antwoord
De beschikbare maten hangen sterk af van de lasmethode, omdat elk proces een eigen maximale diameter heeft. Elektrisch weerstandslassen wordt doorgaans gebruikt voor kleinere en middelgrote nominale buismaten, terwijl spiraallas- en onderpoederbooglasinstallaties de zeer grote diameters produceren die worden gebruikt voor hoofdleidingen voor watertransport en funderingspalen. Baling produceert gelaste buizen van roestvast staal met een buitendiameter van Φ33.7 tot Φ610 mm en een wanddikte van 1.8 tot 13,98 mm. Op aanvraag zijn ook aangepaste lengtes en bochten beschikbaar.
Baling Steel levert gelaste buizen van koolstofstaal, roestvast staal en duplex, met fabriekscertificaten, inspectie door derden en registraties van hydrostatische tests. Bezorg ons de staalkwaliteit, norm en maat, dan maken we een offerte.
Vraag een offerte aan →Over deze gids
De chemische samenstelling van de staalkwaliteiten, het matenbereik,, en de gewichtsgegevens in dit artikel zijn gebaseerd op Baling Steels eigen productie van gelaste buizen van roestvast staal volgens ASTM A312/A249/A554/A270. De informatie over de efficiëntie van lasverbindingen, normen en toepassingen is afkomstig uit ASME B31.3, ASTM, AWWA en de hieronder vermelde Amerikaanse overheidsbronnen over pijpleidingveiligheid, en niet van productpagina’s van concurrenten.
Referenties en bronnen
- Informatieblad over het productieproces van buizenPHMSA van de Verenigde Staten, Department of Transportation
- Veiligheid van pijpleidingen: update van de normen, ASTM A53/A53M (2025)Federal Register / PHMSA
- Cirkelgelaste buizen van staal met koolstofstaalkwaliteit (Pub. 4019)U.S. International Trade Commission
- Staalkwaliteiten voor stalen waterleidingen volgens AWWA C200FHWA / U.S. DOT (Texas A&M TTI)
- Schadebeoordeling van buizen met lasnaad onder vermoeiings- en thermische belasting (2024)Engineering Failure Analysis
- US 7.399.264 B2, hoogfrequent inductielassen van austenitisch roestvast staalUSPTO
- Section 232-invoerheffingen op staal en aluminiumCongressional Research Service
- Normen voor staal (A53/A53M-24, A252/A252M-26, A312, A358)ASTM International
- ASME B31.3 Process Piping en B31.1 Power Piping (tabellen met kwaliteitsfactoren voor lasverbindingen) — American Society of Mechanical Engineers
- AWWA C200 Steel Water Pipe, 6 In. and Larger, American Water Works Association

