


Mis à jour en juin 2026 · Relu par l’équipe technique de Baling Steel
- Définition : tube formé à partir d’une bobine ou d’une plaque d’acier, dont les bords sont assemblés par une soudure longitudinale ou en spirale
- Principales méthodes : ERW, EFW, LSAW, SSAW/HSAW, DSAW
- Normes courantes : ASTM A53, A252, A139, A312, A358, A790 ; AWWA C200 ; API 5L
- Matériaux : acier au carbone, acier inoxydable (304/304L, 316/316L, 321/347), duplex 2205
- Plage de dimensions (acier inoxydable soudé Baling) : Φ33.7–610 mm de diamètre extérieur, épaisseur de paroi de 1,8–13,98 mm
- Efficacité du joint (ASME B31.3) : ERW 0.85, jusqu’à 1.0 pour une double soudure avec radiographie complète
Un tube en acier soudé est obtenu en formant une bobine ou une plaque d’acier en cylindre, puis en soudant le joint longitudinal ou en spirale. Il coûte moins cher qu’un tube sans soudure, est disponible dans des diamètres bien plus grands et comporte un coefficient d’efficacité du joint de soudure (0.85 pour un ERW standard, jusqu’à 1.0 avec radiographie complète) que les ingénieurs prennent en compte dans le calcul de pression. Il est utilisé pour l’eau, les structures, les conduites de transport et la plupart des applications à pression modérée.
- Pour les applications structurelles, les tubes soudés et sans soudure offrent des performances identiques ; spécifier un tube sans soudure ne fait qu’augmenter le coût.
- La réputation de faiblesse des tubes soudés vient des joints ERW basse fréquence d’avant les années 1970, et non des tubes ERW modernes à haute fréquence soumis à un contrôle non destructif sur toute leur longueur.
- A106 doit être sans soudure ; A53 peut être soudé ou sans soudure. La méthode peut être imposée par la norme, et pas seulement par la nuance.
- L’ERW est limité à environ NPS 24 ; pour les conduites de plus grand diamètre, il faut choisir le LSAW ou le soudage en spirale (SSAW).
- L’épaisseur de paroi des tubes sans soudure est en réalité moins uniforme que celle des tubes soudés formés à partir de tôles précises.
Qu’est-ce qu’un tube en acier soudé ?
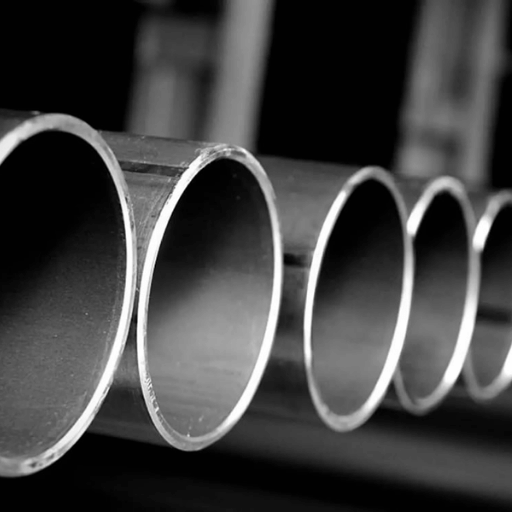 Un tube soudé commence par un produit plat en acier : une bande enroulée appelée skelp pour les petits diamètres, ou une plaque découpée pour les grands diamètres. Des rouleaux cintrent l’acier plat en cylindre, puis les bords qui se rejoignent sont soudés pour fermer le tube. À l’inverse, un tube sans soudure est fabriqué en perçant une billette ronde pleine avec un mandrin, puis en l’étirant : il ne comporte donc aucun joint.
La Commission américaine du commerce international indique que les tubes standard de ce type servent au transport d’eau, de vapeur, de gaz naturel et d’air à basse pression dans les réseaux de plomberie et les installations industrielles.
Les acheteurs qui considèrent les tubes « soudés » et « sans soudure » comme interchangeables risquent une erreur coûteuse : ils peuvent commander une épaisseur de paroi ou un diamètre que la méthode choisie ne permet pas de produire. Chez Baling, la demande la plus souvent incomplète concerne une spécification qui indique une nuance sans préciser la méthode. Le joint est la caractéristique déterminante du tube : il explique pourquoi les tubes soudés coûtent moins cher, sont plus rapides à approvisionner et sont disponibles dans des diamètres inaccessibles aux aciéries de tubes sans soudure. C’est aussi l’élément que les acheteurs apprennent à inspecter. Si vous recherchez spécifiquement la version inoxydable, consultez notre gamme de tubes soudés en acier inoxydable.
| Caractéristique | Tube soudé | Tube sans soudure |
|---|---|---|
| Forme de départ | Bobine / plaque (avec joint) | Billette pleine (sans joint) |
| Coût habituel | Moins élevé | Plus élevé |
| Diamètre maximal | Jusqu’à 100 in.+ (spirale) | Environ 24–26 in. en pratique |
| Régularité de l’épaisseur de paroi | Plus uniforme (tôle précise) | Moins uniforme (laminage et étirage) |
Fabrication des tubes en acier soudés : le processus de base
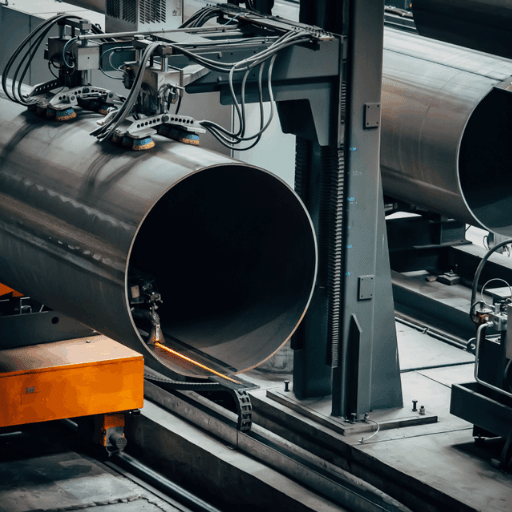 La plupart des tubes soudés suivent les mêmes étapes fondamentales, quelle que soit la méthode de soudage. L’acier est déroulé et mis à plat, les bords sont parés, des rouleaux forment la bande en cylindre, puis le joint est soudé. Le cordon est ensuite traité et chaque longueur subit un traitement thermique si nécessaire, est calibrée, redressée, soumise à un essai hydrostatique et coupée à longueur avant expédition.
Pour les grands diamètres, on part d’une plaque d’acier découpée plutôt que d’une bobine, mais le principe du processus de fabrication, depuis l’atelier de formage jusqu’aux essais finaux dans l’aciérie, reste le même. Après le soudage, le cordon est traité et le tube subit un traitement thermique lorsque la spécification l’exige. Il est ensuite calibré, redressé, contrôlé et coupé à longueur.
Les méthodes se distinguent au stade du soudage. Avec l’ERW haute fréquence, le courant électrique concentre la chaleur sur les bords par effet de peau et de proximité, puis les assemble par forgeage, sans métal d’apport. Après arasage, le joint est imperceptible à la vue et au toucher. Ce mécanisme est décrit dans des brevets de procédé tels que le soudage par induction haute fréquence de l’acier inoxydable austénitique. Les méthodes à l’arc submergé, utilisées pour les grands diamètres, déposent un cordon de soudure visible à l’intérieur et à l’extérieur du tube.
Deux contrôles sont essentiels après le soudage. Pourquoi ? Le joint est la seule discontinuité de la paroi. Les aciéries effectuent donc un contrôle non destructif continu, par courants de Foucault ou ultrasons, le long du joint, puis un essai de pression hydrostatique sur chaque longueur. Conséquence : l’acheteur doit précisément demander le relevé de ce contrôle non destructif comme preuve de l’intégrité du joint. Un joint défectueux ou mal réglé est un point de défaillance du tube soudé ; les contrôles sont donc indispensables. Puisque le joint est la seule discontinuité, Baling conserve les relevés des essais hydrostatiques et des contrôles par courants de Foucault pour chaque coulée, conformément à la norme ISO 9001. Ce sont les mêmes justificatifs que vérifie l’audit d’un acheteur. Lors d’une récente commande de tubes pour conduite, l’audit des dossiers de production par un client a permis de conclure la vente.
Principales méthodes de fabrication des tubes soudés
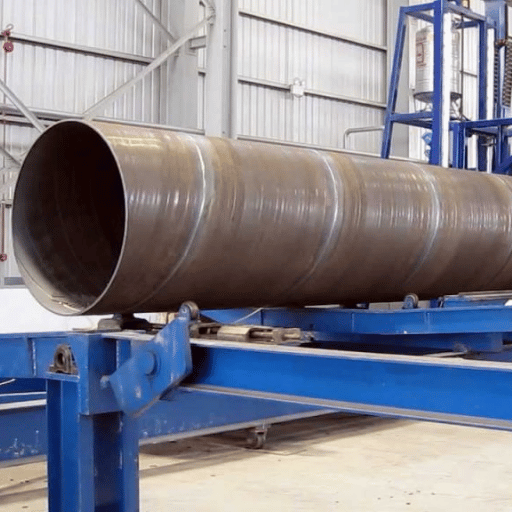 Les tubes soudés ne forment pas un produit unique. Cinq méthodes dominent le marché ; le choix dépend surtout du diamètre et de la classe de pression, et non des préférences. Une erreur de spécification peut coûter cher : une commande industrielle indiquant « ERW » pour une conduite d’eau de 48 pouces sera rejetée, car l’ERW ne permet pas d’atteindre ce diamètre. Baling oriente plutôt ce type de projet vers une production en spirale ou LSAW.
ERW, soudage par résistance électrique
Un courant haute fréquence soude le joint longitudinal sans métal d’apport. L’ERW couvre environ les dimensions NPS ½ à 24 et constitue la méthode courante pour les conduites d’eau, les structures et les conduites de transport. Consultez notre gamme de tubes ERW pour connaître les nuances et les dimensions disponibles.EFW, soudage par fusion électrique
Soudage à l’arc avec métal d’apport, souvent à partir d’une plaque, utilisé pour les tubes inoxydables de grand diamètre soumis à la pression (par exemple ASTM A358), lorsque les bords ne se prêtent pas à l’ERW.LSAW, soudage longitudinal à l’arc submergé
La plaque est formée en U, puis en O, pour obtenir un cylindre soudé à l’arc submergé à l’intérieur et à l’extérieur. Le LSAW convient aux conduites principales à paroi épaisse, de grand diamètre et à haute pression. Notre page consacrée aux tubes LSAW présente les diamètres et les normes disponibles.SSAW / HSAW, soudage en spirale à l’arc submergé
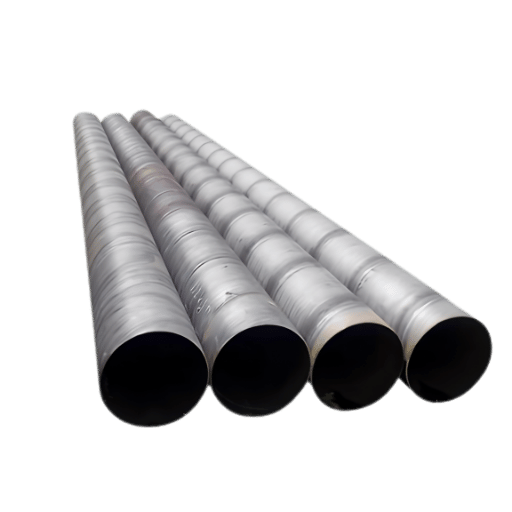
La bande est introduite en biais et enroulée en spirale, puis soudée le long du joint hélicoïdal. Les aciéries spécialisées dans le soudage en spirale produisent les plus grands diamètres à moindre coût, ce qui en fait une option privilégiée pour les projets de transport d’eau et de battage de pieux.DSAW, soudage double à l’arc submergé
Soudage à l’arc submergé en deux passes, à l’intérieur et à l’extérieur, utilisé pour les tubes structurels et les tubes sous pression de grande dimension et à paroi épaisse.| Méthode | Diamètre habituel | Norme courante | Application principale | Coût relatif |
|---|---|---|---|---|
| Restes explosifs de guerre | NPS ½–24 | A53, A500, API 5L | Eau, structures, conduites de transport | Le plus faible |
| EFW | À partir de plaques, grand diamètre | A358, A671/A672 | Grands diamètres, acier inoxydable / pression | Moyen à élevé |
| LSAW | 16–60 in.+ | API 5L, A672 | Conduites principales à haute pression | Élevé |
| SSAW / HSAW | 16–100 in.+ | AWWA C200, A139, API 5L | Transport d’eau, battage de pieux | Faible à moyen |
| DSAW | 16–80 in. | API 5L, A672 | Applications structurelles lourdes / sous pression | Élevé |
Matrice de sélection des 5 méthodesCommencez par le diamètre et la pression, puis repérez la méthode correspondante.
Tube soudé ou sans soudure : lequel spécifier ?
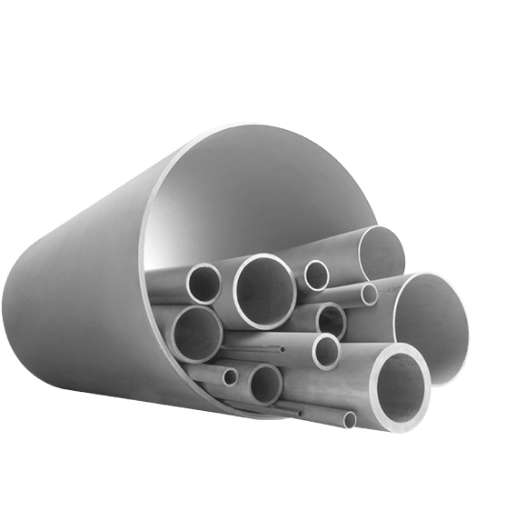 Spécifiez un tube soudé pour l’eau, les structures, les pieux et la plupart des conduites à pression modérée, où ses performances sont comparables à celles d’un tube sans soudure pour un coût inférieur. Choisissez un tube sans soudure uniquement pour les pressions et les températures les plus élevées ou pour les environnements contenant du gaz acide. Le choix dépend des conditions d’utilisation et de l’efficacité du joint de soudure acceptable, et non d’une règle générale fondée sur la résistance.
Un tube soudé est-il moins résistant qu’un tube sans soudure ?
Pas de la manière dont la plupart des gens le pensent. Pour les applications structurelles, les deux types offrent des performances identiques, et l’épaisseur de paroi des tubes sans soudure est en réalité moins uniforme, car le procédé de laminage et d’étirage est plus difficile à maîtriser que le soudage à partir d’une tôle précise. Une étude de 2024 sur la fatigue et les défaillances sous charges thermiques des tubes soudés, publiée dans Engineering Failure Analysis, montre que les défaillances des joints sont généralement dues à un défaut précis ou aux conditions d’utilisation, et non à la présence même d’un joint. Une différence réelle, mais limitée, subsiste : le coefficient d’efficacité du joint de soudure. Avec un contrôle non destructif intégral, l’ERW moderne à haute fréquence comble la majeure partie de l’écart historique en dessous d’environ NPS 16. Le tube sans soudure reste préférable dans les cas les plus exigeants : pressions et températures très élevées, et environnements contenant du gaz acide. D’après notre expérience, puisque nous fournissons les deux types, le compromis porte rarement sur la résistance brute ; il concerne plutôt la classe de pression et les conditions d’utilisation. Pour les applications qui l’exigent, Baling fournit des tubes ERW avec E=0.85 ou des soudures entièrement radiographiées avec E=1.0. La réputation de faiblesse des tubes soudés est bien réelle, mais elle est dépassée : elle vient des joints ERW basse fréquence d’avant les années 1970, sujets à la corrosion et aux défaillances de soudure, un problème d’intégrité connu des anciennes conduites qui ne caractérise pas les produits actuels.« Les clients nous demandent surtout si le joint tiendra. Sur une ligne ERW moderne à haute fréquence, le risque principal est plutôt que l’acheteur ne demande jamais à consulter les relevés des essais hydrostatiques et des contrôles non destructifs. Spécifiez les essais, lisez le certificat et le joint n’aura plus rien de mystérieux. »
| Dimension | Soudé (ERW) | Sans soudure |
|---|---|---|
| Efficacité du joint (ASME B31.3) | 0.85 (jusqu’à 1.0 avec radiographie complète) | 1.0 |
| Coût relatif | Moins élevé | Plus élevé |
| Diamètre maximal | Jusqu’à 100 in.+ (spirale) | ~24–26 in. |
| Régularité de l’épaisseur de paroi | Plus uniforme | Moins uniforme |
| Application principale | Eau, structures, pression/température modérées, conduites de transport | Pression/température élevées, gaz acide, applications critiques |
Nuances et matériaux des tubes soudés : acier au carbone, inoxydable et duplex
 Le matériau est le deuxième critère de choix, après la méthode. Les tubes soudés en acier au carbone (A53, API 5L) couvrent la majeure partie des applications pour l’eau, le gaz et les structures. Les tubes soudés en acier inoxydable conviennent aux environnements corrosifs : les nuances austénitiques 304/304L et 316/316L pour les applications courantes et exposées aux chlorures, les nuances stabilisées 321/347 pour les hautes températures, et le duplex 2205 lorsque la résistance mécanique et la résistance aux chlorures sont toutes deux nécessaires. La composition chimique indiquée ci-dessous correspond aux tubes soudés en acier inoxydable que Baling tient en stock, conformément aux normes ASTM A312/A249/A554/A270. Les tubes soudés en acier inoxydable et les tubes en acier inoxydable à paroi plus mince présentent les mêmes propriétés mécaniques minimales indiquées ici. Pour toute commande de tubes en acier inoxydable, vérifiez que le suffixe de nuance (L pour faible teneur en carbone, H pour haute température) est adapté aux conditions d’utilisation.
| Nuance | Taper | Cr % | Ni % | Mo % | Résistance minimale à la traction / limite d’élasticité |
|---|---|---|---|---|---|
| 304 | Austénitique | 18–20 | 8–10 | — | 515 / 205 MPa |
| 304L | Austénitique | 18–20 | 8–12 | — | 485 / 170 MPa |
| 316 | Austénitique | 16–18 | 10–14 | 2–3 | 515 / 205 MPa |
| 316L | Austénitique | 16–18 | 10–14 | 2–3 | 485 / 170 MPa |
| 310S | Austénitique (résistant à la chaleur) | 24–26 | 19–22 | — | 515 / 205 MPa |
| 317 | Austénitique | 18–20 | 11–15 | 3–4 | 515 / 205 MPa |
| 321 | Austénitique (stabilisé au titane) | 17–19 | 9–12 | — | 515 / 205 MPa |
| 347 | Austénitique (stabilisé au niobium) | 17–19 | 9–13 | — | 515 / 205 MPa |
| 2205 | Duplex | 22–23 | 4.5–6.5 | 3–3.5 | 655 / 450 MPa |
Les gammes d’acier inoxydable soudé de Baling sont classées par type de nuance, conformément aux normes ASTM A312/A249. Le duplex 2205 présente une limite d’élasticité environ deux fois supérieure à celle de l’acier austénitique 304/316. Chaque nuance est livrée avec un certificat d’aciérie. Baling est certifiée ISO 9001 et maîtrise les tolérances sur toute la ligne de production d’acier inoxydable soudé.
Normes et spécifications des tubes en acier soudés
 Les normes définissent à la fois la nuance et, souvent, la méthode de fabrication. Par exemple, ASTM A139 régit les tubes soudés par fusion électrique de grand diamètre destinés au transport de fluides. Une erreur courante consiste à supposer que toutes les nuances peuvent être soudées. Ce n’est pas le cas : A106 doit être sans soudure, tandis que les tubes ASTM A53 peuvent être soudés ou sans soudure. Les éditions actuelles à spécifier sont A53/A53M-24 et A252/A252M-26. En juillet 2025, la PHMSA a intégré la norme ASTM A53/A53M mise à jour aux règles fédérales de sécurité des pipelines.
| Application | Norme(s) | Matériau |
|---|---|---|
| Eau / transport à basse pression | A53, AWWA C200 | Acier au carbone |
| Structures / pieux | A252, A500, A53 | Acier au carbone |
| Transport de fluides de grand diamètre | A139, A252 | Acier au carbone |
| Conduites de transport (pétrole et gaz) | API 5L (ERW / LSAW) | Acier au carbone / allié |
| Tuyauterie de procédé en acier inoxydable | A312, A358 (EFW), A778 | 304 / 316 |
| Tube en acier duplex / inoxydable | A790, A928 ; A249, A270, A554 | 2205 / 304 / 316 |
Échelle d’efficacité du joint, de 0.85 à 1.0
Dans le calcul de pression, un coefficient de qualité réduit la valeur prise en compte pour un joint soudé : E. Selon ASME B31.3, un joint longitudinal ERW standard a un coefficient E = 0.85 ; un joint à double soudure avec radiographie par sondage atteint environ 0.90 ; une soudure entièrement radiographiée atteint 1.0, comme pour un tube sans soudure. Pour progresser dans cette échelle, il faut investir dans des contrôles plus poussés.Prenons une conduite NPS 6 (diamètre extérieur 6.625 in.), avec une paroi de 0.280 in. et une contrainte admissible S = 20 000 psi. À partir de la formule pour paroi mince P = 2·S·E·t / D :
- Sans soudure (E = 1.0) : P = 2 × 20 000 × 1,0 × 0.280 / 6.625 ≈ 1 690 psi
- ERW (E = 0.85) : P = 2 × 20 000 × 0,85 × 0.280 / 6.625 ≈ 1 437 psi
La pression admissible pour ce même tube est environ 15 % plus faible avec l’option soudée. Vous pouvez compenser cet écart en choisissant une série supérieure d’un cran ou en payant pour une radiographie complète afin de porter E à 1.0.
Dimensions, séries, épaisseur de paroi et poids
 Les tubes soudés sont spécifiés selon leur dimension nominale (NPS) et leur série, qui détermine l’épaisseur de paroi pour un diamètre extérieur donné. Les séries à paroi mince, comme Sch 5S et Sch 10S, sont courantes pour les tubes soudés en acier inoxydable, car la surépaisseur de corrosion est faible ; Sch 40 est la série standard à usage général. Notre tableau des séries de tubes indique le diamètre extérieur et l’épaisseur de paroi pour chaque dimension. Baling produit des tubes soudés en acier inoxydable de Φ33.7 à Φ610 mm de diamètre extérieur, avec une épaisseur de paroi de 1.8 à 13,98 mm. Une épaisseur de paroi incorrecte peut entraîner un problème coûteux sur une conduite enterrée : une série spécifiée trop légère échoue à l’essai hydrostatique. L’équipe des achats peut utiliser la formule de poids ci-dessous pour vérifier un devis au regard des tolérances de production avant le lancement.
Le poids unitaire se calcule ainsi : (DE − EP) × EP × 0.02466 = kg/m. Pour un diamètre extérieur de 168,3 mm et une épaisseur de paroi de 7,11 mm :
(168.3 − 7.11) × 7,11 × 0.02466 = 161,19 × 7,11 × 0.02466 ≈ 28,26 kg/m
Utilisez cette formule pour convertir une commande de tubes en poids d’expédition ou comparer des devis établis au mètre et à la tonne.
Applications des tubes en acier soudés
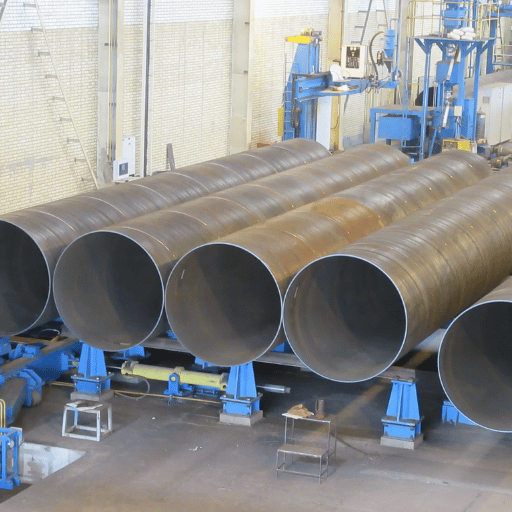 Dans tous les secteurs, des réseaux d’eau et centrales électriques aux infrastructures de transport et aux installations de procédé, les tubes soudés sont appréciés pour leur durabilité en milieux enterrés ou exposés, ainsi que pour leur disponibilité dans des diamètres supérieurs à ceux des tubes sans soudure. Ils dominent les applications où le diamètre, le volume ou le budget excluent les tubes sans soudure.
Un service des eaux qui spécifie des tubes sans soudure pour une conduite principale à basse pression gaspille son budget ; d’après notre expérience sur les projets, les tubes soudés conformes à AWWA C200 sont le bon choix. Baling a fourni des tubes soudés de grand diamètre pour des projets pétroliers et gaziers et des projets hydrauliques à des clients tels qu’ADNOC et Shell. Dans les réseaux d’eau municipaux, les tubes en acier soudés en spirale ou par formage et soudage servent aux conduites principales de 6 pouces et plus, conformément à AWWA C200. La contrainte de calcul et la limite d’élasticité minimale dépendent de la nuance d’acier du tube utilisé pour l’eau. Pour les fondations profondes, les pieux tubulaires en acier sont soudés en spirale ou longitudinalement selon ASTM A252, Grade 2, une spécification directement intégrée aux travaux d’infrastructures publiques. Les données de l’USITC confirment que les tubes soudés standard conviennent au transport à basse pression d’eau, de vapeur, de gaz et d’air dans les réseaux de plomberie et les installations de procédé.
- Conduite principale de transport d’eau, 48 in. → SSAW, acier au carbone, AWWA C200
- Pieux de fondation → SSAW/LSAW, acier au carbone, ASTM A252 Gr 2
- Conduite principale de pétrole brut / gaz → LSAW, nuance API 5L, tube pour conduite de transport
- Conduite de procédé chimique → EFW/ERW en acier inoxydable, A312/A358 TP316L
- Poteau structurel → ERW, A500/A53, structurel
Acheter des tubes soudés et en vérifier la qualité
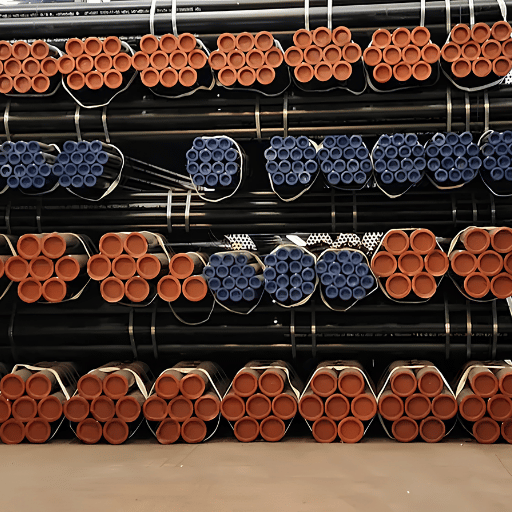
 Pour acheter des tubes soudés dans de bonnes conditions, indiquez sur la commande la nuance, la norme, le diamètre, l’épaisseur de paroi, la longueur, les extrémités et le niveau de contrôle non destructif. Vérifiez ensuite la livraison à l’aide du certificat d’essai de l’aciérie et du relevé hydrostatique avant de l’accepter. La vérification en cinq points ci-dessous permet de remplacer une livraison fondée sur la confiance par une livraison documentée.
De quel matériau est constitué un tube en acier soudé ?
Les tubes en acier soudés sont fabriqués en acier au carbone, en acier inoxydable ou en acier allié. Le matériau est fourni en bobine ou en plaque, puis formé et soudé. C’est le matériau de base, et non le soudage, qui détermine la résistance à la corrosion et la résistance mécanique. La nuance et la norme indiquées sur la commande sont donc plus importantes que la mention « soudé ». À la commande, précisez la nuance, la norme, le diamètre extérieur, l’épaisseur de paroi, la longueur, la finition des extrémités et le niveau de contrôle non destructif requis, puis adaptez le tube à ses raccords de tuyauterie. Vérifiez l’état de surface par rapport à vos spécifications exactes et demandez au sous-traitant ou à l’aciérie comment les stocks sont conservés et comment la fabrication est gérée avant la livraison sur site. La vérification détermine le succès ou l’échec de la livraison. Le service d’inspection interne de Baling fournit avec chaque expédition le certificat d’essai de l’aciérie, le relevé hydrostatique et les documents ISO 9001, afin que l’entreprise de travaux puisse vérifier la coulée avant l’arrivée sur site. Effectuez la vérification en cinq points ci-dessous avant d’accepter une livraison.- Le certificat d’essai de l’aciérie correspond au numéro de coulée marqué au pochoir sur le tube.
- Un relevé des essais hydrostatiques et du contrôle non destructif du joint (courants de Foucault ou ultrasons) est fourni, et pas seulement une affirmation concernant la pression.
- Les dimensions respectent les tolérances de diamètre extérieur, d’épaisseur de paroi et de rectitude de la norme.
- Le cordon de soudure est arasé à l’intérieur comme à l’extérieur (pour l’ERW), sans entaille visible ni désalignement.
- Le marquage indique la nuance, l’édition de la norme, la dimension et la coulée, avec une traçabilité complète.
- Spécifier « soudé » pour un grand diamètre extérieur et une paroi épaisse qu’aucune aciérie ERW ne peut produire : l’erreur n’apparaît qu’à la commande.
- Oublier le coefficient d’efficacité du joint dans le calcul de pression, puis sous-dimensionner la conduite.
- Supposer que tous les tubes soudés sont ERW alors que la dimension exige du LSAW ou un soudage en spirale.
- Accepter l’affirmation « soumis à un essai de pression » sans relevé hydrostatique joint.
Perspectives du marché des tubes en acier soudés pour 2026
 En 2026, les décisions d’achat de tubes soudés sont dictées par la réglementation, et non par les cycles économiques. La restructuration des droits de douane de la section 232 sur l’acier du 2 avril 2026 applique des droits sur la valeur totale de nombreux produits dérivés de l’acier et prévoit une mise en place progressive jusqu’au milieu ou à la fin de 2026, ce qui incite les acheteurs à privilégier l’approvisionnement national et à planifier plus longtemps à l’avance leurs importations. Par ailleurs, l’adoption en 2025 par la PHMSA de la version actualisée de la norme ASTM A53/A53M signifie que les projets de canalisations doivent vérifier qu’ils spécifient bien la norme en vigueur, et non une version obsolète. Pour les acheteurs qui préparent des travaux en 2026, le risque concret concerne les délais de livraison, et non les prix : Baling dispose de stocks et de capacités de production de tubes soudés pour les commandes de grand diamètre afin de sécuriser les dates de livraison.
Sur le plan technologique, le soudage à haute fréquence et le contrôle non destructif automatisé sur toute la longueur du tube réduisent l’écart de fiabilité avec les tubes sans soudure, ce qui explique pourquoi davantage de spécifications pour les conduites sous pression et les conduites de transport acceptent désormais les tubes ERW modernes. Si vous préparez un projet de transport d’eau ou de conduite principale en 2026, réservez tôt les capacités de production de tubes LSAW et spiralés de grand diamètre : c’est dans ce segment que la demande et les délais de livraison évoluent en premier. À titre indicatif uniquement, les estimations situent le marché mondial des tubes soudés autour de 116 milliards USD en 2024, avec une croissance annuelle d’environ 3,9 % jusqu’au milieu des années 2030 ; ces données fournissent un contexte, mais ne remplacent pas la vérification des délais de livraison de votre propre aciérie.
Foire aux questions
Qu’est-ce qu’un tube en acier soudé ?
Voir la réponse
Un tube en acier soudé est fabriqué en formant une bobine ou une plaque d’acier plate en cylindre, puis en soudant le joint, soit dans le sens de la longueur, soit en spirale. Contrairement au tube sans soudure, obtenu par perçage d’une billette pleine, le tube soudé comporte toujours un joint. Il coûte moins cher, est disponible dans des diamètres bien plus grands et relève de normes telles que ASTM A53, A252, A139, A312 et AWWA C200. Il convient aux applications liées à l’eau, aux structures et à la plupart des usages à pression modérée.
Comment fabrique-t-on un tube en acier soudé ?
Voir la réponse
Une bobine ou une plaque d’acier est formée en cylindre, puis le joint est soudé, par résistance électrique haute fréquence (ERW) pour les petits diamètres ou par soudage à l’arc submergé pour les grands diamètres. Chaque longueur est ensuite calibrée et contrôlée par un examen non destructif du joint et un essai hydrostatique.
Un tube soudé est-il moins résistant qu’un tube sans soudure ?
Voir la réponse
Pas dans la plupart des applications. Pour les usages structurels, les deux types offrent des performances identiques, et un tube soudé formé à partir d’une tôle de précision présente souvent une épaisseur de paroi plus uniforme qu’un tube sans soudure. La différence réelle tient au coefficient d’efficacité du joint soudé dans le calcul de la pression : 0.85 pour un tube ERW standard, contre 1.0 pour un tube sans soudure ; un contrôle radiographique complet permet de le porter à 1.0. Les tubes sans soudure restent privilégiés pour les pressions les plus élevées, les températures élevées et les environnements acides.
Quelle est la différence entre un tube ERW et un tube LSAW ?
Voir la réponse
Le procédé ERW utilise le soudage par résistance haute fréquence, sans métal d’apport, et couvre environ les dimensions nominales NPS ½ à 24. Le procédé LSAW utilise un soudage à l’arc submergé avec métal d’apport sur une plaque formée et permet de produire des tubes de diamètres bien plus grands, à paroi plus épaisse et adaptés à des pressions plus élevées. Les tubes de plus grand diamètre et à paroi plus épaisse sont généralement fabriqués selon les procédés LSAW ou spiralé, plutôt que ERW.
Quelles normes s’appliquent aux tubes soudés en acier inoxydable ?
Voir la réponse
Les principales spécifications pour les tubes sont ASTM A312 pour les nuances austénitiques, A358 pour les tubes EFW de grand diamètre, A778 pour les tubes soudés non recuits, et A790 ou A928 pour les nuances duplex. Pour les tubes de production, A249, A270 et A554 couvrent respectivement les applications d’échange thermique, sanitaires et structurelles. Baling fournit des tubes soudés en acier inoxydable conformes aux normes A312, A249, A554 et A270.
Quelles dimensions de tubes en acier soudés sont disponibles ?
Voir la réponse
Les dimensions disponibles dépendent fortement du procédé de soudage, car chaque procédé a sa propre limite de diamètre. Le soudage par résistance électrique couvre généralement les diamètres nominaux petits et moyens, tandis que les aciéries utilisant le soudage spiralé et à l’arc submergé produisent les très grands diamètres employés pour les conduites principales de transport d’eau et les pieux de fondation. Baling produit des tubes soudés en acier inoxydable de Φ33.7 à Φ610 mm de diamètre extérieur, avec une épaisseur de paroi de 1.8 à 13,98 mm, ainsi que des longueurs de coupe et des coudes sur mesure à la demande.
Baling Steel fournit des tubes soudés en acier au carbone, en acier inoxydable et en acier duplex, accompagnés de certificats d’essais en aciérie, de rapports d’inspection par un organisme tiers et de relevés d’essais hydrostatiques. Indiquez-nous la nuance, la norme et les dimensions souhaitées pour recevoir un devis.
Demander un devis →À propos de ce guide
La composition chimique des nuances, la plage de dimensions,, et les données de poids de cet article proviennent de la propre production de tubes soudés en acier inoxydable de Baling Steel, conforme aux normes ASTM A312/A249/A554/A270. Les informations sur le coefficient d’efficacité du joint, les normes et les applications s’appuient sur les sources relatives aux canalisations de l’ASME B31.3, de l’ASTM, de l’AWWA et du gouvernement des États-Unis citées ci-dessous, et non sur les pages de produits de concurrents.
Références et sources
- Fiche d’information sur le procédé de fabrication des tubesPHMSA des États-Unis, ministère des Transports
- Sécurité des pipelines : mise à jour de la norme ASTM A53/A53M (2025)Federal Register / PHMSA
- Tubes circulaires soudés en acier de qualité carbone (publication 4019)Commission du commerce international des États-Unis
- Nuances de tubes en acier pour conduites d’eau utilisées dans la norme AWWA C200FHWA / ministère des Transports des États-Unis (Texas A&M TTI)
- Évaluation de la défaillance d’un tube à joint soudé soumis à des charges de fatigue et thermiques (2024)Engineering Failure Analysis
- US 7 399 264 B2, Soudage par induction haute fréquence de l’acier inoxydable austénitiqueUSPTO
- Droits de douane de la Section 232 sur l’acier et l’aluminiumCongressional Research Service
- Normes relatives à l’acier (A53/A53M-24, A252/A252M-26, A312, A358)ASTM International
- ASME B31.3 Tuyauterie de procédé et B31.1 Tuyauterie de centrales électriques (tableaux des coefficients de qualité des joints soudés) — American Society of Mechanical Engineers
- AWWA C200 Tube en acier pour conduites d’eau, 6 In. et plus, American Water Works Association

