


2026年六月更新 · Baling Steel技術チームによるレビュー
- 製品概要:鋼帯コイルまたは鋼板を成形し、縦方向または螺旋状の溶接継目で接合した鋼管
- 主な製法:ERW、EFW、LSAW、SSAW/HSAW、DSAW
- 主な規格:ASTM A53、A252、A139、A312、A358、A790、AWWA C200、API 5L
- 材質:炭素鋼、ステンレス(304/304L、316/316L、321/347)、二相ステンレス鋼2205
- サイズ範囲(Balingのステンレス鋼溶接管):外径Φ33.7–610 mm、肉厚1.8–13.98 mm
- 継手効率(ASME B31.3):ERWは0.85、二重溶接+全線放射線検査で最大1.0
鋼溶接管は、鋼帯コイルまたは鋼板を円筒状に成形し、縦方向または螺旋状の継目を溶接して作られます。継目無鋼管より低コストで、はるかに大きな直径にも対応できます。圧力設計では、技術者が溶接継手効率係数(標準的なERWで0.85、全線放射線検査を実施した場合は最大1.0)を適用します。水道、構造、ラインパイプ、および中程度の圧力がかかる大半の用途に使われます。
- 構造用途では、溶接管と継目無管の性能に差はなく、継目無管を指定するとコストが増えるだけです。
- 「溶接管は弱い」という評判は、1970年代以前の低周波ERW溶接継目に由来し、全周NDTを実施する現代の高周波ERWには当てはまりません。
- A106は継目無管に限られますが、A53は溶接管または継目無管にできます。鋼種だけでなく、規格によって製法が指定される場合があります。
- ERWの上限はおよそNPS 24です。それを超える大口径管にはLSAWまたは螺旋溶接(SSAW)を選びます。
- 継目無管は、精密な鋼板から成形した溶接管より、肉厚の均一性が低い場合があります。
鋼溶接管とは?
 溶接管の原材料は平鋼材です。小径管には「スケルプ」と呼ばれる帯状の鋼帯コイルを、大径管には切断した鋼板を使います。ロールで平鋼材を円筒状に曲げ、向かい合う端部を溶接して管を閉じます。一方、継目無管は、丸鋼片にマンドレルで穴を開けて引き伸ばして作るため、継目がありません。
米国国際貿易委員会によると、この種の一般配管は、配管設備や産業システムで水、蒸気、天然ガス、空気を低圧で輸送する用途に使われます。
「溶接」と「継目無」を同じものとして扱うと、選んだ製法では製造できない肉厚や直径の管を発注するという、高くつく誤りにつながるおそれがあります。Balingの製造現場でよく見られる仕様上の抜けは、製法を指定せず鋼種だけを記載した発注です。継目こそが溶接管の特徴であり、継目無管より安価で調達しやすく、継目無鋼管メーカーでは対応できない大径管も製造できる理由です。同時に、購入者が検査すべき箇所でもあります。ステンレス鋼製品をお探しの場合は、ステンレス鋼溶接管の製品一覧をご覧ください。
| 特長 | 溶接管 | 継目無管 |
|---|---|---|
| 原材料の形状 | 鋼帯コイル/鋼板(継目あり) | 固体鋼片(継目なし) |
| 一般的なコスト | 低い | 高い |
| 対応可能な直径 | 最大100 in.+(螺旋溶接) | 実用上は約24–26 in. |
| 肉厚の均一性 | より均一(精密な鋼板を使用) | 均一性が低い(圧延・引き伸ばしによる) |
鋼溶接管の製造方法:基本工程
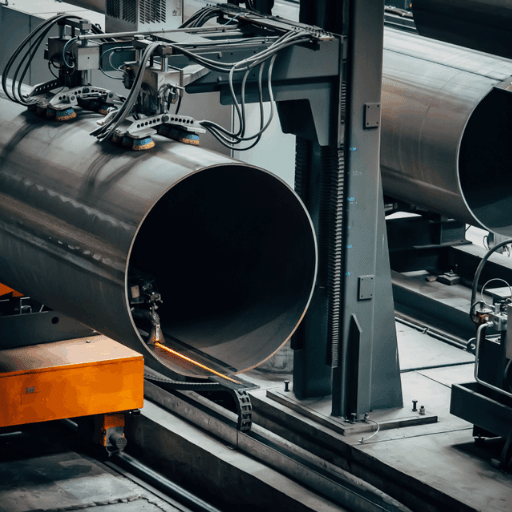 溶接管は、製法が異なっても基本工程は共通しています。鋼材を巻き戻して平坦にし、端部を切りそろえ、ロールで帯鋼を円筒状に成形して継目を溶接します。その後、溶接ビードを処理し、規格で定められている場合は各管を熱処理します。さらに寸法調整、矯正、水圧試験を行い、所定の長さに切断して出荷します。
大径管には鋼帯コイルではなく切断した鋼板を使いますが、成形工場から製造所での最終検査まで、製造工程の基本的な流れは同じです。溶接後にビードを処理し、規格で求められる場合は熱処理を行ってから、寸法調整、矯正、試験を実施し、所定の長さに切断して仕上げます。
製法による違いが最も大きいのは溶接工程です。高周波ERWでは、電流による表皮効果と近接効果を利用して端部に熱を集中させ、溶加材を使わずに接合します。ビードを除去すると、継目は目視でも触れてもわからなくなります。この仕組みは、オーステナイト系ステンレス鋼の高周波誘導溶接などの製法特許に記載されています。大径管に用いられるサブマージアーク溶接では、管の内側と外側に目視できる溶接ビードを形成します。
溶接後に特に重要な検査は2つあります。理由:管壁にある不連続部は継目だけなので、製造所では継目に沿って渦電流探傷または超音波探傷による連続非破壊検査を行い、その後、各管に水圧試験を実施します。確認すべきこと:継目が健全である証拠として、購入者はこのNDT記録を求めるべきです。溶接不良や設定ミスがある継目は溶接管の破損箇所になり得るため、検査は欠かせません。継目が唯一の不連続部であることから、BalingはISO 9001に基づき、各ヒートの水圧試験および渦電流探傷記録を保管しています。これらは購入者の監査で確認される記録です。最近のラインパイプの受注では、顧客がこれらの製造記録を監査したことが契約成立につながりました。
主な溶接管の製造方法
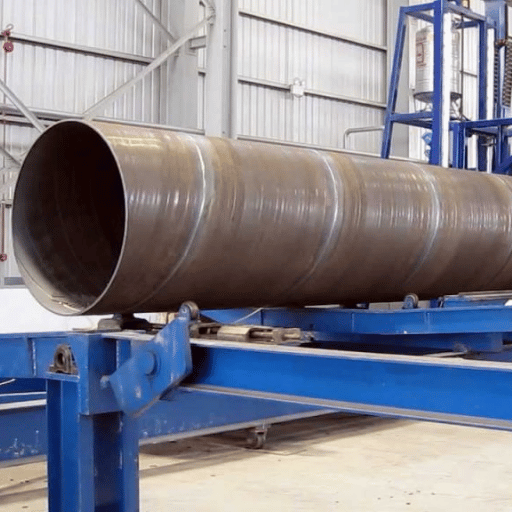 溶接管には複数の製品があります。主な製法は5種類で、選択は好みではなく、主に直径と圧力区分によって決まります。誤った製法を指定すると、高くつくことがあります。たとえば、48インチの送水本管に「ERW」と記載すると、ERWではその直径に対応できないため、注文時に却下されます。Balingではこのような案件を螺旋溶接またはLSAWの製造ラインに振り分けます。
ERW(電気抵抗溶接)
高周波電流で溶加材を使わずに縦方向の継目を接合します。ERWはおよそNPS ½~24に対応し、水道、構造、ラインパイプ用途で広く使われています。対応する鋼種とサイズは、ERW鋼管の製品一覧をご覧ください。EFW(電気融接)
溶加材を加えるアーク溶接で、多くの場合は鋼板を使います。ERWでは端部の加工が難しい大径ステンレス鋼製圧力管(例:ASTM A358)に用いられます。LSAW(縦方向サブマージアーク溶接)
鋼板をU字、次いでO字に成形して円筒状にし、内外面をサブマージアーク溶接します。LSAWは肉厚の大径高圧幹線に適しています。直径と規格の選択肢については、LSAW鋼管のページをご覧ください。SSAW / HSAW(螺旋サブマージアーク溶接)
帯鋼を斜めに送りながら螺旋状に巻き、らせん状の継目に沿って溶接します。螺旋溶接管は低コストで最大級の直径に対応できるため、送水や杭基礎のプロジェクトで選ばれています。DSAW(二重サブマージアーク溶接)
管の内外面を2回パスでサブマージアーク溶接する方法で、重量のある大径構造用管や圧力管に使われます。| 製法 | 一般的な直径 | 主な規格 | 主な用途 | 相対コスト |
|---|---|---|---|---|
| ERW | NPS ½–24 | A53、A500、API 5L | 水道、構造、ラインパイプ | 最も低い |
| EFW | 鋼板製、大径 | A358、A671/A672 | 大径ステンレス鋼管/圧力管 | 中~高 |
| LSAW | 16–60 in.+ | API 5L、A672 | 高圧幹線 | 高い |
| SSAW / HSAW | 16–100 in.+ | AWWA C200、A139、API 5L | 送水、杭基礎 | 低~中 |
| DSAW | 16–80 in. | API 5L、A672 | 重量構造用/圧力管 | 高い |
5種類の製法選定マトリックス直径と圧力から始め、横に見て適切な製法を選びます。
溶接管と継目無管:どちらを指定すべきか?
 水道、構造、杭基礎、および中程度の圧力がかかる大半の配管には、継目無管と同等の性能をより低コストで得られる溶接管を指定します。継目無管を選ぶのは、極めて高い圧力や温度、または硫化水素環境用の場合に限ります。判断基準となるのは使用条件と許容できる溶接継手効率であり、一律の強度基準ではありません。
溶接管は継目無管より強度が低いですか?
多くの人が考えるような意味では、そうではありません。構造用途では両者の性能は同等です。実際、精密な鋼板から溶接するより圧延・引き伸ばし工程の制御が難しいため、継目無管の肉厚は溶接管より均一性が低いこともあります。Engineering Failure Analysisに掲載された、継目溶接管の疲労および熱負荷による破損に関する2024年の研究では、継目に破損が生じる場合、その原因は通常、継目があること自体ではなく、特定の欠陥や使用条件であると示されています。 ただし、溶接継手効率係数という明確な差は残ります。全周NDTを実施した現代の高周波ERWでは、NPS 16未満で歴史的な差の大半が解消されています。一方、最も重要な極高圧・高温用途や硫化水素環境用では、継目無管が優位です。溶接管と継目無管の両方を供給してきた経験から言えば、実際の選択では素材そのものの強度より、圧力区分と使用条件が問題になることがほとんどです。Balingでは、用途に応じてE=0.85のERW、または全線放射線検査を実施したE=1.0の溶接管を供給しています。「溶接管は弱い」という評判は実在しますが、現在の製品の特性ではなく、腐食や継目破損が起きやすかった1970年代以前の低周波ERW継目に由来する、古いものです。これは旧式パイプラインで知られていた健全性の問題です。「お客様から最もよく尋ねられるのは、継目が持ちこたえるかどうかです。現代の高周波ERWラインでより大きなリスクとなるのは、水圧試験やNDTの記録を確認しようとしない購入者です。試験内容を指定し、証明書を確認すれば、継目の状態を把握できます。」
| 項目 | 溶接管(ERW) | 継目無管 |
|---|---|---|
| 継手効率(ASME B31.3) | 0.85(全線RTで最大1.0) | 1.0 |
| 相対コスト | 低い | 高い |
| 最大直径 | 最大100 in.+(螺旋溶接) | 約24–26 in. |
| 肉厚の均一性 | より均一 | 均一性が低い |
| 主な用途 | 水道、構造、中程度の圧力・温度、ラインパイプ | 高圧・高温、硫化水素環境用、重要用途 |
溶接管の鋼種と材質:炭素鋼、ステンレス鋼、二相ステンレス鋼
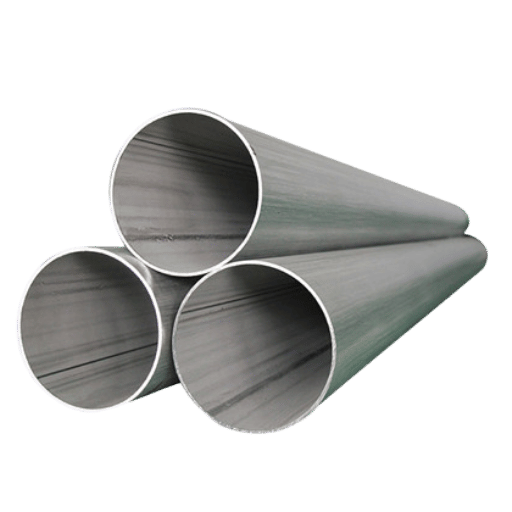 製法に続いて決めるのが材質です。炭素鋼溶接管(A53、API 5L)は、水道、ガス、構造用途の大半に対応します。ステンレス鋼溶接管は腐食環境で使われます。一般用途および塩化物にさらされる用途にはオーステナイト系304/304Lおよび316/316L、高温用途には安定化鋼種321/347、強度と耐塩化物性の両方が求められる用途には二相ステンレス鋼2205が適しています。下表の化学成分は、BalingがASTM A312/A249/A554/A270に準拠して在庫するステンレス鋼溶接管の範囲です。溶接ステンレス鋼管と薄肉ステンレス鋼管には、ここに示す同じ機械的最低要件が適用されます。ステンレス鋼管を発注する際は、鋼種の末尾記号(低炭素を示すL、高温用を示すH)が使用条件に合っていることを確認してください。
| 鋼種 | 種類 | Cr % | Ni % | Mo % | 最小引張強さ/降伏強さ |
|---|---|---|---|---|---|
| 304 | オーステナイト系 | 18–20 | 8–10 | — | 515 / 205 MPa |
| 304L | オーステナイト系 | 18–20 | 8–12 | — | 485 / 170 MPa |
| 316 | オーステナイト系 | 16–18 | 10–14 | 2–3 | 515 / 205 MPa |
| 316L | オーステナイト系 | 16–18 | 10–14 | 2–3 | 485 / 170 MPa |
| 310S | オーステナイト系(耐熱性) | 24–26 | 19–22 | — | 515 / 205 MPa |
| 317 | オーステナイト系 | 18–20 | 11–15 | 3–4 | 515 / 205 MPa |
| 321 | オーステナイト系(Ti安定化) | 17–19 | 9–12 | — | 515 / 205 MPa |
| 347 | オーステナイト系(Nb安定化) | 17–19 | 9–13 | — | 515 / 205 MPa |
| 2205 | 二相ステンレス鋼 | 22–23 | 4.5–6.5 | 3–3.5 | 655 / 450 MPa |
BalingではASTM A312/A249に基づき、鋼種別にステンレス鋼溶接管を取りそろえています。二相ステンレス鋼2205は、オーステナイト系304/316のおよそ2倍の強度があります。各鋼種にはミルシートが付属し、BalingはISO 9001認証を取得するとともに、ステンレス鋼溶接管の製造ラインで寸法公差を管理しています。
鋼溶接管の規格と仕様
 規格には2つの役割があります。鋼種を定めると同時に、製造方法を規定することも多く、たとえばASTM A139は輸送用の大径電気融接鋼管を規定しています。よくある誤解は、どの鋼種でも溶接できるという前提です。これは正しくありません。A106 さんは継目無鋼管でなければならない一方、ASTM A53鋼管は溶接管と継目無鋼管のどちらも可能です。指定する現行版はA53/A53M-24とA252/A252M-26です。2025年七月、PHMSAは更新版のASTM A53/A53M規格を連邦のパイプライン安全規則に組み入れました。
| 用途 | 規格 | 材質 |
|---|---|---|
| 送水/低圧輸送 | A53、AWWA C200 | 炭素鋼 |
| 構造/杭基礎 | A252、A500、A53 | 炭素鋼 |
| 大径輸送管 | A139、A252 | 炭素鋼 |
| ラインパイプ(石油・ガス) | API 5L(ERW / LSAW) | 炭素鋼/合金鋼 |
| ステンレス鋼プロセス配管 | A312、A358(EFW)、A778 | 304 / 316 |
| 二相ステンレス鋼/ステンレス鋼チューブ | A790、A928、A249、A270、A554 | 2205 / 304 / 316 |
0.85から1.0までの継手効率
圧力設計では、溶接継目に品質係数Eを適用します。ASME B31.3では、標準的なERWの縦継目はE = 0.85、スポット放射線検査を行う二重溶接継目はおよそ0.90、全線放射線検査を行う溶接部は継目無管と同じ1.0です。検査を追加することで、効率を段階的に高められます。NPS 6の配管(外径6.625 in.)、肉厚0.280 in.、許容応力S = 20,000 psiの場合を考えます。薄肉管の関係式P = 2·S·E·t / Dを用います。
- 継目無管(E = 1.0):P = 2 × 20,000 × 1.0 × 0.280 / 6.625 ≈ 1,690 psi
- ERW(E = 0.85):P = 2 × 20,000 × 0.85 × 0.280 / 6.625 ≈ 1,437 psi
同じ鋼管でも、溶接管では定格圧力が約15%低くなります。肉厚を1段階上げるか、全線放射線検査を行ってEを1.0にすることで、この差を補えます。
サイズ、スケジュール、肉厚、重量
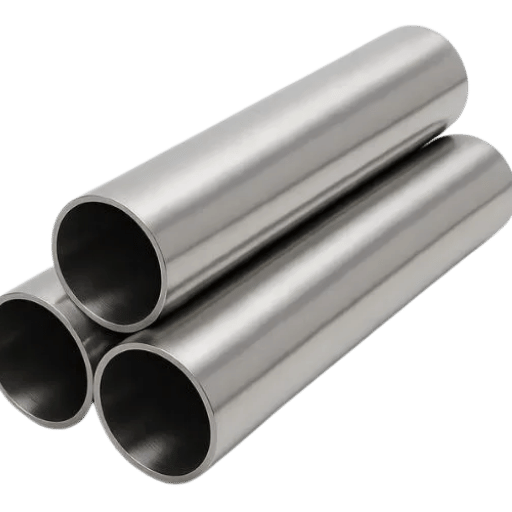 溶接管は呼び径(NPS)とスケジュールで指定します。スケジュールは、外径ごとの肉厚を定めるものです。耐食代が小さいステンレス鋼溶接管ではSch 5SやSch 10Sなどの薄肉スケジュールが一般的で、汎用の標準はSch 40です。サイズごとの外径と肉厚は、配管スケジュール表をご覧ください。Balingでは外径Φ33.7~Φ610 mm、肉厚1.8~13.98 mmのステンレス鋼溶接管を製造しています。埋設管で肉厚を誤ると高くつくおそれがあります。仕様で肉厚が不足すると水圧試験に不合格となるため、調達担当者は下記の重量計算式を使って、製造公差を踏まえた見積もりを確認できます。
単位重量の計算式:(外径-WT)×WT×0.02466 = kg/m。外径168.3 mm、肉厚7.11 mmの場合:
(168.3 − 7.11)× 7.11 × 0.02466 = 161.19 × 7.11 × 0.02466 ≈ 28.26 kg/m
この式を使えば、長さでの発注量を出荷重量に換算したり、メートル単価とトン単価の見積もりを比較したりできます。
鋼溶接管の用途
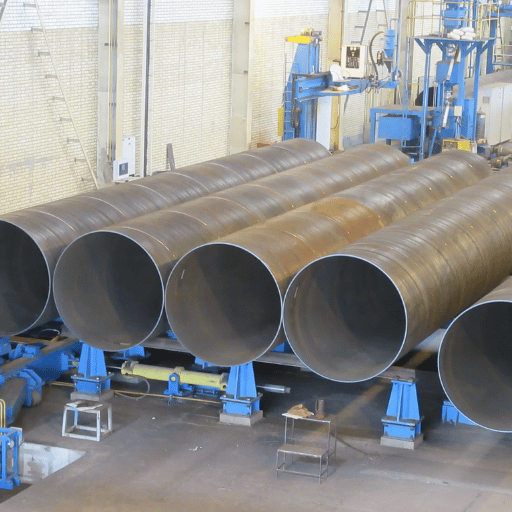 水道事業者や発電所から、輸送施設やプロセス設備まで、さまざまな産業で溶接管が使われています。埋設・露出を問わず耐久性があり、継目無鋼管メーカーでは対応できない大径管を製造できる点が評価されています。直径、数量、予算のいずれかの理由で継目無管が適さない用途では、溶接管が主流です。
低圧の送水本管に継目無管を過剰仕様で選ぶと、予算を無駄にします。Balingのプロジェクト経験では、AWWA C200に準拠した溶接管が適切です。BalingはADNOCやShellを含む購入者向けに、石油・ガスおよび水道プロジェクト用の大径溶接管を供給してきました。上水道では、AWWA C200に基づき、直径6インチ以上の送水本管に螺旋溶接鋼管や圧延溶接鋼管が使われます。その設計応力と最小降伏強さは、使用する水道用鋼管の鋼種によって決まります。深基礎向けの鋼管杭は、公共インフラ工事で直接参照される規格ASTM A252 Grade 2に準拠し、螺旋溶接または縦溶接で製造されます。USITCのデータによると、一般配管は配管設備やプロセスプラントで水、蒸気、ガス、空気を低圧で輸送する用途に使われています。
- 送水本管、48 in. → SSAW、炭素鋼、AWWA C200
- 基礎杭 → SSAW/LSAW、炭素鋼、ASTM A252 Gr 2
- 原油/ガス幹線 → LSAW、API 5L鋼種、ラインパイプ
- 化学プロセス配管 → EFW/ERWステンレス鋼、A312/A358 TP316L
- 構造柱 → ERW、A500/A53、構造用
溶接管の購入方法と品質の確認
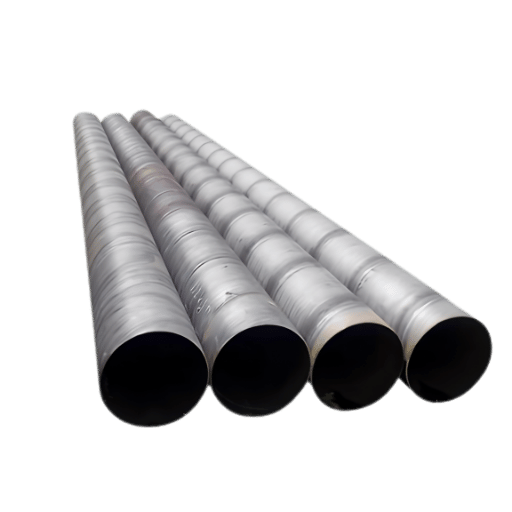 溶接管を適切に購入するには、発注書に鋼種、規格、直径、肉厚、長さ、端部形状、NDTレベルを明記し、受領を承認する前にミルシートと水圧試験記録を照合します。以下の5項目を確認すれば、「信頼してください」という説明だけの出荷品を、記録で確認できるものにできます。
鋼溶接管の材質は何ですか?
鋼溶接管は、鋼帯コイルまたは鋼板を成形・溶接して作る炭素鋼、ステンレス鋼、または合金鋼の管です。耐食性と強度を決めるのは溶接方法ではなく母材です。そのため、発注書に記載する鋼種と規格は、「溶接」という言葉よりも重要です。 発注時には鋼種、規格、外径、肉厚、長さ、端部仕上げ、必要なNDTレベルを明記し、鋼管に合う管継手を選びます。表面状態が指定仕様に適合することを確認し、現場への納入前に在庫の保管方法や加工の進め方を施工業者または製造所に確認してください。 納入品の成否を分けるのは検証です。Balingでは社内検査により、各出荷品にミルシート、水圧試験記録、ISO 9001関連書類を発行しています。施工業者は現場に届く前にヒートを確認できます。出荷品を受け入れる前に、以下の5項目を確認してください。- ミルシートに記載されたヒート番号が、鋼管に刻印された番号と一致している。
- 水圧試験および継目のNDT(渦電流探傷または超音波探傷)記録がある。圧力試験済みという説明だけでは不十分です。
- 寸法が規格で定められた外径、肉厚、真直度の公差内に収まっている。
- ERWの場合、溶接ビードが内外面とも平滑に除去され、アンダーカットやずれが目視できない。
- 表示に鋼種、規格の版、サイズ、ヒート番号が記載され、全工程を通じて追跡可能である。
- ERW製造所では作れない大径・肉厚の管に「溶接管」とだけ指定し、発注時になって誤りが判明する。
- 圧力計算で継手効率係数を忘れ、配管の定格を必要以下にしてしまう。
- サイズがLSAWまたは螺旋溶接を要するにもかかわらず、すべての溶接管がERWだと思い込む。
- 水圧試験記録が添付されていないのに、「圧力試験済み」という説明を受け入れる。
2026年の鋼溶接管市場の見通し
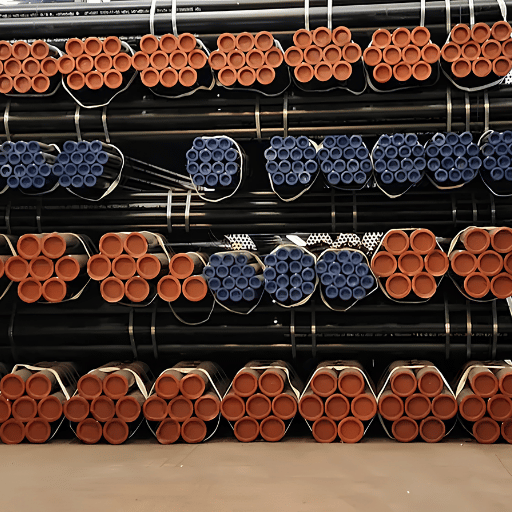 2026年の溶接鋼管の調達を左右するのは、景気循環ではなく規制です。2026年四月2日に実施された第232条に基づく鉄鋼関税の改定では、多くの派生鉄鋼製品の全価額に関税が課され、2026年半ばから後半にかけて段階的に導入されます。そのため、買い手は国内調達や、納期の長い輸入品の計画を進めています。一方、PHMSAが2025年に更新版ASTM A53/A53Mを採用したことを受け、パイプライン計画では旧版ではなく現行規格が指定されていることを確認する必要があります。2026年の工事を計画する買い手にとって、実務上のリスクは価格ではなく納期です。Balingは大径注文に対応する在庫と溶接鋼管の生産能力を確保し、納期を守ります。
技術面では、高周波溶接と全管体の自動非破壊検査により、継目無鋼管との信頼性の差が縮まり続けています。そのため、圧力配管やラインパイプの仕様で最新のERW鋼管が認められるケースが増えています。2026年に送水管や幹線管のプロジェクトを計画している場合は、大径LSAW鋼管とスパイラル鋼管の生産枠を早めに確保してください。需要と納期が最初に動くのはこの分野です。市場規模の参考値として、世界の溶接鋼管市場は2024年に約USD 116 billionに達し、2030年代半ばまで年率約3.9%で成長するとする概算があります。これは背景情報としての目安であり、自社の製造所の納期確認に代わるものではありません。
よくある質問
溶接鋼管とは何ですか?
回答を見る
溶接鋼管は、鋼帯コイルまたは鋼板を円筒形に成形し、長手方向またはスパイラル状に継目を溶接して作る鋼管です。鋼片に穴を開けて作る継目無鋼管とは異なり、溶接鋼管には必ず継目があります。価格が安く、はるかに大きな直径にも対応でき、ASTM A53、A252、A139、A312、AWWA C200などの規格に準拠します。送水、構造用途、および中程度の圧力がかかる用途の大半に適しています。
溶接鋼管はどのように製造されますか?
回答を見る
鋼帯コイルまたは鋼板を円筒形に成形して継目を溶接します。小径には高周波ERW、大口径にはサブマージアーク溶接を用います。その後、各鋼管を寸法調整し、継目のNDTと水圧試験で性能を確認します。
溶接管は継目無管より強度が低いですか?
回答を見る
ほとんどの用途では、そうではありません。構造用途では両者の性能は同等で、精密な鋼板から成形した溶接鋼管は、継目無鋼管より肉厚が均一なこともあります。実際の違いは圧力設計における溶接継手の効率係数で、標準的なERWは0.85、継目無鋼管は1.0です。全線放射線検査を行えば、ERWも1.0まで引き上げられます。最高圧力、高温、硫化水素環境用では、今も継目無鋼管が優位です。
ERW鋼管とLSAW鋼管の違いは何ですか?
回答を見る
ERWは溶加材を使わない高周波抵抗溶接で、概ねNPS ½から24までに対応します。LSAWは成形した鋼板を溶加材でサブマージアーク溶接する方式で、さらに大口径、厚肉、高圧の鋼管を製造できます。大径・厚肉の鋼管には、通常ERWではなくLSAWまたはスパイラル鋼管を使用します。
ステンレス鋼溶接鋼管にはどの規格が適用されますか?
回答を見る
主な鋼管規格は、オーステナイト系鋼種のASTM A312、大口径EFWのA358、焼なましを行わない溶接鋼管のA778、二相鋼のA790またはA928です。チューブについては、熱交換器用、サニタリー用、構造用をA249、A270、A554がそれぞれ対象としています。BalingはA312、A249、A554、A270に準拠したステンレス溶接鋼管を供給しています。
溶接鋼管にはどのようなサイズがありますか?
回答を見る
利用できるサイズは溶接方法によって大きく異なります。各製法で製造可能な直径の上限が異なるためです。電気抵抗溶接は一般に小径から中径の呼び径に対応し、スパイラル鋼管とサブマージアーク溶接のミルでは、送水本管や基礎杭に用いる大口径鋼管を製造します。Balingは、外径Φ33.7からΦ610 mm、肉厚1.8から13.98 mmのステンレス溶接鋼管を製造しています。ご要望に応じて、指定長さへの切断や曲げ加工にも対応します。
Baling Steelは、ミルシート、第三者検査、水圧試験記録を添えて、炭素鋼、ステンレス鋼、二相鋼の溶接鋼管を供給しています。鋼種、規格、サイズをお知らせいただければ、お見積もりします。
見積もりを依頼する →このガイドについて
この記事の鋼種の化学成分、サイズ範囲、重量の数値は、Baling SteelがASTM A312/A249/A554/A270に準拠して製造するステンレス溶接鋼管のデータに基づいています。継手効率、規格、用途に関する記述は、以下に引用するASME B31.3、ASTM、AWWA、および米国政府のパイプライン安全関連資料に基づいており、競合他社の製品ページは参照していません。
参考資料・出典
- 鋼管製造工程のファクトシート米国PHMSA、運輸省
- パイプラインの安全:ASTM A53/A53M規格の更新(2025)Federal Register / PHMSA
- 円形溶接炭素品質鋼管(Pub. 4019)米国国際貿易委員会
- AWWA C200で使用される鋼製水道管の鋼種FHWA / 米国運輸省(Texas A&M TTI)
- 疲労および熱負荷を受ける溶接継目鋼管の破壊評価(2024)Engineering Failure Analysis
- US 7,399,264 B2、オーステナイト系ステンレス鋼の高周波誘導溶接USPTO
- 鉄鋼およびアルミニウムへのSection 232関税Congressional Research Service
- 鋼材規格(A53/A53M-24、A252/A252M-26、A312、A358)ASTM International
- ASME B31.3 プロセス配管およびB31.1 動力配管(溶接継手品質係数の表)— American Society of Mechanical Engineers
- AWWA C200 鋼製水道管、6 In.以上、American Water Works Association

