


Aggiornato a giugno 2026 · Revisionato dal team tecnico di Baling Steel
- Cos’è: tubo ottenuto da bobina o lamiera d’acciaio, con i bordi uniti lungo una saldatura longitudinale o a spirale
- Metodi principali: ERW, EFW, LSAW, SSAW/HSAW, DSAW
- Norme comuni: ASTM A53, A252, A139, A312, A358, A790; AWWA C200; API 5L
- Materiali: acciaio al carbonio, acciaio inossidabile (304/304L, 316/316L, 321/347), duplex 2205
- Intervallo dimensionale (acciaio inox saldato Baling): Φ33.7–610 mm di diametro esterno, spessore della parete 1,8–13,98 mm
- Efficienza del giunto (ASME B31.3): ERW 0.85, doppia saldatura + radiografia completa fino a 1.0
Il tubo in acciaio saldato si ottiene dando forma cilindrica a una bobina o a una lamiera d’acciaio e saldando la giunzione longitudinale o a spirale. Costa meno di un tubo senza saldatura, è disponibile in diametri molto maggiori e ha un fattore di efficienza del giunto saldato (0.85 per un ERW standard, fino a 1.0 con radiografia completa) che gli ingegneri applicano nei calcoli di progetto in pressione. È utilizzato per acqua, applicazioni strutturali, condotte di linea e per la maggior parte degli impieghi a pressione moderata.
- Nelle applicazioni strutturali non vi è alcuna differenza prestazionale tra tubi saldati e senza saldatura: specificare un tubo senza saldatura comporta solo un costo aggiuntivo.
- La reputazione di «debolezza» dei tubi saldati deriva dalle saldature ERW a bassa frequenza, usate prima degli anni 1970, non dai moderni tubi ERW ad alta frequenza sottoposti a controlli non distruttivi integrali.
- A106 deve essere senza saldatura; A53 può essere saldato o senza saldatura: il metodo può essere imposto dalla norma, non solo dal grado.
- L’ERW arriva fino a circa NPS 24; per le linee di diametro maggiore si passa a LSAW o alla saldatura a spirale (SSAW).
- In realtà, lo spessore della parete dei tubi senza saldatura è meno uniforme rispetto a quello dei tubi saldati da lamiere di precisione.
Che cos’è un tubo in acciaio saldato?
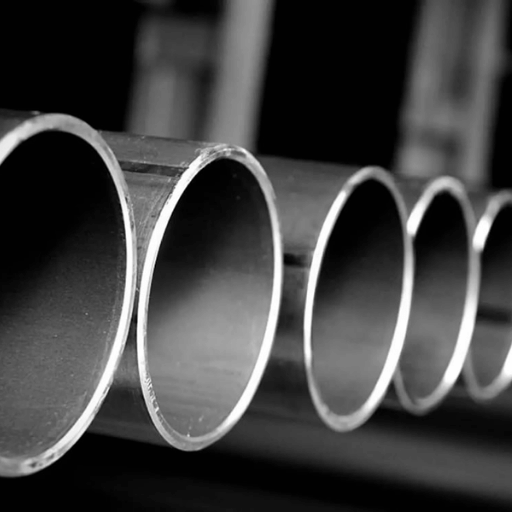 Un tubo saldato parte da un prodotto piatto in acciaio: per i diametri più piccoli si usa un nastro avvolto in bobina, chiamato skelp, mentre per i diametri grandi si usa una lamiera tagliata. I rulli curvano il prodotto piatto formando un cilindro e i bordi accostati vengono saldati per chiudere il tubo. Al contrario, il tubo senza saldatura si ottiene perforando una billetta rotonda piena con un mandrino e allungandola: non presenta quindi alcuna giunzione.
La Commissione per il commercio internazionale degli Stati Uniti osserva che i tubi standard di questo tipo sono adatti al trasporto a bassa pressione di acqua, vapore, gas naturale e aria negli impianti idraulici e industriali.
Chi considera «saldato» e «senza saldatura» sinonimi rischia un errore costoso: può ordinare uno spessore della parete o un diametro che il metodo scelto non consente di produrre. Nella produzione di Baling, la lacuna più frequente nelle richieste è una specifica che indica il grado ma non il metodo. La saldatura è la caratteristica distintiva del tubo e spiega perché costi meno, sia più rapido da reperire e sia disponibile in diametri che i produttori di tubi senza saldatura non possono raggiungere. È anche il punto che gli acquirenti imparano a ispezionare. Se serve nello specifico la versione in acciaio inossidabile, consultare la nostra gamma di tubi in acciaio inossidabile saldati.
| Caratteristica | Tubo saldato | Tubo senza saldatura |
|---|---|---|
| Forma iniziale | Bobina / lamiera (con saldatura) | Billetta piena (senza saldatura) |
| Costo tipico | Inferiore | Superiore |
| Diametro massimo | Fino a 100 in.+ (a spirale) | ~24–26 in. in pratica |
| Uniformità dello spessore della parete | Più uniforme (lamiera di precisione) | Meno uniforme (laminazione e stiratura) |
Come si fabbrica un tubo in acciaio saldato: il processo di base
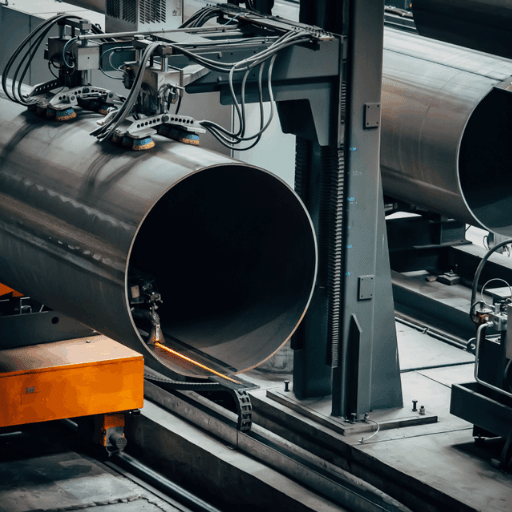 La maggior parte dei tubi saldati segue lo stesso processo di base, a prescindere dal metodo di saldatura. L’acciaio viene svolto e spianato, i bordi vengono rifilati, i rulli trasformano il nastro in un cilindro e la giunzione viene saldata. Si rifinisce quindi il cordone e, quando richiesto, ogni tubo viene sottoposto a trattamento termico, calibrato, raddrizzato, collaudato idrostaticamente e tagliato a misura prima della spedizione.
La produzione di tubi di grande diametro parte da lamiere d’acciaio tagliate anziché da bobine, ma il processo produttivo, dalla formatura fino ai collaudi finali nello stabilimento, è sostanzialmente lo stesso. Dopo la saldatura, il cordone viene rifinito; il tubo viene sottoposto a trattamento termico quando la specifica lo richiede, quindi calibrato, raddrizzato, collaudato e tagliato a misura.
È nella saldatura che i metodi si differenziano. Nell’ERW ad alta frequenza, la corrente elettrica concentra il calore sui bordi tramite gli effetti pelle e di prossimità e li forgia insieme, senza metallo d’apporto. Dopo la rifilatura, la giunzione non è né visibile né percepibile al tatto. Questo meccanismo è descritto in brevetti di processo come la saldatura a induzione ad alta frequenza dell’acciaio inossidabile austenitico. I metodi ad arco sommerso, utilizzati per i grandi diametri, producono un cordone visibile all’interno e all’esterno del tubo.
Dopo la saldatura sono essenziali due controlli. Perché: la giunzione è l’unica discontinuità della parete, quindi gli stabilimenti effettuano controlli non distruttivi continui lungo la saldatura, con correnti indotte o ultrasuoni, seguiti da una prova idrostatica su ogni tubo. Con quale risultato: il verbale dei controlli non distruttivi è proprio la prova che l’acquirente dovrebbe richiedere per accertare l’integrità della saldatura. Una giunzione debole o regolata male è un punto di cedimento del tubo saldato, perciò i controlli sono indispensabili. Poiché la giunzione è l’unica discontinuità, Baling conserva agli atti i verbali delle prove idrostatiche e dei controlli con correnti indotte per ogni colata, secondo ISO 9001: sono le stesse evidenze che vengono verificate durante un audit dell’acquirente. In un recente ordine di tubi di linea, è stato proprio l’audit del cliente sui registri di produzione a concludere la vendita.
I principali metodi di produzione dei tubi saldati
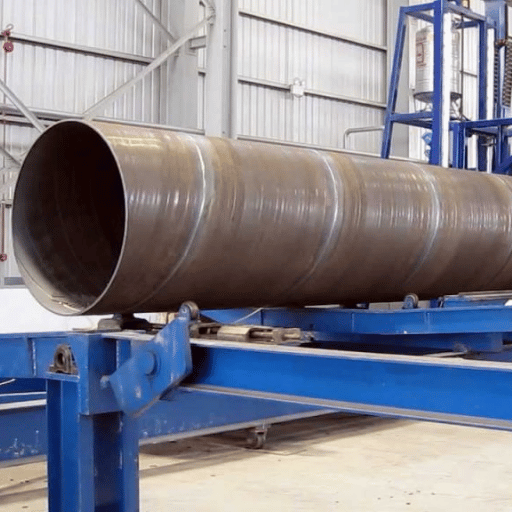 I tubi saldati non sono tutti uguali. I metodi principali sono cinque e la scelta dipende soprattutto dal diametro e dalla classe di pressione, non dalle preferenze. Specificare il metodo sbagliato è un errore costoso: un acquirente industriale che indica «ERW» per una condotta idrica da 48 pollici si vedrà respingere l’ordine, perché l’ERW non raggiunge quel diametro. Per questi progetti Baling ricorre invece alla produzione a spirale o LSAW.
ERW, saldatura a resistenza elettrica
La corrente ad alta frequenza salda la giunzione longitudinale senza metallo d’apporto. L’ERW copre all’incirca da NPS ½ a 24 ed è il metodo più usato per applicazioni idriche, strutturali e per tubi di linea. Consultare la nostra gamma di tubi ERW per i gradi e le dimensioni disponibili.EFW, saldatura per fusione elettrica
Saldatura ad arco con metallo d’apporto, spesso su lamiera, utilizzata per tubi in acciaio inossidabile di grande diametro per applicazioni in pressione (per esempio ASTM A358), quando la saldatura ERW dei bordi non è praticabile.LSAW, saldatura longitudinale ad arco sommerso
La lamiera viene formata a U e poi a O per ottenere un cilindro, quindi saldata ad arco sommerso all’interno e all’esterno. L’LSAW è adatto a condotte principali ad alta pressione, di grande diametro e con parete spessa. La nostra pagina sui tubi LSAW illustra le opzioni di diametro e norma.SSAW / HSAW, saldatura a spirale ad arco sommerso
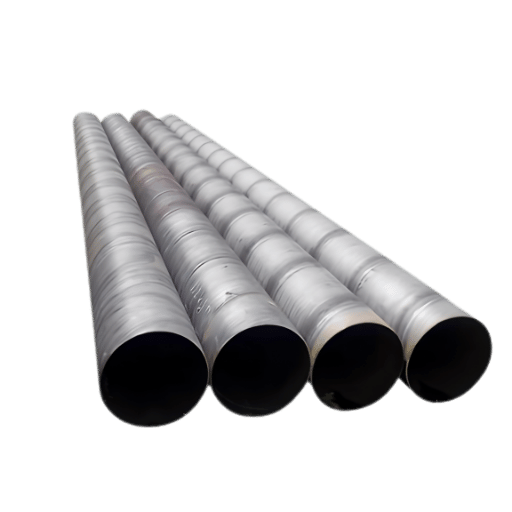
Il nastro viene alimentato obliquamente e avvolto a spirale, quindi saldato lungo la giunzione elicoidale. Gli impianti di saldatura a spirale producono i diametri maggiori a costi inferiori: per questo sono preferiti nei progetti di trasporto idrico e palificazione.DSAW, doppia saldatura ad arco sommerso
Saldatura ad arco sommerso in due passate, all’interno e all’esterno, utilizzata per tubi strutturali e in pressione, pesanti e di grande diametro.| Metodo | Diametro tipico | Norma comune | Applicazione ideale | Costo relativo |
|---|---|---|---|---|
| ERW | NPS ½–24 | A53, A500, API 5L | Acqua, applicazioni strutturali, tubi di linea | Il più basso |
| EFW | Su lamiera, grandi diametri | A358, A671/A672 | Acciaio inossidabile di grande diametro / applicazioni in pressione | Medio–alto |
| LSAW | 16–60 in.+ | API 5L, A672 | Condotte principali ad alta pressione | Alto |
| SSAW / HSAW | 16–100 in.+ | AWWA C200, A139, API 5L | Trasporto idrico, palificazione | Basso–medio |
| DSAW | 16–80 in. | API 5L, A672 | Applicazioni strutturali pesanti / in pressione | Alto |
Matrice di selezione dei 5 metodipartire dal diametro e dalla pressione, quindi individuare il metodo corrispondente.
Tubo saldato o senza saldatura: quale specificare?
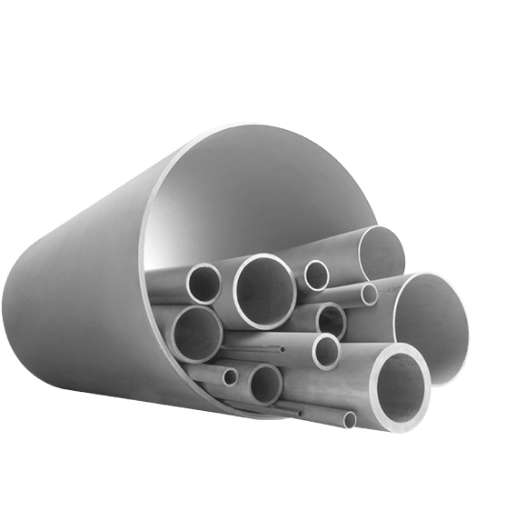 Specificare un tubo saldato per condotte idriche, applicazioni strutturali, palificazione e per la maggior parte delle linee a pressione moderata, dove offre prestazioni equivalenti a un tubo senza saldatura a un costo inferiore. Scegliere un tubo senza saldatura solo per le pressioni e temperature più elevate o per servizio acido. La scelta dipende dalle condizioni di servizio e dal fattore di efficienza del giunto saldato accettabile, non da una regola generale sulla resistenza.
Il tubo saldato è meno resistente di quello senza saldatura?
Non nel modo che molti immaginano. Nelle applicazioni strutturali i due tipi offrono prestazioni identiche; in realtà, lo spessore della parete dei tubi senza saldatura è meno uniforme, perché il processo di laminazione e stiratura è più difficile da controllare rispetto alla saldatura di lamiere di precisione. Uno studio del 2024 sui cedimenti dei tubi con giunti saldati causati da fatica e carichi termici, pubblicato su Engineering Failure Analysis, mostra che, quando una saldatura cede, la causa è in genere un difetto specifico o una condizione di servizio, non la presenza stessa della giunzione. Resta una differenza circoscritta e concreta: il fattore di efficienza del giunto saldato. I moderni tubi ERW ad alta frequenza con controlli non distruttivi integrali colmano gran parte del divario storico per diametri inferiori a circa NPS 16; i tubi senza saldatura restano preferibili nei casi più impegnativi, cioè alle pressioni e temperature più elevate e in servizio acido. Nella nostra esperienza di fornitura di entrambi i tipi, il vero compromesso raramente riguarda la resistenza pura: conta piuttosto la classe di pressione e il servizio. Quando l’applicazione lo richiede, Baling fornisce ERW con E=0.85 o saldature sottoposte a radiografia completa con E=1.0. La reputazione di «debolezza» dei tubi saldati è fondata, ma superata: deriva dalle saldature ERW a bassa frequenza, usate prima degli anni 1970 e soggette a corrosione e cedimenti della giunzione. Si trattava di un problema di integrità noto nelle vecchie condotte, non di una caratteristica dei prodotti attuali.«I clienti ci chiedono più spesso se la saldatura reggerà. Su una moderna linea ERW ad alta frequenza, il rischio maggiore è che l’acquirente non chieda mai di vedere i verbali delle prove idrostatiche e dei controlli non distruttivi. Specificare il collaudo, leggere il certificato: così la saldatura non è più un’incognita.»
| Dimensione | Saldato (ERW) | Senza saldatura |
|---|---|---|
| Efficienza del giunto (ASME B31.3) | 0.85 (fino a 1.0 con radiografia completa) | 1.0 |
| Costo relativo | Inferiore | Superiore |
| Diametro massimo | Fino a 100 in.+ (a spirale) | ~24–26 in. |
| Uniformità dello spessore della parete | Più uniforme | Meno uniforme |
| Applicazione ideale | Acqua, applicazioni strutturali, pressione moderata, tubi di linea | Pressione e temperatura elevate, servizio acido, applicazioni critiche |
Gradi e materiali dei tubi saldati: acciaio al carbonio, inossidabile e duplex
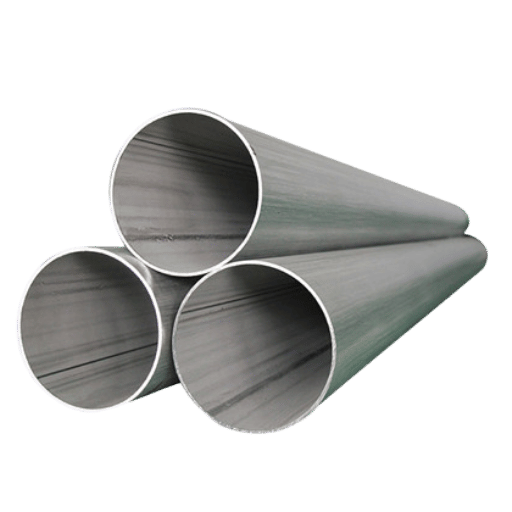 Il materiale è la seconda scelta dopo il metodo. I tubi saldati in acciaio al carbonio (A53, API 5L) coprono la maggior parte delle applicazioni idriche, del gas e strutturali. I tubi saldati in acciaio inossidabile sono adatti agli ambienti corrosivi: 304/304L e 316/316L austenitici per uso generale e in presenza di cloruri; 321/347 stabilizzati per le alte temperature; duplex 2205 quando servono sia resistenza meccanica sia resistenza ai cloruri. La composizione chimica riportata sotto indica gli intervalli disponibili presso Baling per tubi saldati in acciaio inossidabile secondo ASTM A312/A249/A554/A270. I tubi saldati in acciaio inossidabile e quelli con parete più sottile condividono i valori minimi delle proprietà meccaniche riportati qui; per ogni ordine di tubi in acciaio inossidabile, verificare che il suffisso del grado (L per basso contenuto di carbonio, H per alte temperature) sia adatto al servizio.
| Grado | Tipo | Cr % | Ni % | Mo % | Resistenza minima a trazione / snervamento |
|---|---|---|---|---|---|
| 304 | Austenitico | 18–20 | 8–10 | — | 515 / 205 MPa |
| 304L | Austenitico | 18–20 | 8–12 | — | 485 / 170 MPa |
| 316 | Austenitico | 16–18 | 10–14 | 2–3 | 515 / 205 MPa |
| 316L | Austenitico | 16–18 | 10–14 | 2–3 | 485 / 170 MPa |
| 310S | Austenitico (resistente al calore) | 24–26 | 19–22 | — | 515 / 205 MPa |
| 317 | Austenitico | 18–20 | 11–15 | 3–4 | 515 / 205 MPa |
| 321 | Austenitico (stabilizzato al Ti) | 17–19 | 9–12 | — | 515 / 205 MPa |
| 347 | Austenitico (stabilizzato al Nb) | 17–19 | 9–13 | — | 515 / 205 MPa |
| 2205 | Bifamiliare | 22–23 | 4.5–6.5 | 3–3.5 | 655 / 450 MPa |
Baling offre tubi saldati in acciaio inossidabile in diversi gradi, secondo ASTM A312/A249. Il duplex 2205 ha una resistenza meccanica circa doppia rispetto all’austenitico 304/316. Ogni grado è fornito con certificato di collaudo del produttore; Baling dispone della certificazione ISO 9001 e controlla le tolleranze lungo la linea di produzione dei tubi saldati in acciaio inossidabile.
Norme e specifiche tecniche per tubi in acciaio saldati
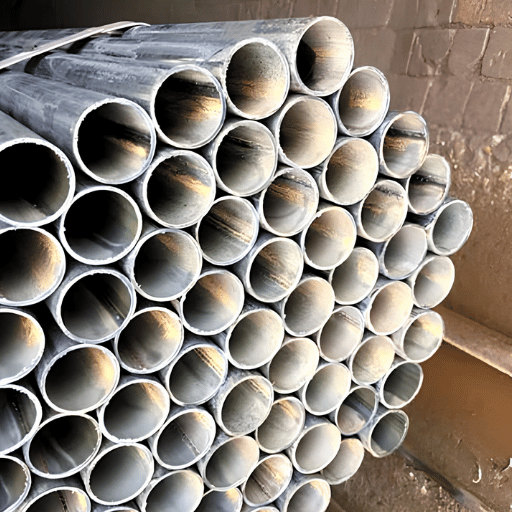 Le norme stabiliscono sia il grado sia, spesso, il metodo di produzione. Per esempio, ASTM A139 disciplina i tubi saldati per fusione elettrica di grande diametro per il trasporto di fluidi. Un errore comune è presumere che qualsiasi grado possa essere saldato. Non è così: A106 deve essere senza saldatura, mentre i tubi ASTM A53 possono essere saldati o senza saldatura. Le edizioni attuali da specificare sono A53/A53M-24 e A252/A252M-26; a luglio 2025 PHMSA ha incorporato la versione aggiornata dello standard ASTM A53/A53M nelle norme federali sulla sicurezza delle condotte.
| Applicazione | Norma/e | Materiale |
|---|---|---|
| Trasporto di acqua / a bassa pressione | A53, AWWA C200 | Carbonio |
| Applicazioni strutturali / palificazione | A252, A500, A53 | Carbonio |
| Trasporto di fluidi di grande diametro | A139, A252 | Carbonio |
| Tubi di linea (petrolio e gas) | API 5L (ERW / LSAW) | Carbonio / lega |
| Tubi di processo in acciaio inossidabile | A312, A358 (EFW), A778 | 304 / 316 |
| Tubi duplex / in acciaio inossidabile | A790, A928; A249, A270, A554 | 2205 / 304 / 316 |
La scala di efficienza del giunto da 0.85 a 1.0
Nei calcoli di progetto in pressione, alla giunzione saldata viene applicato un fattore di qualità, E. Secondo ASME B31.3, una saldatura longitudinale ERW standard ha E = 0.85; una doppia saldatura con radiografia a campione sale a circa 0.90; una saldatura sottoposta a radiografia completa raggiunge 1.0, come un tubo senza saldatura. Per aumentare l’efficienza occorre investire in controlli più estesi.Considerare una linea NPS 6 (diametro esterno 6.625 in.), con parete da 0.280 in. e tensione ammissibile S = 20.000 psi. Usando la relazione per pareti sottili P = 2·S·E·t / D:
- Senza saldatura (E = 1.0): P = 2 × 20.000 × 1,0 × 0.280 / 6.625 ≈ 1.690 psi
- ERW (E = 0.85): P = 2 × 20.000 × 0,85 × 0.280 / 6.625 ≈ 1.437 psi
Con l’opzione saldata, la pressione nominale dello stesso tubo è circa 15% inferiore; per colmare il divario si può scegliere uno schedule più spesso o pagare la radiografia completa per portare E a 1.0.
Dimensioni, schedule, spessore della parete e peso
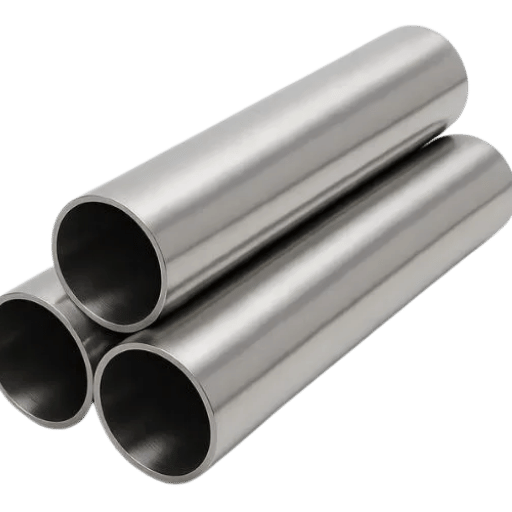 Il tubo saldato si specifica in base alla dimensione nominale del tubo (NPS) e allo schedule, che determina lo spessore della parete per un dato diametro esterno. Gli schedule sottili, come Sch 5S e Sch 10S, sono comuni nei tubi saldati in acciaio inossidabile perché il sovraspessore per corrosione è ridotto; Sch 40 è la scelta standard per uso generale. La nostra tabella degli schedule dei tubi riporta il diametro esterno e lo spessore della parete per ciascuna dimensione. Baling produce tubi saldati in acciaio inossidabile con diametro esterno da Φ33.7 a Φ610 mm e parete da 1.8 a 13,98 mm. Uno spessore della parete errato può causare problemi costosi su una condotta interrata: se lo schedule è sottodimensionato, il tubo non supera la prova idrostatica. Prima della produzione, l’ufficio acquisti può usare la formula del peso qui sotto per confrontare il preventivo con le tolleranze di produzione.
Il peso unitario si calcola così: (diametro esterno − spessore della parete) × spessore della parete × 0.02466 = kg/m. Per un diametro esterno di 168,3 mm e una parete da 7,11 mm:
(168.3 − 7.11) × 7,11 × 0.02466 = 161,19 × 7,11 × 0.02466 ≈ 28,26 kg/m
Usare questo calcolo per ricavare il peso di spedizione da un ordine a misura o per confrontare preventivi con prezzi al metro o alla tonnellata.
Impieghi dei tubi in acciaio saldati
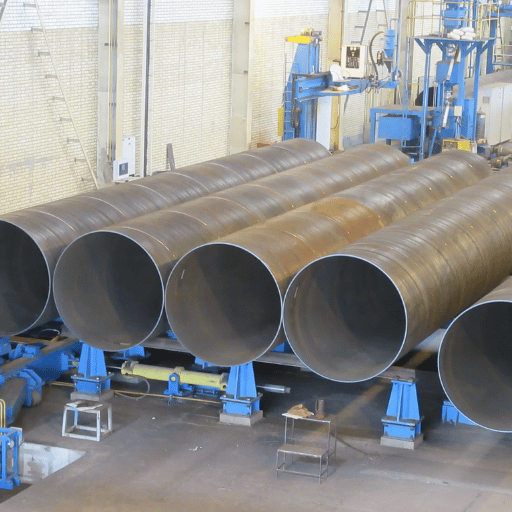 In tutti i settori, dai servizi idrici e dalle centrali elettriche agli impianti di trasporto e di processo, i tubi saldati sono apprezzati per la durabilità in ambienti interrati ed esposti e per la disponibilità di diametri maggiori, non raggiungibili dai produttori di tubi senza saldatura. Sono la soluzione prevalente quando il diametro, i volumi o il budget escludono i tubi senza saldatura.
Un’azienda di servizi idrici che specifichi tubi senza saldatura per una condotta principale a bassa pressione spreca semplicemente budget; in base alla nostra esperienza nei progetti, la scelta giusta è un tubo saldato conforme a AWWA C200. Baling ha fornito tubi saldati di grande diametro per progetti petroliferi e del gas e idrici ad acquirenti come ADNOC e Shell. Nelle reti idriche comunali, i tubi in acciaio saldati a spirale o per laminazione sono utilizzati per condotte principali di trasmissione da 6 pollici in su, secondo AWWA C200; la tensione di progetto e il limite minimo di snervamento dipendono dal grado del tubo in acciaio per acqua utilizzato. Per le fondazioni profonde, i pali in tubi d’acciaio sono prodotti con saldatura a spirale o longitudinale secondo ASTM A252, Grado 2, una specifica applicata direttamente nei lavori di infrastruttura pubblica. I dati USITC confermano che i tubi saldati standard sono adatti al trasporto a bassa pressione di acqua, vapore, gas e aria negli impianti idraulici e di processo.
- Condotta principale di trasmissione idrica, 48 in. → SSAW, carbonio, AWWA C200
- Palificazione di fondazioni → SSAW/LSAW, carbonio, ASTM A252 Gr 2
- Condotta principale per petrolio/gas → LSAW, grado API 5L, tubo di linea
- Linea di processo chimico → EFW/ERW in acciaio inossidabile, A312/A358 TP316L
- Colonna strutturale → ERW, A500/A53, strutturale
Come acquistare tubi saldati e verificarne la qualità
 Per acquistare correttamente un tubo saldato, indicare nell’ordine il grado, la norma, il diametro, lo spessore della parete, la lunghezza, le estremità e il livello dei controlli non distruttivi; quindi, prima dell’accettazione, verificare la fornitura confrontandola con il certificato di collaudo del produttore e il verbale della prova idrostatica. I cinque controlli qui sotto trasformano una fornitura basata sulla fiducia in una documentata.
Di che materiale è fatto il tubo in acciaio saldato?
Il tubo in acciaio saldato è prodotto in acciaio al carbonio, acciaio inossidabile o acciaio legato. Il materiale viene fornito in bobina o in lamiera, quindi formato e saldato. La resistenza alla corrosione e la resistenza meccanica dipendono dal materiale di base, non dalla saldatura: perciò il grado e la norma indicati nell’ordine contano più della parola «saldato». Nell’ordine specificare chiaramente grado, norma, diametro esterno, spessore della parete, lunghezza, finitura delle estremità e livello richiesto di controlli non distruttivi; scegliere inoltre raccordi compatibili con il tubo. Verificare che le condizioni della superficie siano conformi alle specifiche esatte e chiedere all’appaltatore o allo stabilimento come vengono conservate le scorte e gestite le lavorazioni prima della consegna in cantiere. La verifica determina l’esito della consegna. Il controllo interno di Baling fornisce con ogni spedizione il certificato di collaudo del produttore, il verbale della prova idrostatica e la documentazione ISO 9001, così l’appaltatore può verificare la colata prima che raggiunga il cantiere. Prima di accettare una spedizione, eseguire i cinque controlli qui sotto.- Il certificato di collaudo del produttore corrisponde al numero di colata marcato sul tubo.
- È disponibile il verbale della prova idrostatica e dei controlli non distruttivi sulla saldatura (correnti indotte o ultrasuoni), non solo una dichiarazione sulla pressione.
- Le dimensioni rientrano nelle tolleranze della norma per diametro esterno, spessore della parete e rettilineità.
- Per l’ERW, il cordone di saldatura è rifilato a filo, all’interno e all’esterno, senza sottosquadri visibili o disallineamenti.
- La marcatura riporta grado, edizione della norma, dimensione e colata, con tracciabilità completa.
- Specificare «saldato» per un grande diametro esterno e una parete spessa che nessun impianto ERW può produrre: l’errore emerge solo al momento dell’ordine.
- Dimenticare il fattore di efficienza del giunto nei calcoli di pressione e finire per sottodimensionare la condotta.
- Presumere che tutti i tubi saldati siano ERW, anche quando le dimensioni richiedono LSAW o saldatura a spirale.
- Accettare la dichiarazione «collaudato in pressione» senza il verbale della prova idrostatica allegato.
Prospettive del mercato dei tubi in acciaio saldati per il 2026
 Nel 2026, gli acquisti di tubi saldati sono influenzati da fattori normativi, non ciclici. La ristrutturazione del 2 aprile 2026 dei dazi sull’acciaio previsti dalla Section 232 applica dazi all’intero valore di molti prodotti derivati in acciaio e viene introdotta gradualmente fino alla metà o alla fine del 2026, spingendo gli acquirenti a orientarsi verso fornitori nazionali e a pianificare con maggiore anticipo le importazioni. Nel frattempo, l’adozione nel 2025 da parte di PHMSA dell’edizione aggiornata di ASTM A53/A53M implica che i progetti di condotte dovrebbero verificare che sia indicata la norma vigente e non una versione superata. Per chi pianifica lavori nel 2026, il rischio concreto riguarda i tempi di consegna, non il prezzo: Baling mantiene scorte e capacità produttiva di tubi saldati per ordini di grande diametro, così da proteggere le date di consegna.
Sul fronte tecnologico, la saldatura ad alta frequenza e i controlli NDT automatizzati sull’intero corpo del tubo continuano a ridurre il divario di affidabilità rispetto ai tubi senza saldatura, perciò sempre più specifiche per applicazioni in pressione e condotte accettano oggi i moderni tubi ERW. Se sta pianificando un progetto di trasmissione idrica o una condotta principale per il 2026, prenoti per tempo la capacità produttiva per tubi LSAW e a saldatura spirale di grande diametro: è in questo segmento che domanda e tempi di consegna cambiano per primi. Solo come riferimento sulle dimensioni del mercato, le stime indicative collocano il mercato globale dei tubi saldati vicino a USD 116 billion nel 2024, con una crescita di circa 3,9% all’anno fino alla metà degli anni 2030: un dato utile come contesto, ma che non sostituisce la verifica dei tempi di consegna del proprio stabilimento.
Domande frequenti
Che cos’è un tubo saldato in acciaio?
Visualizza la risposta
Un tubo saldato in acciaio si ottiene arrotolando una bobina o una lamiera piana in acciaio fino a formare un cilindro e saldandone il giunto, longitudinalmente oppure a spirale. A differenza del tubo senza saldatura, ricavato perforando una billetta piena, il tubo saldato presenta sempre un giunto. Costa meno, è disponibile in diametri molto maggiori ed è disciplinato da norme quali ASTM A53, A252, A139, A312 e AWWA C200. È adatto alle applicazioni idriche e strutturali e alla maggior parte degli impieghi a pressione moderata.
Come si produce un tubo saldato in acciaio?
Visualizza la risposta
La bobina o la lamiera in acciaio viene formata in un cilindro e il giunto viene saldato: con saldatura ERW ad alta frequenza per le dimensioni minori, oppure ad arco sommerso per i diametri maggiori. Ogni tratto viene quindi calibrato e sottoposto a controlli NDT sul giunto e a una prova idrostatica.
Il tubo saldato è meno resistente di quello senza saldatura?
Visualizza la risposta
Nella maggior parte degli impieghi, no. Nelle applicazioni strutturali, i due tipi offrono prestazioni identiche e il tubo saldato da lamiera calibrata con precisione presenta spesso uno spessore della parete più uniforme rispetto a quello senza saldatura. La differenza effettiva riguarda il fattore di efficienza del giunto saldato nel calcolo della pressione: 0.85 per un ERW standard contro 1.0 per un tubo senza saldatura; con la radiografia integrale, il fattore può essere portato a 1.0. I tubi senza saldatura restano la scelta principale per le pressioni e le temperature più elevate e per i servizi acidi.
Qual è la differenza tra tubi ERW e LSAW?
Visualizza la risposta
I tubi ERW utilizzano la saldatura a resistenza ad alta frequenza senza materiale d’apporto e coprono all’incirca le dimensioni da NPS ½ a 24. I tubi LSAW sono realizzati su lamiera formata con saldatura ad arco sommerso e raggiungono diametri molto maggiori, con pareti più spesse e adatti a pressioni più elevate. Per tubi di diametro e spessore maggiori si ricorre in genere a LSAW o alla saldatura a spirale, non a ERW.
Quali norme si applicano ai tubi saldati in acciaio inossidabile?
Visualizza la risposta
Le principali specifiche per i tubi sono ASTM A312 per i gradi austenitici, A358 per i tubi EFW di grande diametro, A778 per i tubi saldati non ricotti e A790 o A928 per i duplex. Per i tubi di piccolo diametro, A249, A270 e A554 riguardano rispettivamente gli scambiatori di calore, gli impieghi sanitari e quelli strutturali. Baling fornisce tubi saldati in acciaio inossidabile conformi ad A312, A249, A554 e A270.
Quali dimensioni sono disponibili per i tubi saldati in acciaio?
Visualizza la risposta
Le dimensioni disponibili dipendono in larga misura dal metodo di saldatura, poiché ogni processo ha un proprio limite massimo di diametro. La saldatura a resistenza elettrica copre generalmente le dimensioni nominali di tubo più piccole e intermedie, mentre gli impianti per la saldatura a spirale e ad arco sommerso producono i diametri molto grandi utilizzati per le condotte principali di trasmissione idrica e i pali di fondazione. Baling produce tubi saldati in acciaio inossidabile con diametro esterno da Φ33.7 a Φ610 mm e spessore della parete da 1.8 a 13,98 mm, oltre a lunghezze tagliate su misura e curve su richiesta.
Baling Steel fornisce tubi saldati in acciaio al carbonio, inossidabile e duplex con certificati di prova di fabbrica, ispezione di terza parte e registrazioni delle prove idrostatiche. Ci comunichi il grado, la norma e le dimensioni per ricevere un’offerta.
Richieda un’offerta →Informazioni su questa guida
La composizione chimica dei gradi, l’intervallo dimensionale,, e i dati sul peso riportati in questo articolo provengono dalla produzione interna di tubi saldati in acciaio inossidabile di Baling Steel secondo ASTM A312/A249/A554/A270. I fattori di efficienza dei giunti, le norme e le informazioni sulle applicazioni si basano sulle fonti citate di seguito: ASME B31.3, ASTM, AWWA e fonti governative statunitensi sulla sicurezza delle condotte, non su pagine prodotto della concorrenza.
Riferimenti e fonti
- Scheda informativa sul processo di produzione dei tubiPHMSA degli Stati Uniti, Dipartimento dei Trasporti
- Sicurezza delle condotte: aggiornamento delle norme, ASTM A53/A53M (2025)Federal Register / PHMSA
- Tubi circolari saldati in acciaio al carbonio commerciale (pubblicazione 4019)Commissione per il commercio internazionale degli Stati Uniti
- Gradi di tubi in acciaio per condotte idriche utilizzati nella norma AWWA C200FHWA / Dipartimento dei Trasporti degli Stati Uniti (Texas A&M TTI)
- Valutazione del cedimento di tubi con giunto saldato a fatica e sotto carico termico (2024)Engineering Failure Analysis
- US 7.399.264 B2, Saldatura a induzione ad alta frequenza di acciaio inossidabile austeniticoUSPTO
- Dazi della Section 232 su acciaio e alluminioCongressional Research Service
- Norme per l’acciaio (A53/A53M-24, A252/A252M-26, A312, A358)ASTM International
- ASME B31.3 Tubazioni di processo e B31.1 Tubazioni per centrali elettriche (tabelle dei fattori di qualità dei giunti saldati) — American Society of Mechanical Engineers
- AWWA C200 Tubi in acciaio per acqua, 6 In. e oltre, American Water Works Association

