


更新於2026年六月 · 由 Baling Steel 技術團隊審閱
- 產品說明:以鋼捲或鋼板成形為管材,並沿縱向或螺旋焊縫銲接接合
- 主要製程:ERW、EFW、LSAW、SSAW/HSAW、DSAW
- 常見標準:ASTM A53、A252、A139、A312、A358、A790;AWWA C200;API 5L
- 材料:碳鋼、不鏽鋼(304/304L、316/316L、321/347)、雙相不鏽鋼 2205
- 尺寸範圍(Baling 銲接不鏽鋼管):外徑 Φ33.7–610 mm,壁厚 1.8–13.98 mm
- 接頭效率(ASME B31.3):ERW 為 0.85,雙面銲接並完整射線檢測最高可達 1.0
鋼製銲接管是將鋼捲或鋼板成形為圓筒,再銲接縱向或螺旋接縫製成的管材。其成本低於無縫管,可供應更大的直徑,並具有銲接接頭效率係數(標準 ERW 為 0.85,完整射線檢測時最高可達 1.0),工程師會在壓力設計中採用此係數。此類管材適用於輸水、結構、輸送管線及大多數中壓用途。
- 用於結構時,銲接管與無縫管的性能沒有差異;在這類用途指定無縫管只會增加成本。
- 「銲接管較弱」的說法源自1970年代以前的低頻 ERW 接縫,而非採用全管身非破壞檢測的現代高頻 ERW。
- A106 必須是無縫管;A53 則可為銲接管或無縫管。決定製程的可能是標準,而不只是鋼級。
- ERW 的尺寸上限約為 NPS 24;管線尺寸更大時,需改用 LSAW 或螺旋銲接(SSAW)。
- 相較於以精密鋼板捲製的銲接管,無縫管的壁厚實際上較不均勻。
什麼是鋼製銲接管?
 銲接管以扁平鋼材為原料:小尺寸管材使用稱為鋼帶的捲狀鋼材,大直徑管材則使用裁切鋼板。鋼材經軋輥捲成圓筒,再銲接相接的邊緣,形成封閉管體。相較之下,無縫管是以芯棒穿透實心圓形鋼胚並將其延伸製成,因此完全沒有接縫。
美國國際貿易委員會指出,這類標準管材適用於管線及工業系統中輸送水、蒸汽、天然氣與空氣等低壓流體。
若採購者將「銲接」與「無縫」視為可互換的產品,可能會犯下代價高昂的錯誤,訂購到某種製程無法生產的壁厚或直徑。根據 Baling 的生產經驗,最常見的詢價缺漏是只列鋼級,卻沒註明製程。接縫是銲接管最具代表性的特徵,也正是它成本較低、供貨較快,且能做到無縫管廠無法生產的大直徑的原因。接縫也是採購者需要學會檢驗的部位。若您需要不鏽鋼版本,請參閱我們的不鏽鋼銲接管產品系列。
| 特性 | 銲接管 | 無縫管 |
|---|---|---|
| 原料形式 | 鋼捲/鋼板(有接縫) | 實心鋼胚(無接縫) |
| 一般成本 | 較低 | 較高 |
| 可達直徑 | 最大可達 100 in.+(螺旋銲接) | 實務上約為 ~24–26 in. |
| 壁厚均勻度 | 較均勻(使用精密鋼板) | 較不均勻(軋製與延伸成形) |
鋼製銲接管的製造方式:核心流程
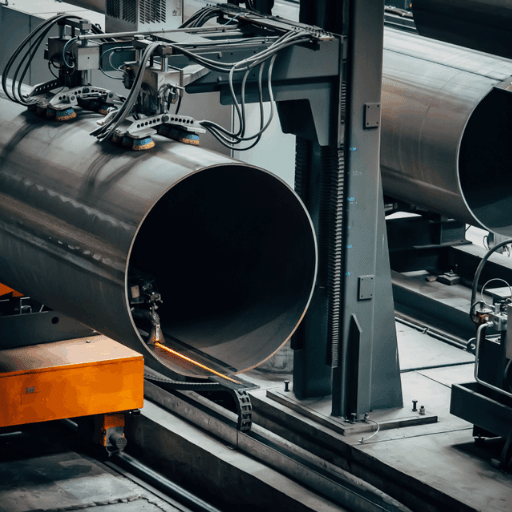 無論採用哪種銲接方式,大多數銲接管的基本製程都相同。鋼材開捲、整平後修整邊緣,再以軋輥將鋼帶成形為圓筒,並銲接接縫。接著處理銲道;若規格要求,則對各段管材進行熱處理,之後定徑、矯直、水壓測試並裁切至所需長度,最後出貨。
大直徑管材使用裁切鋼板,而非鋼捲;不過,從成形廠到鋼管廠的最終檢測,製造流程的基本原理相同。銲接後會處理銲道,若規格要求,則對管材進行熱處理,接著定徑、矯直、檢測並裁切至所需長度。
各製程的差異主要在銲接方式。高頻 ERW 利用電流透過集膚效應與鄰近效應,將熱集中於邊緣並使其熔合,不需填料;修整後的接縫可能看不見也摸不出來。奧氏體不鏽鋼高頻感應銲接等製程專利說明了這項技術。埋弧銲接法(用於大直徑管材)則從管內與管外銲接,留下可見銲道。
銲接後有兩項檢查特別重要。原因:接縫是管壁唯一的不連續處,因此鋼管廠會沿接縫連續進行非破壞檢測,例如渦電流或超音波檢測,並對每段管材進行水壓測試。重點:這些非破壞檢測紀錄正是採購者應要求提供、用以證明接縫良好的文件。銲接管會因接縫強度不足或設定不當而失效,因此檢測不可省略。由於接縫是唯一的不連續處,Baling 會依 ISO 9001 為每爐鋼材留存水壓與渦電流檢測紀錄,這也是買方稽核所需的證據。近期一筆輸送管線訂單,正是因客戶稽核這些生產紀錄而順利成交。
銲接管的主要製造方式
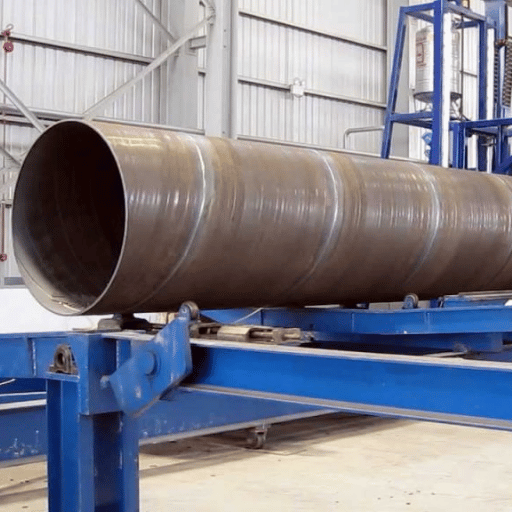 銲接管並非單一產品。市場以5種製程為主,製程選擇大多取決於直徑與壓力等級,而非個人偏好。選錯製程可能造成高昂損失:若工業採購者為 48-inch 輸水主管指定「ERW」,採購訂單就會遭到退件,因為 ERW 無法生產這種直徑。遇到這類需求,Baling 會改以螺旋銲接或 LSAW 製程生產。
ERW,電阻銲接
高頻電流會熔合縱向接縫,不需填料。ERW 的尺寸範圍約為 NPS ½ 至 24,常用於輸水、結構及輸送管線。各鋼級與尺寸請參閱我們的ERW 管材系列。EFW,電熔銲接
採用填料的電弧銲接,通常以鋼板製作,用於較大尺寸的不鏽鋼壓力管(例如 ASTM A358),適合 ERW 不易處理的邊緣形式。LSAW,縱向埋弧銲接
鋼板先壓製成 U 形,再成形為 O 形圓筒,並從管內與管外進行埋弧銲接。LSAW 適用於厚壁、大直徑及高壓主管線。我們的LSAW 管材頁面介紹可選的直徑與標準。SSAW/HSAW,螺旋埋弧銲接
鋼帶以斜角送入並捲成螺旋狀,再沿螺旋接縫銲接。螺旋銲接鋼管廠可用較低成本生產最大直徑的管材,因此常用於輸水與打樁工程。DSAW,雙面埋弧銲接
採用兩道埋弧銲接(管內與管外),用於重型、大直徑的結構管與壓力管。| 製程 | 常見直徑 | 常用標準 | 適用用途 | 相對成本 |
|---|---|---|---|---|
| 戰爭遺留爆炸物 | NPS ½–24 | A53、A500、API 5L | 輸水、結構、輸送管線 | 最低 |
| EFW | 鋼板製管,大直徑 | A358、A671/A672 | 大直徑不鏽鋼管/壓力管 | 中至高 |
| LSAW | 16–60 in.+ | API 5L、A672 | 高壓主管線 | 高 |
| SSAW/HSAW | 16–100 in.+ | AWWA C200、A139、API 5L | 輸水、打樁 | 低至中 |
| DSAW | 16–80 in. | API 5L、A672 | 重型結構/壓力管 | 高 |
5種製程選擇表先從直徑與壓力著手,再對照適用製程。
銲接管與無縫管:應選用哪一種?
 輸水、結構、打樁及大多數中壓管線,建議指定銲接管,因為它在性能相當的情況下成本較低。只有最高壓力與溫度,或含硫環境等用途才選擇無縫管。選擇依據應是使用條件及可接受的銲接接頭效率,而不是一概而論的強度規則。
銲接管的強度比無縫管低嗎?
並非如多數人所想。在結構用途上,兩者的性能相同;而且無縫管的壁厚實際上較不均勻,因為與精密鋼板銲接相比,軋製與延伸成形較難控制。2024年刊登於Engineering Failure Analysis的銲接管疲勞與熱負載失效研究顯示,接縫失效通常是由特定瑕疵或使用條件造成,而非接縫本身造成。 兩者仍存在明確且應如實說明的差異:銲接接頭效率係數。採用全管身非破壞檢測的現代高頻 ERW,在約 NPS 16 以下已大幅縮小過往差距;無縫管仍在最關鍵的高壓、高溫及含硫環境用途上占優勢。根據我們同時供應兩類管材的經驗,實際取捨通常不在於原始強度,而在於壓力等級與使用條件。應用有此需求時,Baling 可供應 E=0.85 的 ERW,或經完整射線檢測、E=1.0 的銲接管。「銲接管較弱」的說法確實存在,但已不合時宜:它源自1970年代以前容易腐蝕及接縫失效的低頻 ERW,是舊有管線已知的完整性問題,並非現今產品的特性。「客戶最常問我們接縫是否牢固。對現代高頻 ERW 管線來說,更大的風險是買方從未要求查看水壓與非破壞檢測紀錄。訂明檢測要求、查閱證明文件,接縫就不再是未知數。」
| 尺寸項目 | 銲接管(ERW) | 無縫管 |
|---|---|---|
| 接頭效率(ASME B31.3) | 0.85(完整射線檢測時最高可達 1.0) | 1.0 |
| 相對成本 | 較低 | 較高 |
| 最大直徑 | 最高可達 100 in.+(螺旋銲接) | ~24–26 in. |
| 壁厚均勻度 | 較均勻 | 較不均勻 |
| 適用用途 | 輸水、結構、中壓/中溫、輸送管線 | 高壓/高溫、含硫環境、關鍵用途 |
銲接管的鋼級與材料:碳鋼、不鏽鋼與雙相不鏽鋼
 選定製程後,接著要決定材料。碳鋼銲接管(A53、API 5L)適用於大多數輸水、輸氣及結構用途。不鏽鋼銲接管適用於腐蝕環境:奧氏體 304/304L 與 316/316L 用於一般及氯化物環境,穩定化 321/347 適用於高溫,而雙相不鏽鋼 2205 則適用於同時需要強度與耐氯化物腐蝕性的用途。下表列出 Baling 依 ASTM A312/A249/A554/A270 備有的銲接不鏽鋼材料成分範圍。銲接不鏽鋼管與薄壁不鏽鋼管採用相同的機械性質最低要求;訂購任何不鏽鋼管時,請確認鋼級後綴符合使用條件(L 代表低碳,H 代表高溫)。
| 鋼級 | 類型 | Cr % | Ni % | Mo % | 最低抗拉/降伏強度 |
|---|---|---|---|---|---|
| 304 | 奧氏體 | 18–20 | 8–10 | — | 515 / 205 MPa |
| 304L | 奧氏體 | 18–20 | 8–12 | — | 485 / 170 MPa |
| 316 | 奧氏體 | 16–18 | 10–14 | 2–3 | 515 / 205 MPa |
| 316L | 奧氏體 | 16–18 | 10–14 | 2–3 | 485 / 170 MPa |
| 310S | 耐熱奧氏體 | 24–26 | 19–22 | — | 515 / 205 MPa |
| 317 | 奧氏體 | 18–20 | 11–15 | 3–4 | 515 / 205 MPa |
| 321 | 鈦穩定化奧氏體 | 17–19 | 9–12 | — | 515 / 205 MPa |
| 347 | 鈮穩定化奧氏體 | 17–19 | 9–13 | — | 515 / 205 MPa |
| 2205 | 雙相不鏽鋼 | 22–23 | 4.5–6.5 | 3–3.5 | 655 / 450 MPa |
Baling 依鋼級類型供應銲接不鏽鋼管材,符合 ASTM A312/A249。雙相不鏽鋼 2205 的強度約為奧氏體 304/316 的兩倍。每批鋼級出貨均附鋼廠檢驗證明;Baling 持有 ISO 9001 認證,並在銲接不鏽鋼生產線上管控尺寸公差。
鋼製銲接管的標準與規格
 標準同時發揮兩項作用:訂定鋼級,並通常也規定製造方法。例如,ASTM A139 規範用於輸送用途的大口徑電熔銲接鋼管。常見的誤解是以為任何鋼級都可以銲接,事實並非如此:A106 必須是無縫管,而 ASTM A53 pipe 則可為銲接管或無縫管。指定標準時應採用現行版本 A53/A53M-24 和 A252/A252M-26;2025 年七月,PHMSA 將更新版 ASTM A53/A53M 標準納入聯邦管線安全規則。
| 用途 | 標準 | 材料 |
|---|---|---|
| 輸水/低壓輸送 | A53、AWWA C200 | 碳鋼 |
| 結構/打樁 | A252、A500、A53 | 碳鋼 |
| 大直徑輸送 | A139、A252 | 碳鋼 |
| 輸送管線(石油與天然氣) | API 5L(ERW/LSAW) | 碳鋼/合金鋼 |
| 不鏽鋼製程管 | A312、A358(EFW)、A778 | 304 / 316 |
| 雙相不鏽鋼/不鏽鋼管材 | A790、A928;A249、A270、A554 | 2205 / 304 / 316 |
0.85 至 1.0 的接頭效率階梯
進行壓力設計時,銲接接縫須乘上品質係數E。依 ASME B31.3,標準 ERW 縱向接縫的 E 值為 0.85;雙面銲接並採局部射線檢測時,E 值可提高至 0.90;經完整射線檢測的銲縫則可達 1.0,與無縫管相同。採用更嚴格的檢驗方式,就能提高接頭效率。以 NPS 6 管線為例,其外徑(OD)為 6.625 in。壁厚為 0.280 in。容許應力 S = 20,000 psi。依薄壁公式 P = 2·S·E·t / D:
- 無縫管(E = 1.0):P = 2 × 20,000 × 1.0 × 0.280 / 6.625 ≈ 1,690 psi
- ERW(E = 0.85):P = 2 × 20,000 × 0.85 × 0.280 / 6.625 ≈ 1,437 psi
同一規格的銲接管壓力額定值約低 15%;可改用高一級管表,或支付完整射線檢測的費用,將 E 值提高至 1.0,以彌補這項差距。
尺寸、管表、壁厚與重量
 銲接管以公稱管徑(NPS)及管表指定;管表依特定外徑訂定壁厚。Sch 5S 和 Sch 10S 等薄壁管表常用於銲接不鏽鋼管,因為腐蝕裕度需求較低;Sch 40 則是一般用途的常用規格。我們的管表對照表列出各尺寸的外徑與壁厚。Baling 生產的銲接不鏽鋼管外徑為 Φ33.7 至 Φ610 mm,壁厚為 1.8 至 13.98 mm。埋設管線若壁厚選錯,可能造成高昂損失:指定管表不足會導致水壓測試不合格;採購團隊可用下方重量公式,在投產前確認報價是否符合生產公差。
單位重量計算公式為:(外徑 − 壁厚)× 壁厚 × 0.02466 = kg/m。以外徑 168.3 mm、壁厚 7.11 mm 為例:
(168.3 − 7.11) × 7.11 × 0.02466 = 161.19 × 7.11 × 0.02466 ≈ 28.26 kg/m
可用此公式將訂購長度換算為運送重量,或比較按公尺與按公噸計價的報價。
鋼製銲接管的用途
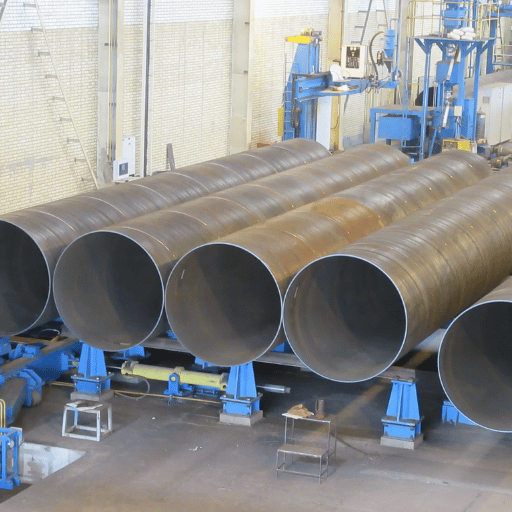 銲接管廣泛應用於各產業,從自來水事業與發電廠到運輸及製程設施皆可見其用途。它在埋地及露天環境中具有耐久性,且可製成無縫管廠無法生產的大直徑尺寸。只要直徑、需求量或預算不適合使用無縫管,通常就會採用銲接管。
自來水事業若在低壓主管線過度指定無縫管,只會浪費預算;依我們的專案經驗,符合 AWWA C200 的銲接管才是合適選擇。Baling 曾為包括 ADNOC 和 Shell 在內的買方供應大型石油與天然氣及輸水專案用銲接管。在市政供水工程中,符合 AWWA C200 的螺旋銲接與捲製銲接鋼管,用於輸送管徑 6 inches 及以上的水;設計應力與最低降伏強度則取決於所用輸水鋼管的鋼級。深基礎工程採用螺旋或縱向銲接鋼管樁,符合 ASTM A252 Grade 2 標準,該規格直接用於公共基礎建設工程。美國國際貿易委員會的資料也證實,標準銲接管適用於管線及製程工廠中輸送低壓水、蒸汽、天然氣與空氣。
- 輸水主管線,48 in. → SSAW、碳鋼、AWWA C200
- 基礎打樁 → SSAW/LSAW、碳鋼、ASTM A252 Gr 2
- 原油/天然氣主管線 → LSAW、API 5L 鋼級、輸送管線
- 化學製程管線 → EFW/ERW 不鏽鋼、A312/A358 TP316L
- 結構柱 → ERW、A500/A53、結構用
如何採購銲接管並確認品質
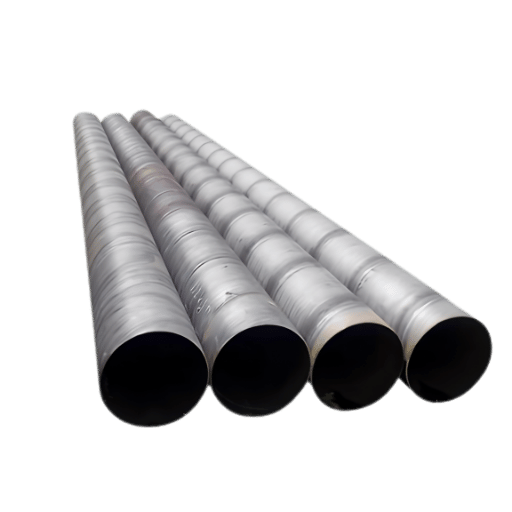 採購銲接管時,請在訂單上列明鋼級、標準、直徑、壁厚、長度、管端及非破壞檢測等級,之後依鋼廠檢驗證明與水壓紀錄確認交貨內容,再驗收管材。以下5點檢查可讓出貨從「相信我們」變成有文件可查。
鋼製銲接管使用什麼材料?
鋼製銲接管以碳鋼、不鏽鋼或合金鋼製成,原料為鋼捲或鋼板,經成形後銲接製成。耐腐蝕性與強度取決於基材,而非銲接方式,因此採購訂單上的鋼級與標準比「銲接」一詞更重要。 訂購時請列明鋼級、標準、外徑、壁厚、長度、管端加工及所需的非破壞檢測等級,並確認管材與管件相符。請依確切規格確認表面品質,並在交貨前詢問承包商或鋼管廠如何存放庫存及處理加工。 交貨驗證攸關成敗。Baling 的內部檢驗會在每批出貨時提供鋼廠檢驗證明、水壓紀錄及 ISO 9001 文件,承包商可在管材送抵現場前確認爐號。驗收出貨前,請依照以下5點進行檢查。- 鋼廠檢驗證明上的爐號與鋼管上的噴印爐號一致。
- 備有水壓與接縫非破壞檢測紀錄(渦電流或超音波),而非只有壓力測試聲明。
- 尺寸符合標準規定的外徑、壁厚及直度公差。
- 銲道內外均修磨平整(ERW),且沒有可見的咬邊或錯位。
- 標記載明鋼級、標準版次、尺寸及爐號,且全程可追溯。
- 指定的「銲接管」外徑過大、壁厚過厚,超出任何 ERW 鋼管廠的生產能力;這個錯誤直到採購訂單階段才會顯現。
- 壓力計算時忘記納入接頭效率係數,導致管線額定值不足。
- 以為所有銲接管都是 ERW,但指定尺寸其實需要 LSAW 或螺旋銲接。
- 接受「已做壓力測試」的聲明,卻沒有附上水壓紀錄。
2026年銲接鋼管市場展望
 2026 年銲接鋼管採購的主要影響因素是法規,而非景氣循環。2026 年四月 2 日重整的 Section 232 鋼材關稅,對許多鋼材衍生產品的全額價值課徵關稅,並在2026年年中至年底分階段實施,促使買家轉向國內採購,並提早規劃交期較長的進口品。同時,PHMSA 在2025年採用更新版 ASTM A53/A53M 後,管線專案應確認採用的是現行標準,而非已被取代的版本。對規劃2026年工程的買家而言,實際風險在於交期,而非價格:Baling 備有庫存與銲接產能,可承接大口徑訂單並確保交貨日期。
在技術方面,高頻銲接與自動化全管身非破壞檢測持續縮小銲接管與無縫管的可靠性差距,因此越來越多壓力管與輸送管規格接受現代 ERW。若您正規劃2026年的輸水或幹線管線專案,請及早預訂大口徑 LSAW 與螺旋銲接管產能;這類產品的需求與交期最先變動。僅供了解市場規模之用,概略估算顯示,全球銲接鋼管市場在2024年接近 USD 116 billion,並以每年約 3.9% 的速度成長至2030年代中期;這些數據可作為背景參考,不能取代向您所洽詢的鋼廠確認實際交期。
常見問題
什麼是焊接鋼管?
查看答案
焊接鋼管是將鋼捲或鋼板捲成圓筒,再沿長度方向或以螺旋方式焊接接縫製成的鋼管。無縫管是由實心鋼胚穿孔製成,焊接鋼管則一定有焊縫。焊接鋼管成本較低、可製成大得多的直徑,並適用 ASTM A53、A252、A139、A312 及 AWWA C200 等標準。適用於輸水、結構用途及多數中低壓作業。
焊接鋼管如何製造?
查看答案
鋼捲或鋼板會先捲成圓筒,再以焊接方式接合焊縫;小尺寸通常採用高頻電阻焊(ERW),大口徑則採用潛弧焊。每支鋼管接著會進行尺寸校正,並以焊縫非破壞檢測(NDT)及水壓試驗確認品質。
銲接管的強度比無縫管低嗎?
查看答案
多數使用情況下並不會。結構用途上,兩者的性能相同;以精密鋼板製成的焊接鋼管,其壁厚往往比無縫管更均勻。兩者真正的差異在於壓力設計中的焊接接頭效率係數:標準 ERW 為 0.85,無縫管為 1.0;經完整射線檢測後,ERW 的係數可提高至 1.0。無縫管仍較適合最高壓力、高溫及含硫環境。
ERW 管與 LSAW 管有何差異?
查看答案
ERW 採用高頻電阻焊,不需填料金屬,適用範圍約為 NPS ½ 至 24。LSAW 則以成形鋼板進行填料金屬潛弧焊,可製造直徑更大、壁厚更厚且適用壓力更高的鋼管。尺寸較大、壁厚較厚的鋼管通常採用 LSAW 或螺旋焊管,而非 ERW。
不鏽鋼焊接鋼管適用哪些標準?
查看答案
主要鋼管規格包括:奧氏體鋼級適用 ASTM A312,大口徑電熔焊管適用 A358,未退火焊接管適用 A778,雙相不鏽鋼則適用 A790 或 A928。管材方面,A249、A270 及 A554 分別涵蓋熱交換器、衛生級與結構用途。Baling 供應符合 A312、A249、A554 及 A270 的焊接不鏽鋼管。
焊接鋼管有哪些尺寸?
查看答案
可供尺寸主要取決於焊接方式,因為各製程都有各自的直徑上限。電阻焊通常適用於較小及中等公稱管徑;螺旋焊與潛弧焊鋼廠則可製造輸水幹管及基礎樁所需的大口徑鋼管。Baling 生產的焊接不鏽鋼管外徑為 Φ33.7 至 Φ610 mm,壁厚為 1.8 至 13.98 mm,並可依需求提供客製切割長度與彎管。
Baling Steel 供應碳鋼、不鏽鋼及雙相不鏽鋼焊接鋼管,並提供鋼廠試驗證明、第三方檢驗及水壓試驗紀錄。請提供鋼級、標準及尺寸,我們將為您報價。
索取報價 →本指南說明
本文中的鋼級化學成分、尺寸範圍與重量數據,來自 Baling Steel 自行生產、符合 ASTM A312/A249/A554/A270 的焊接不鏽鋼管。焊接接頭效率、標準與應用相關內容,則參考下列 ASME B31.3、ASTM、AWWA 及美國政府管線安全資料來源,而非競爭對手的產品頁面。
參考資料與來源
- 鋼管製造流程概況美國 PHMSA,交通部
- 管線安全:標準更新,ASTM A53/A53M(2025)《聯邦公報》/PHMSA
- 圓形銲接碳素鋼管(出版品 4019)美國國際貿易委員會
- AWWA C200 使用的鋼製水管鋼級FHWA/美國交通部(Texas A&M TTI)
- 疲勞與熱負載下縫銲鋼管的失效評估(2024)Engineering Failure Analysis
- US 7,399,264 B2,奧氏體不鏽鋼高頻感應焊接USPTO
- 第 232 條鋼鐵與鋁關稅國會研究處
- 鋼材標準(A53/A53M-24、A252/A252M-26、A312、A358)ASTM International
- ASME B31.3 製程配管與 B31.1 動力配管(焊接接頭品質係數表)— American Society of Mechanical Engineers
- AWWA C200 鋼製水管,6 In. 及以上,American Water Works Association

