


2026년 유월 업데이트 · Baling Steel 기술팀 검토
- 정의: 강재 코일 또는 강판을 성형한 뒤 길이 방향 또는 나선형 이음매를 용접해 만든 관
- 주요 제조 공법: ERW, EFW, LSAW, SSAW/HSAW, DSAW
- 일반 규격: ASTM A53, A252, A139, A312, A358, A790; AWWA C200; API 5L
- 재질: 탄소강, 스테인리스강(304/304L, 316/316L, 321/347), 듀플렉스 2205
- 치수 범위(Baling 용접 스테인리스강관): 외경 Φ33.7–610 mm, 두께 1.8–13.98 mm
- 이음 효율(ASME B31.3): ERW 0.85, 양면 용접 및 전체 방사선 투과 검사 시 최대 1.0
강재 용접 강관은 강재 코일이나 강판을 원통형으로 성형한 뒤 길이 방향 또는 나선형 이음매를 용접해 만듭니다. 무계목관보다 비용이 낮고 훨씬 큰 직경으로 공급할 수 있습니다. 또한 압력 설계 시 엔지니어가 적용하는 이음 효율 계수(일반 ERW는 0.85, 전체 방사선 투과 검사 시 최대 1.0)가 있습니다. 용수, 구조물, 라인 파이프 및 대부분의 중간 압력 용도에 사용됩니다.
- 구조용으로는 용접관과 무계목관의 성능 차이가 없습니다. 이 용도에서 무계목관을 지정하면 비용만 늘어납니다.
- ‘용접관은 약하다’는 평판은 현대식 고주파 ERW와 전면 비파괴검사가 아니라 1970년대 이전의 저주파 ERW 이음매에서 비롯됐습니다.
- A106은 무계목 강관이어야 합니다. A53은 용접 또는 무계목 강관일 수 있으며, 강종뿐 아니라 규격도 제조 방식을 결정할 수 있습니다.
- ERW는 대략 NPS 24까지 생산됩니다. 그보다 큰 관은 LSAW 또는 나선형(SSAW) 공법을 사용합니다.
- 정밀한 판재를 말아 만든 용접관보다 무계목관의 두께 균일성이 실제로 낮습니다.
강재 용접 강관이란?
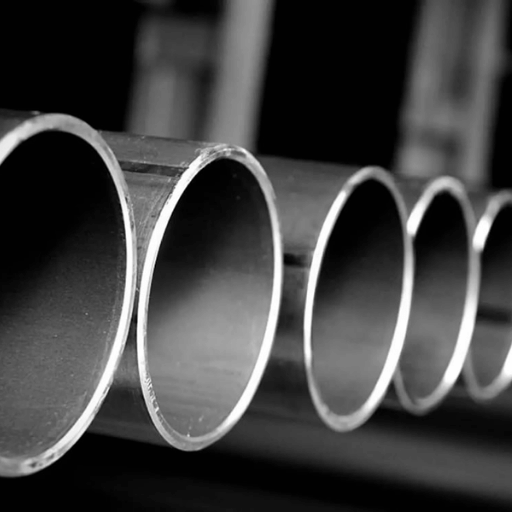 용접 강관은 평평한 강재에서 시작합니다. 소구경 제품에는 코일 형태의 강재인 스켈프를 사용하고, 대구경 제품에는 절단한 강판을 사용합니다. 롤러로 평평한 강재를 원통형으로 말아 맞닿은 가장자리를 용접해 관을 만듭니다. 반면 무계목 강관은 속이 꽉 찬 원형 강편에 맨드릴을 관통시킨 뒤 늘려 제조하므로 이음매가 전혀 없습니다.
미국 국제무역위원회에 따르면 이러한 표준 강관은 배관 및 산업 시스템에서 물, 증기, 천연가스, 공기를 저압으로 이송하는 데 사용됩니다.
‘용접’과 ‘무계목’을 같은 의미로 취급하는 구매자는 한 제조 방식으로는 생산할 수 없는 두께나 직경의 제품을 주문해 큰 비용을 치를 수 있습니다. Baling의 생산 현장에서 가장 흔히 접하는 문의상의 문제는 강종은 명시하면서 제조 방식을 지정하지 않는 것입니다. 이 이음매가 용접 강관을 정의하는 특징이며, 용접 강관이 더 저렴하고 조달이 빠르며 무계목 강관 제조업체가 생산할 수 없는 직경까지 공급되는 이유이기도 합니다. 구매자는 이 이음매를 검사하는 방법도 익혀야 합니다. 스테인리스 제품이 필요하다면 스테인리스강 용접 강관 제품군을 확인해 보세요.
| 특성 | 용접관 | 무계목관 |
|---|---|---|
| 원재료 형태 | 코일 / 강판(이음매 있음) | 빌릿(이음매 없음) |
| 일반적인 비용 | 낮음 | 높음 |
| 직경 범위 | 최대 100 in.+(나선형) | 실용적으로 약 24–26 in. |
| 두께 균일성 | 더 균일함(정밀 판재) | 덜 균일함(압연 및 연신) |
강재 용접 강관의 제조 공정: 핵심 단계
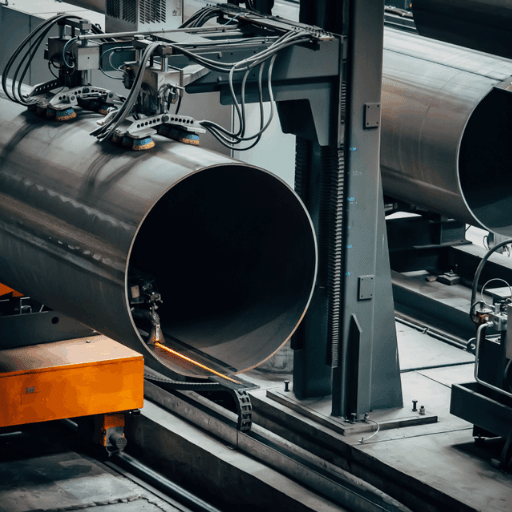 용접 방식이 달라도 대부분의 용접관은 기본 제조 과정이 같습니다. 강재를 풀어 평탄화하고 가장자리를 다듬은 뒤, 롤로 스트립을 원통형으로 성형하고 이음매를 용접합니다. 이어서 용접 비드를 처리합니다. 규격에서 요구하는 경우 각 관을 열처리하고, 치수를 맞추고, 곧게 편 뒤 수압 시험을 거쳐 정해진 길이로 절단해 출하합니다.
대구경 제품은 코일 대신 절단한 강판으로 시작하지만, 성형 작업장부터 공장 내 최종 시험까지 제조 원리는 같습니다. 용접 후 비드를 처리하고, 규격에서 요구하는 경우 열처리한 다음 치수를 맞추고 곧게 펴서 시험한 뒤 정해진 길이로 절단해 마무리합니다.
공법에 따라 차이가 생기는 단계는 용접입니다. 고주파 ERW에서는 표피 효과와 근접 효과를 이용해 전류를 가장자리에 집중시켜 가열한 뒤, 용가재 없이 가장자리를 압착해 접합합니다. 비드를 다듬고 나면 이음매가 보이거나 만져지지 않을 수 있습니다. 이 원리는 오스테나이트계 스테인리스강의 고주파 유도 용접과 같은 공정 특허에 기록되어 있습니다. 대구경에 사용하는 서브머지드 아크 용접은 관의 안팎에서 눈에 보이는 용접 비드를 형성합니다.
용접 후에는 두 가지 검사가 중요합니다. 이유: 이음매는 관벽의 유일한 불연속부이므로, 제조업체는 이음매를 따라 와전류 또는 초음파 방식으로 비파괴검사를 연속 실시하고 각 관에 수압 시험을 진행합니다. 의미: 구매자는 이음매의 건전성을 확인하는 증거로 바로 이 비파괴검사 기록을 요구해야 합니다. 이음매의 강도가 부족하거나 설정이 잘못되면 용접관이 고장 날 수 있으므로 시험은 선택 사항이 아닙니다. 이음매가 유일한 불연속부인 만큼 Baling은 ISO 9001에 따라 각 용강 번호별 수압 및 와전류 검사 기록을 보관합니다. 이는 구매자 감사에서 확인하는 증빙 자료와 같습니다. 최근 라인 파이프 발주에서는 생산 기록에 대한 고객 감사가 계약 성사로 이어졌습니다.
주요 용접 강관 제조 공법
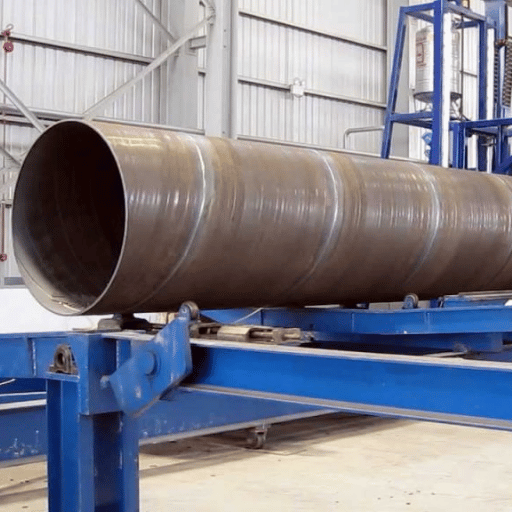 용접관은 한 가지 제품만을 뜻하지 않습니다. 5가지 주요 공법이 있으며, 공법은 대개 선호도보다 직경과 압력 등급에 따라 결정됩니다. 잘못된 공법을 지정하면 비용이 많이 듭니다. 예를 들어 산업용 구매자가 48인치 송수관에 ‘ERW’를 기재하면 ERW로 해당 직경을 생산할 수 없어 발주 단계에서 거절됩니다. Baling은 이런 작업에 나선형 또는 LSAW 생산을 배정합니다.
ERW, 전기저항 용접
고주파 전류로 용가재 없이 길이 방향 이음매를 접합합니다. ERW는 대략 NPS ½~24 범위에 적용되며, 용수, 구조물 및 라인 파이프 용도의 주요 공법입니다. 강종과 치수는 ERW 강관 제품군에서 확인할 수 있습니다.EFW, 전기융합 용접
강판을 사용하는 경우가 많은 아크 용접 공법으로 용가재를 추가합니다. ERW 방식의 가장자리를 적용하기 어려운 대형 스테인리스강 압력관(예: ASTM A358)에 사용됩니다.LSAW, 종방향 서브머지드 아크 용접
강판을 U형과 O형으로 성형해 원통으로 만든 뒤 관 안팎에서 서브머지드 아크 용접을 합니다. LSAW는 두꺼운 관벽의 대구경 고압 간선에 적합합니다. 직경 및 규격 선택지는 LSAW 강관 페이지에서 확인할 수 있습니다.SSAW / HSAW, 나선형 서브머지드 아크 용접
스트립을 비스듬히 공급해 나선형으로 감은 다음 나선형 이음매를 따라 용접합니다. 나선형 강관 제조업체는 낮은 비용으로 가장 큰 직경의 관을 생산할 수 있어 송수관 및 말뚝 공사에서 선호됩니다.DSAW, 양면 서브머지드 아크 용접
관 안팎에서 두 차례 서브머지드 아크 용접을 하는 공법으로, 대형 중량 구조관 및 압력관에 사용됩니다.| 공법 | 일반적인 직경 | 일반 규격 | 적합한 용도 | 상대 비용 |
|---|---|---|---|---|
| ERW | NPS ½–24 | A53, A500, API 5L | 용수, 구조물, 라인 파이프 | 가장 낮음 |
| EFW | 강판 기반, 대구경 | A358, A671/A672 | 대구경 스테인리스강관 / 압력관 | 중간~높음 |
| 엘에스에이 | 16–60 in.+ | API 5L, A672 | 고압 간선 | 높음 |
| SSAW / HSAW | 16–100 in.+ | AWWA C200, A139, API 5L | 송수관, 말뚝 | 낮음~중간 |
| DSAW | 16–80 in. | API 5L, A672 | 중량 구조물 / 압력관 | 높음 |
5가지 공법 선정표직경과 압력부터 확인한 다음 해당 항목을 따라가며 공법을 선택합니다.
용접관과 무계목관 비교: 어떤 관을 지정해야 할까요?
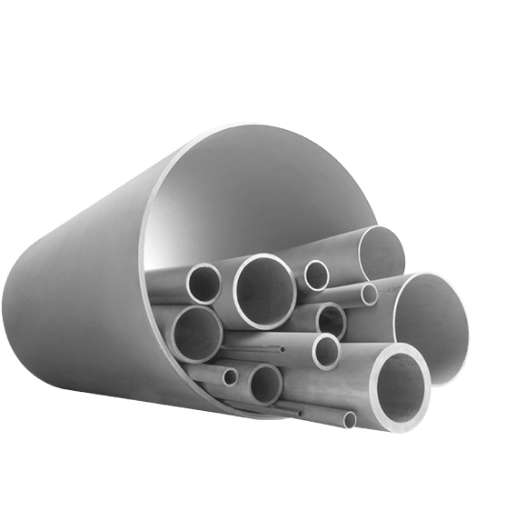 무계목관과 같은 성능을 더 낮은 비용으로 얻을 수 있는 용수, 구조물, 말뚝 및 대부분의 중간 압력 배관에는 용접관을 지정합니다. 최고 수준의 압력과 온도 또는 황화수소 함유 환경에서만 무계목관을 선택합니다. 선택을 결정하는 것은 포괄적인 강도 기준이 아니라 사용 조건과 허용 가능한 이음 효율입니다.
용접관은 무계목관보다 약한가요?
대부분의 사람이 생각하는 방식으로 약한 것은 아닙니다. 구조용으로는 두 제품의 성능이 동일합니다. 정밀 판재를 용접해 만드는 것보다 압연 및 연신 공정을 제어하기가 어려워 무계목관의 두께 균일성이 실제로 낮습니다. Engineering Failure Analysis에 발표된 2024년 용접 이음관의 피로 및 열 부하 파손 연구에 따르면, 이음매가 파손되는 경우 원인은 대개 특정 결함이나 사용 조건이지 이음매의 존재 자체가 아닙니다. 다만 이음 효율 계수라는 제한적인 차이는 남아 있습니다. 전면 비파괴검사를 거친 현대식 고주파 ERW는 NPS 16 미만에서 과거의 성능 차이를 대부분 줄였습니다. 가장 높은 압력과 온도, 그리고 황화수소 함유 환경처럼 중요한 조건에서는 여전히 무계목관이 앞섭니다. 용접관과 무계목관을 모두 공급해 온 경험상 실제 선택의 기준은 대체로 기본 강도가 아니라 압력 등급과 사용 조건입니다. Baling은 용도에 따라 E=0.85인 ERW 또는 E=1.0인 전면 방사선 투과 검사 용접관을 공급합니다. ‘용접관은 약하다’는 평판은 실제로 존재하지만 오래된 것입니다. 부식과 이음매 파손이 발생하기 쉬웠던 1970년대 이전 저주파 ERW에서 비롯된 것으로, 오늘날 제품의 특성이 아니라 기존 배관의 건전성 문제입니다.“고객은 이음매가 견딜 수 있는지 가장 자주 묻습니다. 현대식 고주파 ERW 생산 라인에서 더 큰 위험은 구매자가 수압 및 비파괴검사 기록을 확인하지 않는 것입니다. 시험을 지정하고 성적서를 확인하면 이음매가 더는 수수께끼가 아닙니다.”
| 치수 | 용접(ERW) | 무계목 |
|---|---|---|
| 이음 효율(ASME B31.3) | 0.85(전체 RT 시 최대 1.0) | 1.0 |
| 상대 비용 | 낮음 | 높음 |
| 최대 직경 | 최대 100 in. 이상(나선형) | 약 24–26 in. |
| 두께 균일성 | 더 균일함 | 덜 균일함 |
| 적합한 용도 | 용수, 구조물, 중간 압력·온도, 라인 파이프 | 고압·고온, 황화수소 함유 환경, 중요 용도 |
용접 강관의 강종과 재질: 탄소강, 스테인리스강 및 듀플렉스강
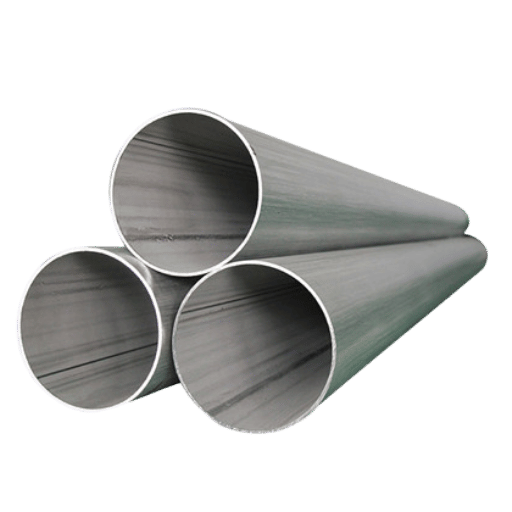 제조 공법 다음으로 결정할 사항은 재질입니다. 탄소강 용접 강관(A53, API 5L)은 용수, 가스 및 구조물 용도의 대부분에 사용됩니다. 스테인리스강 용접관은 내식성이 필요한 용도에 적합합니다. 일반 용도 및 염화물에 노출되는 환경에는 오스테나이트계 304/304L 및 316/316L을, 고온에는 안정화 강종 321/347을 사용하며, 강도와 염화물 저항성이 모두 필요한 경우에는 듀플렉스 2205를 선택합니다. 아래 화학 조성은 Baling이 ASTM A312/A249/A554/A270 규격의 용접 스테인리스강관용으로 보유한 강종 범위입니다. 용접 스테인리스강관과 얇은 두께의 스테인리스강관에는 아래에 표시된 동일한 기계적 최소값이 적용됩니다. 스테인리스강관을 주문할 때는 강종 접미사(L은 저탄소, H는 고온용)가 사용 조건에 맞는지 확인하세요.
| 강종 | 종류 | Cr % | Ni % | Mo % | 최소 인장강도 / 항복강도 |
|---|---|---|---|---|---|
| 304 | 오스테나이트계 | 18–20 | 8–10 | — | 515 / 205 MPa |
| 304L | 오스테나이트계 | 18–20 | 8–12 | — | 485 / 170 MPa |
| 316 | 오스테나이트계 | 16–18 | 10–14 | 2–3 | 515 / 205 MPa |
| 316리터 | 오스테나이트계 | 16–18 | 10–14 | 2–3 | 485 / 170 MPa |
| 310S | 오스테나이트계(내열) | 24–26 | 19–22 | — | 515 / 205 MPa |
| 317 | 오스테나이트계 | 18–20 | 11–15 | 3–4 | 515 / 205 MPa |
| 321 | 오스테나이트계(Ti 안정화) | 17–19 | 9–12 | — | 515 / 205 MPa |
| 347 | 오스테나이트계(Nb 안정화) | 17–19 | 9–13 | — | 515 / 205 MPa |
| 2205 | 듀플렉스 | 22–23 | 4.5–6.5 | 3–3.5 | 655 / 450 MPa |
Baling은 ASTM A312/A249에 따라 강종별로 용접 스테인리스강관을 공급합니다. 듀플렉스 2205의 강도는 오스테나이트계 304/316의 대략 2배입니다. 각 강종에는 밀 시험 성적서가 제공되며, Baling은 용접 스테인리스강 생산 라인 전반에서 ISO 9001 인증과 공차 관리를 유지합니다.
용접 강관의 규격 및 사양
 규격은 강종을 정하고 제조 방식까지 지정하는 경우가 많습니다. 예를 들어 ASTM A139는 이송용 대구경 전기 용접 강관을 규정합니다. 흔히 빠지는 함정은 모든 강종을 용접할 수 있다고 생각하는 것입니다. 그렇지 않습니다. A106은 무계목 강관이어야 하지만, ASTM A53 강관은 용접 또는 무계목 방식으로 제조할 수 있습니다. 적용할 최신 판은 A53/A53M-24 및 A252/A252M-26이며, 2025년 칠월 PHMSA는 개정된 ASTM A53/A53M 규격을 연방 파이프라인 안전 규정에 반영했습니다.
| 용도 | 규격 | 재질 |
|---|---|---|
| 용수 / 저압 이송 | A53, AWWA C200 | 탄소강 |
| 구조물 / 말뚝 | A252, A500, A53 | 탄소강 |
| 대구경 이송 | A139, A252 | 탄소강 |
| 라인 파이프(석유·가스) | API 5L(ERW / LSAW) | 탄소강 / 합금강 |
| 스테인리스강 공정 배관 | A312, A358(EFW), A778 | 304 / 316 |
| 듀플렉스 / 스테인리스강 튜브 | A790, A928; A249, A270, A554 | 2205 / 304 / 316 |
이음 효율 0.85~1.0 단계별 안내
압력 설계에서는 품질 계수 이자형를 적용해 용접 이음매를 감안합니다. ASME B31.3에 따르면 표준 ERW 길이 방향 이음매의 E 값은 0.85입니다. 양면 용접 이음매에 부분 방사선 투과 검사를 하면 0.90에 가까워지고, 전체 방사선 투과 검사를 하면 무계목관과 동일한 1.0에 도달합니다. 검사 수준을 높이면 이 효율 단계도 올라갑니다.NPS 6 관(외경 6.625 in.), 두께 0.280 in., 허용 응력 S = 20,000 psi인 배관을 예로 들어 보겠습니다. 박육관 관계식 P = 2·S·E·t / D를 적용하면 다음과 같습니다.
- 무계목관(E = 1.0): P = 2 × 20,000 × 1.0 × 0.280 / 6.625 ≈ 1,690 psi
- ERW(E = 0.85): P = 2 × 20,000 × 0.85 × 0.280 / 6.625 ≈ 1,437 psi
같은 관이라도 용접관의 압력 등급은 약 15% 낮습니다. 한 단계 두꺼운 스케줄을 선택하거나 전체 방사선 투과 검사 비용을 지불해 E를 1.0으로 높이면 이 차이를 보완할 수 있습니다.
치수, 스케줄, 두께 및 중량
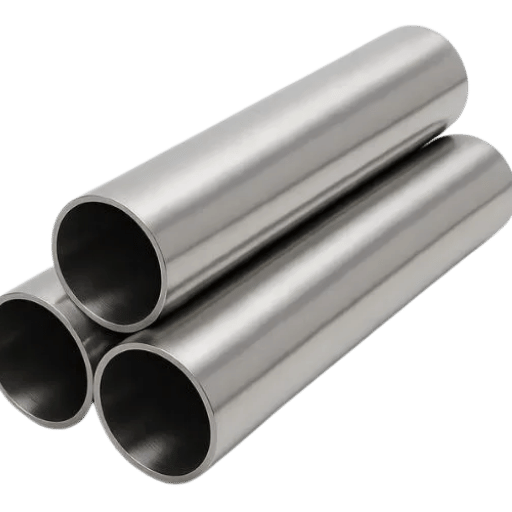 용접관은 호칭 관경(NPS)과 스케줄로 지정합니다. 스케줄은 주어진 외경에 대한 관 두께를 정합니다. Sch 5S 및 Sch 10S 같은 얇은 스케줄은 내식 여유가 적어 스테인리스강 용접관에 흔히 사용되며, Sch 40은 일반적인 기본 선택입니다. 관 스케줄 표에서 각 치수의 외경과 두께를 확인할 수 있습니다. Baling은 외경 Φ33.7~Φ610 mm, 두께 1.8~13.98 mm 범위의 용접 스테인리스강관을 생산합니다. 매설 배관에서 두께를 잘못 지정하면 큰 비용이 발생할 수 있습니다. 요구보다 얇은 스케줄은 수압 시험에 불합격할 수 있으므로, 구매팀은 아래 중량 공식을 이용해 생산 전에 견적이 제조 공차에 맞는지 확인할 수 있습니다.
단위 중량은 다음 공식으로 계산합니다: (외경 − 두께) × 두께 × 0.02466 = kg/m. 외경 168.3 mm, 두께 7.11 mm인 경우:
(168.3 − 7.11) × 7.11 × 0.02466 = 161.19 × 7.11 × 0.02466 ≈ 28.26 kg/m
이 값을 이용해 길이 기준 발주량을 운송 중량으로 환산하거나 미터당 가격과 미터톤당 가격으로 제시된 견적을 비교할 수 있습니다.
강재 용접 강관의 사용 분야
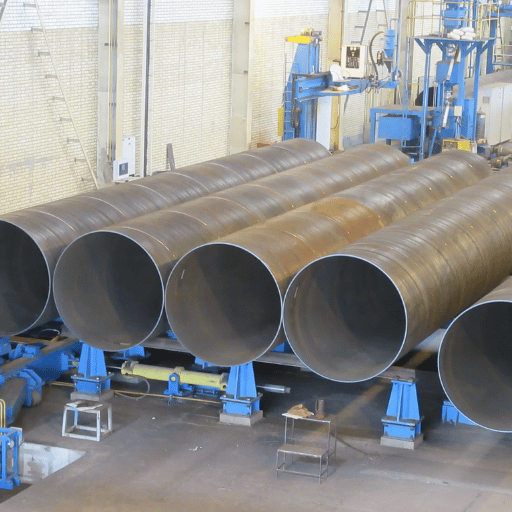 용수 시설과 발전소부터 운송 및 공정 시설까지 다양한 산업 분야에서 용접관은 매설 및 노출 환경에서 내구성이 뛰어나고 무계목관 제조업체가 생산할 수 없는 대구경 제품까지 공급할 수 있어 널리 사용됩니다. 직경, 물량 또는 예산 때문에 무계목관을 선택하기 어려운 경우 용접관이 주로 사용됩니다.
저압 송수관에 무계목관을 과도하게 지정하면 예산만 낭비됩니다. 프로젝트 경험상 AWWA C200 규격의 용접관이 적합합니다. Baling은 ADNOC 및 Shell을 포함한 구매자의 석유·가스 및 용수 프로젝트에 대구경 용접관을 공급했습니다. 지방 상수도 분야에서는 AWWA C200에 따라 나선형 및 압연 용접 강관을 6인치 이상 송수 본관에 사용합니다. 설계 응력과 최소 항복강도는 사용되는 용수용 강관의 강종에 따라 정해집니다. 깊은 기초 공사용 강관 말뚝은 ASTM A252 Grade 2 규격에 따라 나선형 또는 종방향 용접 방식으로 생산되며, 이 규격은 공공 인프라 공사에 직접 적용됩니다. USITC 자료에서도 표준 용접관이 배관 및 공정 시설에서 물, 증기, 가스, 공기를 저압으로 이송한다고 확인하고 있습니다.
- 송수 본관, 48 in. → SSAW, 탄소강, AWWA C200
- 기초 말뚝 → SSAW/LSAW, 탄소강, ASTM A252 Gr 2
- 원유·가스 간선 → LSAW, API 5L 강종, 라인 파이프
- 화학 공정 배관 → EFW/ERW 스테인리스강, A312/A358 TP316L
- 구조용 기둥 → ERW, A500/A53, 구조용
용접관 구매 및 품질 확인 방법
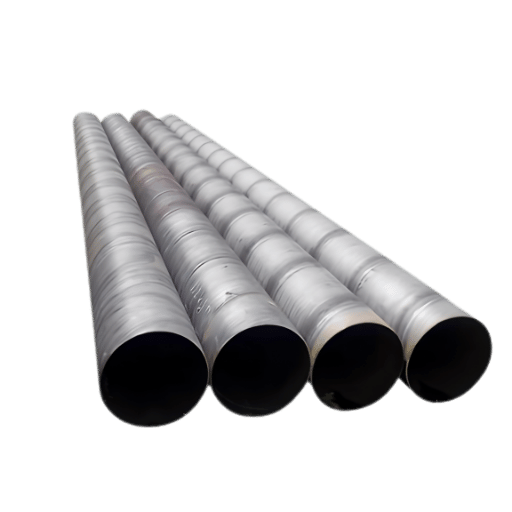 용접관을 구매할 때는 발주서에 강종, 규격, 직경, 두께, 길이, 관단 가공 및 비파괴검사 수준을 명시하고, 인수 전에 밀 시험 성적서와 수압 시험 기록을 대조해 납품 제품을 확인합니다. 아래 5단계 점검을 따르면 ‘믿어 달라’는 말에 의존하는 납품을 문서로 확인할 수 있습니다.
강재 용접 강관은 어떤 재질로 만들어지나요?
강재 용접 강관은 탄소강, 스테인리스강 또는 합금강으로 만들며, 코일이나 강판을 성형하고 용접해 생산합니다. 용접 방식이 아니라 모재가 내식성과 강도를 결정하므로 발주서에 기재하는 강종과 규격이 ‘용접’이라는 표현보다 중요합니다. 주문할 때 강종, 규격, 외경, 두께, 길이, 관단 마감 및 필요한 비파괴검사 수준을 명확히 기재하고, 관이음쇠와 호환되는지 확인하세요. 구체적인 규격에 따라 표면 상태가 적합한지 확인하고, 현장에 납품되기 전 재고 보관 및 제작 작업을 어떻게 하는지 계약업체나 제조업체에 문의하세요. 납품의 성패는 검증에 달려 있습니다. Baling은 자체 검사 과정에서 모든 선적 물량에 밀 시험 성적서, 수압 시험 기록 및 ISO 9001 문서를 발급하므로 계약업체가 현장 도착 전에 용강 번호를 확인할 수 있습니다. 물품을 인수하기 전에 아래 5단계 점검을 진행하세요.- 밀 시험 성적서의 용강 번호가 관에 스텐실로 표시된 번호와 일치합니다.
- 단순히 압력 시험을 했다는 주장만 있는 것이 아니라 수압 및 이음매 비파괴검사(와전류 또는 초음파) 기록이 있습니다.
- 치수가 규격의 외경, 두께 및 직진도 공차 범위 안에 있습니다.
- ERW의 경우 용접 비드가 관 안팎에서 평탄하게 다듬어져 있고, 눈에 띄는 언더컷이나 어긋남이 없습니다.
- 표시 사항에 강종, 규격 판, 치수 및 용강 번호가 기재되어 있으며 각 단계에서 추적할 수 있습니다.
- ERW 제조업체가 생산할 수 없는 대구경·두꺼운 관벽 제품을 ‘용접관’으로 지정하면 발주 단계에 이르러서야 오류가 드러납니다.
- 압력 계산에서 이음 효율 계수를 빠뜨려 배관의 압력 등급을 실제보다 낮게 산정합니다.
- 치수상 LSAW 또는 나선형 공법이 필요한데도 모든 용접관이 ERW라고 가정합니다.
- 수압 시험 기록 없이 ‘압력 시험 완료’라는 주장만 믿고 제품을 인수합니다.
2026년 용접 강관 시장 전망
 2026년 용접 강관 구매에 영향을 미치는 요인은 경기 순환이 아니라 규제입니다. 2026년 사월 2일에 개편된 232조 철강 관세는 여러 파생 철강 제품의 전체 가치에 관세를 부과하며, 2026년 중반부터 후반까지 단계적으로 시행됩니다. 이에 따라 구매자는 국내 조달과 수입품의 긴 리드타임을 고려한 계획을 검토하게 됩니다. 한편 PHMSA가 2025년에 개정된 ASTM A53/A53M 판을 채택했으므로, 파이프라인 프로젝트에서는 대체된 이전 판이 아닌 현행 규격을 지정했는지 확인해야 합니다. 2026년 작업을 계획하는 구매자에게 실질적인 위험은 가격이 아니라 리드타임입니다. Baling은 납기 준수를 위해 대구경 주문에 필요한 재고와 용접 생산 능력을 확보하고 있습니다.
기술 측면에서는 고주파 용접과 자동 전신 비파괴검사(NDT)가 무계목 강관과의 신뢰성 격차를 계속 좁히고 있습니다. 이에 따라 더 많은 압력용 및 라인 파이프 규격에서 최신 ERW 강관을 허용하고 있습니다. 2026년에 송수관이나 간선 파이프라인 프로젝트를 계획하고 있다면 대구경 LSAW 및 스파이럴 강관 생산 능력을 미리 확보하세요. 수요와 리드타임이 가장 먼저 변하는 분야입니다. 시장 규모를 가늠하는 참고치로만 보면, 방향성 추정치에 따르면 전 세계 용접 강관 시장은 2024년에 약 USD 116 billion 규모이며 2030년대 중반까지 연평균 약 3.9% 성장할 것으로 예상됩니다. 이는 참고 자료일 뿐이며, 실제 밀의 리드타임을 확인하는 일을 대신할 수 없습니다.
자주 묻는 질문
용접 강관이란 무엇인가요?
답변 보기
용접 강관은 평평한 강재 코일이나 판재를 원통형으로 성형한 뒤, 길이 방향 또는 나선형으로 이음매를 용접해 만든 관입니다. 고체 강편을 천공해 만드는 무계목 강관과 달리 용접 강관에는 항상 용접 이음매가 있습니다. 가격이 저렴하고 훨씬 큰 직경으로 생산할 수 있으며, ASTM A53, A252, A139, A312 및 AWWA C200 등의 규격을 따릅니다. 수도용, 구조용 및 대부분의 중간 압력 용도에 적합합니다.
용접 강관은 어떻게 제조하나요?
답변 보기
강재 코일이나 판재를 원통형으로 성형한 다음 이음매를 용접합니다. 소구경 제품에는 고주파 ERW를, 대구경 제품에는 서브머지드 아크 용접을 사용합니다. 각 관의 치수를 맞춘 뒤 이음매 비파괴검사(NDT)와 수압 시험으로 품질을 확인합니다.
용접관은 무계목관보다 약한가요?
답변 보기
대부분의 사용 환경에서는 그렇지 않습니다. 구조용으로는 두 제품의 성능이 동일하며, 정밀한 강판을 성형한 용접 강관은 무계목 강관보다 두께가 더 균일한 경우가 많습니다. 실제 차이는 압력 설계에서 용접 이음 효율 계수에 있습니다. 표준 ERW는 0.85, 무계목 강관은 1.0이며, 전면 방사선투과검사를 실시하면 1.0으로 높일 수 있습니다. 가장 높은 압력과 고온, 황화수소 함유 환경에서는 여전히 무계목 강관이 우위에 있습니다.
ERW 강관과 LSAW 강관은 어떻게 다른가요?
답변 보기
ERW는 용가재 없이 고주파 저항 용접을 사용하며 대략 NPS ½부터 24까지 생산합니다. LSAW는 성형한 판재에 용가재를 사용하는 서브머지드 아크 용접을 적용하며, 훨씬 더 큰 직경과 두꺼운 두께, 높은 압력에 대응합니다. 일반적으로 직경이 크고 두께가 두꺼운 관에는 ERW보다 LSAW 또는 스파이럴 강관을 사용합니다.
스테인리스강 용접 강관에는 어떤 규격이 적용되나요?
답변 보기
주요 강관 규격은 오스테나이트계 강종의 ASTM A312, 대구경 EFW의 A358, 용체화 열처리하지 않은 용접관의 A778, 듀플렉스 강관의 A790 또는 A928입니다. 튜브의 경우 열교환기용, 위생용 및 구조용으로 각각 A249, A270 및 A554가 적용됩니다. Baling은 A312, A249, A554 및 A270에 따른 스테인리스 용접 강관을 공급합니다.
용접 강관은 어떤 크기로 공급되나요?
답변 보기
공급 가능한 치수는 용접 방법에 따라 크게 달라집니다. 각 공정마다 생산 가능한 최대 직경이 다르기 때문입니다. 전기 저항 용접은 일반적으로 소구경부터 중간 크기의 공칭 관경을 다루며, 스파이럴 및 서브머지드 아크 용접 설비에서는 송수관 본관과 기초 말뚝에 사용되는 초대구경 강관을 생산합니다. Baling은 외경 Φ33.7부터 Φ610 mm, 두께 1.8부터 13.98 mm의 스테인리스 용접 강관을 생산하며, 요청 시 맞춤 절단 길이와 굽힘 가공도 제공합니다.
Baling Steel은 탄소강, 스테인리스강 및 듀플렉스 용접 강관을 밀 시험 성적서, 제삼자 검사 및 수압 시험 기록과 함께 공급합니다. 강종, 규격 및 치수를 보내 주시면 견적을 드리겠습니다.
견적 요청 →이 안내서 소개
이 글의 강종별 화학 조성, 치수 범위,, 중량 수치는 Baling Steel의 ASTM A312/A249/A554/A270 규격 스테인리스 용접 강관 생산 자료에서 가져왔습니다. 이음 효율, 규격 및 용도에 관한 내용은 아래에 인용한 ASME B31.3, ASTM, AWWA 및 미국 정부의 파이프라인 안전 자료를 바탕으로 하며, 경쟁사 제품 페이지를 참고하지 않았습니다.
참고 자료 및 출처
- 파이프 제조 공정 자료미국 PHMSA, 교통부
- 파이프라인 안전: ASTM A53/A53M 규격 개정(2025)연방 관보 / PHMSA
- 원형 용접 탄소 품질 강관(간행물 4019)미국 국제무역위원회
- AWWA C200에 사용되는 강재 수도관 강종FHWA / 미국 교통부(Texas A&M TTI)
- 피로 및 열 하중을 받는 이음매 용접 강관의 파손 평가(2024)Engineering Failure Analysis
- US 7,399,264 B2, 오스테나이트계 스테인리스강의 고주파 유도 용접USPTO
- 철강 및 알루미늄에 대한 Section 232 관세미국 의회조사국
- 철강 규격(A53/A53M-24, A252/A252M-26, A312, A358)ASTM International
- ASME B31.3 공정 배관 및 B31.1 동력 배관(용접 이음 품질 계수 표) — American Society of Mechanical Engineers
- AWWA C200 강재 수도관, 6 In. 이상, American Water Works Association

