


ソケット溶接とは?
コンテンツ
見せる
 ソケット溶接とは、鋼管を管継手、フランジ、またはバルブの凹部に差し込み、溶接で恒久的に接合する方法です。漏れのない強固な溶接が得られるため、主に高圧または高温の条件で使用されます。ソケット溶接は、高い位置合わせ精度と安定性が求められる小口径配管システムで特に有用です。この方法により、化学処理、石油・ガス、発電用配管など、厳しい条件の産業プロセスに必要な信頼性の高い接合が実現します。
ソケット溶接の工程はどのように進みますか?
配管と管継手の清掃・点検- 配管や管継手から、異物や表面のHVACシステム、および汚染物質を十分に除去します。これにより、溶接継手に影響する可能性のある表面の傷や欠陥を防ぎます。
- 管継手はソケット部分と鋼管部分に分かれています。鋼管を管継手のソケットに差し込み、最奥部まで挿入します。溶接時には、熱膨張を許容するため、鋼管端部に隙間を設ける必要があります(多くの供給エンジニアリング文書で一般的な方法です)。
- 本溶接の前に、複数の傾斜方向から仮付け溶接を行って部分的に固定し、移動を防ぐため、鋼管の周囲に治具を取り付けます。これにより、部品が正しい位置に固定され、位置ずれが生じないようにします。
- 継手の周囲をすみ肉溶接し、管継手を使用して耐久性のある接合部を形成します。
- 溶接部が冷えたら、目視検査を行います。また、継手の信頼性を確認するため、X線や超音波による非破壊検査(NDE)、圧力試験なども実施します。
- 表面に残った残留物や廃材をすべて取り除き、必要に応じて接合部を研磨または塗装し、運転時の耐久性と適切な機能を確保します。
ソケット溶接管継手にはどのような材質が使われますか?
ソケット溶接管継手には、用途や使用条件に応じてさまざまな材質が使われます。主な材質は次のとおりです。- 炭素鋼:比較的高い強度と低コストを理由に、一般用途に使用されます。
- ステンレス鋼:優れた耐食性を備えているため、過酷な環境や化学用途で使用されます。
- ニッケル合金:耐食性と耐高温性を備え、過酷な使用条件で用いられます。
- 二相ステンレス鋼・スーパー二相ステンレス鋼:海洋産業や石油・ガス産業では高強度と高い耐食性が求められ、これらの鋼材がその要件に応えます。
- 合金鋼:耐摩耗性や耐熱性の向上など、機械的性能を高めます。
- 銅ニッケル合金:海水による腐食への耐性が高いため、海洋用途で広く使用されます。
- Hastelloy:腐食性の高い環境で使用するため、化学処理産業で用いられます。
- Monel:酸性およびアルカリ性環境の腐食に強いため、海洋用途や化学用途で広く使用されます。
- チタン:航空宇宙産業や医療産業では、軽量で高い耐食性を持つ材質が求められます。
ソケット溶接はどのような用途で一般的に使われますか?
ソケット溶接は、漏れ防止と耐圧性が求められるさまざまな分野やシステムで広く使われています。主な用途は次のとおりです。- 石油・ガス産業:配管、製油所、処理施設で、炭化水素の輸送や処理に使用されます。
- 石油化学産業:高温で腐食性のある流体を扱うシステムに組み込まれます。
- 発電所:蒸気配管、給水システム、高圧容器に使用されます。
- 化学処理施設:腐食性流体や過酷な環境にさらされる設備や配管構成に広く使用されます。
- 水処理施設:高圧水配管やろ過配管に使用されます。
- 油圧・空圧システム:高圧や振動の条件下で液体が移動する接続部に使用されます。
- 航空宇宙用途:耐久性と信頼性が最優先される、重要な圧力条件下のシステムに使用されます。
- 極低温システム:低温環境での配管に使用されます。
ソケット溶接と突合せ溶接:プロジェクトに適しているのはどちら?

ソケット溶接と突合せ溶接の主な違い
突合せ溶接は、優れた強度と耐食性を備えているため、高圧で大口径の用途に適しています。一方、ソケット溶接は、作業速度が重視される環境で小口径鋼管を接合する場合に適しています。|
比較項目 |
ソケット溶接 |
突合せ溶接 |
|---|---|---|
|
強度 |
中程度 |
優れている |
|
耐食性 |
中程度 |
優れている |
|
必要な前処理 |
最小限 |
大がかり |
|
必要な技能レベル |
基本 |
高度 |
|
鋼管サイズ |
小口径(<2″) |
全サイズ |
|
コスト |
管継手のコストが高い |
人件費が高い |
|
検査 |
磁粉・浸透探傷検査 |
X線検査 |
|
圧力 |
低~中 |
高 |
|
容易さ |
簡単 |
複雑 |
|
漏れのリスク |
中程度 |
低い |
ソケット溶接を使用する利点
- 高圧でも確実に密閉:ソケット溶接の形状により漏れのリスクが抑えられ、高圧システム内の気体や液体を密閉できます。
- 設置時間を短縮:ソケット溶接では、他の溶接方法と異なり、開先加工が不要なため、設置作業を大幅に速められます。
- 振動による損傷を抑制:溶接工程によって強固で耐久性のある継手が形成され、応力や振動などの力が加わる条件でも高い性能を発揮します。
- 鋼管の位置合わせが安定:この溶接方法では、接合する鋼管を正確に位置合わせできるため、組み立て時にシステム全体の均一性が高まります。
- 小口径鋼管で優れた費用対効果:小口径鋼管では、ソケット溶接は高い費用対効果を発揮し、材料費や経費も過度にかかりません。
- 欠陥の発生率を低減:この溶接方法は、位置ずれ、気孔、不完全な溶融などの欠陥から継手や接合部を保護し、強度を高めます。
ソケット溶接より突合せ溶接を選ぶのはどのような場合ですか?
- 大口径鋼管:突合せ溶接は、比較的大口径の配管システムで特に有利です。より強固で効果的な継手を形成し、高い圧力に耐えられるためです。
- 高温または高圧で稼働するシステム:突合せ溶接は、極端な条件や過酷な条件で稼働するシステムに適しています。こうした用途では、平均を上回る強度と溶接部の耐久性を実現する工程やシステムが求められることがよくあります。
- 流れの乱れを抑制:突合せ溶接は完全溶込み溶接のため、内面が滑らかで連続しています。これにより乱流や圧力損失が軽減され、流体に敏感な運転条件にも適しています。
- 規格・基準への適合:ASMEなどの厳格な規格や基準に従う産業では、突合せ溶接の信頼性や、用途ごとに定められた許容範囲への適合を理由に、突合せ溶接が必要となる場合があります。
- 検査・保守:突合せ溶接継手は、放射線検査や超音波検査などの非破壊検査を実施しやすいため、保守や点検が容易で、システムの管理上の問題にも対処できます。
- コンパクトな設計が必要な場合:突合せ溶接は、鋼管継手に強度を持たせながら、他の溶接方法よりコンパクトな継手構成を実現します。省スペースが重要なシステムでは、この利点が特に重要です。
- 長期的な信頼性:極度の応力や疲労に長期間さらされるシステムでは、より大きな負荷に耐え、破損を防ぐ突合せ溶接を採用することで、信頼性を確保しやすくなります。
ソケット溶接管継手の適切な設置方法
ソケット溶接管継手の設置手順
材料・工具を準備する- 鋼管、ソケット溶接管継手、溶接工具、安全装備がそろっていることを確認します。また、適切な接続を妨げる欠陥や異物が、管継手や鋼管にないことも確認してください。
- 適切な工具を使い、システムに必要な正確な長さに鋼管を測定して切断します。パイプカッターまたはのこぎりを使い、取り付けやすいように開先を設け、直角に切断してください。
- やすりまたはバリ取り工具でばりを除去し、縁を滑らかにします。グリース、汚れ、油分がなければ、溶接をきれいに行えます。
- 鋼管が奥まで差し込まれ、止まる位置まで到達していることを確認します。その後、溶接時の熱膨張に備えて、配管を約1/16 inch (1.6 mm) 引き戻し、隙間を設けます。
- クランプなどの位置合わせ工具を使って鋼管と管継手を固定し、指定された設計どおりに正確に位置決めします。
- 仮付け溶接を行い、鋼管と管継手を所定の位置に固定します。仮付け後も位置合わせが保たれているか確認してください。
- 継手を最終溶接し、完全に溶け込み、継手が密閉されていることを確認します。使用する鋼管と管継手の種類に応じて、適切な溶接条件を設定してください。
- 溶接後に目視検査を行い、必要に応じて浸透探傷試験や超音波検査などの非破壊検査(NDT)を実施し、継手の健全性を確認します。
- 溶接継手を整え、余分なスラグやスパッタを取り除いて、見た目が整い、機能する接続部に仕上げます。
- 組み立て全体を再確認し、システムの健全性を確認するために圧力試験など必要な試験を行い、漏れがないことを確かめます。
ソケット溶接の設置でよくある間違い
鋼管とソケットの隙間が狭すぎる- 適切な隙間を確保しないと、運転中に溶融不良や応力亀裂が生じるおそれがあります。
- 溶接材料を過剰に盛ると、寸法のゆがみや不均一が生じたり、配管システム内で干渉が起きたりする可能性があります。
- 鋼管と管継手の位置が適切に合っていないと、継手の機械的強度が不均一になり、過剰な応力や強度不足につながるおそれがあります。
- 溶接前の基準を満たすまで表面を十分に清掃しないと、継手の強度低下や汚染を招き、後に破損するおそれがあります。
- 材質に適さない方法で溶接すると、構造上の強度不足により、気孔や亀裂などの欠陥が生じる可能性があります。
- 非破壊検査や目視検査などを行わないと、重大な問題や未対処の潜在的リスクを見逃します。
- 溶加材は、構造や健全性に応じて用途が異なります。不適切な溶加材を選ぶと、溶接部の化学的適合性、構造、健全性が損なわれます。
- 設置後の熱膨張を考慮しないと、運転温度で継手に過度な応力がかかり、継手が弱くなるおそれがあります。
- 汚れや湿気、風のある環境でソケットを設置すると、適切な溶接のための露出が妨げられ、溶接部が弱くなる可能性があります。
ソケット溶接の漏れを防ぐ方法
漏れのないソケット溶接を維持するには、次の手順を慎重に行うことが重要です。 表面処理- ソケットと鋼管の表面をこすり、汚れ、グリース、その他の異物を取り除きます。適切な前処理により溶接時の十分な溶け込みを確保し、空隙の発生を防げます。
- 熱膨張に必要な推奨隙間を確保し、応力が生じないようにしながら、鋼管とソケットの位置を合わせます。
- 母材と化学的性質が異なる溶加材を使うと、運転時の温度や圧力条件下で溶融池の強度が低下する可能性があります。そのため、適合する溶加材を選定してください。溶接部の健全性が損なわれないようにする必要があります。
- 材質と使用条件に適した、文書化された溶接手順を使用します。均一に溶接できるよう、溶接作業の各段階で適切に加熱してください。
- 初期検査を行い、浸透探傷試験などの非破壊検査方法を適用して、内部漏れの有無と全体的な品質を確認します。
配管システムにおけるソケット溶接の代表的な用途は何ですか?

高圧システムにおけるソケット溶接
高圧システムでは、強固で信頼性が高く、漏れを防ぎ、保守もしやすい接合が得られるため、ソケット溶接がよく使われます。特に蒸気、作動油、ガスを扱う場合に適しています。また、直径2 inch以下の蒸気配管にも適しており、高圧や高応力にさらされ、破損しない継手が求められる場所で頻繁に使用されます。ソケット溶接は漏れの可能性を大幅に低減するため、産業施設や発電所で使われる重要な配管構造に適しています。鋼管の膨張におけるソケット溶接の役割
ソケット溶接は、熱応力に対応できる、確実に密閉された柔軟な継手を形成することで、鋼管の膨張に対応します。温度や圧力の変化による継手の破損を防ぐため、高応力がかかり、システムの健全性が重要となる用途に適しています。また、温度変化が繰り返される環境でも信頼性を発揮する設計です。小口径鋼管にソケット溶接が使われるのはなぜですか?
信頼性、設置の容易さ、強度、高圧・高温条件への適性を備えているため、ソケット溶接は小口径鋼管に適しています。特に、重要な産業で使用される小口径鋼管には、信頼できる接合方法が必要であり、ソケット溶接は高い信頼性を提供します。ソケット溶接で強固かつ漏れのない継手を形成できることは、こうした産業の配管システムで重要です。さらに、鋼管を差し込んで溶接する簡単な工程は、精密さと耐久性が求められる用途に適しています。また、鋼管を適切に位置合わせできるため、応力集中を軽減し、システムの健全性を高めます。適切なソケット溶接フランジと管継手の選び方
ソケット溶接フランジの適切な直径の選び方
鋼管サイズとの適合性- 効率的な運転と機能を実現できるよう、フランジのソケット溶接部の直径が鋼管の呼び径に合っていることを確認します。
- ソケット溶接フランジには150から2500 poundsの圧力定格の種類があるため、選定した直径がシステムの圧力クラスに適合することを確認します。
- システム内で搬送する流体、運転温度、圧力に適合する材質グレードを確認します。
- 荷重を均等に分散し、継手を確実に固定できるよう、フランジの直径と鋼管の肉厚を適合させます。
- 産業品質と安全性への信頼を維持するため、ASMEなどの業界基準や関連する技術文書を参照し、システムに必要な条件を満たす直径を選定します。
- 使用環境と流量条件を慎重に確認し、設計要件を満たす直径を選定します。
漏れ防止におけるソケット溶接フランジの役割
ソケット溶接フランジは、確実で信頼性の高い接続を実現するため、配管システムの漏れ防止に重要です。凹部のあるソケットに鋼管を隙間なく固定する設計により、特に温度変化がある条件下で構造の健全性を高めます。さらに、追加のすみ肉溶接がフランジと鋼管の接合部を補強し、漏れの可能性を一層低減します。こうした特長から、高圧・小口径の配管に適しています。ソケット溶接フランジの種類
ソケット溶接フランジには、用途に応じてさまざまな種類があります。- 突出面座(RF):推力を小さな表面積に集中させる効果があるため、広く使用されています。一般配管や中圧用途に適しています。
- 平面座(FF):接触圧力を均一にするため、接合面を平行にする必要がある場合に適しており、低圧システムでの使用が望ましいタイプです。
- RTJ(リングジョイント):金属リングを取り付ける溝があり、リングを圧縮して漏れのない継手を形成します。高圧・高温用途で使用されます。
よくある質問
Q:ソケット溶接管継手とは何ですか?どこで使用されますか?
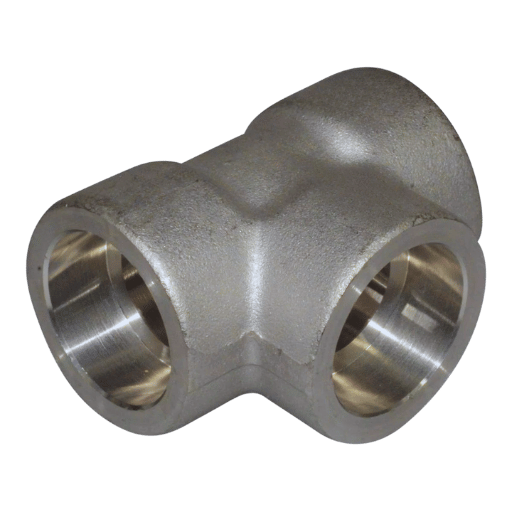
A:ソケット溶接管継手はSW管継手に分類され、高圧システムで小口径鋼管を接合するために使われます。鋼管を管継手に差し込むため、鋼管端部の開先加工が不要で、漏れのない確実な接続が可能です。SW管継手にはエルボ、ティー、カップリングがあり、配管網で使用されます。Q:ソケット溶接は突合せ溶接管継手とどう違いますか?
A:ソケット溶接管継手では、溶接する鋼管端部を管継手の溝に差し込むため、開先加工をせずに溶接できます。一方、突合せ溶接管継手では、鋼管の両端に開先加工を施した後、直接溶接して接合します。大口径鋼管向けで、より滑らかな接合部を形成できます。Q:ソケット溶接管継手に膨張隙間が必要なのはなぜですか?
A:膨張すき間とは、管から放出される熱による熱ひずみを十分に吸収できるよう、管とソケットの肩部との間に設ける余裕です。熱膨張による溶接継手への応力が緩和され、内部応力を均等に分散して管継手を損傷から守り、シリコーンの完全性を保つのに役立ちます。Q:ソケット溶接管継手の取り付けにおいて、溶接工はどのような役割を担いますか?
A:溶接工は、該当箇所に溶接金属を用いてソケット管継手と管を接合します。また、管内を流れる流体が漏れないよう、表面を滑らかに仕上げ、システムに組み込む管部分の強度を検査します。Q:ソケット溶接レデューシングティーは何に使われますか?
A:ソケット溶接レデューシングティーは、直径の異なる3本の管を接続し、システム内の流体の流れを導くために使用されます。管径を小さくして細い管を追加する場合や、異なる配管ラインを合流させる場合に特に有用です。Q:ソケット溶接管継手は高圧システムに使用できますか?
A:ソケット溶接管継手は、高圧システムに耐えられるよう設計されているため、高圧用途に使用できます。溶接構造により、管の差し込み部分に破損しないシールが形成され、産業用配管システムなどの過酷な用途で求められるpsiに対応します。Q:SW管継手にはどのような配管材質を使用できますか?
A:SW管継手は鋼およびステンレス鋼製で、どちらの材質にも対応しています。これらの材質は、流体・ガス輸送システムに適した、強固で信頼性の高い接続が求められる環境でよく使用されます。Q:配管システムでソケット溶接ティーを使用する利点は何ですか?
A:ソケット溶接ティーを使用すると、3本の配管ラインを90度の角度で接続できます。この構成により流体を効率よく分配でき、通常のティーとレデューシングティーを使い分けることで、さまざまな流量要件や管径の変更に対応できます。Q:一般的なSW管継手にはどのような種類がありますか?
A:エルボ、ティー、カップリング、レデューサー、鋼管用キャップがあります。さまざまな形状やサイズのものがあり、配管網内での接続、流れの方向転換、管端の閉止など、用途ごとの要件に対応します。Q:すべてのシステムでソケット溶接管継手を使用できますか?
A:ソケット溶接管継手は、堅牢性、汎用性、安全性を備えているため、小径管や高圧の密閉システムに特に適しています。大径管システムには、より一体性の高い接続と強度が得られる突合せ溶接管継手のほうが適しています。参考資料
- ソケット溶接:用途に応じた適切な設計と製作 … – ソケット溶接の設計・製作プロセスを概説する学術研究。
- 鉱業におけるポリエチレン管のソケット溶接技術 – ADS – 特に鉱業分野におけるポリエチレン配管システムでのソケット溶接方法に焦点を当てた専門的な研究。
- Langleyの手順要件 – 安全手順要件の観点から、評価対象となるソケット接続および分岐接続を定めたNASAの文書。
- 溶接
- 炭素鋼
- 金属

