らせん溶接鋼管とは?
コンテンツ
見せる

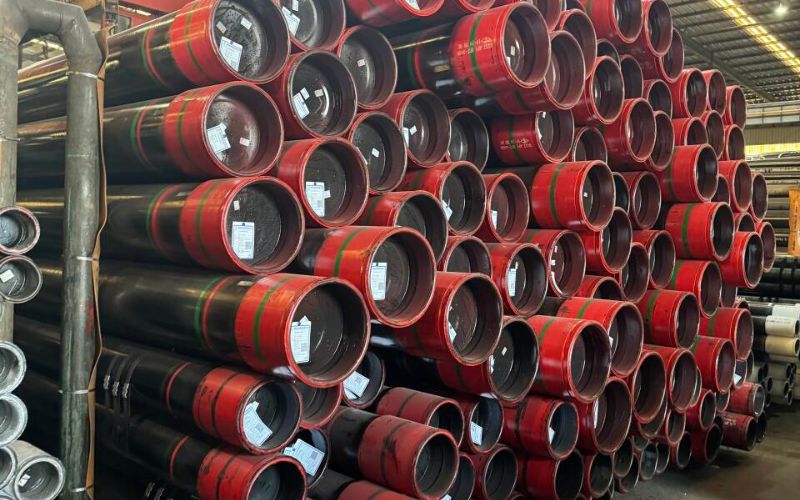
らせん溶接鋼管は、鋼帯をらせん状に連続して巻き、その端部を鋼帯に沿って溶接して製造する特殊な溶接鋼管です。この工程により、均一な構造を持つ、強度と耐久性に優れた管が作られます。らせん溶接鋼管は高圧に耐える能力と汎用性を備えているため、ほかの鋼管に比べて多くの業界で広く使用されています。用途には、水の輸送、石油・ガスの輸送、構造用途などがあります。また、この設計により大径鋼管を効率的に製造できるため、大規模プロジェクトで選ばれています。
スパイラル溶接鋼管はどのように製造されますか?
らせん溶接鋼管の製造は比較的新しい工程であり、ほぼすべての段階に最先端技術が取り入れられています。まず、平鋼板または鋼帯を巻き戻して平坦にします。鋼材は所定の幅の帯状に切断する必要があります。次に、その鋼帯を成形機に送り、所定の直径になるよう連続的に巻きます。溶接に備えて、鋼帯の端部の位置もあらかじめ調整します。 らせん状の継手は通常、高周波溶接またはサブマージアーク溶接(SAW)で溶接します。いずれの方法でも、溶接部は大きな外圧や応力に耐える強固な接合部になります。溶接後の鋼管には、超音波検査、水圧試験、X線検査などの厳格な品質管理を実施します。これらの検査は、検出可能な欠陥や不具合がないことを確認するために行います。その後、用途に応じて速やかに切断、寸法調整、被覆、または防食処理を施します。こうした工程を組み合わせることで、らせん溶接鋼管は高い耐久性を備え、さまざまな産業・インフラプロジェクトに適した製品となります。スパイラル溶接鋼管の主な特性は何ですか?
らせん溶接鋼管には、ほかの鋼管と異なるいくつかの特長があり、幅広い業界で使用されています。まず、大きな荷重や高圧用途に耐えられるため、構造健全性がさらに高まります。大径の鋼管を製造できることから、水の輸送、石油・ガスパイプライン、構造物の支持材などに使用できます。また、製造工程では鋼帯を連続して使用するため、資源を効率的に利用でき、生産コストも抑えられます。さらに、最新の溶接技術、特にサブマージアーク溶接(SAW)により、らせん状の継手に沿って安定した接合が得られ、溶接部の強度にも優れています。長さ、直径、肉厚などをプロジェクトの具体的な仕様に合わせて調整することもできます。耐久性、適切な被覆による耐食性、低い生産コストを備えたこれらの鋼管は、多くの産業・インフラプロジェクトに欠かせない部材です。らせん溶接鋼管にはどのような鋼材が使われますか?
らせん溶接鋼管には高強度鋼が使われ、耐久性と信頼性の高い使用期間を実現します。鋼管には、優れた構造特性と低価格を備えた炭素鋼がよく選ばれます。ASTM A252またはAPI 5Lの鋼種を比較すれば、十分な場合があります。構造面での要求が比較的低い用途では、耐食性を理由にステンレス鋼のグレード304または316が選ばれます。これは、化学物質や水分の多い環境で特に重要です。引張強さや耐熱性を高めるために複数の金属を組み合わせた、一般的ではない合金鋼が特定の用途に使われることもあります。環境条件、圧力定格、想定耐用年数を分析し、ライフサイクルを通じた材質の挙動を考慮したうえで、プロジェクトの予算内で最も実用性の高い鋼材を選定します。スパイラル溶接鋼管を使用する利点は何ですか?

- 高い耐久性—従来の鋼管と比べ、半自動式のらせん溶接鋼管は強度がより均一で、耐久性にも優れています。
- 低い生産コスト—ほかの鋼管に比べて製造に必要な材料とエネルギーが少なく、生産コストを抑えられます。
- 高い汎用性—らせん溶接鋼管の直径は、用途に合わせて調整できます。
- 効率的な製造工程—連続溶接で製造するため、生産のリードタイムを大幅に短縮できます。
- 高い耐圧性—ほかの鋼管と同様に、石油、ガス、水などを輸送する際には大きな内圧と外圧がかかります。これらの鋼管は、石油、ガス、水などに耐えられるように作られています。
他の種類の鋼管ではなく、スパイラル溶接鋼管を選ぶ理由は何ですか?
ほかの種類の鋼管に対するらせん溶接鋼管の利点は、さまざまな事業にとって大きなものです。主な利点は次のとおりです。- 溶接コスト。直径が一定で、適切な工具を使用すれば、自動で溶接できます。計算ソフトの図面と照合できるため、見積もりを容易に評価できます。手作業の場合とは異なり、推測やミスを抑えて価格を提示できます。
- 材料コスト。幅広の鋼板ではなく幅の狭い鋼帯を使用することで、コストを抑えられます。慎重な製造工程で材料の無駄を減らし、構造物の軽量化とコスト削減にもつながります。
- 設計ソリューションの柔軟性。管理されたらせん状継手によって強度と耐久性が得られ、高い圧力荷重や厳しい環境応力に対応できます。単一の鋼材から製造されるらせん鋼管は、直径と厚さの両面で柔軟性があり、プロジェクトの具体的な要件に合わせたソリューションを実現できます。
- 耐食性は、長距離パイプラインで鋼管をより良好に機能させるうえで重要です。
- 環境面での配慮。多くらせん溶接鋼管にはリサイクル材が使われており、環境面で利点があります。
スパイラル溶接鋼管に最適な用途は何ですか?
強度、コスト効率、耐久性、汎用性を備えたらせん溶接鋼管は、複数の業界で使用されています。特に適した用途を5つご紹介します。- 送水管
- 石油・ガスパイプライン
- 構造用途
- 杭基礎
- 排水・下水システム
らせん溶接鋼管はどのようにコストを削減しますか?
汎用性、耐久性、効率的な製造工程により、らせん溶接鋼管は使用者に大きなコスト上の利点をもたらします。軸に沿って溶接する縦溶接鋼管とは異なり、らせん溶接鋼管では鋼板ではなく鋼帯をらせん状に溶接するため、より経済的です。連続した鋼帯を供給して幅広い直径や厚さに対応できるため、形状や寸法の制約が比較的少なく、寸法を指定するプロジェクトでもコストを削減できます。 らせん溶接鋼管は構造健全性に優れているため、設置費用と維持管理費用が法外な額になります。多くの鋼管には腐食や摩耗に耐える被覆が施されており、耐久性の向上と相まって、地下システムや水道網のような過酷な環境での修理や交換の頻度を抑えられます。業界レポートによると、らせん溶接鋼管を使用することで、長期的な維持管理費を約20-30%削減できます。 らせん溶接鋼管の製造技術は、資源の利用効率にも優れています。たとえば、メーカーは鋼管の一区間を一度に製造できるため、溶接回数を減らせます。流体やガスを輸送できることも相まって、らせん溶接鋼管は耐用期間全体を通じて、ほかの材質や構成よりも費用対効果に優れています。 近年の研究では、材料消費と物流の効率性を考慮すると、大規模インフラプロジェクトにらせん溶接鋼管を採用することで、材料費の効率を15-25%改善できるとされています。こうした大幅なコスト削減により、らせん溶接鋼管は石油・ガス、建設、水処理など、経済性を重視する分野でますます有力な選択肢となっています。スパイラル溶接鋼管によく見られる欠陥は何ですか?

最も一般的な溶接欠陥は何ですか?
溶接の不具合は、溶接部材の安全性、健全性、機能性を損なうおそれがあります。構造物の安全性を確保するには、こうした不具合を理解することが重要です。特に重大な溶接欠陥を以下に紹介します。- 気孔
- 融合不良
- 亀裂
- アンダーフィル
- オーバーラップ
- スラグ巻き込み
- アンダーカット
溶接欠陥にはどのような検査方法が使われますか?
溶接欠陥の監視と評価には、さまざまな溶接検査方法が用いられます。材料の状態や欠陥の種類に応じて、それぞれの検査方法が設計されています。一般的な方法をいくつかご紹介します。 超音波探傷試験(UT) 超音波探傷試験は適用頻度が高く、亀裂、気孔、融合不良などの内部溶接欠陥を特定する方法として特に広く使われています。高周波の音波を材料に送り、破断面からの反射を不連続部として捉えます。近年のデータによると、内部欠陥の一部について、超音波探傷試験は90%を超える検出精度を達成しています。重要な用途で最も欠かせない酸化検査方法の一つであることは疑いありません。 放射線透過試験(RT) 放射線透過試験では、X線とガンマ線を使って溶接部の内部構造を示す画像を作成します。空洞、スラグ巻き込み、気孔を特定する能力も備えています。産業検査の研究では、複雑な形状の溶接部の約85%について、欠陥を除去するための放射線透過試験が可能であることが示されています。また、有害な放射線を扱うため、専用の電動工具と安全規格も必要です。 浸透探傷試験(PT) ピンホールや亀裂の検出方法として、浸透探傷試験は最も簡単な手法の一つです。特定の溶接部に液体浸透探傷剤を塗布し、しばらくしてからその探傷剤を除去します。亀裂は紫外線の下で、または現像剤を使って確認できます。この手法は非多孔質材料に適していますが、内部欠陥の検出効率は高くありません。 磁粉探傷試験(MPT) MPTは強磁性材料の表面欠陥を特定するために使われます。溶接部に磁場をかけると、電流の流れに関係する不連続部が磁束の蓄積によって明らかになります。この方法は非常に効率的です。正しく実施すれば、表面欠陥と表面下欠陥の両方を最大75 percent検出できるとする分析もあります。 目視検査(VI) この検査方法は最も安価で簡単に実施できます。溶接部の表面に不完全な充填やアンダーカット、スパッタなどの欠陥がないか確認します。拡大鏡と専用ライトを使うことで、予備段階で溶接欠陥の約半数を特定できます。 フェーズドアレイ超音波探傷試験(PAUT) 標準的な超音波探傷試験とは異なり、PAUTはより高度で詳細な検査方法です。センサーアレイを用いて、溶接部の2D画像と3D画像を取得します。複雑な形状の検査に特に有効です。この分野の近年の進歩によると、欠陥検出の精度は最大95%です。 現在の産業界の基準では、欠陥を徹底的に特定するため、複数の検査技術を組み合わせることが重視されています。こうした最新の検査技術により、自動車業界と航空宇宙業界は溶接部品の信頼性と安全性を大幅に向上できます。パイプラインではらせん溶接鋼管をどのように使用しますか?

パイプライン建設におけるスパイラル溶接鋼管の利点は何ですか?
スパイラル溶接鋼管は、特に水、石油、ガスの輸送を目的としたパイプライン建設で、その利点が広く知られています。関連データや情報に裏付けられた主な利点を紹介します。- 高い強度と耐久性
- コスト効率
- 直径と長さの柔軟な選択
- 耐食性と疲労耐性の向上
- 輸送と設置におけるコスト効率
- 環境への配慮とリサイクル性
パイプライン用途で遵守すべき仕様とは?
簡潔に言えば、パイプライン用途の仕様には、材料の特性、設計上の要素、設置手順、安全対策、環境への配慮が含まれます。|
項目 |
仕様 |
|---|---|
|
材質 |
鋼、鉄 |
|
設計 |
肉厚 |
|
設置 |
深さ、ケーシング |
|
安全 |
電気防食 |
|
環境 |
浸食対策 |
スパイラル溶接鋼管の製造工程とは?

スパイラル溶接鋼管の製造は、鋼材を螺旋状に成形し、継目を溶接することから始まります。まず、鋼帯コイルを巻き戻して平らにし、帯鋼にします。帯鋼をスパイラル成形機に通し、円筒状の鋼管に成形します。この工程では、継目の溶接部分を鋼管の内側と外側からサブマージアーク溶接(SAW)します。溶接後、鋼管は厳格な検査と試験を受け、必要な耐久性の規格、寸法精度、その他の仕様を満たしているか確認されます。
スパイラル溶接鋼管の製造にはどのような設備が使われますか?
スパイラル溶接鋼管の製造では、高度な技術を用いる複数の設備が工程ごとに使われ、それぞれが複雑な作業を担います。まず、鋼帯コイルまたは帯鋼を巻き戻すアンコイラーで材料を準備し、生産ラインに供給します。続いて、スパイラル鋼管成形機で材料を螺旋状に成形し、寸法を一定に保ちます。継目は内面サブマージアーク溶接(SAW)装置と外面サブマージアーク溶接(ESW)装置で溶接し、確実に接合します。エッジミーリング機で帯鋼の端部を加工し、溶接品質を最大限に高めます。切断部に沿った溶接品質も一定の水準に保たれます。その他にも、指定の長さに切断する鋼管切断システム、非破壊検査装置、品質保証システム、鋼管の強度と耐久性を試験する油圧試験機など、重要な設備があります。製造工程全体を自動化する制御システムも欠かせません。鋼帯コイルはどのようにスパイラル溶接鋼管へと加工されますか?
鋼帯コイルからスパイラル溶接鋼管を製造するには、巻き戻し、螺旋状への曲げ加工、サブマージアーク溶接など、いくつかの工程が必要です。
|
工程 |
説明 |
|---|---|
|
巻き戻し |
鋼帯コイルを平らにする |
|
曲げ加工 |
螺旋状に成形 |
|
溶接 |
サブマージアーク溶接 |
|
検査 |
品質確認 |
|
切断 |
長さ調整 |
参考文献
- スパイラル溶接鋼管用研削ロボットの知能化システム (Ayalew et al., 2024, pp. 1985–1985)
- 主な知見:
- 6-DOF KUKA KR360産業用ロボットを搭載した、スパイラル溶接鋼管用の知能化された自動研磨ベルト研削設備システムを開発しました。
- 研削ロボットの制御システムには、PLCと操作用のヒューマンマシンインターフェース(HMI)システムを採用しています。
- 製品のライフサイクルを短縮し、作業環境におけるリスクを最小限に抑えることで、生産品質の安定とコスト効率を実現します。
- 方法:
- PLC、電動速度コントローラー、データ接続カード、DCドライバー、アナログアンプ、およびデータ入力用HMIを備えた研削ロボット制御システムを設計しました。
- スパイラル溶接鋼管の内面と外面の溶接部を同時に研削できるようにしました。
- 主な知見:
- 加圧流体流路の靭性評価:スパイラルサブマージアーク溶接鋼管におけるCTOD試験 (Suhartono et al., 2023)
- 主な知見:
- 加圧流体流路用のスパイラルサブマージアーク溶接鋼管について、機械的性質とき裂先端開口変位(CTOD)値を調査しました。
- 母材は溶接金属より高いCTOD値を示し、靭性に優れていることが分かりました。
- 荷重とCMODの曲線から、母材は溶接金属よりも大きな塑性領域を示すことが分かります。
- 方法:
- スパイラルサブマージアーク溶接鋼管の試験片について、ASTM E1820規格に従って機械的性質試験とCTOD試験を実施しました。
- 溶接金属と母材の特性を評価しました。
- 主な知見:
- 溶接鋼管のFBE+ARO二層被覆の試験と特性評価 (Ferik et al., 2025)
- 主な知見:
- スパイラル溶接鋼管に防食用の融着エポキシ樹脂(FBE)を被覆し、その上に衝撃や摩耗から保護する耐摩耗被覆(ARO)を施しました。
- 被覆鋼管は、陰極剥離、接着性、気孔率、汚染、耐衝撃性の各試験に加え、XRDおよびSEM-EDXによる特性評価分析にも合格しました。
- 方法:
- 関連する規格と仕様に従い、さまざまな温度条件下でスパイラル溶接鋼管の被覆試験と特性評価分析を実施しました。
- 主な知見: