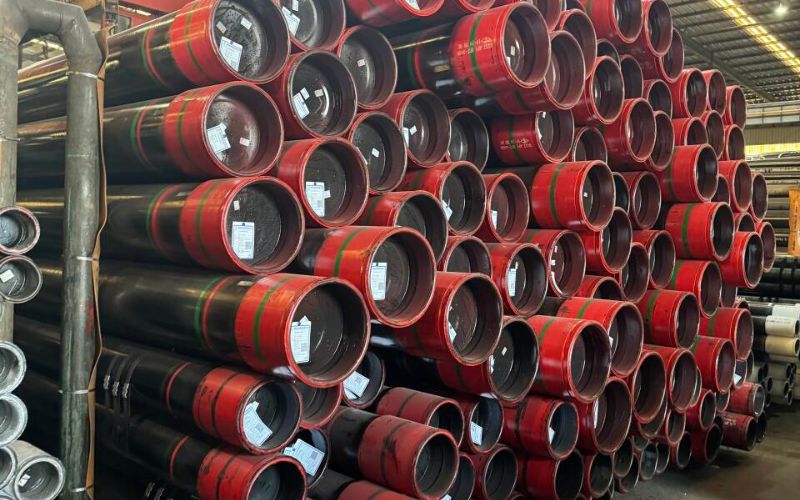
たとえば、エネルギーの移動や大規模な建設事業でさえ、パイプなしで動作することはできません 現代のビジネスインフラにとっての重要性は明らかです しかし、すべてのタイプを同じ大きさで比較できるわけではありません それぞれが独自の目的を果たしています LSAWパイプの利点を示す最良の例の一つは、縦方向水中アーク溶接パイプです 石油 ガスパイプラインや海洋施設などの高強度プロジェクトを扱う際に、なぜこれらのLSAWタイプのパイプが好まれるのかと疑問に思う人もいるでしょう。.
このガイドは、LSAW パイプの製造プロセスの種類から、その独特の特徴や使用形態に至るまで、LSAW パイプのあらゆる移動側面を取り上げます。主流の重工業におけるその重要性を紹介し、LSAW パイプが現代のエンジニアリングと建設にどの程度影響を与えているかを提示することを目的としています。.
LSAW パイプとは何ですか?またその製造方法は?

縦型水中アーク溶接 (LSAW) パイプは、その強度により高強度鋼管として分類されます。そのため、石油 ガス輸送、構造事業、海洋建設などの厳しい業務に使用されます。これらのパイプの製造プロセスは、鋼板をシリンダーに成形することから始まります。水中アーク溶接は、シリンダーの端を長さに沿って溶接するために使用されます。このような方法により、精度、均一な構造、強度、耐久性が保証され、パイプ LSAW は高圧および高応力用途に適しています。堅牢な構造と LSAW の永続的な信頼性により、多くの業界で好まれています。.
LSAW 製造プロセスの理解
縦型水中アーク溶接 (LSAW) 製造プロセスは、要求の厳しい産業用途に耐えることができる耐久性のあるパイプの製造を保証するマルチステップ方式であり、LSAWの製造プロセスでは、LSAWの製造プロセスの徹底的なレビューが行われます:
- 原材料の選択
作業は、適切な鋼板、一般に炭素鋼または合金鋼、API 5L、または ASTM 準拠の識別から始まります。このようなプレートは、化学組成と機械的特性に関する望ましい基準を満たすために厳格なチェックを受けます。.
- エッジの準備
鋼板のエッジを適切な形状にフライス加工し、面取りします。エッジの非常に正確な形状は、溶接の品質に直接影響を与えるため、非常に重要です。洗練されたエッジフライス盤は、溶接用の均一な形状と滑らかな表面の抽出を保証します。.
- プレートローリング
ロール曲げ工程では、鋼板を円筒状に曲げます。精密機器により直径と変形の一貫性が確保され、強力で均一なパイプ構造が形成されます。.
- タック溶接
圧延が完了すると、プレートの端は円筒形パイプ用に鋲溶接されます。これらの手順では、適切な位置合わせとサブマージ アーク溶接の準備を保証するためのチェックポイントを設定します。.
- 水没アーク溶接 (内部および外部)
主な溶接手順はサブマージドアーク溶接 (SAW) で、内部および外部の継ぎ目を溶接する必要があります。溶接はフラックスの層の下で自動的に行われるため、汚染を最小限に抑えながら、多細胞ブラストパターンによるより深いショット貫通を実現します。このシームレス溶接の増加により、高圧と呼ばれる過酷な環境に耐えることができる欠陥のない溶接が可能になります。.
- 超音波検査と検査
溶接継ぎ目は超音波検査 (UT) で、溶接部に超音波を送って欠陥や欠陥がないか検査します。 X線、X線撮影、磁性粒子検査などの他の非侵襲的検査技術は、前述の安全対策や品質保証と重複するため、非破壊検査とは異なります。.
- 静水圧試験
パイプは、前のステップで概説した溶接および検査手順に従って静水圧試験の対象となります。これは、パイプが極端な圧力条件に耐えられることを確認するために行われます。パイプは、耐久性と信頼性を高めるために、動作前提条件を超える水圧にさらされます。.
- 最終寸法と表面処理
高度な測定ツールを使用して、パイプの真円度や直径などの表面処理を監視し、より精度のチェックが行われやすい真直度に焦点を当てます。腐食に対する耐性をさらに強化するために、洗浄、コーティング、または塗装が施されます。.
- マーキングと梱包
パイプには、サイズに対応する割り当てられたグレードやバッチ番号などの追加情報がマークされており、簡単に参照して識別できます。これにより、出荷前に税関条件を受ける際のトレーサビリティが向上します。市販後、パイプは顧客の要求に応じて束ねられ、コーティングされ、梱包されます。.
LSAW パイプに使用される鋼の種類
強度、耐久性、パイプのメンテナンス、耐食性が適用性を決定し、鋼種の選択がさらに説明されます。 LSAW 縦型サブマージ アーク溶接パイプは特定の鋼種で作られており、以下の詳細では LSAW パイプの製造に使用される鋼種についてさらに説明します。.
- 炭素鋼
炭素鋼は非常に強く、アクセスしやすく、多用途です。この材料は全長に適用できることがわかっており、そのため、炭素含有量に基づいて低、中、高に分類されます。たとえば、低炭素鋼は、ASTM A53 グレード B と同様に、送電線などの重要でないプログラム候補用に組み込まれています。対照的に、高炭素鋼と中炭素鋼は、高温および高圧条件用に予約されています。.
- 鋼鉄合金
マンガンやバナジウムなどの合金を添加すると、特定の特性を操作しやすくなります。グレードの例としては、高温高圧での腐食に熟達しているため、エネルギー パイプライン技術に依存している ASTM A335 P11 および P22 があります。.
- ステンレス鋼
ステンレス鋼は、過酷な環境での耐食性において顕著な実装を見出しています。そのため、ASTM A312 TP316 や TP304 のようなグレードは、過酷な、あるいは容赦ない腐食性の支配下に置かれる状況に使用されます。これは、ステンレス鋼 LSAW パイプが最大限の適用性を示すオフショア ドメインや食品および化学産業などの作業用です。.
- 高強度低合金鋼 (HSLA)
HSLA鋼は、合金鋼の強度を使用しながら重量を大幅に軽減するという利点を提供し、大径で高応力の配管システムに有益です。 API 5L X60、X70、およびX80 グレードは、極端な温度の石油およびガスパイプラインアプリケーションでの優れた溶接性、靭性、および性能により広く使用されています。.
- デュプレックス スチール
二相鋼は、オーステナイト系ステンレス鋼とフェライト系ステンレス鋼を組み合わせて製造されており、優れた強度を維持しながら、信じられないほど高い耐食性を備えています。公称 UNS S32205 または S32750 は、主に海底および石油化学工場向けに選択されます。.
業界標準に基づいた鋼グレードのデータ
|
スチールタイプ |
一般的なグレード(複数可) |
主な特徴 |
アプリケーション |
|---|---|---|---|
|
炭素鋼 |
ASTM A53 Gr. B、API 5L Gr. B |
高い汎用性、費用対効果 |
水道ライン、一般的な伝送 |
|
合金鋼 |
ASTM A335 P11、P22 |
高温抵抗性を強化 |
エネルギーパイプライン、発電所 |
|
ステンレス鋼 |
ASTM A312 TP316、TP304 |
優れた耐食性 |
化学および海洋用途 |
|
HSLA スチール |
API 5L X60、X70、X80 |
高力、ライト級選手 |
石油とガスの輸送 |
|
デュプレックス スチール |
UNS S32205、S32750 |
極度の強さ、耐食性 |
海底パイプライン、石油化学 |
材料の選択に使用される戦略は、たとえば、さまざまな分野の産業要件を満たしながら、LSAW パイプが性能と効率を維持することを保証します。選択される鋼の種類は、パイプと配管システムの予想される寿命、信頼性、安全性にとって重要です。.
LSAW が他のパイプ タイプと異なる点は何ですか?
ERW (Electric Resistance Welded) やSSAW (Spiral Submerged Arc Welding) パイプなど、他のタイプのパイプと比較して、縦型サブマージドアーク溶接 LSAWパイプは、強度、均一性、ハイエンド用途への適切性により、著しく区別されています。 LSAWパイプは、重い鋼板を「I」または「O」の形で曲げて溶接することによって製造され、エッジの溶接にはサブマージドアーク溶接(SAW)が使用されます。これにより、SSAWパイプで使用されるスパイラル溶接よりもパイプの長さに沿った溶接が強くなります。.
LSAW パイプの違いは、高圧環境に耐える能力であり、これは、石油やガス、海洋プラットフォーム、および高応力条件にさらされるその他の構造用途の輸送に不可欠です。最近の業界記録によると、LSAW パイプは、使用される鋼のグレードに応じて、485 ~ 760 メガ パスカル (MPa) の引張強度を持つと推定されています。さらに、直径と壁厚のカスタマイズ範囲は広範囲にわたり、直径は最大 56 インチ (1422 mm)、壁厚は最大 50 mm までサポートできます。.
これらのパイプにとって最も重要な最も重要な考慮事項のもう 1 つは、欠陥率の低下と溶接の信頼性の向上です。一方、SSAW パイプは、スパイラル構成と高圧条件により溶接欠陥が発生しやすくなります。海底または酸性ガスパイプラインなどの過酷な条件下では、二重鋼やその他の合金鋼を使用すると、耐食性が向上し、LSAW パイプの耐久性が向上します。.
さらに、LSAWパイプは、石油 ガス業界のAPI 5LおよびISOの構造用途向けシステムに準拠して製造されているため、普遍的に適用できます。また、製造方法では、製造のすべての段階で非破壊検査(NDT)が可能になり、他の要因とともに、他の種類のパイプと比較して不確実性のレベルが低下します。これらの要因により、LSAWパイプは安全性と長期性能においてERWおよびSSAWパイプよりも優れています。.
LSAW パイプの主な仕様は何ですか?

LSAW (Longitudinal Submerged Arc Welded) パイプは、正確なサイズと滑らかな内面と外面を持つ均一な壁厚の精度を持っています。 以下の仕様が関係しています:
- 通常、直径は 16 ~ 56 インチの範囲です。.
- 用途のニーズに応じて、壁の厚さは 6 mm ~ 50 mm の範囲になります。.
- 設定された規格に加えて、ご要望に応じてパイプの長さをカスタマイズすることもできます。.
- 材料グレードは、API 5L、ASTM、ISO に従って世界標準に準拠しているため、複数の産業分野で役立ちます。.
- すべてのパイプは、超音波検査、静水圧検査、X 線検査などの徹底的な品質検査を受けますが、これらに限定されません。これらの検査は、パイプラインの構造的および機能的強度をチェックします。.
これらの機能により、LSAW パイプは、石油およびガス産業、構造工学、水上輸送など、最も要求の厳しい作業に使用できます。.
LSAW パイプの API 標準を理解する
米国石油協会 (API) が設定した規格は、縦方向水中アーク溶接 (LSAW) パイプの品質、安全性、信頼性の機能にとって重要であり、特に石油とガスの輸送の場合、これらの規格には API 5L も含まれており、設計、製造、テストの段階で大きな期待が求められます。.
LSAWパイプのAPI 5L要件:
材料のグレード: API 5L はパイプを PSL 1 と PSL 2 (製品仕様レベル) の 2 つの部分に分割します。ここでは、PSL 2 は機械的および化学的側面で優れた性能を発揮する傾向があります。グレードは X42、X52、X60、X65、および X70 で、各グレードは降伏強度を ksi で示します。たとえば、API 5L X70 の最小降伏強度は 70,300 psi です。.
- 次元精度:
厚さ: 高圧には耐久性が必要なため、パイプの壁厚は特定の制限内になければなりません。.
直径の許容値: 外径の上限 (+0.75%) は、しっかりと束縛され、垂直対称で、「パイプの均一性」と一致している必要があります。.
- 化学組成:
グレード PSL 2 パイプのリンと硫黄の濃度は減少しましたが、靭性と腐食の傾向が増加し、他のパイプよりもプラスであることが判明しました。.
ただし、他の元素と同様に、マンガン (Mn) は鋼の強度と靭性と比較して改善する必要があります。.
- 機械的特性:
引張強さ: これは高圧適用の間にすべての管が応力に耐えることができることを保証します。 、例えば等級X65 は77000 psi引張強さの最低条件があります。.
シャルピー V ノッチ テスト (CVN): パイプの衝撃靱性評価の一環として実施され、パイプが低温でも完全性を維持できるようにします。.
- 非破壊検査(NDT):
API では、内部および外部の欠陥、溶接部や母材の破損などの溶接部や母材の欠陥を評価するために UT と RT を使用する必要があります。.
- 静水圧試験:
すべてのパイプはテストおよび検証され、最大動作圧力を超える規定の圧力で漏れがないことを確認します。.
- API 規格に基づくアプリケーション:
API 5L認証LSAWパイプは、陸上および海上の原油、天然ガス、その他の精製製品パイプラインで広く利用されており、その頑丈な構造により、極度の深さ、高い水圧、運用上のストレスなどの過酷な条件にも耐えることができます。.
- グローバルベンチマーク:
API ベンチマークは、ISO 3183 などの他のベンチマークと組み合わせて国家ベンチマークとして国際的に受け入れられています。これにより、Sankey 産業標準に制限なくさまざまな地域で利用され、グローバルに構造化されたパイプラインに統合されます。.
API 標準を維持することで、メーカーは LSAW パイプに最大限の性能と安全性をもたらすことができ、重要な業界にとって不可欠なものとなります。.
パイプの直径と壁の厚さの考慮事項
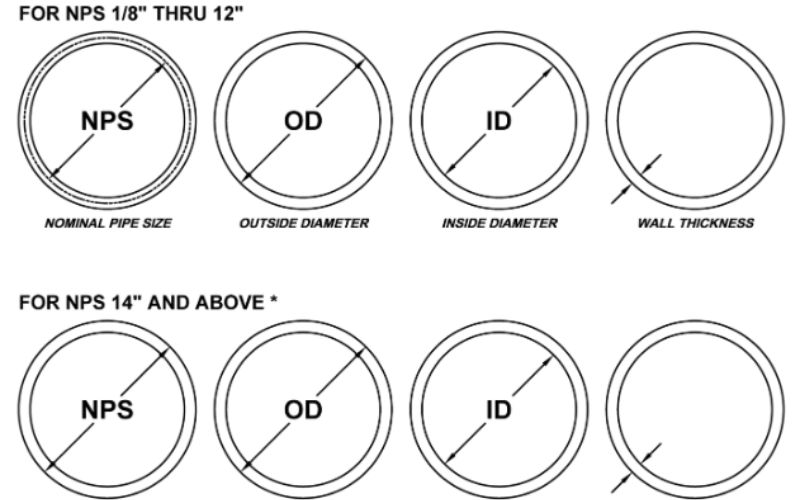
LSAW (Longitudinal Submerged Arc Welded) パイプの直径と壁の厚さは、その強度、耐久性、および全体的な操作性を決定します。さらに、輸送される流体の容量はパイプの直径と相関し、壁の厚さはパイプを内部/外部圧力や環境要因から保護します。.
- 標準パイプ仕様:
LSAW パイプの直径は、その用途に基づいて、通常 406 mm (16 インチ) ~ 1626 mm (64 インチ) です。これらのパイプは、石油およびガスのパイプライン、水道システム、およびさまざまな構造事業の頑丈なケースにシームレスに適用できます。.
LSAW パイプの一般的な壁厚は 6 mm ~ 65 mm で、深海や高圧用途にはより厚い壁が必要です。.
- 業界固有のニーズ:
石油およびガスパイプライン: これらのパイプは日常的に極度の腐食と高圧環境にさらされているため、最大 40 mm の壁厚が必要です。.
構造用途: 民間および産業プロジェクトでは、直径 1000 mm を超える高耐荷重フレームワークを使用する傾向があります。.
水輸送システム: これらのパイプラインは通常、容量とコスト効率のためにバランスの取れた直径に加えて適度な壁厚を維持します。.
- 重要なポイント:
安全上の注意: 深海用途などの高リスク条件では、変形や破裂を避けるためにパイプの壁を厚くする必要があります。たとえば、25 MPa パイプラインでは 25-30 mm の壁厚パイプが使用されます。.
材料構成: 高級鋼は応力に対する抵抗を改善します; 従って、高級鋼を使用することは不可欠ですまた、熱機械圧延のような新しい技術はLSAWの管の強さ-重量比を高めます。.
環境要因: 海水圧力と約 3000 メートルの正確な壁厚が必要なため、海底パイプラインの上下に特殊なコーティングが必要です。.
- サポートするデータ:
海底石油およびガス抽出における最新の LSAW パイプは、費用対効果の高い機械的安全性を考慮して設計された壁厚を備えています。直径は 1000 mm を超え、配管の精度に似た高度な製造を主張しており、直径公差は ±0.5%、壁厚は ±0.1% です。端。.
直径や壁の厚さなどの特定の要件が決定されると、安全性と最大のパフォーマンスを組み合わせた費用対効果が可能になります。.
LSAW パイプと SSAW パイプの違いは何ですか?

LSAW (縦方向水中アーク溶接) と SSAW (螺旋水中アーク溶接) を備えたパイプの主な違いは、製造プロセスと用途に左右されます。.
- 製造プロセス. LSAW パイプは、鋼板を溶接して縦に曲げ、パイプに隣接して真っ直ぐな「継ぎ目」を作成することによって製造されます。 SSAW パイプは、対照的に、鋼コイルを螺旋状に巻いて溶接することによって作成され、らせん状の継ぎ目を作成します。.
- 強度と精度. LSAWパイプは、より大きな強度と寸法精度を提供し、クリティカルな位置決めにより適しています。 SSAWパイプは、直径と長さに柔軟性を持つアプリケーションに最も一般的に使用されます。.
- 用途 LSAW パイプは、主に石油やガスのパイプラインなどの高圧環境で採用されています。一方、SSAW パイプは、送電プロジェクトや低圧用途でよく使用されます。.
これらの違いを理解することで、業界は取り組んでいるプロジェクトのパフォーマンス要件に最も適切なタイプのパイプを簡単に選択できます。.
製造プロセスの主な違い
LSAW パイプと ERW パイプは、原材料、溶接方法、製造ステップ、生産グレード、およびユーティリティの範囲の点で互いに異なります。.
|
パラメータ |
LSAW |
ERW |
|---|---|---|
|
原材料 |
鋼板 |
鋼鉄コイル |
|
溶接 |
沈み込んだアーク |
電気抵抗 |
|
直径 |
大型 |
小型/中型 |
|
壁の厚さ |
厚い |
薄く |
|
生産 |
もっとゆっくり |
より速く |
|
コスト |
より高い |
下 |
|
アプリケーション |
高圧、オイル |
汎用 |
LSAW と SSAW の溶接品質の比較
LSAW パイプと SSAW パイプの溶接品質の違いは、主に溶接方向、応力上昇特性、熱影響部の違い、および検査技術に起因します。.
|
パラメータ |
LSAW |
SSAW |
|---|---|---|
|
溶接タイプ |
縦方向 |
スパイラル |
|
ストレス |
下 |
より高い |
|
ヒートゾーン |
小さいです |
より大きい |
|
欠陥 |
少ない |
もっと |
|
検査 |
非破壊 |
破壊的 |
|
溶接の長さ |
短いです |
より長いです |
|
正確さ |
より高い |
下 |
石油やガスでLSAWパイプを使用する利点は何ですか?

- 高強度と耐久性
LSAW パイプは、その好戦的な強度により、不温帯の石油およびガス用途に最適です。オフセットの壁厚と堅牢な構造により、極限条件下でも信頼性の高い性能が保証されます。.
- 圧力下での溶接強度
サブマージアーク溶接法のため、LSAW パイプは優れた溶接完全性を維持し、高圧環境での漏れや破壊のリスクを最小限に抑えます。.
- 大径化能力
実際、LSAW パイプは直径が大きいため、他のパイプよりも際立っています。これにより、大量の石油とガスの埋蔵量を長距離にわたって楽に輸送できるようになります。.
- 過酷な条件でのパフォーマンス
強度と耐久性の要件により、これらのパイプは主に海洋プラットフォームや深海パイプラインに適合することが保証されます。.
- 業界標準に基づく安定性
安定性はさまざまなオイルおよびガス システムとの多目的な両立性を可能にします; 従って、LSAWの管は厳密な規制条件を満たす間オイルおよびガス システムのインターフェイスに合います。 慎重な設計はこれらを達成する背後にあります。.
LSAW パイプの耐食性
LSAWまたは縦型水中アーク溶接パイプは、腐食性環境に耐えるように特別に設計されているため、特にタフな石油およびガス産業用途に最適です。これらのパイプは通常、FBE、ポリエチレン、またはポリウレタンでコーティングまたは裏打ちされており、鋼表面が湿気や危険な化学物質、その他の腐食性物質に侵入するのを防ぎます。また、LSAWパイプ製造溶接技術は、高い溶接シーム品質と低い欠陥を保証し、局所的な腐食の可能性を低減します。.
最近のデータは、陰極防食システムや高度な検査方法を含む最新の防食技術を組み込むことで、LSAW パイプの寿命と性能がさらに向上することを強調しています。 LSAW パイプの特有の特性により、強力な原材料や革新的な予防技術と組み合わせても、比類のない耐久性と安全性が要求される多くの業界で信頼性の高いサービスを提供できることが保証されます。.
パイプライン建設における LSAW の利点
縦方向水中アーク溶接 (LSAW) パイプは、その多くの利点のために、パイプラインの建設に特に役立ちます 単一の最も重要なものの1 つは、縦方向の溶接プロセスに起因することができる構造的完全性である LSAWパイプは、その名前が示すように、長い縦方向の距離を通る石油、ガス、および流体の輸送に不可欠な高圧に耐えることでよく知られています。.
さらに、これらのカスタマイズ可能なパイプは、カスタムプロジェクトのニーズによりよく適合するように直径と肉厚の変更を可能にします 新しい情報はまた、測定の精度と故障の可能性が低いため、厳格な安全コンプライアンスを満たす上でのLSAWパイプの顕著な助けを強調しています これらすべてが故障をほぼゼロにし、パイプの寿命を延ばします 最新の検査技術と防食対策の使用により、LSAWパイプは操作コスト効率を提供し、パイプラインインフラストラクチャに対する安全性を強化します 世界的に。.
参照ソース
-
LSAW パイプの微細構造と特性に対する熱間曲げプロセスの影響 –
LSAWパイプの製造に適用される溶接方法と特性に関する調査。.
-
LSAW大径パイプのフィルムレスX線撮影によるハイエンド検査 –
この記事では、LSAW パイプの故障を防ぐ非破壊検査の対策を分析します。.
-
この研究では、LSAW パイプ上の高級鋼によってもたらされる課題を検討します。.
- 中国のLSAWパイプサプライヤー
よくある質問 (FAQ)
Q: ERW、LSAW、SSAW鋼管の主な違いは何ですか?
A: ERW、LSAW、SSAW鋼管の主な違いは、製造工程にあります。 ERW (Electric Resistance Welded) パイプは、鋼帯を圧延し、継ぎ目に沿って溶接することによって作られます。 LSAW (Longitudinal Submerged Arc Welded) パイプは、パイプ形状に形成された単一の鋼板を使用して製造され、その長さに沿って溶接されます。 SSAW (Spiral Submerged Arc Welded) パイプは、鋼帯を螺旋状に溶接することによって作られ、より大きな直径とより長い長さを可能にします。.
Q:パイプ製造業におけるERWパイプの意義は?
A: ERWの管は製造業で費用効果および効率のために重要な役割を担います高い圧力抵抗および強さのために流体およびガスの輸送のために広く利用されていますERWの管で使用される電気抵抗の溶接技術は強い継ぎ目を保障します、それらをさまざまな適用のために適しています。.
Q: LSAW鋼管の製造工程は、シームレス鋼管とどのように異なりますか?
A: LSAW鋼管の製造工程は、その長さに沿って形成され溶接される単一の鋼板を使用することですが、シームレス鋼管は、加熱された後に中空の管を作るために穿孔された固体丸鋼ビレットから製造され、シームレス工程は、溶接継ぎ目を排除し、均一な強度と耐圧性を与えます。.
Q: なぜSSAWの管は大口径の適用のために好まれますか?
A: SSAWの管は彼らの螺線形溶接プロセスが従来の溶接された鋼管より大きい直径およびより長い長さの管を作り出すことを可能にするので大きい直径の適用のために好まれます、従ってそれらは特定の条件を満たすために製造することができるので長い距離にオイルおよびガスを運ぶために理想的です。.
Q: ERWおよびLSAWの鋼管と一般的に使用される管付属品は何ですか?
A: ERW および LSAW 鋼管で使用される一般的な管継手には、エルボ、ティー、減速機、フランジが含まれます。これらの継手は炭素鋼または合金鋼で作ることができ、運用要件を満たす完全な配管システムを作成するために重要です。.
Q: LSAW パイプの製造における拡張プロセスの影響は?
A: LSAW パイプの製造における拡張プロセスにより、パイプの直径が増加し、その構造的完全性が向上します。このプロセスは、必要な耐圧性の達成に役立ち、完成品が強度と耐久性に関する業界基準を満たしていることを保証します。.
Q: 塗られた鋼鉄はERWおよびLSAWの管を作り出すのに使用できますか?
A: はい、上塗を施してある鋼鉄はERWおよびLSAWの管の両方を作り出すことができます上塗を施してあることは腐食に対する付加的な保護を提供し、管の寿命を、さまざまな環境条件のために適したようにします高めます。.
Q: SSAW管と他の溶接鋼管タイプの溶接技術の違いは何ですか?
A: 溶接技術の重要な違いは、SSAW パイプはスパイラル溶接プロセスを利用しているのに対し、ERW のような他の溶接鋼管は電気抵抗溶接を使用していることです。スパイラル溶接技術により、SSAW パイプはより大きな直径を処理し、特定の用途に不可欠な高い耐圧を維持できます。.
Q: LSAW パイプと SSAW パイプのどちらを選択するかは、プロジェクトの要件によってどのように異なりますか?
A: LSAW パイプと SSAW パイプの選択は、パイプの直径範囲、長さ、耐圧性、用途の詳細など、いくつかのプロジェクトの要件によって異なります。 LSAW パイプは均一な壁厚と強度を考慮して選択されることが多いですが、SSAW パイプは、特に石油やガスの輸送において、より大きな直径とより長い長さの用途に好まれます。.